La respuesta breve: cuente estaciones útiles, no la superficie de mesa vacía
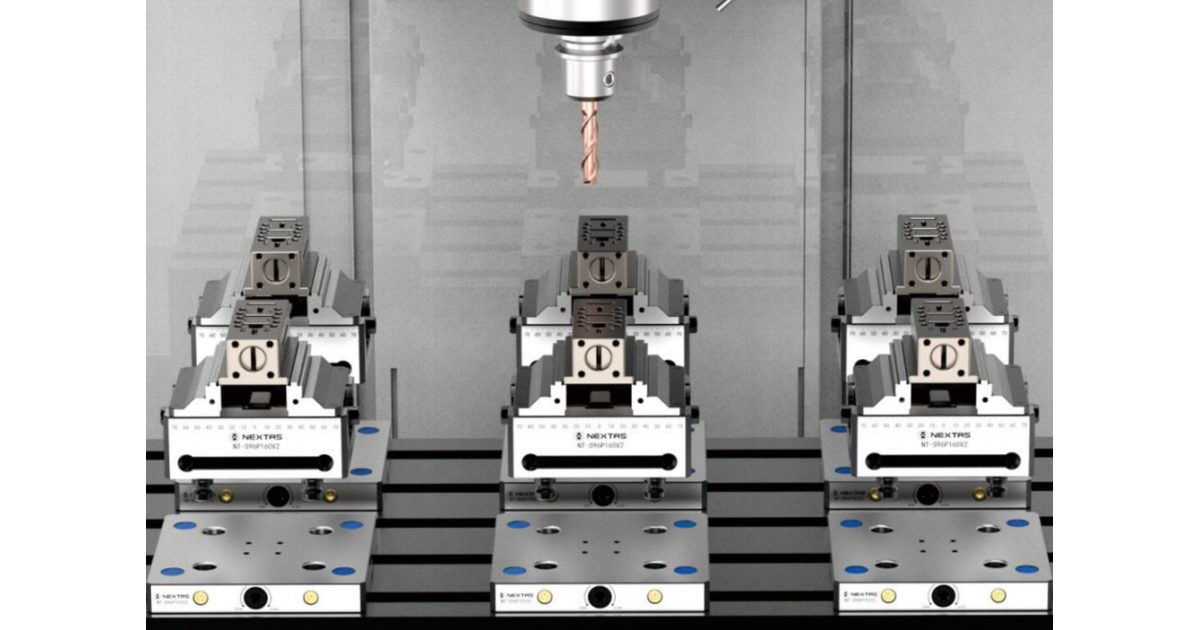
Una disposición multiestación solo es útil cuando cada estación se puede cargar, limpiar, mecanizar y comprobar sin bloquear las demás. No divida la longitud de la mesa por el ancho de la mordaza y dé el resultado por completo. Las mordazas abiertas, la pieza en bruto más grande, el voladizo de la pieza, el barrido del portaherramientas, el palpador, la puerta y la ruta de manipulación también ocupan espacio.
Empiece por un dibujo a escala de la superficie de mesa que la máquina puede usar de verdad. Coloque sobre él los dibujos exactos de la mordaza, las mordazas y el montaje. Añada la pieza más grande asignada a cada estación. Dibuje el recorrido por el que entra la pieza en bruto y sale la pieza terminada. Reserve rutas por las que puedan salir las virutas y el refrigerante. El número que supera esas comprobaciones es el primer número viable.
Después, decida si cada estación mecaniza la misma pieza o si la mesa lleva una combinación controlada. Dé a cada estación activa una identidad, una hoja de preparación y un plan de inspección. Demuestre una primera pieza acordada de cada estación después de la instalación y después de cualquier cambio que pueda afectar a la posición o al espacio libre.
Una disposición está lista para revisión cuando muestra:
- el límite de mesa útil y cada zona fija que debe quedar libre;
- la mordaza elegida, la placa de montaje, las mordazas y la pieza asignada más grande;
- el paso entre estaciones, la dirección de carga y el acceso para limpiar virutas;
- la pieza y el programa asignados a cada estación; y
- las comprobaciones de primera pieza y la persona que puede liberar la preparación.
1. Dibuje la mesa útil antes de elegir el número de estaciones
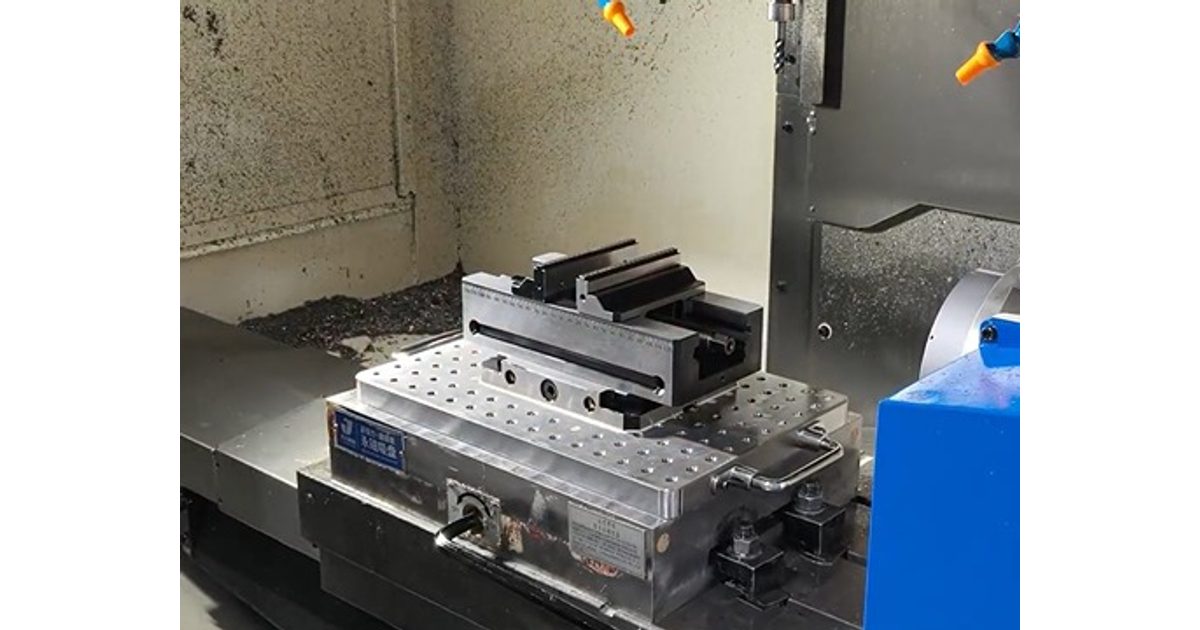
El dibujo de la mesa de la máquina es el punto de partida, pero el contorno completo de la mesa no siempre es útil. Tornillos, chavetas, columnas portapiezas, palpadores, dispositivos de reglaje de herramienta y límites de recorrido pueden sacar zonas del plan. Las puertas y las protecciones también pueden limitar hasta dónde llega una persona o un medio de manipulación aprobado.
Pida al fabricante de la máquina o a su equipo de ingeniería el dibujo de mesa actual, las zonas de montaje admitidas y los límites de carga. Marque las zonas que deben permanecer libres. Si la mesa ya tiene una placa, incluya sus agujeros, chavetas, elementos de amarre y bordes. No suponga que el dibujo de otra máquina u otra placa es suficientemente parecido.
Coloque ahora una estación completa. Una estación incluye más que el cuerpo de la mordaza. Muestre su herraje de montaje, el recorrido de las mordazas, la pieza en bruto, la pieza terminada y todo lo que posiciona la pieza. Si una pieza sobresale de la mordaza, dibuje ese voladizo en su punto mayor. Copie la estación completa solo después de que la primera tenga una envolvente real.
2. Fije el paso entre estaciones a partir de la envolvente de trabajo mayor
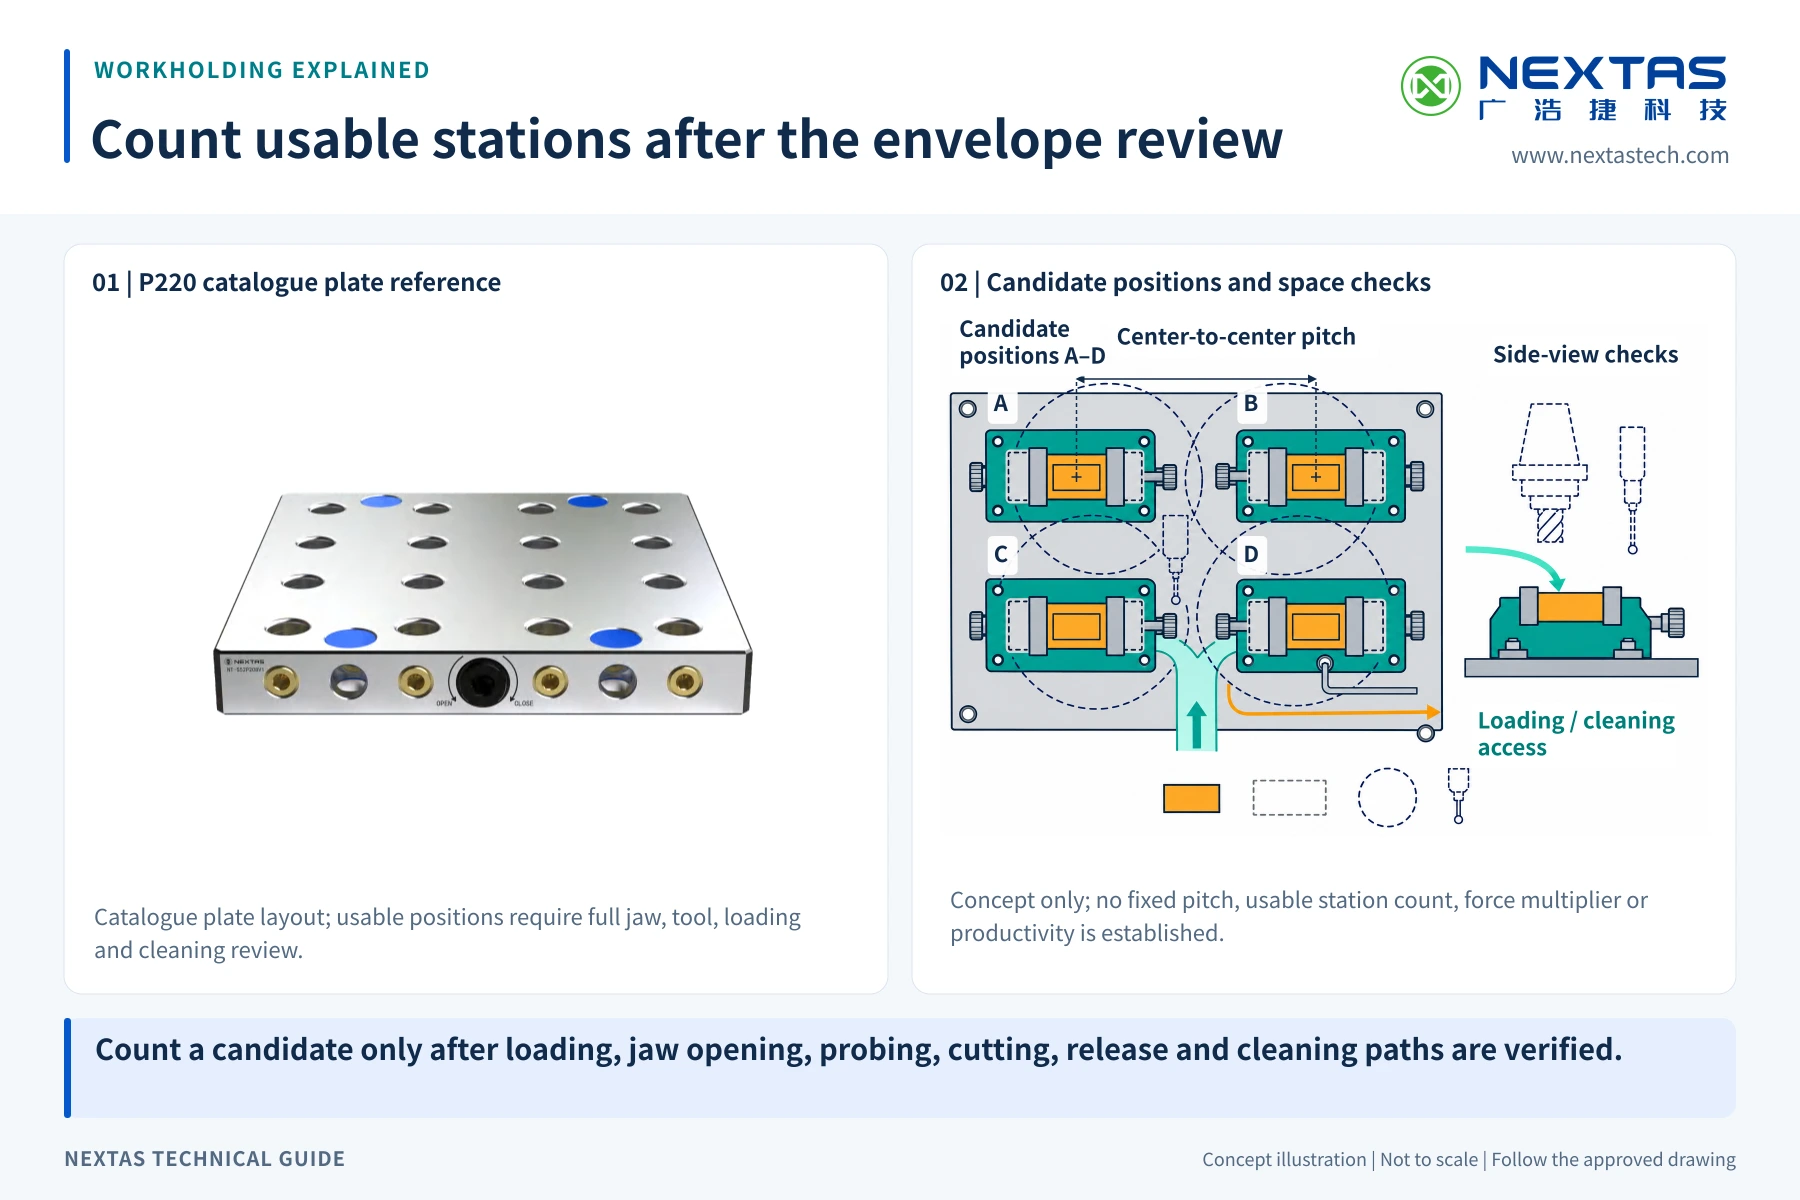
El paso entre estaciones es la distancia de centro a centro entre estaciones vecinas. No es el pequeño hueco visible entre dos cuerpos de mordaza. Elíjalo según el mayor espacio que cada estación ocupará durante la carga, el amarre y el corte.
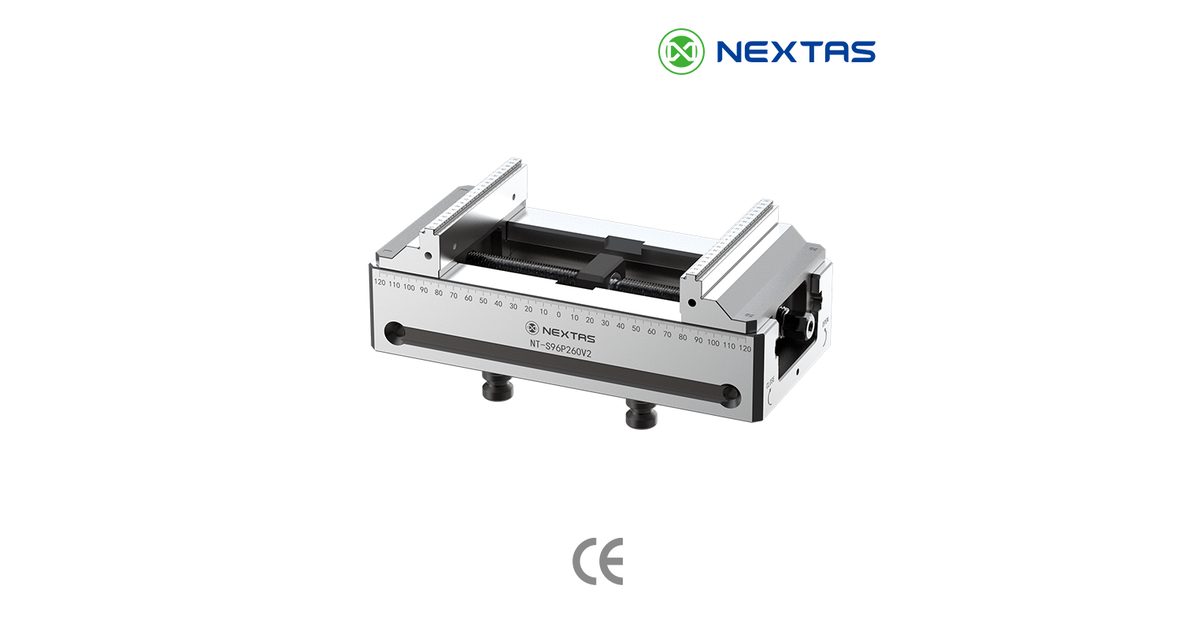
Parta del dibujo del modelo elegido. El catálogo indica, por ejemplo, el NT-S52P210V2 con 77 × 210 × 87 mm y 4,4 kg, y un rango de amarre de 0–200 mm. Indica el NT-S96P210V2 con 125 × 210 × 111 mm y 10,8 kg, también con un rango de 0–200 mm. Son datos de planificación propios del modelo. No demuestran el patrón de montaje, la envolvente de las mordazas ni el ajuste de otro modelo.
Añada las mordazas elegidas en posición totalmente abierta. Añada la pieza en bruto más grande y cualquier tope o localizador. Añada después holgura para el portaherramientas real, no solo para el filo. Una herramienta corta junto a una estación puede pasar, mientras un portaherramientas mayor golpea la pieza siguiente. Compruebe la trayectoria real del programa y cada herramienta que entra en el espacio compartido.
Deje acceso para asentar la pieza y confirmar que está contra la superficie de referencia. La persona que hace el trabajo debe poder ver o comprobar las superficies de apoyo nombradas en la hoja de preparación. Si la pieza usa una grúa o una ayuda de elevación, dibuje la carga suspendida y los elementos que siguen unidos durante la colocación.
No hay un hueco único que sea seguro para cada disposición. Anote el paso final en el dibujo de preparación. Si cambian el tamaño de las mordazas, el voladizo o el método de carga, revise el paso de nuevo en lugar de fiarse del número de estaciones anterior.
3. Demuestre el recorrido de carga y descarga
Una estación despejada puede seguir siendo difícil de cargar. Recorra la tarea desde el momento en que se abre la puerta de la máquina. ¿Dónde se toma la pieza en bruto? ¿Cómo se sujeta? ¿Cuál de las mordazas se abre primero? ¿Qué superficie debe tocar la superficie de referencia? ¿Por dónde pasan las manos, el útil de elevación o un cargador aprobado?
Dibuje ese recorrido en una vista lateral útil y también desde arriba. El recorrido debe dejar libres la puerta, el cerramiento, las piezas vecinas, las mordazas, las herramientas y los palpadores. También debe funcionar cuando la estación más cercana ya está cargada. Si una persona no puede alcanzar la estación interior sin inclinarse sobre una pieza afilada u otra preparación, la fila necesita otro orden o más espacio.
En la manipulación manual, siga las reglas de elevación y de seguridad de máquina del taller. En la carga motorizada o automática, la célula completa necesita sus propios mandos y su propia revisión de seguridad. Una disposición de mordazas por sí sola no demuestra un alcance seguro del robot, la detección ni la recuperación después de un fallo.
4. Reserve espacio para virutas, refrigerante y limpieza
Las estaciones demasiado juntas pueden formar bolsas donde se acumulan virutas. El problema no es solo una mesa desordenada. Las virutas sobre una superficie de localización o de asiento pueden cambiar cómo se apoya una pieza. Un montón oculto también puede bloquear una mordaza, cubrir un tornillo o dificultar la inspección de la carga siguiente.
Muestre cómo las virutas y el refrigerante pueden salir de la zona de cada estación. Mantenga las caras de localización y las superficies de asiento lo bastante visibles para inspeccionarlas y limpiarlas con el método aprobado. Deje acceso alrededor de tornillos, chavetas y topes de pieza. No cree un canal estrecho que quede fuera de alcance cuando todas las estaciones estén instaladas.
El comportamiento de las virutas depende del material, la fresa, la trayectoria, el refrigerante y la forma de la pieza. Un dibujo de utillaje no puede demostrarlo. Ejecute un ciclo representativo, deténgalo en condiciones seguras e inspeccione los huecos, las cavidades de las mordazas y la superficie de la mesa. Repita la comprobación después de bastantes piezas para revelar la acumulación, y no solo después de una demostración limpia.
Anote qué hay que limpiar en cada carga y qué necesita una inspección planificada. Si una estación vecina retiene virutas, cambie el espaciado, las protecciones, la secuencia o el procedimiento antes de la liberación. No resuelva el asunto con la afirmación no respaldada de que cualquier disposición de mordazas se limpia sola.
5. Haga deliberado el flujo de piezas distintas
Una mesa puede llevar la misma pieza en cada estación o una combinación controlada de piezas. La opción combinada no consiste en que cualquier estación libre acepte cualquier orden. Cada posición necesita una pieza definida, un juego de mordazas, una superficie de referencia, un paso de programa y un requisito de inspección.
Dé a las estaciones nombres estables como A, B y C. Ponga los mismos nombres en la disposición, la hoja de preparación y las notas del programa. Si una mordaza o un tope solo pertenece a la estación B, identifíquelo en esa estación. Use una identificación clara de la pieza para que una pieza en bruto no pueda cargarse en una estación con una preparación parecida pero distinta.
Compruebe el ciclo completo con todas las piezas previstas presentes. Una pieza alta puede cambiar el acceso a una pieza baja que está al lado. Una herramienta larga usada en la estación C puede entrar en el espacio sobre la estación B. El resultado seguro depende de la disposición conjunta, no de que cada estación supere una comprobación separada mientras las demás están vacías.
No prometa más producción solo por el número de estaciones. Más piezas por ciclo pueden reducir las aperturas de puerta, pero también pueden alargar la carga, la inspección y el ciclo de mecanizado. Compare el procedimiento aprobado completo con el actual mediante datos del taller. Mantenga la decisión de disposición separada de cualquier afirmación de recuperación de la inversión.
6. Compruebe la carga de la mesa después de que la disposición quepa
Una fila que cabe por superficie puede superar aun así la carga admitida de la máquina. Sume la masa de cada mordaza, cada juego de mordazas, la placa de montaje, los tornillos, los localizadores y la pieza en bruto máxima. Use los modelos exactos elegidos. Los ejemplos de 4,4 kg y 10,8 kg de arriba pertenecen solo al NT-S52P210V2 y al NT-S96P210V2.
Compare la preparación completa con las reglas del fabricante de la máquina. Incluya cualquier límite que se aplique a la posición o al movimiento de la mesa. No compare el peso de una mordaza con el límite total de la mesa y suponga que la fila completa está aceptada. Archive el cálculo con la disposición para que una estación posterior o una pieza en bruto más pesada no se añada sin revisión.
7. Libere cada estación activa con una primera pieza
Convierta la disposición aprobada en una hoja de preparación. Liste la identidad de la estación, la mordaza y el juego de mordazas, la pieza, la superficie de referencia, el orden de carga, el método de amarre, el programa y las características de inspección. Añada el paso final y cualquier cota de zona libre que una persona pueda comprobar.
Instale el material sobre superficies limpias y contrástelo con el dibujo. Confirme los tornillos y los pasos de trabajo según las instrucciones del fabricante y el procedimiento del taller. Cargue piezas en bruto representativas. Antes de cortar, demuestre el programa en condiciones seguras y compruebe que las herramientas, los portaherramientas y los palpadores dejan libres todas las estaciones activas.
Mecanice una primera pieza acordada de cada estación activa. Una pieza buena de la estación A no demuestra la estación B. Inspeccione las características que pueden revelar un mal asiento, la posición de la estación o un error de preparación. El responsable del dibujo y el responsable del procedimiento deben acordar el método y los límites antes de la serie.
Anote el resultado por estación. Libere el lote solo cuando la persona nombrada lo acepte. Repita las comprobaciones pertinentes después de mover una mordaza, cambiar mordazas o topes, revisar el programa, asignar una pieza nueva o cambiar cualquier cosa que pueda afectar a la disposición.
Deténgase y revise la disposición si:
- una pieza en bruto o una pieza terminada es mayor que la envolvente aprobada;
- una estación usa otras mordazas, topes o herrajes de montaje;
- cambian el recorrido de carga o el orden de las estaciones;
- las virutas ocultan una superficie de asiento o no pueden salir del hueco; o
- una primera pieza de cualquier estación activa no alcanza el resultado acordado.
Qué enviar para una revisión útil de la disposición
Envíe el modelo de máquina, el dibujo de la mesa, la información de montaje y de carga admitidos, y cualquier dibujo de placa existente. Añada el modelo de mordaza elegido y su dibujo, el detalle de las mordazas, los modelos de la pieza en bruto más grande y de la pieza terminada, el peso de la pieza y la pieza asignada a cada estación.
Incluya la lista de herramientas y los portaherramientas, el palpador o el reglador de herramienta, el método de carga, los límites de puerta o cerramiento, el método de virutas y refrigerante, y la secuencia prevista de estaciones. Marque las características críticas de primera pieza y quién puede aprobarlas. Esos datos permiten a un ingeniero hablar de una disposición real en lugar de adivinar a partir del tamaño de la mesa.
NEXTAS puede revisar opciones de mordaza autocentrante frente a esos datos e identificar preguntas que todavía necesitan la aprobación del fabricante de la máquina o del responsable del procedimiento. La revisión no sustituye el manual de la máquina, la evaluación de riesgos, la prueba del programa ni la inspección de primera pieza.
Revise la disposición de estaciones antes de fijar el número
Comparta el plano de la mesa, las piezas elegidas, el plan de estaciones y el método de carga. Podemos comprobar el número de estaciones, el acceso de las herramientas y la secuencia de carga con los modelos de mordaza seleccionados e identificar los planos necesarios para su oferta.
Preguntas frecuentes
¿Cuántas estaciones de mordaza caben en una mesa CNC?
El número seguro es el que cabe en la superficie de mesa útil de la máquina después de reservar espacio para mordazas abiertas, voladizo de la pieza, herramientas, palpadores, acceso de carga y salida de virutas. Confirme el número en una disposición a escala y en la máquina; la superficie de la mesa por sí sola no basta.
¿Cuánto espacio debo dejar entre estaciones?
No hay un hueco universal. Fije el paso a partir de los dibujos de la mordaza y de las mordazas elegidas, de la pieza más grande en cada estación, del barrido del portaherramientas, del método de carga y del acceso de limpieza. Compruebe cada estación en el programa previsto antes de la liberación.
¿Qué hay que comprobar en el recorrido de carga?
Compruebe cómo la persona, la grúa o el cargador aprobado introduce la pieza en bruto, abre las mordazas, asienta la pieza, retira la pieza terminada y deja libres puertas, herramientas, palpadores y estaciones vecinas. Revise el peso real y el método de manipulación; una vista superior despejada no demuestra un recorrido seguro.
¿Cómo planifico la salida de virutas entre mordazas?
Deje recorridos visibles para inspeccionar y limpiar las superficies de localización y de asiento, además de espacio para que las virutas y el refrigerante salgan de la zona de la estación. Pruebe el material, la trayectoria y el método de refrigerante reales, porque la forma de la viruta y la acumulación no se demuestran con el dibujo del utillaje.
¿Pueden mecanizarse piezas distintas en una disposición multiestación?
Sí, si cada estación tiene una pieza definida, una superficie de referencia, un juego de mordazas, un paso de programa y un plan de inspección, y si el ciclo completo deja libre cada preparación. Un flujo de piezas distintas añade identificación y planificación, así que apruébelo como una disposición controlada en lugar de suponer que cualquier pieza puede usar cualquier estación.
¿Qué deben cubrir la primera pieza y la aceptación tras un cambio?
Verifique la disposición frente a la hoja de preparación, limpie e inspeccione cada estación, cargue con el método aprobado, ejecute el programa en condiciones seguras de prueba e inspeccione una primera pieza acordada de cada estación activa. Libere el lote solo después de que la persona nombrada registre el resultado.