Die kurze Antwort: nutzbare Stationen zählen, nicht die leere Tischfläche
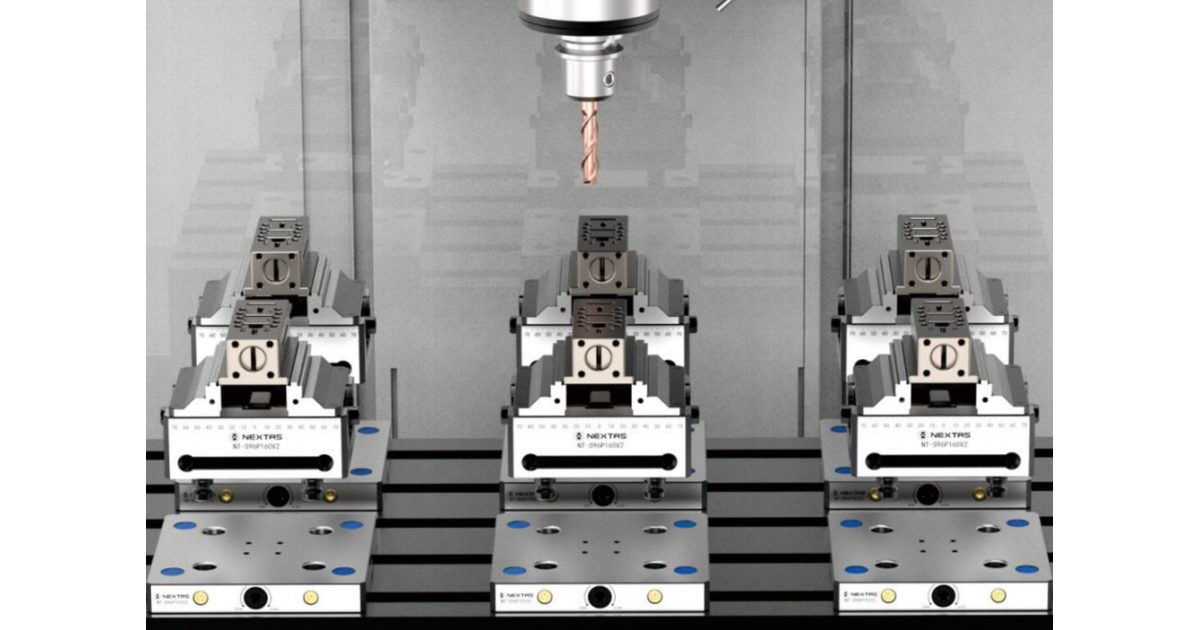
Eine Mehrstationen-Anordnung ist nur brauchbar, wenn jede Station beladen, gereinigt, bearbeitet und geprüft werden kann, ohne die anderen zu blockieren. Teilen Sie die Tischlänge nicht durch die Spannerbreite und behandeln Sie das Ergebnis als vollständig. Geöffnete Backen, das größte Rohteil, der Teileüberstand, die Hüllkurve des Werkzeughalters, der Messtaster, die Tür und der Handhabungsweg brauchen ebenfalls Platz.
Beginnen Sie mit einer maßstäblichen Zeichnung der nutzbaren Tischfläche der Maschine. Legen Sie die genauen Zeichnungen von Spanner, Backen und Aufspannung darauf. Ergänzen Sie das größte Teil, das jeder Station zugeordnet ist. Zeichnen Sie den Weg, auf dem das Rohteil hineinkommt und das fertige Teil hinausgeht. Halten Sie Wege frei, auf denen Späne und Kühlschmierstoff abfließen können. Die Anzahl, die diese Prüfungen übersteht, ist die erste brauchbare Anzahl.
Entscheiden Sie danach, ob jede Station dasselbe Teil bearbeitet oder ob der Tisch eine gesteuerte Mischung trägt. Geben Sie jeder aktiven Station eine Identität, ein Rüstblatt und einen Prüfplan. Weisen Sie nach der Montage und nach jeder Änderung, die Lage oder Freiraum beeinflussen kann, ein vereinbartes Erstteil von jeder Station nach.
Eine Anordnung ist prüfbereit, wenn sie zeigt:
- die nutzbare Tischgrenze und jede feste Freihaltezone;
- den gewählten Spanner, die Aufspannplatte, die Backen und das größte zugeordnete Teil;
- den Stationsabstand, die Beladerichtung und den Zugang zur Spänereinigung;
- das Teil und das Programm, die jeder Station zugeordnet sind; und
- die Erstteilprüfungen und die Person, die die Aufspannung freigeben darf.
1. Zeichnen Sie den nutzbaren Tisch, bevor Sie die Stationszahl wählen
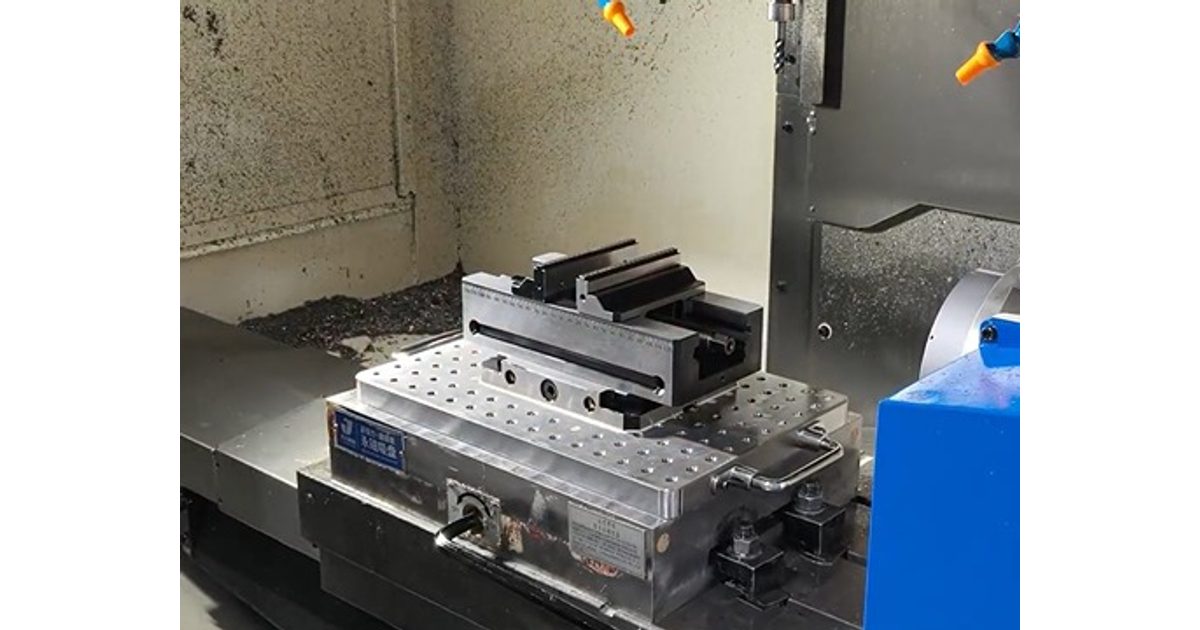
Die Tischzeichnung der Maschine ist der Ausgangspunkt, aber der volle Tischumriss ist nicht immer nutzbar. Schrauben, Passfedern, Spanntürme, Messtaster, Werkzeugeinstellgeräte und Verfahrgrenzen können Flächen aus dem Plan nehmen. Türen und Schutzverkleidungen können außerdem begrenzen, wohin eine Person oder eine freigegebene Handhabungseinrichtung reicht.
Bitten Sie den Maschinenhersteller oder Ihr Konstruktionsteam um die aktuelle Tischzeichnung, die zulässigen Aufspannzonen und die Lastgrenzen. Markieren Sie Bereiche, die frei bleiben müssen. Wenn der Tisch bereits eine Platte hat, nehmen Sie deren Bohrungen, Nutensteine, Spannelemente und Kanten auf. Gehen Sie nicht davon aus, dass die Zeichnung einer anderen Maschine oder einer anderen Platte nah genug ist.
Platzieren Sie nun eine vollständige Station. Eine Station umfasst mehr als den Spannerkörper. Zeigen Sie die Aufspannteile, den Backenweg, das Rohteil, das fertige Teil und alles, was das Teil lagert. Wenn ein Teil über die Backe hinausragt, zeichnen Sie diesen Überstand an seiner größten Stelle. Kopieren Sie die vollständige Station erst, wenn die erste eine echte Hüllkurve hat.
2. Legen Sie den Stationsabstand nach der größten Arbeitshülle fest
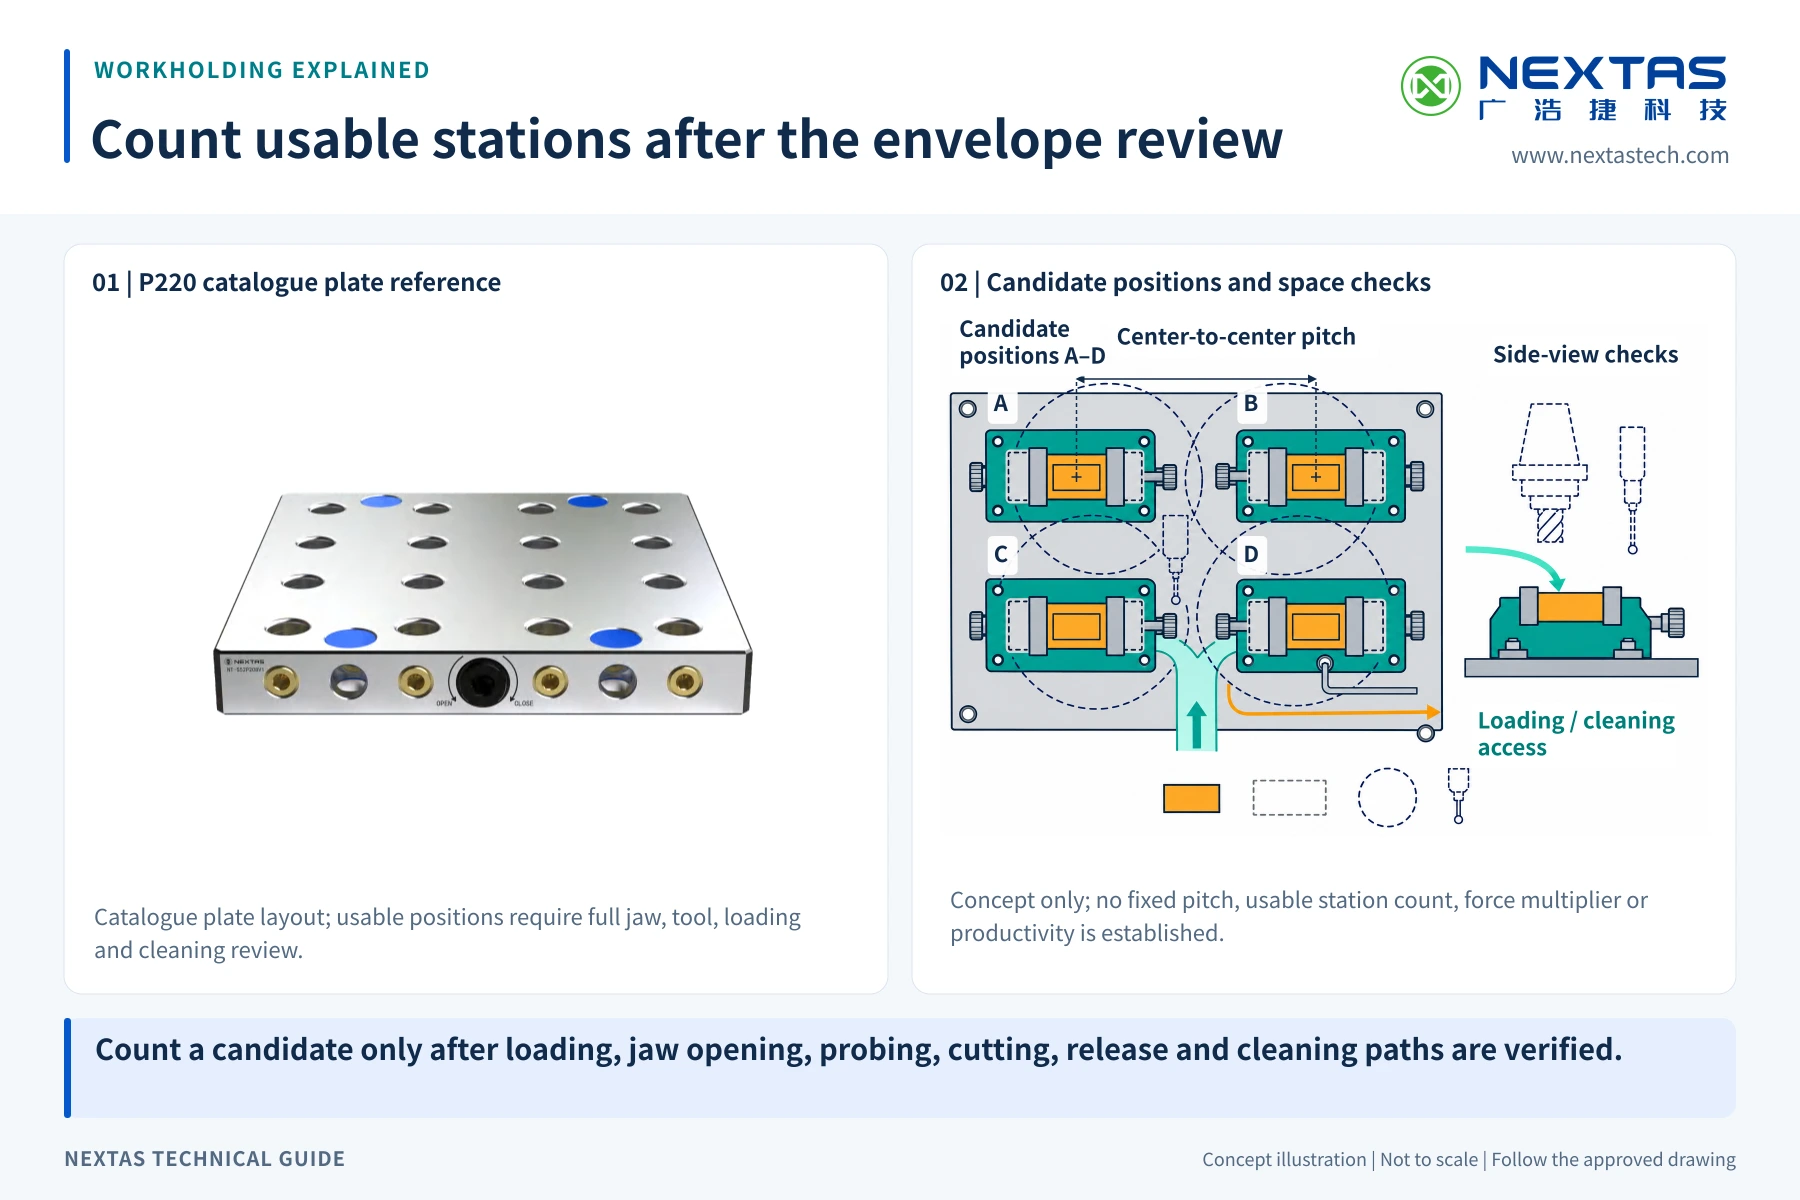
Der Stationsabstand ist der Mittenabstand zwischen benachbarten Stationen. Er ist nicht der kleine sichtbare Spalt zwischen zwei Spannerkörpern. Wählen Sie ihn nach dem größten Raum, den jede Station beim Beladen, Spannen und Zerspanen beansprucht.
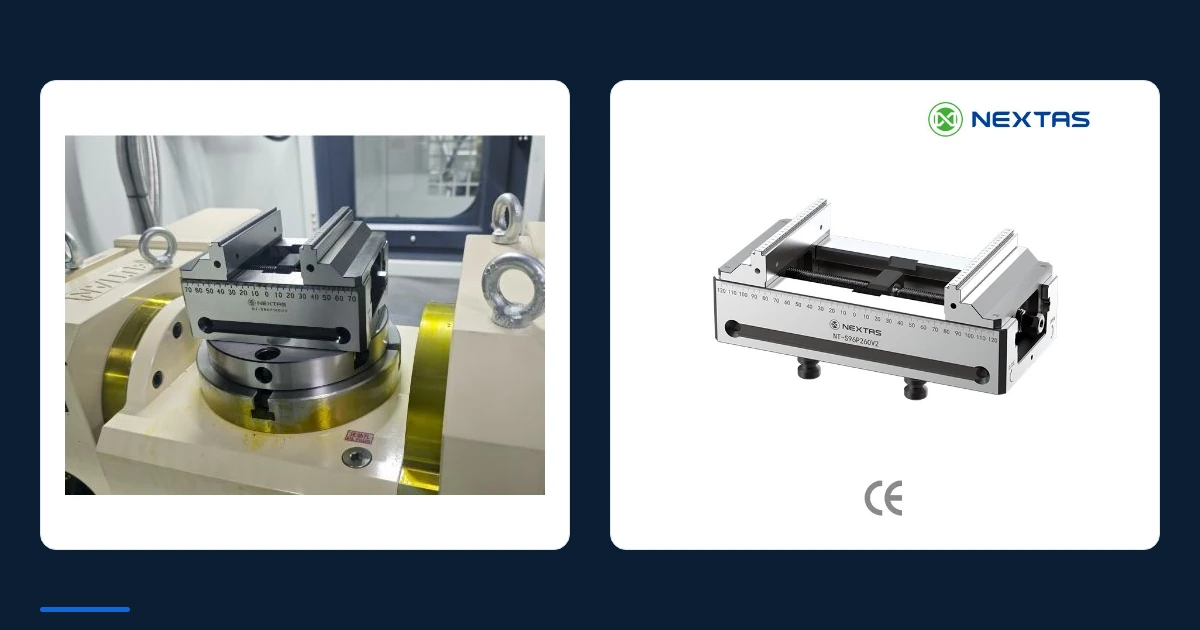
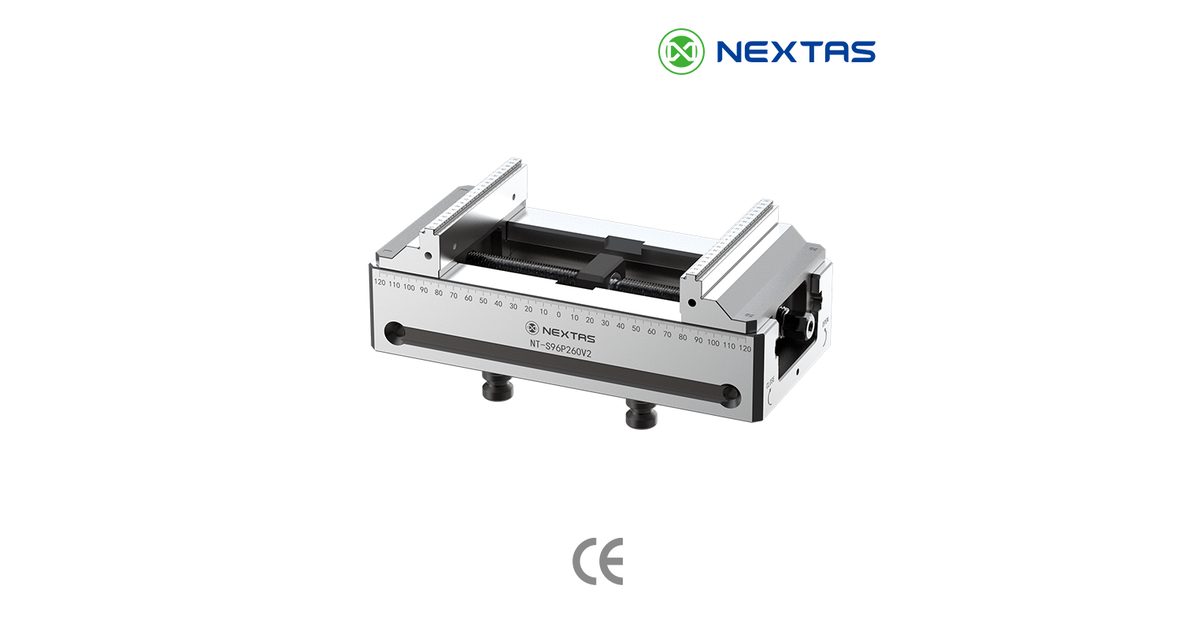
Beginnen Sie mit der Zeichnung des gewählten Modells. Der Katalog nennt zum Beispiel den NT-S52P210V2 mit 77 × 210 × 87 mm und 4,4 kg sowie einem Spannbereich von 0–200 mm. Er nennt den NT-S96P210V2 mit 125 × 210 × 111 mm und 10,8 kg, ebenfalls mit einem Bereich von 0–200 mm. Das sind planerische Eingaben für das jeweilige Modell. Sie beweisen nicht das Aufspannbild, die Backenhülle oder die Passung eines anderen Modells.
Ergänzen Sie die gewählten Backen in vollständig geöffneter Stellung. Ergänzen Sie das größte Rohteil und jeden Anschlag oder Positionierer. Ergänzen Sie dann Freiraum für den tatsächlichen Werkzeughalter, nicht nur für die Schneide. Ein kurzes Werkzeug neben einer Station kann frei gehen, während ein größerer Halter das nächste Teil trifft. Prüfen Sie den tatsächlichen Programmpfad und jedes Werkzeug, das in den gemeinsamen Raum einfährt.
Lassen Sie Zugang, um das Teil anzulegen und zu bestätigen, dass es an der Bezugsfläche anliegt. Die Person, die die Arbeit ausführt, sollte die im Rüstblatt genannten Anlageflächen sehen oder prüfen können. Wenn das Teil mit einem Kran oder einer Hebehilfe bewegt wird, zeichnen Sie die hängende Last und die Teile, die beim Absetzen angebaut bleiben.
Es gibt keinen Standardspalt, der für jede Anordnung sicher ist. Tragen Sie den endgültigen Abstand in die Aufspannzeichnung ein. Wenn sich Backengröße, Teileüberstand oder Beladeart ändern, prüfen Sie den Abstand erneut, statt sich auf die bisherige Stationszahl zu verlassen.
3. Weisen Sie den Belade- und Entladeweg nach
Eine freie Station kann trotzdem schwer zu beladen sein. Gehen Sie die Aufgabe ab dem Öffnen der Maschinentür durch. Wo wird das Rohteil aufgenommen? Wie wird es gehalten? Welche Backe öffnet zuerst? Welche Fläche muss die Bezugsfläche berühren? Wo gehen Hände, Hebezeuge oder ein freigegebenes Ladesystem durch?
Zeichnen Sie diesen Weg sowohl in einer brauchbaren Seitenansicht als auch von oben. Der Weg muss Tür, Umhausung, Nachbarteile, Backen, Werkzeuge und Messtaster freilassen. Er muss auch funktionieren, wenn die nächste Station bereits beladen ist. Wenn eine Person die innere Station nicht erreichen kann, ohne sich über ein scharfes Teil oder eine andere Aufspannung zu beugen, braucht die Reihe eine andere Reihenfolge oder mehr Platz.
Halten Sie bei manueller Handhabung die Hebe- und Maschinensicherheitsregeln des Betriebs ein. Bei kraftbetriebener oder automatischer Beladung braucht die vollständige Zelle eine eigene Steuerung und eine eigene Sicherheitsprüfung. Eine Spanneranordnung allein beweist weder eine sichere Roboterreichweite noch Sensorik oder die Wiederaufnahme nach einem Fehler.
4. Reservieren Sie Platz für Späne, Kühlschmierstoff und Reinigung
Zu eng gesetzte Stationen können Taschen bilden, in denen sich Späne sammeln. Das Problem ist nicht nur ein unordentlicher Tisch. Späne auf einer Lage- oder Anlagefläche können verändern, wie ein Teil sitzt. Ein verdeckter Haufen kann auch eine Backe blockieren, ein Verbindungselement verdecken oder die nächste Beladung schwer prüfbar machen.
Zeigen Sie, wie Späne und Kühlschmierstoff den Bereich jeder Station verlassen können. Halten Sie Lageflächen und Anlageflächen so sichtbar, dass sie mit der freigegebenen Methode geprüft und gereinigt werden können. Lassen Sie Zugang um Schrauben, Nutensteine und Teileanschläge. Bilden Sie keinen engen Kanal, der nach dem Einbau aller Stationen nicht mehr erreichbar ist.
Das Späneverhalten hängt von Werkstoff, Werkzeug, Werkzeugbahn, Kühlschmierstoff und Teilegeometrie ab. Eine Vorrichtungszeichnung kann es nicht beweisen. Fahren Sie einen repräsentativen Zyklus, halten Sie unter sicheren Bedingungen an und prüfen Sie Spalte, Backentaschen und die Tischfläche. Wiederholen Sie die Prüfung, nachdem genug Teile gelaufen sind, um einen Aufbau zu zeigen, und nicht nur nach einer sauberen Vorführung.
Notieren Sie, was bei jeder Beladung gereinigt werden muss und was eine geplante Prüfung braucht. Wenn eine Nachbarstation Späne festhält, ändern Sie Abstand, Abschirmungen, Reihenfolge oder Ablauf vor der Freigabe. Lösen Sie das Thema nicht mit der unbelegten Behauptung, jede Spanneranordnung reinige sich selbst.
5. Machen Sie einen gemischten Teilefluss bewusst
Ein Tisch kann an jeder Station dasselbe Teil tragen oder eine gesteuerte Mischung von Teilen. Die gemischte Variante bedeutet nicht, dass jede freie Station jeden Auftrag übernimmt. Jede Position braucht ein festgelegtes Teil, einen Backensatz, eine Bezugsfläche, einen Programmschritt und eine Prüfanforderung.
Geben Sie den Stationen stabile Namen wie A, B und C. Setzen Sie dieselben Namen auf die Anordnung, das Rüstblatt und die Programmnotizen. Wenn eine Backe oder ein Anschlag nur an Station B gehört, kennzeichnen Sie sie dort. Nutzen Sie eine klare Teilekennung, damit ein Rohteil nicht in eine Station mit ähnlich aussehender, aber anderer Aufspannung gelangt.
Prüfen Sie den vollen Zyklus, während alle geplanten Teile vorhanden sind. Ein hohes Teil kann den Zugang zu einem kurzen Teil daneben verändern. Ein langes Werkzeug an Station C kann in den Raum über Station B eintreten. Das sichere Ergebnis hängt von der gemeinsamen Anordnung ab, nicht davon, dass jede Station eine eigene Prüfung besteht, während die anderen leer sind.
Versprechen Sie keine höhere Ausbringung allein aus der Stationszahl. Mehr Teile je Zyklus können Türöffnungen verringern, aber auch Beladen, Prüfen und den Bearbeitungszyklus verlängern. Vergleichen Sie den vollständigen freigegebenen Ablauf mit dem heutigen anhand von Betriebsdaten. Halten Sie die Entscheidung über die Anordnung von jeder Amortisationsaussage getrennt.
6. Prüfen Sie die Tischlast, nachdem die Anordnung passt
Eine Reihe, die flächenmäßig passt, kann die zulässige Last der Maschine trotzdem überschreiten. Addieren Sie die Masse jedes Spanners, jedes Backensatzes, der Aufspannplatte, der Verbindungselemente, der Positionierer und des größten Rohteils. Verwenden Sie die genau gewählten Modelle. Die Beispiele 4,4 kg und 10,8 kg oben gehören nur zu NT-S52P210V2 und NT-S96P210V2.
Vergleichen Sie die vollständige Aufspannung mit den Regeln des Maschinenherstellers. Nehmen Sie jede Grenze auf, die für die Tischposition oder die Bewegung gilt. Vergleichen Sie nicht das Gewicht eines Spanners mit der gesamten Tischgrenze und nehmen Sie an, die volle Reihe sei akzeptiert. Legen Sie die Rechnung zur Anordnung, damit eine spätere Station oder ein schwereres Rohteil nicht ohne Prüfung ergänzt wird.
7. Geben Sie jede aktive Station mit einem Erstteil frei
Überführen Sie die freigegebene Anordnung in ein Rüstblatt. Listen Sie Stationsidentität, Spanner und Backensatz, Teil, Bezugsfläche, Beladereihenfolge, Spannart, Programm und Prüfmerkmale. Ergänzen Sie den endgültigen Abstand und jede Freihaltemaßangabe, die eine Person prüfen kann.
Bauen Sie die Teile auf saubere Flächen und prüfen Sie sie gegen die Zeichnung. Bestätigen Sie Verbindungselemente und Arbeitsschritte nach der Anleitung des Herstellers und dem Ablauf des Betriebs. Laden Sie repräsentative Rohteile. Weisen Sie vor dem Zerspanen das Programm unter sicheren Bedingungen nach und prüfen Sie, dass Werkzeuge, Halter und Messtaster alle aktiven Stationen frei lassen.
Zerspanen Sie ein vereinbartes Erstteil von jeder aktiven Station. Ein gutes Teil von Station A beweist Station B nicht. Prüfen Sie die Merkmale, die falsches Anliegen, die Stationslage oder einen Aufspannfehler zeigen können. Der Verantwortliche für die Zeichnung und der Verantwortliche für den Ablauf sollten Methode und Grenzen vor dem Lauf vereinbaren.
Notieren Sie das Ergebnis je Station. Geben Sie das Los erst frei, wenn der benannte Verantwortliche es annimmt. Wiederholen Sie die betreffenden Prüfungen, nachdem ein Spanner versetzt, Backen oder Anschläge gewechselt, das Programm geändert, ein neues Teil zugeordnet oder etwas geändert wurde, das die Anordnung beeinflussen kann.
Halten Sie an und prüfen Sie die Anordnung, wenn:
- ein Rohteil oder ein fertiges Teil größer ist als die freigegebene Hülle;
- eine Station andere Backen, Anschläge oder Aufspannteile verwendet;
- der Beladeweg oder die Stationsreihenfolge sich ändert;
- Späne eine Anlagefläche verdecken oder den Spalt nicht verlassen können; oder
- ein Erstteil einer aktiven Station das vereinbarte Ergebnis verfehlt.
Was Sie für eine brauchbare Anordnungsprüfung senden
Senden Sie Maschinenmodell, Tischzeichnung, zulässige Aufspann- und Lastangaben sowie jede vorhandene Plattenzeichnung. Ergänzen Sie das gewählte Spannermodell und dessen Zeichnung, Backendetails, die Modelle des größten Rohteils und des fertigen Teils, das Teilegewicht und das jeder Station zugeordnete Teil.
Fügen Sie die Werkzeugliste und die Halter, Messtaster oder Werkzeugeinsteller, die Beladeart, Grenzen von Tür oder Umhausung, die Art von Spänen und Kühlschmierstoff sowie die geplante Stationsfolge bei. Markieren Sie die kritischen Erstteilmerkmale und wer sie freigeben darf. Mit diesen Eingaben kann eine Fachperson eine reale Anordnung besprechen, statt aus der Tischgröße zu schätzen.
NEXTAS kann Optionen für Zentrischspanner gegen diese Eingaben prüfen und Fragen benennen, die weiterhin die Freigabe des Maschinenherstellers oder der verantwortlichen Person für den Ablauf brauchen. Die Prüfung ersetzt nicht das Maschinenhandbuch, die Risikobeurteilung, den Programmnachweis oder die Erstteilprüfung.
Prüfen Sie die Stationsanordnung, bevor die Anzahl feststeht
Senden Sie Tischzeichnung, ausgewählte Werkstücke, Stationsplan und Beladeart. Wir können Stationszahl, Werkzeugzugang und Beladereihenfolge anhand der gewählten Spannermodelle prüfen und die für Ihr Angebot benötigten Zeichnungen benennen.
Häufige Fragen
Wie viele Spannerstationen passen auf einen CNC-Tisch?
Die sichere Anzahl ist die Zahl, die in die nutzbare Tischfläche der Maschine passt, nachdem Sie Platz für geöffnete Backen, Teileüberstand, Werkzeuge, Messtaster, Beladezugang und Späneabfuhr reserviert haben. Bestätigen Sie die Anzahl auf einer maßstäblichen Anordnung und an der Maschine; die Tischfläche allein reicht nicht.
Wie viel Abstand sollte ich zwischen den Stationen lassen?
Es gibt keinen allgemeingültigen Spalt. Legen Sie den Abstand nach den Zeichnungen des gewählten Spanners und der Backen, dem größten Teil an jeder Station, der Hüllkurve des Werkzeughalters, der Beladeart und dem Reinigungszugang fest. Prüfen Sie jede Station im geplanten Programm vor der Freigabe.
Was muss im Beladeweg geprüft werden?
Prüfen Sie, wie die Person, der Kran oder das freigegebene Ladesystem das Rohteil hineinbringt, die Backen öffnet, das Teil anlegt, das fertige Teil entnimmt und Türen, Werkzeuge, Messtaster sowie Nachbarstationen frei lässt. Prüfen Sie das tatsächliche Gewicht und die Handhabung; eine freie Draufsicht beweist keinen sicheren Weg.
Wie plane ich den Spänefreiraum zwischen Spannern?
Lassen Sie sichtbare Wege, um Lage- und Anlageflächen zu prüfen und zu reinigen, sowie Raum, damit Späne und Kühlschmierstoff den Stationsbereich verlassen. Prüfen Sie den realen Werkstoff, die Werkzeugbahn und die Kühlschmierstoffart, weil Späneform und Aufbau aus der Vorrichtungszeichnung nicht bewiesen werden können.
Können verschiedene Teile in einer Mehrstationen-Anordnung laufen?
Ja, wenn jede Station ein festgelegtes Teil, eine Bezugsfläche, einen Backensatz, einen Programmschritt und einen Prüfplan hat und der vollständige Zyklus jede Aufspannung frei lässt. Ein gemischter Fluss bringt Kennzeichnung und Planung mit sich. Geben Sie ihn als gesteuerte Anordnung frei, statt anzunehmen, jedes Teil könne jede Station nutzen.
Was müssen Erstteil und Freigabe nach einer Änderung abdecken?
Prüfen Sie die Anordnung gegen das Rüstblatt, reinigen und kontrollieren Sie jede Station, beladen Sie mit der freigegebenen Methode, fahren Sie das Programm unter sicheren Nachweisbedingungen und prüfen Sie ein vereinbartes Erstteil von jeder aktiven Station. Geben Sie das Los erst frei, nachdem der benannte Verantwortliche das Ergebnis notiert hat.