La prochaine passe d’ébauche fera-t-elle tourner le brut, ou les mors écraseront-ils une paroi mince ? C’est le véritable enjeu du choix des mors sur un étau autocentrant. Avec des mors assortis et des contacts symétriques dans la plage de prise approuvée, l’étau centre la largeur serrée sur son centre mécanique. Cela ne valide ni le centre de la pièce entière ni sa référence d’usinage. La face des mors influe toujours sur la retenue, les marques et l’effort de bridage admissible.
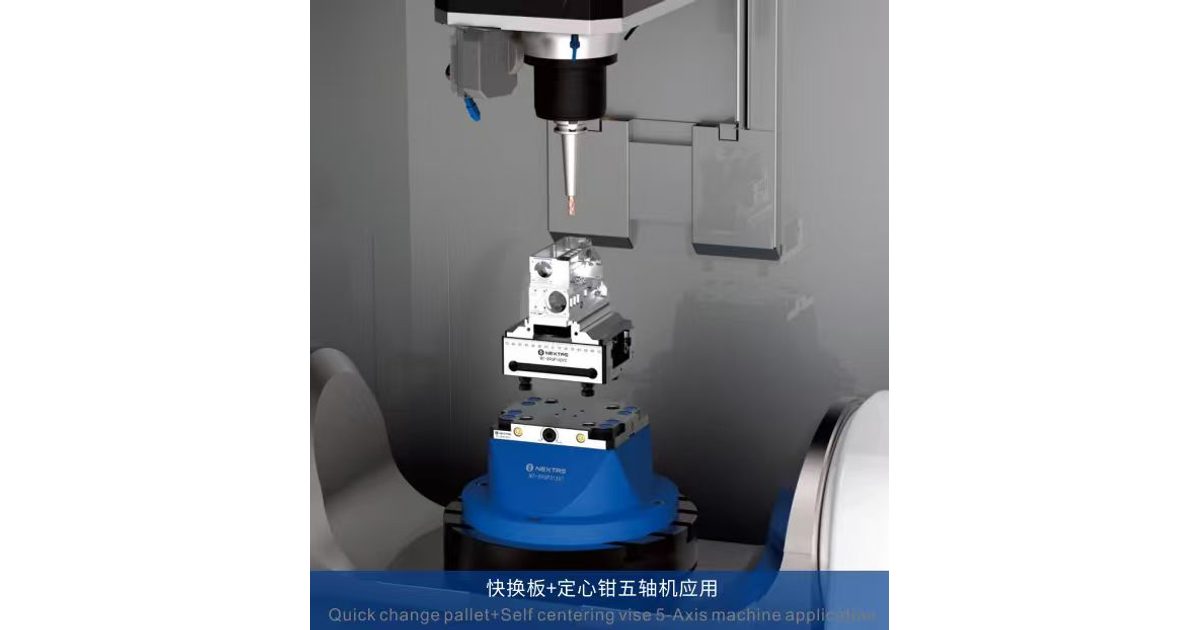
Un étau autocentrant rapproche simultanément ses deux mors du milieu. Des bruts de largeurs différentes ne partagent ce centre mécanique qu’avec des mors assortis, des contacts symétriques et des dimensions conformes aux plans du modèle et des mors retenus. Mesurez la référence pièce réelle avant d’utiliser ce centre dans les programmes 4 et 5 axes. Ce mouvement ne corrige pas un mors trop agressif, trop lisse ou trop petit pour la coupe.
Ce guide compare quatre faces courantes : dentées, lisses, douces et à queue d’aronde. Il aide à présélectionner une face pour l’aluminium, l’acier et le titane. Il n’approuve ni un effort de bridage ni une trajectoire d’outil avant de disposer du plan du modèle et des données du brut.
Deux modes de défaillance opposés
Recherchez deux défauts opposés : la pièce glisse pendant la coupe, ou le bridage la déforme et la cote revient élastiquement après débridage.
La prise doit être suffisante pour résister à la coupe. Le bridage doit aussi rester assez faible pour ne pas déformer le métal. Un mors qui mord peut permettre un effort moindre. Un mors lisse exige souvent davantage de force, susceptible d’écraser une paroi mince.
Raisonnez en plage admissible, pas en valeur magique. Trop peu de bridage laisse bouger le brut. Trop de bridage le déforme. La face des mors déplace cette plage. Une denture mordante ou un verrouillage incliné peut retenir la même coupe avec moins de compression qu’une face plane et humide.
Toute profondeur, dureté ou surépaisseur sans source indiquée ci-dessous est une hypothèse de planification, pas une règle d’atelier ni un résultat d’essai NEXTAS. Les plans des mors et du brut retenus, les contacts réels, les données matière et les efforts de coupe déterminent la géométrie admissible.
Ce que l’étau centre et ce qu’il ne centre pas
Sur un étau machine classique, un mors se déplace tandis que l’autre reste fixe. Le centre de la pièce change donc avec la largeur du brut.
Sur un étau autocentrant, les deux mors se déplacent ensemble. Avec des mors assortis et des contacts symétriques dans la plage approuvée du modèle, la largeur serrée est centrée sur le centre mécanique de l’étau. Cela ne prouve ni le centre géométrique de la pièce entière ni une référence d’usinage validée. Vérifiez les plans du modèle et des mors, la symétrie des contacts, les dimensions du brut et la référence pièce mesurée avant d’utiliser ce centre en fabrication assistée par ordinateur (FAO).
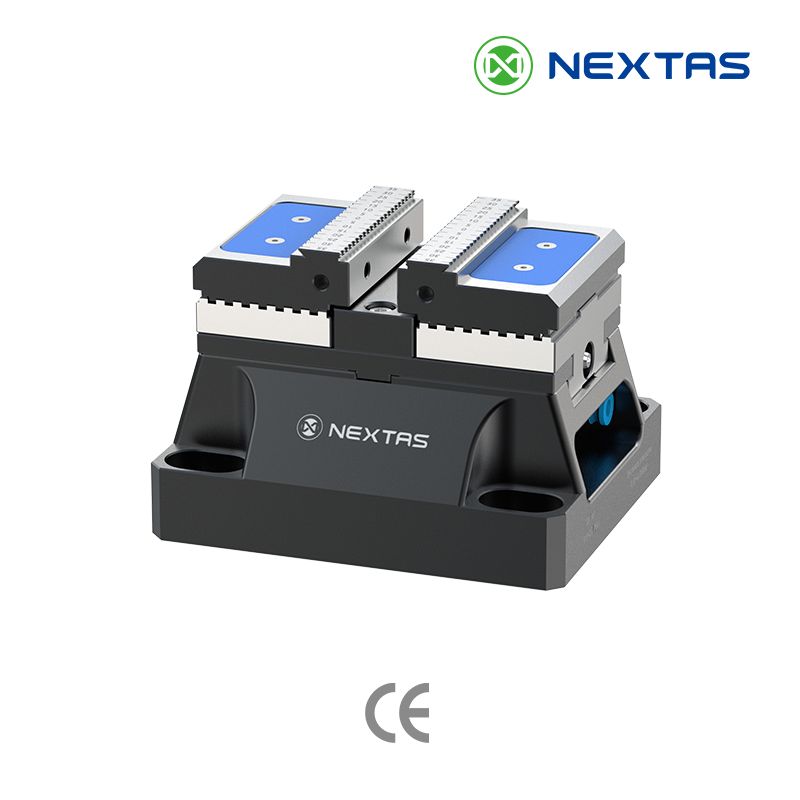
La page de l’étau autocentrant NEXTAS présente les fixations de 52 mm et 96 mm et les mors interchangeables. Les plaquettes de mors sont des pièces d’usure. Vous pouvez passer de faces lisses à dentées ou douces sans remplacer le corps de l’étau. Confirmez le plan des mors retenus. Ne transposez pas une force de cet article à un modèle non étudié.
Si votre question porte sur la longueur du corps plutôt que sur la face de prise, poursuivez avec le guide des dimensions de 52 mm après cette présélection.
Les quatre faces à comparer

Les mors dentés mordent dans le brut
Les dents trempées pénètrent dans le brut. Elles agissent comme de petites butées et pas seulement par frottement. Elles peuvent mieux résister à une première coupe importante qu’une face plane si la denture retenue peut pénétrer la matière réelle. Vérifiez matière, hauteur de contact, lubrification et frottement, efforts de coupe et limites approuvées des mors avant de choisir cette prise. Elles laissent aussi des marques. Prévoyez de les éliminer ensuite par surfaçage, ou placez-les sur un talon destiné à être supprimé.
Définissez la hauteur de contact des dents d’après les plans des mors et du brut retenus ; ne les enfoncez pas dans une paroi mince. Une dureté hypothétique du brut de 38 sur l’échelle Rockwell C (HRC) ne constitue pas une limite universelle de pénétration des dents. Vérifiez nuance réelle, dureté, traitement thermique, surface brute et géométrie des dents. Si un plan étudié utilise un pré-marquage, il s’agit d’une étape distincte sous presse, pas d’une fonction de l’étau NEXTAS.
Les mors lisses protègent une face finie
Les mors durs lisses sont en acier plat rectifié. Ils reposent uniquement sur le frottement. Ils ne créent pas de marques de denture sur une face rectifiée ou d’aspect : c’est leur rôle en reprise. Ils peuvent néanmoins enfoncer ou rayer une surface sous une pression excessive, par des arêtes de contact vives ou des copeaux emprisonnés ; contrôlez les marques à l’effort de bridage retenu.
Ils constituent un mauvais premier choix pour une ébauche importante. L’huile et l’arrosage abondant les rendent plus glissants. Augmenter l’effort pour empêcher le glissement peut écraser une pièce creuse ou mince. Utilisez-les si la face serrée doit être préservée et si la coupe reste assez légère pour être retenue par frottement.
Les mors doux épousent la pièce

Les mors doux sont des ébauches usinables montées sur l’étau. Vous y réalisez une poche adaptée à la pièce en cours de fabrication. Elle répartit le bridage sur une grande surface. C’est la méthode courante de finition après création des faces de positionnement à la première opération.
Usinez cette poche alors que les mors serrent déjà une entretoise ou une cale étalon. Cela supprime le jeu de la vis avant la création de la poche. Prévoyez des dégagements d’angle. Une fraise laisse un rayon ; une pièce à angle vif s’appuiera sur ce rayon sans dégagement.
Les mors doux en aluminium s’usinent vite et ménagent les pièces en aluminium. Ils s’usent rapidement sur les angles vifs d’acier ou de titane. Les mors doux en acier demandent plus de temps d’usinage mais conservent mieux la forme de leur poche avec ces pièces plus dures.
Les mors à queue d’aronde se verrouillent sur des faces inclinées

Une queue d’aronde associe des profils inclinés complémentaires ; 45° est l’un des profils évoqués ici. Le plan retenu définit angle, profondeur, largeur de contact et dégagements. Vérifiez la résistance du brut et les efforts de coupe. L’accès aux cinq faces dépend toujours de l’ensemble complet étau ou montage, de la broche, du porte-outil et de toutes les inclinaisons programmées.
Ce produit diffère d’un montage à queue d’arondedédié. Les mors à queue d’aronde conservent le corps autocentrant de l’étau. Un montage dédié est une autre solution lorsque chaque brut accepte un talon répétable à 45° et que cette prise compacte est souhaitée sur une palette. Comparez ces deux solutions dans le guide étau ou montage à queue d’aronde si le type de montage reste à définir.
Séparez ébauche et finition

Les ateliers séparent généralement le travail. L’ébauche enlève la matière principale d’un brut. Les marques sur une face sacrificielle sont acceptables si un surfaçage ultérieur les élimine. La finition prend appui sur des surfaces à conserver. Écrasement et retour élastique se révèlent alors au contrôle.
N’effectuez pas les deux tâches avec la même face de mors simplement parce que l’étau est déjà sur la table. Changez de face lorsque l’exigence de contact change. Si l’accès aux cinq faces constitue la véritable contrainte, poursuivez avec le guide de montage d’étau 5 axes après la présélection des mors.
L’aluminium s’écrase aussi sous une charge ponctuelle
L’aluminium s’usine facilement. Il fléchit aussi davantage que l’acier sous un contact de faible surface. C’est pourquoi les parois minces s’écrasent même lorsque l’étau est « à peine serré ».
Ébauche : étudiez une denture fine ou un profil de queue d’aronde correspondant au brut et à la charge réels. Une profondeur hypothétique de 1.0–1.5 mm n’est pas une valeur de départ générale pour l’aluminium. Utilisez le plan retenu, la largeur de contact et le calcul de résistance, puis validez retenue, marques et déformation pendant l’essai de coupe.
Finition : utilisez des mors doux en aluminium adaptés à la pièce. Limitez l’effort de bridage sur les parois minces. Si la pièce est déformée dans les mors, elle reviendra élastiquement à leur ouverture.
L’acier exige d’abord une bonne retenue
L’acier demande davantage d’effort de coupe. Des mors lisses ne retiennent souvent pas une passe d’ébauche importante, surtout sous arrosage abondant.
Ébauche : vérifiez nuance réelle, dureté et état de surface avant de choisir denture, pré-marquage ou queue d’aronde correspondante à 45°. Une profondeur de deux à trois millimètres est un exemple hypothétique, pas une règle pour l’acier. Le plan retenu, la géométrie des contacts et les efforts de coupe doivent valider la préparation et l’essai.
Finition : utilisez des mors doux en acier. Les poches en aluminium s’usent vite contre les angles d’acier et perdent la référence créée.
Ébauche du titane : vérifiez la retenue par frottement sous charge et vibrations
La nuance de titane et l’état du brut influent sur les efforts de coupe et la pénétration des dents. La chaleur reste dans la coupe et la pièce peut se déplacer et vibrer. Une prise lisse par frottement constitue un mauvais point de départ pour l’ébauche importante ; les vibrations peuvent la rompre. Les dents peuvent s’user selon la nuance, la dureté réelle, le traitement thermique, la surface brute et leur géométrie. Ne supposez pas que tous les bruts de titane ont la même dureté ou réaction de surface ; vérifiez le plan des mors retenus et la matière réelle.
Ébauche : une queue d’aronde correspondante ou une denture pré-marquée peuvent convenir à la nuance et au brut de titane réels. Le nom du métal ne valide aucune des deux. Vérifiez profil, surface de contact, effort de coupe, limites de bridage et trajectoire d’outil, puis testez glissement, usure et déformation. Évaluez toute prise d’ébauche reposant uniquement sur le frottement avec les mêmes preuves.
Finition : utilisez des mors doux en acier avec dégagements d’angle. Le titane peut fléchir localement. La poche doit soutenir nervures et fonds, pas seulement pincer deux points.
Première présélection selon le métal
Lisez une ligne à la fois. Vérifiez ensuite le plan des mors retenus. Ne transformez pas une colonne en commande.
Présélection de planification uniquement. Les limites de force, de profondeur et de dureté appartiennent au plan des mors nommés, pas à ce tableau.
| Métal | Ébauche | Finition | Points de vigilance |
|---|---|---|---|
| Aluminium | Denture fine ou queue d’aronde peu profonde | Mors doux en aluminium | Écrasement et marques de denture |
| Acier | Queue d’aronde ou denture pré-marquée | Mors doux en acier | Glissement pendant une coupe importante |
| Titane | Queue d’aronde ou denture pré-marquée | Mors doux en acier | Vibrations et dents émoussées |
Aucune solution ne l’emporte partout. Un carter mince en aluminium commence souvent avec une queue d’aronde peu profonde et se termine dans des mors doux en aluminium. Un brut d’acier 4140 commence souvent avec une queue d’aronde plus profonde ou une prise pré-marquée. Une nervure en titane nécessite souvent d’abord une retenue par la forme, puis une poche en acier. Définissez le défaut à éviter avant de comparer les devis.
Quatre contrôles avant le premier bridage
Conservez un même angle de queue d’aronde à l’atelier
Utilisez l’angle et la profondeur du plan d’accouplement retenu. Si plusieurs travaux partagent un profil, vérifiez chaque brut, surface de contact, effort de coupe et trajectoire avant de le standardiser. Un profil à 45° dans un ensemble n’approuve pas une préparation plus profonde ou moins profonde dans un autre. Ébavurez uniquement selon la procédure de préparation approuvée.
La surépaisseur à la base est indispensable
Un talon sacrificiel ou un contact de denture exige de la matière qui pourra être éliminée ensuite. Une surépaisseur hypothétique de 3–4 mm à la base n’est pas une valeur universelle de préparation. Calculez-la d’après le profil retenu, la largeur de contact, la résistance de matière restante, la base finie et la trajectoire de suppression. Vérifiez l’ensemble complet et toutes les inclinaisons en FAO avant de préparer le brut.
Les poches des mors doux doivent être usinées sous charge
Serrez toujours une entretoise dans le même sens que le futur bridage de production. Usinez ensuite la poche. Sans cette étape, elle sera décalée lorsque la vis rattrapera son jeu. Programmez un dégagement à chaque angle intérieur vif.
Une plaque épaisse peut bouger après la première ébauche
Un fraisage important d’acier laminé à froid ou de plaque épaisse en 7075 peut libérer des contraintes résiduelles. Ébauchez une face. Débridez. Laissez la pièce bouger. Rebridez plus légèrement, puis finissez. Transférez-la dans des mors doux sur mesure pour la dernière face. Il s’agit d’un contrôle de procédé, pas d’une affirmation liée à une marque de mors.
Envoyez la matière, la coupe et la face de prise
Pour une première étude des mors, envoyez ce dossier. Il permet à NEXTAS de comparer faces dentées, lisses, douces et à queue d’aronde sur la même pièce plutôt que de proposer par défaut la prise la plus agressive.
- Métal : nuance, dureté si connue et état du brut : scié, forgé ou déjà usiné. Écrivez « inconnu » lorsqu’un renseignement manque.
- Coupe : ébauche, finition ou les deux. Indiquez la direction principale de coupe et la présence d’un arrosage abondant.
- Pièce : épaisseur des parois, faces d’aspect et surépaisseur possible à la base.
- Prise : faces acceptant des marques, possibilité de préparer un talon à 45° et fixation de 52 mm ou 96 mm.
- Périmètre : faces de mors envisagées, quantité et intérêt de comparer aussi un montage dédié à queue d’aronde.
Demandez les plans des mors, la profondeur de prise admissible et la préparation des poches ou talons propre aux modèles nommés. Le responsable du procédé doit toujours valider l’assise, les dégagements et le contrôle de première pièce sur la machine.
Questions avant de commander les mors
Un même jeu denté peut-il ébaucher aluminium, acier et titane ?
Pas par défaut. Une denture fine peut tenir l’aluminium brut avec un effort adapté. Une matière plus dure peut émousser les dents, mais il faut vérifier nuance d’acier ou de titane, dureté réelle, traitement thermique et état de surface brute plutôt que les déduire du nom du métal. Utilisez une prise pré-marquée ou une queue d’aronde à 45° lorsque le plan des mors et l’état du brut l’exigent. Confirmez contact et effort réels avant production.
Quand utiliser des mors durs lisses ?
Utilisez-les lorsque la face serrée doit être préservée et que la coupe reste assez légère pour être retenue par frottement. Ils constituent un mauvais choix d’ébauche pour l’acier ou le titane bruts, surtout sous arrosage abondant. Une passe de finition sur une face préusinée est leur usage habituel.
Faut-il un montage dédié à queue d’aronde ou les mors d’étau suffisent-ils ?
Les mors à queue d’aronde conservent le corps autocentrant et nécessitent toujours un talon préparé. Un montage dédié est un produit distinct lorsque chaque brut accepte une forme répétable à 45° et que cette prise compacte est souhaitée sur une palette. Comparez les deux plans. Ne les considérez pas comme des copies directement interchangeables.
Les mors de finition doivent-ils être en aluminium ou en acier ?
Utilisez des mors doux en aluminium pour les pièces en aluminium à ne pas marquer. Préférez des mors doux en acier pour l’acier et le titane, car leurs angles durs usent une poche en aluminium. Usinez la poche sous charge de bridage et ajoutez les dégagements d’angle avant la première pièce de production.
Choix des mors autocentrants
Demandez quels plans de mors examiner
Envoyez le dossier ci-dessus et indiquez les deux faces de mors envisagées. NEXTAS peut comparer retenue, marques et encombrement de fixation, puis identifier les plans de modèles et les questions encore ouvertes pour votre devis.
Discuter de votre présélection de mors