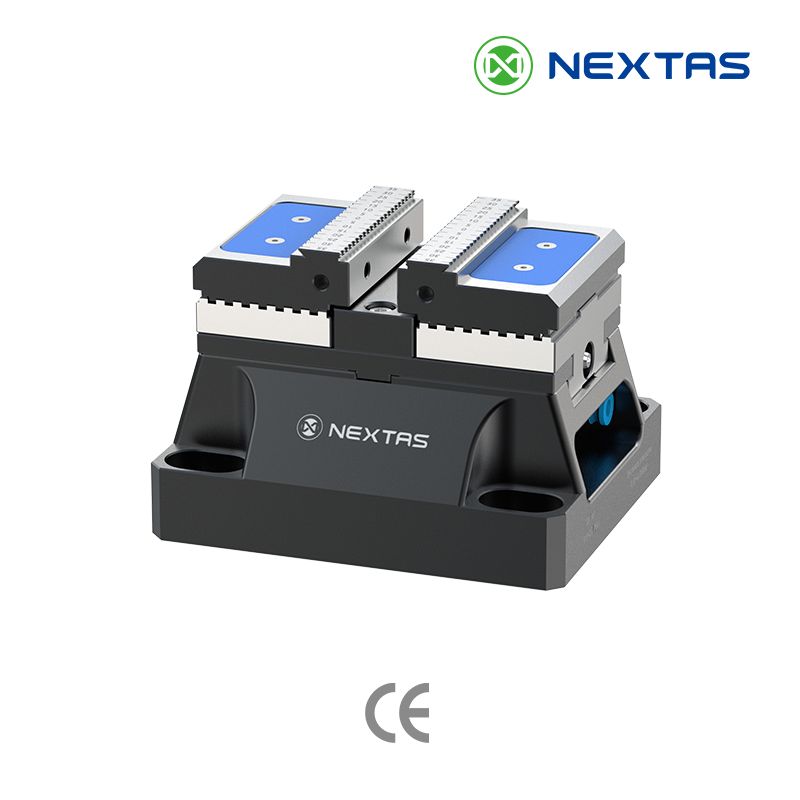
Bir sonraki kaba işleme pasosunda taslak dönecek mi, yoksa çeneler ince bir cidarı ezecek mi? Kendinden merkezlemeli mengenede asıl çene seçimi budur. Eşleşen çeneler ve onaylı kavrama aralığındaki simetrik temaslarla mengene, kavranan genişliği kendi mekanik merkezine göre ortalar. Bu, tüm parçanın merkezini veya işleme referansını doğrulamaz. Çene yüzeyi yine de tutuşu, izleri ve izin verilen bağlama yükünü etkiler.
Kendinden merkezlemeli mengene iki çeneyi aynı anda ortaya doğru hareket ettirir. Farklı taslak genişlikleri ancak eşleşen çeneler, simetrik temaslar ve seçilen model ile çene çizimlerinin sınırları içinde aynı mekanik merkezi paylaşabilir. Bu merkezi 4 ve 5 eksenli programlarda kullanmadan önce gerçek iş parçası referansını ölçün. Bu hareket, kesme için fazla sivri, fazla düz veya fazla küçük bir çeneyi düzeltmez.
Bu rehber dört yaygın yüzeyi karşılaştırır: tırtıklı, düz, yumuşak ve kırlangıç kuyruğu. Alüminyum, çelik ve titanyum için ön seçimde kullanın. Model çizimi ve taslak verileri olmadan bağlama kuvvetini veya takım yolunu onaylamaz.
Parça iki zıt şekilde hatalı sonuç verebilir
İki zıt hatayı kontrol edin. Parça kesme sırasında kayabilir. Ya da bağlama parçayı eğer ve bağlama açıldığında ölçü geri esner.
Kesme yüküne karşı yeterli tutuş gerekir. Aynı zamanda metalin eğilmiş kalmasını önleyecek kadar hafif bağlamak gerekir. Isıran bir çene daha düşük kuvvetle bağlamaya izin verebilir. Düz çene çoğu zaman daha fazla kuvvet ister. Bu ek kuvvet ince bir cidarı ezebilir.
Tek bir sihirli sayı yerine bir çalışma aralığı düşünün. Az bağlama taslağı hareket ettirir; fazla bağlama şekil bozukluğu yaratır. Çene yüzeyi bu aralığı değiştirir. Dişlerin kavraması veya açılı bir kilitleme, aynı kesmeyi ıslak düz bir yüzeye göre daha az sıkmayla tutabilir.
Aşağıda kaynağı belirtilmeyen derinlik, sertlik veya malzeme payları varsayımsal planlama girdileridir; atölye standardı veya NEXTAS test sonucu değildir. İzin verilen geometriyi seçilen çene ve taslak çizimleri, gerçek temaslar, malzeme verileri ve kesme yükü belirler.
Mengenenin merkezlediği ve merkezlemediği şeyler
Standart tezgâh mengenesinde bir çene hareket eder, diğeri sabit kalır. Bu nedenle taslak genişlediğinde veya daraldığında parça merkezi yer değiştirir.
Kendinden merkezlemeli mengenede iki çene birlikte hareket eder. Eşleşen çeneler ve seçilen modelin onaylı kavrama aralığındaki simetrik temaslarla kavranan genişlik, mengenenin mekanik merkezine göre ortalanır. Bu, tüm parçanın geometrik merkezinin veya doğrulanmış bir işleme referansının kanıtı değildir. Merkezi bilgisayar destekli imalatta (CAM) kullanmadan önce model ve çene çizimlerini, temas simetrisini, taslak boyutlarını ve ölçülen iş parçası referansını kontrol edin.
NEXTAS kendinden merkezlemeli mengene sayfası 52 mm ve 96 mm montajı ve değiştirilebilir çeneleri listeler. Çene pabuçları aşınan parçalardır. Mengene gövdesini atmadan düz, tırtıklı ve yumuşak yüzeyler arasında geçiş yapabilirsiniz. Seçilen çene çizimini doğrulayın. Bu makaledeki bir kuvveti incelenmemiş bir modele aktarmayın.
Açık konu kavrama yüzeyi yerine gövde uzunluğuysa, bu ön seçimden sonra 52 mm boyut rehberine geçin.
Seçtiğiniz dört çene yüzeyi

Tırtıklı çeneler taslağı ısırır
Sertleştirilmiş dişler ham malzemeye basar. Dişler yalnızca sürtünme yaratmaz; küçük dayamalar gibi çalışır. Seçilen dişler gerçek malzemeye girebiliyorsa ağır ilk kesmeye düz bir yüzeyden daha iyi direnebilir. Bu kavramayı seçmeden önce malzemeyi, temas derinliğini, soğutma sıvısını ve sürtünmeyi, kesme yüklerini ve onaylı çene sınırlarını kontrol edin. Dişler iz de bırakır. Bu izleri daha sonra yüzeyden kaldırmayı planlayın veya kesilip atılacak bir çıkıntıda bırakın.
Diş temas yüksekliğini seçilen çene ve malzeme çizimlerinden belirleyin; dişleri ince cidara gömmeyin. Rockwell C (HRC) ölçeğinde varsayımsal bir 38 sertlik değeri, genel bir diş kavrama sınırı oluşturmaz. Gerçek kaliteyi, sertliği, ısıl işlemi, ham yüzeyi ve diş geometrisini kontrol edin. İncelenen plan önceden diş izi basılmasını gerektiriyorsa bu ayrı bir pres işlemidir; NEXTAS mengenesinin işlevi değildir.
Düz çeneler işlenmiş yüzeyi korur
Düz sert çeneler, taşlanmış düz çeliktir. Yalnızca sürtünmeye dayanır. Taşlanmış veya görünür bir yüzeye diş izi açmaz. İkinci operasyondaki görevleri budur. Yüksek basınç, keskin temas kenarları veya araya sıkışmış talaşlar düz çeneyle de yüzeyi ezebilir ya da çizebilir; seçilen bağlama yükünde temas izlerini doğrulayın.
Ağır kaba işleme için zayıf bir ilk tercihtir. Yağ ve bol soğutma sıvısı kayganlığı artırır. Kaymayı durdurmak için bağlama kuvvetini artırırsanız içi boş veya ince bir parça ezilebilir. Kavranan yüzey temiz kalmalıysa ve kesme sürtünmeyle tutulacak kadar hafifse kullanın.
Yumuşak çeneler parçayı sarar

Yumuşak çeneler mengene üzerindeki işlenebilir taslaklardır. Ara işlemdeki parçaya uyan bir yuva işlersiniz. Yuva, bağlama yükünü geniş alana yayar. İlk operasyonun konumlandırma yüzeylerini oluşturmasından sonra tipik finiş işleme yöntemidir.
Yuvayı çeneler bir ara parçasına veya mastar bloğuna sıkılmışken işleyin. Böylece yuva oluşmadan önce vidanın boşluğu alınır. Köşelerde boşaltma bırakın. Freze takımı radyüs bırakır. Boşaltma açılmazsa köşeli parça bu radyüse takılır.
Alüminyum yumuşak çeneler hızlı işlenir ve alüminyum parçalara daha nazik davranır. Keskin çelik veya titanyum köşelerde hızla aşınır. Çelik yumuşak çeneleri işlemek daha uzun sürer; bu daha sert parçalarda yuva şeklini daha iyi korur.
Kırlangıç kuyruğu çeneler açılı profille kilitlenir

Kırlangıç kuyruğunda eşleşen açılı profiller kullanılır; burada ele alınan profillerden biri 45°’dir. Açı, derinlik, temas genişliği ve boşaltmaları seçilen çizim belirler. Taslak dayanımını ve kesme yüklerini kontrol edin. Beş yüzeye erişim hâlâ tüm mengene veya fikstür yığınına, iş miline, takım tutucuya ve programlanan her eğime bağlıdır.
Bu, ayrı bir kırlangıç kuyruğu fikstürüyle aynı ürün değildir. Mengenenin kırlangıç kuyruğu çeneleri kendinden merkezlemeli gövdeyi korur. Her taslağa tekrarlanabilir bir 45° çıkıntı açılabiliyorsa ve palette kompakt kavrama isteniyorsa ayrı fikstür başka bir seçenektir. Fikstür tipi henüz belli değilse mengene ve kırlangıç kuyruğu fikstürü rehberinde bu iki yolu karşılaştırın.
İlk kesmeyi ve finiş kesmesini ayırın

Atölyeler işi genellikle ayırır. İlk kesme ham taslaktan ana malzeme hacmini kaldırır. Daha sonra yüzeyden kaldırılacaksa feda edilebilir yüzeyde iz kabul edilebilir. Finiş kesmesinde korunacak yüzeyler tutulur. Ezilme ve geri esneme bu aşamada kontrol raporuna yansır.
Mengene zaten tablada diye iki işi aynı çene yüzeyinde yapmayın. Temas gereksinimi değiştiğinde yüzeyi değiştirin. Asıl kısıt beş yüzeye erişimse çene ön seçiminden sonra 5 eksenli mengene kurulum rehberine geçin.
Alüminyum noktasal yük altında da ezilir
Alüminyum kolay işlenir. Küçük temas alanında çelikten daha fazla eğilir. Mengene yalnızca “hafif sıkılmış” görünse bile ince cidarların ezilmesinin nedeni budur.
İlk kesme: ince tırtılı veya eşleşen kırlangıç kuyruğu profilini gerçek taslak ve yük açısından inceleyin. Varsayımsal 1,0–1,5 mm kırlangıç kuyruğu derinliği alüminyum için genel başlangıç değeri değildir. Seçilen çizimi, temas genişliğini ve dayanım kontrolünü kullanın; ardından deneme kesmesinde tutuşu, izleri ve şekil bozukluğunu kabul ölçütlerine göre doğrulayın.
Finiş kesmesi: parçaya uyan alüminyum yumuşak çeneler kullanın. İnce cidarlarda bağlama kuvvetini düşük tutun. Parça çenelerde eğilmişse açıldıklarında geri esner.
Çelikte yüzey görünümünden önce tutuş gelir
Çelik daha fazla kesme kuvveti ister. Özellikle bol soğutma sıvısıyla ağır kaba işleme pasosunu düz çeneler çoğu zaman tutamaz.
İlk kesme: diş, ön baskı veya eşleşen 45° kırlangıç kuyruğu seçmeden önce gerçek çelik kalitesini, sertliğini ve yüzeyini kontrol edin. İki ila üç milimetre varsayımsal bir derinlik örneğidir; çelik için kural değildir. Hazırlık ve deneme kesmesi, seçilen çizim, temas geometrisi ve kesme yükleriyle onaylanmalıdır.
Finiş kesmesi: çelik yumuşak çeneler kullanın. Alüminyum yuvalar çelik köşelere karşı hızla aşınır ve yeni oluşturduğunuz referansı kaybeder.
Titanyumda kaba işleme: yük ve titreşim altında sürtünmeli tutuşu kontrol edin
Titanyum kalitesi ve taslağın durumu kesme yüklerini ve diş kavramasını etkiler. Isı kesme bölgesinde kalır; parça uzaklaşabilir ve titreşebilir. Düz sürtünmeli kavrama ağır kaba işleme için zayıf bir başlangıç planıdır; titreşim bu tutuşu bozabilir. Tırtıklı dişler alaşım kalitesine, gerçek sertliğe, ısıl işleme, ham yüzeye ve diş geometrisine göre aşınabilir. Her titanyum taslağın aynı sertliğe veya yüzey davranışına sahip olduğunu varsaymayın; seçilen çene çizimini ve gerçek malzemeyi kontrol edin.
İlk kesme: eşleşen kırlangıç kuyruğu veya önceden diş izi basılmış tırtıl, gerçek titanyum kalitesi ve taslak için aday olabilir. Hiçbiri yalnızca metal adına göre onaylanmaz. Profili, temas alanını, kesme yükünü, bağlama sınırlarını ve takım yolunu kontrol edin; ardından kaymayı, aşınmayı ve şekil bozukluğunu test edin. Yalnızca sürtünmeye dayalı her kaba işleme kavramasını aynı kanıtlarla değerlendirin.
Finiş kesmesi: köşe boşaltmalı çelik yumuşak çeneler kullanın. Titanyum yerel olarak esneyebilir. Yuva yalnızca iki noktayı sıkıştırmamalı, nervürleri ve tabanları desteklemelidir.
Metale göre ilk ön seçim
Her seferinde bir satır okuyun. Ardından seçilen çene çizimini kontrol edin. Bir sütunu doğrudan sipariş olarak kopyalamayın.
Yalnızca planlama amaçlı ön seçimdir. Kuvvet, derinlik ve sertlik sınırları bu tabloya değil, adı belirtilen çene çizimine aittir.
| Metal | İlk kesme | Finiş kesmesi | Dikkat edilecek konu |
|---|---|---|---|
| Alüminyum | İnce tırtıl veya sığ kırlangıç kuyruğu | Alüminyum yumuşak çene | Ezilme ve diş izleri |
| Çelik | Kırlangıç kuyruğu veya önceden diş izi basılmış tırtıl | Çelik yumuşak çene | Ağır kesmede kayma |
| Titanyum | Kırlangıç kuyruğu veya önceden diş izi basılmış tırtıl | Çelik yumuşak çene | Titreşim ve körelmiş dişler |
Herkes için tek bir en iyi seçenek yoktur. İnce alüminyum gövdeye çoğu zaman sığ kırlangıç kuyruğuyla başlanır, alüminyum yumuşak çeneyle finiş yapılır. 4140 kaba işleme taslağında daha derin kırlangıç kuyruğu veya önceden basılmış diş kavraması sık görülen başlangıçtır. Titanyum nervürde önce geometrik kilitleme, sonra çelik yuva gerekebilir. Teklifleri karşılaştırmadan önce kaçınmanız gereken hatayı yazın.
İlk bağlamadan önce dört kontrol
Atölyede tek bir kırlangıç kuyruğu açısını koruyun
Seçilen eşleşme çizimindeki açı ve derinliği kullanın. Birden fazla iş aynı profili paylaşıyorsa standartlaştırmadan önce her taslağı, temas alanını, kesme yükünü ve takım yolunu kontrol edin. Bir düzende 45° profil olması başka bir düzende daha derin veya daha sığ hazırlığı onaylamaz. Çapakları yalnızca onaylı hazırlık prosedürünün izin verdiği şekilde alın.
Tabandaki ek malzeme payı zorunludur
Feda edilebilir çıkıntı veya diş teması, daha sonra kaldırılabilecek malzeme gerektirir. Varsayımsal 3–4 mm taban payı genel hazırlık değeri değildir. Payı seçilen profilden, temas genişliğinden, kalan malzemenin dayanımından, nihai tabandan ve kaldırma takım yolundan hesaplayın. Taslağı kesmeden önce CAM’de tüm yığını ve bütün eğim konumlarını kontrol edin.
Yumuşak çene yuvaları yük altında işlenmelidir
Daha sonraki üretim bağlamasıyla aynı yönde daima bir ara parçasına karşı sıkın. Ardından yuvayı işleyin. Bu adım atlanırsa vida boşluğu alındığında yuva yanlış yerde kalır. Her kare iç köşede köşe boşaltması programlayın.
Kalın plaka ilk kaba işleme pasosundan sonra hareket edebilir
Soğuk haddelenmiş çelikte veya kalın 7075 plakada ağır frezeleme artık gerilmeyi açığa çıkarabilir. Bir tarafı kaba işleyin. Bağlamayı açın. Parçanın hareket etmesine izin verin. Daha hafif yeniden bağlayın ve finiş yapın. Son yüzey için özel yumuşak çenelere aktarın. Bu bir proses kontrolüdür, çene markasına ilişkin bir iddia değildir.
Metali, kesmeyi ve kavrama yüzeyini gönderin
İlk çene incelemesi için bu bilgileri gönderin. Böylece NEXTAS, varsayılan olarak en agresif diş kavramasını teklif etmek yerine tırtıklı, düz, yumuşak ve kırlangıç kuyruğu yüzeylerini aynı parçaya göre karşılaştırabilir.
- Metal: kalite, biliniyorsa sertlik ve taslağın kesilmiş, dövülmüş veya önceden işlenmiş olması. Açık kalan alanlara “bilinmiyor” yazın.
- Kesme: ilk kesme, finiş veya ikisi. Ana kesme yönünü ve bol soğutma sıvısı kullanılıp kullanılmadığını belirtin.
- Parça: cidar kalınlığı, görünür yüzeyler ve tabanda bırakabileceğiniz ek malzeme.
- Kavrama: hangi yüzeylerde iz kalabileceği, önceden 45° çıkıntı açılıp açılamayacağı ve 52 mm veya 96 mm montaj.
- Kapsam: aday çene yüzeyleri, miktar ve ayrı bir kırlangıç kuyruğu fikstürünün de karşılaştırılıp karşılaştırılmayacağı.
Çene çizimlerini, izin verilen kavrama derinliğini ve adı belirtilen modellere ait yuva veya çıkıntı hazırlığını isteyin. Proses sorumlusu oturmayı, boşlukları ve ilk parça kontrolünü makinede yine de doğrulamalıdır.
Çeneleri sipariş etmeden önce sorulacak sorular
Tek bir tırtıklı çene setiyle alüminyum, çelik ve titanyumda kaba işleme yapılabilir mi?
Varsayılan olarak hayır. İnce tırtıllar, uygun bağlama yüküyle ham alüminyumu tutabilir. Daha sert malzeme dişleri köreltebilir; ancak çelik veya titanyumun kalitesi, gerçek sertliği, ısıl işlemi ve ham yüzey durumu metal adından çıkarılmamalı, kontrol edilmelidir. Seçilen çene çizimi ve malzeme durumu gerektiriyorsa önceden diş izi basılmış bir kavrama veya 45° kırlangıç kuyruğu kullanın. Üretimden önce gerçek teması ve kuvveti doğrulayın.
Düz sert çeneleri ne zaman kullanmalıyım?
Kavranan yüzeyin temiz kalması gerektiğinde ve kesme yükü sürtünmeyle tutulabilecek kadar hafif olduğunda kullanın. Özellikle bol soğutma sıvısıyla ham çelik veya titanyumun ilk işlenmesinde uygun bir başlangıç seçeneği değildir. Önceden işlenmiş bir yüzeyde finiş paso tipik kullanım alanıdır.
Ayrı bir kırlangıç kuyruğu fikstürü mü gerekli, yoksa mengenenin kırlangıç kuyruğu çeneleri yeterli mi?
Mengenenin kırlangıç kuyruğu çeneleri, kendinden merkezlemeli gövdeyi korur ve yine de hazırlanmış bir bağlama çıkıntısı gerektirir. Her taslağa tekrarlanabilir bir 45° profil açılabiliyorsa ve palette kompakt bir kavrama isteniyorsa ayrı bir fikstür başka bir ürün seçeneğidir. İki çizimi karşılaştırın. Birbirlerinin doğrudan yerine geçen kopyaları olarak değerlendirmeyin.
Finiş çeneleri alüminyum mu çelik mi olmalı?
İz kalmaması gereken alüminyum parçalarda alüminyum yumuşak çene kullanın. Çelik ve titanyumda çelik yumuşak çene kullanın; sert köşeler alüminyum yuvayı aşındırır. Yuvayı bağlama yükü altında işleyin ve ilk üretim parçasından önce köşelere boşaltma açın.
Kendinden merkezlemeli çene seçimi
İncelenecek çene çizimlerini sorun
Yukarıdaki bilgileri gönderin ve düşündüğünüz iki çene yüzeyini belirtin. NEXTAS tutuşu, izleri ve montaj alanını karşılaştırabilir; ardından teklifiniz için model çizimlerini ve açık soruları belirleyebilir.
Çene ön seçiminizi görüşün