¿Girará el bruto durante el próximo desbaste o aplastarán las garras una pared delgada? Esa es la elección real en una mordaza autocentrante. Con garras compatibles y contactos simétricos dentro del rango de agarre aprobado, la mordaza centra el tramo sujeto respecto a su centro mecánico. Esto no verifica el centro de toda la pieza ni la referencia de mecanizado. La cara de la garra sigue condicionando el agarre, las marcas y la carga de amarre permitida.
Una mordaza autocentrante desplaza ambas garras hacia el centro simultáneamente. Brutos de distinto ancho solo comparten ese centro mecánico con garras compatibles, contactos simétricos y dimensiones dentro de los planos del modelo y de las garras seleccionados. Mida la referencia real de trabajo antes de utilizar ese centro en programas de 4 o 5 ejes. El movimiento no corrige una garra demasiado afilada, lisa o pequeña para el corte.
Esta guía compara cuatro caras habituales: dentada, lisa, blanda y de cola de milano. Utilícela para preseleccionar una para aluminio, acero o titanio. No aprueba una fuerza de amarre ni una trayectoria antes de disponer del plano del modelo y los datos del bruto.
Dos fallos opuestos
Compruebe dos fallos contrapuestos: la pieza desliza durante el corte, o el amarre la deforma y la dimensión cambia por recuperación elástica al soltarla.
Necesita agarre suficiente para resistir el corte y una fuerza que no mantenga el metal deformado. Una garra que muerde puede permitir menos fuerza; una lisa suele necesitar más. Esa fuerza adicional puede aplastar una pared delgada.
Piense en un intervalo, no en una cifra mágica. Con poca fuerza el bruto se mueve; con demasiada se deforma. La cara de la garra desplaza ese intervalo. Los dientes o un cierre por perfil inclinado pueden resistir el mismo corte con menos compresión que una cara plana mojada.
Cualquier profundidad, dureza o sobrematerial sin fuente indicada a continuación es un dato hipotético de planificación, no una práctica universal ni un resultado de ensayo NEXTAS. Los planos seleccionados de garra y bruto, los contactos reales, los datos del material y la carga de corte determinan la geometría permitida.
Qué centra la mordaza y qué debe comprobarse
En una mordaza convencional, una garra se mueve y la otra permanece fija. El centro de la pieza cambia entonces con el ancho del bruto.
En una mordaza autocentrante se mueven ambas garras. Con garras compatibles y contacto simétrico dentro del rango aprobado del modelo, el tramo sujeto queda centrado respecto al centro mecánico de la mordaza. Esto no demuestra el centro geométrico de toda la pieza ni valida una referencia de mecanizado. Compruebe los planos del modelo y las garras, la simetría de contacto, las dimensiones del bruto y la referencia medida antes de utilizar ese centro en CAM.
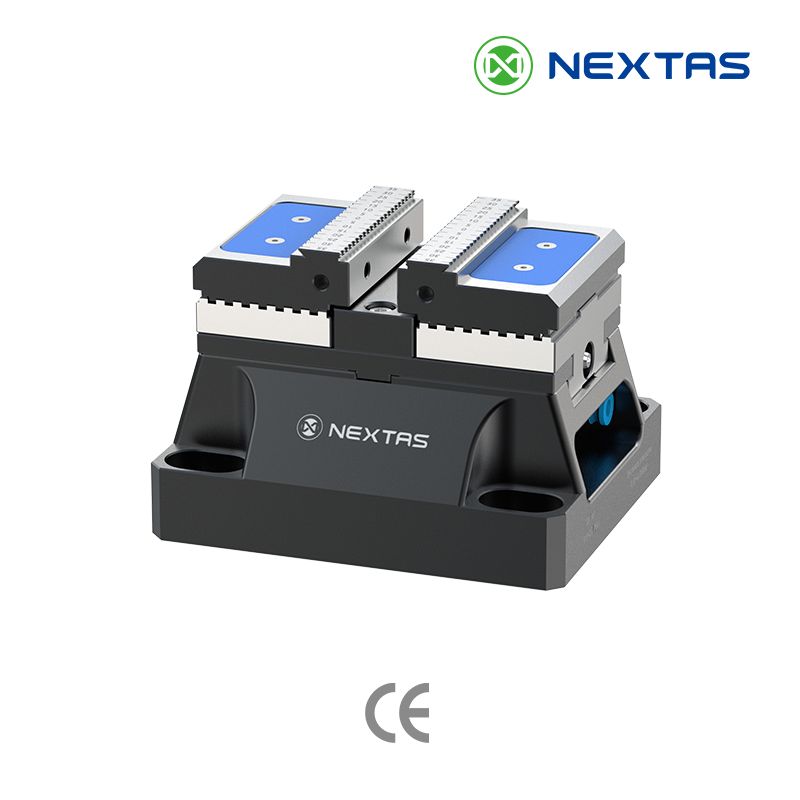
La página de la mordaza autocentrante NEXTAS indica montajes de 52 mm y 96 mm y garras intercambiables. Las pastillas son piezas de desgaste: puede alternar caras lisas, dentadas y blandas sin sustituir el cuerpo. Confirme el plano de la garra seleccionada. No aplique una fuerza de este artículo a un modelo sin revisar.
Si la duda es la longitud del cuerpo en lugar de la cara de agarre, consulte la guía de tamaños de 52 mm después de esta preselección.
Las cuatro caras entre las que realmente debe elegir

Las garras dentadas muerden el bruto
Los dientes templados penetran en el material en bruto y actúan como pequeños topes, además de aportar fricción. Pueden resistir mejor un primer corte intenso que una cara plana cuando los dientes seleccionados engranan con el material real. Compruebe material, profundidad de contacto, refrigerante, fricción, cargas de corte y límites aprobados de las garras antes de elegirlos. También dejan marcas: prevea eliminarlas después o situarlas en una pestaña de sacrificio.
Defina la altura de contacto de los dientes mediante los planos de garra y bruto seleccionados; no los hunda en una pared delgada. Una lectura hipotética de dureza 38 HRC no establece un límite universal de penetración. Compruebe calidad, dureza, tratamiento térmico, superficie y geometría del diente reales. Si el plan revisado utiliza preestampación, es una operación independiente de prensa, no una función de la mordaza NEXTAS.
Las garras lisas protegen una cara terminada
Las garras duras lisas son de acero plano rectificado y dependen solo de la fricción. Su función en segunda operación es no imprimir dientes en una cara rectificada o estética. Aun así, pueden abollar o rayar por exceso de presión, aristas de contacto o virutas atrapadas; verifique las marcas con la carga seleccionada.
Son una primera opción débil para desbaste intenso. El aceite y el refrigerante abundante reducen la fricción. Aumentar la fuerza para evitar deslizamientos puede aplastar una pieza hueca o delgada. Utilícelas cuando la cara sujeta no admita marcas y el corte sea suficientemente ligero para sostenerlo por fricción.
Las garras blandas envuelven la pieza

Las garras blandas son brutos mecanizables montados en la mordaza. Se mecaniza un alojamiento adaptado a la pieza en proceso para repartir el amarre sobre una superficie amplia. Es un método habitual de acabado después de que la primera operación haya creado las referencias de posicionamiento.
Mecanice el alojamiento con las garras ya cerradas contra un separador o bloque patrón. Así elimina la holgura del husillo antes de crear el alojamiento. Añada desahogos en las esquinas: la fresa deja un radio sobre el que una pieza de esquina recta hará tope si no se libera.
Las garras blandas de aluminio se mecanizan deprisa y tratan mejor las piezas de aluminio, pero se desgastan rápidamente con esquinas vivas de acero o titanio. Las de acero tardan más en mecanizarse y conservan mejor la forma del alojamiento en esas piezas más duras.
Las garras de cola de milano retienen mediante un ángulo

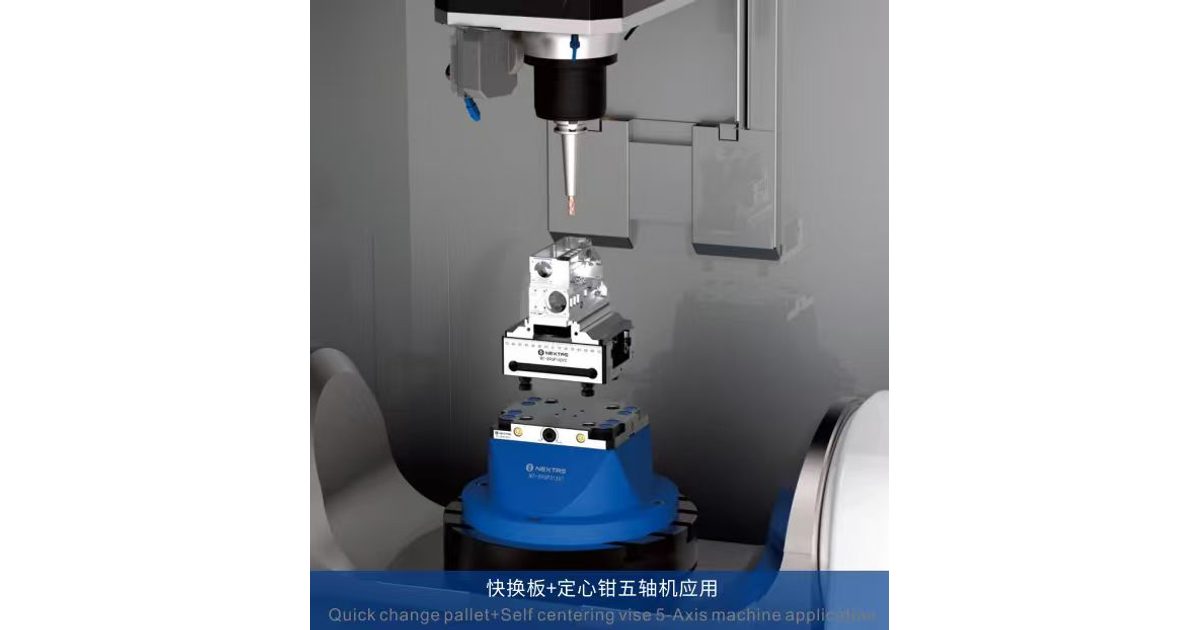
La cola de milano utiliza perfiles inclinados complementarios; aquí se trata uno de 45°. El plano seleccionado define el ángulo, la profundidad, el ancho de contacto y los desahogos. Compruebe la resistencia del bruto y las cargas de corte. El acceso a cinco caras sigue dependiendo del conjunto de mordaza o útil, el husillo, el portaherramientas y todas las inclinaciones programadas.
Es un producto distinto de un útil dedicado de cola de milano. Las garras de cola de milano conservan el cuerpo autocentrante. Un útil dedicado es otra opción cuando todos los brutos admiten una pestaña repetible de 45° y se busca ese agarre compacto sobre un palé. Compare ambas opciones en la guía de mordaza frente a útil de cola de milano si aún no ha elegido el tipo de útil.
Separe el primer mecanizado del acabado

Los talleres suelen dividir el trabajo. El primer mecanizado retira material de un bruto. Se admiten marcas en una cara de sacrificio si se eliminarán después. El acabado sujeta superficies que deben conservarse; el aplastamiento y la recuperación elástica aparecen entonces en el informe de inspección.
No utilice la misma cara de garra para ambos trabajos solo porque la mordaza ya esté en la mesa. Cambie la cara cuando cambie el requisito de contacto. Si la limitación real es el acceso a cinco caras, consulte la guía de montaje de mordaza de 5 ejes después de preseleccionar las garras.
El aluminio también se aplasta con cargas puntuales
El aluminio se mecaniza fácilmente, pero con un contacto pequeño se deforma más que el acero. Por eso pueden aplastarse paredes delgadas incluso con un apriete aparentemente ligero.
Primer mecanizado: revise un dentado fino o un perfil de cola de milano compatible frente al bruto y la carga reales. Una profundidad hipotética de 1.0–1.5 mm no es un valor inicial general para aluminio. Utilice el plano seleccionado, el ancho de contacto y la comprobación de resistencia, y acepte agarre, marcas y deformación mediante el corte de prueba.
Acabado: utilice garras blandas de aluminio adaptadas a la pieza. Reduzca la fuerza en paredes delgadas. Si la pieza sigue deformada dentro de las garras, recuperará su forma al abrirlas.
El acero necesita agarre además de proteger la superficie
El acero exige más fuerza de corte. Las garras lisas a menudo no resisten un desbaste intenso, especialmente con refrigeración abundante.
Primer mecanizado: compruebe la calidad, dureza y superficie reales del acero antes de elegir dientes, preestampación o una cola de milano compatible de 45°. Una profundidad de dos a tres milímetros es un ejemplo hipotético, no una regla para acero. El plano seleccionado, la geometría de contacto y las cargas deben aprobar la preparación y el corte de prueba.
Acabado: utilice garras blandas de acero. Los alojamientos de aluminio se desgastan rápidamente contra las esquinas de acero y pierden la referencia recién creada.
Desbaste de titanio: verifique el agarre por fricción con carga y vibración
La calidad y el estado del titanio afectan a las cargas de corte y al contacto de los dientes. El calor permanece en la zona de corte y la pieza puede ceder y vibrar. Un agarre liso por fricción es una mala base para un desbaste intenso: la vibración puede romperlo. El desgaste de los dientes depende de la aleación, dureza real, tratamiento térmico, superficie y geometría del diente. No suponga que todos los brutos de titanio tienen la misma dureza o respuesta superficial; compruebe el plano de la garra y el material real.
Primer mecanizado: una cola de milano compatible o un dentado preestampado pueden ser candidatos para la calidad de titanio y el bruto reales. El nombre del metal no aprueba ninguno. Compruebe perfil, área de contacto, carga de corte, límites de amarre y trayectoria, y ensaye deslizamiento, desgaste y deformación. Exija las mismas pruebas a cualquier amarre de desbaste basado solo en fricción.
Acabado: utilice garras blandas de acero con desahogos de esquina. El titanio puede flexionar localmente: el alojamiento debe apoyar nervios y fondos, no limitarse a pinzar dos puntos.
Primera preselección por metal
Lea cada fila y compruebe después el plano de la garra seleccionada. No convierta una columna directamente en un pedido.
Solo para preselección. Los límites de fuerza, profundidad y dureza corresponden al plano de la garra identificada, no a esta tabla.
| Metal | Primer mecanizado | Acabado | Qué vigilar |
|---|---|---|---|
| Aluminio | Dentado fino o cola de milano poco profunda | Garras blandas de aluminio | Aplastamiento y marcas de dientes |
| Acero | Cola de milano o dentado preestampado | Garras blandas de acero | Deslizamiento durante un corte intenso |
| Titanio | Cola de milano o dentado preestampado | Garras blandas de acero | Vibración y dientes desgastados |
No existe una opción universal. Una carcasa delgada de aluminio suele comenzar con cola de milano poco profunda y terminar en garras blandas de aluminio. Un bruto de acero 4140 suele comenzar con una cola más profunda o una mordida preestampada. Un nervio de titanio suele necesitar primero retención por forma y después un alojamiento de acero. Defina el fallo que debe evitar antes de comparar ofertas.
Cuatro comprobaciones antes del primer amarre
Mantenga un ángulo de cola de milano en el taller
Utilice el ángulo y la profundidad del plano de acoplamiento seleccionado. Si varios trabajos comparten perfil, compruebe cada bruto, área de contacto, carga de corte y trayectoria antes de normalizarlo. Un perfil de 45° en un conjunto no aprueba una preparación más profunda o menos profunda en otro. Desbarbe únicamente como permita el procedimiento aprobado.
El sobrematerial en la base es necesario
La pestaña de sacrificio o el contacto dentado necesitan material que pueda eliminarse después. Un sobrematerial hipotético de 3–4 mm en la base no es un valor universal. Calcúlelo según el perfil seleccionado, el ancho de contacto, la resistencia del material restante, la base final y la trayectoria de eliminación. Compruebe en CAM el conjunto completo y todas las inclinaciones antes de mecanizar el bruto.
Mecanice los alojamientos de garras blandas bajo carga
Cierre siempre contra un separador en la misma dirección que en producción y mecanice después el alojamiento. Si omite ese paso, quedará desplazado cuando el husillo absorba su holgura. Programe desahogos en todas las esquinas interiores rectas.
Una placa gruesa puede moverse después del primer desbaste
El fresado intenso de acero laminado en frío o placa gruesa de 7075 puede liberar tensiones residuales. Desbaste una cara, suelte la pieza y deje que se mueva. Vuelva a amarrar con menos fuerza y acabe. Pase a garras blandas a medida para la cara final. Es una comprobación de proceso, no una afirmación sobre una marca de garras.
Envíe el metal, el corte y la cara de agarre
Envíe estos datos para la primera revisión. Permiten a NEXTAS comparar caras dentadas, lisas, blandas y de cola de milano para la misma pieza, sin ofertar por defecto la mordida más agresiva.
- Metal: calidad, dureza si se conoce y si el bruto está aserrado, forjado o ya mecanizado. Escriba «desconocido» si falta algún dato.
- Corte: primer mecanizado, acabado o ambos. Indique la dirección principal del corte y si utiliza refrigeración abundante.
- Pieza: espesor de pared, caras estéticas y sobrematerial que puede dejar en la base.
- Agarre: caras que admiten marcas, posibilidad de premecanizar una pestaña de 45° y montaje de 52 mm o 96 mm.
- Alcance: caras de garra candidatas, cantidad y si también conviene comparar un útil dedicado de cola de milano.
Solicite los planos de las garras, la profundidad de agarre permitida y la preparación del alojamiento o pestaña correspondiente a los modelos identificados. El responsable del proceso aún debe demostrar el asiento, el espacio libre y la inspección de primera pieza en la máquina.
Preguntas antes de pedir las garras
¿Puede un juego dentado desbastar aluminio, acero y titanio?
No de forma predeterminada. Un dentado fino puede sujetar aluminio en bruto con una fuerza adecuada. Un material más duro puede desgastar los dientes, pero debe comprobarse la calidad de acero o titanio, dureza real, tratamiento térmico y superficie, sin deducirlos del nombre del metal. Utilice una mordida preestampada o una cola de milano de 45° cuando lo exijan el plano de la garra y el estado del material. Confirme contacto y fuerza reales antes de producir.
¿Cuándo debo utilizar garras duras lisas?
Cuando la cara sujeta no deba presentar marcas y el corte sea suficientemente ligero para sostenerlo por fricción. Son una mala primera opción para mecanizar acero o titanio en bruto, especialmente con refrigeración abundante. Su aplicación habitual es una pasada de acabado sobre una cara premecanizada.
¿Necesito un útil dedicado de cola de milano o bastan esas garras en la mordaza?
Las garras de cola de milano conservan el cuerpo autocentrante y también requieren una pestaña preparada. Un útil dedicado es otro producto, para cuando todos los brutos admiten un elemento repetible de 45° y se busca ese agarre compacto en un palé. Compare ambos planos; no los trate como sustitutos directos.
¿Convienen garras de acabado de aluminio o de acero?
Utilice garras blandas de aluminio en piezas de aluminio que no deban marcarse. Utilice acero para piezas de acero y titanio, cuyas esquinas duras desgastan el alojamiento de aluminio. Mecanice el alojamiento bajo carga de amarre y añada desahogos de esquina antes de la primera pieza de producción.
Selección de garras autocentrantes
Consulte qué planos de garras revisar
Envíe los datos anteriores e indique las dos caras de garra que considera. NEXTAS puede comparar agarre, marcas y espacio de montaje, e identificar los planos de los modelos y las dudas pendientes para su oferta.
Consulte su preselección de garras