Czy kolejne przejście zgrubne obróci półfabrykat, czy szczęki zgniotą cienką ściankę? To rzeczywisty problem doboru szczęk w imadle samocentrującym. Przy dopasowanych szczękach i symetrycznych stykach w zatwierdzonym zakresie chwytu imadło centruje chwytany odcinek względem własnego środka mechanicznego. Nie potwierdza to środka całego detalu ani bazy obróbkowej. Powierzchnia szczęk nadal wpływa na pewność chwytu, odciski i dopuszczalną siłę mocowania.
Imadło samocentrujące przesuwa obie szczęki jednocześnie ku środkowi. Półfabrykaty o różnych szerokościach mogą korzystać z tego samego środka mechanicznego tylko przy dopasowanych szczękach, symetrycznym styku i wymiarach zgodnych z rysunkami wybranego modelu i szczęk. Przed użyciem tego środka w programie 4- lub 5-osiowym zmierz rzeczywistą bazę detalu. Sam ruch nie naprawi szczęki zbyt ostrej, zbyt gładkiej lub zbyt małej do danego skrawania.
Poradnik porównuje cztery typowe powierzchnie: ząbkowaną, gładką, miękką i jaskółczy ogon. Pomaga wstępnie dobrać je do aluminium, stali i tytanu. Nie zatwierdza siły docisku ani toru narzędzia przed otrzymaniem rysunku modelu i danych półfabrykatu.
Dwa przeciwstawne sposoby niepowodzenia
Sprawdź dwa przeciwstawne zagrożenia. Detal ślizga się pod wpływem skrawania. Albo docisk go zgina, a po zwolnieniu wymiar sprężynuje.
Potrzebujesz chwytu wystarczającego do przeciwstawienia się skrawaniu. Docisk musi być też na tyle mały, by metal nie pozostawał wygięty. Ząbkująca szczęka może pozwolić na mniejszą siłę. Gładka często wymaga większej. Ta dodatkowa siła może zgnieść cienką ściankę.
Myśl o przedziale dopuszczalnej siły, a nie jednej magicznej wartości. Zbyt mały docisk pozwala przesunąć półfabrykat. Zbyt duży go odkształca. Powierzchnia szczęk zmienia ten przedział. Wgryzające się zęby lub połączenie kształtowe pod kątem mogą utrzymać takie samo skrawanie przy mniejszym ściskaniu niż mokra, płaska powierzchnia.
Każda poniższa głębokość, twardość lub naddatek bez wskazanego źródła jest hipotetyczną daną planistyczną, a nie normą warsztatową ani wynikiem próby NEXTAS. Dopuszczalną geometrię określają rysunki wybranych szczęk i półfabrykatu, rzeczywiste styki, dane materiału i obciążenie skrawaniem.
Co imadło centruje, a czego nie
W standardowym imadle maszynowym jedna szczęka porusza się, a druga pozostaje nieruchoma. Środek detalu przesuwa się więc przy zmianie szerokości półfabrykatu.
W imadle samocentrującym obie szczęki poruszają się razem. Przy dopasowanych szczękach i symetrycznym styku w zatwierdzonym zakresie chwytu danego modelu chwytany odcinek centruje się względem środka mechanicznego imadła. Nie jest to dowód geometrycznego środka całego detalu ani zweryfikowana baza obróbkowa. Przed wykorzystaniem tego środka w systemie CAM sprawdź rysunki modelu i szczęk, symetrię styku, wymiary półfabrykatu i zmierzoną bazę detalu.
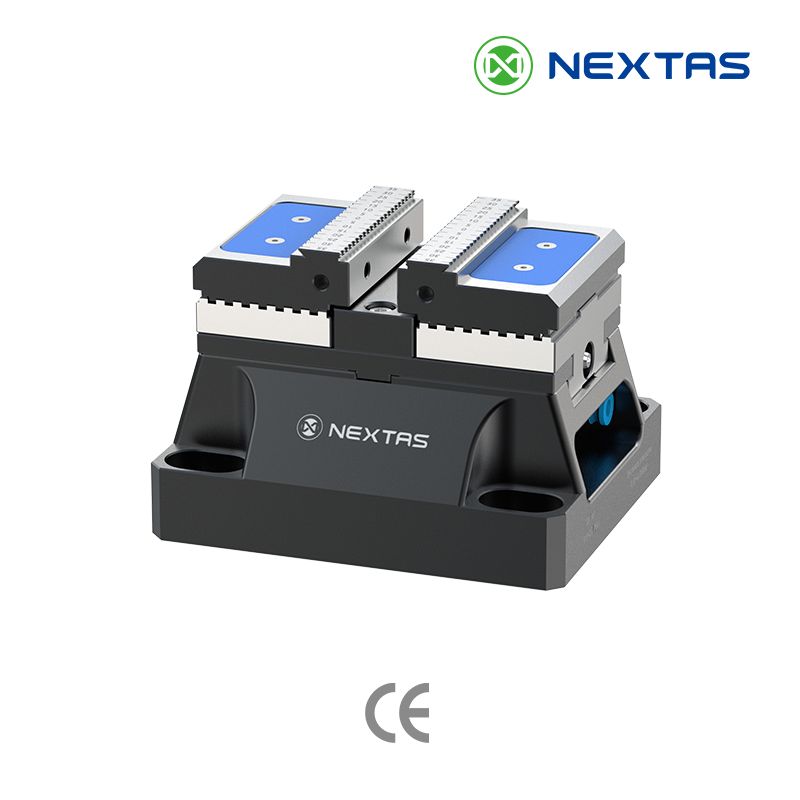
Na stronie imadła samocentrującego NEXTAS podano mocowanie 52 mm i 96 mm oraz wymienne szczęki. Nakładki szczęk są częściami zużywalnymi. Można zmieniać powierzchnie gładkie, ząbkowane i miękkie bez wymiany korpusu imadła. Potwierdź rysunek wybranej szczęki. Nie przypisuj siły z tego artykułu niezweryfikowanemu modelowi.
Jeśli otwarta pozostaje długość korpusu, a nie powierzchnia chwytająca, po tym zestawieniu przejdź do poradnika rozmiarów 52 mm .
Cztery rzeczywiste warianty powierzchni

Szczęki ząbkowane wgryzają się w półfabrykat
Hartowane zęby wciskają się w surowy materiał. Działają jak małe ograniczniki, a nie tylko przez tarcie. Mogą lepiej od płaskiej powierzchni utrzymać ciężkie pierwsze przejście, jeśli wybrane zęby mogą wgryźć się w rzeczywisty materiał. Przed wyborem sprawdź materiał, głębokość styku, chłodziwo i tarcie, obciążenia skrawaniem oraz zatwierdzone granice szczęk. Zęby pozostawiają też ślady. Zaplanuj ich późniejsze usunięcie obróbką lub pozostawienie na odcinanym występie.
Ustal wysokość styku zębów z rysunków wybranej szczęki i materiału; nie zagłębiaj zębów w cienką ściankę. Hipotetyczny odczyt 38 w skali Rockwella C (HRC) nie wyznacza uniwersalnej granicy wgryzania. Sprawdź rzeczywisty gatunek, twardość, obróbkę cieplną, surową powierzchnię i geometrię zębów. Jeżeli zweryfikowany plan obejmuje wstępne odciskanie, jest to oddzielna operacja na prasie, a nie funkcja imadła NEXTAS.
Szczęki gładkie chronią gotową powierzchnię
Twarde szczęki gładkie mają płaską, szlifowaną powierzchnię stalową. Działają wyłącznie przez tarcie. Nie wcinają zębów w powierzchnię szlifowaną lub widoczną — to ich zadanie w drugiej operacji. Nadal mogą powodować wgniecenia lub rysy wskutek nadmiernego nacisku, ostrych krawędzi styku lub uwięzionych wiórów; sprawdź ślady przy wybranej sile docisku.
Są słabym pierwszym wyborem do ciężkiej obróbki zgrubnej. Olej i obfite chłodziwo zwiększają poślizg. Zwiększenie siły dla zatrzymania detalu może zgnieść część drążoną lub cienkościenną. Stosuj je, gdy chwytana powierzchnia musi pozostać bez śladów, a skrawanie jest na tyle lekkie, by wystarczyło tarcie.
Miękkie szczęki obejmują kształt detalu

Miękkie szczęki są obrabialnymi półfabrykatami zamontowanymi w imadle. Wykonujesz w nich gniazdo dopasowane do detalu po poprzedniej operacji. Gniazdo rozkłada docisk na dużą powierzchnię. To typowa metoda wykańczania po wykonaniu powierzchni ustalających w pierwszej operacji.
Obrabiaj gniazdo przy szczękach zaciśniętych na przekładce lub płytce wzorcowej. Usuwa to luz śruby przed powstaniem gniazda. Pozostaw podcięcia naroży. Frez pozostawia promień. Detal o ostrym narożu oprze się na tym promieniu, jeśli nie wykonasz odciążenia.
Aluminiowe szczęki miękkie obrabia się szybko i są łagodniejsze dla detali aluminiowych. Szybko zużywają się na ostrych narożach stali i tytanu. Stalowe szczęki miękkie wymagają dłuższej obróbki, ale lepiej zachowują kształt gniazda przy twardszych detalach.
Szczęki z jaskółczym ogonem blokują na powierzchniach kątowych

Jaskółczy ogon wykorzystuje współpracujące profile kątowe; 45° to jeden z omawianych tu wariantów. Wybrany rysunek określa kąt, głębokość, szerokość styku i odciążenia. Sprawdź wytrzymałość półfabrykatu i obciążenia skrawaniem. Dostęp z pięciu stron nadal zależy od całego układu imadła lub uchwytu, wrzeciona, oprawki i każdego zaprogramowanego pochylenia.
To inny produkt niż dedykowany uchwyt na jaskółczy ogon. Szczęki z jaskółczym ogonem zachowują korpus imadła samocentrującego. Dedykowany uchwyt to oddzielna droga, gdy każdy półfabrykat może mieć powtarzalny występ 45° i potrzebujesz kompaktowego chwytu na palecie. Porównaj oba rozwiązania w poradniku imadło a uchwyt na jaskółczy ogon , jeśli typ uchwytu nie jest jeszcze ustalony.
Rozdziel obróbkę pierwszą i wykańczającą

Zakłady zwykle rozdzielają te zadania. Pierwsza obróbka usuwa większość metalu z surowego półfabrykatu. Ślady na powierzchni przeznaczonej do usunięcia są dopuszczalne, jeśli zostaną później zebrane. Wykańczanie wymaga chwytania powierzchni, które mają pozostać. Zgniecenie i sprężynowanie ujawniają się wtedy w raporcie kontroli.
Nie wykonuj obu zadań na tej samej powierzchni szczęk tylko dlatego, że imadło już stoi na stole. Zmień powierzchnię chwytającą, gdy zmieniają się wymagania styku. Jeśli rzeczywistym ograniczeniem jest dostęp z pięciu stron, po doborze szczęk przejdź do poradnika ustawienia imadła do obróbki 5-osiowej .
Aluminium nadal ugina się pod obciążeniem punktowym
Aluminium łatwo się obrabia. Pod małą powierzchnią styku ugina się też bardziej niż stal. Dlatego cienkie ścianki zgniatają się nawet przy „lekkim dociągnięciu” imadła.
Pierwsza obróbka: oceń drobne ząbkowanie lub dopasowany jaskółczy ogon względem rzeczywistego półfabrykatu i obciążenia. Hipotetyczna głębokość 1.0–1.5 mm nie jest ogólną wartością początkową dla aluminium. Kieruj się wybranym rysunkiem, szerokością styku i sprawdzeniem wytrzymałości, a następnie zatwierdź chwyt, ślady i odkształcenia w próbnym skrawaniu.
Wykańczanie: zastosuj aluminiowe szczęki miękkie dopasowane do detalu. Ogranicz siłę przy cienkich ściankach. Jeśli detal pozostaje wygięty w szczękach, po ich otwarciu sprężynuje.
Stal potrzebuje pewnego chwytu bardziej niż ładnej powierzchni
Skrawanie stali wymaga większej siły. Gładkie szczęki często nie utrzymują ciężkiego przejścia zgrubnego, zwłaszcza przy obfitym chłodziwie.
Pierwsza obróbka: przed wyborem zębów, wstępnego odciskania lub dopasowanego profilu 45° sprawdź rzeczywisty gatunek stali, twardość i powierzchnię. Dwa do trzech milimetrów to hipotetyczny przykład głębokości, a nie reguła dla stali. Przygotowanie i próbne skrawanie wymagają zatwierdzenia na podstawie wybranego rysunku, geometrii styku i obciążeń.
Wykańczanie: zastosuj stalowe szczęki miękkie. Aluminiowe gniazda szybko zużywają się na stalowych narożach i tracą właśnie wykonaną bazę.
Obróbka zgrubna tytanu: sprawdź chwyt cierny pod obciążeniem i przy drganiach
Gatunek tytanu i stan materiału wpływają na siły skrawania i wgryzanie zębów. Ciepło pozostaje w strefie skrawania, a detal może się odsuwać i drgać. Gładki chwyt cierny jest słabym punktem wyjścia do ciężkiej obróbki zgrubnej; drgania mogą zerwać chwyt. Zużycie zębów zależy od gatunku stopu, rzeczywistej twardości, obróbki cieplnej, surowej powierzchni i geometrii zębów. Nie zakładaj tej samej twardości i reakcji powierzchni dla każdego półfabrykatu tytanowego; sprawdź wybrany rysunek szczęk i rzeczywisty materiał.
Pierwsza obróbka: dopasowany jaskółczy ogon lub wstępnie odciśnięte ząbkowanie mogą być kandydatami dla danego gatunku i półfabrykatu tytanowego. Sama nazwa metalu nie zatwierdza żadnego z nich. Sprawdź profil, pole styku, siły skrawania, granice docisku i tor narzędzia, a potem zbadaj poślizg, zużycie i odkształcenia. Takich samych dowodów wymaga chwyt wyłącznie cierny do obróbki zgrubnej.
Wykańczanie: zastosuj stalowe szczęki miękkie z odciążeniem naroży. Tytan może uginać się lokalnie. Gniazdo musi podpierać żebra i dna, a nie tylko ściskać dwa punkty.
Wstępny dobór według materiału
Analizuj po jednym wierszu. Następnie sprawdź rysunek wybranej szczęki. Nie traktuj kolumny jako specyfikacji zamówienia.
Wyłącznie dobór planistyczny. Granice siły, głębokości i twardości wynikają z rysunku konkretnej szczęki, a nie z tej tabeli.
| Materiał | Pierwsza obróbka | Wykańczanie | Na co uważać |
|---|---|---|---|
| Aluminium | Drobne ząbkowanie lub płytki jaskółczy ogon | Aluminiowe szczęki miękkie | Zgniecenia i odciski zębów |
| Stal | Jaskółczy ogon lub wstępnie odciśnięte ząbkowanie | Stalowe szczęki miękkie | Poślizg przy ciężkim skrawaniu |
| Tytan | Jaskółczy ogon lub wstępnie odciśnięte ząbkowanie | Stalowe szczęki miękkie | Drgania i stępione zęby |
Nie ma jednego najlepszego rozwiązania. Cienki korpus aluminiowy często zaczyna od płytkiego jaskółczego ogona, a kończy w aluminiowych szczękach miękkich. Półfabrykat ze stali 4140 do obróbki zgrubnej często wymaga głębszego profilu lub wstępnie odciśniętego chwytu. Żebro tytanowe często potrzebuje najpierw blokady kształtowej, a potem stalowego gniazda. Przed porównaniem ofert zapisz problem, którego musisz uniknąć.
Cztery kontrole przed pierwszym zamocowaniem
Utrzymuj jeden kąt jaskółczego ogona w zakładzie
Stosuj kąt i głębokość z wybranego rysunku współpracującego interfejsu. Jeśli kilka zleceń ma wspólny profil, przed standaryzacją sprawdź każdy półfabrykat, pole styku, siły skrawania i tor narzędzia. Profil 45° w jednym złożeniu nie zatwierdza głębszego lub płytszego przygotowania w innym. Gratowanie wykonuj tylko w granicach zatwierdzonej procedury przygotowania.
Naddatek u podstawy jest konieczny
Występ przeznaczony do usunięcia lub styk zębów wymaga materiału, który można później zebrać. Hipotetyczny naddatek podstawy 3–4 mm nie jest uniwersalną wartością przygotowania. Oblicz go z wybranego profilu, szerokości styku, wytrzymałości pozostałego materiału, końcowej podstawy i toru narzędzia usuwającego występ. Przed obróbką półfabrykatu sprawdź cały układ i wszystkie pochylenia w CAM.
Gniazda szczęk miękkich trzeba obrabiać pod obciążeniem
Zawsze zaciskaj szczęki na przekładce w tym samym kierunku co późniejsze mocowanie produkcyjne. Dopiero wtedy obrabiaj gniazdo. Pominięcie tego kroku sprawi, że po skasowaniu luzu śruby gniazdo znajdzie się w niewłaściwym miejscu. Zaprogramuj odciążenie każdego ostrego naroża wewnętrznego.
Gruba płyta może przemieścić się po pierwszej obróbce zgrubnej
Ciężkie frezowanie stali walcowanej na zimno lub grubej płyty 7075 może uwolnić naprężenia własne. Obrób zgrubnie jedną stronę. Zwolnij docisk. Pozwól detalowi się odkształcić. Zamocuj ponownie lżej i wykończ. Do ostatniej powierzchni przenieś go do dopasowanych szczęk miękkich. To kontrola procesu, a nie twierdzenie o marce szczęk.
Prześlij materiał, rodzaj obróbki i powierzchnię chwytu
Do wstępnej analizy szczęk prześlij poniższe dane. Pozwolą NEXTAS porównać powierzchnie ząbkowane, gładkie, miękkie i z jaskółczym ogonem na tym samym detalu, zamiast domyślnie oferować najagresywniejsze zęby.
- Materiał: gatunek, znana twardość i informacja, czy półfabrykat jest cięty piłą, kuty czy już obrobiony. Wpisz „nieznane”, jeśli brakuje danych.
- Obróbka: pierwsza, wykańczająca lub obie. Wskaż główny kierunek skrawania i stosowanie obfitego chłodziwa.
- Detal: grubość ścianek, powierzchnie widoczne i możliwy naddatek u podstawy.
- Chwyt: powierzchnie dopuszczające ślady, możliwość wcześniejszego wykonania występu 45° i mocowanie 52 mm lub 96 mm.
- Zakres: rozważane powierzchnie szczęk, liczba sztuk i potrzeba porównania z dedykowanym uchwytem na jaskółczy ogon.
Poproś o rysunki szczęk, dopuszczalną głębokość chwytu i przygotowanie gniazda lub występu właściwe dla wskazanych modeli. Osoba odpowiedzialna za proces nadal musi potwierdzić osadzenie, prześwity i kontrolę pierwszego detalu na maszynie.
Pytania przed zamówieniem szczęk
Czy jeden komplet ząbkowany nadaje się do zgrubnej obróbki aluminium, stali i tytanu?
Nie domyślnie. Drobne ząbkowanie może utrzymać surowe aluminium przy odpowiedniej sile docisku. Twardszy materiał może tępić zęby, ale gatunek stali lub tytanu, rzeczywistą twardość, obróbkę cieplną i stan surowej powierzchni trzeba sprawdzić, a nie wywnioskować z nazwy metalu. Zastosuj wstępnie odciśnięty chwyt lub jaskółczy ogon 45°, jeżeli wymagają tego rysunek wybranej szczęki i stan materiału. Przed produkcją potwierdź rzeczywisty styk i siłę.
Kiedy stosować twarde szczęki gładkie?
Gdy chwytana powierzchnia musi pozostać bez śladów, a skrawanie jest na tyle lekkie, by wystarczyło tarcie. Są słabym wyborem do pierwszej obróbki surowej stali lub tytanu, zwłaszcza przy obfitym chłodziwie. Zwykle nadają się do przejścia wykańczającego na wcześniej obrobionej powierzchni.
Czy potrzebuję dedykowanego uchwytu na jaskółczy ogon, czy wystarczą takie szczęki w imadle?
Szczęki z jaskółczym ogonem zachowują korpus imadła samocentrującego i nadal wymagają przygotowanego występu. Dedykowany uchwyt jest oddzielnym produktem, gdy każdy półfabrykat może mieć powtarzalną cechę 45° i chcesz kompaktowego chwytu na palecie. Porównaj oba rysunki. Nie traktuj tych rozwiązań jako wzajemnie zamiennych kopii.
Czy szczęki do wykańczania powinny być aluminiowe czy stalowe?
Do detali aluminiowych bez dopuszczalnych śladów stosuj aluminiowe szczęki miękkie. Do stali i tytanu stosuj stalowe, ponieważ twarde naroża zużywają aluminiowe gniazdo. Obrób gniazdo pod obciążeniem i dodaj odciążenie naroży przed pierwszym detalem produkcyjnym.
Dobór szczęk imadła samocentrującego
Zapytaj, które rysunki szczęk przeanalizować
Prześlij powyższe dane i wskaż dwie rozważane powierzchnie szczęk. NEXTAS porówna chwyt, odciski i miejsce montażu, a następnie wskaże rysunki modeli i pytania do wyjaśnienia przed ofertą.
Omów wstępny dobór szczęk