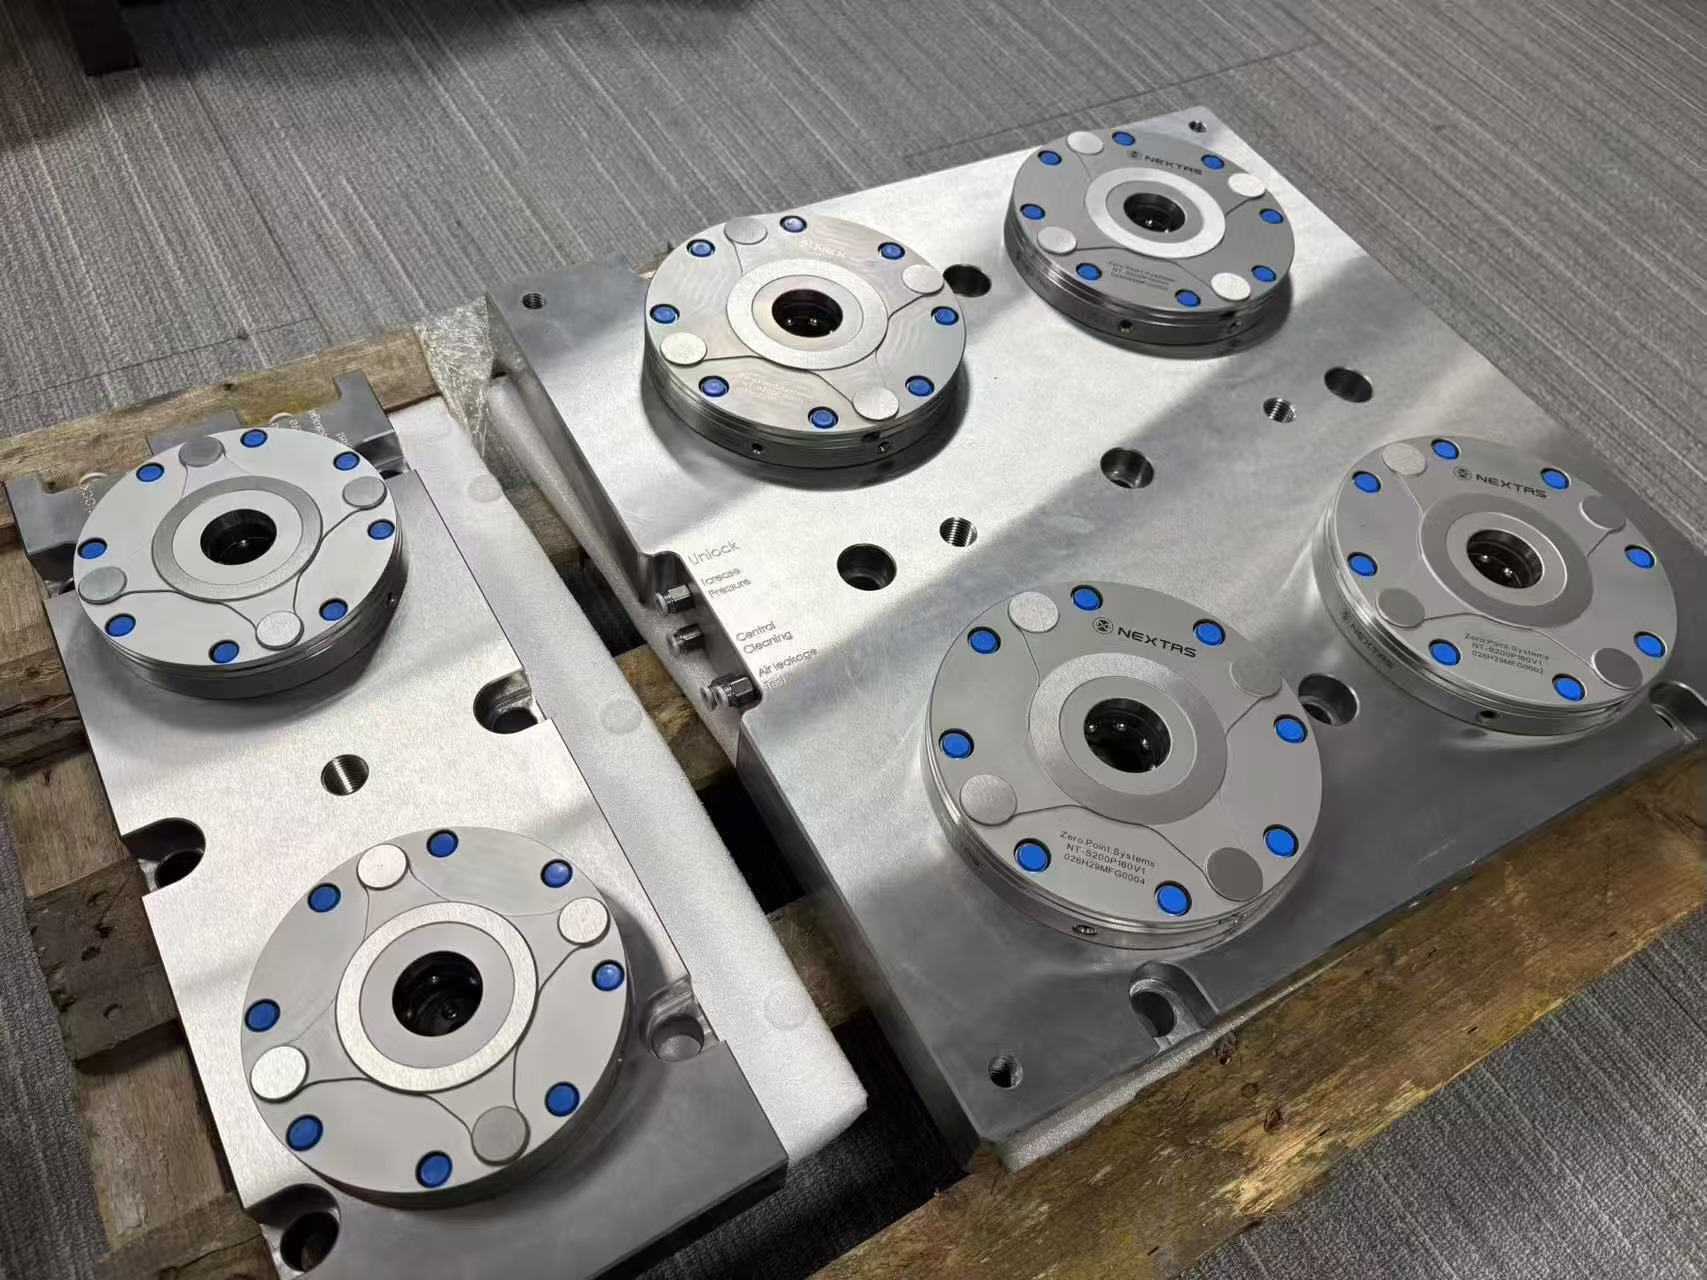
Фотография выше — это фото изделия на отгрузочной палете. Его сделали на деревянной палете с поролоном, после проверки удержания воздуха и до упаковки. Слева планка на две станции, справа квадратная плита на четыре станции, с шильдиками NT-3200 и боковыми портами Unlock, Increase Pressure, Control Cleaning и Air Leakage Test. Это не фотография резания на станке.
Зачем делить одну плиту на две?
Когда цех ставит нулевое базирование на трёхосевой вертикальный центр, первый эскиз часто закрывает весь стол одной стальной плитой. На чертеже она выглядит аккуратно. В цехе её поднимают краном, под ней собирается СОЖ, и стол остаётся в одной сетке отверстий и для крупной, и для мелкой детали.
Пара на фотографии сделана для неназванного цеха точных гидравлических клапанов и коллекторов. Выбрали квадратную плиту на четыре станции и планку на две станции, с пневматическими модулями NEXTAS серии NT-3200.
Переналадка занимала 35–50 минут
Цех работает на среднем трёхосевом VMC с ходом по X около 1000 мм. Партии обычно от 15 до 40 штук, алюминиевые и из высокопрочного чугуна корпуса гидроаппаратуры.
Пока у стола не было одной базы со стороны станка, каждая партия занимала 35–50 минут. Оператор снимал прихваты из Т-пазов, правил стол бруском, выставлял плиту приспособления по индикатору и заново брал ноль. Шпиндель в это время стоял. Три или четыре коротких заказа за смену забирали почти два часа резания.
Склад палет может подождать. Нужна была жёсткая база на станке, чтобы следующее приспособление собирали вне станка, пока шпиндель ещё режет, и затем ставили на стол. Потребность была в смене примерно за две минуты. Записанная смена — менее 90 секунд.
Почему схема 4+2 оказалась практичнее одной плиты на шесть станций
На ранних чертежах сравнили три способа поставить шесть станций: отдельные модули на столе, одну цельную плиту на шесть станций и разъём 4+2. Остался разъём, по трём цеховым причинам.
- Двое снимают планку на две станции без крана, когда плиты уходят на очистку от чугунной стружки или когда очень крупная сварная конструкция на день занимает Т-пазы.
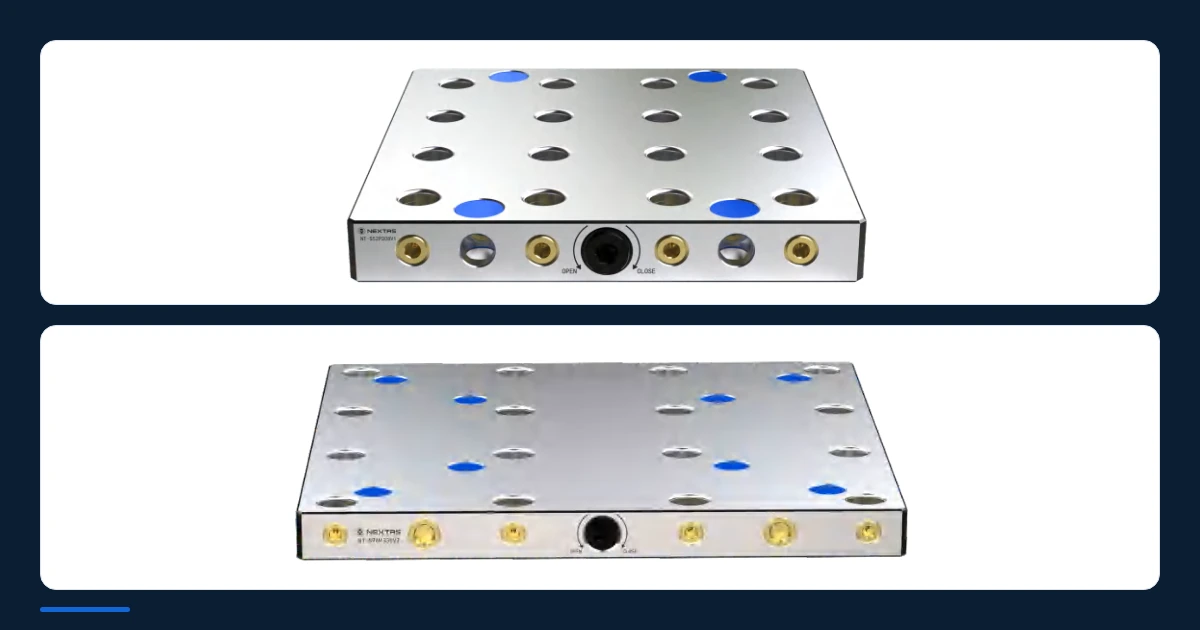
- Плита на четыре станции несёт тяжёлое приспособление OP10 или отливку, которой нужны четыре тяговых пальца против поворота. Планка на две станции держит пятиосевые самоцентрирующие тиски или приспособление OP20. Узкую сторону можно сменить, а база стороны на четыре станции остаётся.
- Воздушные каналы просверлены внутри обеих плит. Шесть отдельных модулей оставили бы шланги на столе, и горячая стружка их режет.
Что делают четыре гравированных порта при черновом резе
На кромке плиты на четыре станции выгравированы Unlock, Increase Pressure, Control Cleaning и Air Leakage Test.
Многие входные плиты дают один порт или два. На черновом VMC, особенно по чугуну или при глубоком проходе в алюминии, у каждого из этих четырёх своя работа.
- Unlock подаёт цеховой воздух на тарельчатые пружины, открывает замок и даёт снять верхнюю палету или приспособление.
- Increase Pressure — дополнительное притягивание. Без воздуха пружины всё ещё держат тяговый палец. Воздух на этом порту поднимает силу притягивания, когда длинная фреза берёт полную радиальную глубину на высоком приспособлении.
- Control Cleaning дует из малых отверстий вокруг опоры, пока приспособление опускается, и уносит СОЖ и стружку до посадки палеты.
- Air Leakage Test читает противодавление на закалённой опоре. Мелкая стружка под опорой может увести плоскостность примерно на 0,05 мм. Если палета не села, утечка может дать сигнал, чтобы оператор или позже ПЛК поднял её и протёр до пуска цикла. Этот порт цех оставил под будущего робота.
Что изменилось после установки плит на стол
После того как пару 4+2 притянули и выставили на VMC, заказчик вёл запись 60 дней до того, как считать работу запущенной. Времена в таблице — эта цеховая запись. Ячейка повторяемости — каталожная величина семейства приёмных модулей. Результат на производстве следует собственной записи заказчика.
Времена взяты из записи заказчика. Повторяемость — каталожная величина семейства приёмных модулей.
| Что измеряли | До, с прихватами в Т-пазах | После, с плитами NEXTAS 4+2 |
|---|---|---|
| Время смены и зажима | 35–50 минут | Менее 90 секунд |
| Выставка приспособления | На каждой переналадке | Один раз, при первой установке плит |
| Повторяемость | Зависела от оператора | < 0,003 мм для семейства приёмных модулей в каталоге; результат на производстве следует записи заказчика |
| Как делится стол | Снимали всю наладку | Независимые зоны: 4 станции OP10 и 2 станции OP20 |
| Поздний робот | Не было свободного проверочного порта | Порт Air Leakage Test открыт для робота |
Когда разъёмная плита даёт мало
Разъём 4+2 слабо подходит в четырёх случаях. Сначала измерьте текущую потерю, потом заказывайте плиты.
- Переналадки редкие, а работы длинные, поэтому шпиндель почти не ждёт нового нуля.
- Предел — программа, стойкость инструмента или загрузка и съём, а не сборка базы станка.
- Низы приспособлений ещё не имеют одного рисунка тяговых пальцев, поэтому каждой новой плите нужны свои отверстия.
- Партии очень короткие, а детали очень мелкие, поэтому время установки плит и ухода за воздушным контуром больше времени, которое разъём экономит.
Что прислать до запроса похожей плиты
Каталожная плита часто не попадает в шаг Т-пазов или в ход станка, который стоит перед вами. Похожий разъём можно начать с трёх фактов. Полная 3D-модель каждого приспособления не нужна, чтобы открыть разбор.
По этим фактам инженеры подберут пролёт и порты. Связанные страницы — система нулевого базирования, пневматическая плита нулевого базирования и самоцентрирующие тиски, если OP20 их использует. Каталог 2026 — это полный PDF.
- Модель станка и чертёж стола: ширина Т-паза, шаг и полезный ход по X и Y.
- Самый большой и самый малый габарит плиты приспособления, чтобы пролёт модулей не оставлял тяжёлый рез на весу за пальцами.
- Как будут управлять воздухом: ручной кран у станка или позже электромагнитный клапан от кода M.
Система нулевого базирования · Пневматическая плита нулевого базирования · Самоцентрирующие тиски · Полный каталог 2026 в PDF
К запросу
Отправьте чертёж стола
Приложите модель станка, шаг Т-пазов, габариты плит и то, останется ли воздушный кран ручным.
Написать инженерам