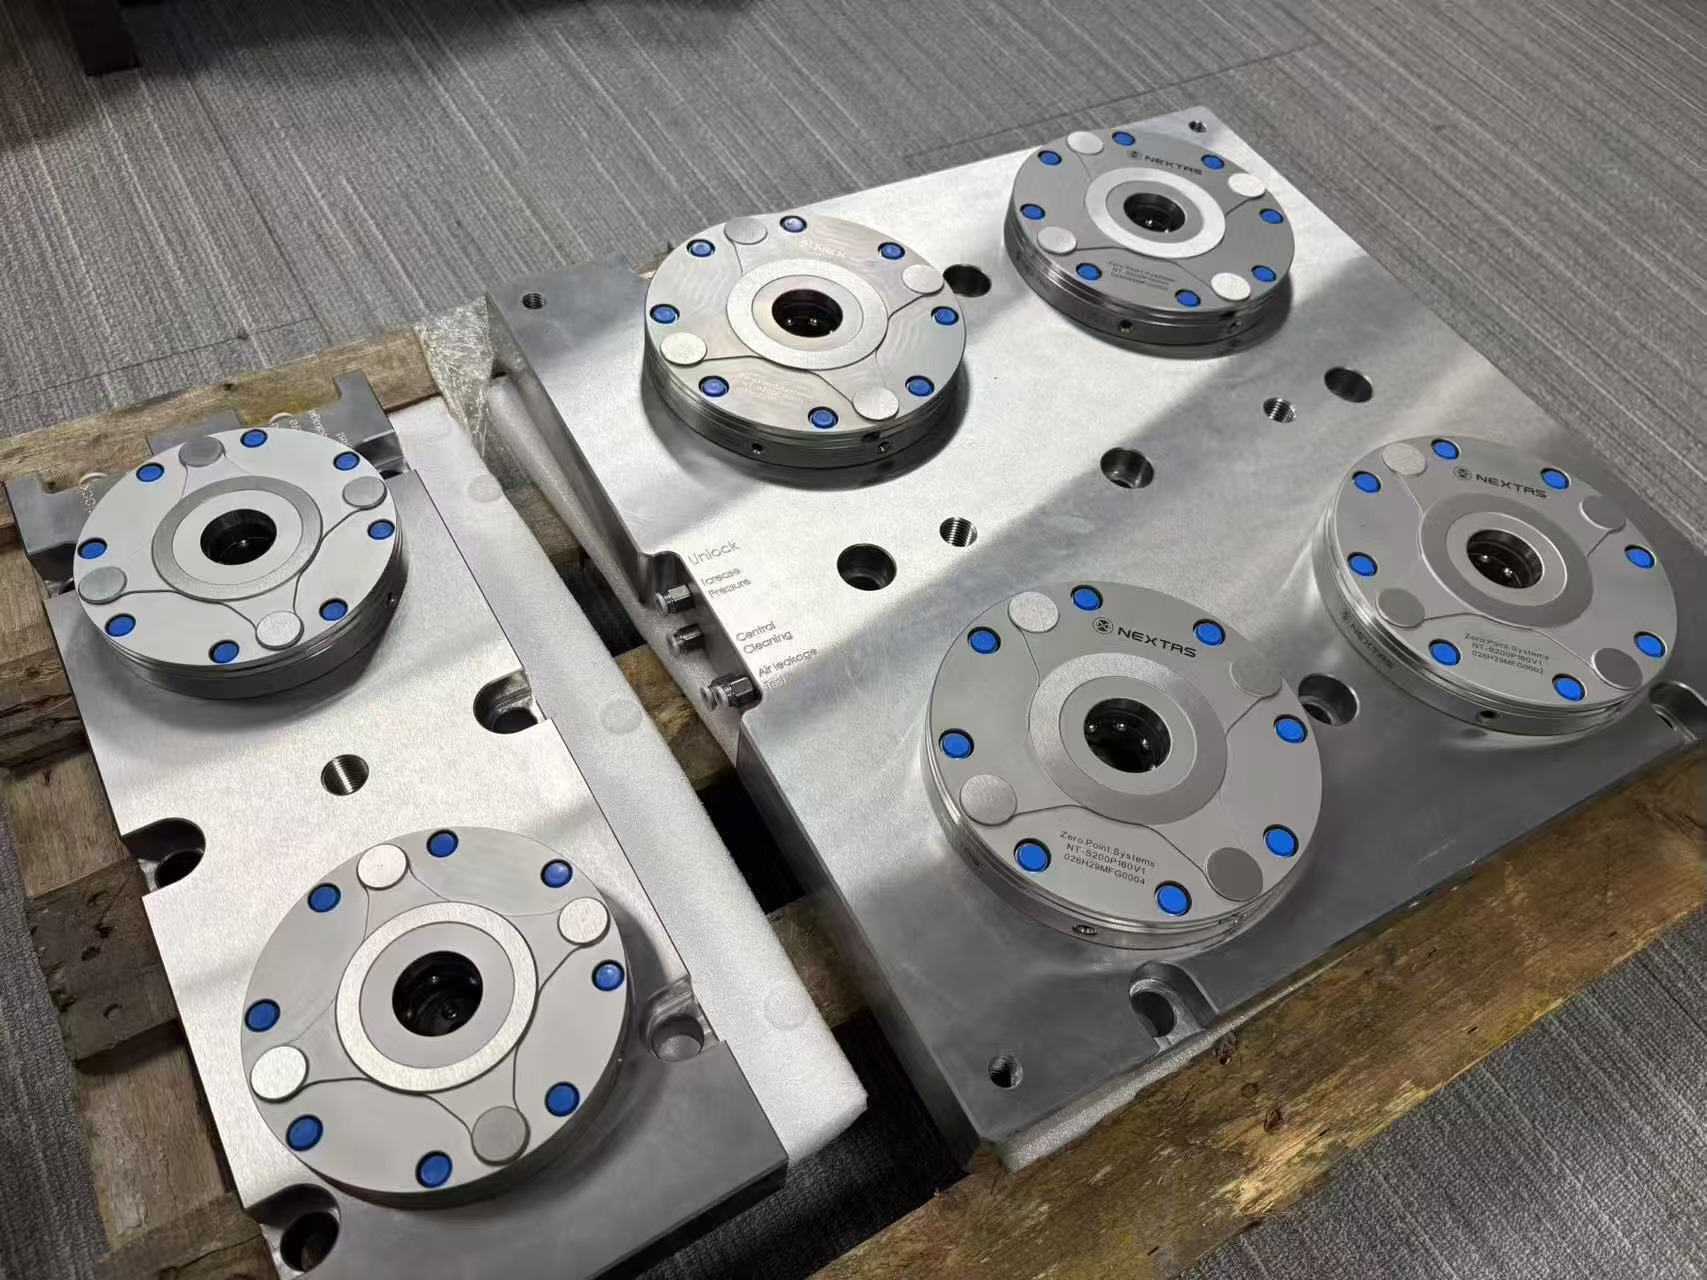
Das Foto oben ist ein Produktfoto auf der Versandpalette. Es entstand auf einer Holzpalette mit Schaum, nach der Lufthaltedruckprüfung und vor dem Verpacken. Zu sehen sind die quadratische 4-Stationen-Platte und die 2-Stationen-Leiste, mit Namensschildern NT-3200 und den Seitenanschlüssen Unlock, Increase Pressure, Control Cleaning und Air Leakage Test. Es ist kein Foto von der Zerspanung auf der Maschine.
Warum eine ganze Platte in zwei teilen?
Wenn ein Betrieb ein Nullpunktspannsystem auf ein dreiachsiges Bearbeitungszentrum setzt, ist der erste Entwurf oft eine Stahlplatte über dem ganzen Tisch. Auf der Zeichnung wirkt sie aufgeräumt. In der Werkstatt braucht sie einen Kran, Kühlschmierstoff sammelt sich darunter, und der Tisch bleibt für große und kleine Teile im selben Lochbild.
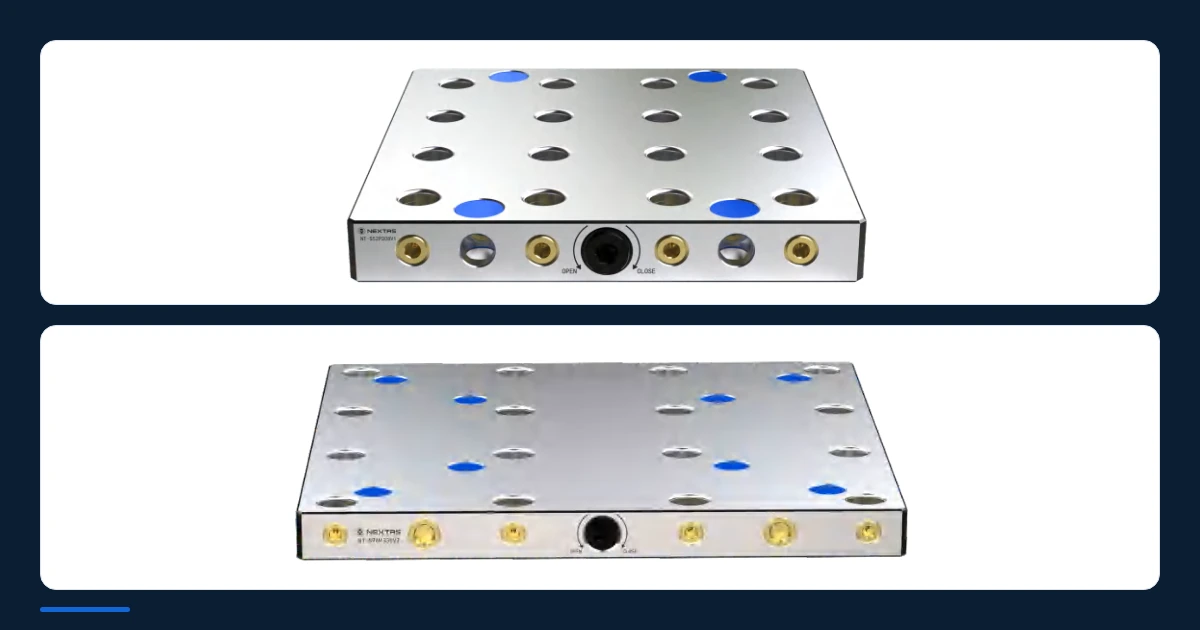
Das Paar auf dem Foto entstand für einen nicht genannten Betrieb für präzise Hydraulikventile und Verteiler. Gewählt wurde eine quadratische 4-Stationen-Platte plus eine 2-Stationen-Leiste mit pneumatischen NEXTAS-Aufnahmen der Reihe NT-3200.
Der Wechsel dauerte 35–50 Minuten
Der Betrieb fährt ein mittelgroßes dreiachsiges VMC mit etwa 1.000 mm Verfahrweg in X. Lose liegen meist bei 15 bis 40 Stück, in Aluminium und Sphäroguss für Hydraulikgehäuse.
Bevor der Tisch ein gemeinsames Maschinenbezugssystem hatte, brauchte jedes Los 35–50 Minuten. Die T-Nuten-Spanneisen kamen herunter, der Tisch wurde mit dem Stein abgezogen, die Vorrichtungsplatte ausgerichtet und der Nullpunkt neu angetastet. Die Spindel stand in dieser Zeit. Drei oder vier kurze Aufträge in einer Schicht kosteten fast zwei Stunden Zerspanung.
Ein Palettenpool kann warten. Gebraucht wurde ein steifes Bezugssystem auf der Maschine, damit die nächste Vorrichtung außerhalb vorbereitet wird, während die Spindel noch schneidet, und dann auf den Tisch kommt. Der Bedarf war ein Wechsel in etwa zwei Minuten. Der gemessene Wechsel liegt unter 90 Sekunden.
Warum 4+2 statt einer Sechs-Stationen-Platte
Frühe Zeichnungen verglichen drei Wege für sechs Stationen: lose Aufnahmen auf dem Tisch, eine 6-Stationen-Platte aus einem Stück und eine 4+2-Teilung. Die Teilung blieb, aus drei Gründen der Werkstatt.
- Zwei Personen heben die 2-Stationen-Leiste ohne Kran ab, wenn die Platten zum Entfernen von Gussspänen herunterkommen oder ein sehr großes Schweißteil die T-Nuten für einen Tag braucht.
- Die 4-Stationen-Platte trägt die schwere OP10-Vorrichtung oder ein Gussteil, das vier Zugbolzen gegen Verdrehen braucht. Die 2-Stationen-Leiste hält einen Fünf-Achs-Zentrischspanner oder die OP20-Vorrichtung. Die schmale Seite kann wechseln, während das Bezugssystem der 4-Stationen-Seite stehen bleibt.
- Die Luftkanäle sind in die beiden Platten gebohrt. Sechs lose Aufnahmen würden Schläuche auf dem Tisch lassen, und heiße Späne schneiden sie durch.
Was die vier gravierten Anschlüsse beim Schruppen tun
An der Kante der 4-Stationen-Platte steht graviert: Unlock, Increase Pressure, Control Cleaning und Air Leakage Test.
Viele Einstiegsplatten haben einen oder zwei Anschlüsse. Auf einem Schrupp-VMC, besonders in Gusseisen oder bei einem tiefen Aluminiumschnitt, hat jeder der vier einen eigenen Auftrag.
- Unlock gibt Werkstattluft gegen die Tellerfedern, öffnet die Verriegelung und lässt die obere Palette oder Vorrichtung herunter.
- Increase Pressure ist der zusätzliche Niederzug. Ohne Luft halten die Federn den Zugbolzen weiter. Luft an diesem Anschluss erhöht die Niederzugkraft, wenn ein langer Fräser auf einer hohen Vorrichtung die volle radiale Zustellung nimmt.
- Control Cleaning bläst aus kleinen Öffnungen um die Auflage, während die Vorrichtung absinkt, und räumt Kühlschmierstoff und Späne, bevor die Palette aufsitzt.
- Air Leakage Test liest den Gegendruck an der gehärteten Auflage. Ein kleiner Span unter der Auflage kann die Ebenheit um etwa 0,05 mm verziehen. Sitzt die Palette nicht auf, kann die Leckage alarmieren, damit die Bedienung oder später eine SPS vor dem Zyklusstart anhebt und wischt. Diesen Anschluss hat der Betrieb für einen späteren Roboter offengelassen.
Was sich nach dem Aufspannen geändert hat
Nachdem das 4+2-Paar auf dem VMC verschraubt und ausgerichtet war, hat der Kunde 60 Tage Laufdaten gesammelt, bevor der Auftrag als in Produktion galt. Die Zeiten in der Tabelle sind diese Werkstattaufzeichnung. Die Zelle zur Wiederholgenauigkeit ist der Katalogwert der Aufnahmefamilie. Das Ergebnis in der Fertigung folgt der eigenen Produktionsaufzeichnung des Kunden.
Die Zeiten stammen aus der Aufzeichnung des Kunden. Die Wiederholgenauigkeit ist der Katalogwert der Aufnahmefamilie.
| Was gemessen wurde | Vorher, mit T-Nuten-Spanneisen | Nachher, mit den NEXTAS-4+2-Platten |
|---|---|---|
| Wechsel und Spannen | 35–50 Minuten | Unter 90 Sekunden |
| Ausrichten der Vorrichtung | Bei jedem Wechsel | Einmal, bei der ersten Montage der Platten |
| Wiederholgenauigkeit | Sie hing von der Bedienung ab | < 0,003 mm für die Aufnahmefamilie im Katalog; das Feldergebnis folgt der Produktionsaufzeichnung des Kunden |
| Aufteilung des Tisches | Der ganze Aufbau kam herunter | Getrennte Zonen mit 4 Stationen für OP10 und 2 Stationen für OP20 |
| Ein späterer Roboter | Kein Prüfanschluss frei | Der Anschluss Air Leakage Test bleibt für einen Roboter offen |
Wann die Teilung wenig bringt
Eine 4+2-Teilung passt in vier Lagen schlecht. Messen Sie den heutigen Verlust, bevor die Platten bestellt werden.
- Wechsel sind selten und die Aufträge laufen lang, die Spindel wartet also kaum auf einen neuen Nullpunkt.
- Programmierung, Standzeit oder Be- und Entladen ist die Grenze, und der Neuaufbau des Maschinenbezugs ist es nicht.
- Die Vorrichtungsböden haben noch kein gemeinsames Zugbolzenbild, jede neue Platte bräuchte also eigene Bohrungen.
- Lose sind sehr kurz und die Teile sehr klein, deshalb ist die Zeit für die Erstmontage und die Luftwartung größer als die Zeit, die die Teilung spart.
Was vor einem ähnlichen Angebot bereitliegen soll
Eine Katalogplatte verfehlt oft den T-Nutenabstand oder den Verfahrweg der Maschine vor Ihnen. Eine ähnliche Teilung kann mit drei Angaben starten. Ein volles 3D-Modell jeder Vorrichtung ist für den ersten Blick nicht nötig.
Mit diesen Angaben kann die Technik Spannweite und Anschlüsse zuordnen. Die passenden Seiten sind das Nullpunktspannsystem, die pneumatische Nullpunktplatte und der Zentrischspanner, wenn OP20 einen nutzt. Der Katalog 2026 ist die ganze PDF-Datei.
- Maschinenmodell und Tischzeichnung, mit T-Nutenbreite, Abstand und nutzbarem Verfahrweg in X und Y.
- Die größte und die kleinste Spannfläche, damit die Aufnahmen einen schweren Schnitt nicht über die Bolzen hinaushängen lassen.
- Wie die Luft gesteuert wird: ein Handventil an der Maschine oder später ein Magnetventil über einen M-Befehl.
Nullpunktspannsystem · Pneumatische Nullpunktplatte · Zentrischspanner · Vollständiger Katalog 2026 als PDF
Zur Anfrage
Tischzeichnung senden
Legen Sie Maschine, T-Nutenabstand, Spannflächen und die Art des Luftventils bei.
Konstruktion kontaktieren