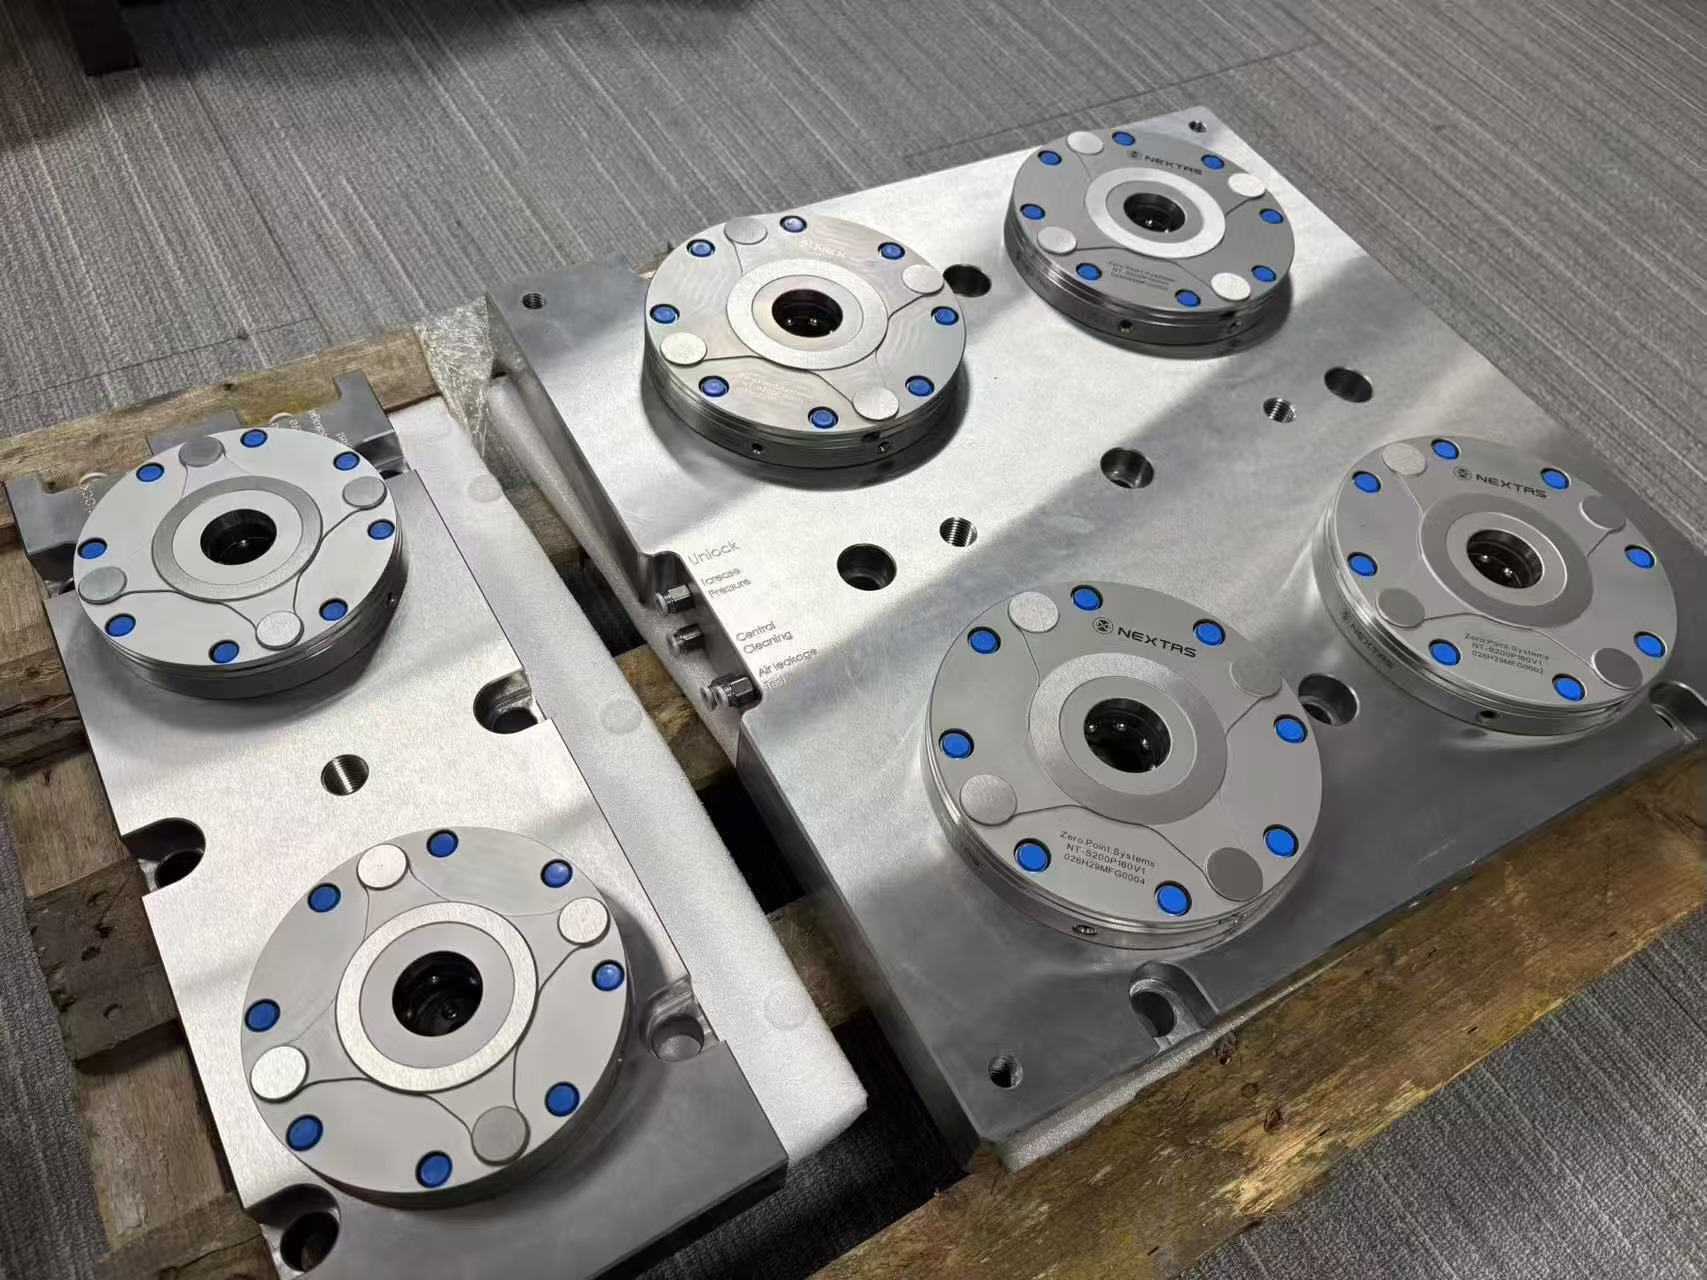
Zdjęcie powyżej to zdjęcie produktu na drewnianej palecie wysyłkowej. Paleta ma piankę. Zdjęcie powstało po próbie szczelności powietrza i przed pakowaniem. Widać kwadratową płytę czterostanowiskową i listwę dwustanowiskową, tabliczki NT-3200 oraz boczne porty Unlock, Increase Pressure, Control Cleaning i Air Leakage Test. To nie jest fotografia skrawania na maszynie.
Po co dzielić jedną płytę na dwie?
Gdy zakład dokłada mocowanie w punkcie zerowym do trójosiowego centrum pionowego, pierwszy szkic to często stalowa płyta na cały stół. Na rysunku wygląda schludnie. Na hali potrzebuje suwnicy, chłodziwo zbiera się pod spodem, a stół zostaje zamknięty w jednym rozstawie otworów dla dużej i małej części.
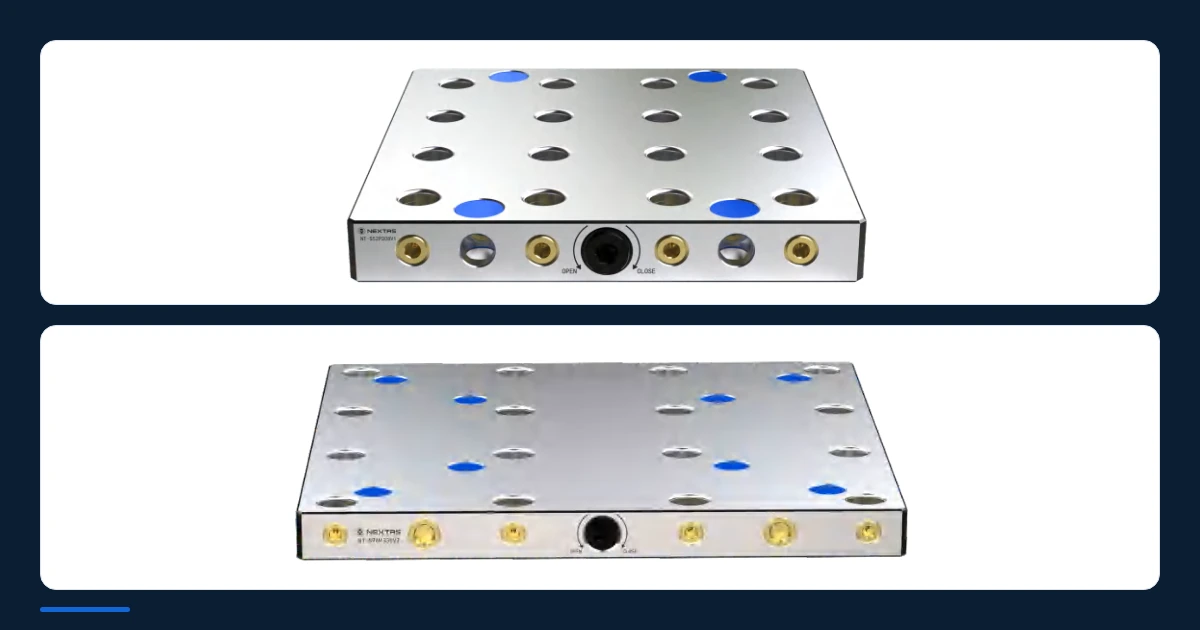
Para ze zdjęcia powstała dla nienazwanego zakładu precyzyjnych bloków zaworowych i kolektorów hydraulicznych. Wybrano kwadratową płytę czterostanowiskową oraz listwę dwustanowiskową, z pneumatycznymi gniazdami NEXTAS serii NT-3200.
Przezbrojenie trwało 35–50 minut
Zakład pracuje na średnim trójosiowym VMC, z około 1000 mm przesuwu w osi X. Partie mają zwykle od 15 do 40 sztuk, w aluminium i żeliwie sferoidalnym na korpusy hydrauliczne.
Zanim stół dostał jedną bazę po stronie maszyny, każda partia zabierała 35–50 minut. Operator zdejmował dociski z rowków teowych, przeciągał stół osełką, ustawiał płytę przyrządu czujnikiem i ponownie brał punkt zerowy. Wrzeciono stało. Trzy albo cztery krótkie zlecenia na zmianie zabierały prawie dwie godziny skrawania.
Magazyn palet może poczekać. Potrzebna była sztywna baza na maszynie, żeby następny przyrząd dało się złożyć poza maszyną, gdy wrzeciono jeszcze skrawa, i włożyć go na stół. Potrzeba dotyczyła wymiany w około dwie minuty. Zapisana wymiana jest poniżej 90 sekund.
Dlaczego układ 4+2 wygrał z jedną płytą na sześć stanowisk
Wczesne rysunki porównały trzy sposoby na sześć stanowisk: luźne gniazda na stole, jedną płytę sześciostanowiskową i podział 4+2. Został podział, z trzech powodów hali.
- Dwie osoby zdejmują listwę dwustanowiskową bez suwnicy, gdy płyty schodzą do czyszczenia wióra żeliwnego albo gdy bardzo duża konstrukcja spawana potrzebuje rowków teowych na jeden dzień.
- Płyta czterostanowiskowa niesie ciężki przyrząd OP10 albo odlew, który potrzebuje czterech trzpieni przeciw obrotowi. Listwa dwustanowiskowa trzyma pięcioosiowe imadło samocentrujące albo przyrząd OP20. Wąską stronę można wymienić, a baza strony czterostanowiskowej zostaje.
- Kanały powietrza są wiercone wewnątrz obu płyt. Sześć luźnych gniazd zostawiłoby węże na stole, a gorący wiór je przecina.
Co robią cztery grawerowane porty przy zgrubnym skrawaniu
Na krawędzi płyty czterostanowiskowej wygrawerowane są napisy Unlock, Increase Pressure, Control Cleaning i Air Leakage Test.
Wiele płyt wejściowych ma jeden albo dwa porty. Na VMC do obróbki zgrubnej, zwłaszcza w żeliwie albo przy głębokim przejściu w aluminium, każdy z tych czterech ma swoje zadanie.
- Unlock podaje powietrze warsztatowe na sprężyny talerzowe, otwiera zamek i pozwala zdjąć górną paletę albo przyrząd.
- Increase Pressure to dodatkowe dociągnięcie. Bez powietrza sprężyny nadal trzymają trzpień. Powietrze na tym porcie zwiększa siłę dociągnięcia, gdy długi frez bierze pełną głębokość promieniową na wysokim przyrządzie.
- Control Cleaning dmucha z małych otworów wokół gniazda, gdy przyrząd opada, i usuwa chłodziwo oraz wióry, zanim paleta siądzie.
- Air Leakage Test czyta przeciwciśnienie na hartowanym gnieździe. Drobny wiór pod gniazdem potrafi odchylić płaskość o około 0,05 mm. Jeśli paleta nie dolega, wyciek może zaalarmować, żeby operator albo późniejszy sterownik PLC uniósł ją i przetarł przed startem cyklu. Zakład zostawił ten port pod przyszłego robota.
Co się zmieniło po zamocowaniu płyt
Gdy para 4+2 została przykręcona i ustawiona na VMC, klient zebrał 60 dni danych pracy, zanim uznał zlecenie za wdrożone. Czasy w tabeli są tym zapisem z hali. Komórka powtarzalności jest wartością katalogową rodziny modułów odbiorczych. Wynik na produkcji idzie za własnym zapisem klienta.
Czasy pochodzą z zapisu klienta. Powtarzalność jest wartością katalogową rodziny modułów odbiorczych.
| Co mierzono | Przed, z dociskami w rowkach teowych | Po, z płytami NEXTAS 4+2 |
|---|---|---|
| Czas wymiany i zamknięcia | 35–50 minut | Poniżej 90 sekund |
| Ustawianie przyrządu | Przy każdym przezbrojeniu | Raz, przy pierwszym montażu płyt |
| Powtarzalność | Zależała od operatora | < 0,003 mm dla rodziny modułów odbiorczych w katalogu; wynik na hali idzie za zapisem klienta |
| Podział stołu | Schodził cały zestaw | Niezależne strefy: 4 stanowiska na OP10 i 2 na OP20 |
| Późniejszy robot | Brak wolnego portu testu | Port Air Leakage Test zostaje otwarty dla robota |
Kiedy podział płyty daje mało
Podział 4+2 słabo pasuje w czterech sytuacjach. Zmierz obecną stratę, zanim płyty zostaną zamówione.
- Przezbrojenia są rzadkie, a prace długie, więc wrzeciono prawie nie czeka na nowy punkt zerowy.
- Granicą jest programowanie, trwałość narzędzia albo załadunek i rozładunek, a nie odbudowa bazy maszyny.
- Dna przyrządów nie mają jeszcze wspólnego rozstawu trzpieni, więc każda nowa płyta potrzebowałaby własnych otworów.
- Partie są bardzo krótkie, a części bardzo małe, więc czas montażu płyt i utrzymania obwodu powietrza jest większy niż czas, który podział oszczędza.
Co wysłać przed wyceną podobnej płyty
Płyta katalogowa często mija podziałkę rowków teowych albo skok maszyny, która stoi na hali. Podobny podział może ruszyć od trzech danych. Pełny model 3D każdego przyrządu nie jest potrzebny, żeby otworzyć ocenę.
Na tych danych inżynieria dobierze rozstaw i porty. Powiązane strony to system mocowania w punkcie zerowym, pneumatyczna płyta mocująca w punkcie zerowym i imadło samocentrujące, gdy OP20 go używa. Katalog 2026 to cały plik PDF.
- Model maszyny i rysunek stołu, z szerokością rowka teowego, podziałką oraz użytecznym przesuwem X i Y.
- Największy i najmniejszy obrys płyty przyrządu, żeby rozstaw gniazd nie zostawiał ciężkiego skrawania poza trzpieniami.
- Jak będzie sterowane powietrze: ręczny zawór przy maszynie albo później elektrozawór od kodu M.
System mocowania w punkcie zerowym · Pneumatyczna płyta mocująca w punkcie zerowym · Imadło samocentrujące · Pełny katalog 2026 w PDF
Do wyceny
Wyślij rysunek stołu
Dołącz model maszyny, podziałkę rowków teowych, obrys płyt mocujących i informację, czy zawór powietrza zostaje ręczny.
Napisz do inżynierów