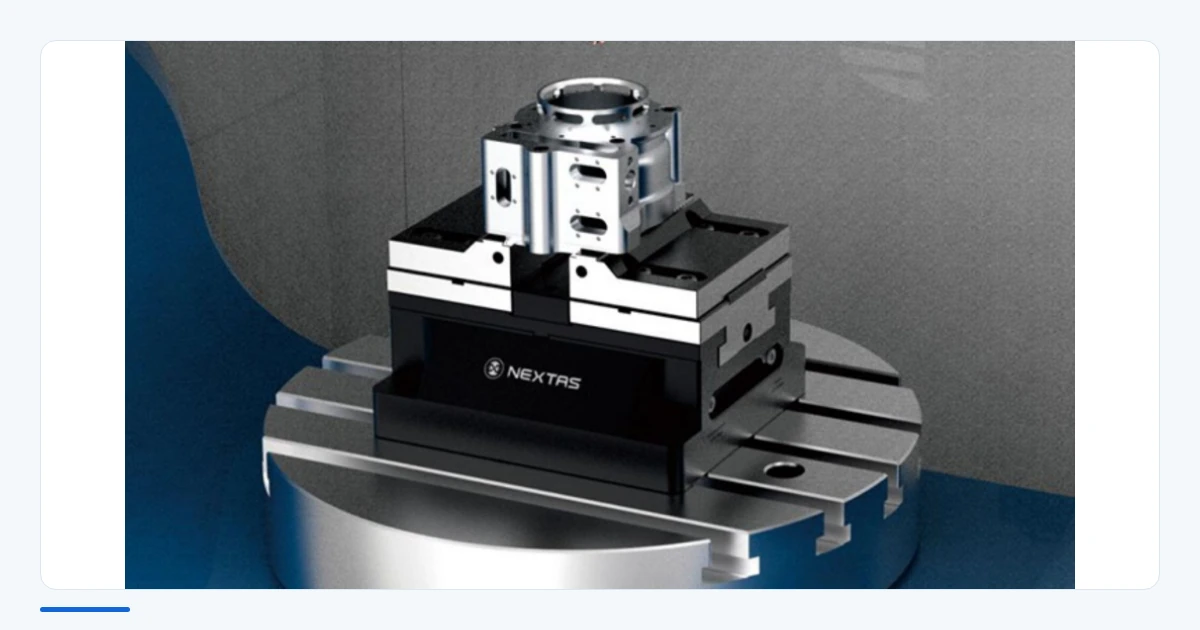
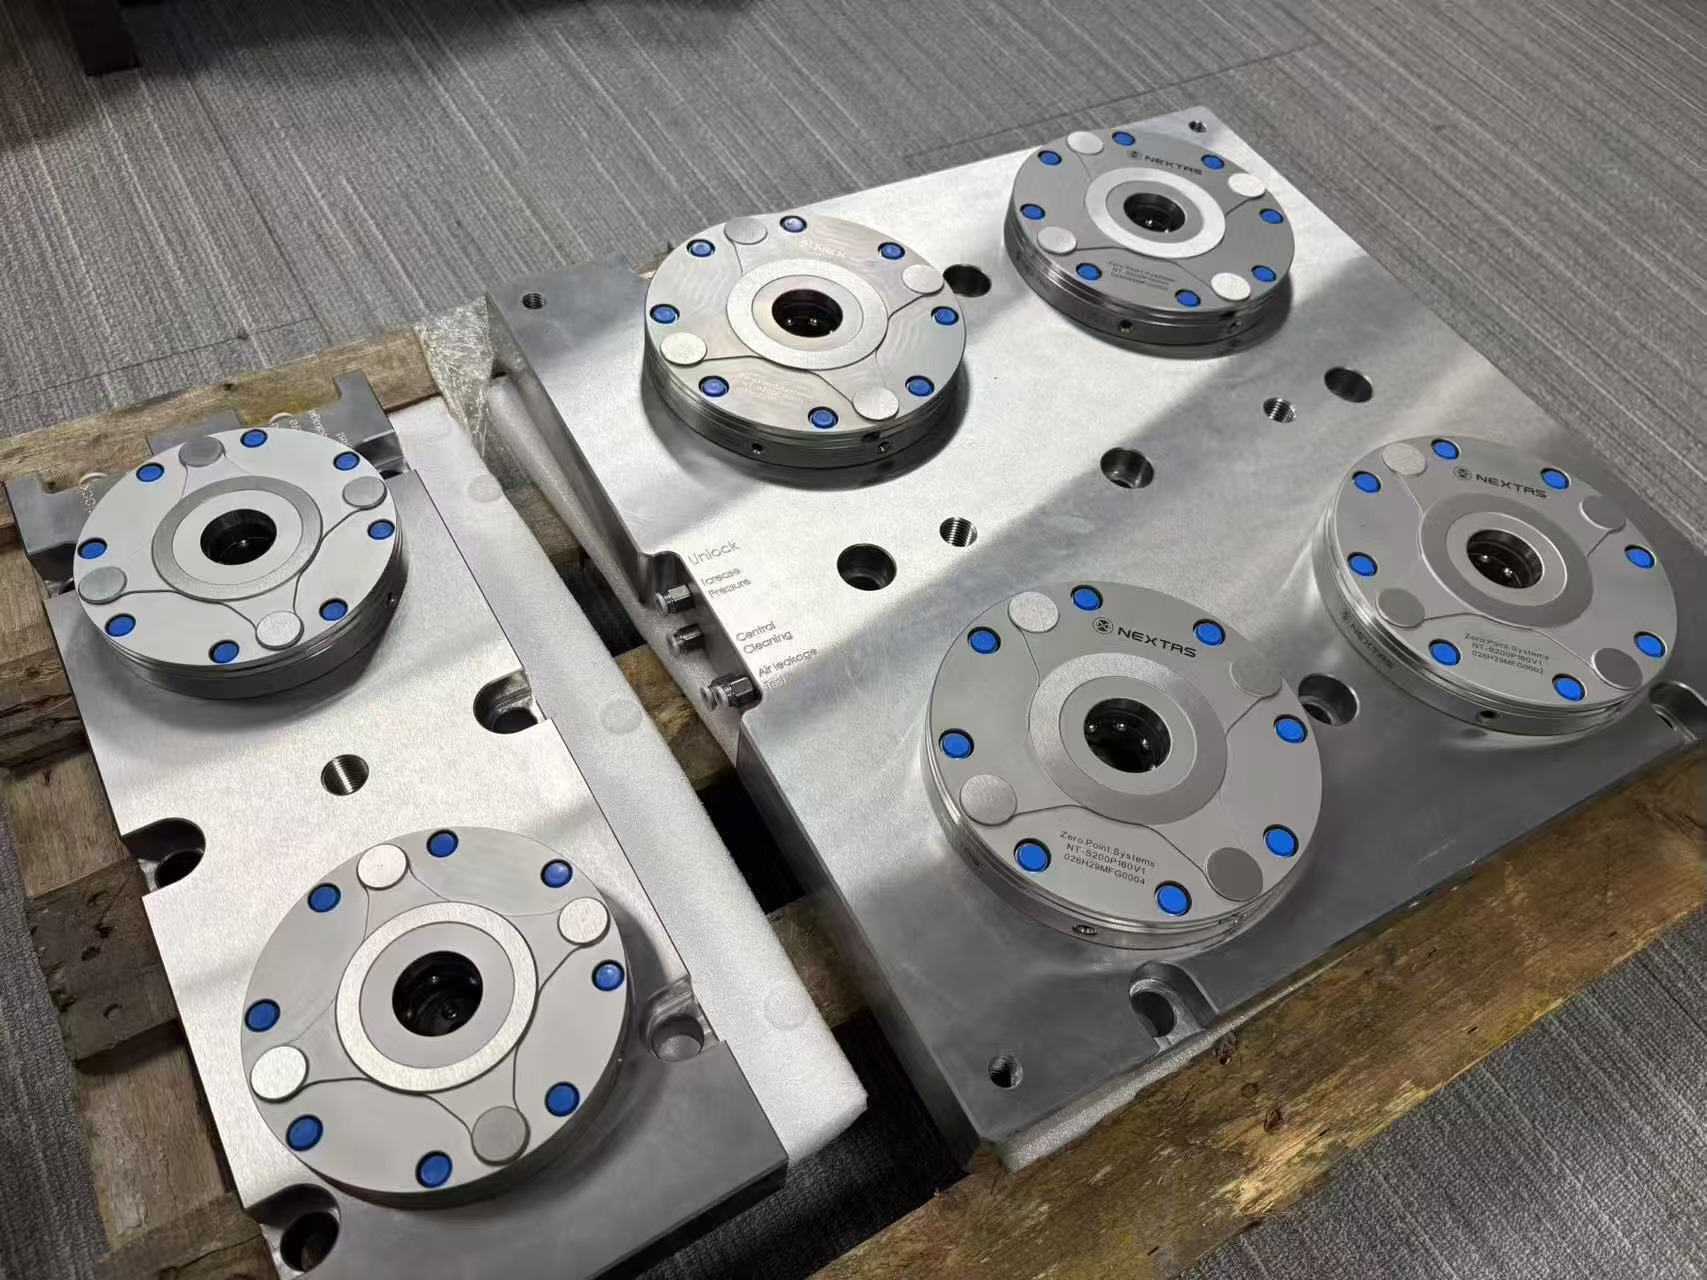
上方这张是出货木托盘上的产品照,不是机上切削。照片在气路保压测试之后、装箱之前拍摄,木托盘上有泡棉。左侧是两工位条形副板,右侧是四工位方形主板,可见 NT-3200 铭牌,以及侧边气口 Unlock、Increase Pressure、Control Cleaning、Air Leakage Test。
为什么要把一块整板拆成两块?
当机加工厂考虑为现有的三轴立式加工中心(VMC)加装零点快换时,第一直觉通常是订购一块覆盖整个工作台的整块大型钢制基板。
在图纸上,整块大板看起来非常整洁;但在实际车间里,它往往带来新的麻烦:安装和拆卸必须动用行车,底部容易积存切削液,而且无论当前加工的是大件还是小件,整个机床工作台都被锁在同一套孔距里。
照片中的这套双拼组件,刚刚完成气路保压测试,正放在出货木托盘上等待装箱。它是为一家未具名的精密液压阀块与歧管加工厂做的方案。工程上没有选择笨重的单块大板,而是采用 4 工位方形主板加上 2 工位条形副板,搭载 NEXTAS NT-3200 系列气动零点定位器。
换产原先要 35 到 50 分钟
该客户在一台中型三轴立加上排产,X 轴行程约 1000 mm。单批通常在 15 到 40 件之间,主要是铝合金与球墨铸铁液压壳体。
在统一机床工作台基准之前,操作工在每个批次之间需要花费 35 到 50 分钟拆卸 T 型槽压板、用油石推平工作台、打百分表拉直工装板,并重新分中找正。换装期间主轴停转;若同一天排入三到四个短单,一个班次就会损失近两个小时的切削时间。
他们当时还不需要托盘库。真正要的是一套刚性的机床端基准,让操作工在主轴还在切削时,就能在机外把下一单夹具预装好,再换上工作台。当时的需求是约两分钟完成机上换装。客户记录下来的换装时间在 90 秒以内。
为什么 4+2 分体比整块六工位板更贴近车间
初期图纸对比了三种六工位排布:独立安装的零点座、6 工位单体整板,以及 4+2 分体组合。最后留下 4+2,主要是三个车间理由。
- 若每季要把基板拆下来清理细碎铸铁屑,或临时接到超大结构焊接件、需要直接借用机床 T 型槽,两名操作工就能把左侧 2 工位副板抬下,不必为了腾出半边工作台而叫行车。
- 右侧 4 工位方板承载大型工装,或需要四颗拉钉抗扭的重型铸件,用作一序 OP10。左侧 2 工位窄板固定五轴自定心虎钳或二序 OP20 夹具。换班时可以只换 2 工位侧,不扰动 4 工位侧已经建立的基准。
- 气道加工在两块钢板内部。若把六个独立零点座直接锁在工作台上,台面会拉满外露气管,容易被高温铁屑烫穿。

侧面四个气口在粗加工里做什么
4 工位基板边缘的凹槽块上刻有四个气口:Unlock、Increase Pressure、Control Cleaning、Air Leakage Test。
许多入门基板只做一到两个气口。在粗加工立加上,尤其是铣铸铁或大吃刀量开粗铝件时,这四路各有用途。
- Unlock 通入压缩空气,克服内部碟簧,退开锁紧滑块,即可取下上层托盘或工装。
- Increase Pressure 是额外下拉。断气时弹簧仍然锁住拉钉;向这个气口通气可提高下拉力。重切削立铣刀在较高工装上做满刃径向切深时,这股下拉力用来压住定位面。
- Control Cleaning 在吊装更换夹具的瞬间,从支承面周围的小孔吹气,吹走残留切削液与碎屑,再让上层托盘落座。
- Air Leakage Test 读取淬火支承面的背压。基准面下一颗细小铁屑,就足以让平面度跑偏约 0.05 mm。托盘若因垫屑没有落座,背压泄漏可以报警,提醒操作工或日后的 PLC 在循环启动前重新抬起并擦拭。这家厂把这个气口留给以后的机械手。
基板锁上工作台之后,记录了什么
这套 4+2 双拼基板锁紧并校直于立加工作台之后,客户在视为投产之前记录了 60 天的运行数据。表中的时间是这份车间记录。重复定位那一格是型录里零点接收模组族的已刊数值。现场结果以客户的投产记录为准。
时间来自客户记录。重复定位是型录中零点接收模组族的已刊数值。
| 评估项目 | 改造前,T 型槽压板 | 改造后,NEXTAS 4+2 基板 |
|---|---|---|
| 夹具换装与锁紧时间 | 35 到 50 分钟 | 90 秒以内 |
| 是否每次打表拉直 | 每次换产都要做 | 只在基板初装时校准一次 |
| 重复定位 | 高度依赖操作工 | 型录零点接收模组族为 < 0.003 mm;现场以客户投产记录为准 |
| 工作台怎么分区 | 换产要把整套拆空 | 4 工位 OP10 与 2 工位 OP20 各自独立 |
| 日后机械手 | 没有预留检测口 | Air Leakage Test 气口可留给机械手 |
何时效果有限
分体 4+2 并不是每台立加都划算。下面四种情况收益通常较薄,应先量现况再投板。
- 换产极少、长周期单件为主,主轴几乎不在等找正。
- 瓶颈在编程、刀具寿命或上下料,而不在机台端基准重建。
- 夹具底部还没有统一的拉钉布局,零点座装上之后仍要逐套配孔。
- 批次极短且零件极小,初装校准与气路维护所花的时间,盖过了分体省下的换装时间。
定制类似分体基板前,请准备这些
标准目录基板往往避不开每台机床自己的 T 型槽间距或行程极限。类似的分体底座可以从三项事实开始评估,不必先交出每一套工装的完整三维模型。
带上这些事实,工程可以核对跨距与气口。相关页面是零点定位系统、气动零点基板,以及 OP20 若用虎钳时的自定心虎钳。型录请下载整本 2026 PDF。
- 机床型号与工作台图,含 T 型槽宽度、中心距,以及 X、Y 有效行程。
- 最大与最小工装板的底部尺寸,以便排布定位器跨距,避免重切削时悬在拉钉外侧。
- 气路打算怎么控制:机床侧手动气阀,或预留电磁阀以便日后用 M 代码控制。
零点定位系统 · 气动零点基板 · 自定心虎钳 · 索取 2026 年完整型录(PDF)
询价时一并附上
送出工作台图
请附机床型号、T 型槽中心距、工装板外形,以及气阀是否仍由人工切换。
联络工程