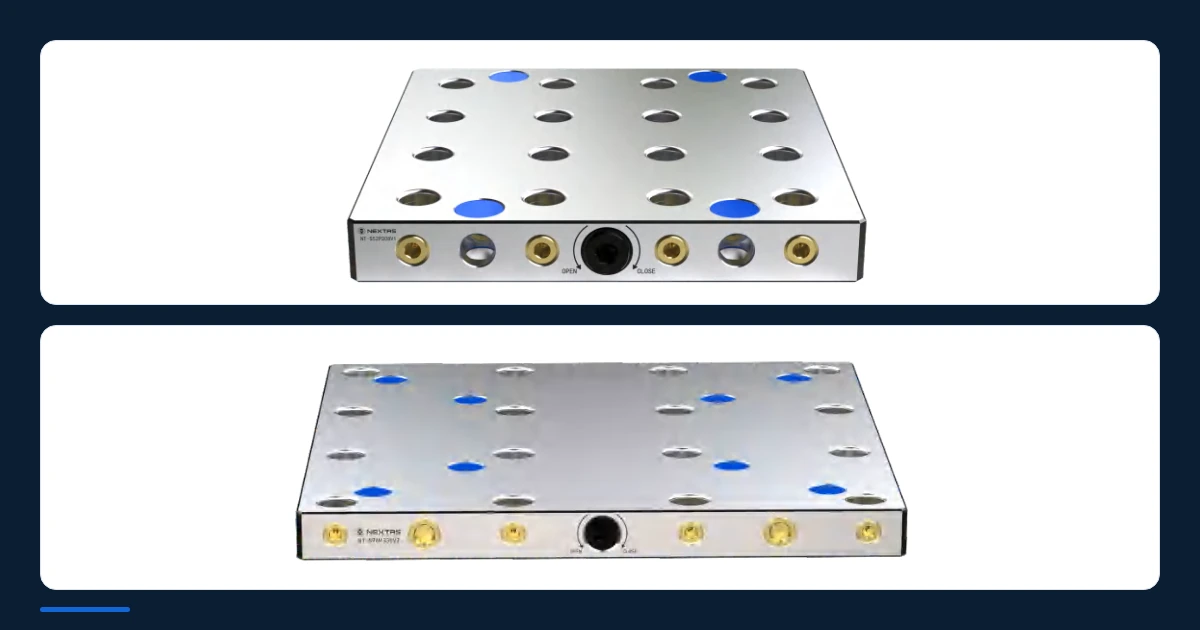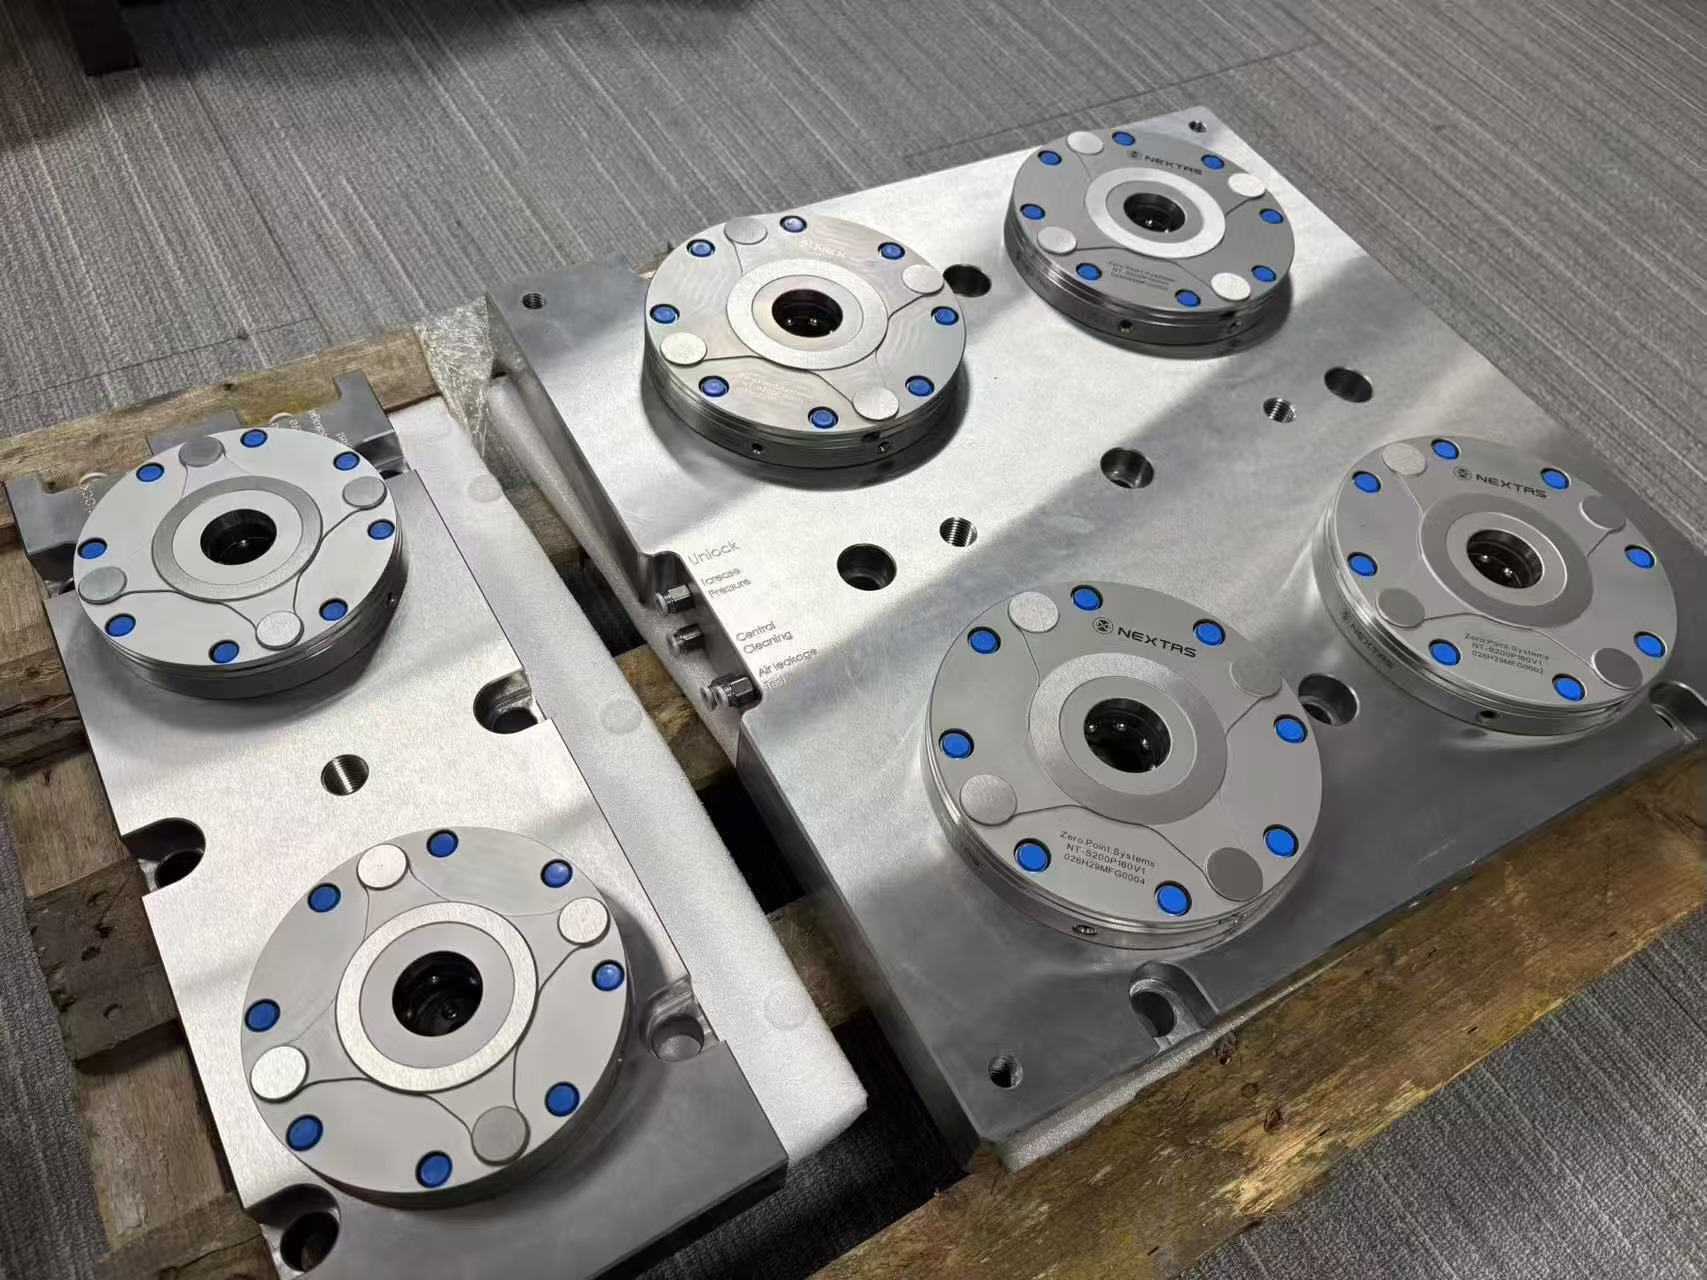
La photographie ci-dessus est une photo produit sur la palette d’expédition. Elle a été prise sur une palette en bois avec de la mousse, après l’essai de tenue d’air et avant l’emballage. Elle montre la plaque carrée à 4 postes et la barre à 2 postes, avec des plaques signalétiques NT-3200 et les orifices latéraux Unlock, Increase Pressure, Control Cleaning et Air Leakage Test. Ce n’est pas une photo de la coupe sur la machine.
Pourquoi couper une plaque entière en deux ?
Quand un atelier ajoute un bridage point zéro sur un centre vertical à trois axes, le premier dessin est souvent une plaque d’acier qui couvre toute la table. Sur le plan, elle paraît nette. Dans l’atelier, il faut un pont roulant, le liquide de coupe reste dessous, et la table reste verrouillée sur un seul pas de trous pour la grande pièce comme pour la petite.
La paire de la photographie a été faite pour un atelier non nommé de vannes et de collecteurs hydrauliques de précision. Le choix a été une plaque carrée à 4 postes plus une barre à 2 postes, avec des centreurs pneumatiques NEXTAS de la série NT-3200.
Le changement prenait 35 à 50 minutes
L’atelier tourne sur un VMC trois axes de taille moyenne, avec environ 1000 mm de course en X. Les lots font en général 15 à 40 pièces, en aluminium et en fonte ductile pour des corps hydrauliques.
Avant une référence unique côté machine, chaque lot prenait 35 à 50 minutes. L’opérateur démontait les brides de rainures en T, pierreait la table, alignait la plaque de montage au comparateur et reprenait l’origine. La broche restait arrêtée. Trois ou quatre travaux courts dans un poste perdaient près de deux heures de coupe.
Un magasin de palettes peut attendre. Il fallait une référence rigide sur la machine pour préparer le montage suivant hors machine pendant que la broche coupe encore, puis le changer sur la table. Le besoin était un changement en environ deux minutes. Le changement enregistré est sous 90 secondes.
Pourquoi un 4+2 plutôt qu’une plaque à six postes
Les premiers plans ont comparé trois façons de placer six postes : des récepteurs libres sur la table, une plaque monobloc à 6 postes, et une coupe 4+2. La coupe est restée, pour trois raisons d’atelier.
- Deux personnes soulèvent la barre à 2 postes sans pont roulant quand les plaques descendent pour enlever la limaille de fonte, ou quand une très grande pièce soudée a besoin des rainures en T pour une journée.
- La plaque à 4 postes porte le montage lourd d’OP10, ou une pièce de fonderie qui a besoin de quatre tirants contre la rotation. La barre à 2 postes tient un étau autocentrant cinq axes ou le montage d’OP20. Le côté étroit peut changer pendant que la référence des 4 postes reste en place.
- Les conduits d’air sont percés dans les deux plaques. Six récepteurs libres laisseraient des flexibles sur la table, et les copeaux chauds les coupent.
À quoi servent les quatre orifices gravés en ébauche
Sur le chant de la plaque à 4 postes, le bloc est gravé Unlock, Increase Pressure, Control Cleaning et Air Leakage Test.
Beaucoup de plaques d’entrée n’ont qu’un ou deux orifices. Sur un VMC d’ébauche, surtout en fonte ou dans une passe forte d’aluminium, chacun des quatre a un rôle.
- Unlock envoie l’air d’atelier contre les rondelles élastiques, ouvre le verrouillage et laisse sortir la palette ou le montage du dessus.
- Increase Pressure est le tirage supplémentaire. Sans air, les ressorts tiennent encore le tirant. L’air sur cet orifice augmente la force de tirage, ce qui aide quand une fraise longue prend toute la profondeur radiale sur un montage haut.
- Control Cleaning souffle par de petits orifices autour du siège pendant la descente du montage, et chasse le liquide et les copeaux avant que la palette se pose.
- Air Leakage Test lit la contre-pression du siège trempé. Un petit copeau sous le siège peut décaler la planéité d’environ 0,05 mm. Si la palette reste décollée, la fuite peut alarmer pour que l’opérateur, ou plus tard un automate, la relève et l’essuie avant le cycle. L’atelier a laissé cet orifice pour un robot à venir.
Ce qui a changé une fois les plaques sur la table
Une fois la paire 4+2 boulonnée et alignée sur le VMC, le client a gardé 60 jours de données de marche avant de traiter le travail comme étant en production. Les temps du tableau sont cet enregistrement d’atelier. La case de répétabilité est le chiffre catalogue de la famille de modules récepteurs. Le résultat en atelier suit l’enregistrement de production du client.
Les temps viennent de l’enregistrement du client. La répétabilité est le chiffre catalogue de la famille de modules récepteurs.
| Ce qui a été mesuré | Avant, avec brides de rainure en T | Après, avec les plaques NEXTAS 4+2 |
|---|---|---|
| Changement et bridage | 35 à 50 minutes | Moins de 90 secondes |
| Alignement du montage | À chaque changement | Une fois, à la première pose des plaques |
| Répétabilité | Elle dépendait de l’opérateur | < 0,003 mm pour la famille de modules récepteurs au catalogue ; le résultat en atelier suit l’enregistrement du client |
| Partage de la table | Tout le montage sortait | Zones indépendantes à 4 postes pour OP10 et 2 postes pour OP20 |
| Un robot plus tard | Pas d’orifice d’essai libre | L’orifice Air Leakage Test reste ouvert pour un robot |
Quand la coupe aide peu
Une coupe 4+2 convient mal dans quatre situations. Mesurez la perte actuelle avant de commander les plaques.
- Les changements sont rares et les travaux sont longs, la broche attend donc rarement une nouvelle origine.
- La limite est la programmation, la durée d’outil ou le chargement, et non la reconstruction de la référence machine.
- Les dessous de montage n’ont pas encore un pas de tirants commun, chaque plaque nouvelle aurait donc ses propres trous.
- Les lots sont très courts et les pièces très petites, le temps de poser les plaques et d’entretenir le circuit d’air est donc plus grand que le temps que la coupe économise.
Quoi envoyer avant un devis de plaque semblable
Une plaque catalogue rate souvent le pas des rainures en T ou la course de la machine qui est devant vous. Une coupe semblable peut démarrer avec trois faits. Un modèle 3D complet de chaque montage n’est pas nécessaire pour ouvrir l’étude.
Avec ces faits, l’ingénierie peut accorder l’entraxe et les orifices. Les pages liées sont le système point zéro, la plaque pneumatique point zéro et l’étau autocentrant si OP20 en utilise un. Le catalogue 2026 est le PDF complet.
- Modèle de machine et plan de table, avec largeur de rainure en T, pas, et course utile en X et en Y.
- La plus grande et la plus petite empreinte de plaque de montage, pour que l’entraxe ne laisse pas une passe lourde en porte-à-faux au-delà des tirants.
- Comment l’air sera commandé : une vanne manuelle sur la machine, ou une électrovanne plus tard sur un code M.
Systèmes point zéro · Plaque pneumatique point zéro · Étau autocentrant · Catalogue 2026 complet en PDF
Avec la demande
Envoyer le plan de table
Joignez le modèle de machine, le pas des rainures en T, les empreintes de montage et le choix d’une vanne d’air manuelle.
Contacter l’ingénierie