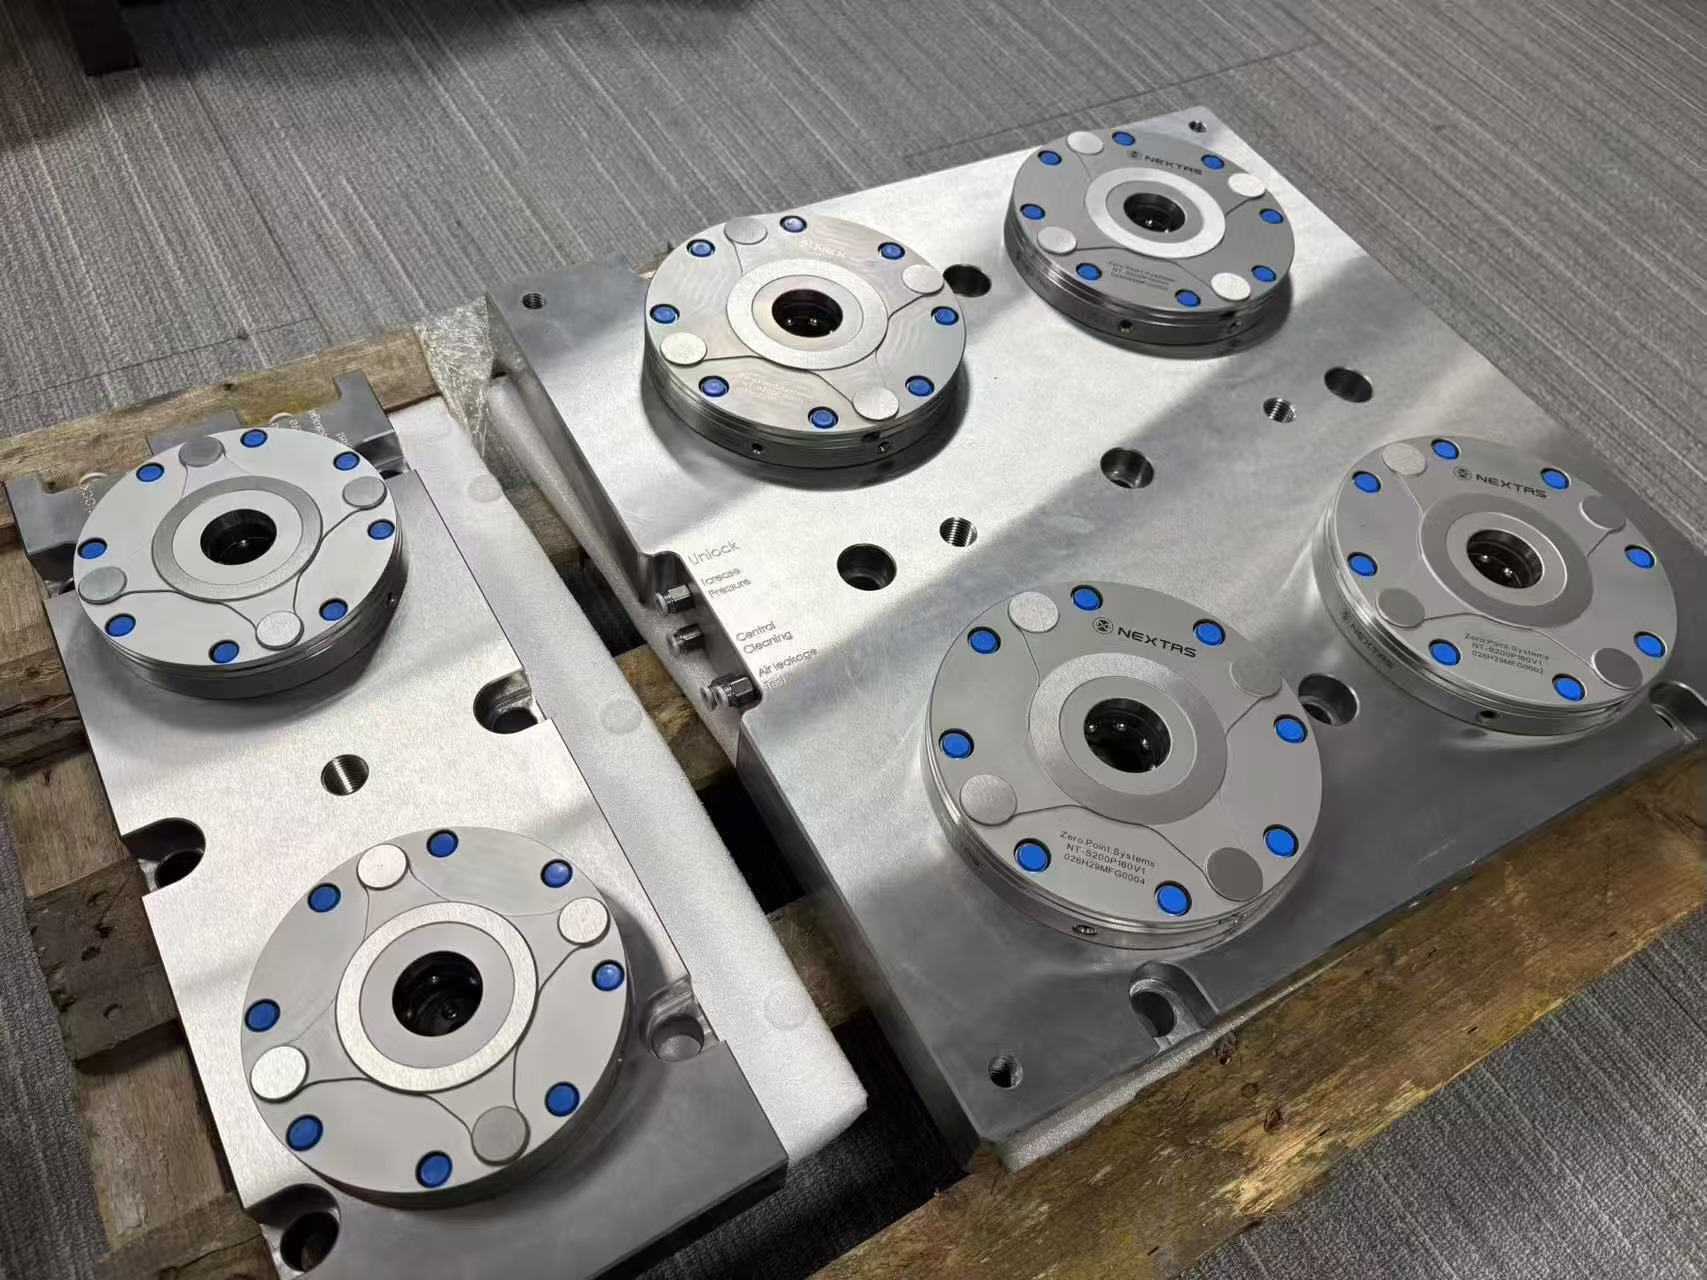
La fotografía de arriba es una foto de producto en el palé de envío. Se tomó sobre un palé de madera con espuma, después de la prueba de retención de aire y antes del embalaje. Muestra la placa cuadrada de 4 estaciones y la barra de 2 estaciones, con placas de identificación NT-3200 y los puertos laterales Unlock, Increase Pressure, Control Cleaning y Air Leakage Test. No es una fotografía del corte en la máquina.
¿Por qué partir una placa entera en dos?
Cuando un taller añade un amarre de punto cero a un centro vertical de tres ejes, el primer dibujo suele ser una placa de acero que cubre toda la mesa. En el plano se ve ordenada. En el suelo necesita un puente grúa, el refrigerante se queda debajo y la mesa queda cerrada a un solo patrón de agujeros para la pieza grande y la pequeña.
La pareja de la fotografía se fabricó para un taller no identificado de válvulas y colectores hidráulicos de precisión. La elección fue una placa cuadrada de 4 estaciones más una barra de 2 estaciones, con localizadores neumáticos NEXTAS de la serie NT-3200.
El cambio ocupaba de 35 a 50 minutos
El taller trabaja en un VMC de tres ejes de tamaño medio, con unos 1000 mm de recorrido en X. Los lotes suelen ser de 15 a 40 piezas, en aluminio y fundición dúctil para carcasas hidráulicas.
Antes de tener una referencia única en la máquina, cada lote llevaba de 35 a 50 minutos. El operario quitaba las bridas de las ranuras en T, pasaba la piedra por la mesa, alineaba la placa de utillaje con el reloj y volvía a tomar el origen. El husillo estaba parado. Tres o cuatro trabajos cortos en un turno perdían casi dos horas de corte.
Un almacén de palés puede esperar. Hacía falta una referencia rígida en la máquina para preparar el siguiente utillaje fuera de ella mientras el husillo sigue cortando, y luego cambiarlo en la mesa. La necesidad era cambiar en unos dos minutos. El cambio registrado está por debajo de 90 segundos.
Por qué un 4+2 ganó a una placa de seis estaciones
Los primeros planos compararon tres formas de colocar seis estaciones: receptores sueltos en la mesa, una placa monolítica de 6 estaciones y un reparto 4+2. Se quedó el reparto, por tres razones de taller.
- Dos personas levantan la barra de 2 estaciones sin puente grúa cuando las placas bajan para limpiar viruta de fundición, o cuando una soldadura muy grande necesita las ranuras en T durante un día.
- La placa de 4 estaciones lleva el utillaje pesado de OP10, o una pieza de fundición que necesita cuatro tirantes contra el giro. La barra de 2 estaciones sujeta una mordaza autocentrante de cinco ejes o el utillaje de OP20. El lado estrecho puede cambiar mientras la referencia de las 4 estaciones se queda.
- Los conductos de aire están taladrados dentro de las dos placas. Seis receptores sueltos dejarían mangueras sobre la mesa, y la viruta caliente las corta.
Qué hacen los cuatro puertos grabados en el desbaste
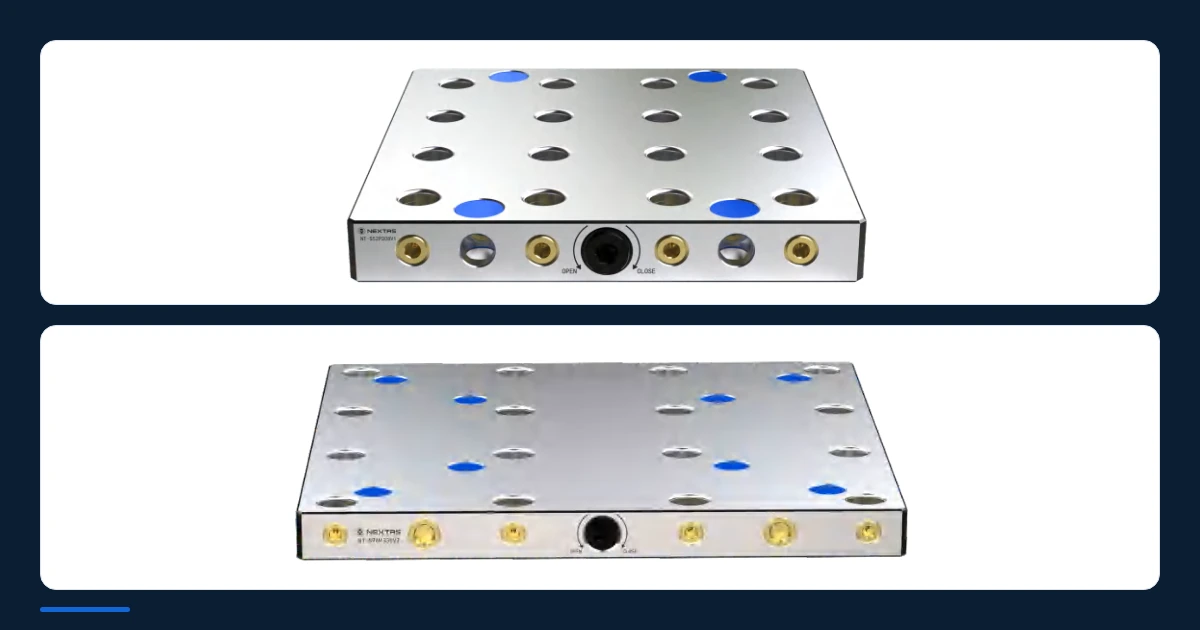
En el canto de la placa de 4 estaciones, el bloque lleva grabados Unlock, Increase Pressure, Control Cleaning y Air Leakage Test.
Muchas placas de entrada ofrecen uno o dos puertos. En un VMC de desbaste, sobre todo en fundición o en un corte fuerte de aluminio, cada uno de estos cuatro tiene un trabajo.
- Unlock manda aire de taller contra los muelles de disco, abre el bloqueo y permite retirar el palé o el utillaje superior.
- Increase Pressure es el tiro extra. Sin aire, los muelles siguen sujetando el tirante. El aire en este puerto sube la fuerza de tiro, y ayuda cuando una fresa larga toma toda la profundidad radial sobre un utillaje alto.
- Control Cleaning sopla por orificios pequeños alrededor del asiento mientras baja el utillaje, y limpia refrigerante y viruta antes de que el palé apoye.
- Air Leakage Test lee la contrapresión del asiento templado. Una viruta pequeña bajo el asiento puede desviar la planitud unos 0,05 mm. Si el palé queda separado, la fuga puede alarmar para que el operario, o más adelante un PLC, lo levante y lo limpie antes del ciclo. El taller dejó este puerto para un robot futuro.
Qué cambió después de fijar las placas
Cuando el par 4+2 quedó atornillado y alineado en el VMC, el cliente guardó 60 días de datos de marcha antes de dar el trabajo por puesto en producción. Los tiempos de la tabla son ese registro de taller. La celda de repetibilidad es la cifra de catálogo de la familia de módulos receptores. El resultado en planta sigue el registro de producción del cliente.
Los tiempos son el registro del cliente. La repetibilidad es la cifra de catálogo de la familia de módulos receptores.
| Qué se midió | Antes, con bridas de ranura en T | Después, con las placas NEXTAS 4+2 |
|---|---|---|
| Cambio y apriete | De 35 a 50 minutos | Menos de 90 segundos |
| Alinear el utillaje | En cada cambio | Una vez, al instalar las placas por primera vez |
| Repetibilidad | Dependía del operario | < 0,003 mm para la familia de módulos receptores en el catálogo; el resultado en planta sigue el registro del cliente |
| Cómo se reparte la mesa | Había que vaciar todo el montaje | Zonas independientes de 4 estaciones para OP10 y 2 para OP20 |
| Un robot más adelante | Sin puerto de prueba libre | El puerto Air Leakage Test queda abierto para un robot |
Cuándo partir la placa ayuda poco
Un reparto 4+2 encaja mal en cuatro situaciones. Mida la pérdida actual antes de pedir las placas.
- Los cambios son raros y los trabajos son largos, así que el husillo casi no espera un origen nuevo.
- El límite está en la programación, la vida de herramienta o la carga y descarga, y no en reconstruir la referencia de la máquina.
- Los fondos de utillaje todavía no comparten un patrón de tirantes, así que cada placa nueva necesitaría sus propios agujeros.
- Los lotes son muy cortos y las piezas muy pequeñas, así que el tiempo de instalar las placas y mantener el circuito de aire es mayor que el tiempo que ahorra la partición.
Qué enviar antes de cotizar una placa similar
Una placa de catálogo suele fallar el paso de las ranuras en T o el límite de recorrido de la máquina que tiene delante. Una partición similar puede arrancar con tres datos. No hace falta un modelo 3D completo de cada utillaje para abrir la revisión.
Con esos datos, ingeniería puede casar la distancia entre localizadores y los puertos. Las páginas relacionadas son el sistema de punto cero, la placa neumática de punto cero y la mordaza autocentrante si OP20 usa una. El catálogo 2026 es el PDF completo.
- Modelo de máquina y plano de la mesa, con ancho de ranura en T, paso y recorrido útil en X e Y.
- La huella mayor y la menor de la placa de utillaje, para que el vano de los localizadores no deje un corte pesado en voladizo más allá de los tirantes.
- Cómo se controlará el aire: una válvula manual en la máquina, o una electroválvula más adelante con un código M.
Sistemas de punto cero · Placa neumática de punto cero · Mordaza autocentrante · Catálogo 2026 completo en PDF
Con la consulta
Enviar el plano de la mesa
Adjunte el modelo de máquina, el paso de las ranuras en T, las huellas de utillaje y si la válvula de aire sigue siendo manual.
Contactar con ingeniería