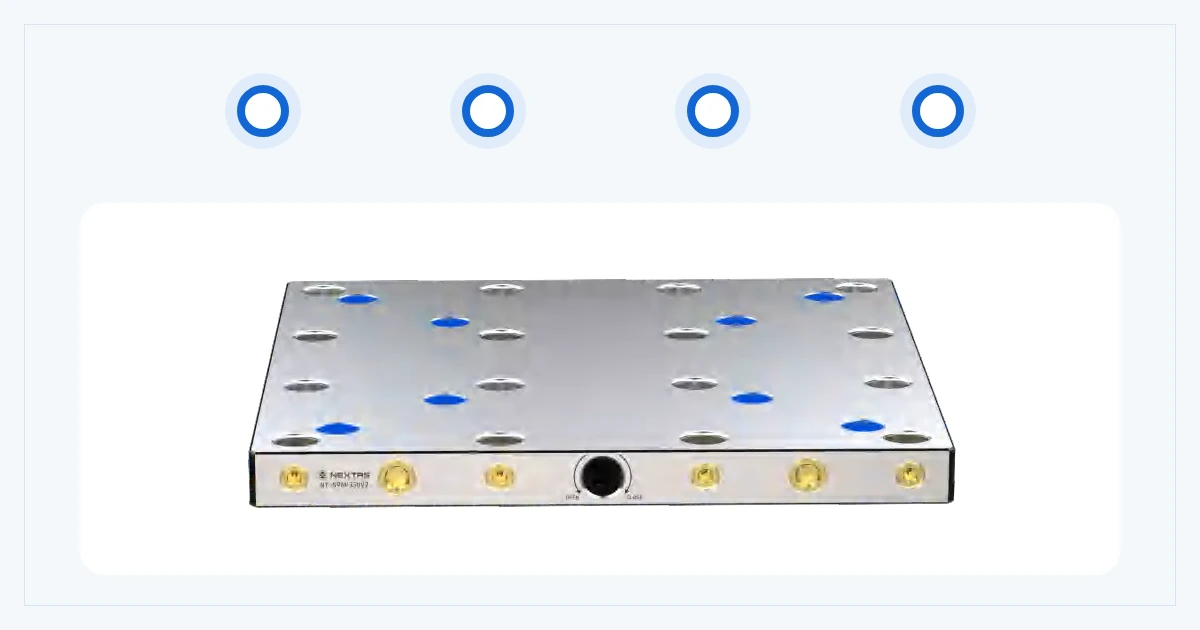
Warsztat o dużej różnorodności zleceń powinien ujednolicić interfejs, a nie tylko kupić drugi raz tę samą płytę. Interfejs to pełny zestaw części, które ustalają i utrzymują przyrząd: płyta na maszynie, gniazdo, trzpień ciągnący, układ otworów, orientacja i przyrząd górny. Jeśli jeden element zmieni się bez przeglądu, wspólny standard może przestać być wspólny.
To podejście najlepiej działa, gdy te same imadła, palety albo górne części przyrządów przechodzą między powtarzanymi zleceniami. Może ograniczyć powtarzane ustawianie i ułatwić przygotowanie poza maszyną. Nie zwalnia ze sprawdzenia każdej maszyny, każdego przyrządu i każdego przebiegu.
Prosta odpowiedź
Ręczna płyta mocująca w punkcie zerowym pasuje wtedy, gdy operator wykonuje wymianę, a jeden stały interfejs w punkcie zerowym obsługuje kilka zleceń. Nie należy nazywać układu uniwersalnym, dopóki rysunki, ścieżka obciążenia, wysokość zabudowy i próba czystego ponownego osadzenia nie zakończą się wynikiem pozytywnym.
Które zlecenia powinny korzystać z tego samego interfejsu płyty?
Najpierw należy wypisać pracę przeznaczoną do przeniesienia. Dobra pierwsza grupa ma stabilną rodzinę części, znane obciążenia skrawaniem i przyrządy górne, które już pracują pewnie. Zła pierwsza grupa łączy nieznane przyrządy, słabe płyty bazowe i części, które nadal przesuwają się podczas skrawania.
Dla każdego zlecenia zapisz stół maszyny, oś obrotową albo kolumnę narzędziową, przyrząd górny i gotową część. Potem zaznacz powierzchnię albo punkt używany jako odniesienie położenia. W praktyce jest to znane miejsce, od którego mierzy się resztę przygotowania.
| Kontrola | Dlaczego to ma znaczenie | Przydatny dowód |
|---|---|---|
| Zajmowana powierzchnia | Płyta i narzędzie zwalniania muszą mieć luz względem stołu, osi obrotowej i osłon. | Rysunek stołu i zdjęcia |
| Podstawa przyrządu górnego | Imadło albo przyrząd potrzebuje dość materiału i właściwego dostępu śrub do trzpieni albo płyty pośredniej. | Widok od spodu z głębokościami otworów |
| Wysokość zabudowy | Dodana wysokość zmienia zasięg narzędzia, sztywność i drogę przejazdu maszyny. | Przekrój od stołu do części |
| Ścieżka obciążenia | Sama masa przyrządu nie opisuje siły skrawania, wysięgu ani momentu wywracającego. | Masa części, środek ciężkości i główny kierunek skrawania |
| Droga przeniesienia | Przejście między maszyną CNC a maszyną pomiarową dodaje kolejny krok ustawienia. | Lista stanowisk i limit przeniesienia ustalony przez kupującego |
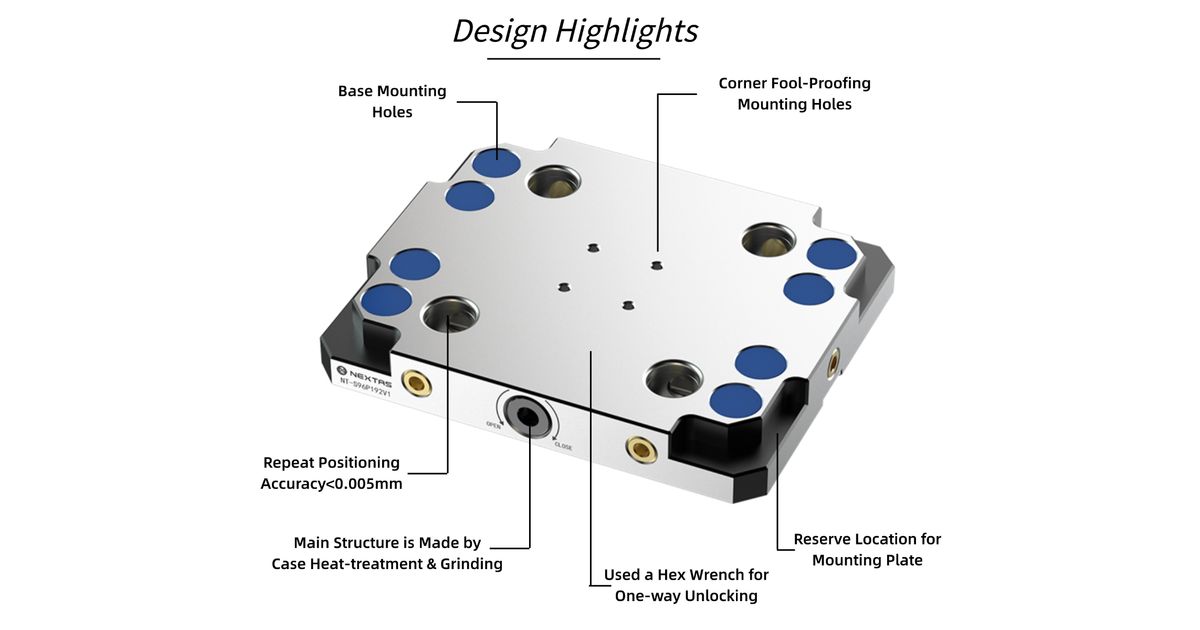
Decyzja o rodzinie 52 mm albo rodzinie 96 mm
Aktualna strona ręcznej płyty NEXTAS podaje rodziny produktów 52 mm i 96 mm. Opublikowane wartości dotyczą tych wymienionych produktów, a nie każdej płyty i nie całego przebiegu obróbki.
Obie wymienione rodziny mają ręczne zwalnianie i konstrukcję z hartowanej stali nierdzewnej. Ręczne zwalnianie utrzymuje przygotowanie proste, gdy operator jest obecny. Nie jest właściwe, gdy maszyna, zmieniacz palet albo robot ma sterować zwolnieniem i potwierdzać stan.
Czy istniejące imadło albo przyrząd można dostosować?
Czasem tak, ale decyduje rysunek. Nie należy wiercić układu trzpieni w imadle tylko dlatego, że wydaje się być miejsce. Najpierw należy sprawdzić grubość podstawy, głębokość śruby, części wewnętrzne, powierzchnię podparcia i dostęp narzędzia zwalniania.
- Użyć istniejącej podstawy dopiero wtedy, gdy producent albo przegląd techniczny potwierdzi, że nowe otwory i obciążenia są dopuszczalne.
- Dodać płytę pośrednią, gdy chroni ona oryginalny przyrząd, rozkłada obciążenie albo poprawia dostęp do śrub.
- Wybrać inny przyrząd górny, gdy płyta pośrednia dałaby zbyt dużą wysokość, zbyt duży wysięg albo utraconą drogę przejazdu.
Słowo zgodny powinno paść dopiero po pozytywnym przeglądzie rysunku. Wspólna podziałka albo wymiar nominalny to tylko początek. Geometria trzpienia, kształt gniazda, łączniki i granice obciążenia też muszą się zgadzać.
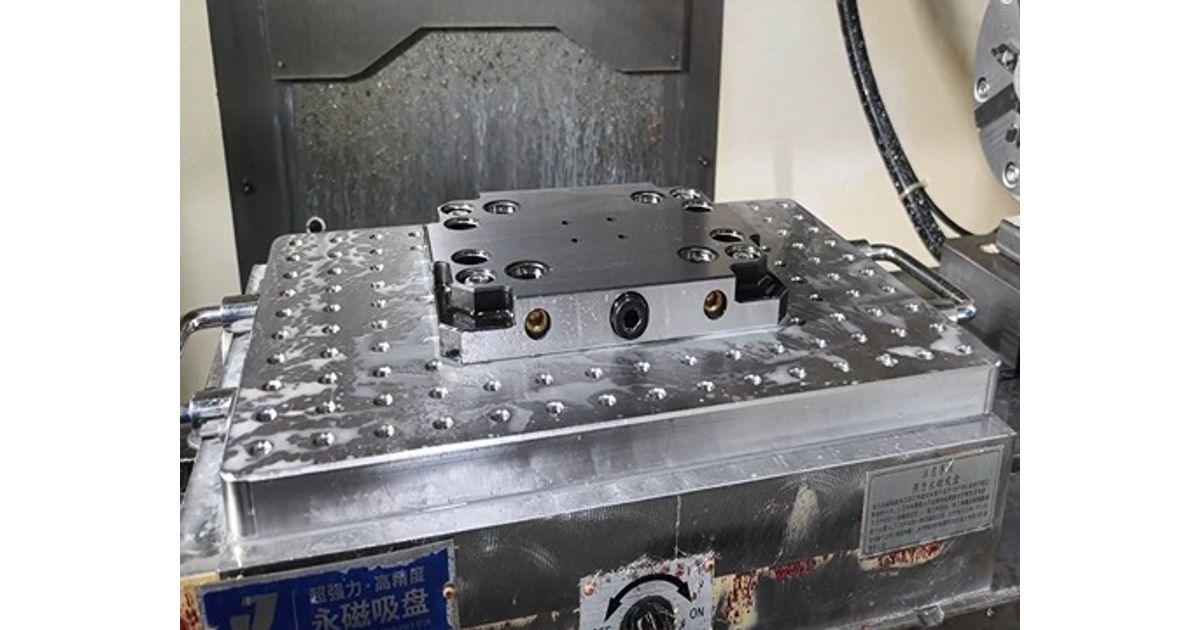
Co musi wykazać każde stanowisko
Powtarzalne pozycjonowanie gniazda nie jest tym samym co dokładność części. Wynik całości zależy także od ustawienia płyty, pasowania trzpienia, sztywności przyrządu, położenia części, zużycia narzędzia, temperatury i metody kontroli.
Przed próbą należy ustalić limit dla każdego kroku. Należy zacząć od jednej czystej płyty i jednego znanego przyrządu. Kilka razy załadować, zmierzyć, rozładować, wyczyścić i osadzić ponownie. Należy zapisać każdy wynik, nie tylko najlepszy odczyt.
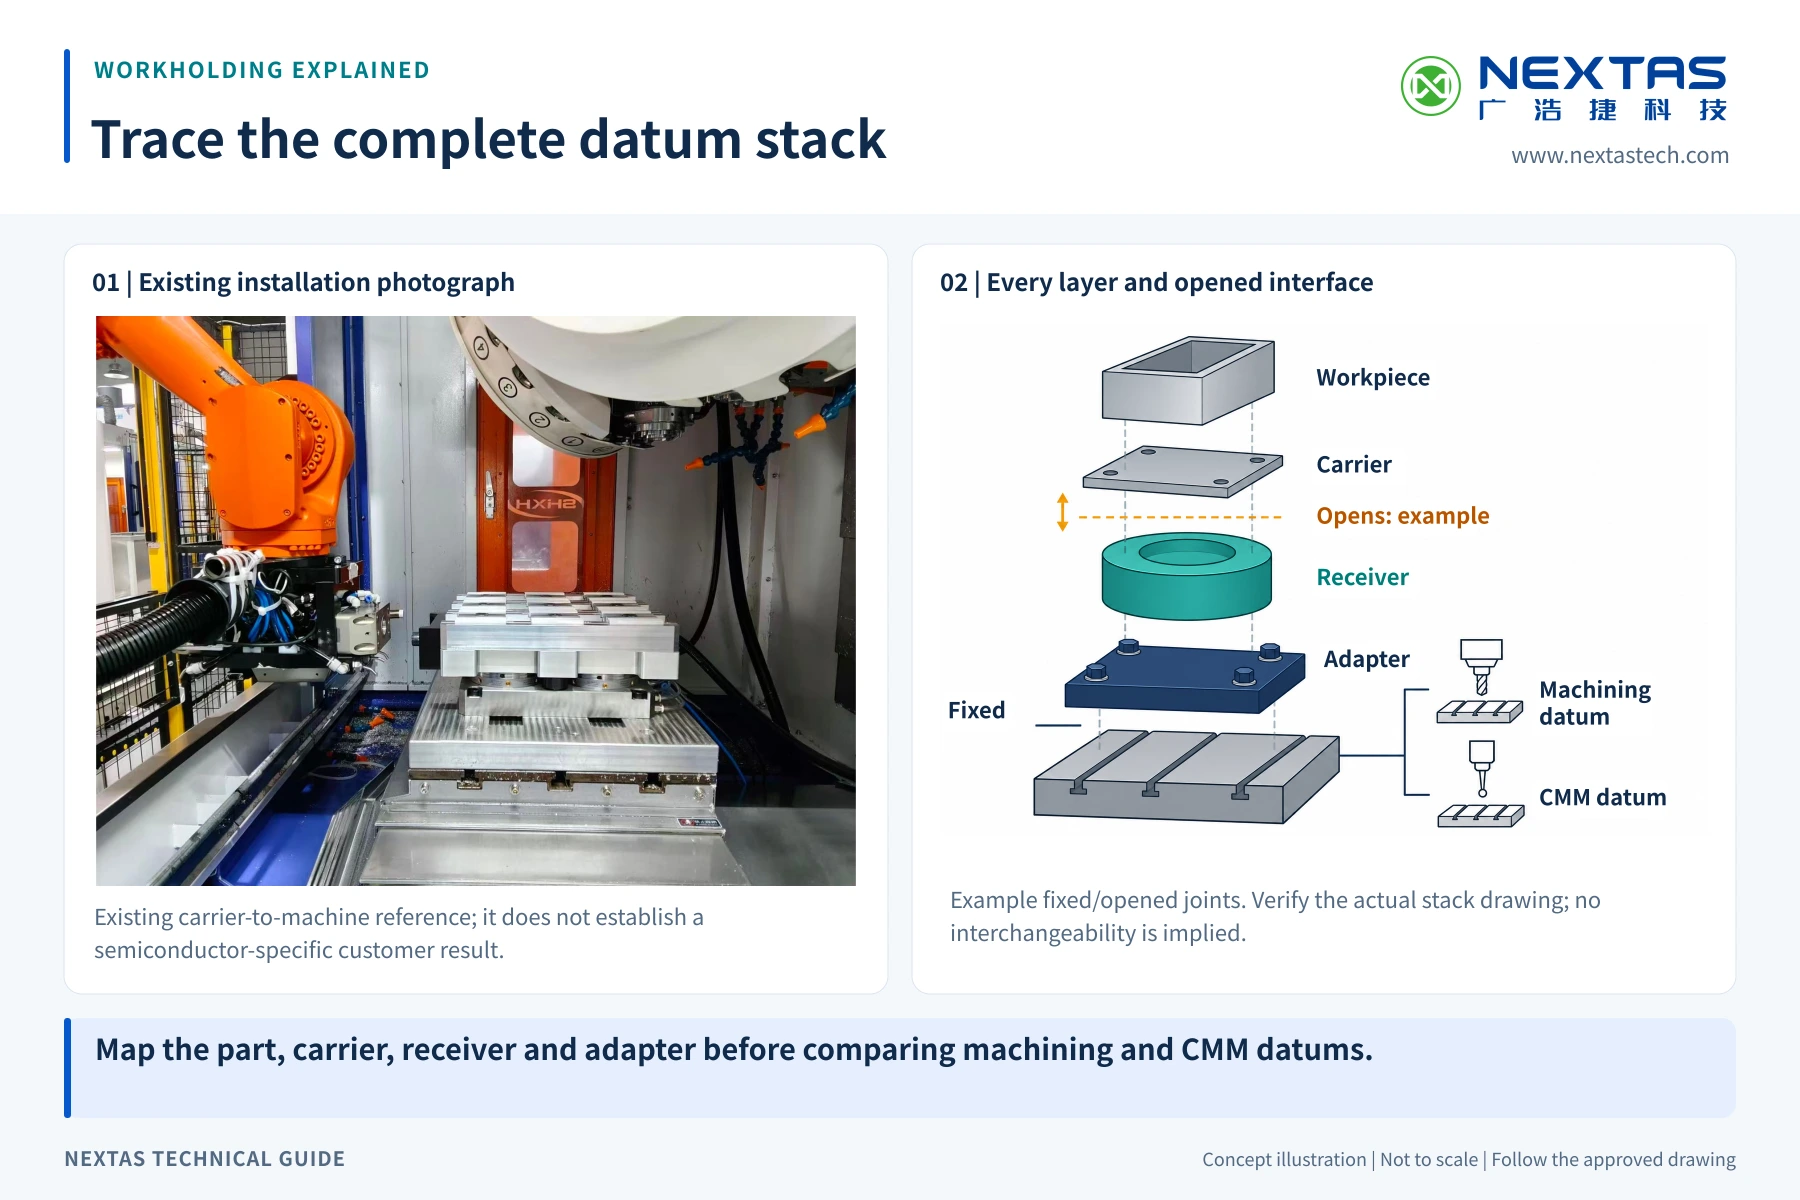
Potem należy powtórzyć kontrolę na każdej maszynie, która ma używać standardu. Jeśli nośnik trafia także na współrzędnościową maszynę pomiarową, należy sprawdzić to stanowisko jako osobne przygotowanie. Sama wartość gniazda nie dowodzi przesunięcia między dwiema różnymi maszynami.
- Zapisać ustawienie płyty wzorcowej na każdej maszynie.
- Przy każdym ponownym osadzeniu stosować te same kroki czyszczenia i dojścia do oparcia.
- Sprawdzić trzpienie, powierzchnie ustalające i łączniki pod kątem uszkodzeń.
- Wykonać kontrolę pierwszej części po dodaniu nowego przyrządu górnego albo płyty pośredniej.
- Określić, kto może przyjąć odchyłkę, wyzerować korektę albo zatrzymać przebieg.
Kiedy ręczne zwalnianie przestaje wystarczać
Ręczne zwalnianie pasuje do przygotowania prowadzonego przez operatora i do prostego przygotowania poza maszyną. Pneumatyczną płytę mocującą w punkcie zerowym należy rozważyć, gdy zwolnienie ma pochodzić z maszyny albo z gniazda produkcyjnego, albo gdy przebieg wymaga informacji o stanie.
Ta zmiana jest projektem technicznym, a nie obietnicą bezpośredniej modernizacji. Trzeba przejrzeć jakość powietrza, ciśnienie przy module, zawory, sygnały, reakcję na błąd, osłony i plan bezpieczeństwa. Zwykły sygnał zacisku nie dowodzi funkcji o klasyfikacji bezpieczeństwa.
Co powinno trafić do mapy ujednolicenia?
Przydatny przegląd zaczyna się od braków. Prosimy przesłać rysunek stołu albo osi obrotowej, rysunek każdej podstawy przyrządu górnego, masę przyrządu i części, główny kierunek skrawania, dostępną wysokość oraz drogę między maszynami. Prosimy podać, czy zwolnienie pozostanie ręczne, czy później może stać się automatyczne.
Prosimy podać także własne limity czystego ponownego osadzenia i przeniesienia między stanowiskami. NEXTAS może wtedy przejrzeć rodzinę płyt, możliwe płyty pośrednie i brakujące dowody. Ostateczne dopasowanie i wynik przebiegu zależą od wybranego modelu, zatwierdzonych rysunków i próby odbiorczej.
Ujednolicić warsztat o dużej różnorodności?
Wspólny interfejs należy opisać przed zakupem
Należy przesłać rysunki maszyny, przyrządu górnego i przeniesienia. Odpowiedź powinna oddzielić potwierdzone dopasowanie, otwarte kontrole i próbę odbiorczą.
Często zadawane pytania
Czy uniwersalny oznacza, że każde imadło pasuje do płyty?
Nie. Uniwersalny opisuje cel ujednolicenia, a nie automatyczne dopasowanie. Przed zatwierdzeniem należy sprawdzić podstawę imadła, geometrię trzpienia, układ otworów, powierzchnię podparcia, wysokość zabudowy i obciążenie.
Jak wybrać między rodziną 52 mm a rodziną 96 mm?
Należy zacząć od danych wybranego modelu, zajmowanej powierzchni przyrządu, obciążenia skrawaniem, wysokości zabudowy i listy przyszłych maszyn. Nie należy wybierać wyłącznie według wymiaru nominalnego. Zatwierdzony rysunek i próba odbiorcza powinny potwierdzić ostateczną rodzinę.
Czy do istniejącego imadła można dodać trzpienie ciągnące?
Tylko po przeglądzie rysunku. Podstawa potrzebuje dość materiału, bezpiecznej głębokości śruby, wolnej przestrzeni wewnętrznej i poprawnej ścieżki obciążenia. Płyta pośrednia może być bezpieczniejsza, gdy te punkty nie są jasne.
Czy powtarzalność gniazda dowodzi dokładności między dwiema maszynami?
Nie. Opisuje ona interfejs gniazda w podanych warunkach. Przeniesienie między maszynami obejmuje także ustawienie płyty, sztywność przyrządu, położenie części, temperaturę i metodę kontroli.
Kiedy warsztat powinien rozważyć płytę pneumatyczną?
Należy rozważyć pneumatyczną płytę mocującą w punkcie zerowym, gdy zwolnienie ma sterować maszyna, zmieniacz palet albo robot, albo gdy potrzebne jest potwierdzenie stanu. Zasilanie powietrzem, sygnały, błędy, osłony i funkcje bezpieczeństwa trzeba wtedy sprawdzić jako jedną komórkę.
Porównać opcje płyt mocujących w punkcie zerowym?
Prosimy podać rozmiar płyty, interfejs maszyny i cele wymiany. Pomagamy przejrzeć układy standardowe i specjalne pod kątem powtarzalnego pozycjonowania i krótszej wymiany.
Przejrzyj opcje rozmieszczenia