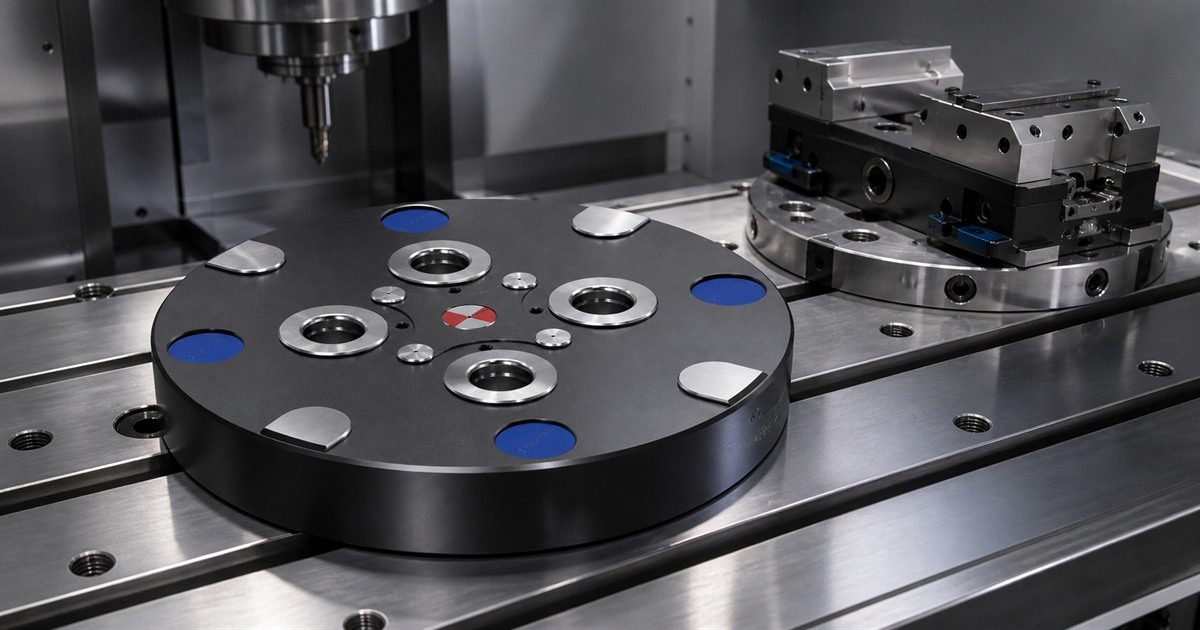
Çok çeşitli parçaların işlendiği bir atölye, aynı plakayı ikinci kez almakla kalmamalı, arayüzü standartlaştırmalıdır. Arayüz, fikstürü konumlayan ve tutan parçaların tümüdür: tezgah plakası, alıcı, çekme pimi, delik düzeni, yön ve üst takım. Bir öğe inceleme olmadan değişirse ortak standart ortak olmaktan çıkabilir.
Bu yaklaşım, aynı mengeneler, paletler veya fikstür üstleri tekrarlanan işler arasında taşındığında uygundur. Tekrarlanan hizalamayı azaltabilir ve makine dışındaki hazırlığı kolaylaştırabilir. Her tezgahın, her fikstürün ve her sürecin kontrolünü ortadan kaldırmaz.
Doğrudan yanıt
Operatör değişimi yaptığında ve sabit bir arayüz birkaç işe hizmet edebildiğinde manuel sıfır nokta bağlama plakası kullanın. Çizimler, yük yolu, yığılma yüksekliği ve temiz yeniden oturtma deneyi geçmeden sistemi evrensel olarak adlandırmayın.
Hangi işler aynı plaka arayüzünü paylaşmalı?
Önce taşımak istediğiniz işi listeleyin. İyi bir ilk grupta kararlı bir parça ailesi, bilinen kesme yükleri ve hâlihazırda düzgün çalışan üst takımlar vardır. Kötü bir ilk grup bilinmeyen fikstürleri, zayıf tabanları ve kesme sırasında hâlâ hareket eden parçaları karıştırır.
Her iş için tezgah tablasını, döner ekseni veya takım kolonunu, üst fikstürü ve bitmiş parçayı kaydedin. Ardından konum referansı olarak kullanılan yüzeyi veya noktayı işaretleyin. Basit anlatımla bu, hazırlığın geri kalanının ölçüldüğü bilinen yerdir.
| Kontrol | Neden önemlidir | Yararlı kanıt |
|---|---|---|
| Kullanılabilir taban alanı | Plaka ve çözme takımı tabla, döner eksen ve koruyuculara çarpmamalıdır. | Tabla çizimi ve fotoğraflar |
| Üst takım tabanı | Mengene veya fikstür, pimler ya da bir adaptör plakası için yeterli malzeme ve doğru cıvata erişimi ister. | Delik derinliklerini gösteren alt görünüş |
| Yığılma yüksekliği | Eklenen yükseklik takım erişimini, rijitliği ve tezgah strokunu değiştirir. | Tabladan parçaya kesit |
| Yük yolu | Fikstür kütlesi tek başına kesme kuvvetini, taşmayı veya devirme momentini anlatmaz. | Parça kütlesi, ağırlık merkezi ve ana kesme yönü |
| Aktarma rotası | Bir CNC tezgahından bir ölçüm tezgahına geçiş başka bir hizalama adımı ekler. | İstasyon listesi ve alıcının koyduğu aktarma sınırı |
52 mm veya 96 mm ailesi kararı
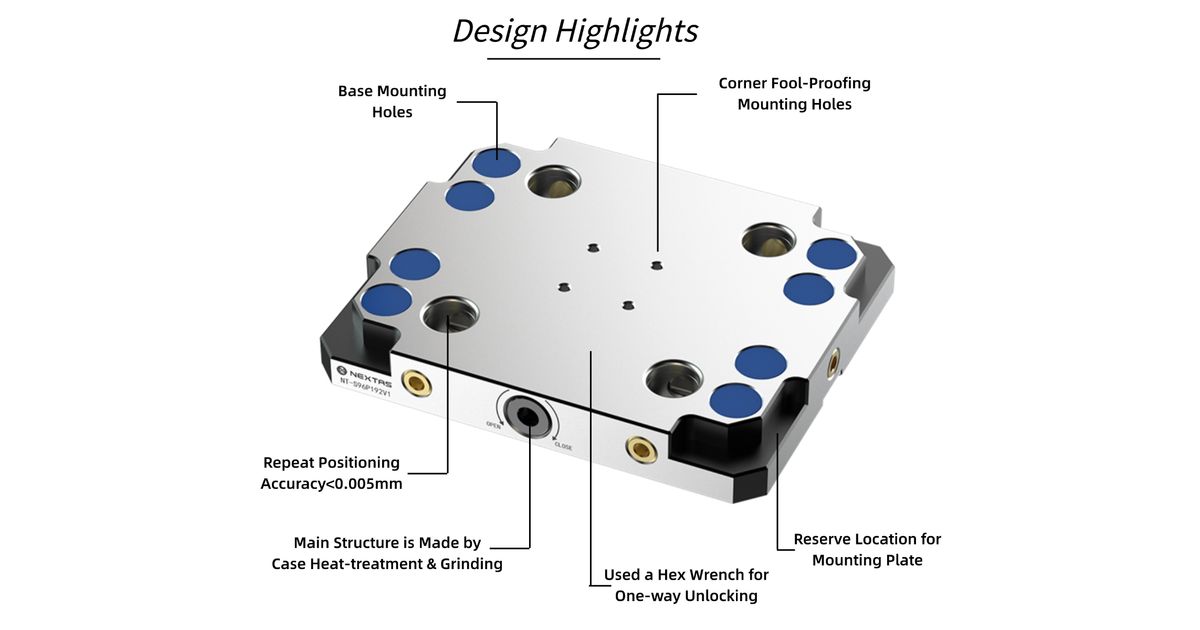
Güncel NEXTAS manuel plaka sayfası, 52 mm ve 96 mm ürün ailelerini listeler. Yayımlanan değerler bu listelenen ürünler içindir; her plaka veya tam işleme süreci için geçerli değildir.
Listelenen iki aile de manuel çözme ve sertleştirilmiş paslanmaz çelik yapı kullanır. Manuel çözme, bir operatör varken hazırlığı sade tutar. Tezgah, palet değiştirici veya robot çözmeyi yönetip durumu doğrulamak zorundaysa doğru seçim değildir.
Mevcut mengene veya fikstür uyarlanabilir mi?
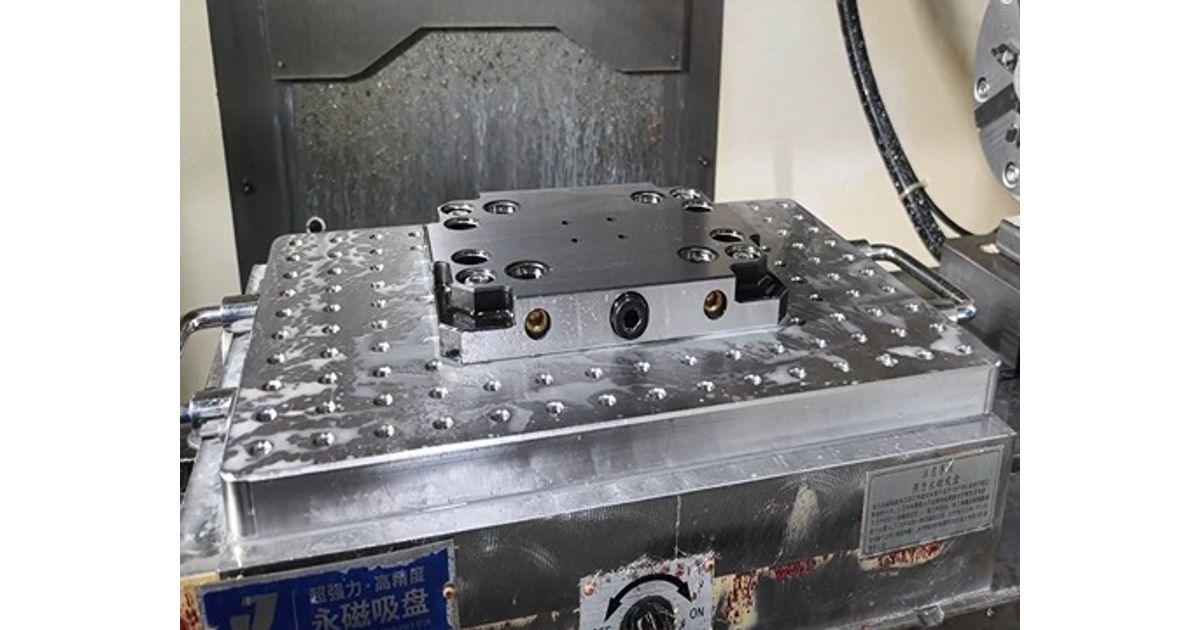
Bazen evet, ancak çizim karar vermelidir. Yer var gibi göründüğü için bir mengeneye pim düzeni delmeyin. Önce taban kalınlığını, vida derinliğini, iç parçaları, destek alanını ve çözme takımının erişimini kontrol edin.
- Mevcut tabanı kullanın ancak üretici veya bir mühendislik incelemesi yeni delikleri ve yükleri kabul edilebilir bulduğunda.
- Bir adaptör plakası ekleyin, özgün takımı koruduğunda, yükü yaydığında veya cıvata erişimini iyileştirdiğinde.
- Başka bir üst takım seçin, adaptör fazla yükseklik, fazla taşma veya kayıp strok yaratacaksa.
Uyumlu sözcüğü, geçen bir çizim incelemesinden sonra gelmelidir. Ortak hatve veya nominal ölçü yalnızca başlangıçtır. Pim geometrisi, alıcı biçimi, bağlantı elemanları ve yük sınırları da eşleşmelidir.
Her istasyonun kanıtlaması gerekenler
Alıcının tekrar konumlaması, parça doğruluğu ile aynı şey değildir. Tam sonuç plaka hizasına, pim oturmasına, fikstür rijitliğine, parça konumuna, takım aşınmasına, sıcaklığa ve ölçüm yöntemine de bağlıdır.
Denemeden önce her adım için bir sınır koyun. Tek bir temiz plaka ve bilinen bir fikstürle başlayın. Birkaç kez yükleyin, ölçün, boşaltın, temizleyin ve yeniden oturtun. Yalnızca en iyi okumayı değil, her sonucu kaydedin.
Ardından standardı kullanacak her tezgahta kontrolü tekrarlayın. Taşıyıcı bir koordinat ölçüm tezgahına da gidecekse o istasyonu ayrı bir hazırlık olarak kontrol edin. Alıcı değeri tek başına iki farklı tezgah arasındaki kaymayı kanıtlamaz.
- Her tezgahta ana plaka hizasını kaydedin.
- Her yeniden oturtmada aynı temizlik ve oturma adımlarını kullanın.
- Pimleri, konumlama yüzeylerini ve bağlantı elemanlarını hasar için inceleyin.
- Yeni bir üst takım veya adaptör eklendikten sonra ilk parça kontrolü yapın.
- Bir sapmayı kimin kabul edebileceğini, bir ofseti kimin sıfırlayabileceğini veya süreci kimin durdurabileceğini tanımlayın.
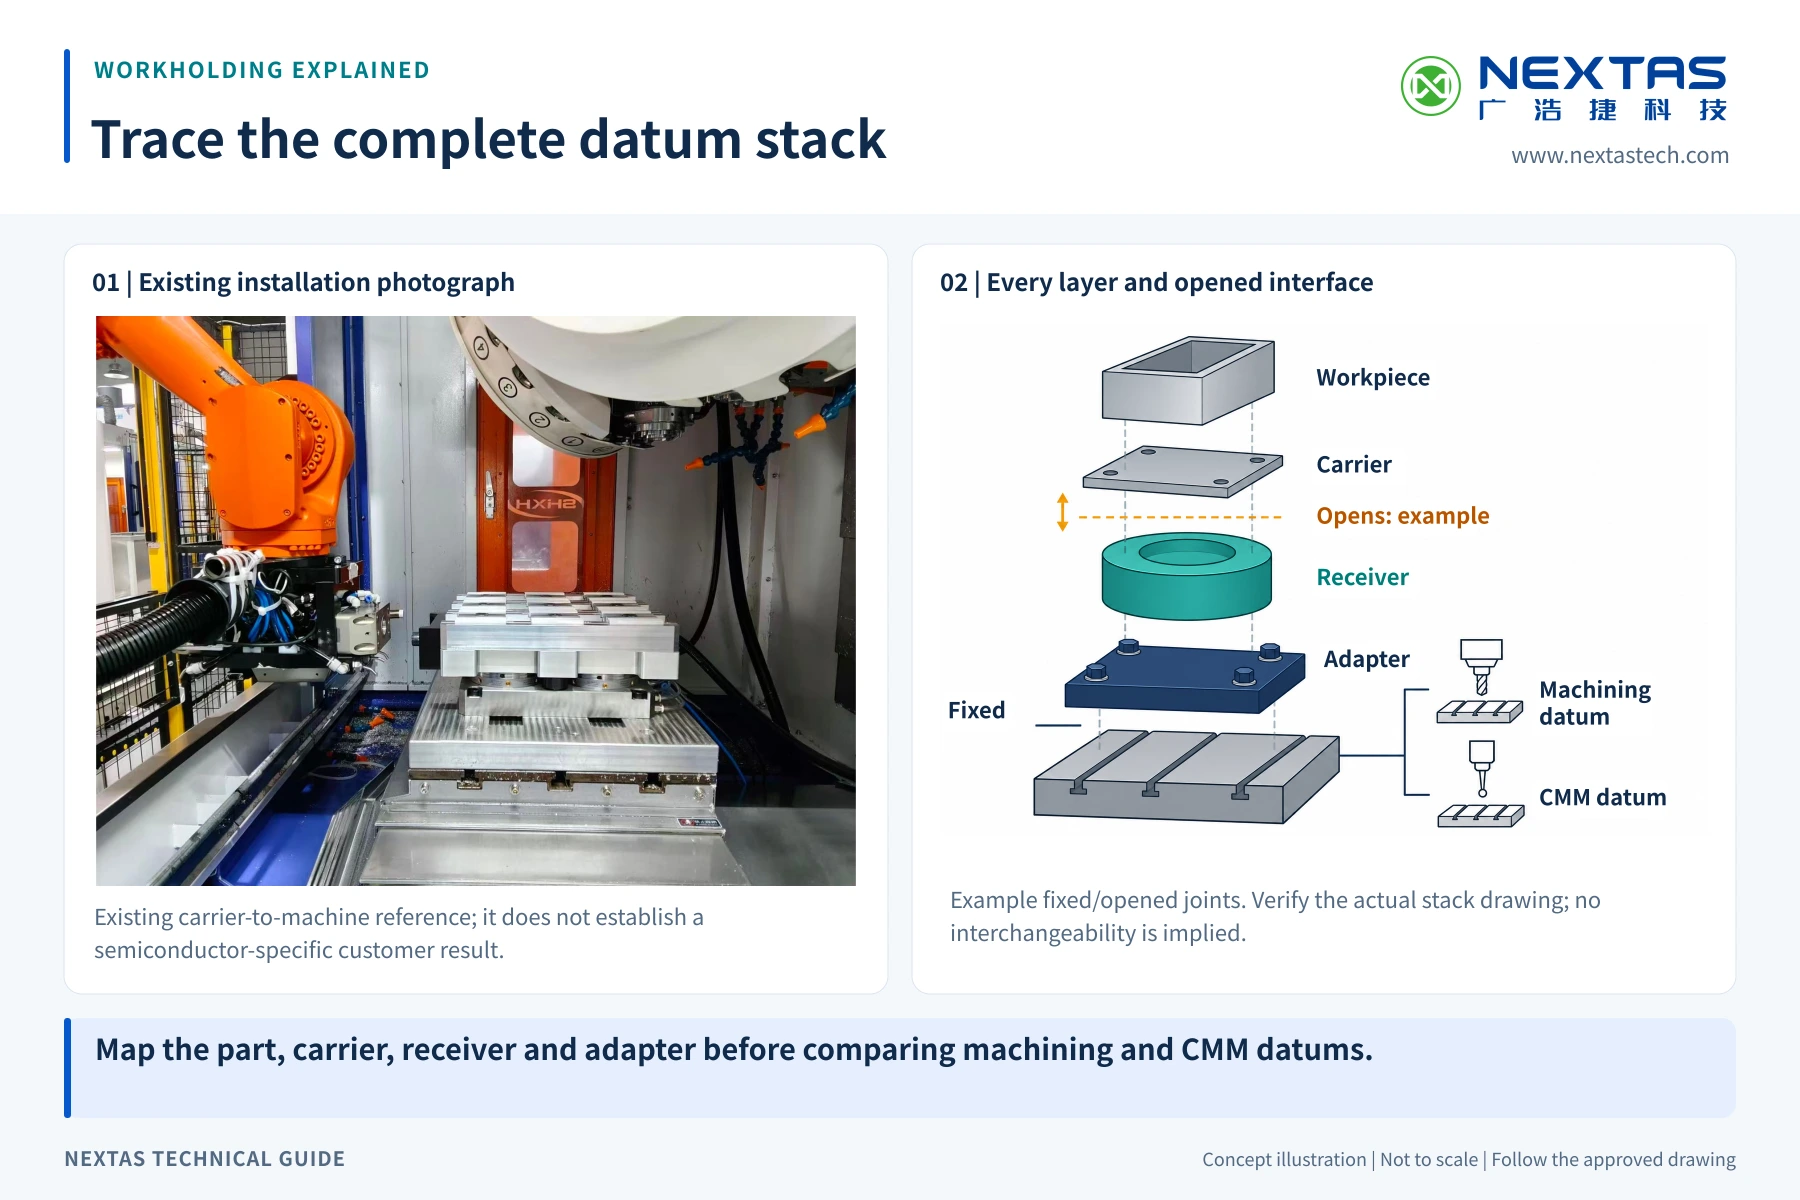
Manuel çözme ne zaman artık uymaz
Manuel çözme, operatörün yürüttüğü hazırlığa ve makine dışındaki sade hazırlığa uyar. Çözme tezgah veya hücreden gelmek zorundaysa ya da süreç durum geri bildirimi istiyorsa bir pnömatik sıfır nokta bağlama plakası incelenmelidir.
Bu değişiklik bir mühendislik projesidir, doğrudan bir yükseltme sözü değildir. Hava kalitesi, modüldeki basınç, valfler, sinyaller, arıza tepkisi, koruyucular ve güvenlik planı incelenmelidir. Olağan bir bağlama sinyali, güvenlik sınıflı bir işlevi kanıtlamaz.
Standartlaştırma haritasına ne girer?
Yararlı bir inceleme eksiklerle başlar. Tezgah tablası veya döner eksen çizimini, her üst takım tabanının çizimini, fikstür ve parça kütlesini, ana kesme yönünü, kullanılabilir yüksekliği ve tezgahlar arasındaki rotayı gönderin. Çözmenin manuel mi kalacağını, yoksa sonra otomatik hale gelebileceğini mi belirtin.
Kendi temiz yeniden oturtma ve istasyonlar arası aktarma sınırlarınızı da yazın. NEXTAS ardından bir plaka ailesini, olası adaptörleri ve eksik kanıtı inceleyebilir. Nihai uyum ve süreç sonucu, seçilen modele, onaylı çizimlere ve kabul deneyine bağlı kalır.
Çok çeşitli bir atölyeyi standartlaştırmak mı?
Satın almadan önce ortak arayüzü çizin
Tezgah, üst takım ve aktarma çizimlerini gönderin. Yanıt, doğrulanmış uyumu, açık kontrolleri ve kabul deneyini ayırmalıdır.
Sık sorulan sorular
Evrensel, her mengenenin plakaya uyacağı anlamına mı gelir?
Hayır. Evrensel, otomatik uyumu değil, bir standartlaştırma hedefini anlatır. Onaydan önce mengene tabanını, pim geometrisini, delik düzenini, destek alanını, yığılma yüksekliğini ve yükü kontrol edin.
52 mm ve 96 mm aileleri arasında nasıl seçim yapılır?
Seçilen modelin verisi, fikstür taban alanı, kesme yükü, yığılma yüksekliği ve gelecekteki tezgah listesiyle başlayın. Yalnızca nominal ölçüye göre seçmeyin. Onaylı çizim ve kabul deneyi nihai aileyi doğrulamalıdır.
Mevcut bir mengeneye çekme pimi eklenebilir mi?
Yalnızca bir çizim incelemesinden sonra. Tabanın yeterli malzemesi, güvenli vida derinliği, boş iç hacmi ve sağlam bir yük yolu olmalıdır. Bu noktalar açık değilse bir adaptör plakası daha güvenli olabilir.
Alıcı tekrarlanabilirliği iki tezgah arasındaki doğruluğu kanıtlar mı?
Hayır. Belirtilen koşullarda alıcı arayüzünü anlatır. Tezgahlar arası aktarma; plaka hizasını, fikstür rijitliğini, parça konumunu, sıcaklığı ve ölçüm yöntemini de kapsar.
Bir atölye ne zaman pnömatik plakayı değerlendirmelidir?
Çözmeyi bir tezgah, palet değiştirici veya robot yönetecekse ya da durum geri bildirimi gerekiyorsa pnömatik bir plakayı değerlendirin. Hava beslemesi, sinyaller, arızalar, koruyucular ve güvenlik işlevleri o zaman tek bir hücre olarak kontrol edilmelidir.
Sıfır nokta plakası seçeneklerini karşılaştırmak mı?
Plaka ölçüsünü, tezgah arayüzünü ve değişim hedeflerini paylaşın. Tekrarlanabilir konumlama ve daha kısa hazırlık değişimleri için standart ve özel yerleşimleri birlikte gözden geçirelim.
Yerleşim seçeneklerini inceleyin