
Un taller con mucha variedad de piezas debe normalizar la interfaz, no limitarse a comprar dos veces la misma placa. La interfaz es el conjunto de piezas que localizan y sujetan el utillaje: la placa de máquina, el receptor, el perno de tracción, el patrón de taladros, la orientación y el útil superior. Si un elemento cambia sin revisión, el patrón común puede dejar de ser común.
Este enfoque encaja cuando se mueven las mismas mordazas, palés o partes superiores de utillaje entre trabajos repetidos. Puede reducir la alineación repetida y facilitar la preparación fuera de la máquina. No elimina la revisión de cada máquina, cada utillaje y cada proceso.
Respuesta directa
Utilice una placa manual de punto cero cuando una persona realice el cambio y una interfaz fija pueda servir a varios trabajos. No llame universal al sistema hasta que los planos, la trayectoria de carga, la altura de apilado y la prueba de reasiento limpio hayan quedado aprobados.
¿Qué trabajos deben compartir la misma interfaz de placa?
Enumere primero el trabajo que desea mover. Un buen primer grupo tiene una familia de piezas estable, cargas de corte conocidas y útiles superiores que ya funcionan bien. Un mal primer grupo mezcla utillajes desconocidos, bases débiles y piezas que todavía se mueven durante el corte.
Para cada trabajo, registre la mesa de la máquina, el plato giratorio o la columna de utillaje, el utillaje superior y la pieza terminada. Después marque la superficie o el punto usado como referencia de ubicación. En términos sencillos, es el lugar conocido desde el que se mide el resto de la preparación.
| Comprobación | Por qué importa | Evidencia útil |
|---|---|---|
| Superficie disponible | La placa y la herramienta de liberación deben quedar libres de la mesa, el eje rotativo y las protecciones. | Plano de la mesa y fotografías |
| Base del útil superior | La mordaza o el utillaje necesita material suficiente y el acceso de tornillos correcto para pernos o una placa adaptadora. | Vista inferior con profundidades de taladro |
| Altura de apilado | La altura añadida cambia el alcance de la herramienta, la rigidez y el recorrido de la máquina. | Sección desde la mesa hasta la pieza |
| Trayectoria de carga | La masa del utillaje por sí sola no describe la fuerza de corte, el voladizo ni el momento de giro. | Masa de la pieza, centro de gravedad y dirección principal del corte |
| Ruta de transferencia | Pasar de una máquina CNC a una máquina de inspección añade otro paso de alineación. | Lista de estaciones y límite de transferencia fijado por el comprador |
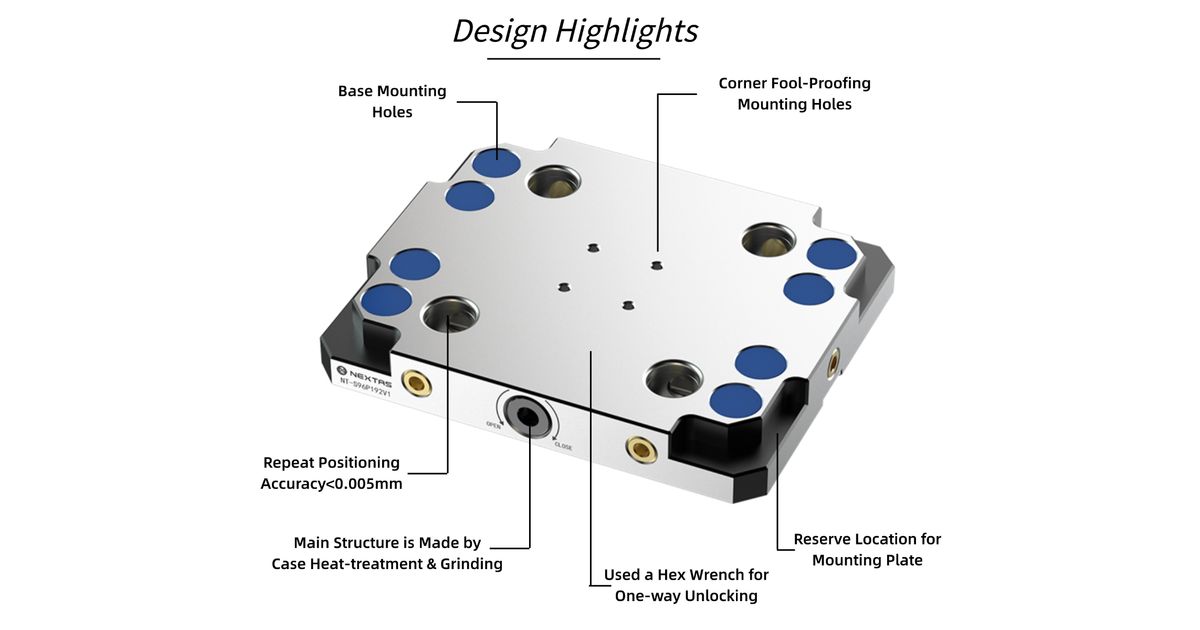
Decisión entre la familia de 52 mm y la de 96 mm
La página actual de la placa manual de NEXTAS indica las familias de producto de 52 mm y de 96 mm. Los valores publicados se aplican a esos productos listados, no a cualquier placa ni al proceso de mecanizado completo.
Las dos familias listadas usan liberación manual y construcción de acero inoxidable endurecido. La liberación manual mantiene la preparación sencilla cuando hay una persona presente. No es la elección adecuada cuando la máquina, el cambiador de palés o el robot deben controlar la liberación y confirmar el estado.
¿Se puede adaptar la mordaza o el utillaje existente?
A veces, pero el plano debe decidirlo. No taladre un patrón de pernos en una mordaza solo porque parezca haber sitio. Compruebe primero el espesor de la base, la profundidad del tornillo, las piezas internas, la zona de apoyo y el acceso de la herramienta de liberación.
- Usar la base existente solo cuando el fabricante o una revisión de ingeniería confirme que los taladros y las cargas nuevas son aceptables.
- Añadir una placa adaptadora cuando proteja el útil original, reparta la carga o mejore el acceso de los tornillos.
- Elegir otro útil superior cuando el adaptador cree demasiada altura, demasiado voladizo o pérdida de recorrido.
La palabra compatible debe ir después de una revisión de plano aprobada. Un paso compartido o un tamaño nominal es solo el comienzo. También deben coincidir la geometría del perno, la forma del receptor, los elementos de fijación y los límites de carga.
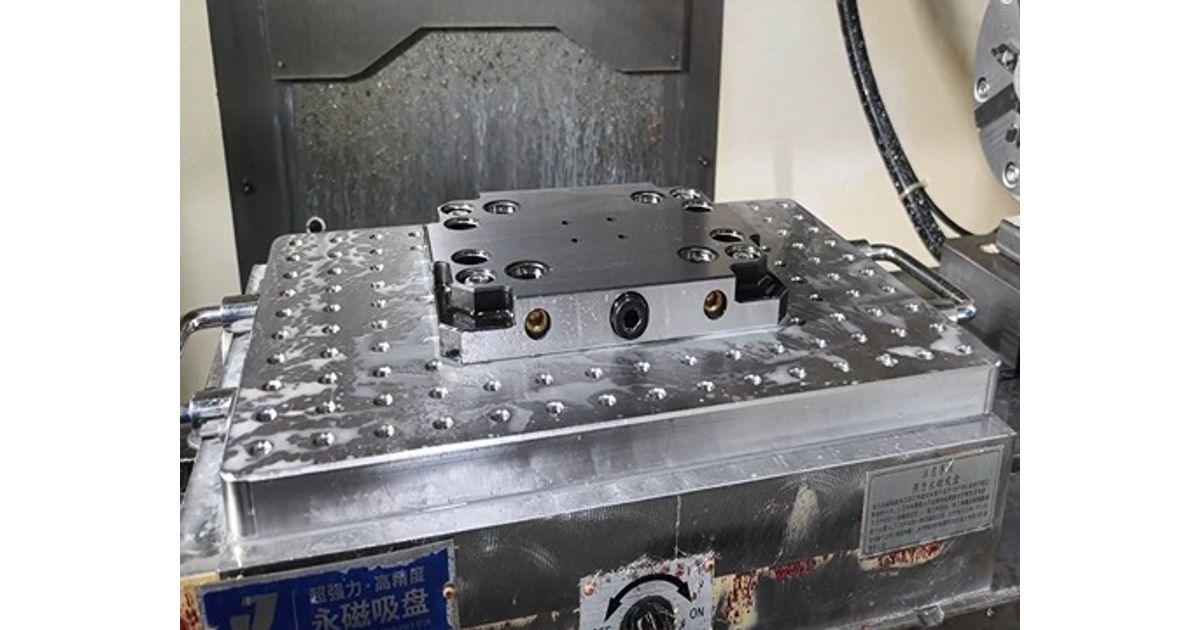
Qué debe demostrar cada estación
El posicionamiento repetible del receptor no es lo mismo que la exactitud de la pieza. El resultado completo también depende de la alineación de la placa, el ajuste del perno, la rigidez del utillaje, la ubicación de la pieza, el desgaste de la herramienta, la temperatura y el método de inspección.
Fije un límite para cada paso antes del ensayo. Empiece con una placa limpia y un utillaje conocido. Cargue, mida, descargue, limpie y vuelva a asentar varias veces. Registre todos los resultados, no solo la mejor lectura.
Después repita la comprobación en cada máquina que vaya a usar el patrón. Si el portador también visita una máquina de medir por coordenadas, revise esa estación como una preparación propia. El valor del receptor por sí solo no demuestra el desplazamiento entre dos máquinas distintas.
- Registrar la alineación de la placa maestra en cada máquina.
- Usar los mismos pasos de limpieza y asiento en cada recolocación.
- Inspeccionar pernos, caras de localización y elementos de fijación en busca de daños.
- Hacer una comprobación de primera pieza después de añadir un útil superior o un adaptador nuevo.
- Definir quién puede aceptar una desviación, restablecer un corrector o detener el proceso.
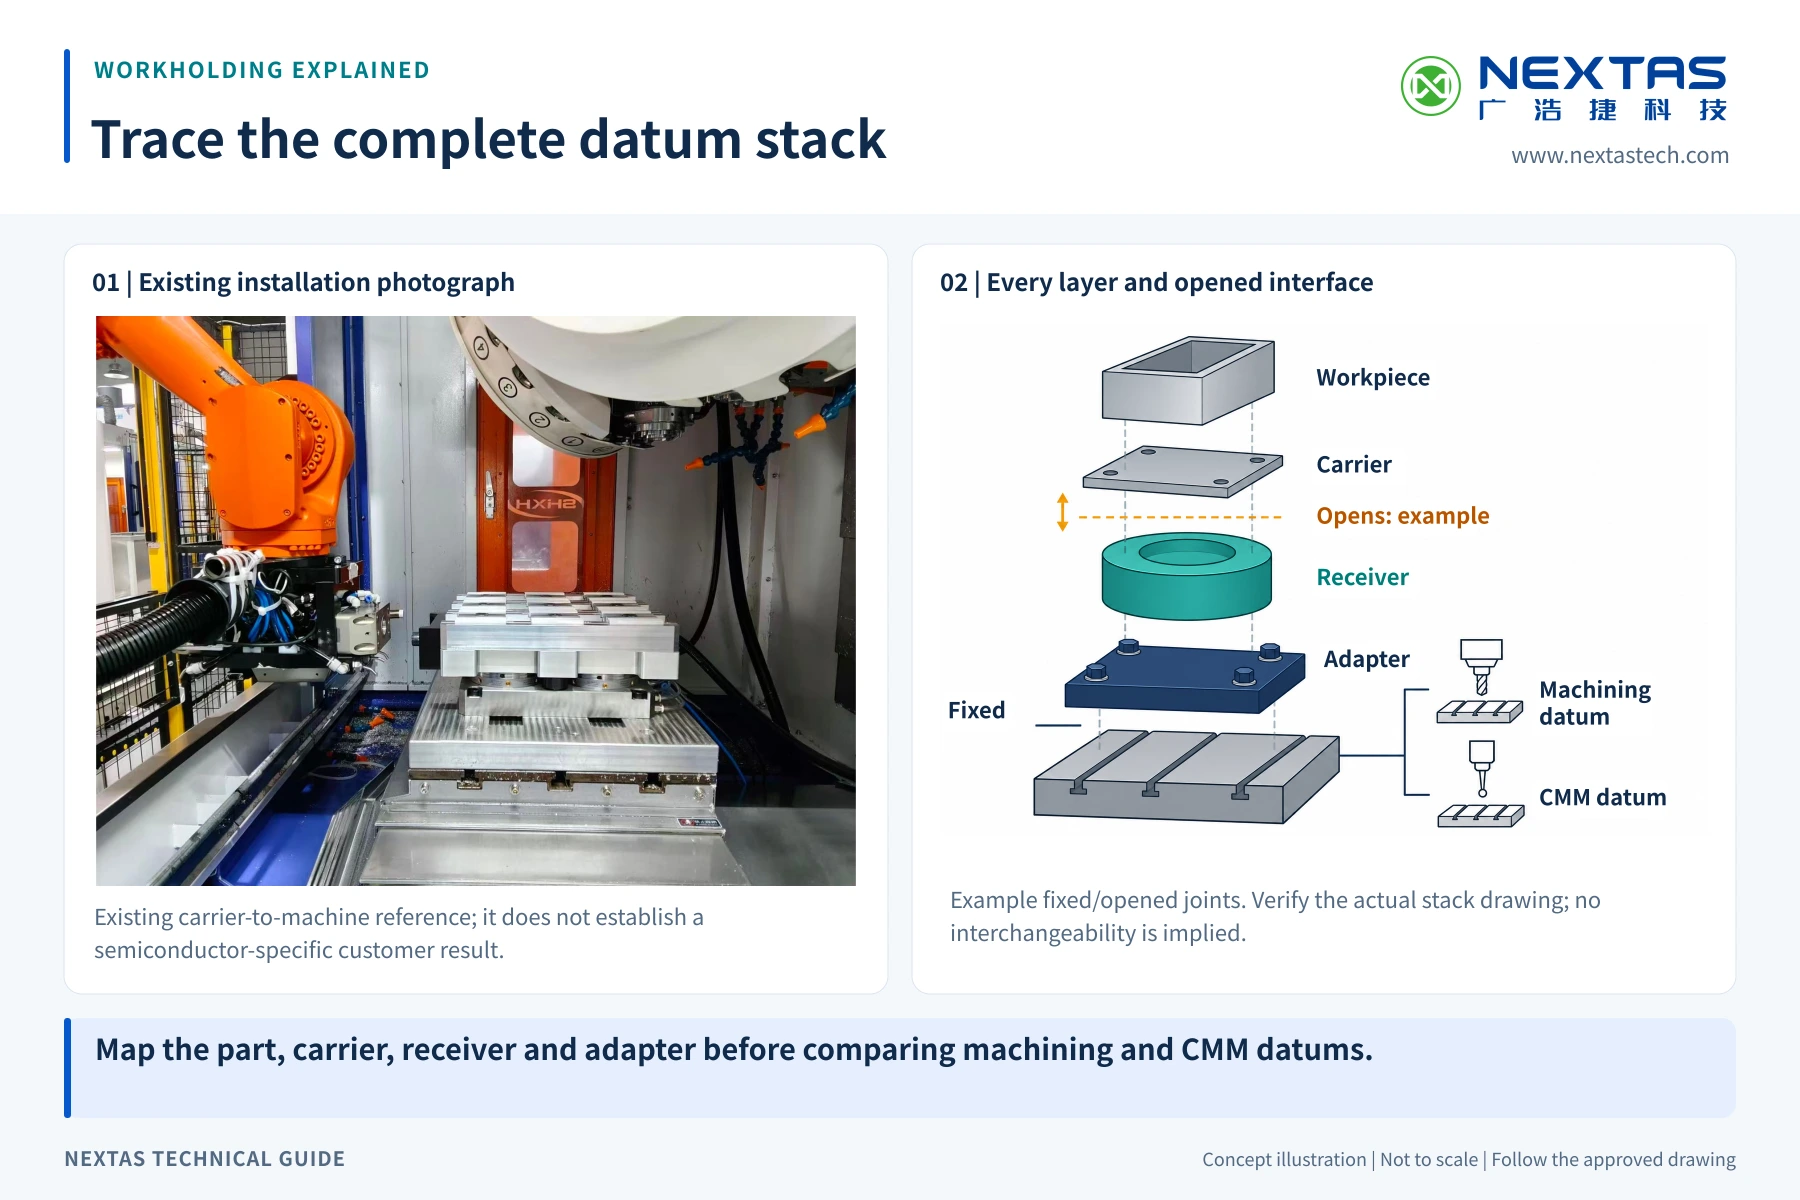
Cuándo la liberación manual deja de encajar
La liberación manual encaja en una preparación dirigida por el operario y en una preparación sencilla fuera de la máquina. Conviene revisar una placa neumática de punto cero cuando la liberación deba venir de la máquina o de la célula, o cuando el proceso necesite una respuesta de estado.
Ese cambio es un proyecto de ingeniería, no una promesa de actualización directa. Hay que revisar la calidad del aire, la presión en el módulo, las válvulas, las señales, la respuesta ante fallos, las protecciones y el plan de seguridad. Una señal de sujeción ordinaria no demuestra una función con clasificación de seguridad.
¿Qué debe incluir el mapa de normalización?
Una revisión útil empieza por las lagunas. Envíe el plano de la mesa o del eje rotativo, el plano de cada base de útil superior, la masa del utillaje y de la pieza, la dirección principal del corte, la altura disponible y la ruta entre máquinas. Indique si la liberación seguirá siendo manual o podrá ser automática más adelante.
Indique también los límites propios de reasiento limpio y de transferencia entre estaciones. NEXTAS puede entonces revisar una familia de placas, los adaptadores posibles y la evidencia que falta. El encaje final y los resultados del proceso quedan sujetos al modelo elegido, a los planos aprobados y a la prueba de aceptación.
¿Normalizar un taller con mucha variedad?
Trace la interfaz común antes de comprar
Envíe los planos de la máquina, del útil superior y de la transferencia. La respuesta debe separar el encaje confirmado, las comprobaciones abiertas y la prueba de aceptación.
Preguntas frecuentes
¿Universal significa que cualquier mordaza encaja en la placa?
No. Universal describe un objetivo de normalización, no un encaje automático. Antes de la aprobación, compruebe la base de la mordaza, la geometría del perno, el patrón de taladros, la zona de apoyo, la altura de apilado y la carga.
¿Cómo se elige entre las familias de 52 mm y de 96 mm?
Empiece por los datos del modelo elegido, la superficie del utillaje, la carga de corte, la altura de apilado y la lista de máquinas futuras. No elija solo por el tamaño nominal. El plano aprobado y la prueba de aceptación deben confirmar la familia final.
¿Se pueden añadir pernos de tracción a una mordaza existente?
Solo después de una revisión de plano. La base necesita material suficiente, una profundidad de tornillo segura, espacio interno libre y una trayectoria de carga sólida. Una placa adaptadora puede ser más segura cuando esos puntos no están claros.
¿La repetibilidad del receptor demuestra la exactitud entre dos máquinas?
No. Describe la interfaz del receptor en las condiciones indicadas. La transferencia entre máquinas también incluye la alineación de la placa, la rigidez del utillaje, la ubicación de la pieza, la temperatura y el método de inspección.
¿Cuándo conviene revisar una placa neumática?
Revise una placa neumática cuando la liberación deba controlarla una máquina, un cambiador de palés o un robot, o cuando haga falta una respuesta de estado. El suministro de aire, las señales, los fallos, las protecciones y las funciones de seguridad deben revisarse entonces como una sola célula.
¿Comparar opciones de placas de punto cero?
Comparta el tamaño de la placa, la interfaz de la máquina y los objetivos de cambio. Ayudamos a revisar disposiciones estándar y especiales para un posicionamiento repetible y cambios de preparación más cortos.
Revisar opciones de disposición




