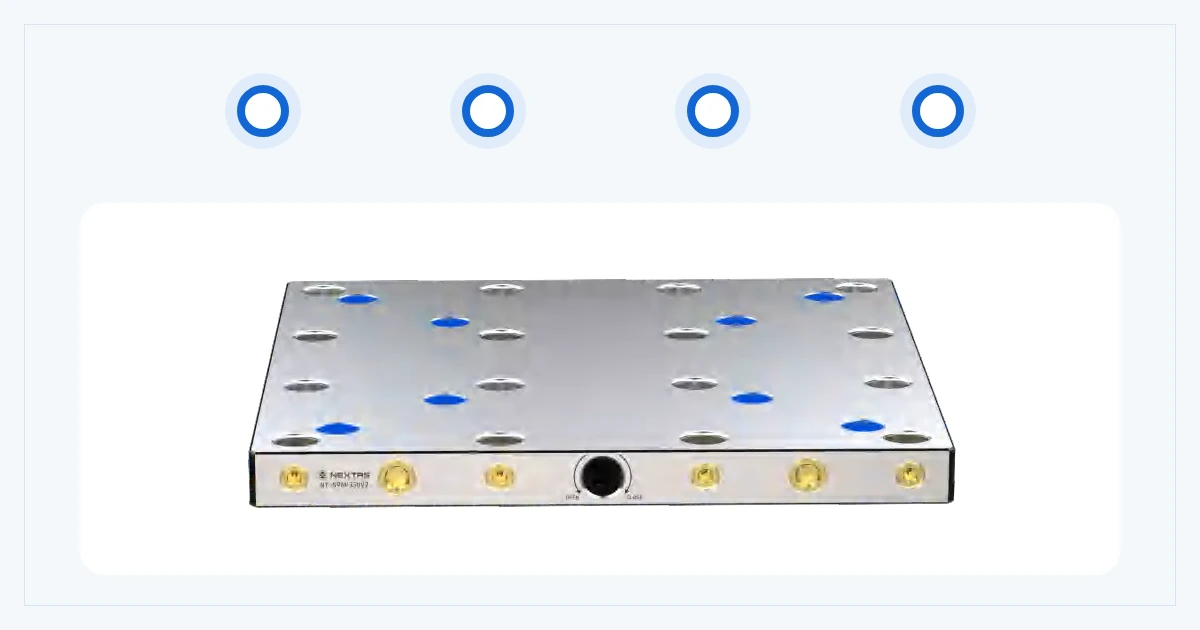
多品种、小批量车间应当统一接口,而不是只把同一块板再买一次。 接口是定位并夹持夹具的整套零件:机床底板、接收座、拉钉、孔距、方向和上部工装。其中一项未经复核就改变,共用接口就可能失去一致性。
当同一批虎钳、托盘或上层夹具在重复生产任务之间转移时,这种方式最合适。它可以减少重复找正,并便于在机外完成准备。它不能取消对每台机床、每套夹具和每道过程的检查。
直接回答
当操作者完成更换,并且一套固定接口能够服务多项作业时,使用手动零点基准板。在图纸、载荷路径、叠高和清洁后重新落座的试验都通过之前,不要把这套系统称为通用。
哪些工件应共用同一套板接口?
先列出准备转移的工作。合适的第一组具有稳定的零件族、已知的切削载荷,以及已经可靠工作的上部工装。不合适的第一组把未知夹具、薄弱底板和切削时仍会移动的零件混在一起。
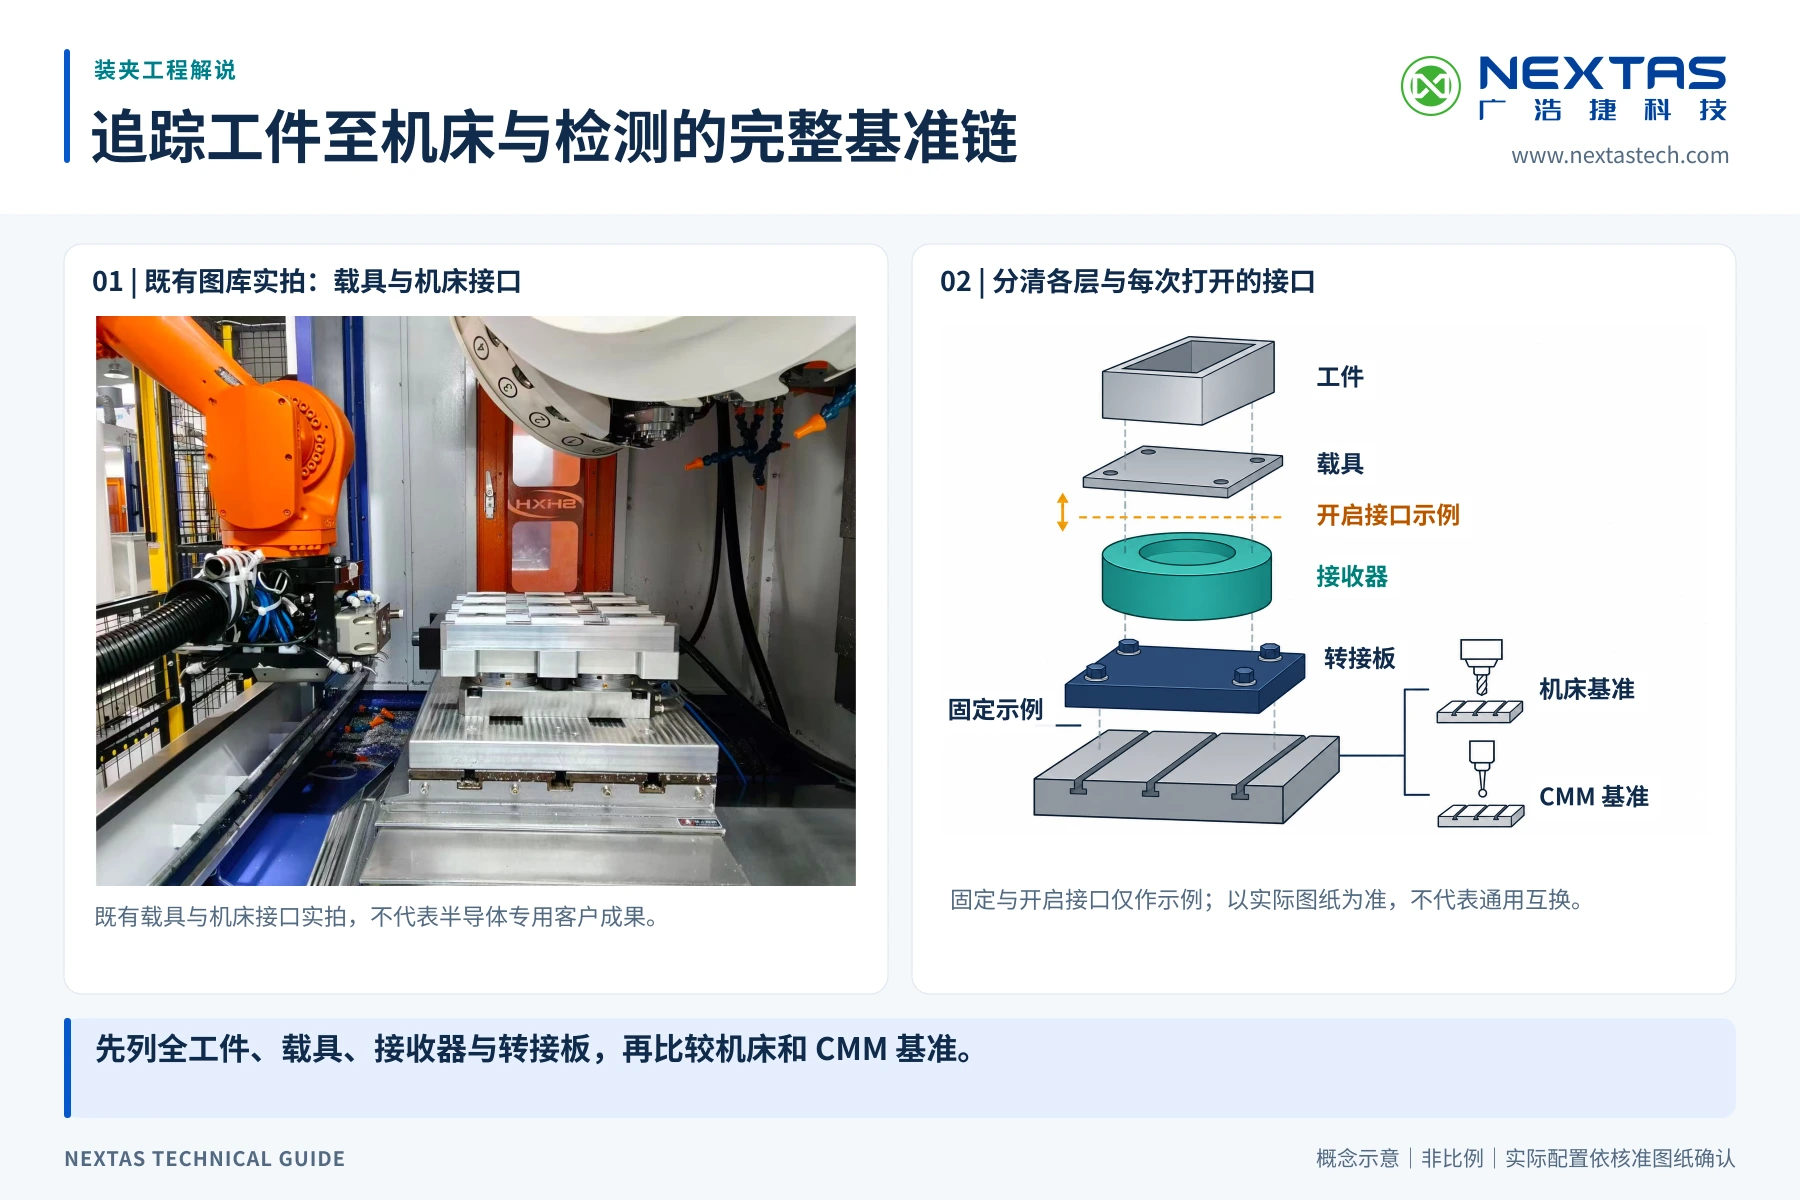
对每项作业记录机床工作台、回转台或立柱夹具、上部夹具和完工零件。再标出用作位置基准的面或点。通俗地说,它是测量其余装夹的已知起点。
| 检查项 | 为何重要 | 有用证据 |
|---|---|---|
| 可用占地 | 底板和松开工具必须避开工作台、回转轴和防护。 | 工作台图纸和照片 |
| 上部工装底座 | 虎钳或夹具需要足够的材料和正确的螺钉通道,才能安装拉钉或转接板。 | 带孔深的底视图 |
| 叠高 | 增加的高度会改变刀具伸出、刚性和机床行程。 | 从工作台到零件的剖视 |
| 载荷路径 | 夹具质量本身不能说明切削力、悬伸或倾覆力矩。 | 零件质量、重心和主切削方向 |
| 转移路线 | 从一台 CNC 机床转到检测设备会增加另一次找正。 | 工位清单和买方设定的转移限值 |
52 mm 还是 96 mm 系列的选择
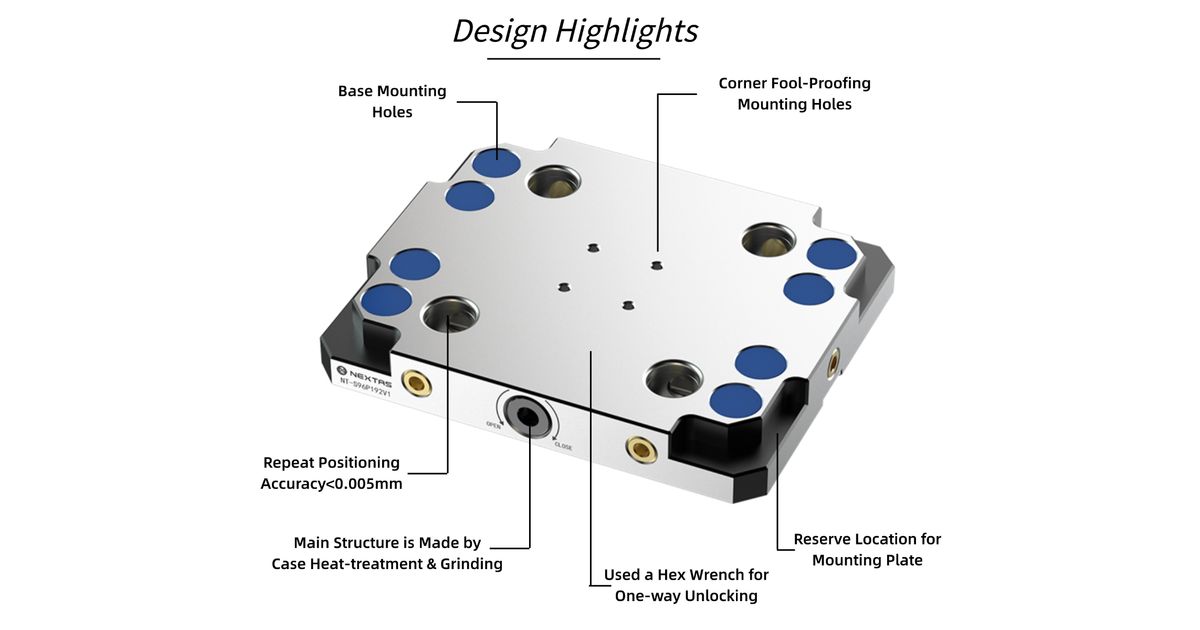
当前 NEXTAS 手动板产品页 列出 52 mm 和 96 mm 产品系列。公布的数值只适用于这些列出的产品,不适用于每一块板,也不适用于完整加工过程。
列出的两个系列都采用手动松开和淬硬不锈钢结构。有操作者在场时,手动松开让准备保持简单。当机床、托盘交换装置或机器人必须控制松开并确认状态时,它不是合适选择。
现有虎钳或夹具能否改制?
有时可以,但必须由图纸决定。不要因为看起来有空间就在虎钳上钻拉钉孔。先检查底座厚度、螺钉深度、内部零件、支撑面积和松开工具的进出。
- 使用现有底座,仅在制造方或工程复核确认新孔和载荷可以接受时。
- 增加转接板,当它保护原有工装、分散载荷或改善螺栓进出时。
- 改用其他上部工装,当转接板会造成过高、过大悬伸或损失行程时。
兼容这个词应当出现在图纸复核通过之后。共用节距或名义尺寸只是起点。拉钉几何、接收座形状、紧固件和载荷限值也必须一致。
每个工位必须证明什么
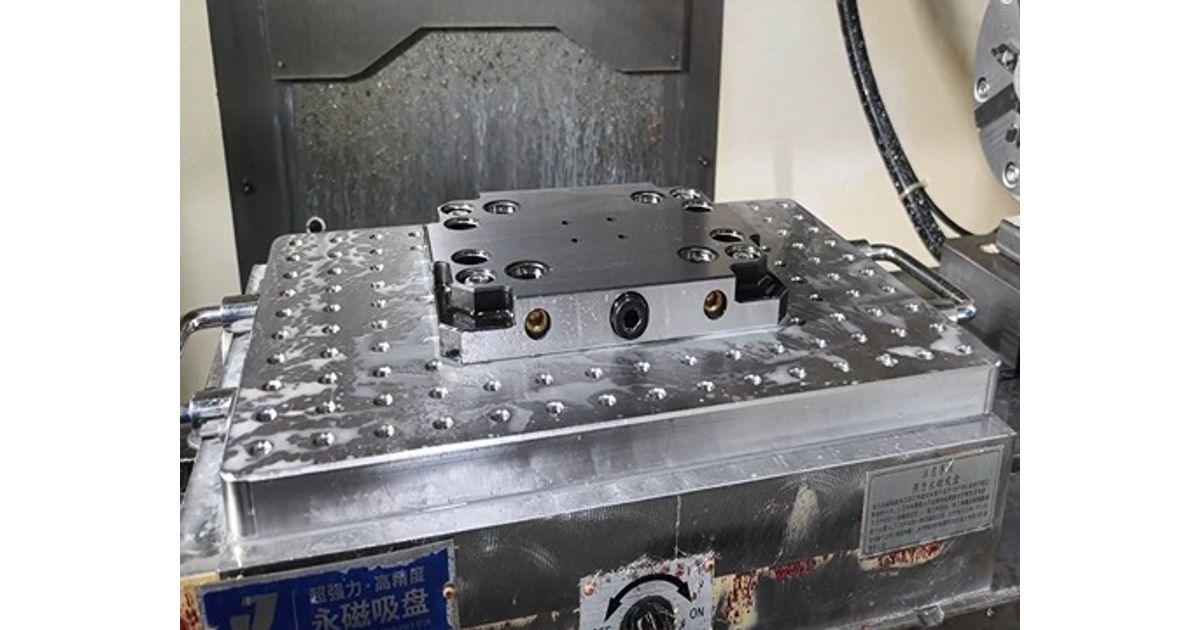
接收座的重复定位不等于零件精度。完整结果还取决于底板找正、拉钉配合、夹具刚性、零件位置、刀具磨损、温度和检测方法。
试验前为每一步设定限值。从一块清洁的板和一套已知夹具开始。多次装上、测量、卸下、清洁并重新落座。记录每一次结果,而不是只保留最好的读数。
然后在每一台将使用该标准的机床上重复检查。如果载体还会进入三坐标测量机,就应单独验证该检测工位。接收座数值本身不能证明两台不同机床之间的偏移。
- 记录每台机床上基准板的找正。
- 每次重新落座都使用相同的清洁和贴合步骤。
- 检查拉钉、定位面和紧固件是否损伤。
- 增加新的上部工装或转接板后做首件检查。
- 规定谁可以接受漂移、复位补偿或停止过程。
手动松开何时不再合适
手动松开适合由操作者完成的准备,以及简单的机外准备。当松开必须来自机床或单元,或者过程需要状态反馈时,应复核 气动零点板。
这项改变是工程项目,不是直接升级承诺。气源质量、模块处压力、阀、信号、故障响应、防护和安全方案都需要复核。普通夹紧信号不能证明具有安全等级的功能。
标准化清单里应有什么?
先列出待确认的接口信息。请发送工作台或回转轴图纸、每套上部工装底座图纸、夹具和零件质量、主切削方向、可用高度,以及机床之间的路线。说明松开是保持手动,还是以后可能改为自动。
同时写明您自己的清洁后重新落座的验收限值和跨工位转移限值。NEXTAS 随后可以复核板系列、可能的转接板和缺少的证据。最终配合和过程结果仍取决于所选型号、批准图纸和验收试验。
要统一多品种、小批量车间的接口吗?
购买前先画出共用接口
请提供机床型号、上部工装图纸和转移接口图纸。回复应分开已确认的配合、未关闭的检查和验收试验。
常见问题
通用是否表示任何虎钳都能装上这块板?
不是。通用描述的是标准化目标,不是自动配合。批准前应检查虎钳底座、拉钉几何、孔距、支撑面积、叠高和载荷。
如何在 52 mm 和 96 mm 系列之间选择?
从所选型号的数据、夹具占地、切削载荷、叠高和未来机床清单开始。不要只按名义尺寸选择。批准图纸和验收试验应确认最终系列。
能否给现有虎钳增加拉钉?
只有在图纸复核之后。底座需要足够材料、安全的螺钉深度、畅通的内部空间和可靠的载荷路径。这些点不清楚时,转接板可能更稳妥。
接收座重复性能否证明两台机床之间的精度?
不能。它描述的是规定条件下的接收座接口。跨机床转移还包括底板找正、夹具刚性、零件位置、温度和检测方法。
车间何时应考虑气动板?
当松开必须由机床、托盘交换装置或机器人控制,或者需要状态反馈时,复核气动板。气源、信号、故障、防护和安全功能此时应作为一套单元一起检查。
需要比较零点板方案吗?
请提供板的尺寸、机床接口和换型目标。我们可以一起复核标准和专用布置,以核对重复定位要求及完整换型流程。
复核布置方案