
Un atelier à grande variété de pièces doit normaliser l’interface, et pas seulement acheter deux fois la même plaque. L’interface est l’ensemble des pièces qui localisent et maintiennent le montage : la plaque machine, le récepteur, la tirette, le schéma de perçage, l’orientation et l’outillage supérieur. Si un élément change sans revue, le standard commun peut cesser d’être commun.
Cette approche convient lorsque les mêmes étaux, palettes ou dessus de montage passent d’un travail répété à l’autre. Elle peut réduire les reprises d’alignement et faciliter la préparation hors machine. Elle ne supprime pas le contrôle de chaque machine, de chaque montage et de chaque processus.
Réponse directe
Utilisez une plaque point zéro manuelle lorsqu’une personne effectue le changement et qu’une interface fixe peut servir plusieurs travaux. N’appelez pas le système universel tant que les plans, le chemin de charge, la hauteur d’empilement et l’essai de repose propre ne sont pas validés.
Quels travaux doivent partager la même interface de plaque ?
Listez d’abord le travail que vous voulez déplacer. Un bon premier groupe a une famille de pièces stable, des efforts de coupe connus et des outillages supérieurs qui fonctionnent déjà bien. Un mauvais premier groupe mélange des montages inconnus, des bases faibles et des pièces qui bougent encore pendant l’usinage.
Pour chaque travail, notez la table machine, le plateau rotatif ou la colonne porte-pièces, le montage supérieur et la pièce finie. Marquez ensuite la surface ou le point utilisé comme référence de position. En termes simples, c’est l’endroit connu à partir duquel le reste de la préparation est mesuré.
| Contrôle | Pourquoi cela compte | Preuve utile |
|---|---|---|
| Emprise disponible | La plaque et l’outil de déverrouillage doivent dégager la table, l’axe rotatif et les protecteurs. | Plan de table et photos |
| Base de l’outillage supérieur | L’étau ou le montage a besoin de matière suffisante et du bon accès de vis pour des tirettes ou une plaque d’adaptation. | Vue de dessous avec profondeurs de perçage |
| Hauteur d’empilement | La hauteur ajoutée change la portée de l’outil, la rigidité et la course machine. | Coupe de la table jusqu’à la pièce |
| Chemin de charge | La masse du montage seule ne décrit ni l’effort de coupe, ni le porte-à-faux, ni le moment de basculement. | Masse de la pièce, centre de gravité et direction principale de coupe |
| Itinéraire de transfert | Passer d’une machine CNC à une machine de contrôle ajoute une autre étape d’alignement. | Liste des postes et limite de transfert fixée par l’acheteur |
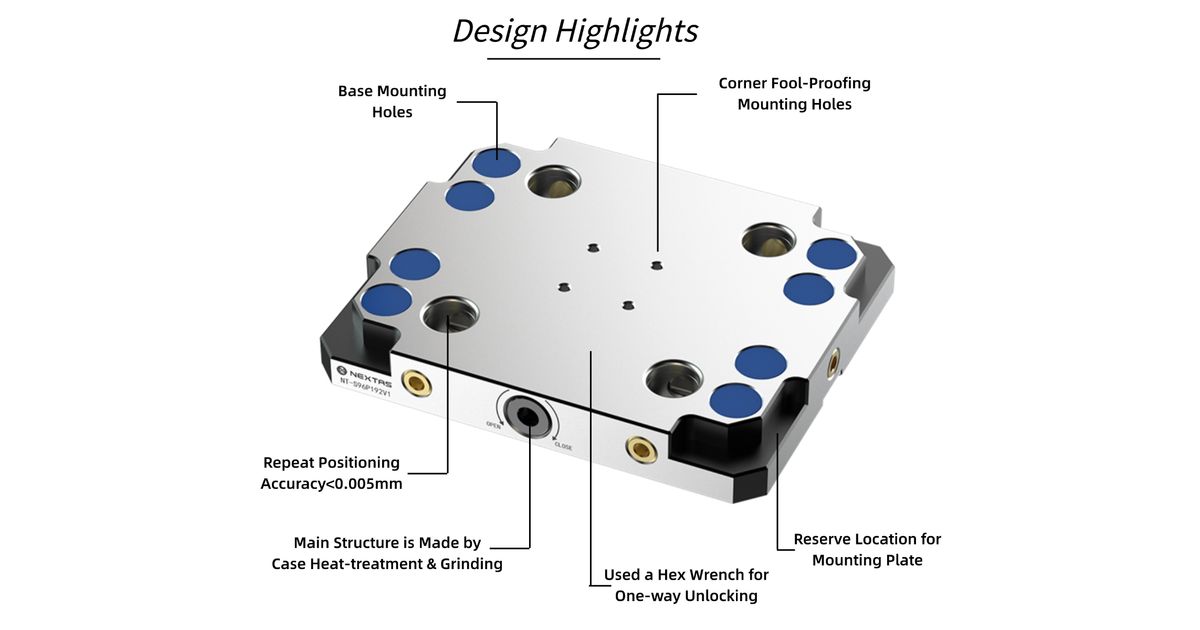
Le choix entre la famille 52 mm et la famille 96 mm
La page actuelle de la plaque manuelle NEXTAS indique les familles de produits 52 mm et 96 mm. Les valeurs publiées concernent ces produits listés, pas chaque plaque ni le processus d’usinage complet.
Les deux familles listées utilisent un déverrouillage manuel et une construction en acier inoxydable trempé. Le déverrouillage manuel garde la préparation simple lorsqu’une personne est présente. Ce n’est pas le bon choix lorsque la machine, le changeur de palettes ou le robot doit commander le déverrouillage et confirmer l’état.
L’étau ou le montage existant peut-il être adapté ?
Parfois, mais le plan doit trancher. Ne percez pas un schéma de tirettes dans un étau seulement parce qu’il semble y avoir de la place. Vérifiez d’abord l’épaisseur de la base, la profondeur de vis, les pièces internes, la zone d’appui et l’accès de l’outil de déverrouillage.
- Utiliser la base existante seulement lorsque le fabricant ou une revue technique confirme que les nouveaux perçages et les charges sont acceptables.
- Ajouter une plaque d’adaptation lorsqu’elle protège l’outillage d’origine, répartit la charge ou améliore l’accès des vis.
- Choisir un autre outillage supérieur lorsque l’adaptateur créerait trop de hauteur, trop de porte-à-faux ou une perte de course.
Le mot compatible doit suivre une revue de plan acceptée. Un pas commun ou une taille nominale n’est qu’un début. La géométrie de la tirette, la forme du récepteur, les fixations et les limites de charge doivent aussi correspondre.
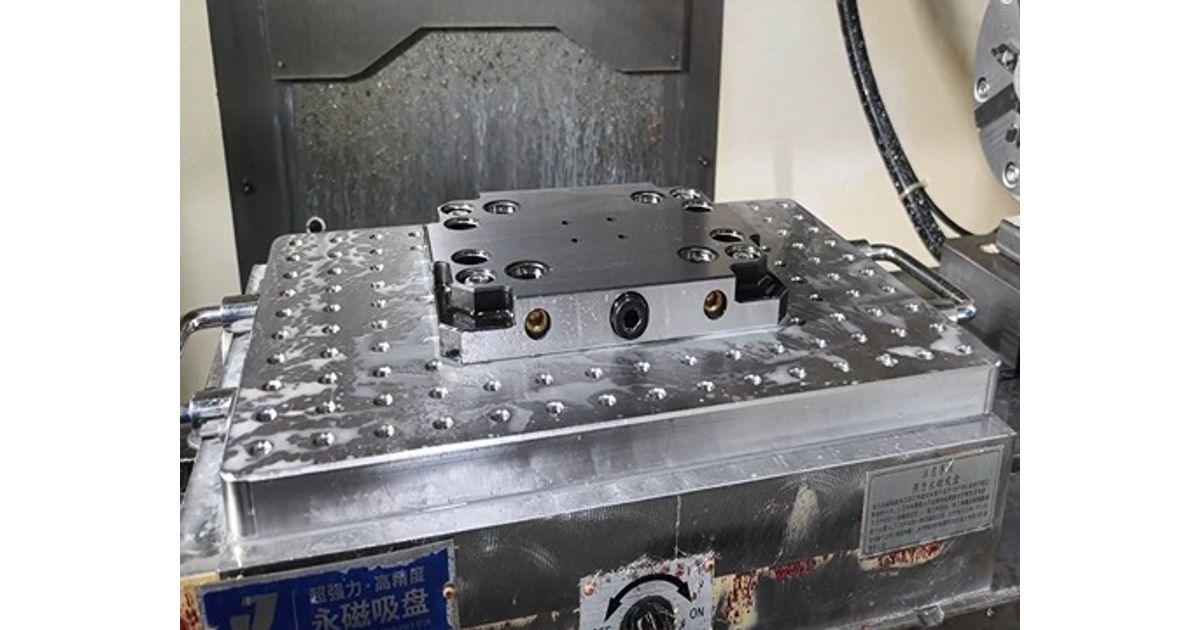
Ce que chaque poste doit prouver
Le repositionnement répétitif du récepteur n’est pas l’exactitude de la pièce. Le résultat complet dépend aussi de l’alignement de la plaque, de l’ajustement de la tirette, de la rigidité du montage, de la position de la pièce, de l’usure d’outil, de la température et de la méthode de contrôle.
Fixez une limite pour chaque étape avant l’essai. Commencez avec une plaque propre et un montage connu. Chargez, mesurez, déchargez, nettoyez et reposez plusieurs fois. Enregistrez chaque résultat, pas seulement la meilleure lecture.
Répétez ensuite le contrôle sur chaque machine qui utilisera le standard. Si le porteur passe aussi sur une machine à mesurer tridimensionnelle, contrôlez ce poste comme une préparation à part. La valeur du récepteur seule ne prouve pas le décalage entre deux machines différentes.
- Enregistrer l’alignement de la plaque de référence sur chaque machine.
- Utiliser les mêmes étapes de nettoyage et d’appui à chaque repose.
- Inspecter les tirettes, les faces de localisation et les fixations pour détecter les dommages.
- Faire un contrôle de première pièce après l’ajout d’un outillage supérieur ou d’un adaptateur.
- Définir qui peut accepter une dérive, remettre un correcteur à zéro ou arrêter le processus.
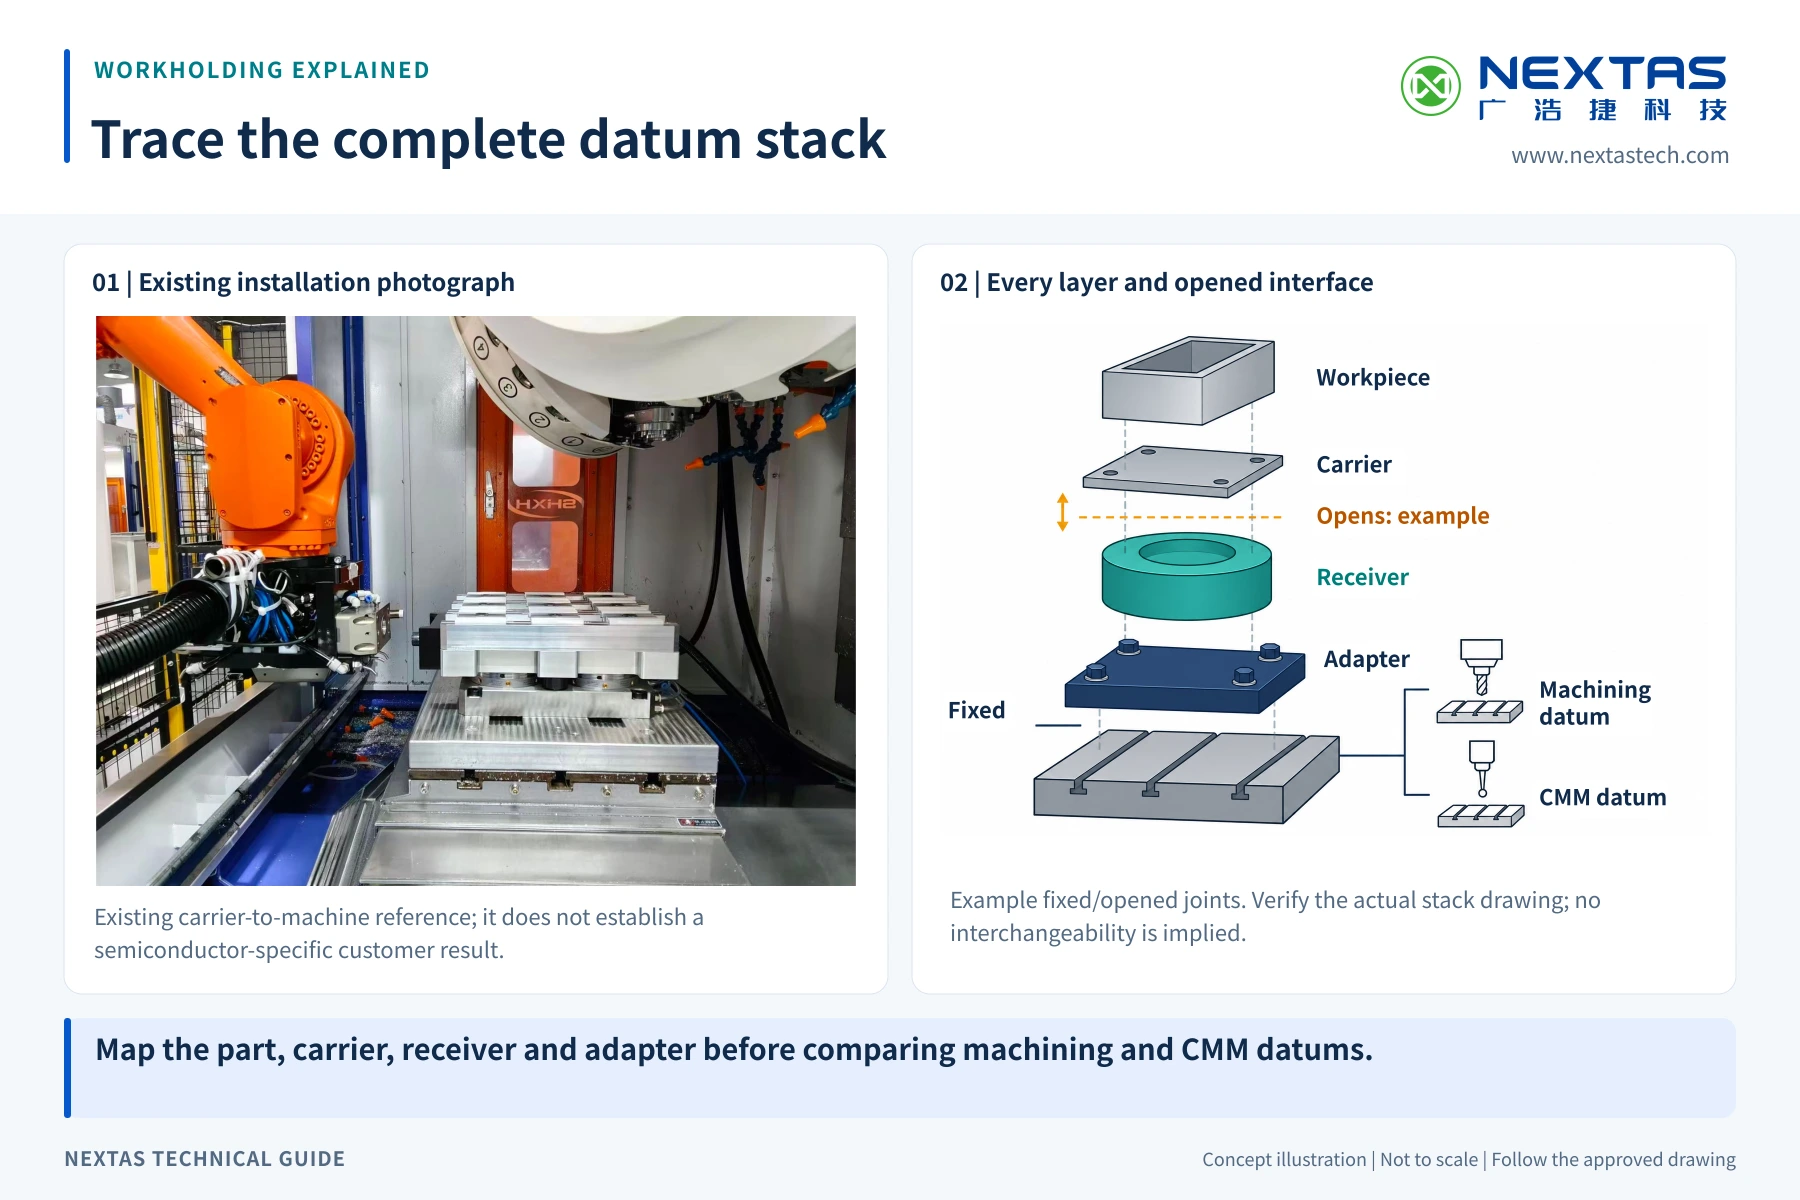
Quand le déverrouillage manuel ne convient plus
Le déverrouillage manuel convient à une préparation menée par l’opérateur et à une préparation simple hors machine. Une plaque point zéro pneumatique doit être étudiée lorsque le déverrouillage doit venir de la machine ou de la cellule, ou lorsque le processus a besoin d’un retour d’état.
Ce changement est un projet technique, pas une promesse de mise à niveau directe. La qualité de l’air, la pression au module, les vannes, les signaux, la réponse aux défauts, les protecteurs et le plan de sécurité doivent être revus. Un signal de serrage ordinaire ne prouve pas une fonction de sécurité classée.
Que doit contenir la carte de normalisation ?
Une revue utile commence par les manques. Envoyez le plan de table ou d’axe rotatif, chaque plan de base d’outillage supérieur, la masse du montage et de la pièce, la direction principale de coupe, la hauteur disponible et l’itinéraire entre machines. Indiquez si le déverrouillage restera manuel ou pourra devenir automatique plus tard.
Indiquez aussi vos propres limites de repose propre et de transfert entre postes. NEXTAS peut alors revoir une famille de plaques, les adaptateurs possibles et les preuves manquantes. L’adéquation finale et les résultats du processus restent soumis au modèle choisi, aux plans approuvés et à l’essai d’acceptation.
Normaliser un atelier à grande variété ?
Cartographiez l’interface commune avant d’acheter
Envoyez les plans de la machine, de l’outillage supérieur et du transfert. La réponse doit séparer l’adéquation confirmée, les contrôles ouverts et l’essai d’acceptation.
Questions fréquentes
Universel signifie-t-il que tout étau s’adapte à la plaque ?
Non. Universel décrit un objectif de normalisation, pas un ajustement automatique. Avant approbation, vérifiez la base de l’étau, la géométrie de la tirette, le schéma de perçage, la zone d’appui, la hauteur d’empilement et la charge.
Comment choisir entre les familles 52 mm et 96 mm ?
Partez des données du modèle choisi, de l’emprise du montage, de l’effort de coupe, de la hauteur d’empilement et de la liste des machines futures. Ne choisissez pas sur la seule taille nominale. Le plan approuvé et l’essai d’acceptation doivent confirmer la famille finale.
Puis-je ajouter des tirettes à un étau existant ?
Seulement après une revue de plan. La base a besoin de matière suffisante, d’une profondeur de vis sûre, d’un espace interne libre et d’un chemin de charge solide. Une plaque d’adaptation peut être plus sûre lorsque ces points ne sont pas clairs.
La répétabilité du récepteur prouve-t-elle l’exactitude entre deux machines ?
Non. Elle décrit l’interface du récepteur dans les conditions indiquées. Le transfert entre machines comprend aussi l’alignement de la plaque, la rigidité du montage, la position de la pièce, la température et la méthode de contrôle.
Quand un atelier doit-il étudier une plaque pneumatique ?
Étudiez une plaque pneumatique lorsque le déverrouillage doit être commandé par une machine, un changeur de palettes ou un robot, ou lorsqu’un retour d’état est nécessaire. L’alimentation en air, les signaux, les défauts, les protecteurs et les fonctions de sécurité doivent alors être contrôlés comme une seule cellule.
Comparer des options de plaques point zéro ?
Indiquez la taille de plaque, l’interface machine et les objectifs de changement. Nous aidons à revoir les implantations standard et spéciales pour un positionnement répétable et des échanges de préparation plus courts.
Revoir les options d’implantation




