Uchwyt na jaskółczy ogon, 5 osi, do systemów szybkiej wymiany 52 mm / 96 mm
Odsłoń powierzchnie obróbki dzięki przygotowanemu chwytowi
Przygotowany chwyt typu jaskółczy ogon 45° udostępnia narzędziu większą część detalu. Porównaj jednostanowiskową rodzinę P50 i trzystanowiskową P90, a następnie dobierz szczęki oraz interfejs montażowy do półfabrykatu, obciążeń skrawania i przestrzeni w obrabiarce.
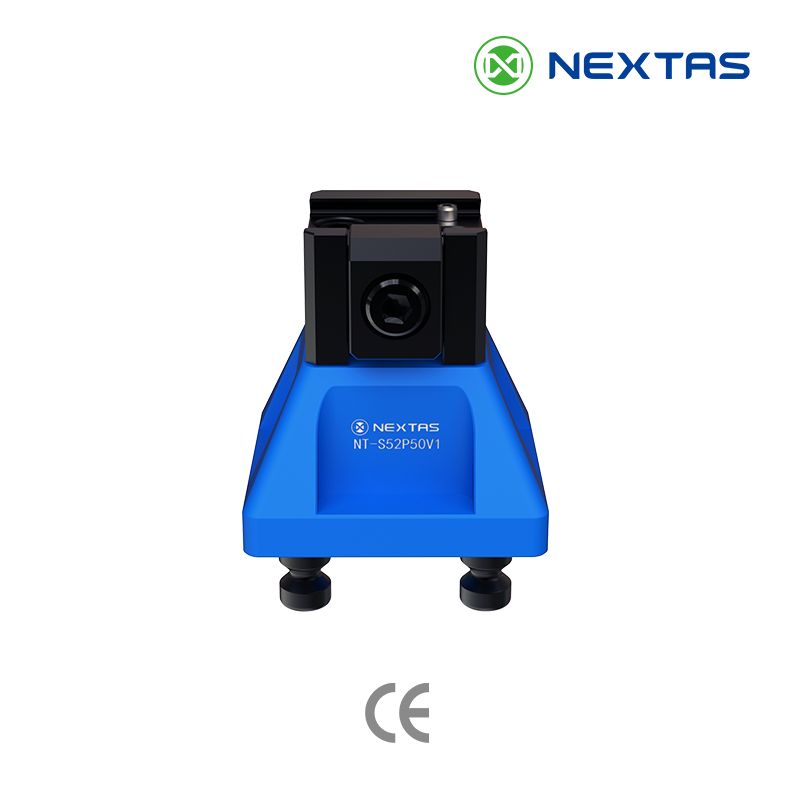
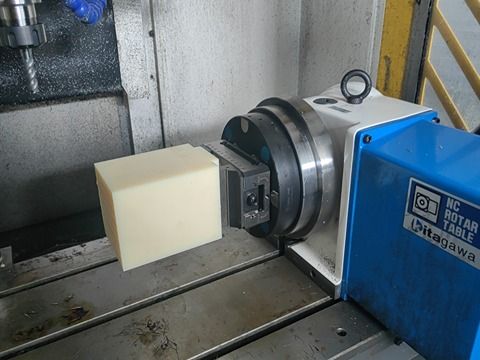
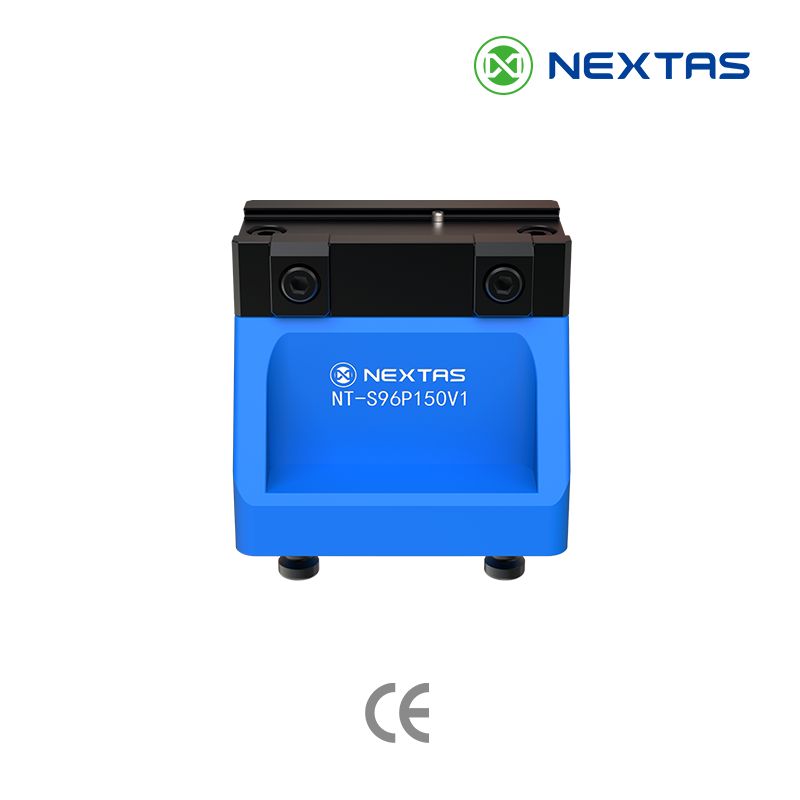
1 / 5Jednostanowiskowy przyrząd mocujący typu jaskółczy ogon na niebieskiej podstawie z trzpieniami ustalającymi.
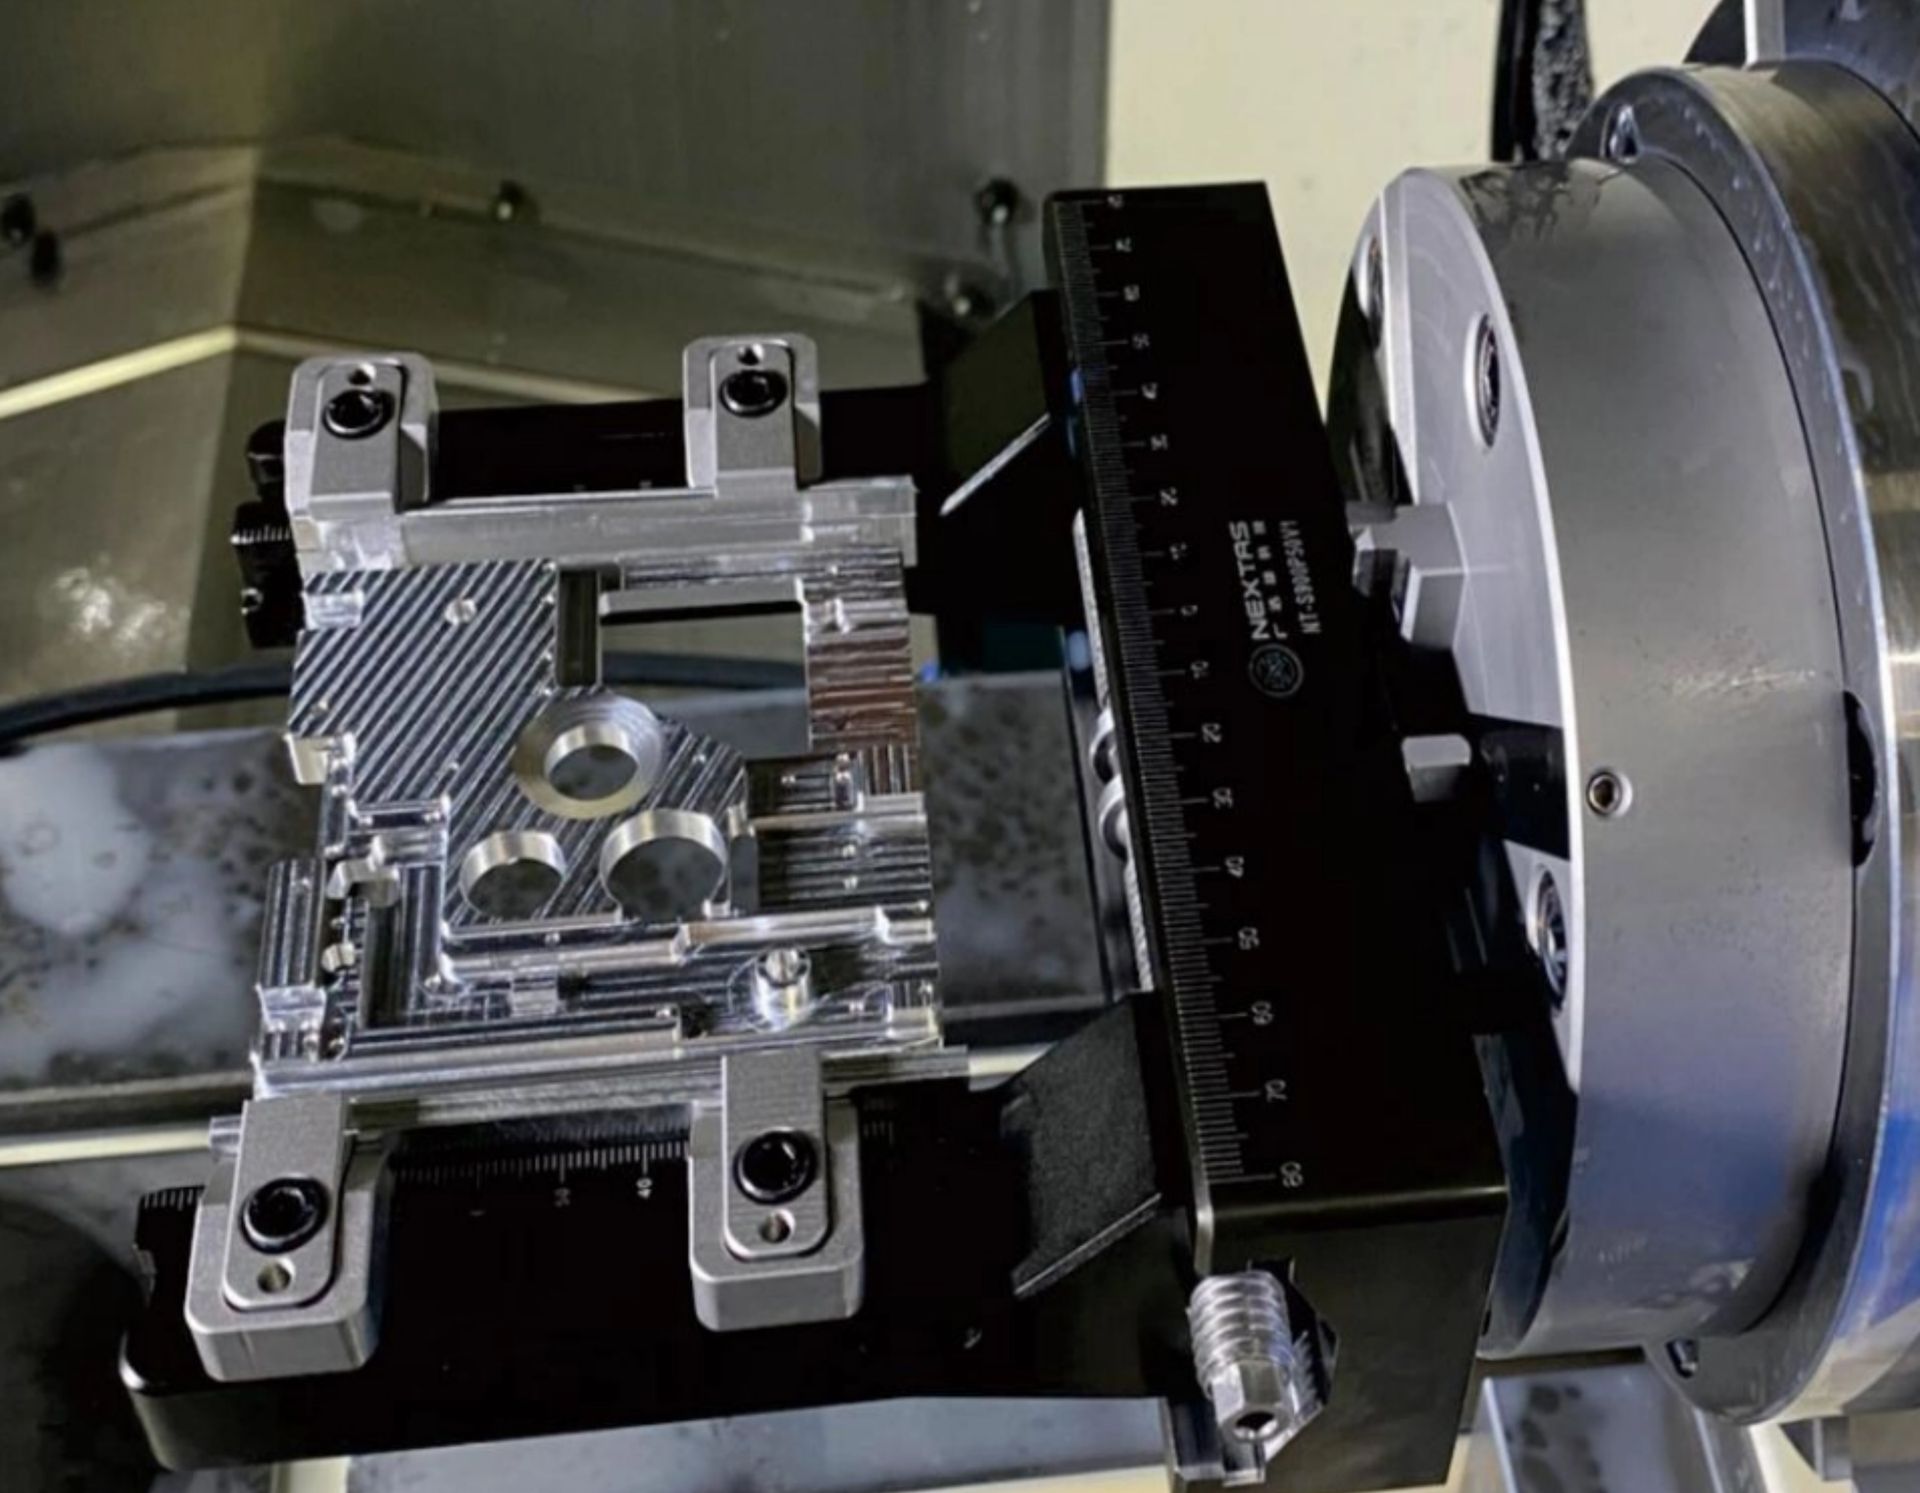
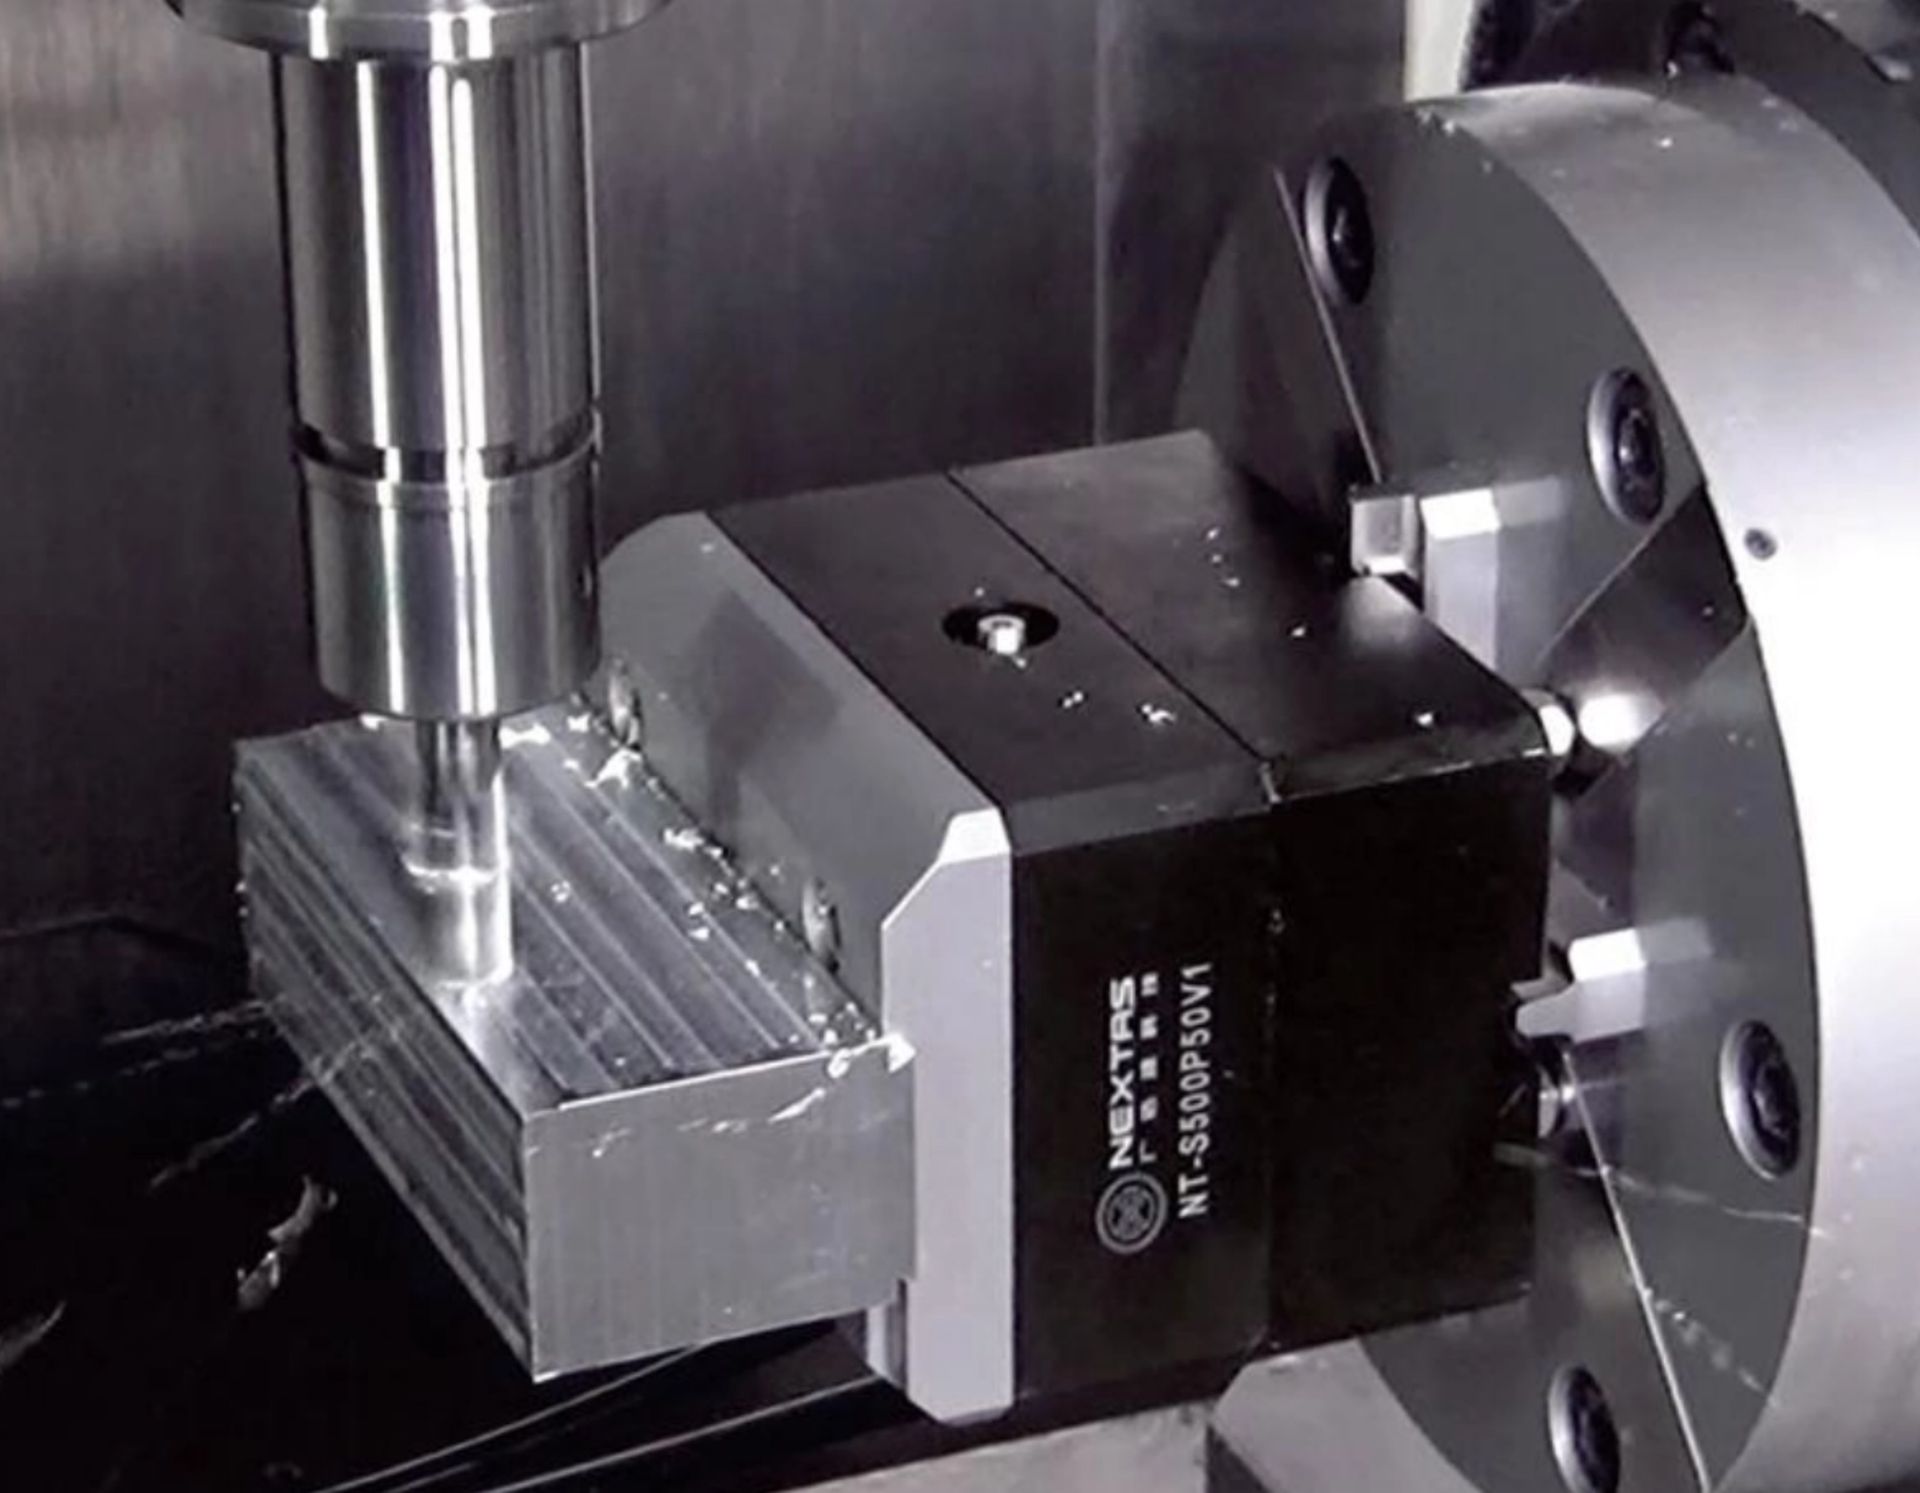
Dostępne boki i górna powierzchniaChwyt za przygotowany profil podstawy pozostawia więcej miejsca na obróbkę boczną i od góry.
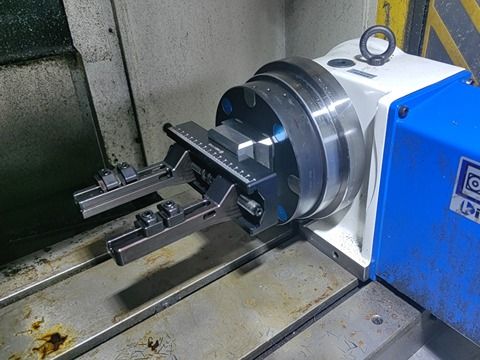
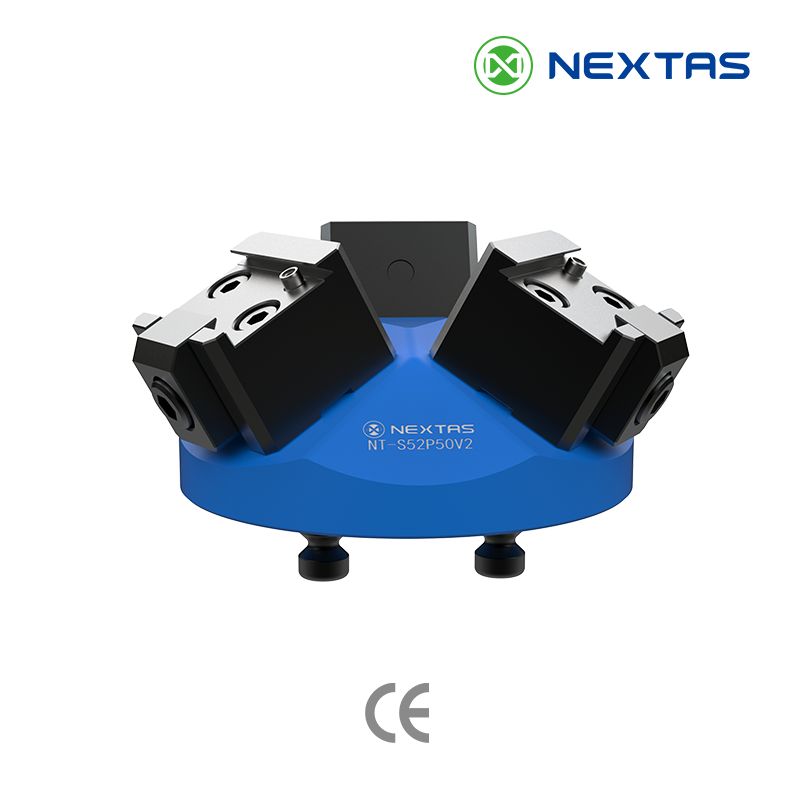
Układ stanowisk dobrany do seriiWybierz jedno stanowisko do pojedynczych półfabrykatów lub trzy, gdy rodzina detali pozwala połączyć je we wspólnym cyklu.
Sprawdzony cały zestaw mocującyPrzed zatwierdzeniem układu sprawdź razem przyrząd, interfejs 52 lub 96 mm i obwiednię ruchu maszyny.
Termin: potwierdzany po analizie rysunków, ilości i zakresuMOQ: 1 szt.Płatność: T/T · L/CDokumenty jakościowe ustalane w ofercieDostawca audytowany w MIC
Dobierz przyrząd do swojego detalu
Podaj informacje, które już masz. Szczegółowe dane do doboru można uzupełnić podczas analizy konfiguracji.
52 mm czy 96 mm: zacznij od dopasowania detalu i procesu
Zawęź poniżej rodzinę interfejsu, a potem użyj szczegółowego porównania i kontroli. Ostateczne dopasowanie zależy od wybranego modelu, zatwierdzonego rysunku interfejsu, przestrzeni maszyny, ładunku, obciążenia skrawaniem i odbioru procesu.
Kiedy wybrać system 52
Zacznij od zwartych detali, małej przestrzeni w maszynie albo gęstego układu wielu stanowisk.
Kiedy wybrać system 96
Zacznij tutaj, gdy większe detale albo cięższe skrawanie wymagają szerszej podstawy.
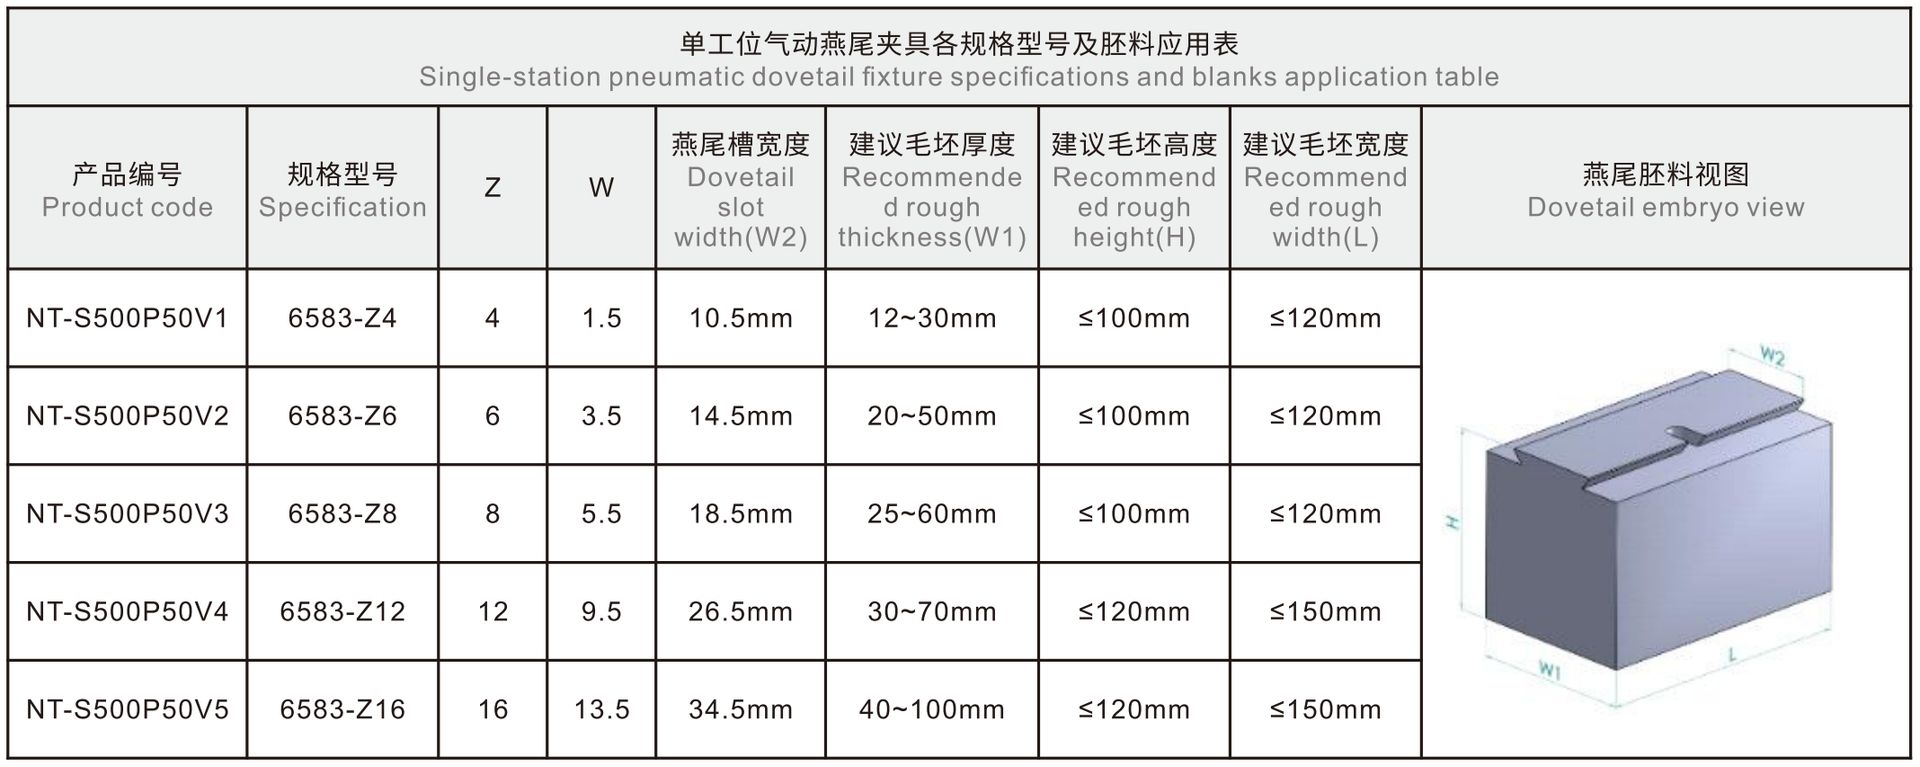
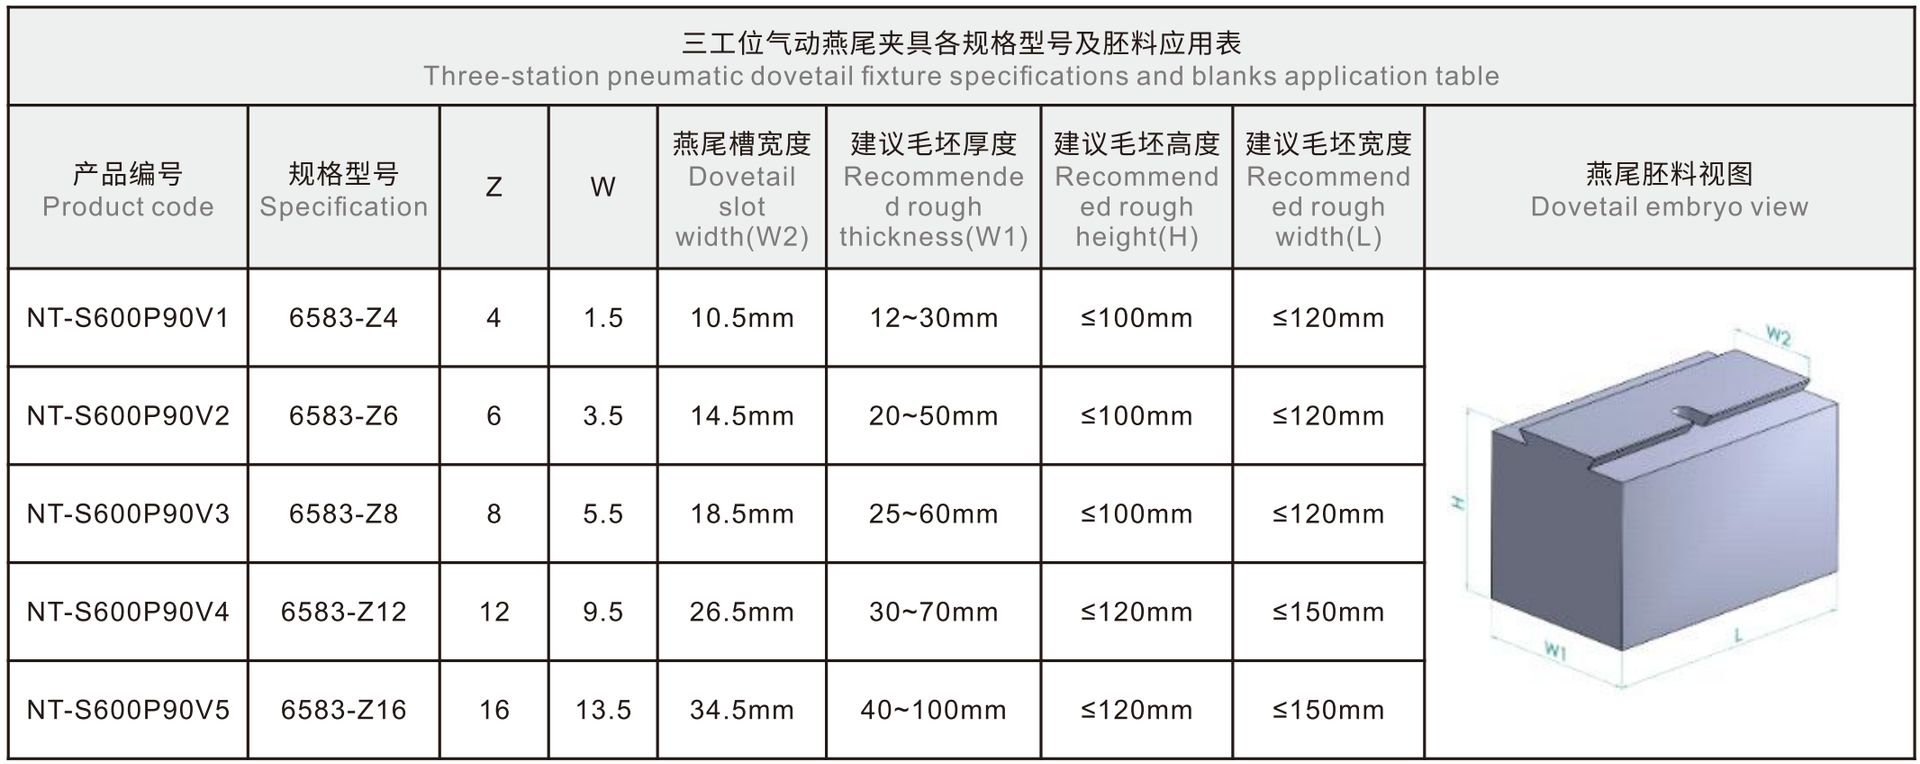
Poniższe arkusze to tabele danych i zastosowania półfabrykatu pneumatycznych uchwytów na jaskółczy ogon NT-S500P50 na jeden post i NT-S600P90 na trzy posty. Przed integracją potwierdź interfejs 52 mm albo 96 mm na rysunku wybranego modelu.
NEXTAS podaje w katalogu 2025 dwie rodziny pneumatycznych uchwytów na jaskółczy ogon: serię NT-S500P50 na jeden post do detali zwartych i serię NT-S600P90 na trzy posty do wyższej wydajności. Obie korzystają ze wspólnej platformy szczęk 6583-Z, więc szerokość szczęki można zmieniać między maszynami bez uczenia uchwytu od nowa.
Macierz modeli z katalogu, dane techniczne
Kod produktu
Szczęka jaskółczy ogon
Szerokość szczęki
Grubość półfabrykatu
Długość półfabrykatu
Szerokość półfabrykatu
NT-S500P50 — Pneumatyczny uchwyt na jaskółczy ogon, jeden post · 4 kN siły mocowania · <0,02 mm powtarzalności · hartowana stal nierdzewna · 6,5 kg
NT-S500P50V1
6583-Z4
10,5 mm
12–30 mm
≤100 mm
≤120 mm
NT-S500P50V2
6583-Z6
14,5 mm
20–50 mm
≤100 mm
≤120 mm
NT-S500P50V3
6583-Z8
18,5 mm
25–60 mm
≤100 mm
≤120 mm
NT-S500P50V4
6583-Z12
26,5 mm
30–70 mm
≤120 mm
≤150 mm
NT-S500P50V5
6583-Z16
34,5 mm
40–100 mm
≤120 mm
≤150 mm
NT-S600P90 — Pneumatyczny uchwyt na jaskółczy ogon, trzy posty · >2,5 kN siły mocowania · ≤30 kg obciążenia na stanowisko · hartowana stal nierdzewna · 6,5 kg
NT-S600P90V1
6583-Z4
10,5 mm
12–30 mm
≤100 mm
≤120 mm
NT-S600P90V2
6583-Z6
14,5 mm
20–50 mm
≤100 mm
≤120 mm
NT-S600P90V3
6583-Z8
18,5 mm
25–60 mm
≤100 mm
≤120 mm
NT-S600P90V4
6583-Z12
26,5 mm
30–70 mm
≤120 mm
≤150 mm
NT-S600P90V5
6583-Z16
34,5 mm
40–100 mm
≤120 mm
≤150 mm
Wybierz NT-S500P50, gdy
Obrabiasz jeden półfabrykat na cykl, potrzebujesz najmniejszej pneumatycznej powierzchni na jaskółczy ogon na zwartym stole albo chcesz dedykowany uchwyt na jeden post do krótkich serii i prototypów.
Wybierz NT-S600P90, gdy
Chcesz obrabiać trzy jednakowe albo podobne detale na cykl, aby zwiększyć czas pracy wrzeciona, skrócić czas załadunku i rozładunku na detal i podnieść wydajność na jednym stole.
Dobór szczęki na jaskółczy ogon (seria 6583-Z)
Szczęki 6583-Z4 do Z16 obejmują szerokości jaskółczego ogona od 10,5 mm do 34,5 mm. Wielkość szczęki dobierz do grubości półfabrykatu i potrzebnej przestrzeni mocowania: Z4/Z6 do cienkich płyt, Z12/Z16 do grubszego materiału do 100 mm.
Wydajność obróbki pięciostronnej
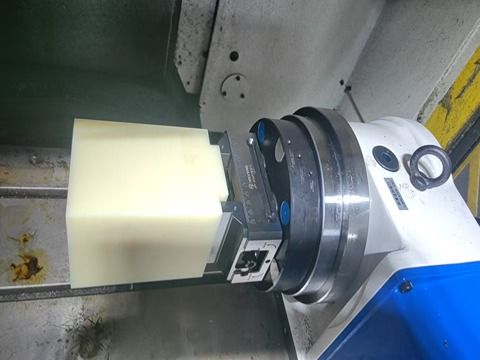
Uchwyt mocuje detal na małym jaskółczym ogonie 45° i zostawia górę, przód, tył oraz dwa boki całkowicie wolne do skrawania. Dzięki temu pięć stron powstaje w jednym mocowaniu, a odpada dodatkowy materiał zwykle potrzebny do chwytu. Oszczędza to czas i półfabrykat.
Dokładność i powtarzalność
Uchwyty używają elementów bazujących i powierzchni odniesienia, aby prowadzić przyleganie przy wymianie detalu. Rzeczywista dokładność i powierzchnia zależą nadal od przygotowanego jaskółczego ogona, obciążenia frezu, wysięgu, sztywności mocowania i kontroli odbioru na maszynie.
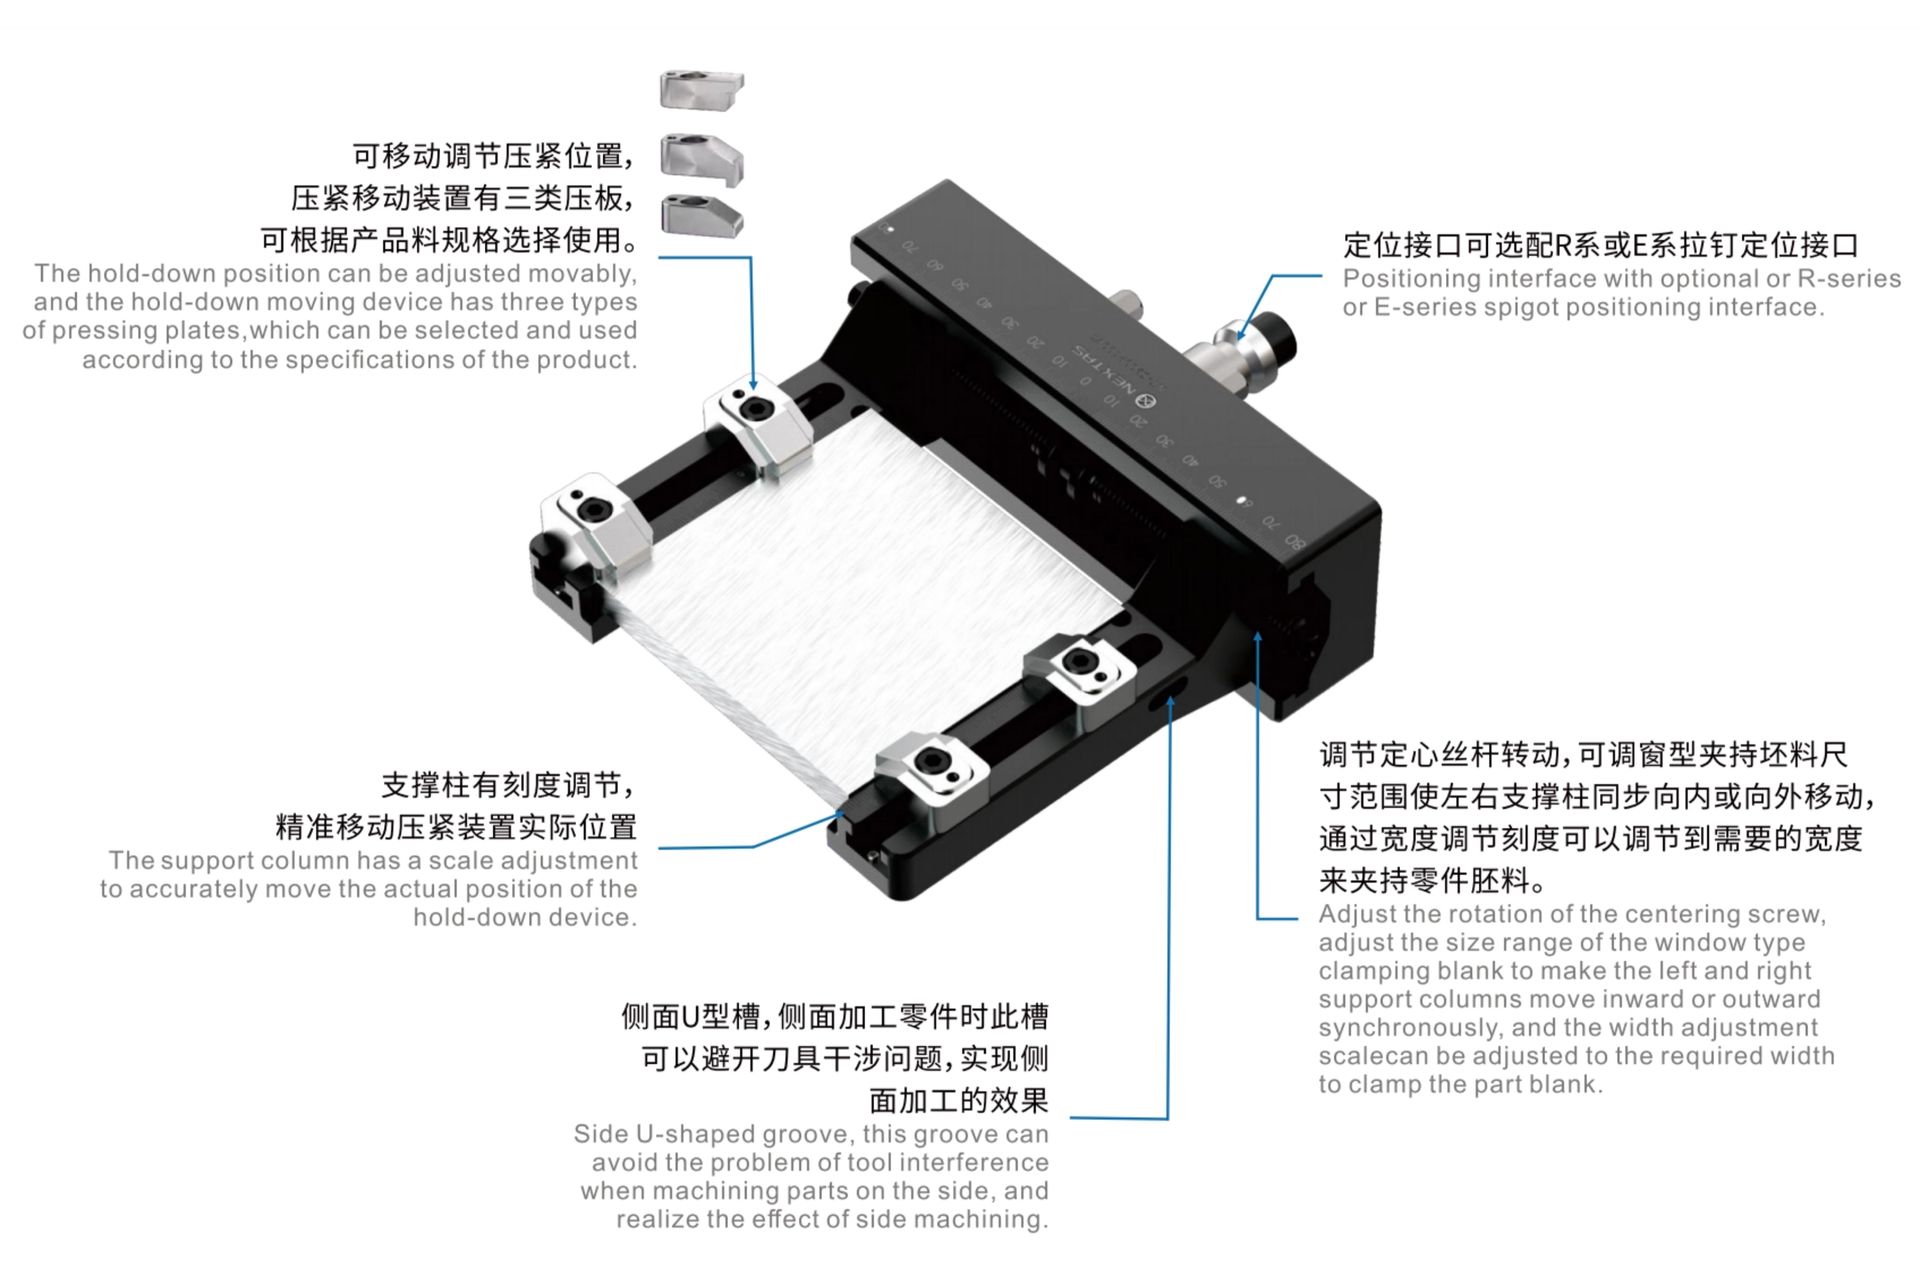
Zwarte mocowanie na jaskółczy ogon do małych płyt na maszynach 3-, 4- i 5-osiowych.
Regulowana pozycja mocowania z wybieralnymi płytkami dociskowymi.
Kolumna podporowa ze skalą do dokładnego ustawienia docisku.
Boczny rowek w kształcie U ogranicza kolizję narzędzia przy obróbce bocznej.
Opcjonalne interfejsy bazowania na czopach 3R albo Erowa.
Modułowy i zgodny z punktem zerowym
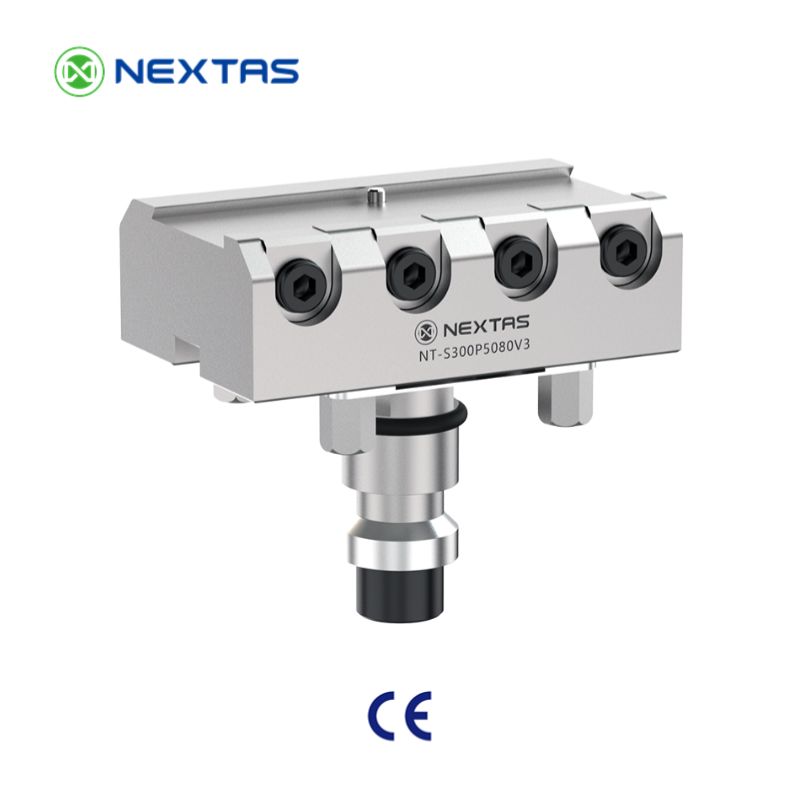
Uchwyt może iść drogą interfejsu 52 mm albo 96 mm. Zgodność z płytą mocującą w punkcie zerowym, systemem szybkiej wymiany albo paletą automatyzacji zależy od wybranego modelu i zatwierdzonego rysunku interfejsu; gęstość stanowisk i czas wymiany pozostają zależne od maszyny i procesu.
Zastosowania
Cienka blacha na pneumatycznej płycie punktu zerowego
Uchwyt pracuje z pneumatyczną płytą mocującą w punkcie zerowym i pozwala szybko i w określony sposób mocować cienkie blachy w automatyzacji przemysłowej. Wstępnie wyfrezowany jaskółczy ogon może nieść kontrolowane przyleganie, gdy geometria, powierzchnie styku, stan mocowania i proces na maszynie są sprawdzone dla serii.
Złożona obróbka 5-osiowa
Mocowanie do sprawdzenia przy tytanie i detalach lotniczych, gdy proces potrzebuje więcej niż jednej odsłoniętej ściany. Uchwyt odsłania pięć ścian. Czy da się je frezować w jednym mocowaniu, zależy od długości narzędzia, pochylenia i skoku Z maszyny.
Szybka wymiana i automatyzacja
Wybrany interfejs 52 / 96 mm może nieść zmianę zlecenia po sprawdzeniu uchwytu, odbiornika i zestawu palety względem zatwierdzonych rysunków. Użycie robotycznego zmieniacza palet zależy od ładunku, luzu, sterowania i odbioru gniazda.
Zakres materiałów
Dobierz przygotowany jaskółczy ogon i podpory do materiału półfabrykatu i planowanych przejść. Na podstawie rysunku sprawdzimy profil chwytu, kontakt i wielkość uchwytu. Próbne skrawanie pozwala sprawdzić stabilność i odkształcenie.
Dobór i integracja w punkcie zerowym
Planuj mocowanie na jaskółczy ogon jak system: wielkość uchwytu, podstawa w punkcie zerowym, strategia palety lub automatyzacji oraz spływ wióra i chłodziwa wpływają na powtarzalność w praktyce. Przed przygotowaniem półfabrykatu użyj poradnika przygotowania i kontroli półfabrykatu z jaskółczym ogonem (poradnik w języku angielskim) razem z rysunkiem wybranego uchwytu, aby zaplanować naddatek i sprawdzić profil roboczy.
System 52 czy system 96: krótka tabela decyzji
System 52 czy system 96: krótka tabela decyzji
Kryterium
System 52
System 96
Co sprawdzić
Wielkość detalu i obsługa
Detale małe i średnie; większa gęstość stanowisk na zwartej płycie.
Detale średnie i większe; więcej powierzchni podstawy do stabilnego dokowania na paletach.
Przestrzeń maszyny, wielkość palety i sposób załadunku (ręcznie albo robot).
Obciążenie skrawaniem i sztywność
Do frezowania ogólnego i lżejszego zgrubnego. Siły na ścieżce narzędzia utrzymuj w równowadze.
Do cięższego zgrubnego albo twardszych materiałów, gdy szersza podstawa dodaje sztywności.
Wydajność skrawania, długość narzędzia, ryzyko drgań.
Automatyzacja / paletyzacja
Mniejsza masa pomaga robotowi i wymianie w gnieździe o dużej różnorodności detali.
Stabilniej na większych paletach; częściej wybierane do pracy bez operatora przy cięższych detalach.
Zgodność odbiornika i palety oraz powtarzalność po wymianach.
Luz na wióry i chłodziwo
Zwarte układy ustawiają stanowiska blisko siebie; zaplanuj odprowadzanie wiórów.
Więcej miejsca na osłony, przedmuch i odprowadzanie wiórów.
Profil 45°: głębokość i szerokość powtarzalne między partiami
Usuń grat i sprawdź przyleganie (bez wiórów na powierzchniach styku)
Dodaj opory albo elementy bazujące przy wysokim momencie lub frezowaniu bocznym
Dowody i wsparcie
Zdjęcia albo filmy na maszynie pokazujące luz narzędzia
Raport pomiarowy albo fragment kontroli wyników wielostronnych
Plan części zamiennych (śruby i kołki) oraz zalecenie utrzymania
Ściąga: dobór • integracja • utrzymanieKliknij, aby rozwinąćKliknij, aby zwinąć
Ściąga: dobór • integracja • utrzymanie
Uchwyt na jaskółczy ogon do 5 osi chwyta półfabrykat profilem 45 stopni i odsłania pięć stron w jednym mocowaniu. Ściąga obejmuje głębokość i dobór materiału, integrację na płytach mocujących w punkcie zerowym oraz utrzymanie siły chwytu i powierzchni w długich seriach.
Dobór przyrządu, stanowisk i szczęk
Porównaj P50 i P90 oraz szczęki 6583-Z w macierzy modeli. Półfabrykat, profil chwytu i interfejs sprawdź razem w przewodniku integracji. Dla aluminium, mosiądzu, tworzyw, stali, tytanu i Inconelu głębokość profilu oraz siłę zacisku ustal z rysunku wybranego przyrządu i próby obróbki.
Przygotowanie profilu i montaż
W operacji pierwszej wykonaj profil 45° według rysunku przyrządu, a przed przeniesieniem na uchwyt usuń zadziory. Dobierz średnicę frezu do szczęki i kontroluj zużycie oraz kąt narzędzia.
Głębokość, powierzchnie styku i naddatek określa wybrany rysunek. Nie przenoś wartości między modelami ani materiałami. Jednolity profil jest istotny dla siły chwytu i bazy Z.
Dla interfejsu 52 lub 96 mm zestaw rysunki uchwytu i płyty, kołki, łączniki oraz wysokość. Sprawdź obciążenia i pełną ścieżkę narzędzia, oprawki oraz nosa wrzeciona przy skrajnych pochyleniach.
Częstotliwość kontroli i dopuszczalne zużycie szczęk ustal według instrukcji wybranego modelu oraz uzgodnionego planu serwisowego. Nie stosuj wspólnych limitów cykli lub zużycia do wszystkich przyrządów.
Kontroluj czoła szczęk, rowek, gwint i elementy ustalające. Środki przeciwzatarciowe, ochronę antykorozyjną i sposób przechowywania dobierz według instrukcji oraz zgodności z chłodziwem. Zużyte części wymieniaj po ocenie stanu i ponownym sprawdzeniu zacisku.
Potrzebna jest rekomendacja frezu, symulacja luzu albo układ uchwytu do maszyny 5-osiowej?
Czysty, równy jaskółczy ogon 45° rozstrzyga, czy detal tylko trzyma, czy idzie w serię. Te kroki pomagają uzyskać stabilne mocowanie i przewidywalne czasy cyklu.
1. Wykonaj równy profil 45°
Użyj dopasowanego frezu na jaskółczy ogon i trzymaj głębokość równą między partiami. Usuń grat, aby uchwyt siadł w pełni.
2. Ogranicz odkształcenie detalu
Mocuj blisko sztywnych stref. Przy cienkich albo okienkowych detalach użyj kolumn podporowych albo płytek dociskowych, aby uniknąć gięcia.
3. Sprawdź próbnym przejściem
Puść krótki program zgrubny i wykańczający, potem sprawdź główne bazy. W razie potrzeby dodaj opory albo elementy bazujące przeciw poślizgowi osiowemu.
4. Utrzymuj interfejsy w czystości
Zanieczyszczenie wiórami jest najczęstszym wrogiem powtarzalności. Czyść jaskółczy ogon i interfejs w punkcie zerowym przed każdą wymianą.
Następny krok
Podaj wielkość detalu, materiał i model maszyny. Zaproponujemy sprawdzone mocowanie na jaskółczy ogon 45° (wielkość uchwytu, układ stanowisk i zestaw w punkcie zerowym) pod tolerancję i czas taktu.
Nawet dobry uchwyt na jaskółczy ogon 45° traci powtarzalność, gdy dojdą wióry, odkształcenie albo zbyt duże obciążenie narzędzia. Ta tabela pomaga rozpoznać najczęstsze problemy mocowania 5-osiowego i zestawów w punkcie zerowym.
Detal ślizga się przy zgrubnym
Prawdopodobna przyczyna
Nierówny profil jaskółczego ogona, mocowanie nie siada albo siły skrawania są zbyt duże.
Zalecana korekta
Wyfrezuj profil 45° ponownie, usuń grat i zmniejsz zagłębienie narzędzia; w razie potrzeby dodaj opory albo elementy bazujące.
Ślady drgań
Prawdopodobna przyczyna
Za mała sztywność, długi wysięg narzędzia albo rezonans przy wysokich obrotach.
Zalecana korekta
Przejdź na system 96 albo skróć wysięg; skoryguj posuwy i obroty; użyj krótszych narzędzi i zrównoważonych ścieżek.
Cienkie ścianki się odkształcają
Prawdopodobna przyczyna
Mocowanie blisko podatnych stref albo nierówne podparcie detali okienkowych.
Zalecana korekta
Mocuj bliżej sztywnych żeber; użyj kolumn podporowych albo płytek dociskowych; sprawdź odkształcenie po próbnym przejściu.
Wysokość Z zmienia się po wymianie
Prawdopodobna przyczyna
Wióry na jaskółczym ogonie albo na interfejsie w punkcie zerowym; film chłodziwa.
Zalecana korekta
Czyść oba interfejsy przy każdej wymianie; dodaj przedmuch albo szczotkę na stanowisku załadunku; trzymaj odbiorniki suche i osłonięte.
Ślady na jaskółczym ogonie
Prawdopodobna przyczyna
Graty, zbyt duży docisk albo zły stan powierzchni.
Zalecana korekta
Usuń grat i dodaj małą fazę wprowadzającą; użyj właściwej siły mocowania; rozważ nakładki tracone na jaskółczym ogonie.
Powtarzalność pogarsza się z czasem
Prawdopodobna przyczyna
Zużycie, zanieczyszczenie albo uszkodzone kołki bazujące.
Zalecana korekta
Sprawdź kołki i powierzchnie styku; wymień zużyte wkładki; zaplanuj okresowe czyszczenie i kontrolę.
Przy pracy bez operatora połącz ten uchwyt z pneumatyczną płytą mocującą w punkcie zerowym i zmieniaczem palet, aby dokowanie było jednakowe na stanowiskach.
Scena Dovetail Jaws to osobny uchwyt jaskółczy ogon, a nie szczęka tego imadła pneumatycznego.
39-sekundowa wizualizacja 3D dwóch dróg mocowania. Sceny ze szczękami twardymi i miękkimi to układy imadła pneumatycznego. Scena opisana Dovetail Jaws to osobny uchwyt jaskółczy ogon, a nie opcja szczęk tego imadła. Pierwsza klatka pokazuje pneumatyczne imadło centrujące.
Ile materiału trzeba przygotować pod jaskółczy ogon 45°?
Kąt, głębokość, powierzchnie styku i naddatek ustal z rysunku wybranego przyrządu. Wykonaj profil i usuń zadziory, a następnie sprawdź osadzenie, podparcie oraz dostęp narzędzia podczas próby obróbki na docelowej maszynie.
Jaka jest główna różnica między uchwytami na jaskółczy ogon 52 mm i 96 mm?
Oznaczenia 52 i 96 rozróżniają warianty montażu i wielkości. Dobierz je do detalu i planowanego układu; szersza podstawa nie potwierdza dopasowania do innej płyty albo palety. Sprawdź rysunek wybranego modelu, interfejs, wysokość, obciążenia i dostęp narzędzia oraz odbiór mocowania na docelowej maszynie.
Czy tych uchwytów na jaskółczy ogon można użyć na maszynie 3- albo 4-osiowej?
Tak. Także na maszynach 3- i 4-osiowych mocowanie na jaskółczy ogon poprawia sztywność i dostęp narzędzia oraz skraca wymiany, zwłaszcza przy dużej różnorodności detali.
Jaki kąt jaskółczego ogona i jaki frez polecacie?
Uchwyty są zbudowane wokół jaskółczego ogona 45°. Użyj dopasowanego frezu do półfabrykatu i zostaw czysty profil bez gratu. Jeśli nie masz pewności, wyślij rysunek i materiał, a wskażemy sprawdzone wykonanie jaskółczego ogona.
Jak ten uchwyt na jaskółczy ogon ma się do imadła samocentrującego przy obróbce pięciostronnej?
Imadło samocentrujące chwyta dwie równoległe strony. To zamyka dostęp narzędzia i wymaga wyższego półfabrykatu. Uchwyt na jaskółczy ogon chwyta mały profil 45° przy podstawie. Chwyt ściąga półfabrykat w dół i zostawia pięć ścian otwartych do obróbki pięciostronnej.
Jak ograniczyć wyrwanie detalu albo drgania przy agresywnym skrawaniu?
Trzymaj mały wysięg, wykonaj równy jaskółczy ogon bez gratu i dopasuj wielkość uchwytu do obciążenia (system 96 przy cięższych przejściach). Przy wysokim momencie dodaj opory albo elementy bazujące i odbierz proces próbnym przejściem oraz kontrolą.
Czy nadaje się do cienkich płyt albo detali okienkowych?
Tak. Przy cienkich albo okienkowych detalach użyj właściwych płytek dociskowych albo kolumn podporowych i ustaw punkt mocowania blisko najsztywniejszej strefy detalu, aby ograniczyć odkształcenie.
Jak powtarzalna jest wymiana detalu razem z płytą mocującą w punkcie zerowym albo paletą?
Powtarzalność zależy od podstawy w punkcie zerowym i od wyfrezowanego jaskółczego ogona. Czyste interfejsy i równy jaskółczy ogon trzymają ustawione przyleganie. Sprawdź to przyleganie względem swojej tolerancji.
Dodatkowe dane do analizy — jeśli są już dostępne:
Maszyna 5-osiowa i stół
Podaj model maszyny, wymiary stołu, przestrzeń przejazdów 5-osiowych oraz to, czy uchwyt mocuje się bezpośrednio, czy przez istniejącą płytę mocującą w punkcie zerowym.
Geometria detalu i dostęp z boku
Podaj materiał, wielkość półfabrykatu, preferowany format jaskółczego ogona (52 mm lub 96 mm), liczbę stron na jedno mocowanie i wymagania powierzchni.
Jakość powierzchni i cele wielostanowiskowe
Podaj tolerancję powtarzalności, potrzebę jednego albo trzech stanowisk, czas docelowy na detal oraz planowane podłączenie robota lub magazynu palet.
Szybka wycena
Dobierz przyrząd do swojego detalu
Prześlij wymiary i materiał półfabrykatu, model obrabiarki oraz powierzchnie do obróbki. Sprawdzimy wielkość przyrządu, szczęki i sposób montażu. Interfejs można wybrać podczas konsultacji.
Poproś o dane produktu i pomoc w doborze
Wpisz służbowy adres e-mail. Nasz zespół inżynierski sprawdzi produkt i prześle dostępne dane lub zalecenia dotyczące doboru.
Prośba została przyjęta
Zespół inżynierski prześle dostępne dane produktu lub zalecenia dotyczące doboru.