Sujeción por cola de milano para mecanizado multicara
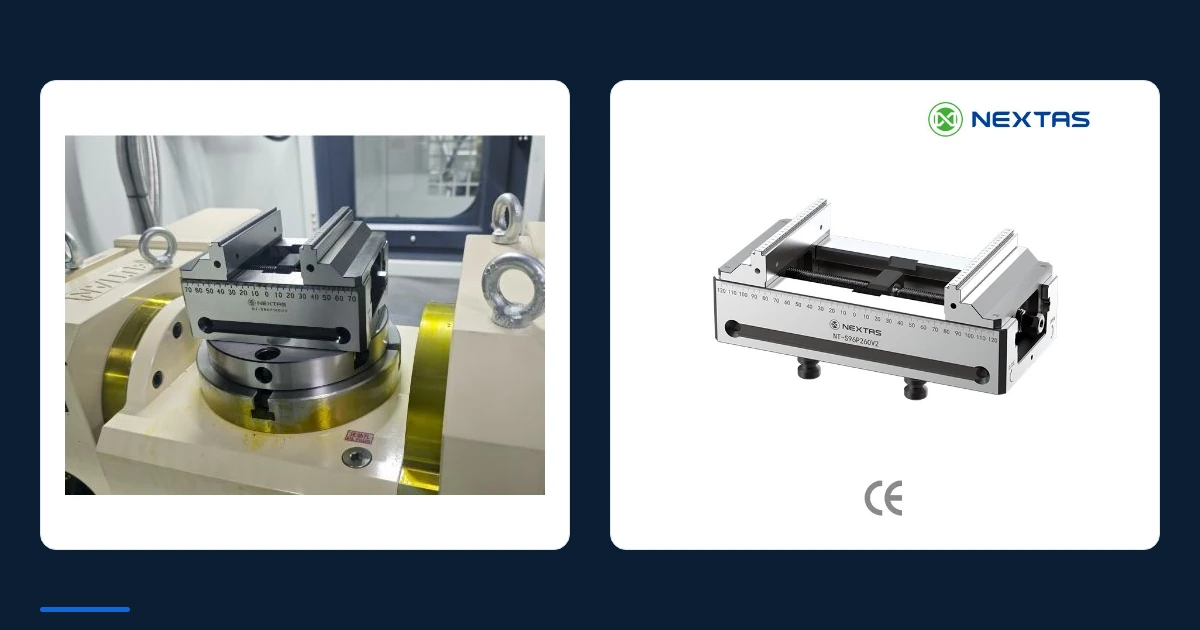
Utillaje de cola de milano de 5 ejes para sistemas de cambio rápido de 52 mm / 96 mm
Deje libres las caras de mecanizado con una cola de milano preparada.
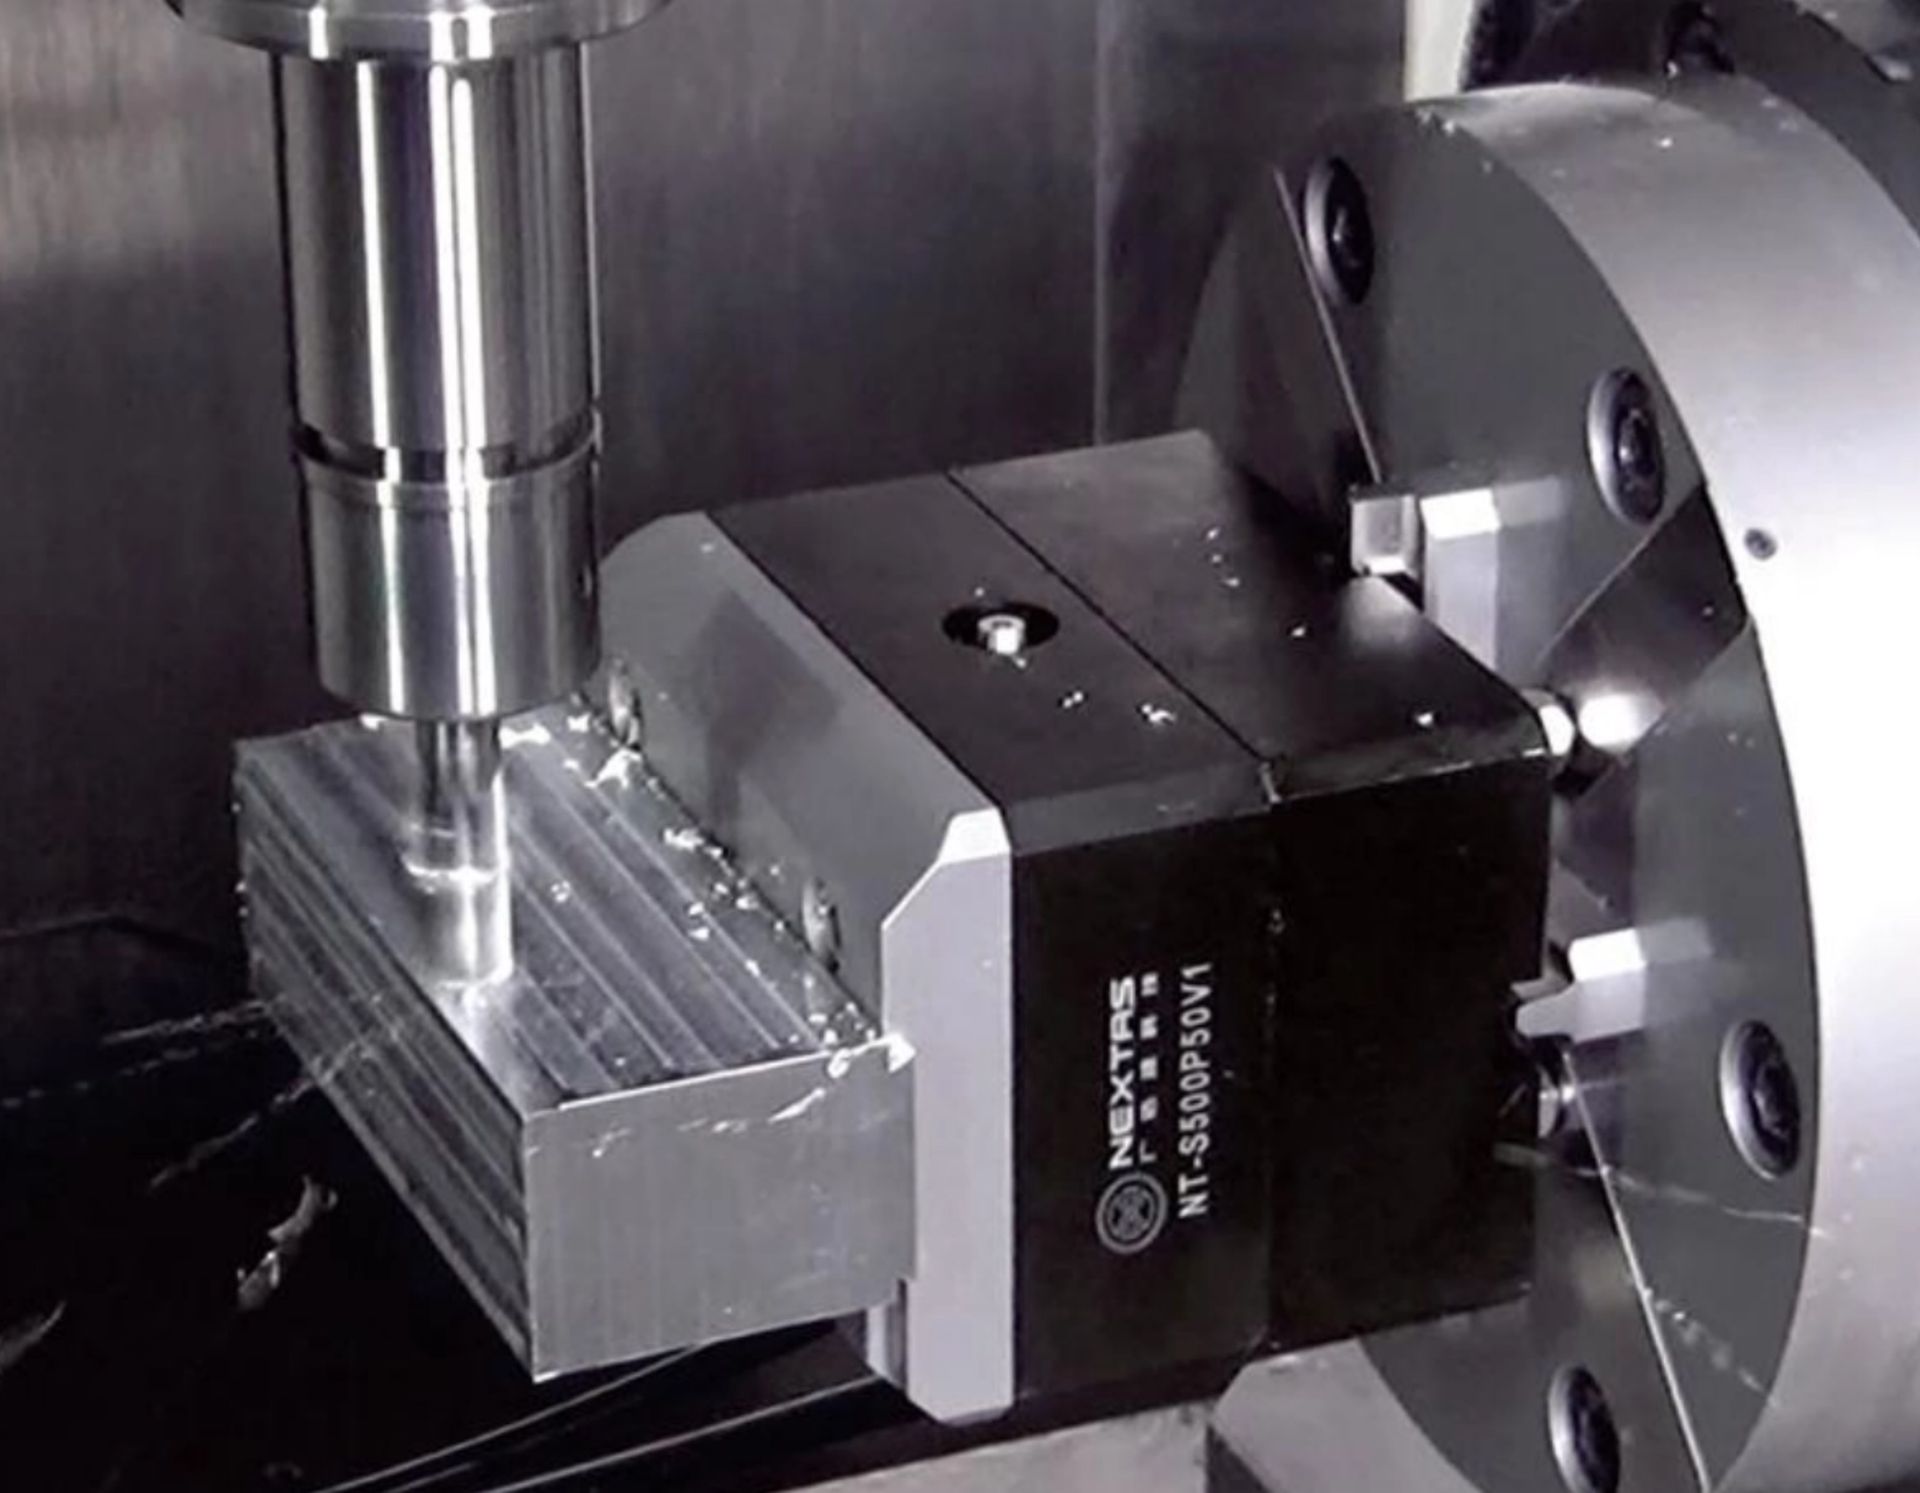
Facilite el acceso de la herramienta con un perfil de sujeción de cola de milano a 45° preparado en la pieza. Compare las familias P50 de una estación y P90 de tres estaciones; después elija las garras y la interfaz de montaje según el bruto, las cargas de corte y las holguras en máquina.
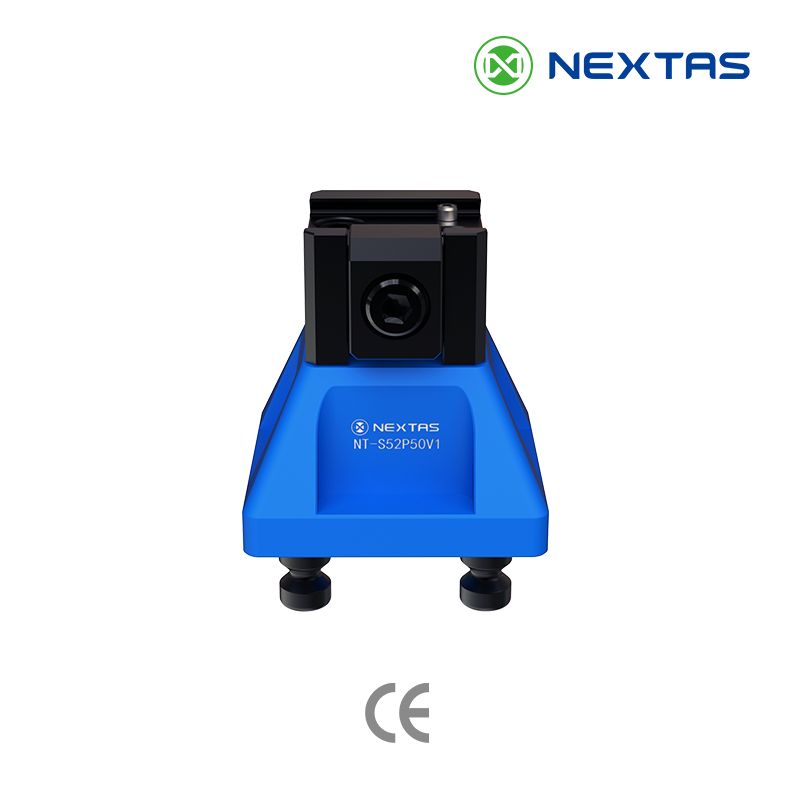
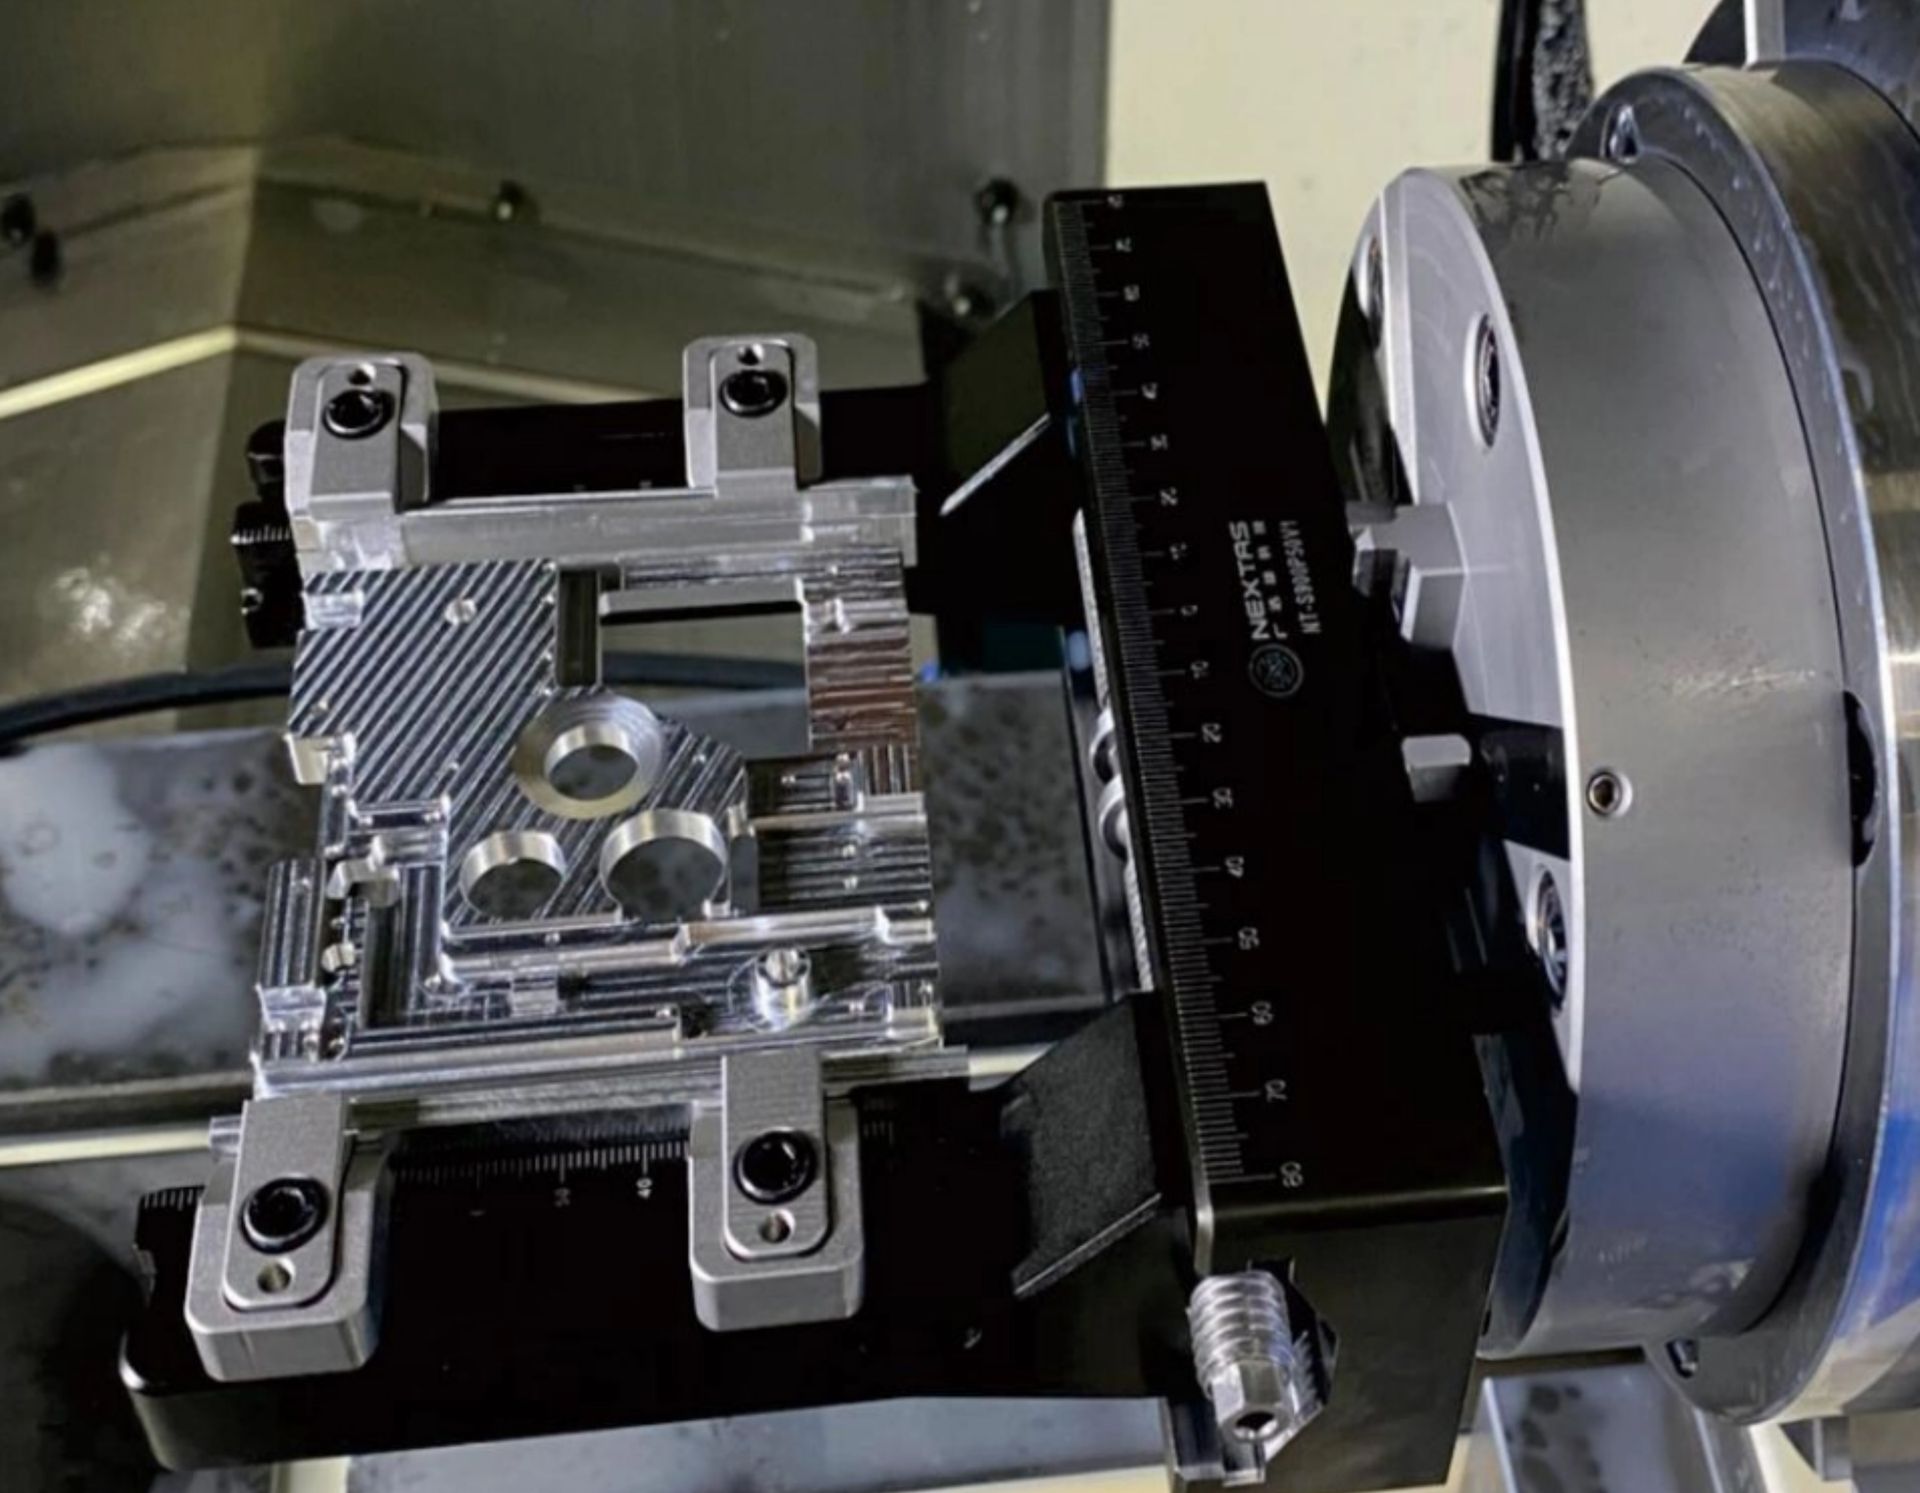
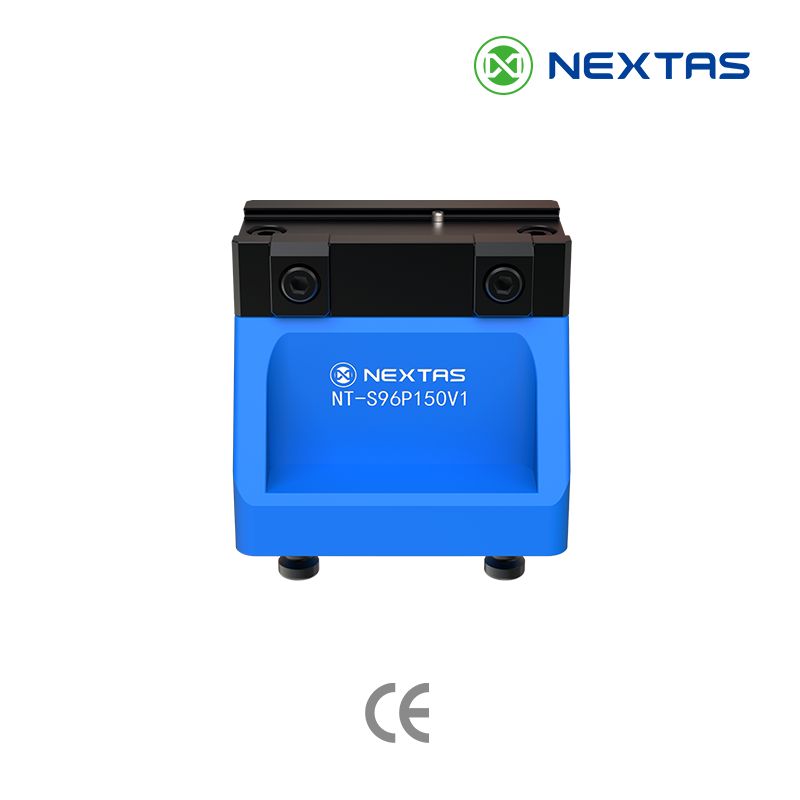
1 / 5Utillaje de cola de milano de una estación sobre una base azul con tirantes de posicionamiento.
45°amarre en cola de milano
52 mm + 96 mmvía de interfaz
Acceso a cinco caras en trabajo de 5 ejes
Plazo: Se confirma tras revisar planos, cantidad y alcanceMOQ: 1 udPago: T/T · L/CDocumentos de calidad definidos en la ofertaProveedor auditado en MIC
Acceso a las caras de mecanizado
Sujete el perfil preparado en la base y deje más superficie disponible para mecanizar por arriba y por los laterales.
Elija el número de estaciones
Use una estación para brutos individuales o estudie tres estaciones cuando la familia de piezas permita compartir el ciclo.
Revise el conjunto de montaje
Compruebe conjuntamente el utillaje, la interfaz de 52 o 96 mm y la envolvente de máquina antes de definir el montaje.
¿Aún no sabe qué configuración elegir? Cuéntenos cómo trabaja.
52 mm o 96 mm: empiece por el encaje de pieza y proceso
Delimite abajo la familia de interfaz y después utilice la comparación detallada y las comprobaciones. El encaje final depende del modelo elegido, del plano de interfaz aprobado, del volumen de la máquina, de la carga útil, de la carga de corte y de la validación del proceso.
Sistema 52 o sistema 96: tabla breve de decisión
Criterio
Sistema 52
Sistema 96
Qué comprobar
Tamaño de pieza y manipulación
Piezas pequeñas y medianas; mayor densidad de puestos en una placa compacta.
Piezas medianas y grandes; más superficie de base para un acoplamiento estable sobre palés.
Volumen de máquina, tamaño del palé y modo de carga (manual o robot).
Carga de corte y rigidez
Para fresado general y desbaste ligero. Mantenga equilibradas las fuerzas de la trayectoria.
Para desbaste más pesado o materiales más duros, cuando la base más ancha aporta rigidez.
Tasa de arranque, longitud de herramienta, riesgo de vibración.
Automatización / paletización
Menor masa ayuda al robot y al cambio en una célula de alta variedad de piezas.
Más estable en palés grandes; preferible en células desatendidas con piezas más pesadas.
Compatibilidad de receptor y palé, y repetibilidad después de los cambios.
Holgura de viruta y refrigerante
Las disposiciones compactas juntan los puestos: planifique con cuidado la evacuación de viruta.
Más opciones de separación para pantallas, soplado de aire y evacuación de viruta.
Dirección del refrigerante, riesgo de acumulación de viruta, rutina de limpieza.
Usos habituales
De prototipo a serie, carcasas pequeñas, piezas de pared fina o tipo ventana, disposiciones densas.
Soportes mayores, aleaciones más duras, cortes de mayor par, producción sobre palé.
Tolerancia objetivo, acabado y tiempo de ciclo.
Datos opcionales para revisar la configuración
Puede empezar con los datos que tenga; el resto se puede concretar durante la revisión.
Máquina de 5 ejes y mesa
Indique el modelo de máquina, las medidas de la mesa, el volumen de recorrido de 5 ejes y si el utillaje se monta directo o sobre una placa de punto cero ya existente.
Geometría de la pieza y acceso lateral
Indique el material, el tamaño del bruto, el formato de cola de milano (52 mm o 96 mm), el número de caras por montaje y los requisitos de acabado.
Acabado y objetivos de varios puestos
Indique la tolerancia de repetibilidad, si necesita uno o tres puestos, el tiempo objetivo por pieza y cualquier integración de robot o almacén de palés prevista.
Lista de selección del utillaje de cola de milanoPulse para ampliarPulse para contraer
Lista de selección y evaluación del utillaje de cola de milano
Compruebe encaje, rigidez y aptitud para automatización antes de llevar la cadena de amarre a producción.
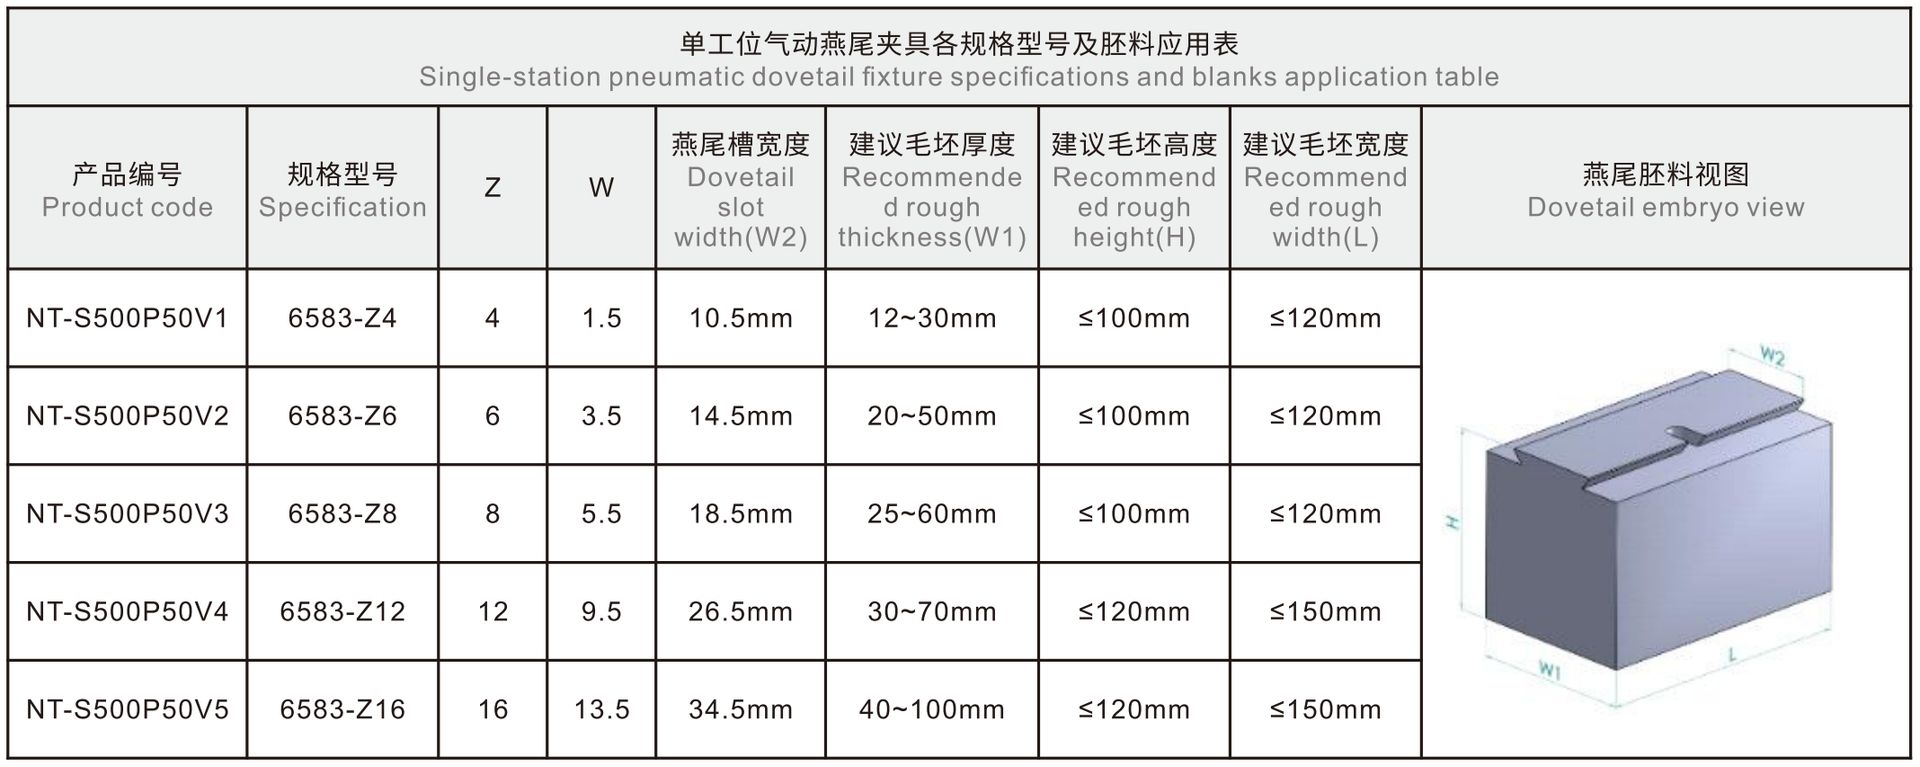
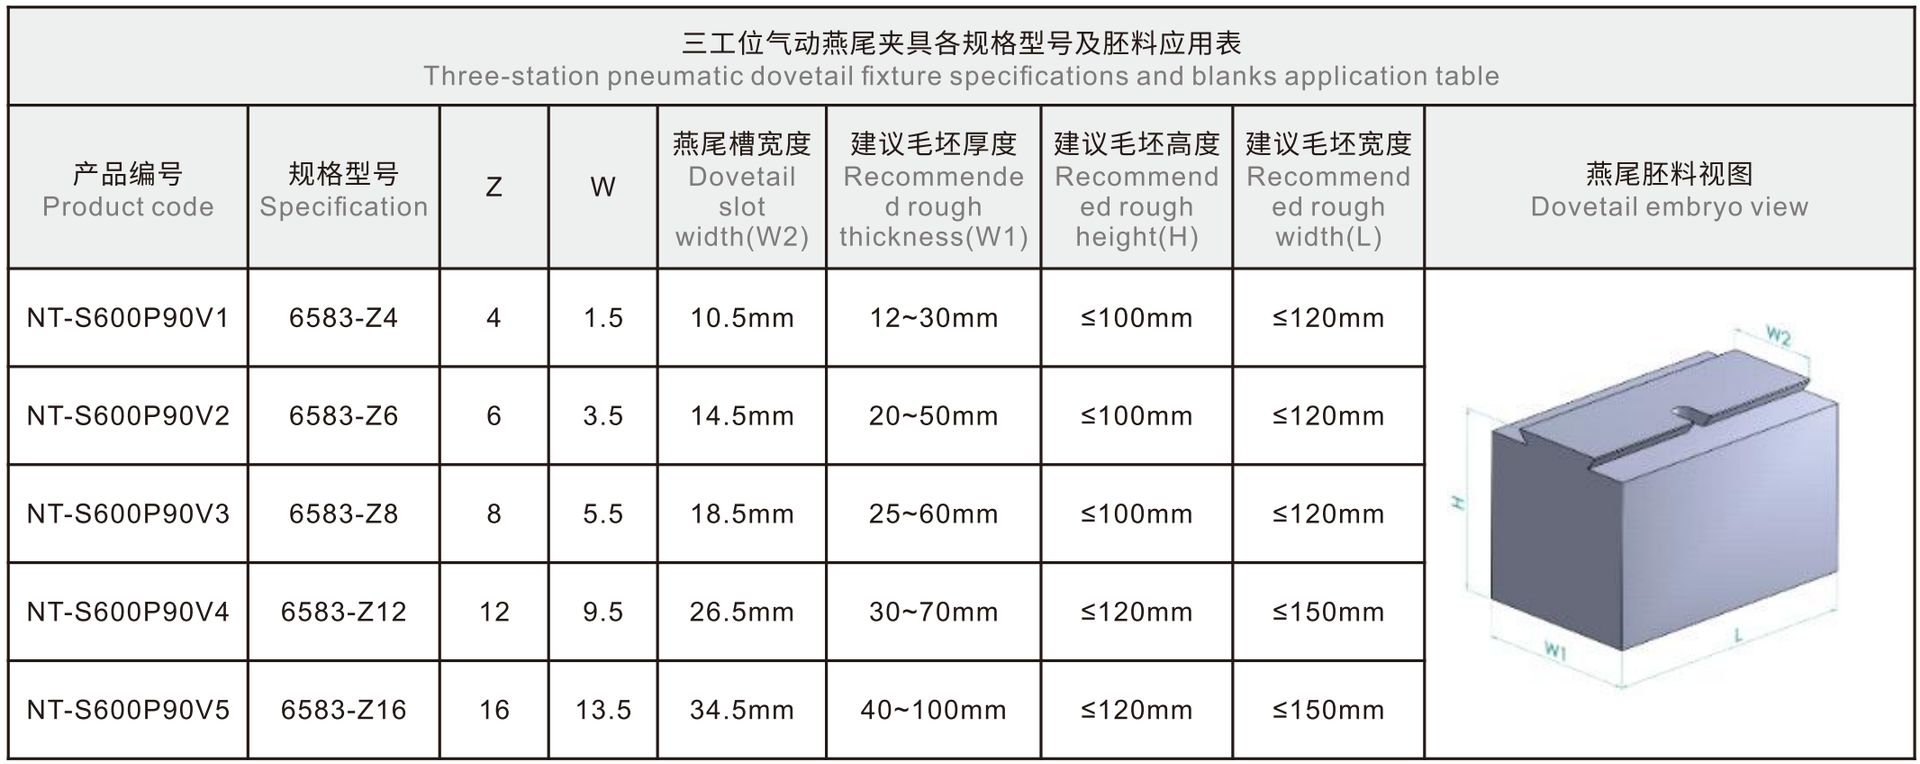
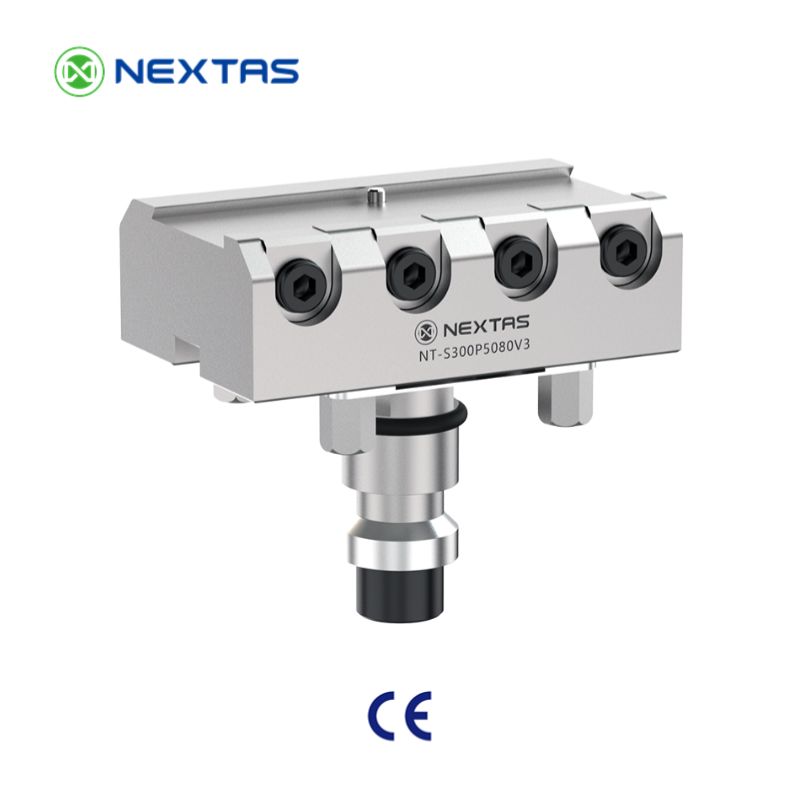
Las hojas de abajo son las tablas de especificación y de aplicación del bruto de las colas de milano neumáticas NT-S500P50 de un puesto y NT-S600P90 de tres puestos. Confirme la interfaz de 52 mm o 96 mm en el plano del modelo elegido antes de integrar.
NEXTAS ofrece en el catálogo 2025 dos familias de utillaje neumático de cola de milano: la serie NT-S500P50 de un puesto para piezas compactas y la serie NT-S600P90 de tres puestos para mayor cadencia. Ambas comparten la plataforma de mordazas 6583-Z, de modo que se puede cambiar la anchura de mordaza entre máquinas sin volver a aprender el utillaje.
Matriz de modelos del catálogo, datos técnicos
Código de producto
Mordaza de cola de milano
Anchura de mordaza
Espesor del bruto
Longitud del bruto
Anchura del bruto
NT-S500P50 — Utillaje neumático de cola de milano, un puesto · 4 kN de fuerza de sujeción · < 0,02 mm de repetibilidad · acero inoxidable templado · 6,5 kg
NT-S500P50V1
6583-Z4
10,5 mm
12–30 mm
≤ 100 mm
≤ 120 mm
NT-S500P50V2
6583-Z6
14,5 mm
20–50 mm
≤ 100 mm
≤ 120 mm
NT-S500P50V3
6583-Z8
18,5 mm
25–60 mm
≤ 100 mm
≤ 120 mm
NT-S500P50V4
6583-Z12
26,5 mm
30–70 mm
≤ 120 mm
≤ 150 mm
NT-S500P50V5
6583-Z16
34,5 mm
40–100 mm
≤ 120 mm
≤ 150 mm
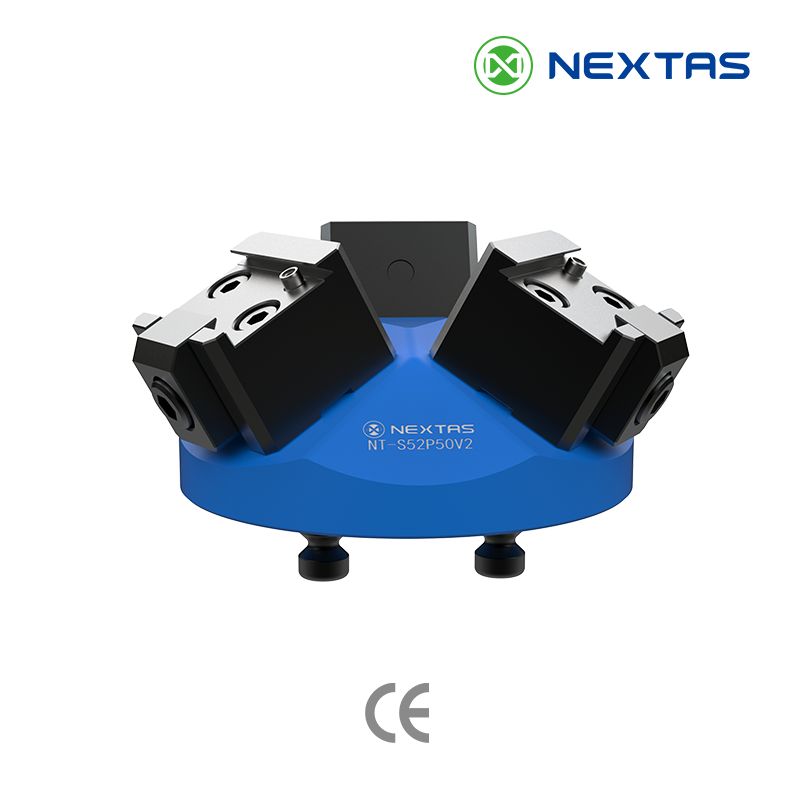
NT-S600P90 — Utillaje neumático de cola de milano, tres puestos · > 2,5 kN de fuerza de sujeción · ≤ 30 kg de carga por puesto · acero inoxidable templado · 6,5 kg
NT-S600P90V1
6583-Z4
10,5 mm
12–30 mm
≤ 100 mm
≤ 120 mm
NT-S600P90V2
6583-Z6
14,5 mm
20–50 mm
≤ 100 mm
≤ 120 mm
NT-S600P90V3
6583-Z8
18,5 mm
25–60 mm
≤ 100 mm
≤ 120 mm
NT-S600P90V4
6583-Z12
26,5 mm
30–70 mm
≤ 120 mm
≤ 150 mm
NT-S600P90V5
6583-Z16
34,5 mm
40–100 mm
≤ 120 mm
≤ 150 mm
Elija NT-S500P50 cuando
Mecanice un bruto por ciclo, necesite la menor superficie de cola de milano neumática en una mesa compacta o quiera un utillaje dedicado de un puesto para series cortas y prototipos.
Elija NT-S600P90 cuando
Quiera mecanizar tres piezas iguales o similares por ciclo para aumentar el tiempo de husillo, reducir el tiempo de carga y descarga por pieza y elevar la cadencia en una sola mesa.
Selección de mordaza de cola de milano (serie 6583-Z)
Las mordazas 6583-Z4 a Z16 cubren anchuras de cola de milano de 10,5 mm a 34,5 mm. Elija el tamaño según el espesor del bruto y el volumen de amarre: Z4/Z6 para chapas finas, Z12/Z16 para material más grueso hasta 100 mm.
Eficiencia del mecanizado a cinco caras
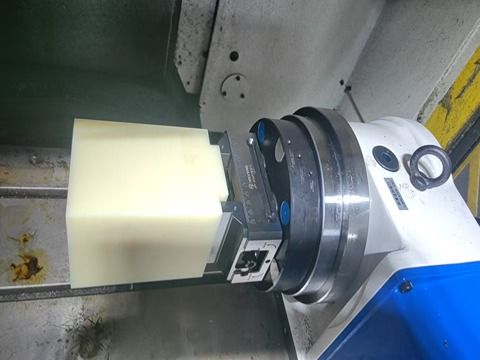
El utillaje amarra la pieza sobre una cola de milano pequeña de 45° y deja libres la cara superior, la frontal, la posterior y los dos laterales. Así se mecanizan cinco caras en un solo montaje y se reduce el material extra que suele hacer falta para agarrar, con ahorro de tiempo y de bruto.
Precisión y repetibilidad
Los utillajes usan elementos de localización y superficies de referencia para controlar el asiento al cambiar de pieza. La precisión y el acabado reales siguen dependiendo de la cola de milano preparada, la carga de la fresa, el voladizo, la rigidez del montaje y las comprobaciones de aceptación en máquina.
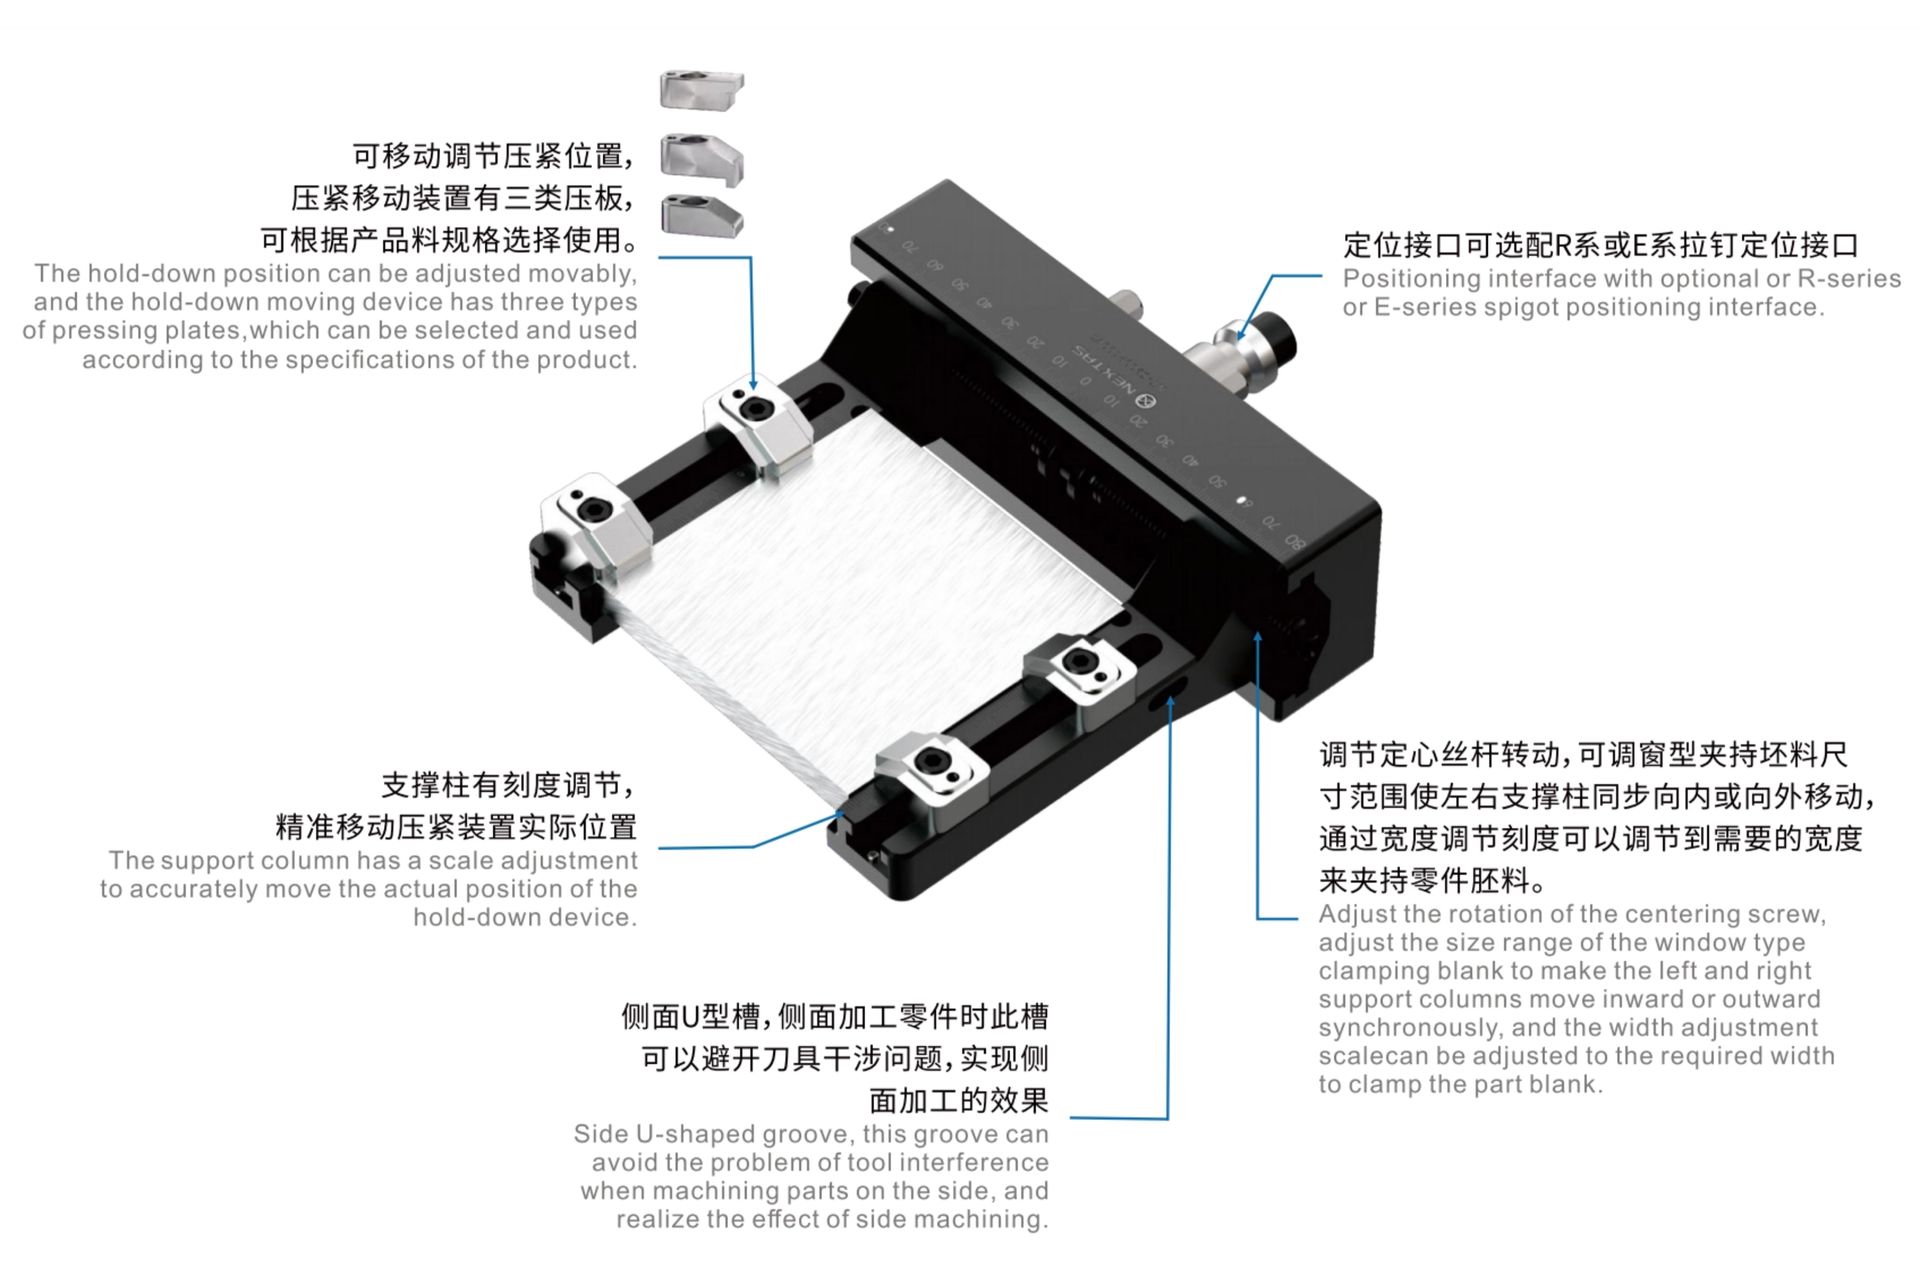
Amarre compacto en cola de milano para chapas pequeñas en máquinas de 3, 4 y 5 ejes.
Posición de amarre regulable con placas de presión seleccionables.
Columna de apoyo con escala para colocar el pisador con precisión.
La ranura en U lateral evita interferencias de herramienta en el mecanizado lateral.
Interfaces opcionales de posicionamiento con tetón 3R o Erowa.
Modular y compatible con punto cero
El utillaje puede seguir una interfaz de 52 mm o 96 mm. La compatibilidad con una placa de punto cero, un sistema de cambio rápido o un palé de automatización depende del modelo elegido y del plano de interfaz aprobado; la densidad de puestos y el cambio siguen dependiendo de la máquina y del proceso.
Aplicaciones y casos de uso
Chapa fina sobre una placa neumática de punto cero
El utillaje trabaja con la placa neumática de punto cero y permite un amarre rápido y definido de productos de chapa fina en automatización industrial. Una cola de milano prefresada puede sostener un asiento controlado cuando su geometría, las caras de contacto, el estado de amarre y el proceso en máquina están validados para la serie.
Mecanizado complejo de 5 ejes
Un montaje que conviene comprobar en titanio y aeronáutica cuando el proceso necesita más de una cara libre. El utillaje deja cinco caras libres. Si se pueden fresar en un solo montaje depende de la longitud de herramienta, la inclinación y el recorrido Z de la máquina.
Cambio rápido y automatización
Una interfaz elegida de 52 / 96 mm puede sostener cambios de trabajo después de verificar utillaje, receptor y conjunto de palé contra los planos aprobados. El uso de un cambiador de palés robotizado depende de la carga útil, la holgura, los controles y la validación de la célula.
Versatilidad de materiales
Elija la cola de milano preparada y los apoyos según el material y los cortes previstos. Podemos revisar perfil, contacto y tamaño del útil a partir del plano de pieza. Una prueba de corte comprueba estabilidad y deformación.
Selección e integración con punto cero
Planifique el amarre en cola de milano como un sistema: el tamaño del utillaje, la base de punto cero, la estrategia de palé o automatización y la evacuación de viruta y refrigerante influyen en la repetibilidad real. Antes de preparar el bruto, utilice la guía de preparación e inspección del bruto para cola de milano (guía en inglés) junto con el plano del utillaje elegido para planificar el exceso y verificar el perfil de trabajo.
Prepare el perfil según el plano seleccionado y valide contacto, apoyo, voladizo, fuerzas de corte, resistencia al arranque y deformación mediante un corte de prueba. Simule herramienta, portaherramientas y utillaje en toda la trayectoria, incluidos los ángulos extremos.
Preparación del perfil según el material
Materiales blandos (aluminio, latón, plásticos)
Empiece por…
Confirme en el plano del utillaje seleccionado el ángulo, la profundidad, el contacto y el sobrematerial del bruto; ajuste la sujeción al material blando y valide la deformación.
Por qué ayuda
Evita aplastar el material o dejar marcas profundas que desperdician bruto.
Materiales duros (acero, titanio, Inconel)
Empiece por…
Confirme el perfil y el contacto admisibles en el plano seleccionado; compruebe el apoyo, el voladizo y las cargas de corte con una prueba de mecanizado.
Por qué ayuda
Resiste fuerzas de corte mayores sin que la pieza bascule o vibre.
Integración: qué preparar antes del montaje
Elección de la fresa de cola de milano
Elección habitual
Utilice la fresa de cola de milano de 45° recomendada; adapte el diámetro a la anchura de la mordaza.
Nota práctica
Una fresa desgastada o con ángulo incorrecto deja holgura y reduce la fuerza de agarre.
Montaje en la placa de punto cero
Elección habitual
En un sistema de 52 o 96 mm, confirme antes del montaje los planos del utillaje y de la placa, el patrón de pasadores, los tornillos y la altura.
Nota práctica
Verifique cargas, acceso de herramienta y la aceptación en máquina. Mida el cambio y el comportamiento de la referencia con la pieza y el proceso previstos.
Preparación de la pieza (fresado de la cola de milano)
Elección habitual
Frese el perfil de cola de milano en la Op. 1 (mordaza o mordazas blandas); pase a la cola de milano en la Op. 2.
Nota práctica
Mantenga el corte uniforme: la variación de profundidad afecta directamente a la fuerza de agarre y a la referencia Z.
Comprobación de holgura en 5 ejes
Elección habitual
Simule la trayectoria completa con el modelo del utillaje para confirmar que no hay colisión en ángulos extremos.
Nota práctica
La altura de la mordaza fija la holgura Z mínima. Tenga en cuenta el portaherramientas y el morro del husillo.
Mantenimiento: mantener estable la repetibilidad
Desgaste de la cara de mordaza por amarres repetidos
Síntoma temprano
Cae la fuerza de agarre; la pieza se desplaza bajo la carga de corte.
Prevención / corrección rápida
Inspeccione las caras de las garras según el plan de servicio del modelo y las condiciones de uso. Determine la reparación o sustitución por el desgaste medido y la pérdida de contacto o de fuerza de agarre.
Viruta acumulada en la ranura de cola de milano
Síntoma temprano
La pieza no asienta del todo; la referencia Z sube.
Prevención / corrección rápida
Sople la ranura con aire antes de cada carga; evite el refrigerante a chorro dirigido a la ranura.
Desgaste de la rosca del tornillo de amarre
Síntoma temprano
El tornillo queda flojo al par nominal; la fuerza de amarre no es estable.
Prevención / corrección rápida
Aplique pasta antigripante a la rosca; sustituya el tornillo cuando la relación par-fuerza se salga de la tolerancia.
Corrosión en las caras de mordaza (refrigerante o humedad)
Síntoma temprano
El picado reduce la fricción; la pieza resbala en cortes pesados.
Prevención / corrección rápida
Seque las mordazas al final del turno; guarde el utillaje sin uso con una película ligera de aceite o un envoltorio VCI.
¿Necesita una recomendación de fresa, una simulación de holgura o una disposición del utillaje para su máquina de 5 ejes?
Una cola de milano de 45° limpia y uniforme marca la diferencia entre que la pieza solo sujete y que la serie corra. Estos pasos ayudan a un amarre estable y a tiempos de ciclo previsibles.
1. Mecanice un perfil de 45° uniforme
Utilice una fresa de cola de milano acorde y mantenga la profundidad uniforme entre lotes. Desbarbe el perfil para que el utillaje asiente por completo.
2. Controle la deformación de la pieza
Amarre cerca de zonas rígidas. En piezas finas o tipo ventana, utilice columnas de apoyo o placas de presión para evitar la flexión.
3. Valide con un corte de prueba
Ejecute un programa corto de desbaste y acabado y compruebe las referencias clave. Si hace falta, añada topes o localizadores para evitar el deslizamiento axial.
4. Mantenga limpias las interfaces
La viruta es el principal enemigo de la repetibilidad. Limpie la cola de milano y la interfaz de punto cero antes de cada cambio.
Siguiente paso
Indique el tamaño de la pieza, el material y el modelo de máquina. Propondremos un amarre de cola de milano de 45° ya probado (tamaño de utillaje, disposición de puestos y conjunto de punto cero) acorde con su tolerancia y su tiempo de ciclo.
Incluso un buen utillaje de cola de milano de 45° pierde repetibilidad si entran viruta, deformación o una carga de herramienta excesiva. Utilice esta tabla para diagnosticar los problemas más habituales en el amarre de 5 ejes y en los montajes de punto cero.
La pieza resbala en el desbaste
Causa probable
Perfil de cola de milano irregular, amarre mal asentado o fuerzas de corte demasiado altas.
Corrección recomendada
Vuelva a fresar el perfil de 45°, desbarbe y reduzca el engrane de la herramienta; añada topes o localizadores si hace falta.
Marcas de vibración
Causa probable
Rigidez insuficiente, herramienta muy volada o resonancia a altas revoluciones.
Corrección recomendada
Pase al sistema 96 o reduzca el voladizo; ajuste avances y velocidades; utilice herramientas más cortas y trayectorias equilibradas.
Las paredes finas se deforman
Causa probable
Amarre cerca de zonas flexibles o apoyo irregular en piezas tipo ventana.
Corrección recomendada
Amarre más cerca de los nervios rígidos; utilice columnas de apoyo o placas de presión; verifique la deformación tras un corte de prueba.
La altura Z cambia después del intercambio
Causa probable
Viruta en la cola de milano o en la interfaz de punto cero; película de refrigerante.
Corrección recomendada
Limpie ambas interfaces en cada cambio; añada soplado o cepillo en el puesto de carga; mantenga los receptores secos y protegidos.
Marcas en la cola de milano
Causa probable
Rebabas, demasiada presión de amarre o mal estado superficial.
Corrección recomendada
Desbarbe y añada un pequeño chaflán de entrada; utilice la fuerza de amarre correcta; valore apoyos de sacrificio en la cola de milano.
La repetibilidad empeora con el tiempo
Causa probable
Desgaste, contaminación o pasadores de localización dañados.
Corrección recomendada
Inspeccione pasadores y superficies de contacto; sustituya los insertos gastados; programe limpieza y comprobaciones periódicas.
Si produce sin operador, combine este utillaje con una placa neumática de punto cero y un cambiador de palés para que el acoplamiento sea igual en todos los puestos.
La escena Dovetail Jaws es un utillaje de cola de milano aparte, no una mordaza de ese tornillo neumático.
Una visualización 3D de 39 segundos con dos vías de amarre. Las escenas de mordazas duras y blandas son montajes de mordaza neumática. La escena etiquetada Dovetail Jaws es un utillaje de cola de milano aparte, no una opción de mordaza de ese tornillo. El primer fotograma es la mordaza de centrado neumática.
¿Cuánto material hay que preparar para la cola de milano de 45°?
Prepare el ángulo, la profundidad, el contacto y el sobrematerial del bruto según el plano del utillaje seleccionado. Desbarbe el perfil y verifique el asiento completo; valide la sujeción con el material y las cargas de corte previstos.
¿Cuál es la diferencia principal entre los utillajes de cola de milano de 52 mm y de 96 mm?
Las designaciones 52 y 96 distinguen variantes de montaje y de tamaño. Seleccione según la pieza y la disposición prevista; una base más ancha no certifica el encaje con otra placa o palé. Compruebe el plano del modelo elegido, la interfaz, la altura, las cargas y el acceso de herramienta, y valide el montaje en la máquina prevista.
¿Se pueden usar estos utillajes de cola de milano en una máquina de 3 o de 4 ejes?
Sí. También en máquinas de 3 y de 4 ejes, el amarre en cola de milano mejora la rigidez y el acceso de herramienta, y acelera los cambios, sobre todo en producción de alta variedad de piezas.
¿Qué ángulo de cola de milano y qué fresa recomiendan?
Los utillajes están definidos alrededor de una cola de milano de 45°. Utilice una fresa acorde al bruto y deje un perfil limpio, sin rebabas. Si hay duda, envíe el plano y el material y recomendaremos una ejecución de cola de milano ya probada.
¿Cómo se compara este utillaje de cola de milano con una mordaza autocentrante para mecanizado a cinco caras?
Una mordaza autocentrante agarra dos caras paralelas. Eso bloquea el acceso de la herramienta y exige más altura de bruto. El utillaje de cola de milano agarra un perfil pequeño de 45° en la base. El agarre tira del bruto hacia abajo y deja cinco caras abiertas para el mecanizado a cinco caras.
¿Cómo se evita el arranque de la pieza o la vibración en un mecanizado agresivo?
Mantenga poco voladizo, asegure una cola de milano uniforme y sin rebabas, y adapte el tamaño del utillaje a la carga (sistema 96 para cortes más pesados). En operaciones de par alto, añada topes o localizadores donde haga falta y valide el proceso con un corte de prueba y una inspección.
¿Sirve para chapas finas o piezas tipo ventana?
Sí. En piezas finas o tipo ventana, utilice las placas de presión o columnas de apoyo adecuadas y sitúe el punto de amarre cerca de la zona más rígida de la pieza para limitar la deformación.
¿Qué repetibilidad tiene el cambio de pieza junto con una placa de punto cero o un palé?
La repetibilidad depende de la base de punto cero y de la cola de milano que se frese. Unas interfaces limpias y una cola de milano uniforme mantienen el asiento definido. Compruebe ese asiento frente a su tolerancia.
Envíe las dimensiones y el material del bruto, el modelo de máquina y las caras que necesita mecanizar. Podemos revisar el tamaño del utillaje, las garras y el montaje. Puede consultar aunque aún no haya elegido la interfaz.
Solicitar datos del producto y ayuda de selección
Introduzca su correo de trabajo. Nuestro equipo de ingeniería revisará el producto y enviará los datos disponibles o una recomendación de selección.
Solicitud recibida
Nuestro equipo de ingeniería le enviará los datos disponibles o una recomendación de selección.