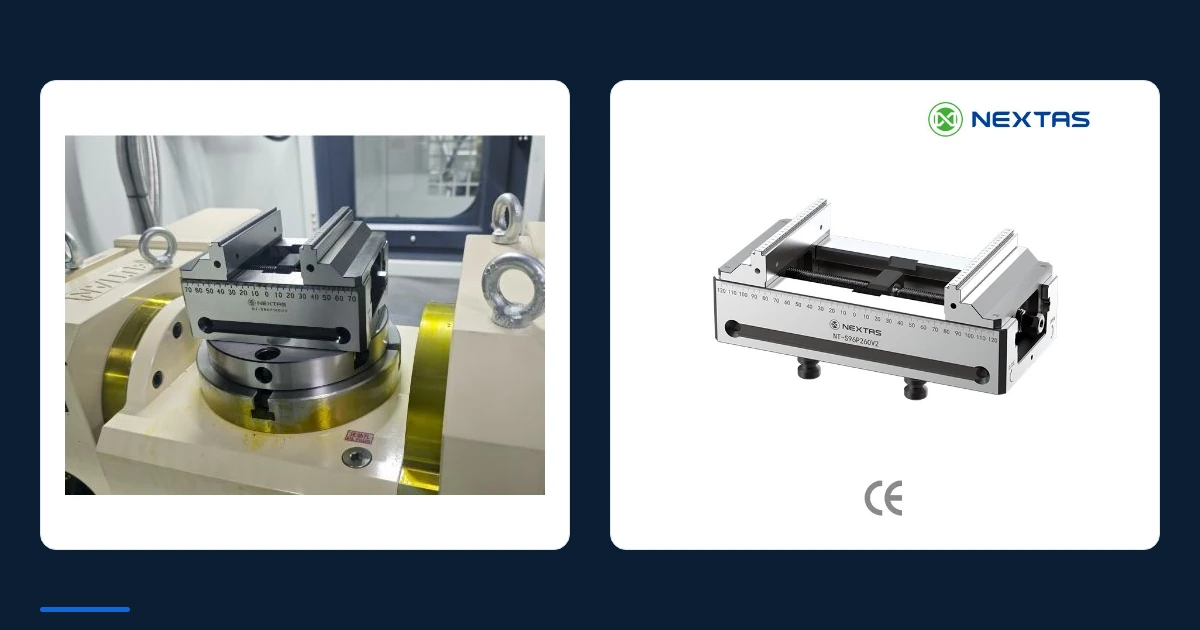
减少加工面遮挡
夹持预制底部轮廓,为侧面和顶面加工留出空间。
预制燕尾夹持部位,开放更多加工面
利用预制的 45° 燕尾夹持部位,为刀具开放更多工件表面。对比 P50 单工位与 P90 三工位系列,再按毛坯、切削载荷和机床空间选择钳口尺寸及安装接口。
夹持预制底部轮廓,为侧面和顶面加工留出空间。
独立毛坯可采用单工位;零件族适合共用循环时,再评估三工位布局。
确定方案前,一并确认夹具、52 或 96 mm 接口与机床包络。
尚未确定配置?请先说明现有工位与目标。
获取燕尾夹具选型建议依次比较工位布局、毛坯与钳口,再决定安装基准。完整型号及原始规格在后面的技术规格中保留。毛坯准备、安装与试切见后面的详细步骤。
托盘化或自动化布局可继续比较气动零点快换基准板与自动托盘交换装置。需同时确认完整转运负载、机械接口、状态反馈和单元验收。
| 比较项 | 系统 52 | 系统 96 | 需要核对的内容 |
|---|---|---|---|
| 零件尺寸与上下料 | 中小零件;紧凑基准板上的工位密度更高。 | 中到较大零件;基准面积更大,便于在托盘上稳定对接。 | 机床空间、托盘尺寸,以及上料方式(人工或机器人)。 |
| 切削负荷与刚性 | 用于一般铣削和较轻的粗加工。刀路受力保持平衡。 | 用于更重的粗加工或更难切削的材料,更宽的基准增加刚度。 | 材料去除率、刀具长度、颤振风险。 |
| 自动化 / 托盘化 | 质量更低,有利于机器人和多品种单元里的交换。 | 在较大托盘上更稳;较重零件的无人值守单元更常选用。 | 接收座与托盘的匹配,以及交换后的重复性。 |
| 排屑与冷却间隙 | 紧凑布局工位靠得近,排屑要单独安排。 | 挡屑、吹气和排屑有更多间距可选。 | 冷却方向、积屑风险、清洁节奏。 |
| 典型用途 | 从样件到批量、小型壳体、薄壁或窗口类零件、高密度排布。 | 较大支架、较难切削的合金、更高扭矩的切削、托盘化生产。 | 目标公差、表面和节拍。 |
在把夹持链投入生产前,核对匹配、刚性和自动化适用性。
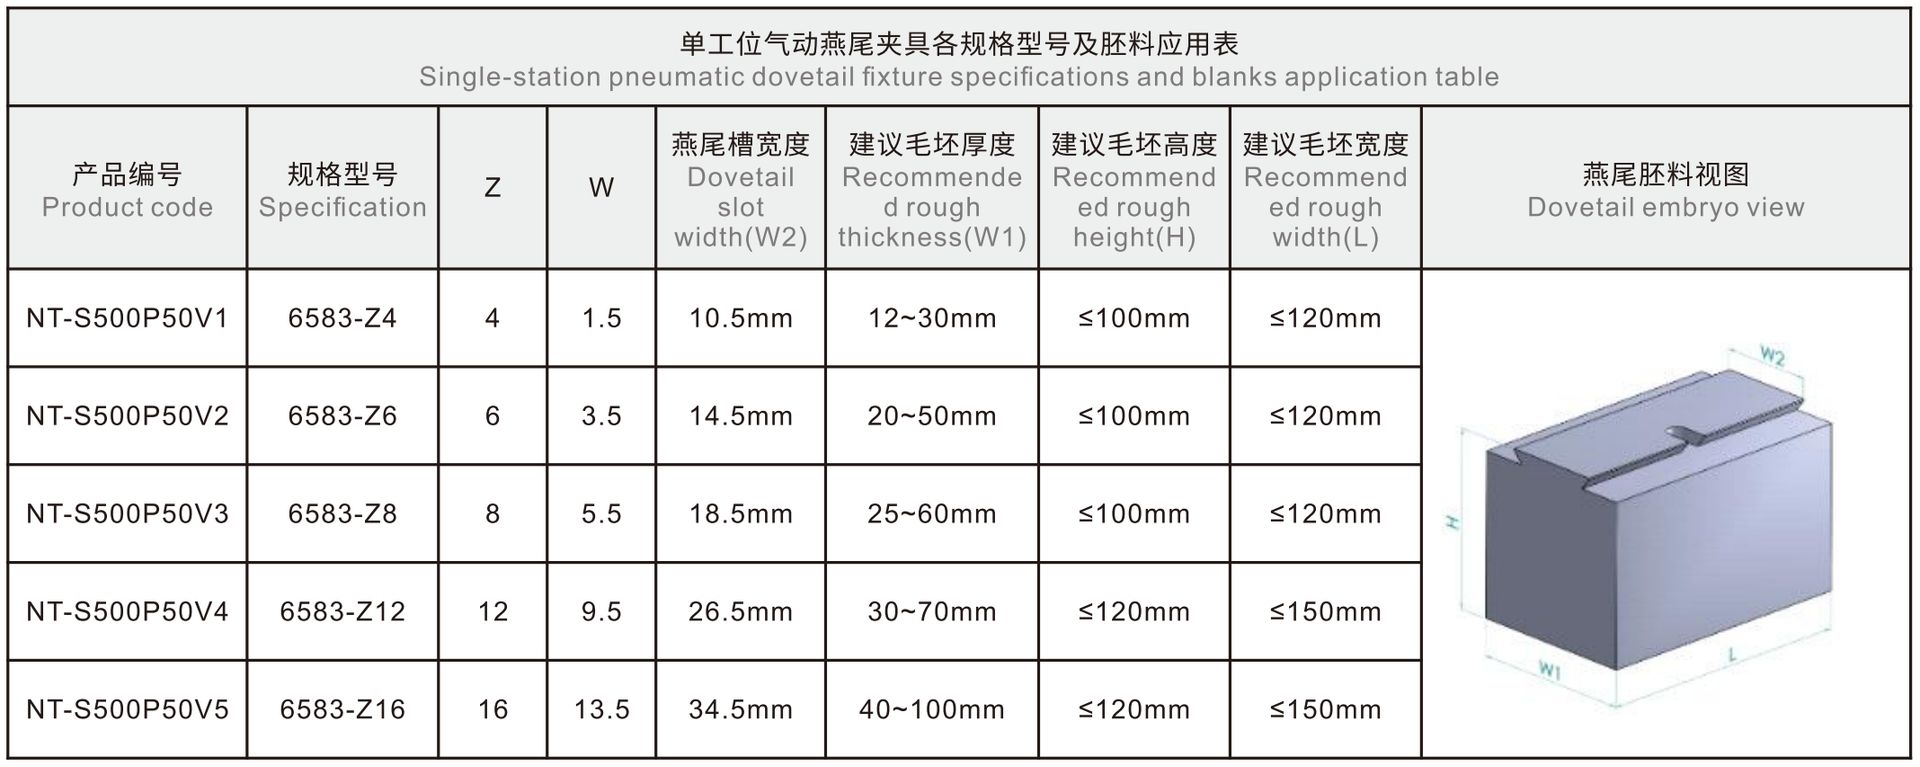
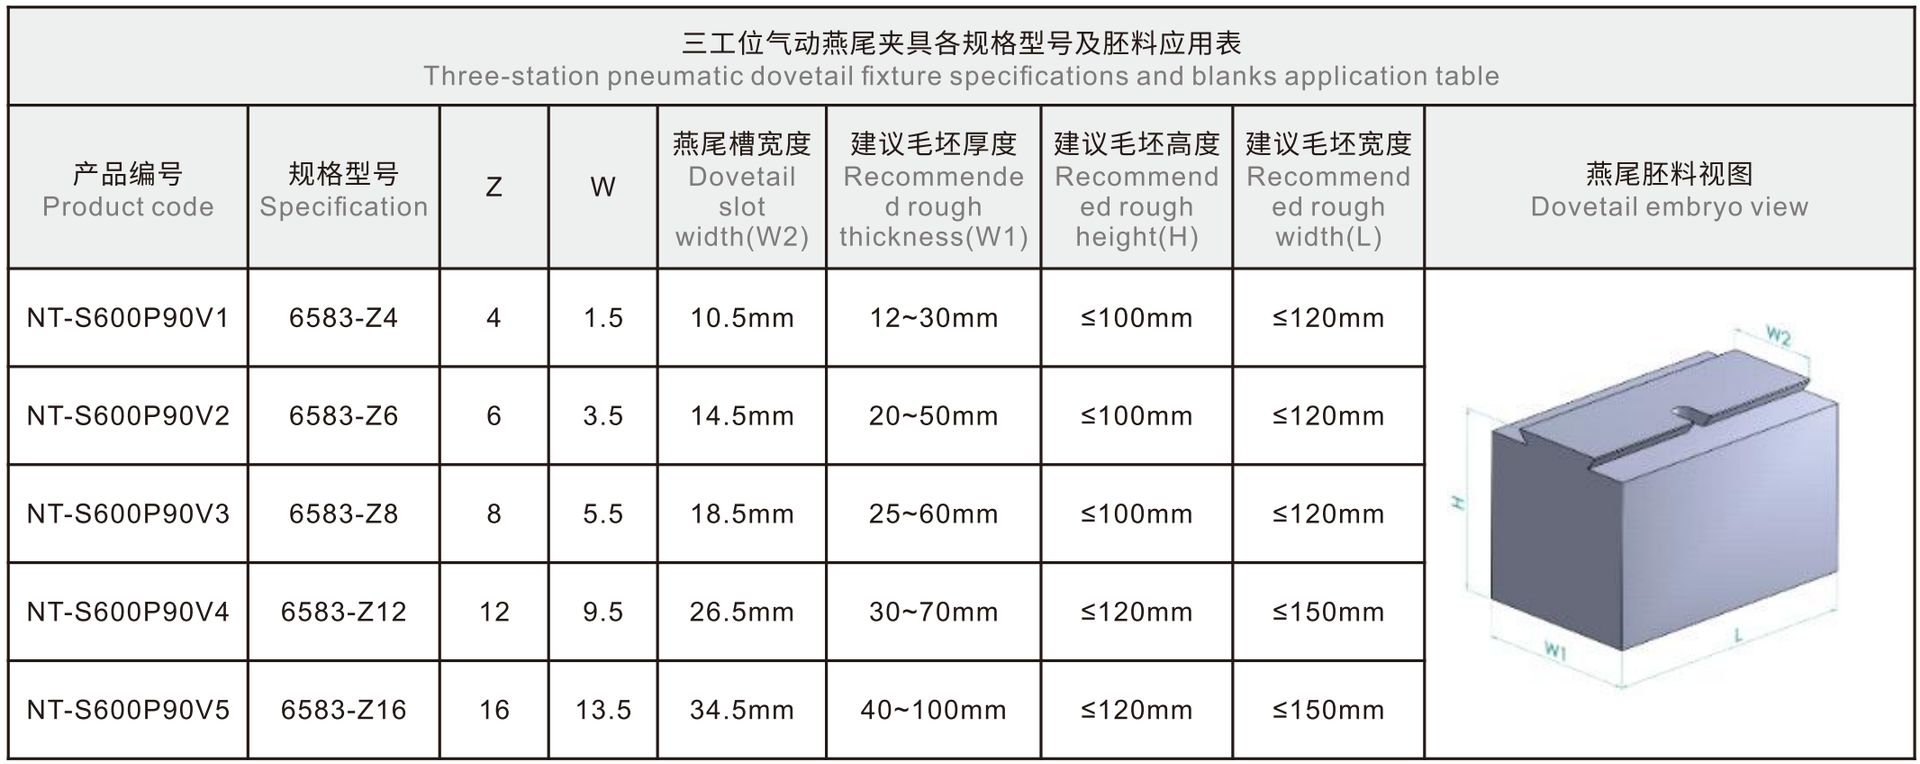
下面两张表是 NT-S500P50 单工位和 NT-S600P90 三工位气动燕尾的规格与毛坯应用表。集成前在所选型号图纸上确认 52 mm 或 96 mm 接口。
NEXTAS 在 2025 产品目录中提供两个气动燕尾夹具系列:适合紧凑零件的 NT-S500P50 单工位系列,以及产能更高的 NT-S600P90 三工位系列。两者共用 6583-Z 燕尾钳口平台,因此可以在不同机床之间更换钳口宽度,而不必重新熟悉夹具。
| 产品代号 | 燕尾钳口 | 钳口宽度 | 毛坯厚度 | 毛坯长度 | 毛坯宽度 |
|---|---|---|---|---|---|
| NT-S500P50 — 单工位气动燕尾夹具 · 夹紧力 4 kN · 重复性 <0.02 mm · 淬硬不锈钢 · 6.5 kg | |||||
| NT-S500P50V1 | 6583-Z4 | 10.5 mm | 12–30 mm | ≤100 mm | ≤120 mm |
| NT-S500P50V2 | 6583-Z6 | 14.5 mm | 20–50 mm | ≤100 mm | ≤120 mm |
| NT-S500P50V3 | 6583-Z8 | 18.5 mm | 25–60 mm | ≤100 mm | ≤120 mm |
| NT-S500P50V4 | 6583-Z12 | 26.5 mm | 30–70 mm | ≤120 mm | ≤150 mm |
| NT-S500P50V5 | 6583-Z16 | 34.5 mm | 40–100 mm | ≤120 mm | ≤150 mm |
| NT-S600P90 — 三工位气动燕尾夹具 · 夹紧力 >2.5 kN · 每工位载荷 ≤30 kg · 淬硬不锈钢 · 6.5 kg | |||||
| NT-S600P90V1 | 6583-Z4 | 10.5 mm | 12–30 mm | ≤100 mm | ≤120 mm |
| NT-S600P90V2 | 6583-Z6 | 14.5 mm | 20–50 mm | ≤100 mm | ≤120 mm |
| NT-S600P90V3 | 6583-Z8 | 18.5 mm | 25–60 mm | ≤100 mm | ≤120 mm |
| NT-S600P90V4 | 6583-Z12 | 26.5 mm | 30–70 mm | ≤120 mm | ≤150 mm |
| NT-S600P90V5 | 6583-Z16 | 34.5 mm | 40–100 mm | ≤120 mm | ≤150 mm |
每个循环加工一件毛坯,需要紧凑工作台上最小的气动燕尾占地,或希望用专用单工位夹具做短批和样件。
希望每个循环加工三件相同或相近的零件,以提高主轴运转时间、减少单件上下料时间,并提高单台机床工作台的产出。
6583-Z4 到 Z16 钳口覆盖 10.5 mm 至 34.5 mm 的燕尾宽度。按毛坯厚度和所需夹持范围选择钳口:薄板用 Z4/Z6,较厚材料至 100 mm 用 Z12/Z16。
夹具沿一小段 45° 燕尾夹持工件,顶面、前面、后面和两个侧面都完全敞开可供切削。这样可以在一次装夹中做真正的五面加工,并减少通常为夹持而多留的材料,节省时间和毛坯。
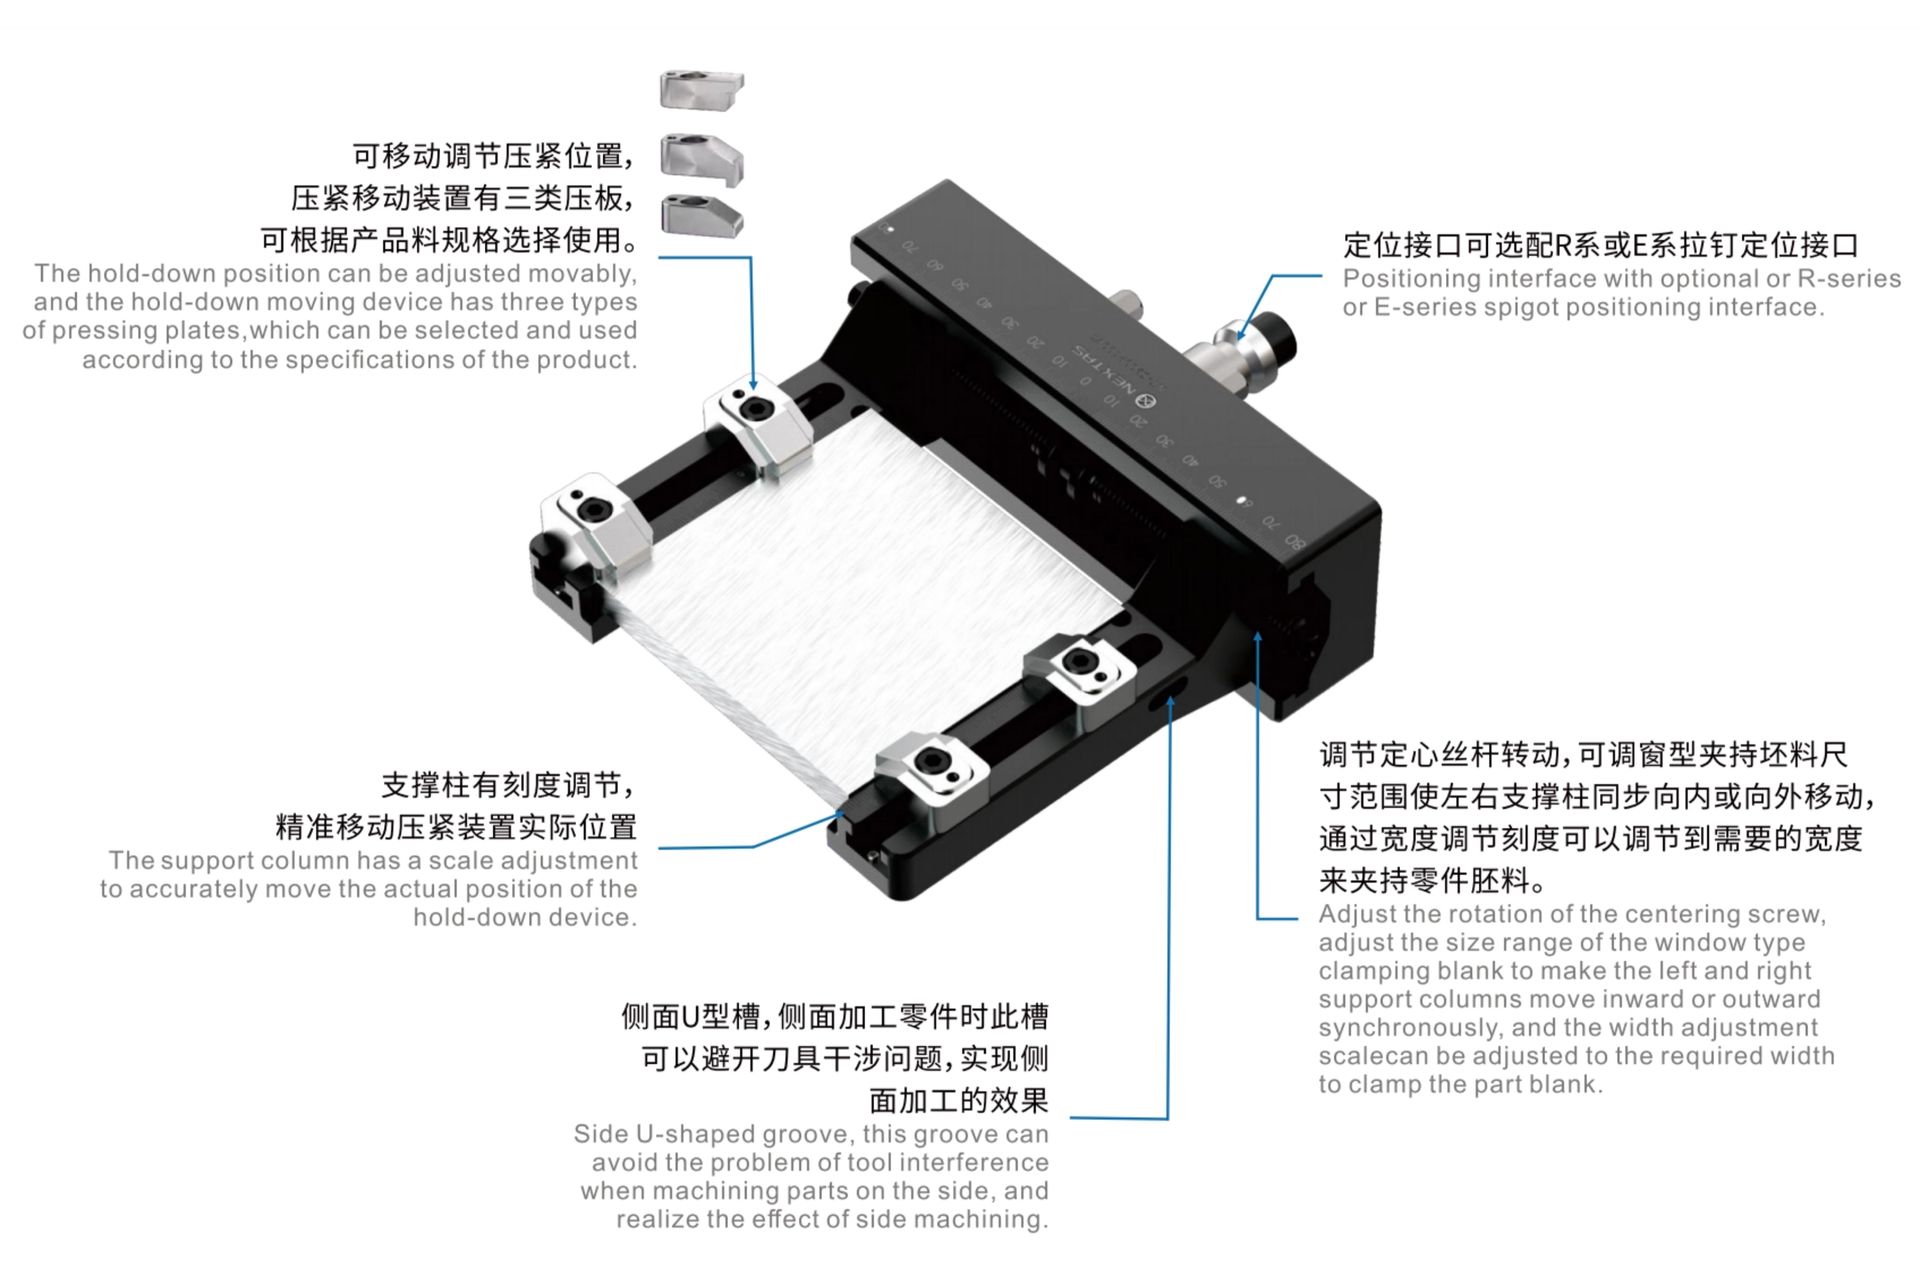
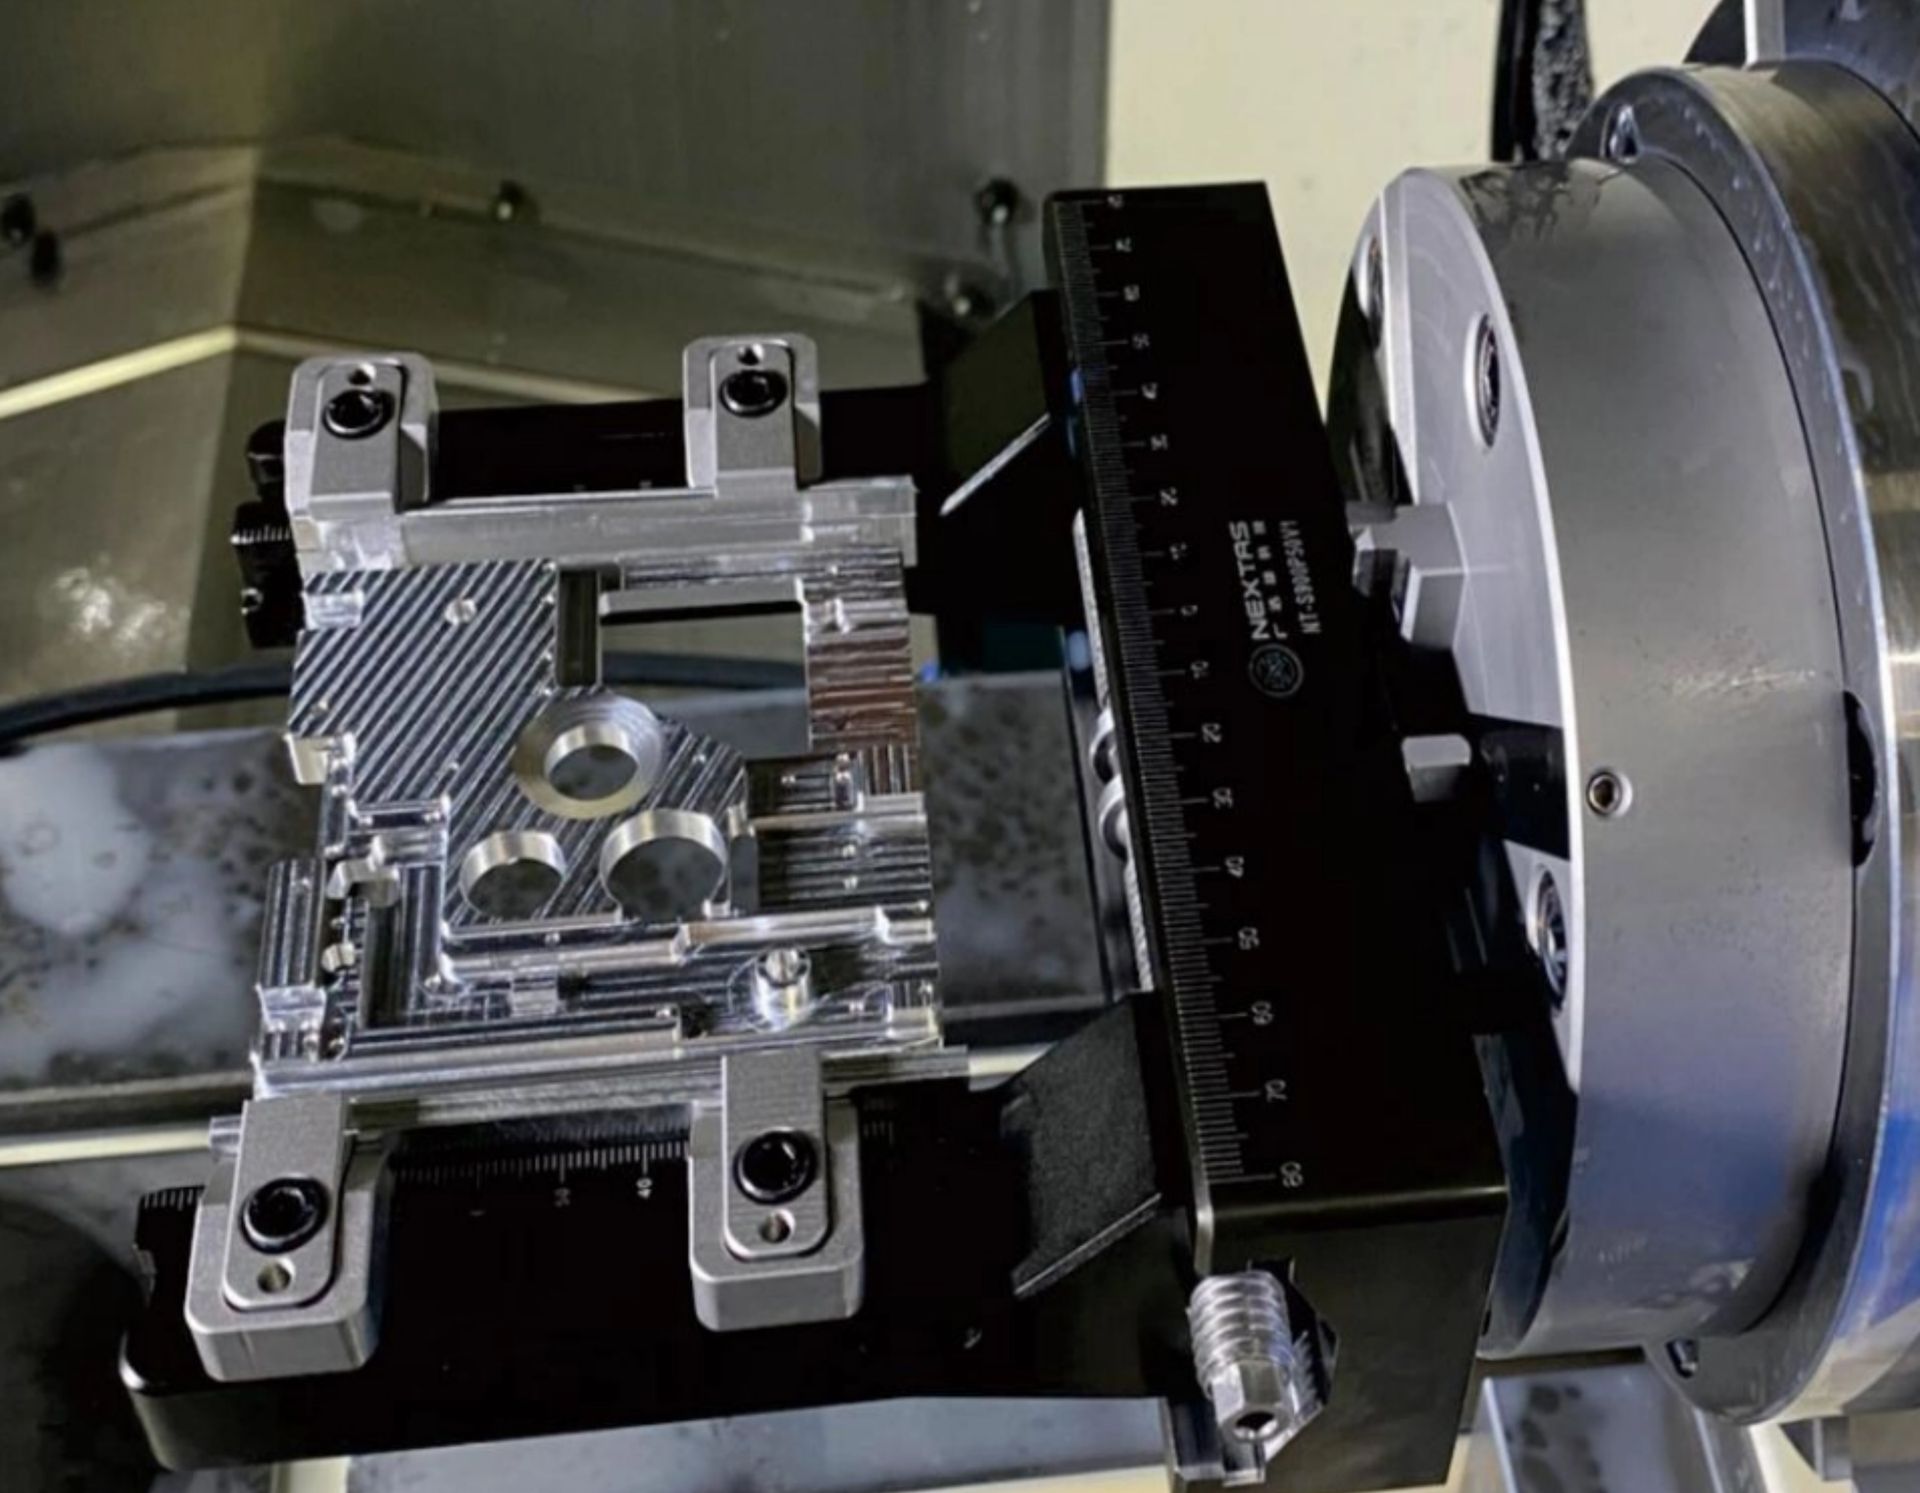
夹具用定位特征和基准面控制换件时的落座。实际加工精度和表面仍取决于准备好的燕尾、刀具负荷、悬伸、装夹刚性和机床上的验收检查。
夹具可沿 52 mm 或 96 mm 接口路径使用。与零点快换基准板、快换系统或自动化托盘的匹配取决于所选型号和已批准的接口图;工位密度和换装表现仍取决于机床和工艺。
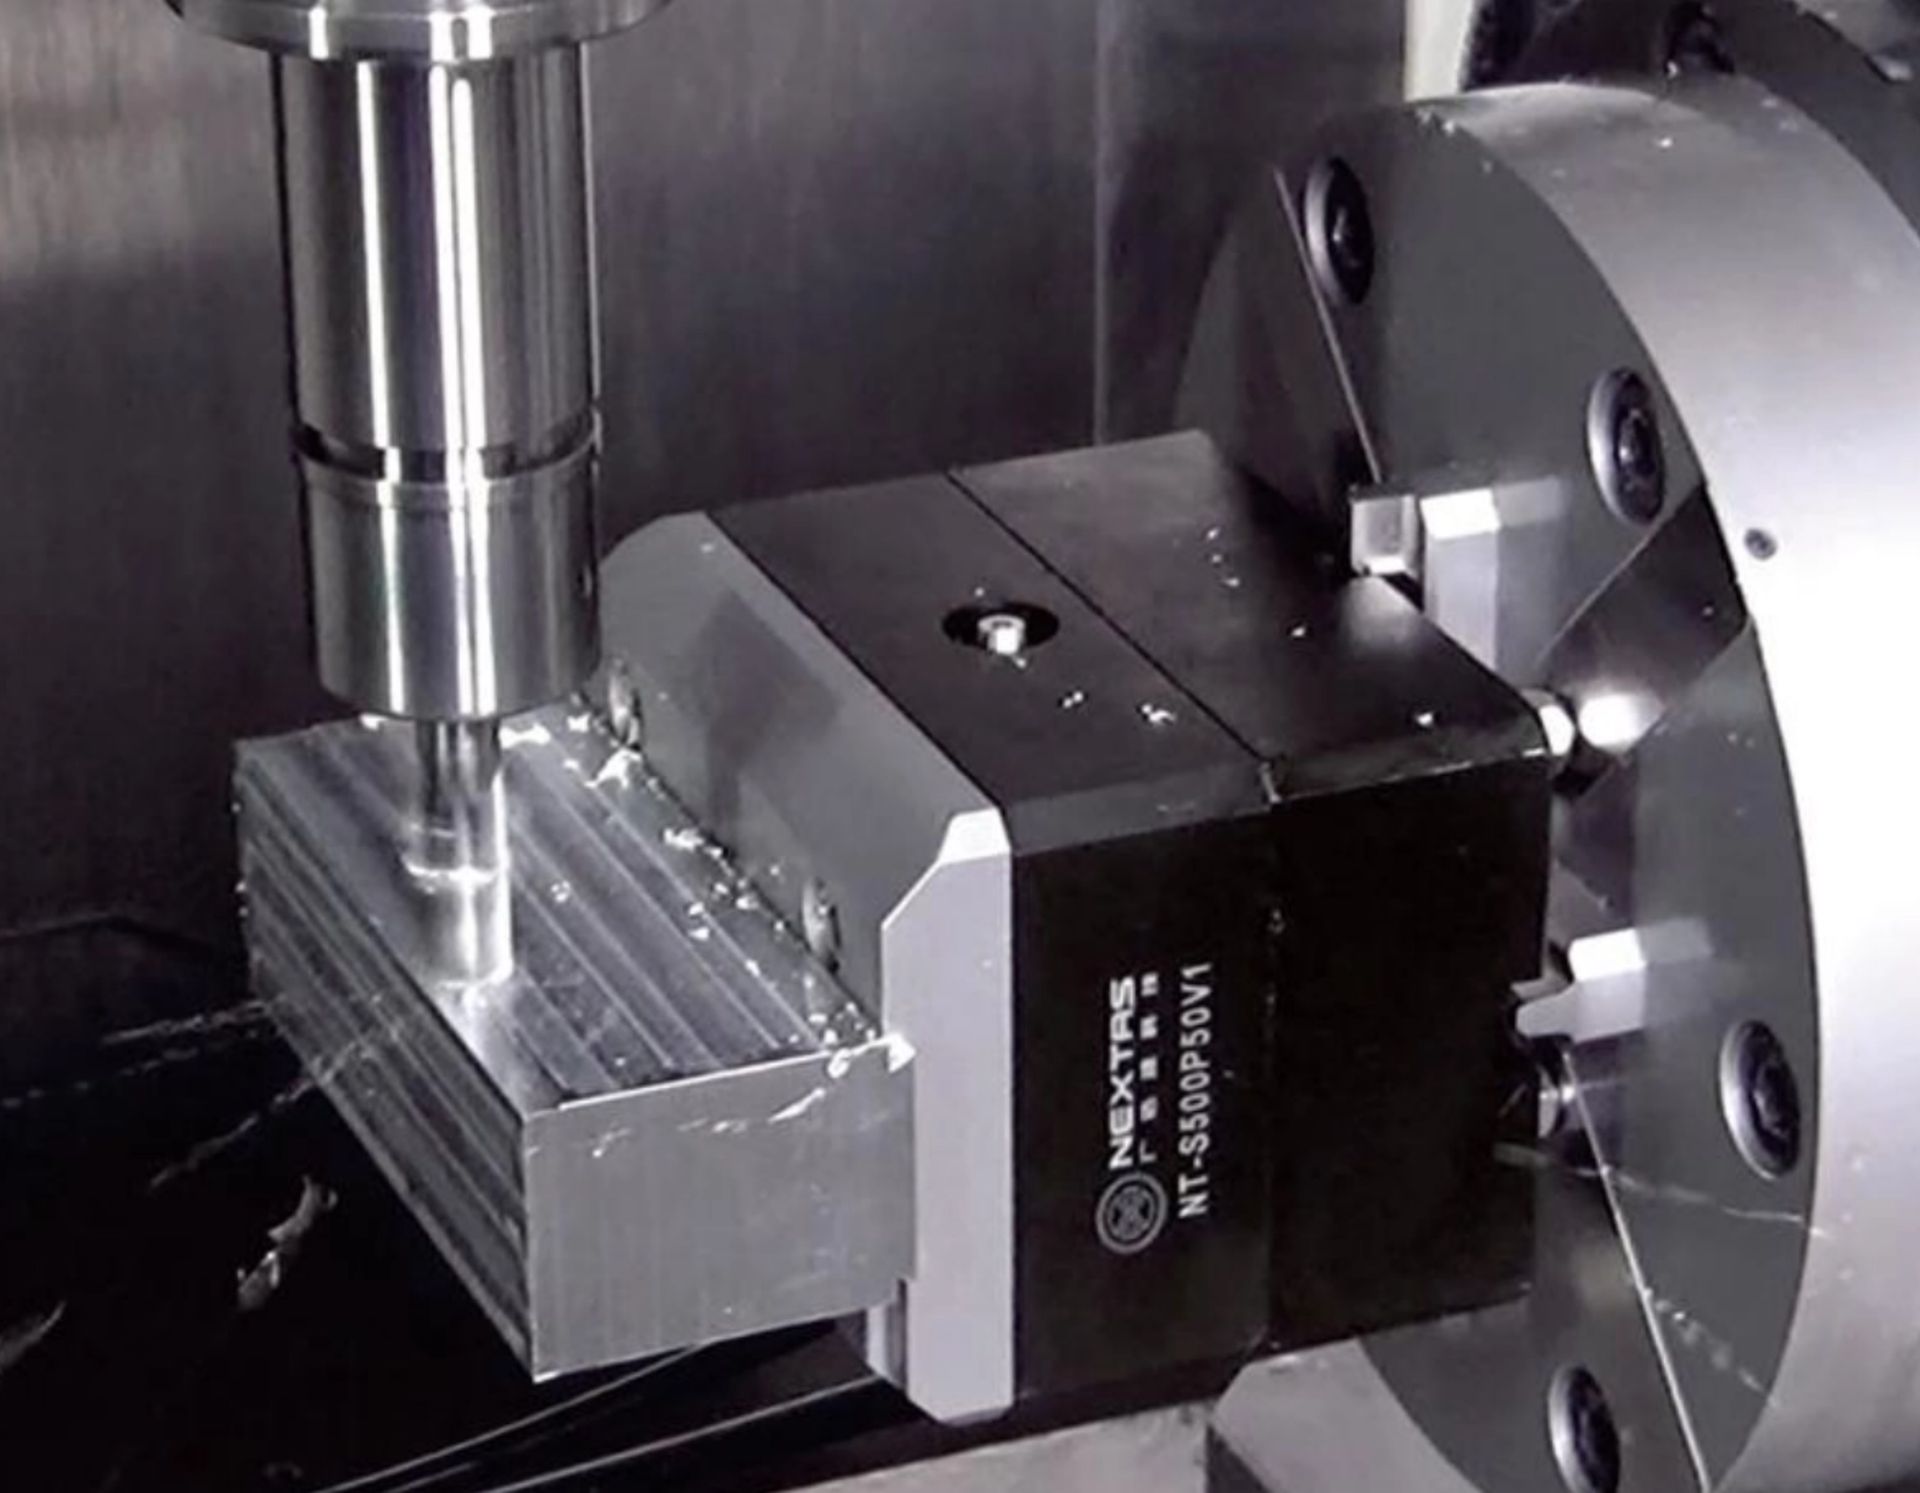
该夹具与气动零点快换基准板配合,可在工业自动化中快速、确定地夹持薄板类产品。预先铣好的燕尾,在几何、接触面、夹紧状态和机床工艺都按该批次验证后,可以支持受控落座。
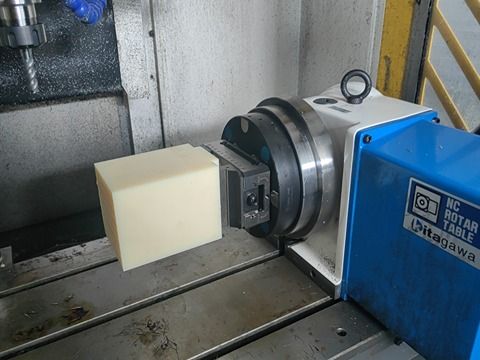
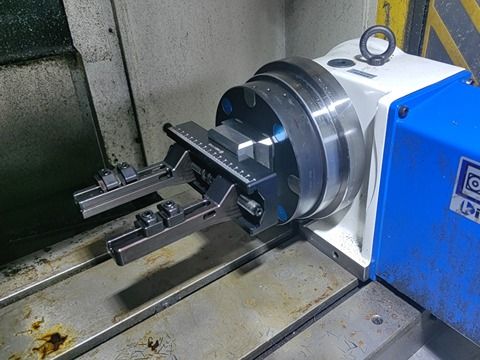
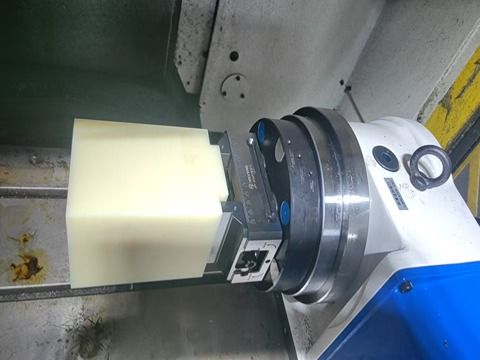
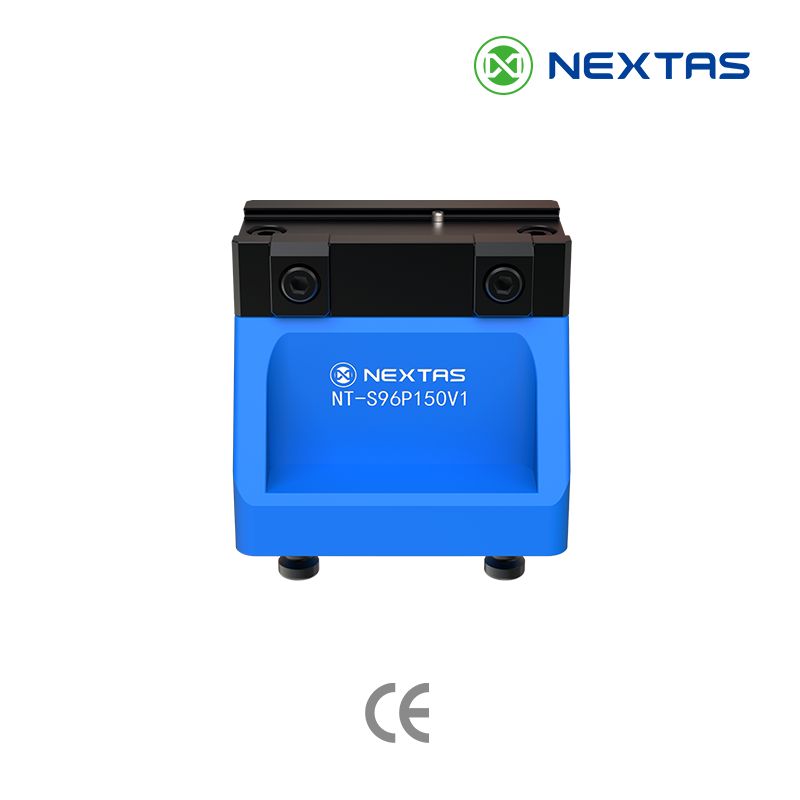
钛合金和航空零件如果需要露出不止一个面,用这个装夹方式来核对。夹具露出五个面。这些面能否一次装夹铣完,取决于刀具长度、倾角和机床的 Z 向行程。
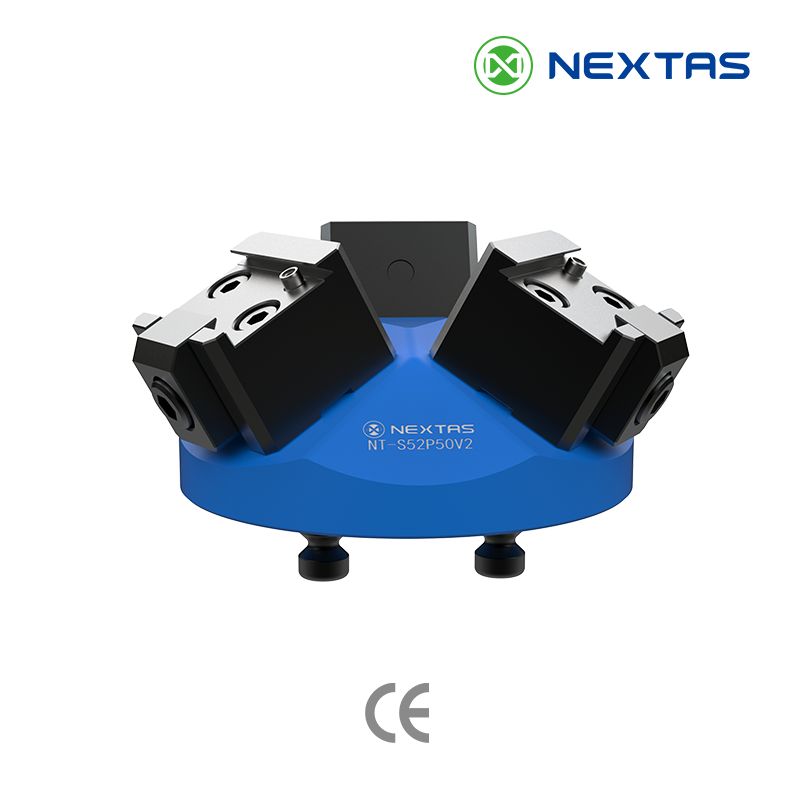
选定的 52 / 96 mm 接口,在夹具、接收座和托盘组合按批准图纸核对后,可以支持作业切换。机器人托盘交换是否适用,取决于载荷、间隙、控制和单元级工艺验证。
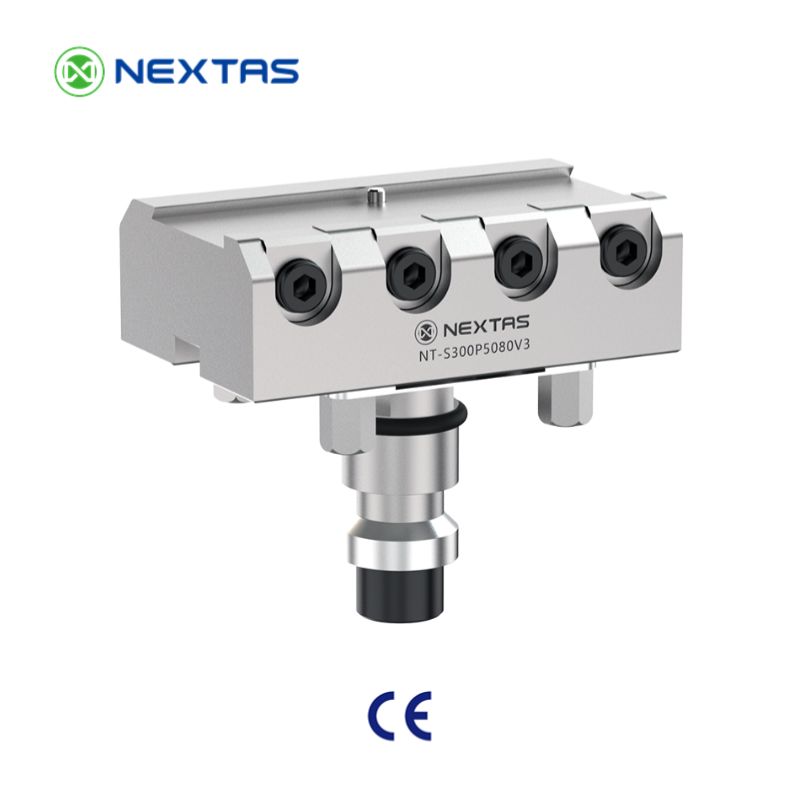
根据毛坯材料和计划切削,选择预加工燕尾及支撑。我们可通过工件图纸评审夹持轮廓、接触和夹具尺寸,再用试切检查稳定性与变形。
选型完成后,按图纸准备毛坯并核对安装、排屑与冷却条件。以下资料按安装、试切和状态诊断组织。准备毛坯前,请对照 燕尾毛坯准备与检验指南 和所选夹具图,规划余量并核对工作轮廓。
选型条件见工位、毛坯与接口核对。以下保留铣刀、工序衔接、安装、刀具扫掠和维护的具体要求。
需要燕尾铣刀建议、间隙仿真,或五轴机床的夹具布置吗?
联系我们即使是合适的 45° 燕尾夹具,只要切屑、变形或过大的刀具负荷进来,重复性也会变差。用这张表排查五轴燕尾夹持和零点装夹里最常见的问题。
无人值守方案须逐站确认夹具、气动零点板或托盘交换装置的匹配,并验证传感器所监测的状态、互锁、故障安全状态、复位与恢复。能否持续运行以完整单元的风险评估和验收为准。
标为 Dovetail Jaws 的场面是独立燕尾夹具,不是这台气动虎钳的钳口。
一段 39 秒的三维演示,展示两条装夹路线。硬钳口和软钳口场面是气动虎钳装夹。标为 Dovetail Jaws 的场面是独立的燕尾夹具,不是这台虎钳的钳口选项。开场画面是气动定心虎钳。
在 YouTube 观看页面更新日期 . 提供所选型号或应用需求,索取尺寸、接口详情与可提供的工程图纸。 索取工程资料. 工厂、型录与展会.
按所选夹具图纸准备燕尾轮廓,确认角度、深度、接触和毛坯余量。没有型号依据时不套用通用深度;试切时核对支撑、切削载荷、拔出风险及工件变形。
52 与 96 用来区分安装和尺寸规格。按零件和计划的布局选择;更宽的基准并不证明能配上另一块板或托盘。请核对所选型号的图纸、接口、高度、载荷和刀具可达性,并在预定机床上验证装夹。
可以。即使在三轴或四轴机床上,燕尾夹持也能提高刚性和刀具可达性,并加快换装,多品种生产时尤其明显。
夹具按 45° 燕尾设计。使用与毛坯匹配的燕尾铣刀,并留下干净、无毛刺的轮廓。如果不确定,请提供零件图和材料,我们会建议一套已用过的燕尾做法。
自定心虎钳夹两条平行边。这会挡住刀具,并且需要更高的毛坯。燕尾夹具在底部夹一小段 45° 轮廓。夹持把毛坯向下拉,并留出五个面做五面加工。
悬伸要小,燕尾要一致并去毛刺,夹具尺寸要和负荷匹配(更重的切削用系统 96)。高扭矩工序按需要增加挡块或定位件,并用试切和检验验证工艺。
适合。薄件或窗口类零件请使用相应的压板或支撑柱,并把夹紧点放在零件最刚的区域附近,以减小变形。
重复性取决于零点基准和您铣出的燕尾。接口清洁、燕尾一致,才能保住设定的落座。请按您的公差核对这个落座。
请提供机床型号、工作台尺寸、五轴行程包络,以及燕尾夹具是直接安装还是通过现有零点快换基准板安装。
请提供材料、毛坯尺寸、燕尾规格偏好(52 mm 或 96 mm)、每次装夹要加工的面数,以及表面要求。
请说明重复精度公差、需要单工位还是三工位、单件目标节拍,以及是否计划机器人或托盘库集成。
快速报价
请提供毛坯尺寸与材料、机床型号和需要加工的面。我们可评估夹具规格、钳口及安装路线;接口尚未确定也可以开始。