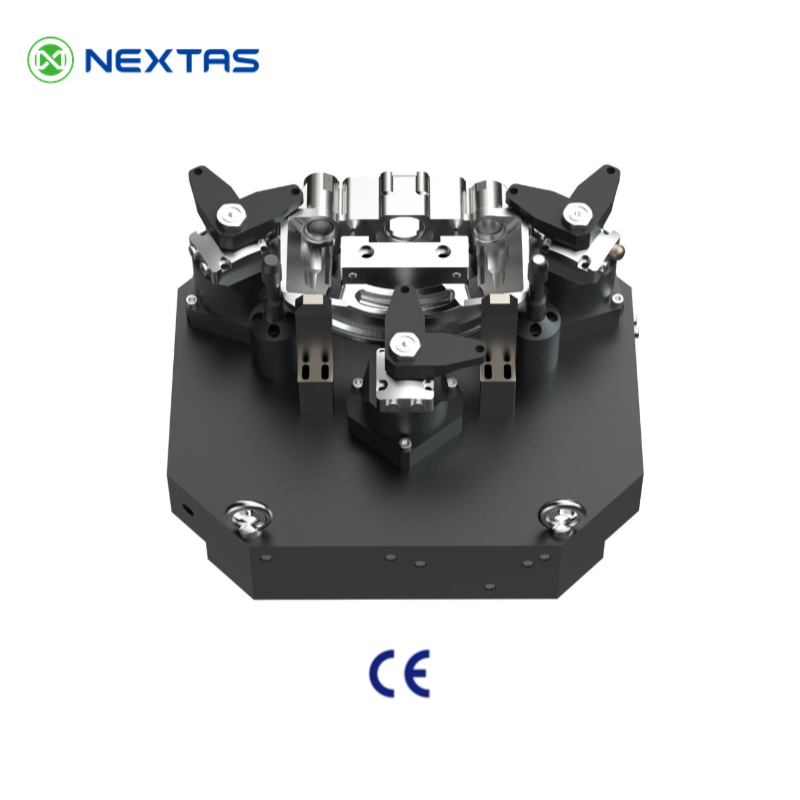
Модель детали ещё не является спецификацией приспособления. Многие запросы начинаются с STEP-файла, названия станка и желаемого времени цикла. Изготовителю приходится предполагать, как должны двигаться зажимы, какое усилие прикладывать и как подвести масло к вращающемуся столу.
Последствия этих предположений проявляются позже: перекошенная деталь, вращающееся соединение, перегружающее привод, или разборка стола ради ещё одной масляной линии. Экономнее заранее описать порядок зажима, рабочее давление, каналы и трассировку, до расчёта стоимости проекта.
Запрос коммерческого предложения (RFQ) — пакет данных, позволяющий поставщику рассчитать реальную конструкцию. Вращающееся соединение передаёт масло и воздух от неподвижной части станка к поворотному приспособлению. Укажите это соединение в запросе, если приспособление будет индексироваться или вращаться при фрезеровании.
Разделите функции:
Установочные элементы воспринимают нагрузку резания. Зажимы только прижимают деталь к этим элементам. Если фреза нагружает подвижный цилиндр вместо жёсткого упора, возможны автоколебания детали. Опишите путь передачи нагрузки до отправки пакета для расчёта.
Что ещё включить в запрос?
Сохраняйте один список. Не повторяйте его во вступлении, ответах на вопросы и завершающем обращении. Полный перечень данных находится в конце страницы.
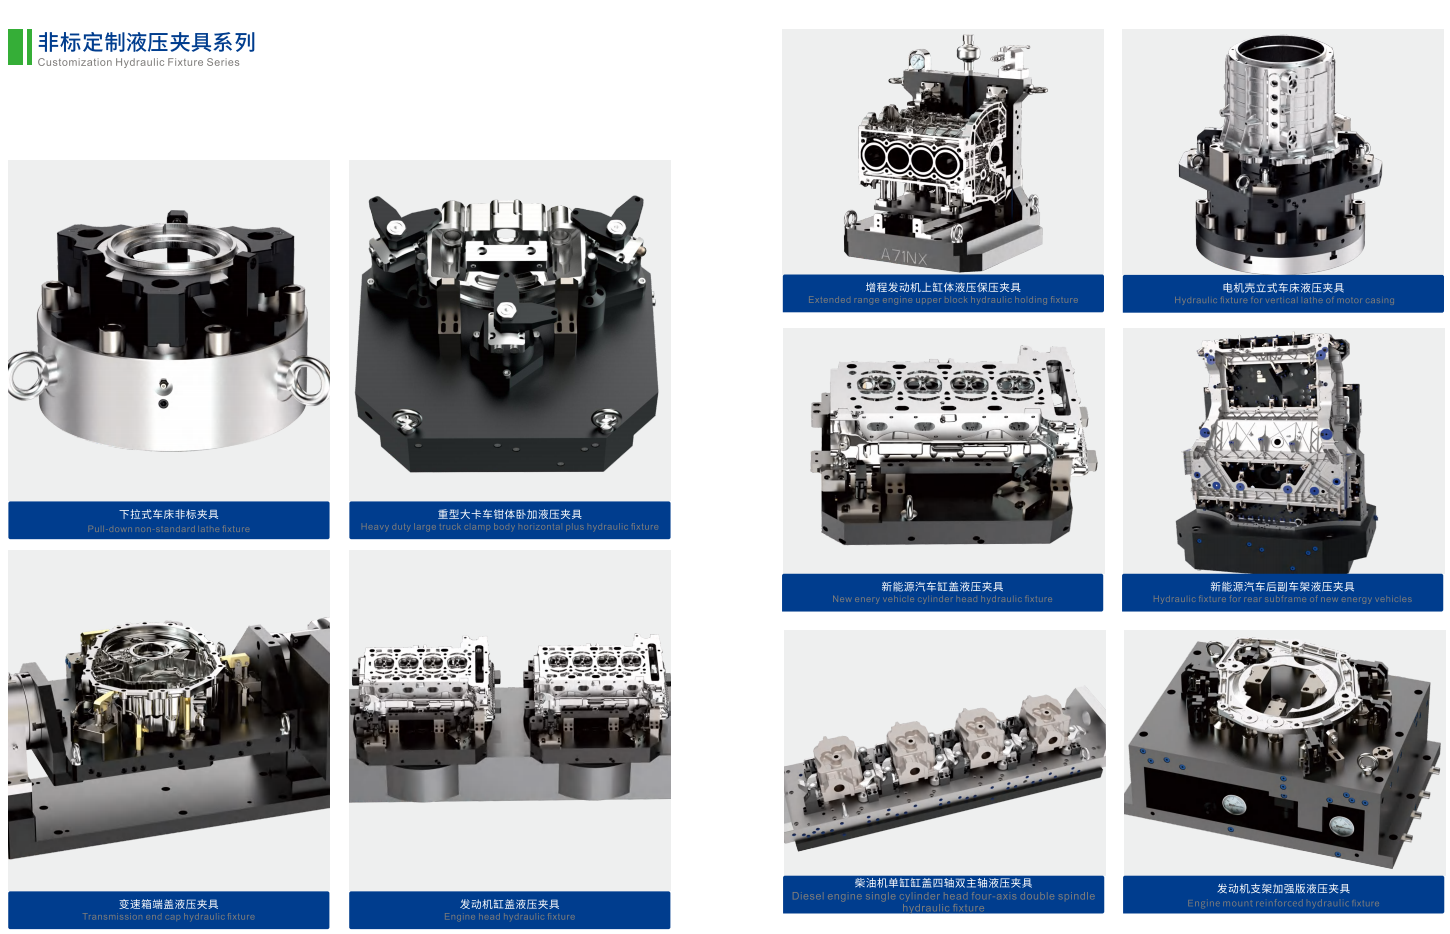
Источник опубликованных здесь диапазонов — страница заказного гидравлического приспособления. Типичная указанная точность посадки — 0,005 мм или лучше. Указанное усилие зажима составляет 5–200 кН и зависит от задачи. Рабочее давление указано в пределах 10–70 МПа. Некоторые схемы также рассматриваются при 70–210 бар. Указанная станция NT-S747P40L на 7 МПа — пример согласования оборудования, а не замена всему более широкому диапазону.
Если вы ещё выбираете между пневматикой и гидравликой, используйте сравнение затрат на пневматические и гидравлические приспособления. Если остаётся вопрос о пригодности заказной гидравлики для семейства деталей, обратитесь к руководству по гидравлическим приспособлениям в автопроме. Эта страница относится к следующему этапу: заказное гидравлическое приспособление уже выбрано, и нужно подготовить запрос, по которому можно рассчитать предложение.
Порядок зажима определяют до давления масла
Первое правило относится к механике. Жёсткие установочные элементы задают схему 3-2-1: три точки по основной поверхности, две по второй и одна по третьей. Зажимы удерживают деталь на этих элементах. Не направляйте зажим навстречу основной силе резания в надежде на одно трение.
Обычная последовательность выглядит так:
- Установите деталь на базирующие элементы. Используйте палец или геометрию, допускающие только одну ориентацию, чтобы исключить обратную установку.
- Проверьте посадку детали. Небольшое пневматическое отверстие в опорной площадке может выявить зазор до перемещения зажимов.
- Плавно подведите подводимые опоры к необработанной поверхности, не приподнимая деталь с установочных элементов.
- Прижимайте деталь к опорным площадкам, а не за их пределами.
- Заблокируйте подводимые опоры, чтобы до резания они стали жёсткими колоннами.
Подводимая опора — плунжер, заполняющий зазор под деталью. Это не зажим: она препятствует прогибу детали вниз от силы резания.
Клапаны последовательности или сигналы станка?
В любом случае нужно указать, что запускает каждый шаг.
Сравнение ниже помогает предварительному выбору и не является классификацией каталога NEXTAS.
| Вариант | Как срабатывает | На что обратить внимание |
|---|---|---|
| Клапаны последовательности на одной масляной линии | Масло поступает к следующей группе после преодоления давлением усилия пружины | Экономят каналы. Холодное вязкое масло может вызвать преждевременное срабатывание следующего шага. |
| Отдельные линии и сигналы станка | У каждой группы свой клапан. Система управления ожидает подтверждённого состояния. | Последовательность более воспроизводима, но требуется больше каналов через вращающееся соединение. |
Если порядок должен подтверждаться, не поручайте его одной пружине внутри клапана. Опишите сигналы в запросе предложения.
Какое усилие должно создавать масло?
Давление выбирают по компромиссам. Более высокое давление позволяет использовать меньшие цилиндры в ограниченном пространстве станка. Более низкое распределяет нагрузку по большему поршню, что может быть полезно для тонкой алюминиевой стенки.
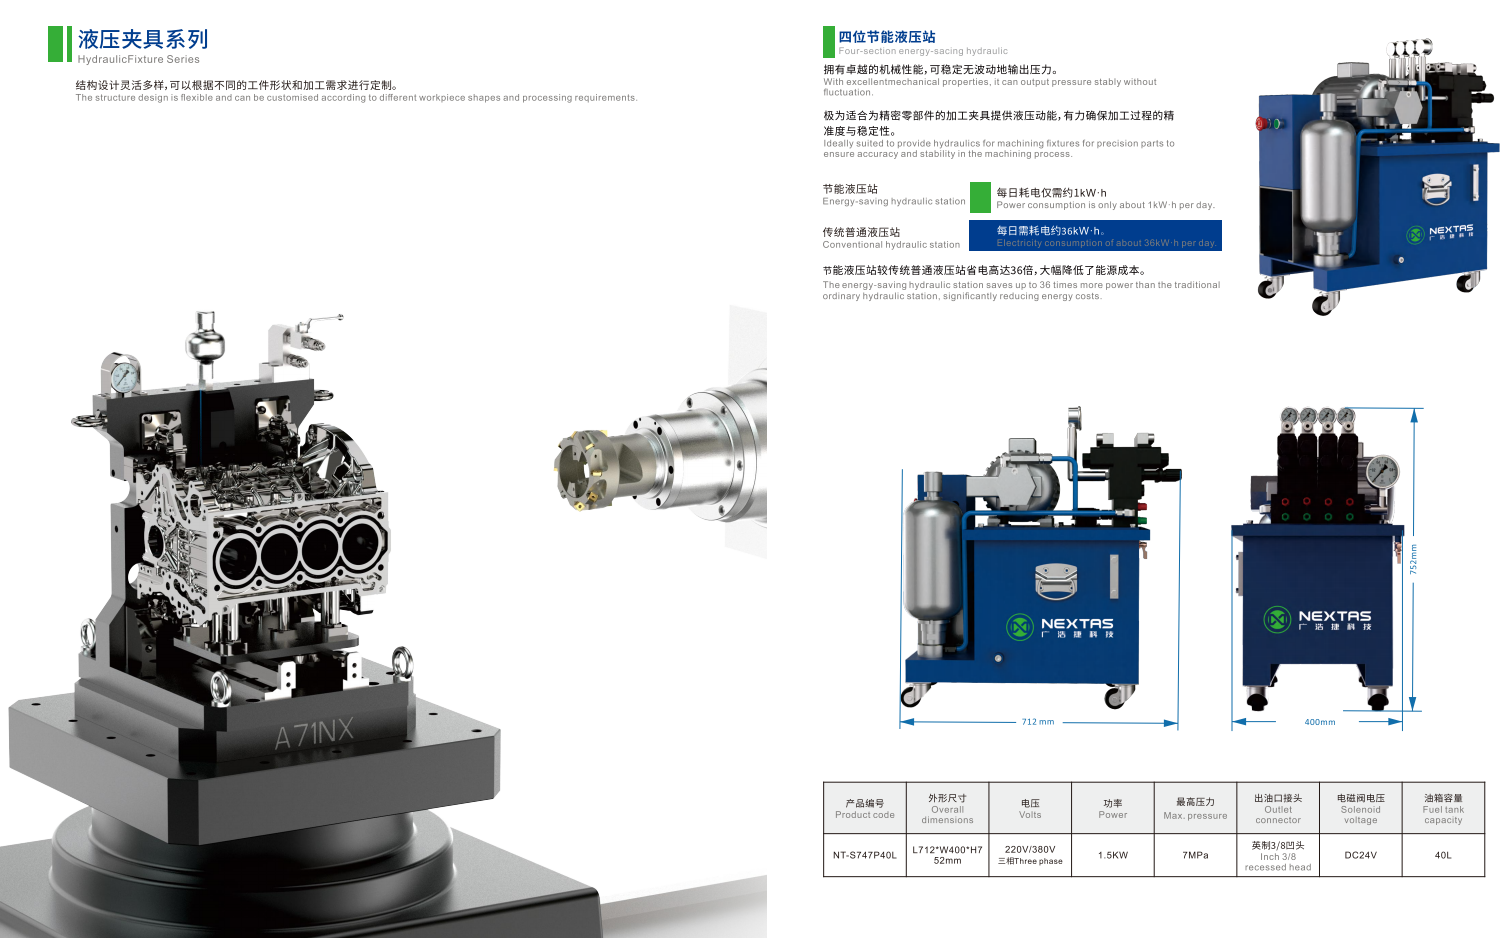
Опубликованный диапазон NEXTAS — 10–70 МПа. Некоторые схемы рассматриваются при 70–210 бар. Указанная четырёхпозиционная гидростанция рассчитана на 7 МПа. Выбирайте насос по схеме, а не по одной этой станции.
Следующее разделение — ориентир для планирования, а не каталожная категория. В цеховой практике около 70–150 бар часто относят к нижнему диапазону для мягких деталей, а 200 бар и выше — к компактным системам высокого усилия для чугуна и стали. Это распространённые рабочие диапазоны, а не названия моделей NEXTAS. Окончательное давление определяется деталью, цилиндрами и давлением, которое удаётся поддерживать у приспособления.
Длинные рычаги поворотных зажимов
Каталожный рычаг зажима короткий. Заказной рычаг часто длиннее, чтобы обходить выступ детали. Дополнительная длина увеличивает изгибающую нагрузку на шток.
Предварительная оценка для планирования: эффективное усилие равно номинальному, умноженному на отношение длины стандартного рычага к длине заказного. При удлинении рычага снижайте усилие и давление. Пропуск этой проверки может привести к задирам штока или поломке кулачкового механизма. Укажите длину рычага и смещение точки контакта в запросе.
Подводимые опоры и распространённая проверка 50%
Подводимые опоры не зажимают, а препятствуют прогибу вниз. При предварительной проверке усилие зажима над опорой обычно ограничивают половиной её номинальной удерживающей способности при выбранном давлении. Остаток предназначен для нагрузки резания, а не дополнительного зажима.
Проверка 50% — практический ориентир для планирования, а не правило каталога NEXTAS. Подтвердите данные выбранного цилиндра.
При переходах торцевой фрезы через карманы часто вводят дополнительный коэффициент 2× к оценке силы резания. Рассматривайте его как пример для планирования. Реальную нагрузку по-прежнему задают инструмент и траектория.
Цилиндры одностороннего или двустороннего действия?
Цилиндры одностороннего действия используют масло для зажима и пружину для возврата. Трубопровод проще, скорость возврата определяется пружиной. При увеличении объёма пружинной полости через грязесъёмник штока могут засасываться СОЖ и стружка.
Цилиндры двустороннего действия используют масло в обоих направлениях. Время открытия и закрытия более воспроизводимо даже при стружке на рычаге. Для серийной ячейки двустороннее движение обычно рассматривают первым.
При пружинном возврате укажите способ вентиляции этой полости. Не выводите вентиляцию в поток СОЖ.
Когда приспособление должно вращаться
Если приспособление установлено на четвёртой оси, люльке или наклонной пятой оси, шланги не должны наматываться. Вращающееся соединение передаёт масло и воздух через поворот. Оно часто становится наиболее уязвимым звеном сборки.
Уплотнения, скорость и сопротивление вращению
Недорогие манжетные уплотнения удерживают масло, но создают сопротивление вращению. На небольшом столе с прямым приводом оно может вызвать аварийный сигнал двигателя или запаздывание индексации.
В уравновешенных торцевых уплотнениях используются притёртые твердосплавные или керамические поверхности. Их сопротивление меньше, и они лучше подходят для повышенной скорости.
Некоторые высокоскоростные соединения используют контролируемый зазор с небольшим просачиванием масла. Им нужна дренажная линия. Не исключайте её из запроса предложения.
Укажите скорость стола, режим индексации или непрерывного фрезерования и допустимый момент сопротивления для двигателя. Запросите у изготовителя соединения момент страгивания и рабочий момент при вашем давлении.
Подсчитайте каналы до изготовления соединения
Добавление масляной линии после изготовления обычно требует нового соединения и разборки стола.
Схема ниже — пример для планирования двухпозиционной установочной колонны с двусторонними зажимами и пневмоконтролем наличия детали. Это не стандартная схема каналов NEXTAS.
| Канал | Назначение | Среда | Зачем нужен отдельный канал |
|---|---|---|---|
| 1 | Общее раскрепление | Масло | Открывает зажимы и освобождает опоры |
| 2 | Зажим позиции 1 | Масло | Удерживает позицию 1 при загрузке позиции 2 |
| 3 | Зажим позиции 2 | Масло | Независимая загрузка и выгрузка |
| 4 | Пневмоконтроль посадки позиции 1 | Воздух | Подтверждает посадку детали на позиции 1 |
| 5 | Пневмоконтроль посадки позиции 2 | Воздух | Подтверждает посадку детали на позиции 2 |
| 6 | Вентиляция или дренаж | Воздух или просочившееся масло | Защищает пружинные полости и отводит утечки |
Если доступны только четыре канала, укажите, какую функцию вы исключите и почему.
Для поворотного закрепления вне заказной гидравлики руководство по нулевому базированию на четвёртой оси рассматривает сборку плит, а не эту масляную схему.
Масляные каналы внутри плиты
Убирайте шланги из зоны резания. Стружка и СОЖ высокого давления могут перерезать пластиковую линию. В промышленной плите применяют каналы глубокого сверления в стальном или алюминиевом корпусе.
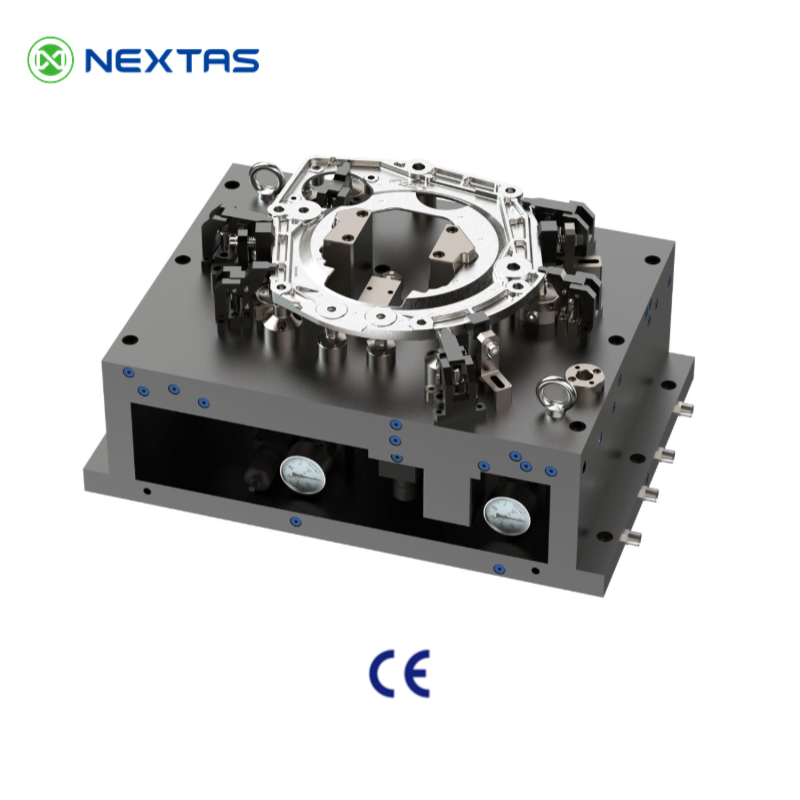
Частый ориентир для предварительного расчёта — внутренние каналы 6–10 мм и скорость масла менее примерно 4,5 м/с. Более высокая скорость нагревает масло, увеличивает потери давления и замедляет зажим. Эти размеры — предварительные пределы. Подтвердите расход по объёму цилиндров и времени цикла.
В местах пересечения отверстий закрывайте технологический вход распорной заглушкой высокого давления, рассчитанной выше рабочего давления. Не применяйте коническую резьбовую пробку, способную ослабнуть от вибрации.
Для перехода масла от основания к надставке применяйте стальную трубку с двумя кольцами круглого сечения и защитными кольцами. Одно торцевое кольцо между крупными плитами может выдавиться при их деформации под нагрузкой резания.
Для внешних подключений задавайте прямую резьбу SAE с уплотнением круглым кольцом в порте (ISO 11926-1) либо BSPP с комбинированным уплотнением (ISO 1179-1). Избегайте конической NPT: чрезмерная затяжка может расколоть алюминиевый корпус, а обрывки уплотнительной ленты — заклинить клапан последовательности.
Не допускайте СОЖ в пружинные полости
За поршнем цилиндра одностороннего действия находится воздушная полость. При выдвижении из неё выходит воздух, при возврате он втягивается обратно. Если порт открыт на поверхности приспособления, он будет засасывать СОЖ.
При обильной подаче СОЖ выполните сухой вентиляционный канал глубоким сверлением. Выведите его через вращающееся соединение в атмосферу либо подайте слабую продувку около 0,1–0,2 бар. Это технологический барьер, а не функция безопасности.
Подтвердите посадку детали
Реле давления показывает рост давления масла, но не обнаруживает стружку под базой. Полное давление зажима возможно даже при подъёме детали на 0,5 мм.
Пневмоконтроль прилегания закрывает этот пробел. Сухой цеховой воздух под давлением около 1,5–3,0 бар подаётся в отверстие 1,0–1,5 мм на опорной площадке. Если деталь прилегает, давление растёт и реле может замкнуться. Если стружка приподнимает её примерно на 0,010–0,025 мм, воздух выходит и реле остаётся разомкнутым. Сигнал может блокировать запуск цикла.
Это технологический контроль. Он не является остановом с установленным уровнем безопасности, если такое назначение не подтверждено полной системой безопасности ячейки. Ограждения, логика останова и восстановление остаются ответственностью изготовителя ячейки.
Для роботизированных ячеек укажите также наличие детали, положение зажима и подтверждение давления как технологические разрешения. Перечень проверок сигналов ввода-вывода нулевого базирования рассматривает назначение сигналов. Не считайте зелёный индикатор подтверждением безопасности отсека при отсутствии людей.
Что отправить для проверки гидравлического приспособления
NEXTAS может проверить порядок зажима, диапазон давления, каналы и открытые вопросы трассировки. По этой странице нельзя утвердить план безопасности ячейки. Если поле не определено, напишите «неизвестно».
Значения в среднем столбце — примеры полезных исходных данных, а не стандартные настройки NEXTAS.
| Раздел | Что указать | Предотвращаемый риск |
|---|---|---|
| Деталь | STEP или IGES, двумерный чертёж, материал, разброс исходных размеров | Исчерпание хода опор; смятие тонких стенок |
| Обработка | Инструмент, траектория, пиковая боковая нагрузка, переходы фрезы через карманы | Смещение детали; недостаточная способность опор |
| Станок | Модель, чертёж стола или паллеты, четвёртая или пятая ось | Столкновение габаритов; неверное вращающееся соединение |
| Давление | Рабочий диапазон и жидкость с привязкой к насосу, обеспечивающему требуемое давление | Несоответствие цилиндров гидростанции |
| Движение | Одно- или двусторонние зажимы; длина рычагов | Зависание пружины; чрезмерный изгиб штоков |
| Порядок | Клапаны последовательности или линии с управлением от станка | Блокировка опор до посадки детали |
| Вращение | Скорость индексации и допустимое сопротивление уплотнений | Перегрузка двигателя стола по току |
| Порты | Количество каналов, включая контроль посадки и вентиляцию | Переделка вращающегося соединения после изготовления |
| Плита | SAE или BSPP; диаметр каналов глубокого сверления | Трещины портов NPT; медленный зажим |
| Вентиляция | Сухой канал или слабая продувка пружинных полостей | Засасывание СОЖ к пружинам |
| Посадка | Диаметр отверстия и зазор, при котором проверка должна выдавать отказ | Запуск шпинделя при перекосе детали |
Запросите компоновку, открытые риски и испытания. Не считайте коммерческое предложение подтверждённым результатом изготовления первой детали.
Вопросы перед отправкой запроса
Достаточно ли STEP-файла и времени цикла для запроса гидравлического приспособления?
Нет. Изготовителю по-прежнему нужны порядок зажима, рабочее давление, каналы вращающегося соединения при вращении приспособления и трассировка масла. Неопределённые поля отмечайте как неизвестные.
Можно ли выполнить любую задачу одной масляной линией и клапанами последовательности?
Не всегда. Клапан последовательности срабатывает, когда давление достигает уставки пружины. Холодное вязкое масло может преждевременно запустить следующий шаг. Когда порядок нужно подтверждать, применяйте отдельные линии и сигналы станка.
Является ли 7 МПа рабочим давлением каждого гидравлического приспособления NEXTAS?
Нет. Указанная станция NT-S747P40L — пример согласования на 7 МПа. На странице заказных систем указан диапазон 10–70 МПа. Некоторые схемы также рассматриваются при 70–210 бар. Окончательное давление зависит от детали, цилиндров и насоса, способного поддерживать его у приспособления.
Является ли пневмоконтроль прилегания остановом безопасности?
Нет. Это технологическая проверка, способная блокировать запуск цикла, если деталь не села на базу. Она не является функцией с установленным уровнем безопасности, если это не подтверждено полной системой безопасности ячейки.
Что NEXTAS может проверить по материалам этой страницы?
Порядок зажима, диапазон давления, каналы и открытые вопросы трассировки. Отправьте приведённые выше исходные данные. Ограждения и восстановление остаются ответственностью изготовителя вашего станка.
Запрос на гидравлическое приспособление
Отправьте модель детали, данные станка и порядок зажима
Отправьте приведённые выше исходные данные. Неопределённые поля пометьте как неизвестные. NEXTAS может проверить порядок зажима, давление, каналы и открытые вопросы для подготовки предложения.
Обсудить гидравлическое приспособление