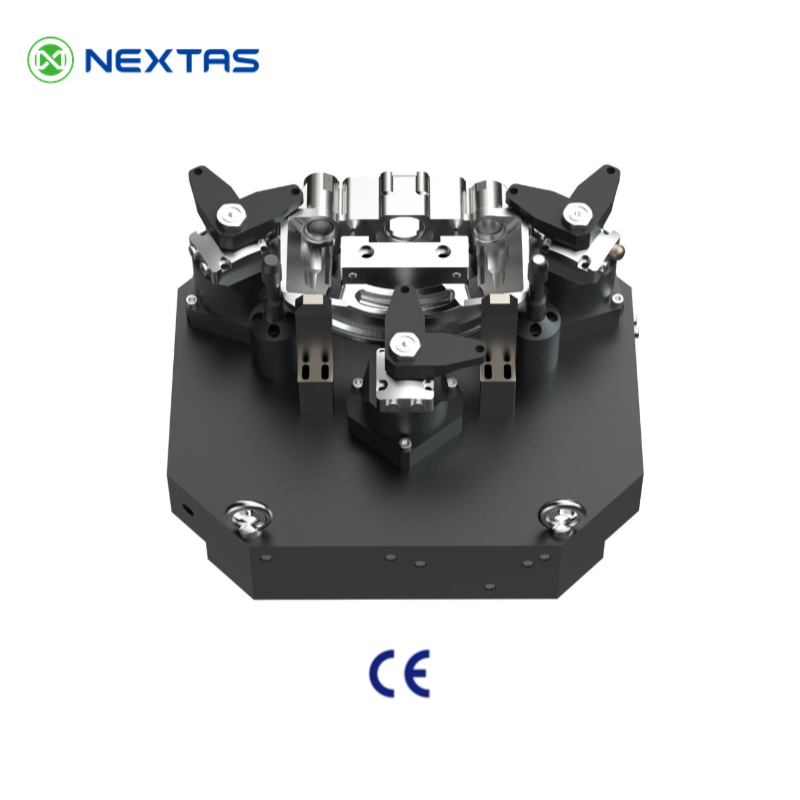
Parça modeli, fikstür şartnamesi değildir. Birçok teklif STEP dosyası, makine adı ve çevrim süresi beklentisiyle başlar. Üretici daha sonra bağlayıcıların nasıl hareket edeceğini, ne kadar kuvvet uygulayacağını ve yağın dönen tablaya nasıl ulaşacağını tahmin etmek zorunda kalır.
Bu tahminler ileride eğik oturmuş parça, tahrik motoruna karşı direnç oluşturan döner bağlantı veya ek yağ hattı için tablanın sökülmesi olarak ortaya çıkar. Daha ekonomik yol; fiyatlandırmadan önce bağlama sırasını, çalışma basıncını, portları ve hat güzergâhını yazmaktır.
Teklif talebi (RFQ), tedarikçinin gerçek bir tasarımı fiyatlandırabilmesi için gönderdiğiniz pakettir. Döner bağlantı, sabit makineden dönen fikstüre yağ ve hava taşıyan birleşimdir. Fikstür dönerken indeksleme veya frezeleme yapacaksa bu bağlantıyı RFQ'da belirtin.
Bu ayrımı kullanın:
Kesme yükünü konumlandırıcılar alır. Bağlayıcılar yalnızca parçayı bu konumlandırıcılara bastırır. Freze, rijit dayama yerine basınç altındaki silindire yüklenirse parça titreşebilir. Teklif paketini göndermeden önce bu yük yolunu yazın.
RFQ'ya başka neler dahil edilmeli?
Tek bir liste tutun. Girişte, sık sorulan sorularda ve son eylem çağrısında aynı listeyi yinelemeyin. Gönderilecek tam liste sayfanın sonundadır.
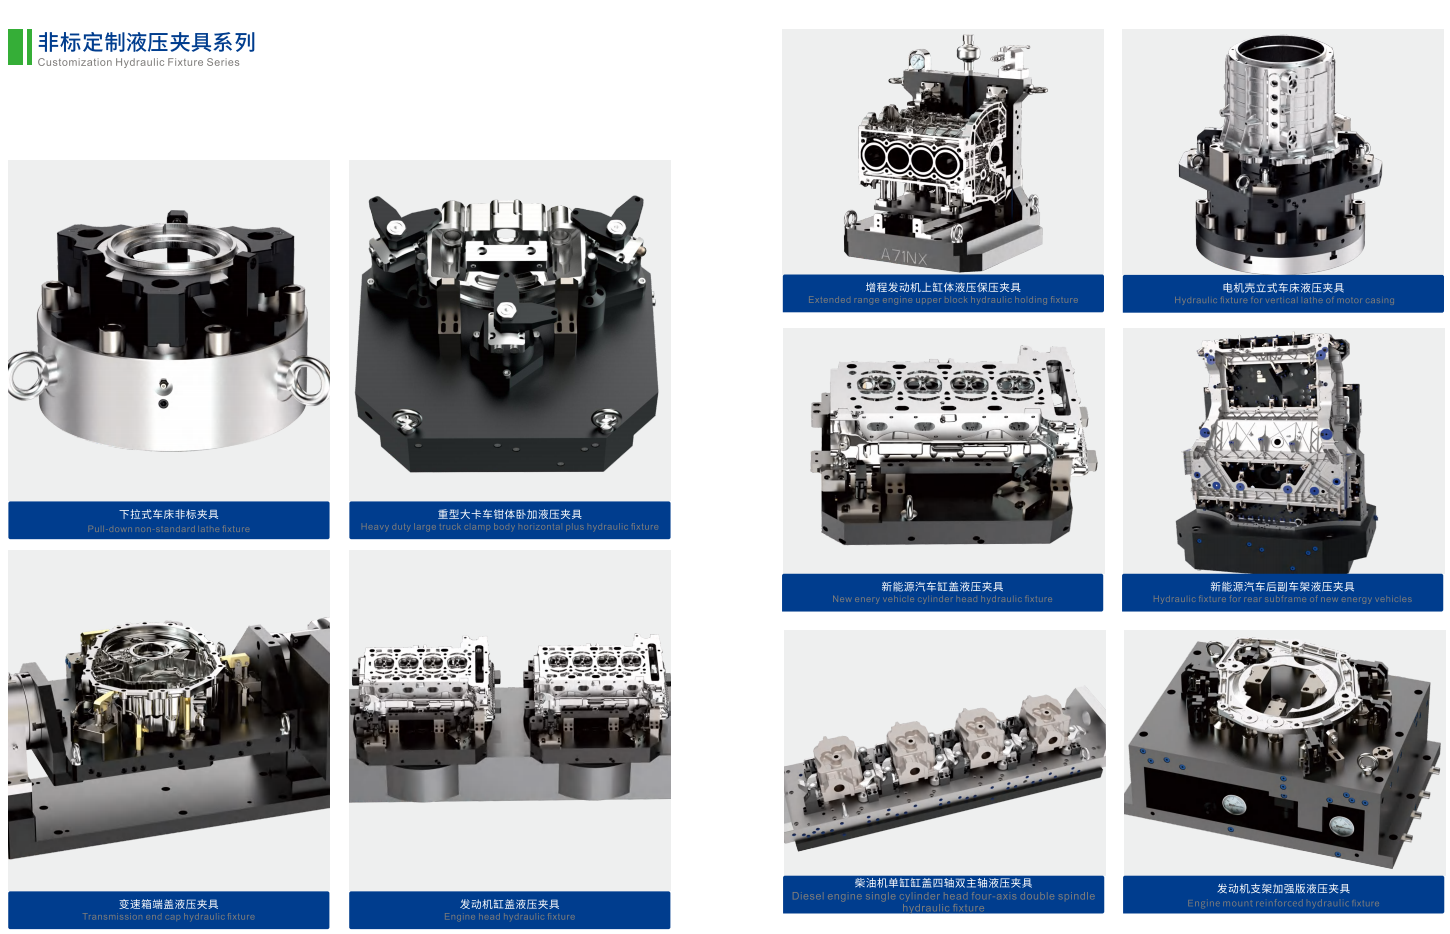
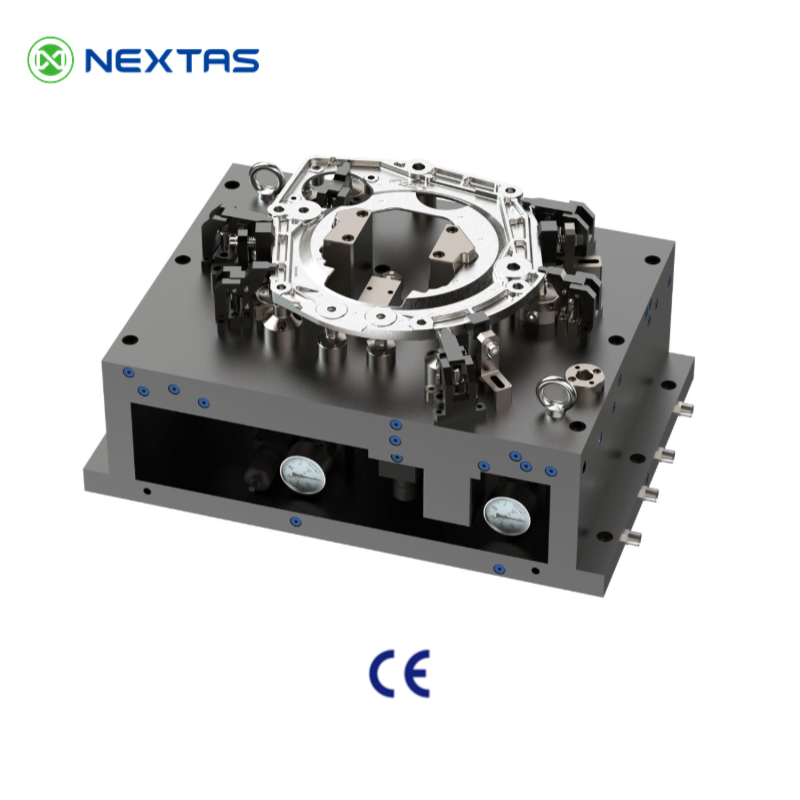
Buradaki yayımlanmış aralıkların kaynağı özel hidrolik fikstür sayfasıdır. Listelenen tipik oturma değeri 0,005 mm veya daha yakındır. Bağlama kuvveti işe bağlı olarak 5–200 kN, çalışma basıncı 10–70 MPa olarak listelenir. Bazı devreler 70–210 bar aralığında da incelenir. Listelenen NT-S747P40L güç ünitesi, 7 MPa için eşleştirme referansıdır. Daha geniş aralığın yerine geçmez.
Hâlâ hava ile yağ arasında seçim yapıyorsanız pnömatik ve hidrolik maliyet rehberini kullanın. Açık soru, özel hidrolik fikstürün parça ailesine uygun olup olmadığıysa otomotiv hidrolik fikstür rehberine bakın. Bu sayfa o seçimden sonra başlar. Özel hidrolik fikstür istiyorsunuz; RFQ'nun fiyatlandırılabilir olması gerekiyor.
Yağ basıncından önce bağlama sırası
İlk kural hidrolik değil mekaniktir. Rijit konumlandırıcılar 3-2-1 çerçevesini kurar: ana yüzde üç, ikinci yüzde iki, üçüncü yüzde bir nokta. Bağlayıcılar parçayı bu konumlandırıcılarda tutar. Bağlayıcıyı ana kesme kuvvetinin karşısına koyup sürtünmenin yeterli olmasını beklemeyin.
Yaygın bir sıra şöyledir:
- Parçayı konumlandırıcılara yükleyin. Ters takılmayı önlemek için yalnızca tek yönde uyan pim veya şekil kullanın.
- Parçanın oturduğunu kontrol edin. Destek pabuçlarındaki küçük hava deliği, bağlayıcılar hareket etmeden önce boşluğu gösterebilir.
- İş parçası desteklerini, parçayı konumlandırıcılardan kaldırmadan ham yüzeye dokunacak kadar nazikçe yaklaştırın.
- Destek pabuçlarına karşı bağlayın; onların ötesine kuvvet uygulamayın.
- Takım kesmeye başlamadan önce iş parçası desteklerini kilitleyerek rijit kolonlara dönüştürün.
İş parçası desteği, parça altındaki boşluğu dolduran pistondur. Bağlayıcı değildir. Kesme sırasında parçanın aşağı eğilmesini önler.
Sıralama valfleri mi, makine sinyalleri mi?
Her adımı neyin tetiklediğini yine de belirtmelisiniz.
Aşağıdaki ayrım ilk seçim içindir; NEXTAS katalog sınıfı değildir.
| Yöntem | Nasıl tetiklenir? | Dikkat noktası |
|---|---|---|
| Tek yağ hattında sıralama valfleri | Basınç bir yayı kaldırdıktan sonra yağ sonraki gruba ulaşır | Port tasarrufu sağlar. Soğuk ve koyu yağ sonraki adımı erken tetikleyebilir. |
| Ayrı hatlar ve makine sinyalleri | Her grubun kendi valfi vardır. Kontrol, doğrulanmış durumu bekler. | Daha tekrarlanabilirdir. Döner bağlantıdan daha fazla port geçmesi gerekir. |
Sıranın doğrulanması gerekiyorsa bunu valf içindeki yaya bırakmayın. Sinyalleri RFQ'ya yazın.
Yağ ne kadar kuvvet uygulamalı?
Basınç bir slogan değil, ödünleşimdir. Yüksek basınç, dar makinede daha küçük silindir kullanımını sağlar. Düşük basınç yükü daha büyük pistona dağıtarak ince alüminyum duvara yardımcı olabilir.
NEXTAS'ın listelenen aralığı 10–70 MPa'dır. Bazı devreler 70–210 bar aralığında incelenir. Listelenen dört istasyonlu güç ünitesi 7 MPa'dır. Pompayı o tek üniteye göre değil, devreye göre boyutlandırın.
Sonraki ayrım katalog sınıfı değil, planlama yaklaşımıdır. Atölyeler çoğunlukla yumuşak parçalar için yaklaşık 70–150 barı alt bant, demir ve çelikte kompakt yüksek kuvvet için 200 bar ve üzerini üst bant kabul eder. Bunlar yaygın atölye aralıklarıdır; NEXTAS model adları değildir. Nihai basınç yine parçaya, silindirlere ve fikstürde korunabilen basınca bağlıdır.
Uzun salınımlı bağlama kolları
Katalog bağlama kolu kısadır. Özel kol, bir çıkıntıyı aşmak için genellikle daha uzundur. Ek uzunluk milin eğilme yükünü artırır.
İlk kontrol için planlama hesabı şöyledir: etkin kuvvet, anma kuvveti ile standart kol uzunluğunun özel kol uzunluğuna oranının çarpımıdır. Özel kol uzunsa kuvveti ve basıncı düşürün. Bu adımı atlamak milde sıvanmaya veya kamın kırılmasına neden olabilir. Kol uzunluğunu ve temas ofsetini RFQ'da belirtin.
İş parçası destekleri ve yaygın %50 kontrolü
İş parçası destekleri bağlama yapmaz; aşağı eğilmeyi önler. Yaygın ilk kontrol, destek üzerindeki bağlama kuvvetinin seçilen basınçta desteğin anma kilitleme kapasitesinin yarısını aşmamasıdır. Kalan kapasite ek bağlama için değil, kesme içindir.
Bu %50 kontrolü NEXTAS katalog kuralı değil, atölye planlamasıdır. Seçilen silindirin verilerini doğrulayın.
Yüzey frezesi cepler arasında kesintili ilerliyorsa atölyeler kesme kuvveti tahminine çoğunlukla ek 2× katsayı uygular. Bunu planlama örneği sayın. Gerçek yükü yine takımınız ve yolunuz belirler.
Tek etkili mi, çift etkili silindir mi?
Tek etkili silindirler bağlamak için yağ, açmak için yay kullanır. Borulama daha basittir. Dönüş hızı yaya bağlıdır. Yay boşluğu büyüdüğünde mil sıyırıcısının arkasına soğutma sıvısı ve talaş çekebilir.
Çift etkili silindirler iki yönde de yağ kullanır. Kol üzerinde talaş yükü olsa bile açma ve kapatma süreleri daha tekrarlanabilirdir. Yüksek hacimli hücrede iki yönlü hareket genellikle ilk seçimdir.
Yaylı dönüş kullanıyorsanız bu boşluğun nasıl havalandırıldığını belirtin. Yoğun soğutma sıvısına açmayın.
Fikstürün dönmesi gerektiğinde
Fikstür dördüncü eksen tablasında, beşik tablaya veya eğilen beşinci eksene bağlıysa hortumlar dolanmamalıdır. Döner bağlantı bu dönüş boyunca yağ ve hava taşır. Genellikle istifin en zayıf parçasıdır.
Contalar, hız ve sürtünme
Ucuz dudaklı contalar yağı tutar, ancak sürtünme de ekler. Küçük doğrudan tahrikli tablaya eklenen bu direnç motor alarmı veya indeksleme gecikmesi yaratabilir.
Dengelenmiş alın contaları leplenmiş karbür veya seramik yüzeyler kullanır. Daha az sürtünür ve yüksek hıza daha uygundur.
Bazı yüksek hızlı bağlantılar kontrollü boşluk ve az miktarda yağ sızıntısı kullanır. Tahliye hattı gerekir. RFQ'da tahliyeyi atlamayın.
Tabla hızını, indeksleme mi sürekli frezeleme mi olduğunu ve motorun sürtünme torku sınırını yazın. Bağlantı üreticisinden basıncınızdaki ilk hareket ve çalışma torkunu isteyin.
Bağlantı üretilmeden önce geçişleri sayın
Bağlantı üretildikten sonra bir yağ hattı eklemek genellikle yeni bağlantı ve tablanın sökülmesi demektir.
Aşağıdaki şema, çift yönlü bağlayıcılar ve parça varlığı havası içeren iki istasyonlu bağlama kulesi için planlama örneğidir. NEXTAS standart port şeması değildir.
| Geçiş | Görev | Akışkan | Neden ayrıdır? |
|---|---|---|---|
| 1 | Ortak açma | Yağ | Bağlayıcıları açar ve destekleri serbest bırakır |
| 2 | İstasyon 1 bağlama | Yağ | İstasyon 2 yüklenirken istasyon 1'i tutar |
| 3 | İstasyon 2 bağlama | Yağ | Bağımsız yükleme ve boşaltma |
| 4 | İstasyon 1 hava oturma kontrolü | Hava | İstasyon 1'in oturduğunu doğrular |
| 5 | İstasyon 2 hava oturma kontrolü | Hava | İstasyon 2'nin oturduğunu doğrular |
| 6 | Havalandırma veya tahliye | Hava veya sızan yağ | Yay boşluklarını korur ve sızıntıyı toplar |
Yalnızca dört geçişiniz varsa hangi işlevi neden çıkaracağınızı belirtin.
Özel hidrolik fikstür dışındaki döner tabla bağlamaları için 4 eksen sıfır nokta rehberi plaka istifini açıklar; bu yağ şemasını değil.
Plaka içindeki yağ yolları
Hortumları kesme bölgesinin dışında tutun. Talaş ve yüksek basınçlı soğutma sıvısı plastik hattı kesebilir. Profesyonel plaka, çelik veya alüminyum gövdede derin deliklerle oluşturulan kanallar kullanır.
Yaygın planlama sınırı, 6–10 mm iç delik ve yaklaşık 4,5 m/s'nin altında yağ hızıdır. Daha hızlı yağ ısınır, basıncı düşürür ve bağlamayı yavaşlatır. Bu ölçüleri ilk kontrol sınırı sayın. Silindir hacminiz ve çevrim süreniz için debiyi doğrulayın.
İki deliğin kesiştiği yerde imalat girişini çalışma basıncının üzerinde sınıflandırılmış yüksek basınç genleşme tapasıyla kapatın. Titreşimde gevşeyebilecek konik boru tapası kullanmayın.
Yağ tabandan yükselticiye geçerken iki O-ring ve destek halkalı çelik boru kullanın. Büyük plakalar arasındaki çıplak yüzey O-ringi, plakalar kesme yükü altında esnediğinde patlayabilir.
Dış bağlantılarda SAE düz dişli O-ring yuvası (ISO 11926-1) veya bağlı contalı BSPP (ISO 1179-1) belirtin. Konik NPT'den kaçının. Fazla sıkmak alüminyum gövdeyi çatlatabilir. Bant parçaları sıralama valfini sıkıştırabilir.
Soğutma sıvısını yay boşluklarından uzak tutun
Tek etkili silindirde piston arkasında hava boşluğu vardır. Uzarken bu boşluk hava verir, geri dönerken hava çeker. Port fikstür yüzeyine açılıyorsa soğutma sıvısını içine çeker.
Yoğun soğutma sıvısında derin delikle kuru havalandırma kanalı açın. Döner bağlantı üzerinden atmosfere yönlendirin veya yaklaşık 0,1–0,2 bar gibi çok düşük temizleme havası verin. Bu bir proses bariyeridir, güvenlik işlevi değildir.
Parçanın oturduğunu doğrulayın
Basınç şalteri yağ basıncının yükseldiğini gösterebilir. Datum altında talaş bulunduğunu gösteremez. Parça 0,5 mm yüksek otururken bağlayıcı tam basınca ulaşabilir.
Hava oturma kontrolü bu açığı kapatır. Yaklaşık 1,5–3,0 bar kuru tesis havası, destek pabucundaki 1,0–1,5 mm deliği besler. Parça tam oturursa basınç yükselir ve şalter kapanabilir. Talaş parçayı yaklaşık 0,010–0,025 mm kaldırırsa hava kaçar ve şalter açık kalır. Bu sinyal Çevrim Başlat'ı engelleyebilir.
Bu bir proses kontrolüdür. Hücrenin tam güvenlik tasarımı belirtmedikçe güvenlik sınıflı durdurma değildir. Koruyucular, durdurma mantığı ve arıza sonrası toparlanma hücre üreticisinin sorumluluğundadır.
Robot hücreleri için parça varlığı, bağlayıcı konumu ve basınç teyidini de proses izinleri olarak tanımlayın. Sıfır nokta I/O kontrol listesi sinyal dilini açıklar. Yeşil ışığı, hücrede kimse bulunmadığının veya alanın güvenli olduğunun kanıtı saymayın.
Hidrolik fikstür incelemesi için ne göndermeli?
NEXTAS bağlama sırasını, basınç aralığını, portları ve açık hat güzergâhı sorularını inceleyebilir. Bu sayfa üzerinden hücre güvenlik planını onaylayamayız. Alan açıksa “bilinmiyor” yazın.
Orta sütundaki değerler yararlı girdi örnekleridir; varsayılan NEXTAS ayarları değildir.
| Alan | Belirtilecek bilgi | Önlenen risk |
|---|---|---|
| Parça | STEP veya IGES, 2D çizim, malzeme, ham parça değişkenliği | Desteklerin strok sonuna dayanması; ince duvarların ezilmesi |
| Kesme | Takım, yol, tepe yanal yük, frezenin cepler arasında atlayıp atlamadığı | Parça kayması; yetersiz destekler |
| Makine | Model, tabla veya palet çizimi, dördüncü veya beşinci eksen | Zarf çakışması; yanlış döner bağlantı |
| Basınç | Korunabilen pompa koşuluna bağlı çalışma aralığı ve akışkan | Güç ünitesiyle uyuşmayan silindirler |
| Hareket | Tek veya çift etkili bağlayıcılar; kol uzunlukları | Yay takılması; aşırı eğilen miller |
| Sıra | Sıralama valfleri veya makine kontrollü hatlar | Parça oturmadan desteklerin kilitlenmesi |
| Dönüş | İndeksleme hızı ve conta sürtünme sınırı | Tabla motorunda aşırı akım |
| Portlar | Hava oturma kontrolü ve havalandırma dahil geçiş sayısı | Sonradan döner bağlantı değişimi |
| Plaka | SAE veya BSPP; derin delik çapı | Çatlamış NPT portları; yavaş bağlama |
| Havalandırma | Yay boşlukları için kuru kanal veya düşük temizleme havası | Yaylara soğutma sıvısı çekilmesi |
| Oturma | Orifis çapı ve kontrolün reddetmesi gereken boşluk | Eğik oturan parçayla iş milinin başlaması |
Yerleşimi, açık riskleri ve testleri isteyin. Teklifi kanıtlanmış ilk parça sonucu saymayın.
RFQ göndermeden önce sorulacak sorular
Hidrolik fikstür RFQ'su için STEP dosyası ve çevrim süresi yeterli mi?
Hayır. Üretici yine de bağlama sırasını, çalışma basıncını, fikstür dönüyorsa döner bağlantı portlarını ve yağ güzergâhını bilmelidir. Alan açıksa bilinmiyor yazın.
Tek yağ hattı ve sıralama valfleri her işi yürütebilir mi?
Her zaman değil. Sıralama valfleri basınç yay ayarına ulaştığında tetiklenir. Soğuk ve koyu yağ sonraki adımı erken başlatabilir. Sıranın doğrulanması gerekiyorsa ayrı hatlar ve makine sinyalleri kullanın.
Her NEXTAS hidrolik fikstürünün çalışma basıncı 7 MPa mıdır?
Hayır. Listelenen NT-S747P40L ünitesi 7 MPa eşleştirme referansıdır. Ürün sayfası özel sistemler için 10–70 MPa listeler. Bazı devreler 70–210 bar aralığında da incelenir. Nihai basınç; parçaya, silindirlere ve fikstürde korunabilen pompa koşuluna bağlıdır.
Hava oturma kontrolü güvenlik durdurması mıdır?
Hayır. Parça oturmadığında Çevrim Başlat'ı engelleyebilen proses kontrolüdür. Hücrenin tam güvenlik tasarımı belirtmedikçe güvenlik sınıflı işlev değildir.
NEXTAS bu sayfa kapsamında neleri inceleyebilir?
Bağlama sırası, basınç aralığı, portlar ve açık hat güzergâhı soruları. Yukarıdaki özeti gönderin. Koruyucular ve arıza sonrası toparlanma yine makine üreticinizin sorumluluğundadır.
Hidrolik fikstür teklif talebi
Parça modelini, makineyi ve bağlama sırası notlarını gönderin
Yukarıdaki özeti gönderin. Açık alanları bilinmiyor diye belirtin. NEXTAS teklifiniz için bağlama sırasını, basıncı, portları ve açık soruları inceleyebilir.
Hidrolik fikstürünüzü görüşün