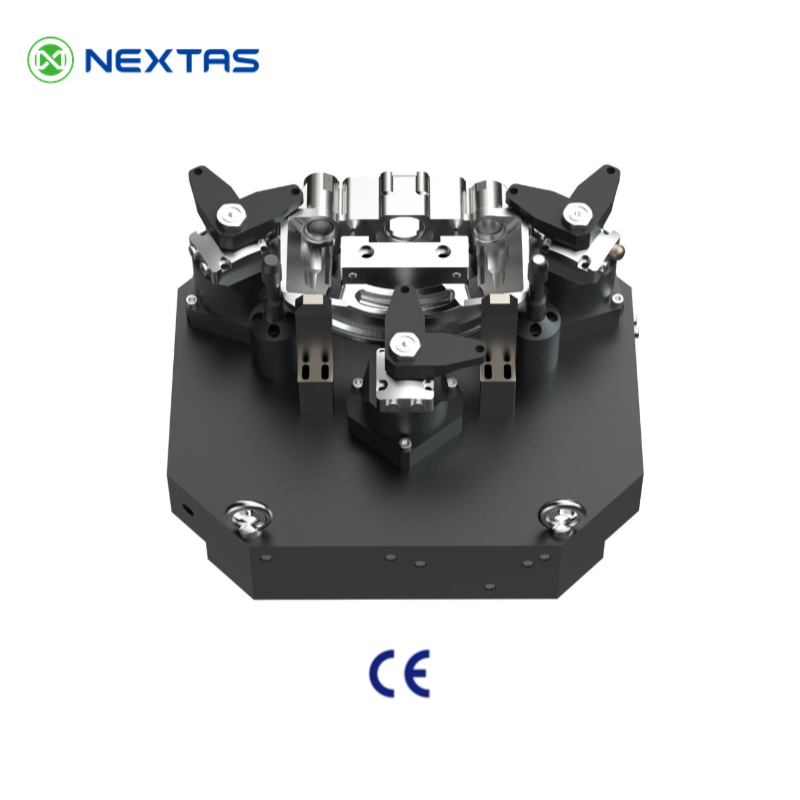
Model detalu nie jest specyfikacją przyrządu. Wiele zapytań zaczyna się od pliku STEP, nazwy maszyny i oczekiwanego czasu cyklu. Konstruktor musi wtedy zgadywać, jak mają poruszać się dociski, z jaką siłą działać i jak doprowadzić olej na obracający się stół.
Skutki tych założeń wychodzą później: przekoszony detal, złącze obrotowe nadmiernie obciążające napęd albo demontaż stołu w celu dodania kolejnego przewodu olejowego. Taniej jest opisać kolejność mocowania, ciśnienie robocze, kanały i prowadzenie mediów przed wyceną.
Zapytanie ofertowe (RFQ) to pakiet danych umożliwiający dostawcy wycenę konkretnej konstrukcji. Złącze obrotowe przenosi olej i powietrze z nieruchomej części maszyny do obracającego się przyrządu. Uwzględnij je w zapytaniu, jeżeli przyrząd będzie indeksowany lub obracany podczas frezowania.
Przyjmij taki podział:
Elementy ustalające przejmują siły skrawania. Dociski jedynie utrzymują detal na tych elementach. Jeżeli frez obciąża ruchomy siłownik zamiast sztywnego oporu, detal może drgać. Opisz tę drogę obciążenia przed wysłaniem zapytania.
Co jeszcze uwzględnić w zapytaniu?
Zachowaj jedną listę. Nie powielaj jej we wstępie, odpowiedziach FAQ i ostatnim wezwaniu do działania. Pełna lista danych znajduje się na końcu strony.
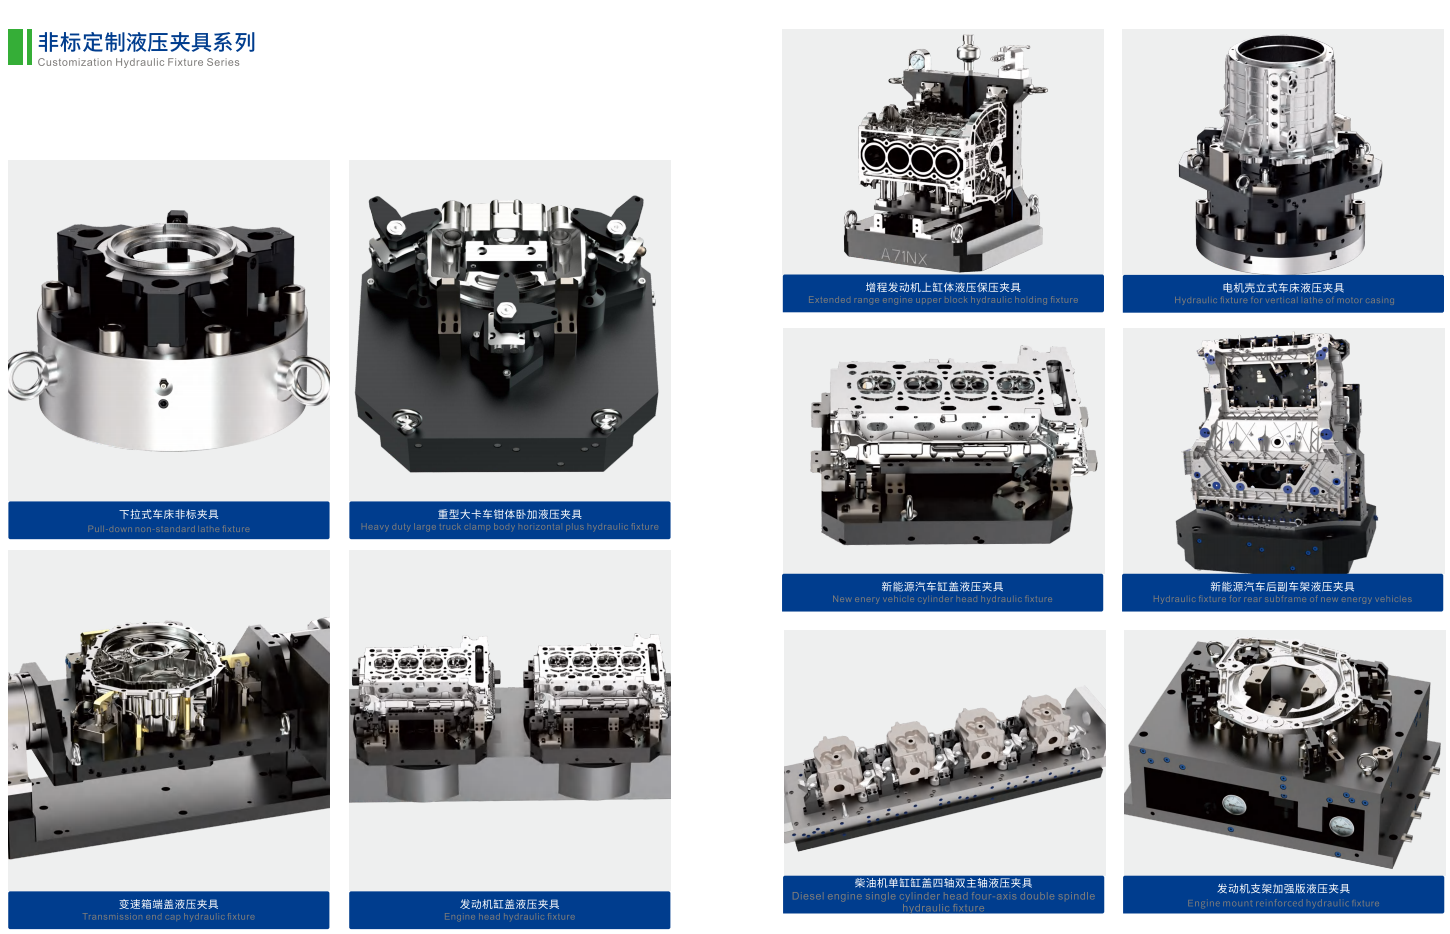
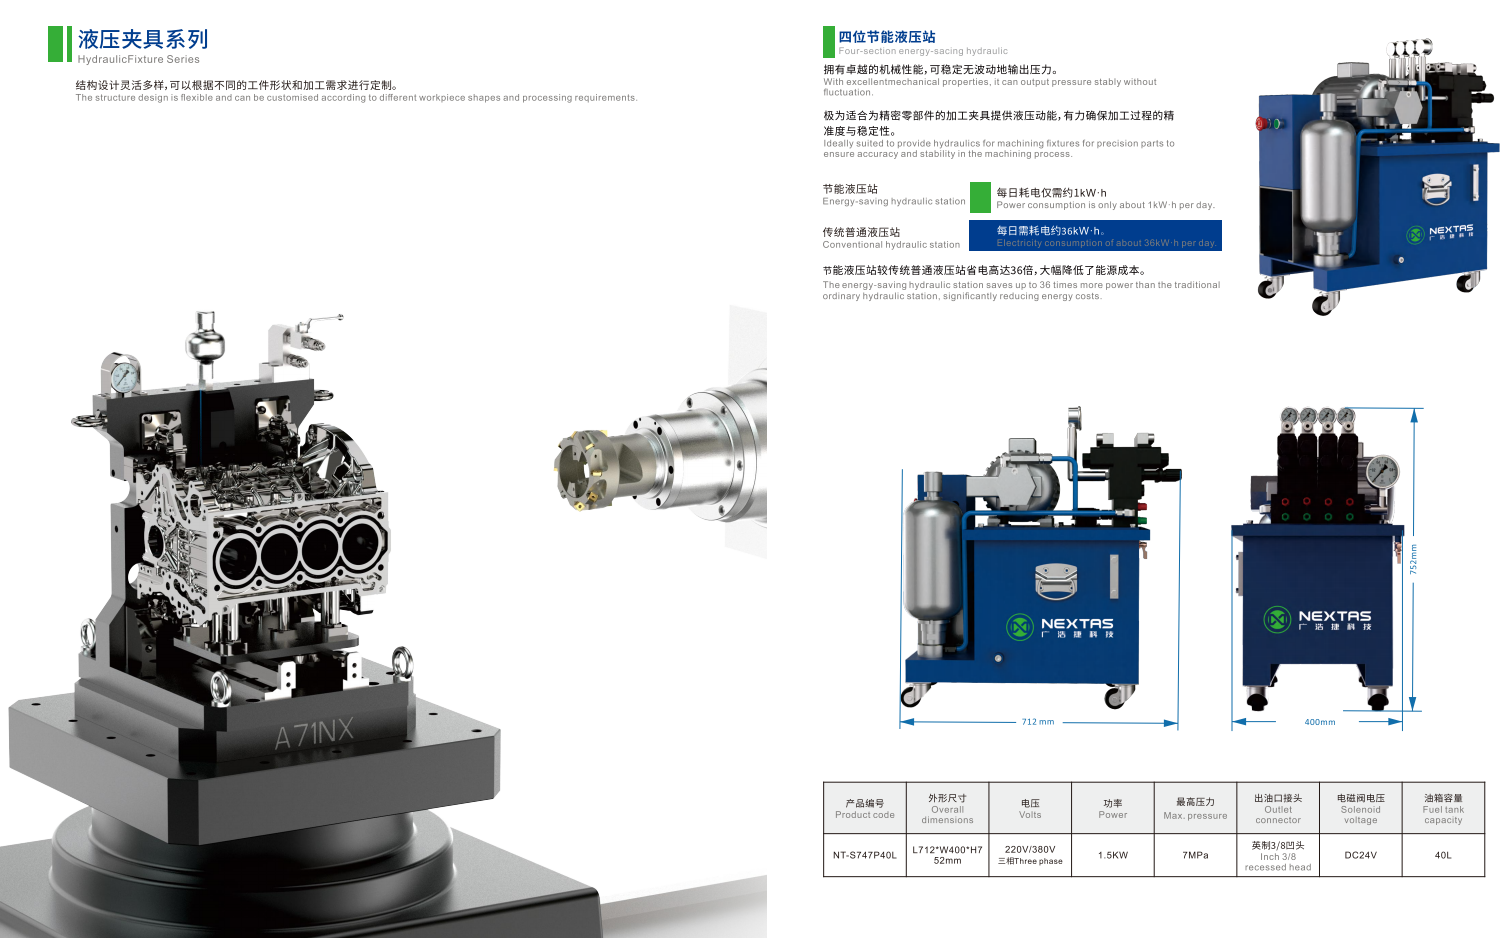
Strona przyrządów hydraulicznych na zamówienie jest źródłem podanych tu opublikowanych zakresów. Typowa deklarowana dokładność osadzenia wynosi 0.005 mm lub mniej. Podana siła mocowania wynosi od 5 do 200 kN i zależy od zadania. Podany zakres ciśnienia roboczego to 10–70 MPa. Niektóre obwody analizuje się również przy 70–210 bar. Wymieniony zasilacz NT-S747P40L stanowi przykład współpracy przy 7 MPa. Nie zastępuje tego szerszego zakresu.
Jeśli nadal porównujesz powietrze i olej, skorzystaj z poradnika kosztów mocowania pneumatycznego i hydraulicznego. Jeśli nie wiadomo jeszcze, czy przyrząd hydrauliczny na zamówienie pasuje do rodziny detali, przeczytaj poradnik przyrządów hydraulicznych dla motoryzacji. Ta strona zaczyna się po tym wyborze. Przyrząd hydrauliczny jest już wybranym kierunkiem; teraz potrzebujesz danych pozwalających go wycenić.
Kolejność mocowania przed ciśnieniem oleju
Pierwsza zasada jest mechaniczna, nie hydrauliczna. Sztywne elementy ustalające tworzą układ 3-2-1: trzy punkty na powierzchni głównej, dwa na drugiej i jeden na trzeciej. Dociski utrzymują detal na tych elementach. Nie kieruj docisku przeciw głównej sile skrawania w nadziei, że wystarczy tarcie.
Typowa sekwencja wygląda następująco:
- Załaduj detal na elementy ustalające. Zastosuj kołek lub geometrię uniemożliwiającą odwrócone założenie.
- Sprawdź osadzenie detalu. Mały otwór powietrzny w podporze może wykazać szczelinę, zanim ruszy którykolwiek docisk.
- Delikatnie dosuń podpory nastawne do surowej powierzchni bez unoszenia detalu z elementów ustalających.
- Dociskaj w kierunku podpór, nie poza ich obrysem.
- Zablokuj podpory nastawne, aby przed skrawaniem tworzyły sztywne kolumny.
Podpora nastawna jest trzpieniem wypełniającym szczelinę pod detalem. Nie jest dociskiem. Zapobiega ugięciu detalu pod siłą skrawania.
Zawory sekwencyjne czy sygnały maszyny?
Nadal trzeba określić, co uruchamia każdy krok.
Poniższy podział służy wstępnemu wyborowi; nie jest klasą katalogową NEXTAS.
| Rozwiązanie | Sposób uruchomienia | Na co uważać |
|---|---|---|
| Zawory sekwencyjne na jednym przewodzie olejowym | Olej dociera do kolejnej grupy, gdy ciśnienie pokona nastawę sprężyny | Mniej kanałów. Zimny, gęsty olej może zbyt wcześnie uruchomić kolejny krok. |
| Oddzielne przewody i sygnały maszyny | Każda grupa ma własny zawór. Sterowanie czeka na potwierdzony stan. | Większa powtarzalność. Potrzeba więcej kanałów w złączu obrotowym. |
Jeżeli kolejność wymaga potwierdzenia, nie powierzaj jej samej sprężynie w zaworze. Opisz sygnały w zapytaniu.
Jakie ciśnienie oleju wybrać?
Ciśnienie wymaga kompromisu. Wyższe pozwala stosować mniejsze siłowniki w ciasnej maszynie. Niższe rozkłada obciążenie na większy tłok, co może pomóc przy cienkiej ściance aluminiowej.
Publikowany zakres NEXTAS to 10–70 MPa. Niektóre obwody analizuje się przy 70–210 bar. Wymieniony zasilacz czterostanowiskowy ma 7 MPa. Dobierz pompę do obwodu, a nie do tego jednego urządzenia.
Następny podział jest wskazówką planistyczną, nie klasą katalogową. Zakłady często traktują około 70–150 bar jako niższy zakres dla miękkich detali, a 200 bar i więcej jako zakres dużej siły przy małych gabarytach dla żeliwa i stali. Są to spotykane zakresy warsztatowe, nie nazwy modeli NEXTAS. Końcowe ciśnienie nadal zależy od detalu, siłowników i ciśnienia utrzymywanego przy przyrządzie.
Długie ramiona docisków obrotowych
Katalogowe ramię docisku jest krótkie. Ramię niestandardowe bywa dłuższe, aby ominąć występ detalu. Dodatkowa długość zwiększa moment zginający tłoczysko.
Wstępna zależność planistyczna jest następująca: siła efektywna równa się sile znamionowej pomnożonej przez stosunek długości standardowego ramienia do długości ramienia niestandardowego. Przy dłuższym ramieniu zmniejsz siłę i ciśnienie. Pominięcie tego kroku może spowodować zatarcie tłoczyska lub pęknięcie krzywki. Podaj długość ramienia i przesunięcie punktu styku w zapytaniu.
Podpory nastawne i orientacyjna reguła 50%
Podpory nastawne nie mocują, lecz zapobiegają ugięciu w dół. Często stosowana wstępna kontrola wymaga, aby siła docisku nad podporą nie przekraczała połowy jej znamionowej nośności po zablokowaniu przy wybranym ciśnieniu. Pozostała nośność służy przenoszeniu skrawania, nie zwiększaniu docisku.
Ta reguła 50% jest wskazówką warsztatową, nie zasadą katalogową NEXTAS. Potwierdź dane wybranego siłownika.
Przy frezowaniu czołowym przez kieszenie często przyjmuje się dodatkowy współczynnik 2× dla szacowanej siły skrawania. Traktuj go jako przykład planistyczny. Rzeczywiste obciążenie wyznaczają narzędzie i tor ruchu.
Siłowniki jednostronnego czy dwustronnego działania?
Siłowniki jednostronnego działania wykorzystują olej do zaciskania, a sprężynę do otwierania. Instalacja jest prostsza. Prędkość powrotu zależy od sprężyny. Gdy komora sprężyny zwiększa objętość, może zasysać chłodziwo i wióry przez zgarniacz tłoczyska.
Siłowniki dwustronnego działania wykorzystują olej w obu kierunkach. Czasy otwierania i zamykania są bardziej powtarzalne, także przy wiórach obciążających ramię. W produkcji wielkoseryjnej ruch wymuszony w obu kierunkach jest zwykle pierwszym wyborem.
Jeśli pozostajesz przy powrocie sprężynowym, określ odpowietrzenie tej komory. Nie wyprowadzaj go w strefę zalewaną chłodziwem.
Gdy przyrząd musi się obracać
Jeśli przyrząd pracuje na stole czwartej osi, stole kołyskowym lub uchylnej piątej osi, przewody nie mogą się skręcać. Złącze obrotowe przenosi olej i powietrze przez obrót. Często jest najsłabszym ogniwem układu.
Uszczelnienia, prędkość i opory ruchu
Tanie uszczelnienia wargowe zatrzymują olej, lecz zwiększają opory. W małym stole z napędem bezpośrednim mogą wywołać alarm silnika lub opóźnić indeksowanie.
Odciążone uszczelnienia czołowe wykorzystują docierane powierzchnie węglikowe lub ceramiczne. Mają mniejsze opory i lepiej pracują przy większych prędkościach.
Niektóre szybkie złącza wykorzystują kontrolowaną szczelinę i niewielki wyciek oleju. Wymagają przewodu odpływowego. Uwzględnij go w zapytaniu.
Podaj prędkość stołu, tryb indeksowania lub ciągłego frezowania oraz dopuszczalny moment oporu dla silnika. Poproś producenta złącza o moment rozruchowy i roboczy przy Twoim ciśnieniu.
Policz kanały przed wykonaniem złącza
Dodanie kolejnego przewodu olejowego po wykonaniu złącza zwykle oznacza nowe złącze i demontaż stołu.
Poniższa mapa jest przykładem planistycznym dla dwustanowiskowej kolumny z dociskami dwustronnego działania i pneumatyczną kontrolą obecności detalu. Nie jest standardową mapą kanałów NEXTAS.
| Kanał | Funkcja | Medium | Powód rozdzielenia |
|---|---|---|---|
| 1 | Wspólne zwalnianie | Olej | Otwiera dociski i zwalnia podpory |
| 2 | Mocowanie stanowiska 1 | Olej | Utrzymuje stanowisko 1 podczas załadunku stanowiska 2 |
| 3 | Mocowanie stanowiska 2 | Olej | Niezależny załadunek i rozładunek |
| 4 | Kontrola osadzenia powietrzem na stanowisku 1 | Powietrze | Potwierdza osadzenie na stanowisku 1 |
| 5 | Kontrola osadzenia powietrzem na stanowisku 2 | Powietrze | Potwierdza osadzenie na stanowisku 2 |
| 6 | Odpowietrzenie lub odpływ | Powietrze lub olej z kontrolowanego wycieku | Chroni komory sprężyn i odprowadza wyciek |
Jeśli masz tylko cztery kanały, określ, z której funkcji zrezygnujesz i dlaczego.
W przypadku mocowania na stole obrotowym, które nie jest przyrządem hydraulicznym na zamówienie, poradnik systemu punktu zerowego dla czwartej osi opisuje układ płyt, a nie tę mapę olejową.
Kanały olejowe wewnątrz płyty
Trzymaj przewody poza strefą skrawania. Wióry i chłodziwo pod wysokim ciśnieniem mogą przeciąć przewód z tworzywa. Profesjonalna płyta wykorzystuje głęboko wiercone otwory w korpusie stalowym lub aluminiowym.
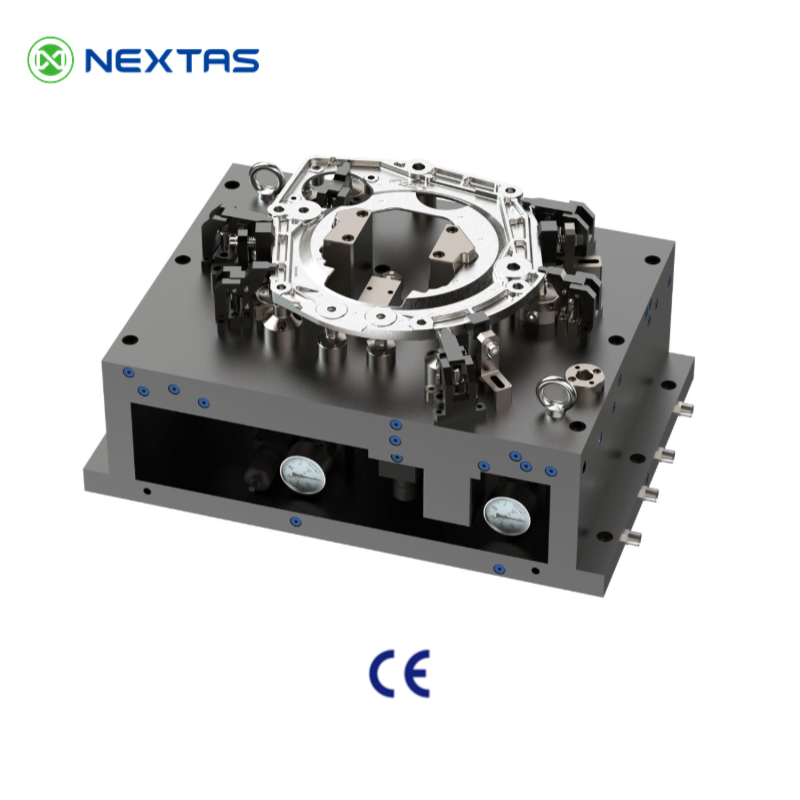
Częstą wskazówką planistyczną jest otwór wewnętrzny 6–10 mm i prędkość oleju poniżej około 4.5 m/s. Szybszy przepływ zwiększa temperaturę, spadek ciśnienia i czas zaciskania. Są to granice wstępne. Potwierdź przepływ dla objętości siłowników i czasu cyklu.
Przy skrzyżowaniu otworów zamknij otwór technologiczny korkiem rozprężnym dopuszczonym do ciśnienia wyższego od roboczego. Nie używaj stożkowego korka rurowego, który może odkręcić się pod wpływem drgań.
Przy przejściu oleju z podstawy do nadstawki użyj stalowej tulei z dwoma O-ringami i pierścieniami podporowymi. Sam O-ring czołowy między dużymi płytami może zostać wypchnięty, gdy płyty odkształcają się podczas skrawania.
Na zewnątrz określ przyłącze SAE z gwintem prostym i O-ringiem (ISO 11926-1) albo BSPP z uszczelką metalowo-gumową (ISO 1179-1). Unikaj stożkowego NPT. Nadmierne dokręcenie może spowodować pęknięcie korpusu aluminiowego, a strzępy taśmy uszczelniającej mogą zablokować zawór sekwencyjny.
Nie dopuszczaj chłodziwa do komór sprężyn
Siłownik jednostronnego działania ma przestrzeń powietrzną za tłokiem. Przy wysuwie wydmuchuje ona powietrze, a przy powrocie zasysa je ponownie. Jeśli otwór wychodzi na powierzchnię przyrządu, będzie zasysał chłodziwo.
Przy zalewaniu chłodziwem wykonaj suchy kanał odpowietrzający. Poprowadź go przez złącze obrotowe do atmosfery albo zastosuj bardzo delikatny przedmuch około 0.1–0.2 bar. Jest to bariera procesowa, nie funkcja bezpieczeństwa.
Potwierdź pełne osadzenie detalu
Presostat może potwierdzić wzrost ciśnienia oleju. Nie wykazuje wióra pod bazą. Docisk może osiągnąć pełne ciśnienie, gdy detal jest uniesiony o 0.5 mm.
Pneumatyczna kontrola osadzenia uzupełnia tę lukę. Suche powietrze zakładowe o ciśnieniu około 1.5–3.0 bar zasila otwór 1.0–1.5 mm w podporze. Gdy detal przylega, ciśnienie rośnie i presostat może się załączyć. Gdy wiór unosi detal o około 0.010–0.025 mm, powietrze uchodzi, a presostat pozostaje niezałączony. Taki sygnał może zablokować uruchomienie cyklu.
To kontrola procesowa. Nie stanowi zatrzymania o wymaganym poziomie bezpieczeństwa, chyba że wynika to z kompletnego projektu bezpieczeństwa stanowiska. Osłony, logika zatrzymania i wznowienie pracy nadal należą do obowiązków wykonawcy stanowiska.
W stanowiskach zrobotyzowanych określ także obecność detalu, położenie docisku i potwierdzenie ciśnienia jako warunki zezwolenia procesowego. Lista kontrolna wejść i wyjść systemu punktu zerowego wyjaśnia opis sygnałów. Zielona lampka nie dowodzi, że komora maszyny jest bezpieczna bez operatora.
Co przesłać do przeglądu przyrządu hydraulicznego
NEXTAS może przeanalizować kolejność mocowania, zakres ciśnień, kanały i nierozstrzygnięte prowadzenie mediów. Ta strona nie zatwierdza planu bezpieczeństwa stanowiska. Otwarte pola oznacz jako „nieustalone”.
Wartości w środkowej kolumnie są przykładami użytecznych danych, nie ustawieniami domyślnymi NEXTAS.
| Obszar | Co określić | Unikane ryzyko |
|---|---|---|
| Detal | STEP lub IGES, rysunek 2D, materiał, zmienność półfabrykatu | Dojście podpór do końca skoku; zgniatanie cienkich ścianek |
| Skrawanie | Narzędzie, tor, maksymalna siła boczna i przejścia frezu przez kieszenie | Przesunięcie detalu; za małe podpory |
| Maszyna | Model, rysunek stołu lub palety, czwarta lub piąta oś | Kolizja w przestrzeni roboczej; niewłaściwe złącze |
| Ciśnienie | Zakres roboczy i ciecz powiązane z wydajnością dostępnej pompy | Siłowniki niedopasowane do zasilacza |
| Ruch | Dociski jednostronnego lub dwustronnego działania; długości ramion | Zacinanie powrotu sprężynowego; nadmiernie zginane tłoczyska |
| Kolejność | Zawory sekwencyjne lub przewody sterowane przez maszynę | Zablokowanie podpór przed osadzeniem detalu |
| Obrót | Prędkość indeksowania i dopuszczalny opór uszczelnień | Przeciążenie prądowe napędu stołu |
| Przyłącza | Liczba kanałów, w tym kontrola osadzenia i odpowietrzenie | Późniejsza przebudowa złącza |
| Płyta | SAE lub BSPP; średnica głęboko wierconych otworów | Pękające przyłącza NPT; wolne dociski |
| Odpowietrzenie | Suchy kanał lub lekki przedmuch komór sprężyn | Zasysanie chłodziwa do sprężyn |
| Osadzenie | Średnica dyszy i szczelina, która musi powodować negatywny wynik kontroli | Uruchomienie wrzeciona z przekoszonym detalem |
Poproś o układ, listę otwartych ryzyk i próby. Oferta nie jest dowodem pomyślnego wykonania pierwszej sztuki.
Pytania przed wysłaniem zapytania
Czy plik STEP i czas cyklu wystarczą do zapytania o przyrząd hydrauliczny?
Nie. Konstruktor nadal potrzebuje kolejności mocowania, ciśnienia roboczego, kanałów złącza obrotowego, jeżeli przyrząd się obraca, i prowadzenia oleju. Otwarte pole oznacz jako nieustalone.
Czy jeden przewód olejowy i zawory sekwencyjne wystarczą do każdego zadania?
Nie zawsze. Zawory sekwencyjne uruchamiają się, gdy ciśnienie osiągnie nastawę sprężyny. Zimny, gęsty olej może zbyt wcześnie wywołać kolejny krok. Jeśli kolejność wymaga potwierdzenia, stosuj oddzielne przewody i sygnały maszyny.
Czy 7 MPa jest ciśnieniem roboczym każdego przyrządu hydraulicznego NEXTAS?
Nie. Wymieniony zasilacz NT-S747P40L jest przykładem współpracy przy 7 MPa. Strona produktu podaje zakres 10–70 MPa dla układów indywidualnych. Niektóre obwody analizuje się również przy 70–210 bar. Końcowe ciśnienie zależy od detalu, siłowników i ciśnienia utrzymywanego przez pompę przy przyrządzie.
Czy pneumatyczna kontrola osadzenia jest zatrzymaniem bezpieczeństwa?
Nie. Jest to kontrola procesowa, która może blokować uruchomienie cyklu przy nieosadzonym detalu. Nie jest funkcją o wymaganym poziomie bezpieczeństwa, chyba że przewiduje to kompletny projekt bezpieczeństwa stanowiska.
Co NEXTAS może przeanalizować na podstawie tej strony?
Kolejność mocowania, zakres ciśnień, kanały i otwarte pytania dotyczące prowadzenia mediów. Prześlij powyższy opis. Za osłony i wznowienie pracy nadal odpowiada wykonawca maszyny.
Zapytanie o przyrząd hydrauliczny
Prześlij model detalu, dane maszyny i opis kolejności mocowania
Prześlij powyższy opis. Nieustalone pola oznacz jednoznacznie. NEXTAS może przeanalizować kolejność mocowania, ciśnienie, kanały i otwarte pytania potrzebne do wyceny.
Omów przyrząd hydrauliczny