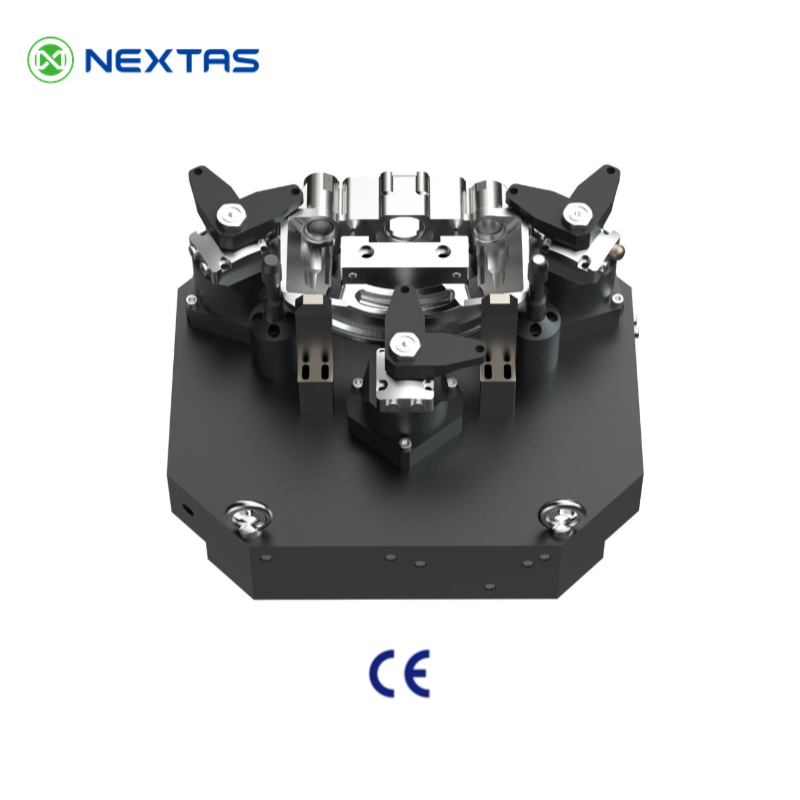
Ein Werkstückmodell ist noch keine Vorrichtungsspezifikation. Viele Angebotsanfragen beginnen mit einer STEP-Datei, einer Maschinenbezeichnung und einer gewünschten Taktzeit. Der Vorrichtungsbauer muss dann raten, wie die Spanner verfahren sollen, mit welcher Kraft sie drücken müssen und wie das Öl auf einen drehenden Tisch gelangt.
Diese Annahmen führen später zu einem verkanteten Werkstück, einer Drehdurchführung, die den Antriebsmotor belastet, oder zur Demontage des Tisches, um eine weitere Ölleitung nachzurüsten. Günstiger ist es, Spannfolge, Betriebsdruck, Anschlüsse und Leitungsführung festzulegen, bevor jemand die Aufgabe kalkuliert.
Eine Angebotsanfrage (RFQ) umfasst die Unterlagen, mit denen ein Lieferant eine konkrete Konstruktion kalkulieren kann. Eine Drehdurchführung ist die rotierende Verbindung, die Öl und Luft von der stillstehenden Maschine in eine drehende Vorrichtung überträgt. Geben Sie diese Verbindung in der Anfrage an, wenn die Vorrichtung indexiert oder während der Drehung zum Fräsen eingesetzt wird.
Unterscheiden Sie die Aufgaben:
Positionierelemente nehmen die Schnittkräfte auf. Spanner halten das Werkstück lediglich an diesen Elementen. Drückt ein Fräser gegen einen nachgiebigen Zylinder statt gegen einen festen Anschlag, kann das Werkstück rattern. Beschreiben Sie diesen Kraftfluss, bevor Sie die Anfrageunterlagen versenden.
Was gehört außerdem in die Angebotsanfrage?
Führen Sie eine einzige Liste. Wiederholen Sie sie nicht in Einleitung, FAQ und abschließender Handlungsaufforderung. Die vollständige Unterlagenliste steht am Ende dieser Seite.
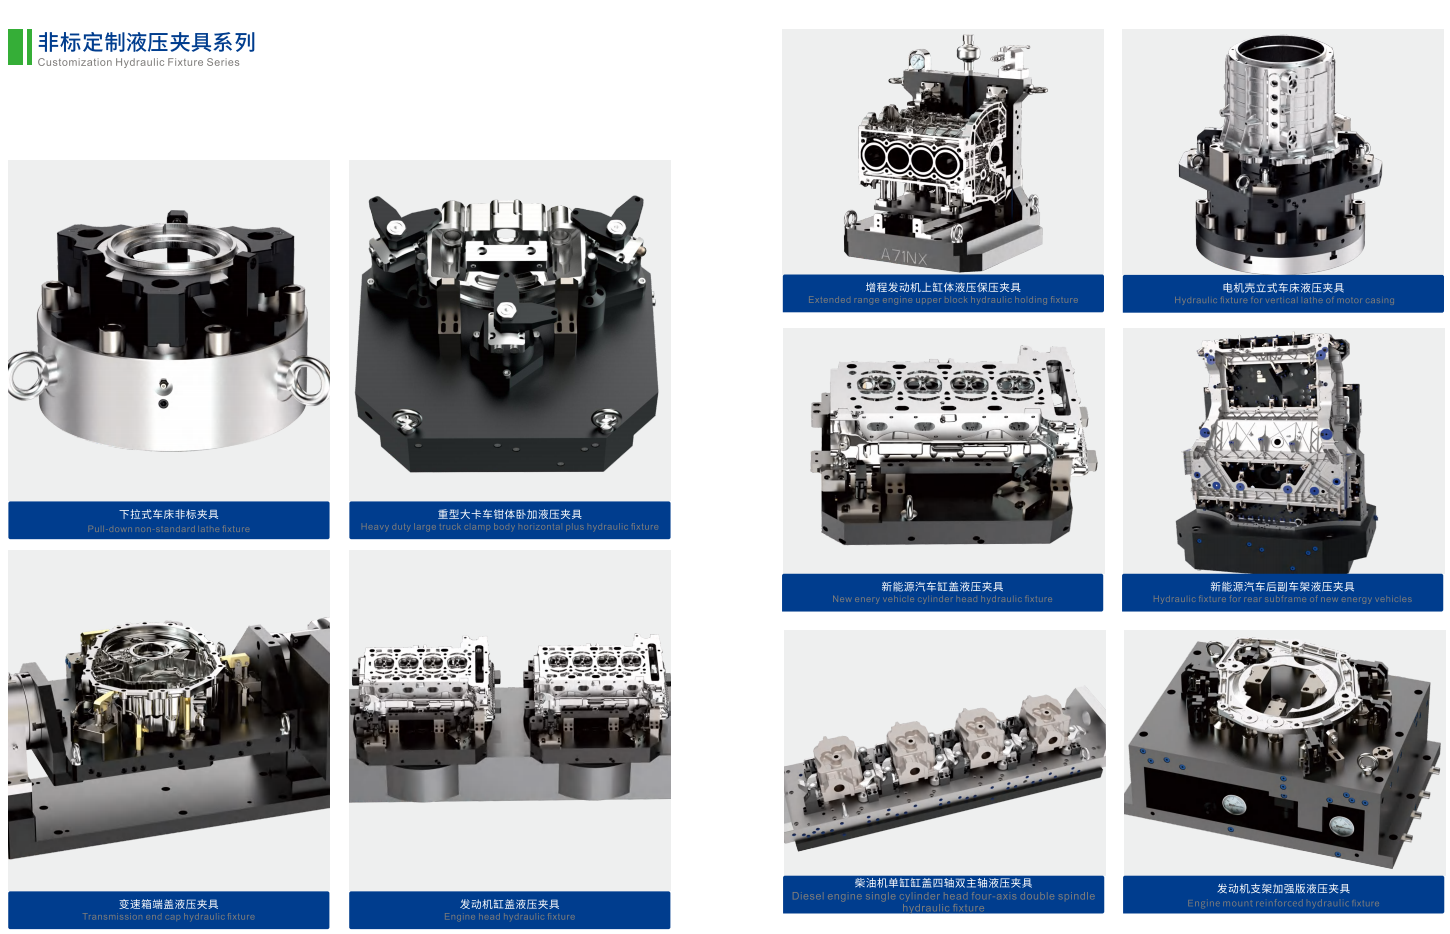
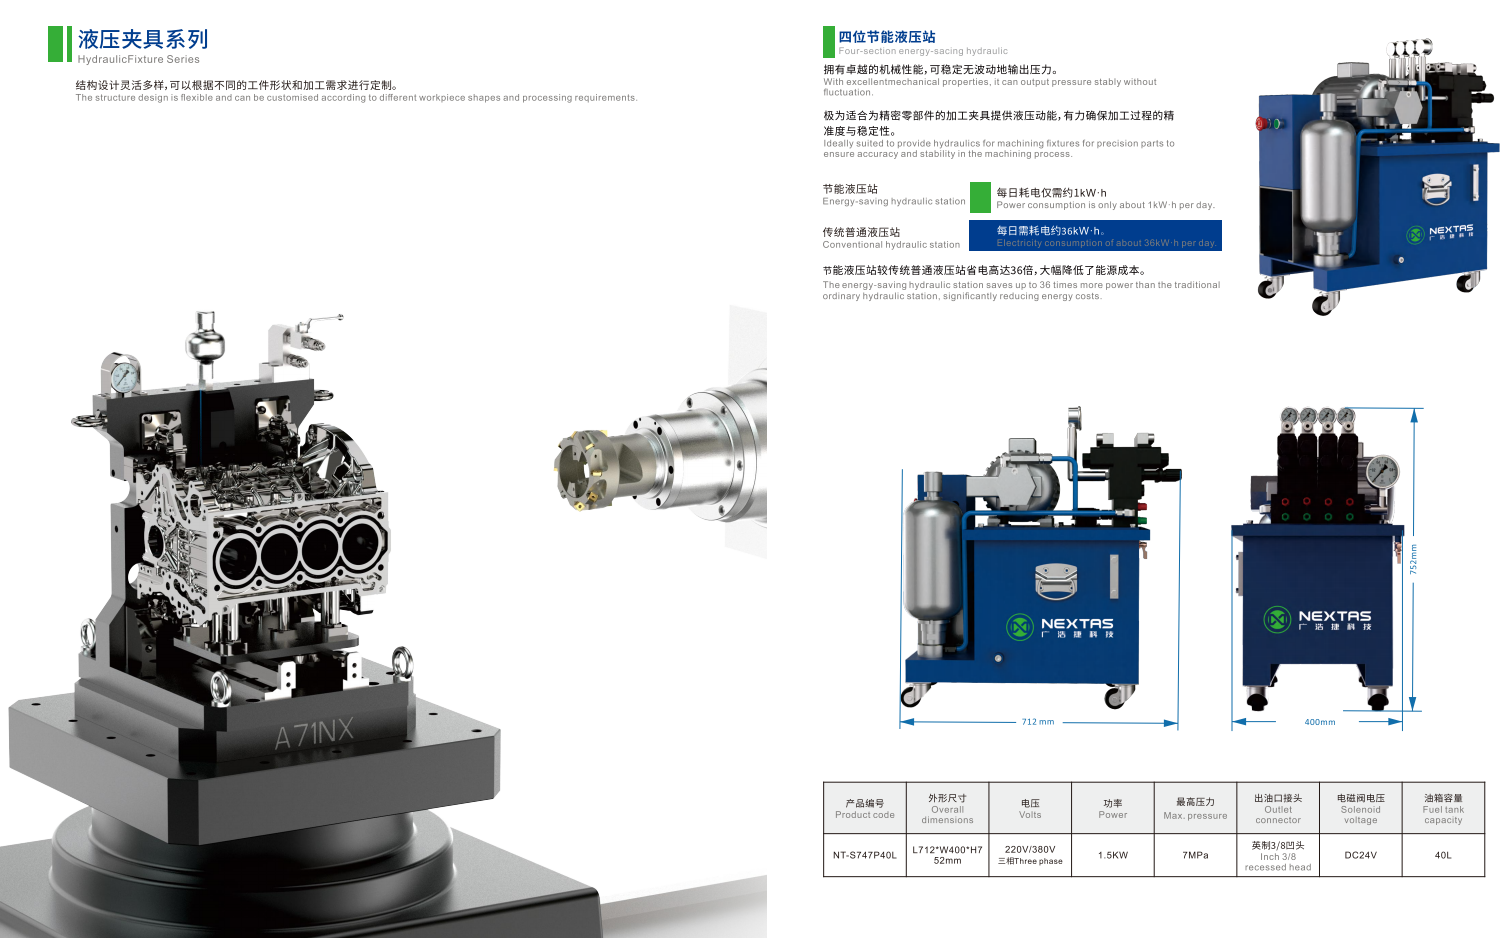
Die Produktseite für kundenspezifische hydraulische Spannvorrichtungen ist die Quelle für die hier veröffentlichten Bereiche. Die dort genannte typische Positioniergenauigkeit beträgt 0,005 mm oder besser. Die angegebene Spannkraft liegt je nach Aufgabe bei 5 bis 200 kN. Der angegebene Betriebsdruck beträgt 10 bis 70 MPa. Manche Kreise werden auch bei 70 bis 210 bar geprüft. Das aufgeführte Aggregat NT-S747P40L dient als Zuordnungsreferenz für 7 MPa. Es steht nicht stellvertretend für den größeren Druckbereich.
Wenn Sie noch zwischen Luft und Öl entscheiden, nutzen Sie den Kostenleitfaden zu pneumatischen und hydraulischen Spannvorrichtungen. Wenn noch offen ist, ob eine kundenspezifische hydraulische Spannvorrichtung überhaupt zur Werkstückfamilie passt, nutzen Sie den Leitfaden zu hydraulischen Spannvorrichtungen für die Automobilfertigung. Diese Seite setzt nach dieser Entscheidung an. Sie möchten bereits eine kundenspezifische hydraulische Spannvorrichtung und benötigen kalkulierbare Anfrageunterlagen.
Spannfolge vor Öldruck
Die erste Regel ist mechanisch, nicht hydraulisch. Feste Positionierelemente bilden das 3-2-1-Bezugssystem: drei Punkte auf der Hauptfläche, zwei auf einer zweiten Fläche und einer auf einer dritten. Die Spanner halten das Werkstück anschließend an diesen Elementen. Richten Sie einen Spanner nicht gegen die Hauptschnittkraft und verlassen Sie sich dabei auf Reibung.
Ein üblicher Ablauf sieht so aus:
- Legen Sie das Werkstück auf die Positionierelemente. Verhindern Sie eine verkehrte Beladung durch einen Stift oder eine nur in einer Richtung passende Kontur.
- Prüfen Sie die Werkstückauflage. Eine kleine Luftbohrung in einer Auflage kann einen Spalt erkennen, bevor ein Spanner verfährt.
- Fahren Sie die Abstützelemente sanft an die Rohkontur heran, ohne das Werkstück von den Positionierelementen abzuheben.
- Spannen Sie gegen die Auflagen, nicht an ihnen vorbei.
- Verriegeln Sie die Abstützelemente, damit sie vor dem Werkzeugeingriff zu starren Stützen werden.
Ein Abstützelement besitzt einen Stützbolzen, der einen Spalt unter dem Werkstück überbrückt. Es ist kein Spanner. Es verhindert, dass sich das Werkstück unter der Schnittkraft nach unten durchbiegt.
Druckfolgeventile oder Maschinensignale?
Sie müssen weiterhin festlegen, wodurch jeder Schritt ausgelöst wird.
Die folgende Unterscheidung dient der ersten Auswahl und ist keine NEXTAS-Katalogklassifizierung.
| Lösung | Auslösung | Zu beachten |
|---|---|---|
| Druckfolgeventile an einer Ölleitung | Öl erreicht die nächste Gruppe, sobald der Druck die Federvorspannung überwindet | Spart Anschlüsse. Kaltes, zähes Öl kann den nächsten Schritt zu früh auslösen. |
| Getrennte Leitungen und Maschinensignale | Jede Gruppe besitzt ein eigenes Ventil. Die Steuerung wartet auf einen nachgewiesenen Zustand. | Besser reproduzierbar. Benötigt mehr Kanäle in der Drehdurchführung. |
Wenn die Reihenfolge nachgewiesen werden muss, überlassen Sie sie keiner Feder im Ventil. Führen Sie die Signale in der Angebotsanfrage auf.
Wie hoch sollte der Öldruck sein?
Der Druck erfordert eine Abwägung. Höherer Druck erlaubt kleinere Zylinder bei beengtem Maschinenraum. Bei niedrigerem Druck verteilt sich die Last auf einen größeren Kolben, was einer dünnen Aluminiumwand zugutekommen kann.
Der von NEXTAS angegebene Bereich beträgt 10 bis 70 MPa. Manche Kreise werden bei 70 bis 210 bar geprüft. Das aufgeführte Vierstationen-Aggregat ist für 7 MPa angegeben. Legen Sie die Pumpe anhand des Kreises aus, nicht anhand dieses einen Aggregats.
Auch die folgende Einteilung dient der Planung und ist keine Katalogklassifizierung. In Werkstätten werden etwa 70 bis 150 bar häufig als unterer Bereich für weiche Werkstücke und 200 bar aufwärts als kompakter Bereich hoher Kräfte für Gusseisen und Stahl betrachtet. Das sind gängige Werkstattbereiche, keine NEXTAS-Modellbezeichnungen. Der endgültige Druck richtet sich weiterhin nach Werkstück, Zylindern und dem an der Vorrichtung aufrechterhaltbaren Druck.
Lange Arme an Schwenkspannern
Ein Spannarm aus dem Katalog ist kurz. Ein kundenspezifischer Arm ist oft länger, um einen Vorsprung zu umgehen. Die zusätzliche Länge erhöht die Biegebeanspruchung der Kolbenstange.
Als erste Planungsrechnung gilt: wirksame Kraft = Nennkraft × (Standardarmlänge ÷ kundenspezifische Armlänge). Ist der kundenspezifische Arm länger, müssen Kraft und Druck reduziert werden. Wird das übergangen, kann die Kolbenstange fressen oder die Steuerkurve brechen. Geben Sie Armlänge und Kontaktversatz in der Anfrage an.
Abstützelemente und die übliche 50-%-Vorprüfung
Abstützelemente spannen nicht. Sie verhindern eine Durchbiegung nach unten. Als übliche erste Prüfung sollte die Spannkraft über einem Abstützelement höchstens die Hälfte seiner angegebenen Verriegelungskraft beim gewählten Druck betragen. Die verbleibende Tragfähigkeit ist für die Schnittkraft vorgesehen, nicht für zusätzliche Spannkraft.
Diese 50-%-Prüfung ist eine Planungshilfe aus der Werkstatt, keine NEXTAS-Katalogregel. Bestätigen Sie die Daten des gewählten Zylinders.
Bei einem Planfräser, der Taschen überquert, wird in Werkstätten häufig ein zusätzlicher Faktor 2 auf die geschätzte Schnittkraft angewendet. Betrachten Sie das als Planungsbeispiel. Werkzeug und Bahn bestimmen weiterhin die tatsächliche Last.
Einfach oder doppelt wirkende Zylinder?
Einfach wirkende Zylinder spannen mit Öl und öffnen mit einer Feder. Die Verrohrung ist einfacher. Die Rücklaufgeschwindigkeit hängt von der Feder ab. Vergrößert sich der Federraum, können Kühlschmierstoff und Späne am Stangenabstreifer vorbei eingesaugt werden.
Doppelt wirkende Zylinder verwenden Öl in beiden Richtungen. Öffnungs- und Schließzeiten sind besser reproduzierbar, auch bei Spänen auf dem Arm. Für eine Zelle mit hohen Stückzahlen ist die doppelt wirkende Bewegung meist die erste Wahl.
Wenn Sie dennoch einen Federrücklauf einsetzen, beschreiben Sie die Belüftung dieses Raums. Führen Sie sie nicht in den überfluteten Kühlschmierstoffbereich.
Wenn sich die Vorrichtung drehen muss
Befindet sich die Vorrichtung auf einem Rundtisch als 4. Achse, einem Schwenk-Wiegentisch oder einer schwenkenden 5. Achse, dürfen sich Schläuche nicht aufwickeln. Eine Drehdurchführung überträgt Öl und Luft über diese Drehstelle. Sie ist oft das schwächste Glied im Aufbau.
Dichtungen, Drehzahl und Reibmoment
Einfache Lippendichtungen halten Öl zurück, erzeugen aber auch Reibung. Bei einem kleinen direkt angetriebenen Tisch kann dieses Reibmoment einen Motoralarm auslösen oder die Indexierung verzögern.
Druckentlastete Gleitringdichtungen verwenden geläppte Hartmetall- oder Keramikflächen. Sie erzeugen weniger Reibung und eignen sich besser für höhere Drehzahlen.
Manche Hochgeschwindigkeits-Drehdurchführungen verwenden einen definierten Spalt mit geringer Ölleckage. Sie benötigen eine Leckölleitung. Vergessen Sie diese nicht in der Angebotsanfrage.
Geben Sie Tischdrehzahl, Indexier- oder kontinuierlichen Fräsbetrieb und die Reibmomentgrenze des Motors an. Fragen Sie den Hersteller der Drehdurchführung nach Losbrech- und Laufmoment bei Ihrem Druck.
Kanäle zählen, bevor die Drehdurchführung gefertigt wird
Eine zusätzliche Ölleitung nach Fertigstellung der Drehdurchführung bedeutet meist eine neue Durchführung und die Demontage des Tisches.
Die folgende Belegung ist ein Planungsbeispiel für eine Zweistationen-Aufspannsäule mit doppelt wirkenden Spannern und pneumatischer Werkstückerkennung. Sie ist keine NEXTAS-Standardbelegung.
| Kanal | Aufgabe | Medium | Grund für den getrennten Kanal |
|---|---|---|---|
| 1 | Gemeinsames Entspannen | Öl | Öffnet Spanner und löst Abstützelemente |
| 2 | Spannen Station 1 | Öl | Hält Station 1, während Station 2 beladen wird |
| 3 | Spannen Station 2 | Öl | Unabhängiges Be- und Entladen |
| 4 | Pneumatische Auflagekontrolle Station 1 | Luft | Bestätigt die Auflage an Station 1 |
| 5 | Pneumatische Auflagekontrolle Station 2 | Luft | Bestätigt die Auflage an Station 2 |
| 6 | Belüftung oder Leckölablauf | Luft oder Lecköl | Schützt Federräume und führt Lecköl ab |
Wenn nur vier Kanäle verfügbar sind, geben Sie an, welche Funktion Sie weglassen und warum.
Für Rundtisch-Spanntechnik ohne kundenspezifische hydraulische Vorrichtung behandelt der 4-Achs-Nullpunkt-Leitfaden den Plattenaufbau, nicht diese Ölbelegung.
Ölkanäle innerhalb der Platte
Halten Sie Schläuche vom Eingriffsbereich fern. Späne und Hochdruck-Kühlschmierstoff können eine Kunststoffleitung beschädigen. Eine professionell ausgeführte Platte verwendet tiefgebohrte Kanäle im Stahl- oder Aluminiumkörper.
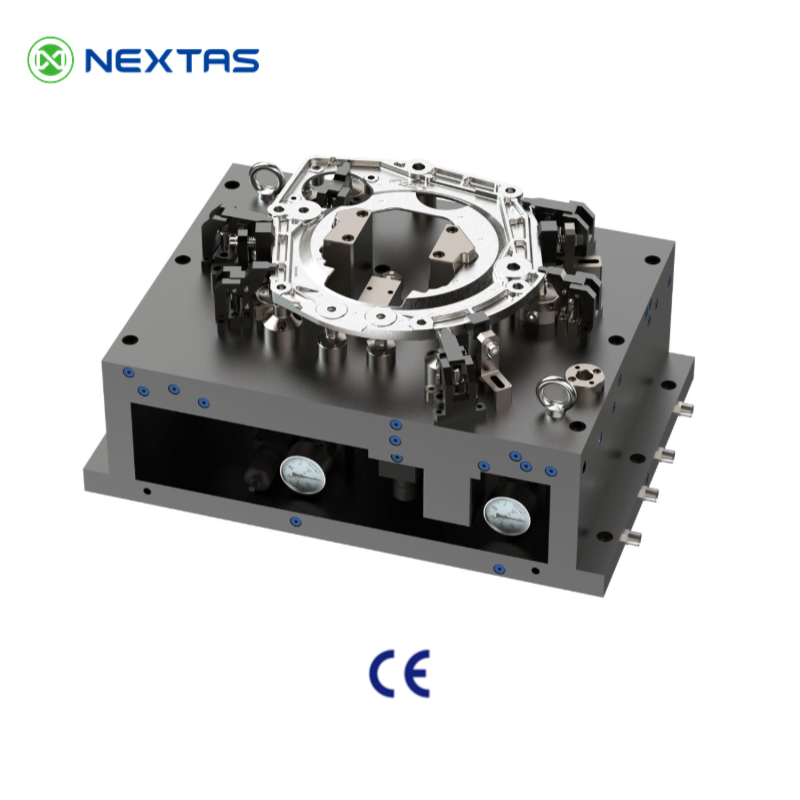
Eine übliche Planungsvorgabe ist eine innere Bohrung von 6 bis 10 mm bei einer Ölgeschwindigkeit unter etwa 4,5 m/s. Schneller strömendes Öl erwärmt sich, verursacht Druckverluste und verlangsamt den Spanner. Betrachten Sie diese Größen als Grenzen für die erste Auslegung. Bestätigen Sie den Volumenstrom für Ihr Zylindervolumen und Ihre Taktzeit.
Wo sich zwei Bohrungen kreuzen, verschließen Sie den Fertigungszugang mit einem Hochdruck-Expanderstopfen, dessen Druckfreigabe über dem Betriebsdruck liegt. Verwenden Sie keinen konischen Rohrstopfen, der sich durch Schwingungen lösen kann.
Wo Öl von einer Grundplatte in eine Erhöhung übergeht, verwenden Sie ein Stahlrohr mit zwei O-Ringen und Stützringen. Ein einzelner stirnseitiger O-Ring zwischen großen Platten kann versagen, wenn sich die Platten unter Schnittlast elastisch bewegen.
Geben Sie außen SAE-Anschlüsse mit zylindrischem Gewinde und O-Ring (ISO 11926-1) oder BSPP mit Verbunddichtring (ISO 1179-1) vor. Vermeiden Sie konische NPT-Gewinde. Übermäßiges Anziehen kann einen Aluminiumkörper sprengen. Reste von Dichtband können ein Druckfolgeventil blockieren.
Kühlschmierstoff aus Federräumen fernhalten
Ein einfach wirkender Zylinder besitzt hinter dem Kolben einen Luftraum. Beim Ausfahren wird dort Luft ausgestoßen, beim Einfahren wieder angesaugt. Mündet dieser Anschluss auf der Vorrichtungsfläche, saugt er Kühlschmierstoff an.
Bohren Sie bei Überflutungskühlung einen trockenen Belüftungskanal tief. Führen Sie ihn durch die Drehdurchführung zur Atmosphäre oder speisen Sie einen sehr geringen Sperrluftdruck von etwa 0,1 bis 0,2 bar ein. Das ist eine Barriere für den Fertigungsablauf, keine Sicherheitsfunktion.
Die Werkstückauflage nachweisen
Ein Druckschalter kann anzeigen, dass der Öldruck gestiegen ist. Er erkennt keinen Span unter der Bezugsfläche. Ein Spanner kann den vollen Druck erreichen, obwohl das Werkstück 0,5 mm zu hoch liegt.
Eine pneumatische Auflagekontrolle schließt diese Lücke. Trockene Werkstattluft mit etwa 1,5 bis 3,0 bar versorgt eine Bohrung von 1,0 bis 1,5 mm in einer Auflage. Liegt das Werkstück bündig auf, steigt der Druck und ein Schalter kann schließen. Hebt ein Span das Werkstück um etwa 0,010 bis 0,025 mm an, entweicht Luft und der Schalter bleibt offen. Dieses Signal kann den Zyklusstart sperren.
Es handelt sich um eine Ablaufkontrolle. Sie ist kein sicherheitsgerichteter Stopp, sofern die vollständige Sicherheitsauslegung der Zelle dies nicht vorsieht. Schutzeinrichtungen, Stopplogik und Wiederanlauf bleiben Aufgabe des Zellenbauers.
Geben Sie bei Roboterzellen außerdem Werkstückanwesenheit, Spannposition und Druckbestätigung als Freigabebedingungen des Fertigungsablaufs an. Die Nullpunkt-E/A-Checkliste erläutert die Signalbegriffe. Betrachten Sie ein grünes Licht nicht als Beweis dafür, dass der Bereich ohne anwesende Person sicher ist.
Unterlagen für die Prüfung einer hydraulischen Spannvorrichtung
NEXTAS kann Spannfolge, Druckbereich, Anschlüsse und offene Fragen zur Leitungsführung prüfen. Anhand dieser Seite können wir keinen Sicherheitsplan für eine Zelle freigeben. Tragen Sie bei offenen Angaben „unbekannt“ ein.
Die Werte in der mittleren Spalte sind Beispiele hilfreicher Angaben, keine NEXTAS-Standardeinstellungen.
| Bereich | Benötigte Angaben | Vermiedenes Risiko |
|---|---|---|
| Werkstück | STEP oder IGES, 2D-Zeichnung, Werkstoff, Rohteilstreuung | Abstützelemente erreichen den Endanschlag; dünne Wände werden eingedrückt |
| Schnitt | Werkzeug, Bahn, maximale Seitenlast, Überqueren von Taschen beim Fräsen | Verrutschen des Werkstücks; unterdimensionierte Abstützelemente |
| Maschine | Modell, Tisch- oder Palettenzeichnung, 4. oder 5. Achse | Kollision der Störkonturen; falsche Drehdurchführung |
| Druck | Betriebsbereich und Fluid, abgestimmt auf die verfügbare Pumpenversorgung | Zylinder passen nicht zum Aggregat |
| Bewegung | Einfach oder doppelt wirkende Spanner; Armlängen | Klemmende Federrückstellung; übermäßig gebogene Kolbenstangen |
| Reihenfolge | Druckfolgeventile oder maschinengeschaltete Leitungen | Abstützelemente verriegeln vor vollständiger Werkstückauflage |
| Drehung | Indexiergeschwindigkeit und zulässiges Dichtungsreibmoment | Überstrom am Tischmotor |
| Anschlüsse | Kanalzahl einschließlich Auflagekontrolle und Belüftung | Nachträglicher Umbau der Drehdurchführung |
| Platte | SAE oder BSPP; Durchmesser der Tiefbohrungen | Gerissene NPT-Anschlüsse; langsame Spanner |
| Belüftung | Trockener Kanal oder geringe Sperrluftversorgung der Federräume | Kühlschmierstoff wird in die Federräume gesaugt |
| Auflage | Düsendurchmesser und Spalt, bei dem die Prüfung fehlschlagen muss | Spindelstart bei verkantetem Werkstück |
Fragen Sie nach der Anordnung, den offenen Risiken und den Prüfungen. Betrachten Sie ein Angebot nicht als nachgewiesenes Erstteilergebnis.
Fragen vor dem Versand der Angebotsanfrage
Reichen eine STEP-Datei und eine Taktzeit für die Anfrage einer hydraulischen Spannvorrichtung?
Nein. Der Vorrichtungsbauer benötigt zusätzlich die Spannfolge, den Betriebsdruck, bei drehender Vorrichtung die Anschlüsse der Drehdurchführung und die Ölführung. Tragen Sie bei offenen Angaben „unbekannt“ ein.
Können eine Ölleitung und Druckfolgeventile jede Aufgabe ausführen?
Nicht immer. Druckfolgeventile schalten, wenn der Druck einen federbestimmten Schaltwert erreicht. Kaltes, zähes Öl kann den nächsten Schritt zu früh auslösen. Verwenden Sie getrennte Leitungen und Maschinensignale, wenn die Reihenfolge nachgewiesen werden muss.
Sind 7 MPa der Betriebsdruck jeder hydraulischen Spannvorrichtung von NEXTAS?
Nein. Das aufgeführte Aggregat NT-S747P40L dient als Zuordnungsreferenz für 7 MPa. Die Produktseite nennt für kundenspezifische Systeme 10 bis 70 MPa. Manche Kreise werden außerdem bei 70 bis 210 bar geprüft. Der endgültige Druck richtet sich nach Werkstück, Zylindern und der an der Vorrichtung aufrechterhaltbaren Pumpenversorgung.
Ist die pneumatische Auflagekontrolle ein Sicherheitsstopp?
Nein. Sie ist eine Ablaufkontrolle, die den Zyklusstart sperren kann, wenn das Werkstück nicht aufliegt. Sie ist keine sicherheitsgerichtete Funktion, sofern die vollständige Sicherheitsauslegung der Zelle dies nicht vorsieht.
Was kann NEXTAS anhand dieser Seite prüfen?
Spannfolge, Druckbereich, Anschlüsse und offene Fragen zur Leitungsführung. Senden Sie die oben genannten Unterlagen. Schutzeinrichtungen und Wiederanlauf bleiben Aufgabe Ihres Maschinenbauers.
Angebotsanfrage für eine hydraulische Spannvorrichtung
Werkstückmodell, Maschine und Angaben zur Spannfolge senden
Senden Sie die oben genannten Unterlagen und kennzeichnen Sie offene Angaben als „unbekannt“. NEXTAS kann Spannfolge, Druck, Anschlüsse und offene Fragen für Ihr Angebot prüfen.
Ihre hydraulische Spannvorrichtung besprechen