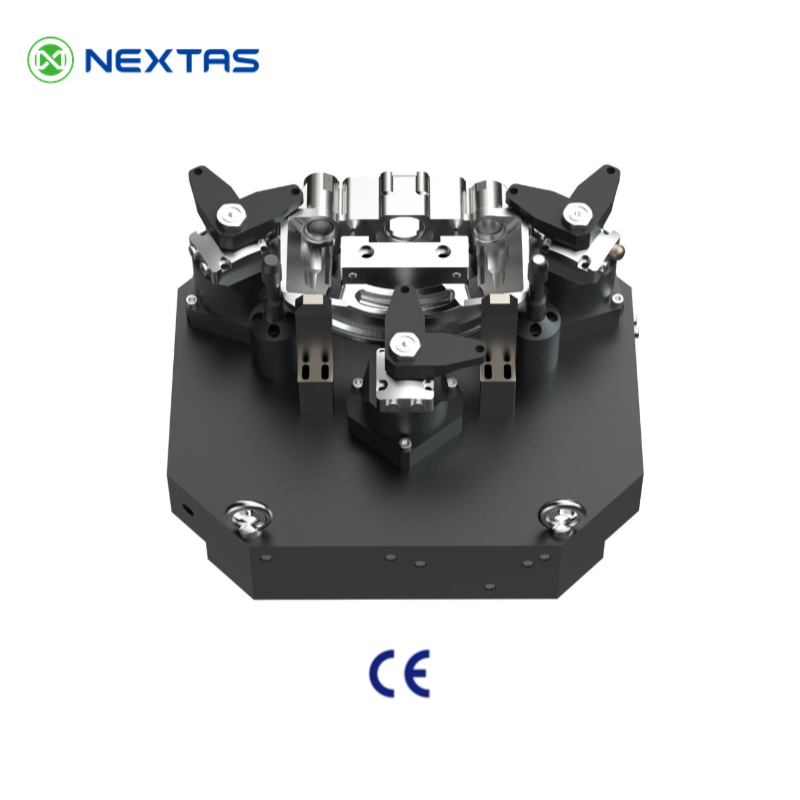
零件模型不等于夹具规格。许多询价从一个 STEP 文件、一个机床名称和一个期望节拍开始,夹具制造商只能猜测夹紧件应该如何运动、施加多大力,以及油液如何进入旋转工作台。
这些猜测后来可能表现为零件坐歪、旋转接头阻力过大拖累驱动电机,或为了多加一条油路而拆卸工作台。成本更低的做法,是在任何人报价前写清夹紧顺序、工作压力、油口及管路走向。
询价资料(RFQ)应让供应商能够为实际设计报价。旋转接头用于把油液和空气从静止的机床输送至旋转夹具。如果夹具需要分度或在旋转中铣削,应在询价中明确这一接头。
先分清职责:
定位件承受切削载荷,夹紧件只负责让零件贴住定位件。如果铣削推力作用在可动油缸上,而不是固定挡块上,零件可能颤振。发送询价资料前,应先写清载荷路径。
询价资料还需要什么?
完整提交清单放在本文末尾。
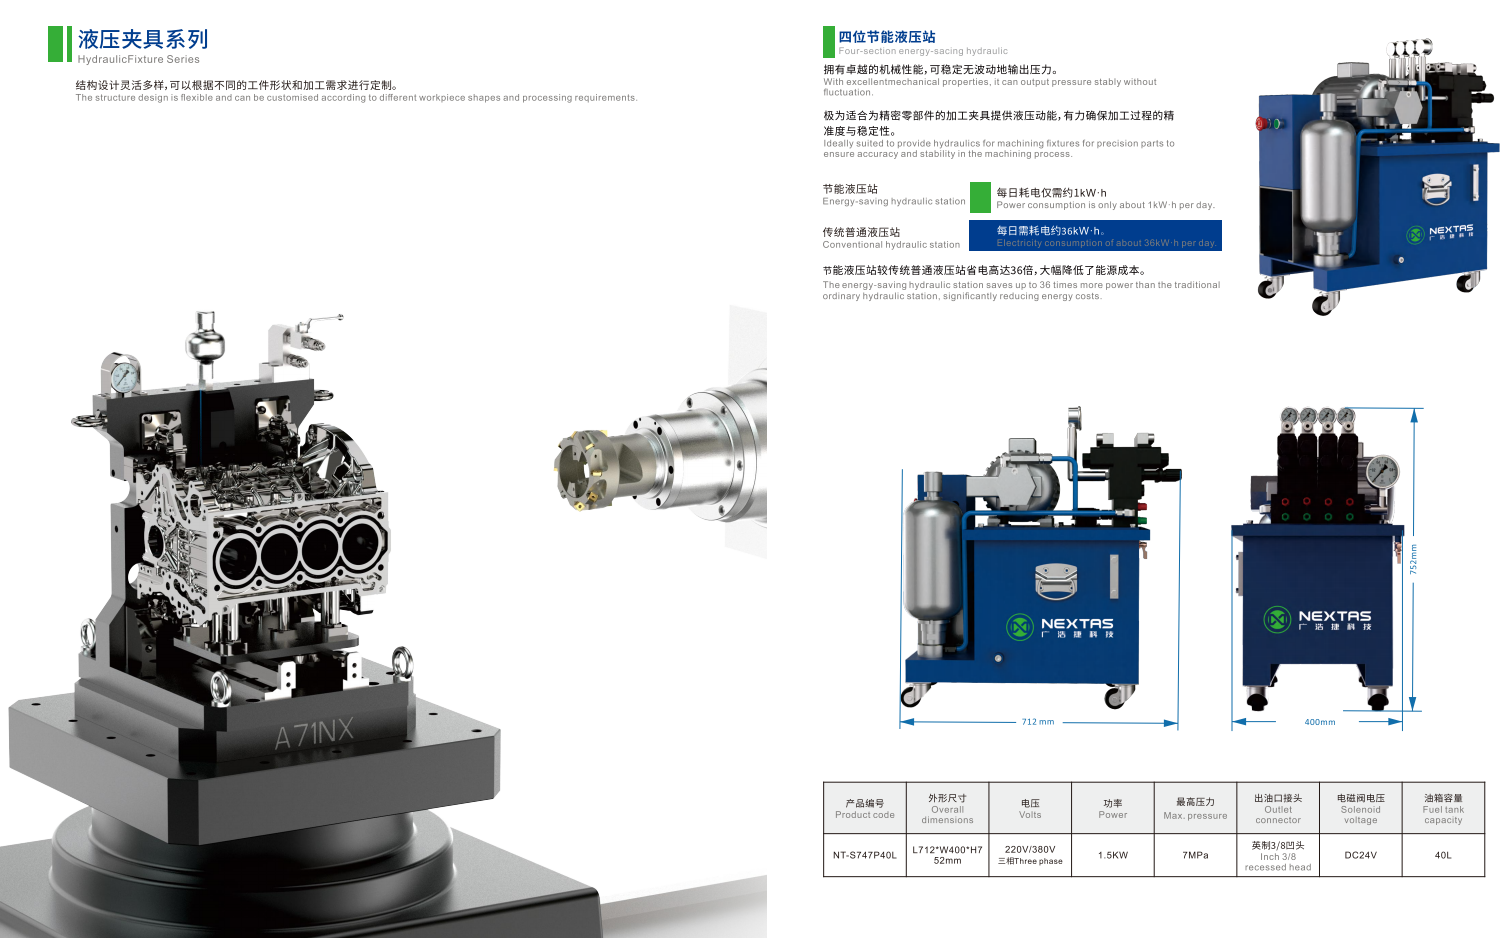
本文已公布范围的来源是定制液压夹具产品页。所列典型贴合精度为 0.005 mm 或更小;夹紧力为 5 至 200 kN,取决于具体任务;工作压力为 10 至 70 MPa。部分回路也会按 70 至 210 bar 评审。所列 NT-S747P40L 动力单元为 7 MPa 配套参考,不能代表上述更宽的范围。
如果还在选择气动还是液压,可阅读气动与液压成本指南。如果尚不确定定制液压夹具是否适合该零件族,可阅读汽车制造液压夹具指南。本文从选定定制液压夹具之后开始,重点是让询价资料足以支持报价。
先明确夹紧顺序,再确定油压
第一条原则来自机械定位。固定定位件建立 3-2-1 框架:主定位面三个点,第二定位面两个点,第三定位面一个点,夹紧件再把工件保持在这些定位件上。不要让夹紧件直接对抗主要切削推力,并指望摩擦力解决问题。
常见动作过程如下:
- 将零件放在定位件上。采用定位销或只能单向配合的形状,避免零件反装。
- 检查零件已落座。支承垫上的小气孔可在任何夹紧件动作前检测间隙。
- 让辅助支撑轻柔接触毛坯形状,不得把零件顶离定位件。
- 使夹紧力对准支承垫,避免越过支承施力。
- 在刀具切削前锁紧辅助支撑,使其成为刚性支柱。
辅助支撑是填补零件下方间隙的柱塞,不是夹紧件,其作用是防止工件在切削力下向下弯曲。
采用顺序阀,还是机床信号控制?
仍需说明每一步由谁触发。
下列比较用于初步选择,不是 NEXTAS 目录等级。
| 方案 | 触发方式 | 注意事项 |
|---|---|---|
| 一条油路上的顺序阀 | 压力克服弹簧后,油液进入下一组 | 节省通道,但低温高黏度油液可能过早触发下一步。 |
| 独立油路及机床信号 | 每组有独立阀,控制系统等待状态确认后再动作。 | 重复性更好,但需要更多穿过旋转接头的通道。 |
如果必须确认动作顺序,就不要只依靠阀内弹簧。应把所需信号写入询价。
油压应该提供多大推力?
压力是一项取舍。更高压力可在紧凑机床内使用更小油缸;较低压力让载荷作用在更大活塞面积上,可能有利于铝制薄壁。
NEXTAS 所列范围为 10 至 70 MPa,部分回路按 70 至 210 bar 评审。所列四工位动力单元为 7 MPa,应根据实际回路选择泵,不能根据这一个单元定型。
下面的区间属于规划讨论,不是目录等级。车间常把约 70 至 150 bar 作为软质零件的较低压力区间,把 200 bar 及以上作为铁、钢零件的紧凑高力区间。这些是常见车间范围,不是 NEXTAS 型号。最终压力仍应根据零件、油缸及夹具处能维持的压力确定。
较长的转角缸夹臂
目录中的标准夹臂较短,定制夹臂往往需要加长以避开凸台。长度增加会提高活塞杆承受的弯曲载荷。
初步检查可采用以下规划计算:有效力 = 额定力 ×(标准夹臂长度 ÷ 定制夹臂长度)。定制夹臂更长时,应降低力及压力。跳过这一步可能导致活塞杆咬伤或凸轮损坏。询价中应列出夹臂长度和接触偏距。
辅助支撑与常见的 50% 初筛
辅助支撑不负责夹紧,而是防止向下弯曲。常见初筛是:作用于支撑上方的夹紧力,不超过所选压力下支撑额定锁紧承载能力的一半。剩余能力留给切削载荷,不能继续用于增加夹紧力。
这个 50% 检查属于车间规划,不是 NEXTAS 目录规则。应确认所选油缸资料。
面铣刀跨越型腔进行断续切削时,车间常对估计切削力再乘以 2× 系数。只能把它视为规划示例,实际载荷仍由刀具及刀路决定。
单作用还是双作用油缸?
单作用油缸通过油压夹紧、弹簧回位,管路较简单,回位速度取决于弹簧。当弹簧腔容积增大时,可能通过活塞杆防尘圈吸入冷却液和切屑。
双作用油缸两个方向均采用油压驱动,即使夹臂上有切屑负载,打开和闭合时间也更稳定。对于大批量生产单元,双向液压动作通常是首先考虑的选择。
如仍使用弹簧回位,应说明弹簧腔如何通气,不要让通气口直接暴露在大量冷却液中。
夹具需要旋转时
如果夹具位于第四轴工作台、摇篮或可倾转第五轴上,软管不能随之缠绕。旋转接头负责在转动界面传递油液和空气,常是整套叠层中最薄弱的环节。
密封、转速与阻力
低价唇形密封能阻止漏油,也会增加阻力。在小型直驱工作台上,这种阻力可能触发电机报警或使分度滞后。
平衡式端面密封采用研磨硬质合金或陶瓷端面,阻力较低,更适合较高转速。
一些高速接头采用受控间隙,并允许少量渗油,因此需要泄油管。询价时不能遗漏泄油通道。
写明工作台转速、采用分度还是连续铣削,以及电机允许的阻力。向接头制造商索取实际压力下的启动扭矩和运行扭矩。
制造旋转接头前,先数清通道
接头制成后再增加一条油路,通常意味着更换接头并拆卸工作台。
下表是一个双工位工装塔的规划示例,采用双作用夹紧及工件在位气检,不是 NEXTAS 标准通道表。
| 通道 | 用途 | 介质 | 独立设置的原因 |
|---|---|---|---|
| 1 | 公共松夹 | 油液 | 打开夹紧件并释放辅助支撑 |
| 2 | 工位 1 夹紧 | 油液 | 工位 2 装载时保持工位 1 夹紧 |
| 3 | 工位 2 夹紧 | 油液 | 独立装卸 |
| 4 | 工位 1 气密贴合检测 | 空气 | 确认工位 1 已落座 |
| 5 | 工位 2 气密贴合检测 | 空气 | 确认工位 2 已落座 |
| 6 | 通气或泄油 | 空气或渗漏油液 | 保护弹簧腔并收集渗油 |
如果只有四个通道,应明确准备取消哪项功能,以及原因。
如果回转工作台上的装夹不采用定制液压夹具,可参考四轴零点定位指南;该文讨论底板叠层,不涉及这里的油路分配。
板件内部的油路
让软管远离切削区,切屑和高压冷却液会损伤塑料管。专业夹具底板可通过枪钻在钢或铝本体内部加工油孔。
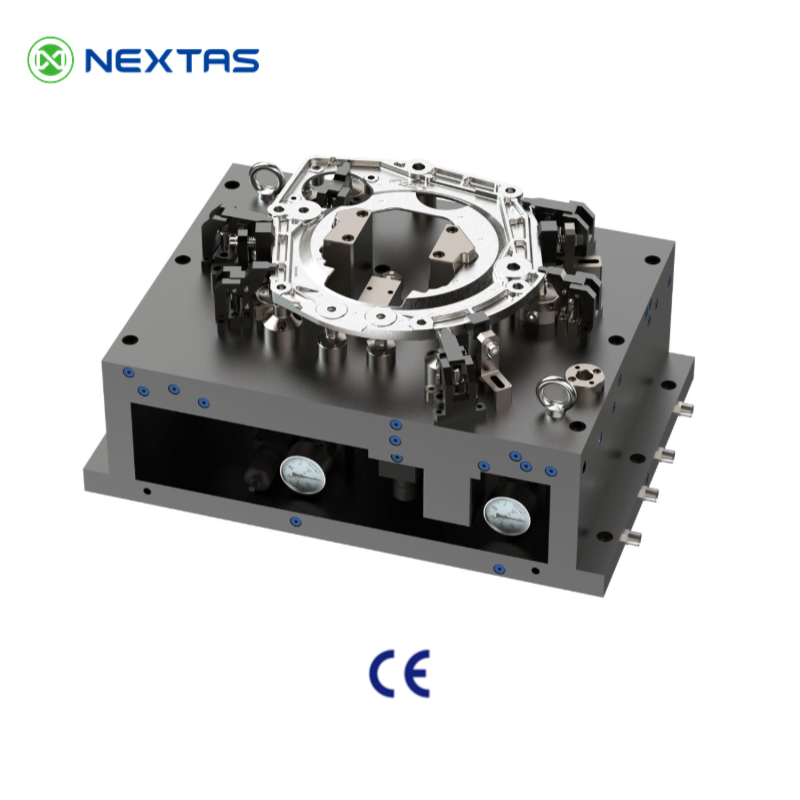
一种常见规划参考为内部孔径 6 至 10 mm、油液流速约低于 4.5 m/s。流速过高会导致发热、压降及夹紧变慢。这些尺寸仅供初筛,仍应按油缸容积与节拍确认流量。
两个油孔相交处,应采用额定压力高于工作压力的高压膨胀堵头,封住加工入口。不要采用可能在振动中松脱的锥管螺纹堵头。
油路从底板跨接至垫高块时,可采用带两个 O 形圈和挡圈的钢管。大板件之间只用端面 O 形圈,当切削载荷使板件弹性张合时,密封可能被冲坏。
外部接口应规定 SAE 直螺纹 O 形圈接口(ISO 11926-1),或配组合密封垫的 BSPP 接口(ISO 1179-1)。避免使用锥形 NPT 接口,拧得过紧可能胀裂铝本体,密封带碎屑也可能卡住顺序阀。
防止冷却液进入弹簧腔
单作用油缸活塞后方有空气腔。活塞伸出时排气,缩回时吸气。如果该口直接开在夹具表面,就会吸入冷却液。
大量冷却液工况下,应通过枪钻加工干燥通气通道,经旋转接头接至大气,或提供约 0.1 至 0.2 bar 的低压气体吹扫。这是一道工艺屏障,不是安全功能。
确认零件已经落座
压力开关可说明油压已经上升,却无法判断基准下方是否有切屑。即使零件高出 0.5 mm,夹紧压力也可能达到设定值。
气密贴合检测用于弥补这一缺口。约 1.5 至 3.0 bar 的干燥车间压缩空气进入支承垫上 1.0 至 1.5 mm 的孔。如果零件完全贴合,压力上升,开关可闭合;如果切屑把零件顶高约 0.010 至 0.025 mm,空气泄出,开关保持断开。这个信号可以阻止循环启动。
这属于工艺检查。除非完整单元安全设计作出相应规定,否则它不是具有安全等级的停止功能。防护、停止逻辑及恢复流程仍由单元集成方负责。
机器人单元还应把工件在位、夹紧位置及压力确认列为工艺运行许可条件。零点系统 I/O 检查清单说明了信号定义。不要把一个绿灯当作无人工作区域已安全的证明。
液压夹具评审需要提供什么
NEXTAS 可评审夹紧顺序、压力范围、通道以及尚未确定的油路走向,但无法仅根据本文批准单元安全方案。未确定的项目请写“未知”。
中间一列的内容是有用输入示例,不是 NEXTAS 默认设定。
| 领域 | 需要明确的内容 | 避免的风险 |
|---|---|---|
| 零件 | STEP 或 IGES、二维图纸、材料及毛坯变化范围 | 辅助支撑触底,薄壁被压坏 |
| 切削 | 刀具、刀路、峰值侧向载荷,以及铣刀是否跨越型腔 | 零件打滑,支撑选型不足 |
| 机床 | 型号、工作台或托盘图纸、第四轴或第五轴 | 包络碰撞,旋转接头选错 |
| 压力 | 工作范围及油液,并与能够维持的泵压对应 | 油缸与动力单元不匹配 |
| 运动 | 单作用或双作用夹紧件、夹臂长度 | 弹簧回位卡滞,活塞杆过度弯曲 |
| 顺序 | 采用顺序阀还是机床控制的独立油路 | 零件尚未落座,辅助支撑就先锁紧 |
| 旋转 | 分度速度及密封阻力限值 | 工作台电机过流 |
| 通道 | 包括气密贴合检测和通气在内的通道数量 | 完工后返工旋转接头 |
| 底板 | SAE 或 BSPP 接口、枪钻油孔尺寸 | NPT 接口开裂,夹紧动作缓慢 |
| 通气 | 弹簧腔采用干燥通道或低压气体吹扫 | 冷却液被吸入弹簧腔 |
| 贴合 | 气孔尺寸,以及必须判为不合格的间隙 | 零件坐歪时主轴仍启动 |
要求提供布局、未解决的风险及验证试验。报价不能当作已验证的首件结果。
提交询价前的常见问题
液压夹具询价只提供 STEP 文件和节拍就够了吗?
不够。制造商仍需要夹紧顺序、工作压力、夹具旋转时所需的旋转接头通道,以及油路走向。未确定的项目请写“未知”。
一条油路配顺序阀能完成所有任务吗?
不一定。压力达到弹簧设定值时,顺序阀才触发,低温高黏度油液可能使下一步过早动作。必须确认顺序时,应采用独立油路和机床信号。
所有 NEXTAS 液压夹具的工作压力都是 7 MPa 吗?
不是。所列 NT-S747P40L 单元为 7 MPa 配套参考,产品页所列定制系统范围为 10 至 70 MPa,部分回路也按 70 至 210 bar 评审。最终压力取决于零件、油缸及泵在夹具处能够维持的压力。
气密贴合检查属于安全停止功能吗?
不是。它是工艺检查,可在零件尚未落座时阻止循环启动。除非完整单元安全设计作出相应规定,否则它不属于具有安全等级的功能。
NEXTAS 可以评审本文涉及的哪些内容?
夹紧顺序、压力范围、通道及未确定的油路走向。请提供上面的简报资料,机床制造方仍负责防护和恢复流程。
液压夹具询价
提供零件模型、机床资料及夹紧顺序说明
请提供上述简报,未确定的字段标为“未知”。NEXTAS 可为报价评审夹紧顺序、压力、通道及未决问题。
讨论液压夹具方案