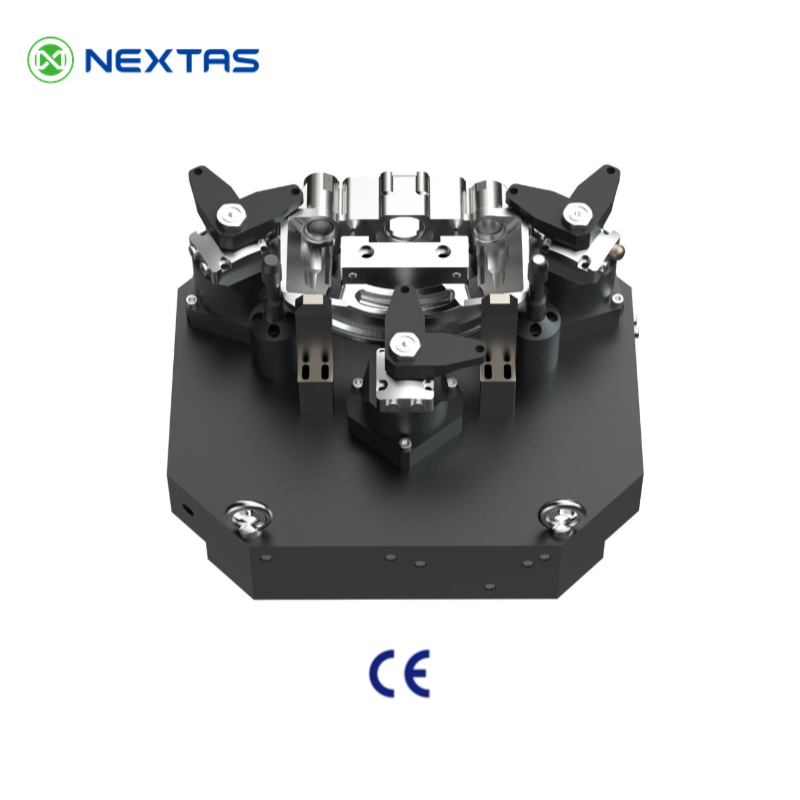
Un modèle de pièce n’est pas un cahier des charges de montage. Beaucoup de demandes de devis commencent par un fichier STEP, un nom de machine et un souhait de temps de cycle. Le constructeur doit alors deviner comment les brides doivent bouger, quel effort appliquer et comment acheminer l’huile sur une table tournante.
Ces suppositions se traduisent plus tard par une pièce de travers, un joint tournant qui résiste au moteur d’entraînement ou le démontage de la table pour ajouter une conduite d’huile. Il coûte moins cher de définir l’ordre de serrage, la pression de service, les orifices et le cheminement avant de chiffrer le travail.
Une demande de prix (RFQ) est le dossier envoyé au fournisseur pour chiffrer une conception réelle. Un joint tournant transporte l’huile et l’air de la partie fixe de la machine vers un montage en rotation. Identifiez ce joint dans la demande si le montage doit indexer ou usiner en rotation.
Respectez cette répartition :
Les éléments de positionnement reprennent les efforts de coupe. Les brides maintiennent seulement la pièce contre ces éléments. Si la fraise pousse sur un vérin actif plutôt que sur une butée rigide, la pièce peut vibrer. Définissez ce chemin d’effort avant d’envoyer le dossier de devis.
Que faut-il ajouter à la demande de devis ?
Conservez une seule liste. Ne la recopiez pas dans l’introduction, la FAQ et l’appel à l’action final. La liste complète des éléments à transmettre figure en fin de page.
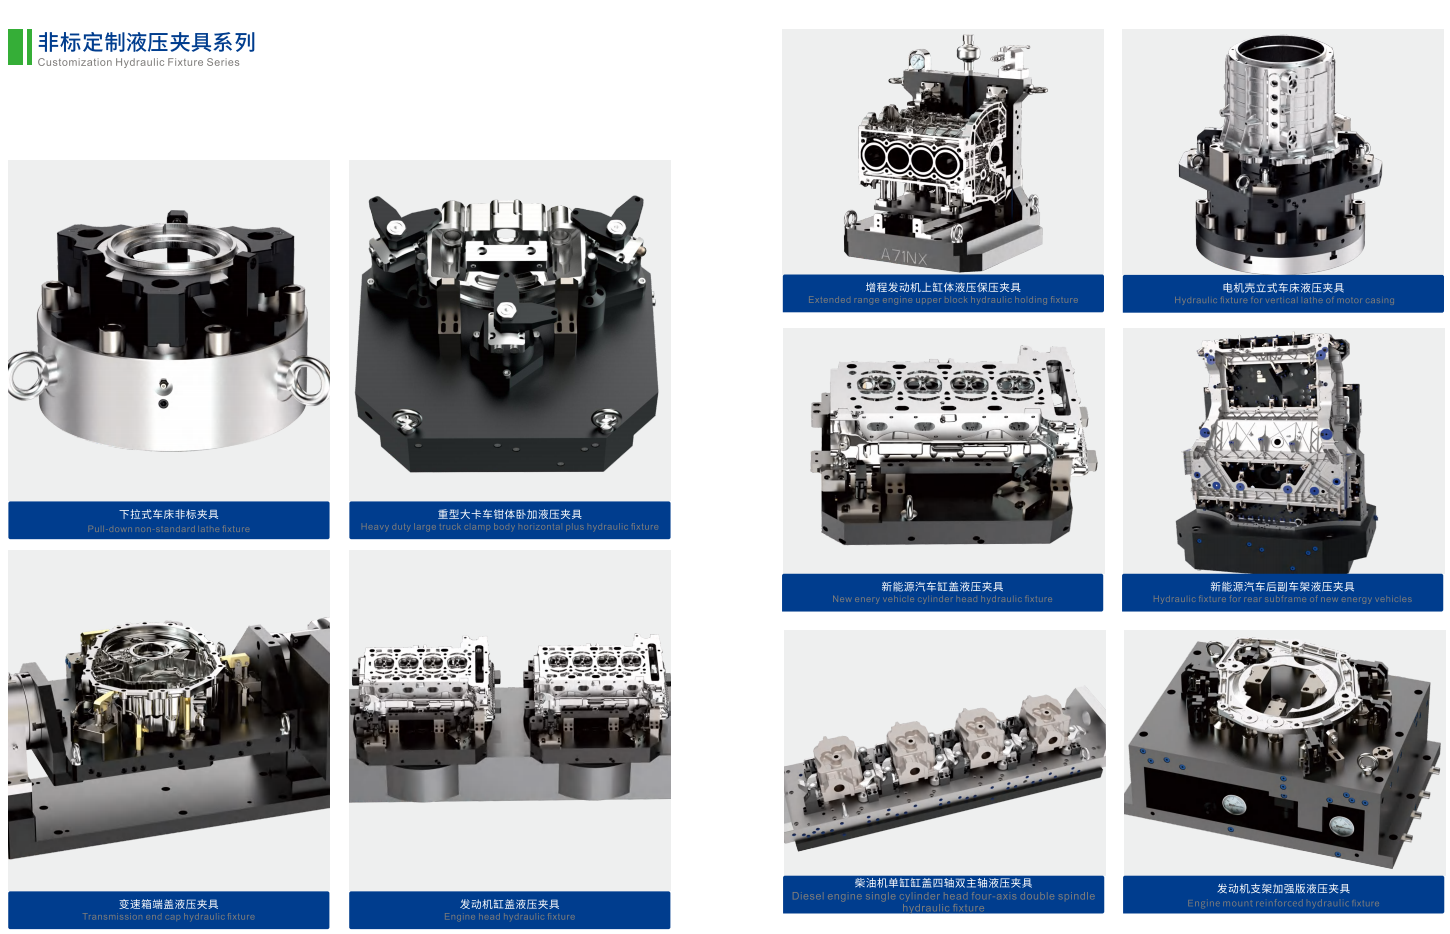
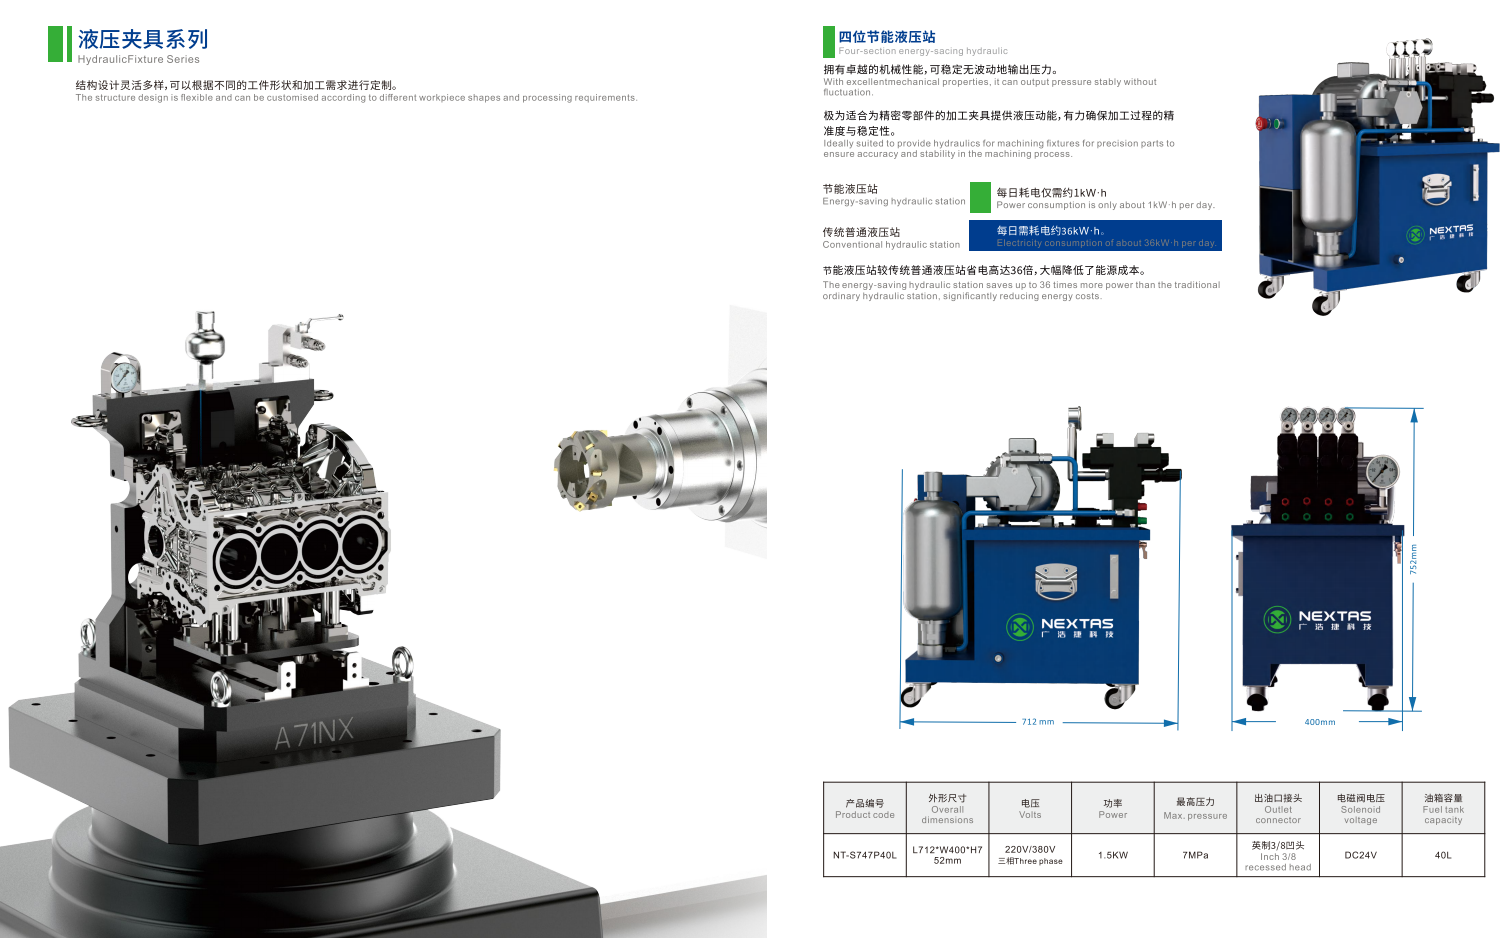
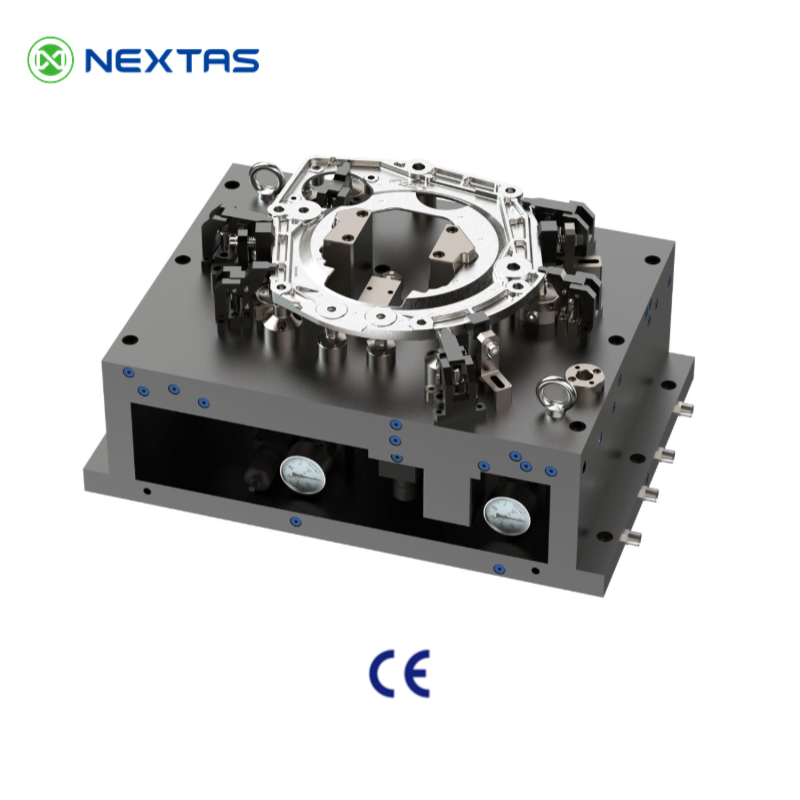
La page des montages hydrauliques sur mesure est la source des plages publiées ici. L’assise typique annoncée est de 0.005 mm ou mieux. L’effort de serrage annoncé est de 5 à 200 kN selon l’application. La pression de service annoncée est de 10 à 70 MPa. Certains circuits sont aussi étudiés de 70 à 210 bar. Le groupe NT-S747P40L annoncé constitue une référence d’association à 7 MPa, sans remplacer cette plage plus large.
Si vous hésitez encore entre air et huile, consultez le guide des coûts pneumatiques et hydrauliques. Si vous cherchez encore à savoir si un montage hydraulique sur mesure convient à la famille de pièces, consultez le guide des montages hydrauliques automobiles. Cette page commence après ce choix. Vous avez déjà retenu un montage hydraulique sur mesure et devez rendre la demande chiffrable.
Définissez l’ordre de serrage avant la pression d’huile
La première règle est mécanique. Les éléments rigides définissent le repérage 3-2-1 : trois points sur la face principale, deux sur une deuxième face et un sur une troisième. Les brides maintiennent ensuite la pièce sur ces éléments. Ne dirigez pas une bride contre la poussée principale de coupe en espérant que le frottement suffira.
Une séquence courante est la suivante :
- Chargez la pièce sur les éléments de positionnement. Utilisez une pige ou une forme à sens unique pour empêcher un chargement à l’envers.
- Vérifiez l’assise de la pièce. Un petit orifice d’air dans un plot d’appui peut révéler un jeu avant tout mouvement de bride.
- Amenez doucement les appuis réglables au contact de la forme brute, sans soulever la pièce de ses éléments de positionnement.
- Serrez en face des plots d’appui, sans les dépasser.
- Verrouillez les appuis réglables pour qu’ils deviennent des colonnes rigides avant la coupe.
Un appui réglable est un poussoir qui comble un espace sous la pièce. Ce n’est pas une bride. Il empêche la pièce de fléchir vers le bas sous l’effort de coupe.
Soupapes de séquence ou signaux machine ?
Il faut encore définir qui déclenche chaque étape.
La répartition ci-dessous est un premier choix de conception, pas une catégorie du catalogue NEXTAS.
| Solution | Déclenchement | Point de vigilance |
|---|---|---|
| Soupapes de séquence sur une seule conduite d’huile | L’huile atteint le groupe suivant lorsque la pression soulève un ressort | Économise des passages. Une huile froide et visqueuse peut déclencher l’étape suivante trop tôt. |
| Conduites séparées et signaux machine | Chaque groupe possède son distributeur. La commande attend un état confirmé. | Plus reproductible. Exige davantage de passages dans le joint tournant. |
Si l’ordre doit être prouvé, ne le confiez pas au ressort d’une soupape. Décrivez les signaux dans la demande de devis.
Quelle pression d’huile appliquer ?
La pression est un compromis. Une pression supérieure permet des vérins plus petits dans une machine étroite. Une pression moindre répartit la charge sur un piston plus grand, ce qui peut aider une paroi mince en aluminium.
La plage annoncée par NEXTAS est de 10 à 70 MPa. Certains circuits sont étudiés de 70 à 210 bar. Le groupe quatre postes annoncé est à 7 MPa. Dimensionnez la pompe à partir du circuit, pas de ce seul groupe.
La distinction suivante sert à préparer la conception, pas à classer le catalogue. Les ateliers considèrent souvent environ 70 à 150 bar comme une plage basse pour les pièces tendres, et 200 bar ou plus comme une plage compacte à effort élevé pour la fonte et l’acier. Ce sont des plages d’atelier courantes, pas des noms de modèles NEXTAS. La pression finale dépend de la pièce, des vérins et de la pression réellement maintenue au montage.
Bras longs de brides pivotantes
Un bras standard est court. Un bras sur mesure est souvent allongé pour dégager un bossage, ce qui augmente la flexion de la tige.
Le calcul initial de préparation est le suivant : effort effectif égal à l’effort nominal multiplié par le rapport longueur du bras standard sur longueur du bras sur mesure. Si le bras sur mesure est plus long, réduisez l’effort et la pression. Négliger ce point peut gripper la tige ou casser une came. Précisez longueur du bras et déport du contact dans la demande de devis.
Appuis réglables et vérification courante à 50%
Les appuis réglables ne serrent pas ; ils empêchent la flexion vers le bas. Une vérification initiale courante consiste à limiter l’effort de la bride au-dessus d’un appui à la moitié de sa capacité de verrouillage à la pression choisie. La capacité restante est réservée à la coupe, pas à un serrage supplémentaire.
Cette vérification à 50% relève de la préparation d’atelier, pas d’une règle du catalogue NEXTAS. Confirmez les données du vérin sélectionné.
Lorsqu’une fraise à surfacer traverse des poches, les ateliers appliquent souvent un facteur supplémentaire de 2× à l’estimation de l’effort de coupe. Traitez-le comme un exemple de préparation. L’outil et son parcours définissent toujours la charge réelle.
Vérins simple ou double effet ?
Les vérins simple effet utilisent l’huile pour serrer et un ressort pour ouvrir. La tuyauterie est plus simple. La vitesse de retour dépend du ressort. Lorsque la cavité du ressort augmente, elle peut aspirer du liquide de coupe et des copeaux au-delà du racleur de tige.
Les vérins double effet utilisent l’huile dans les deux sens. Les temps d’ouverture et de fermeture sont plus reproductibles, même avec des copeaux sur le bras. Pour une cellule à fort volume, le double effet est généralement le premier choix.
Si vous conservez un retour par ressort, précisez la mise à l’air de cette cavité. Ne l’ouvrez pas dans le liquide de coupe.
Lorsque le montage doit tourner
Sur une table de quatrième axe, un berceau ou un cinquième axe inclinable, les flexibles ne doivent pas s’enrouler. Un joint tournant transporte l’huile et l’air à travers cette rotation. Il est souvent l’élément le plus faible de l’ensemble.
Joints, vitesse et couple résistant
Des joints à lèvre économiques arrêtent l’huile, mais ajoutent de la résistance. Sur une petite table à entraînement direct, ce couple peut déclencher une alarme moteur ou retarder une indexation.
Les garnitures frontales équilibrées emploient des faces en carbure ou en céramique rodées. Leur couple résistant est moindre et elles conviennent mieux aux vitesses élevées.
Certains joints rapides utilisent un jeu contrôlé et une faible fuite d’huile. Ils exigent une conduite de drainage. Ne l’omettez pas dans la demande de devis.
Indiquez la vitesse de table, l’indexation ou le fraisage continu et la limite de couple résistant du moteur. Demandez au fabricant du joint les couples de démarrage et de fonctionnement à votre pression.
Comptez les passages avant de fabriquer le joint
Ajouter une conduite d’huile après fabrication impose généralement un nouveau joint et le démontage de la table.
Le schéma ci-dessous est un exemple de conception d’une colonne à deux postes avec brides double effet et contrôle pneumatique de présence. Ce n’est pas un schéma standard NEXTAS.
| Passage | Fonction | Fluide | Pourquoi le séparer |
|---|---|---|---|
| 1 | Desserrage commun | Huile | Ouvre les brides et libère les appuis |
| 2 | Serrage du poste 1 | Huile | Maintient le poste 1 pendant le chargement du poste 2 |
| 3 | Serrage du poste 2 | Huile | Chargement et déchargement indépendants |
| 4 | Contrôle pneumatique d’assise du poste 1 | Air | Confirme l’assise au poste 1 |
| 5 | Contrôle pneumatique d’assise du poste 2 | Air | Confirme l’assise au poste 2 |
| 6 | Mise à l’air ou drainage | Air ou huile de fuite | Protège les cavités de ressort et recueille les fuites |
Si vous ne disposez que de quatre passages, précisez la fonction supprimée et la raison.
Pour un bridage sur table rotative autre qu’un montage hydraulique sur mesure, le guide point zéro pour quatrième axe traite de l’empilage des plaques, pas de ce schéma d’huile.
Les chemins d’huile dans la plaque
Écartez les flexibles de la coupe. Les copeaux et le liquide de coupe haute pression peuvent sectionner un tuyau plastique. Une plaque professionnelle utilise des perçages profonds dans le corps en acier ou en aluminium.
Une limite courante de préparation est un perçage intérieur de 6 à 10 mm, avec une vitesse d’huile inférieure à environ 4.5 m/s. Au-delà, l’huile chauffe, perd de la pression et ralentit la bride. Traitez ces dimensions comme des limites initiales. Confirmez le débit selon le volume des vérins et le temps de cycle.
À l’intersection de deux perçages, obturez l’entrée de fabrication avec un bouchon expanseur haute pression dont la capacité dépasse la pression de service. N’utilisez pas de bouchon conique pouvant se dévisser sous les vibrations.
Lorsque l’huile passe d’une base à une rehausse, utilisez un tube en acier avec deux joints toriques et des bagues anti-extrusion. Un simple joint torique de face entre grandes plaques peut céder lorsqu’elles fléchissent sous la coupe.
À l’extérieur, spécifiez un raccord SAE à filetage droit avec joint torique (ISO 11926-1), ou BSPP avec bague d’étanchéité (ISO 1179-1). Évitez le NPT conique. Un serrage excessif peut fissurer un corps en aluminium. Des fragments de ruban peuvent bloquer une soupape de séquence.
Empêchez le liquide de coupe d’entrer dans les cavités de ressort
Un vérin simple effet possède un volume d’air derrière le piston. En sortant, il expulse l’air ; en rentrant, il l’aspire. Si cet orifice débouche sur la face du montage, il aspirera du liquide de coupe.
Sous arrosage abondant, percez une galerie sèche de mise à l’air. Acheminez-la à travers le joint tournant vers l’atmosphère, ou alimentez une très faible purge d’air d’environ 0.1 à 0.2 bar. C’est une barrière de procédé, pas une fonction de sécurité.
Prouver que la pièce est en appui
Un pressostat peut confirmer la montée de pression d’huile. Il ne peut pas détecter un copeau sous la référence. Une bride peut atteindre sa pleine pression avec une pièce soulevée de 0.5 mm.
Le contrôle pneumatique d’assise comble ce manque. De l’air sec d’atelier à environ 1.5 à 3.0 bar alimente un orifice de 1.0 à 1.5 mm dans un plot d’appui. Si la pièce est plaquée, la pression monte et un contact peut se fermer. Si un copeau la soulève d’environ 0.010 à 0.025 mm, l’air s’échappe et le contact reste ouvert. Ce signal peut interdire le départ du cycle.
C’est un contrôle de procédé. Ce n’est pas un arrêt de sécurité certifié, sauf si la conception de sécurité complète de la cellule le prévoit. Le constructeur de la cellule reste responsable des protections, de la logique d’arrêt et de la reprise.
Pour les cellules robotisées, définissez aussi les confirmations de présence, de position des brides et de pression comme autorisations de procédé. La liste de contrôle des E/S point zéro définit la terminologie des signaux. Ne considérez pas un voyant vert comme une preuve que la zone est sûre sans présence humaine.
Données à transmettre pour une étude de montage hydraulique
NEXTAS peut étudier l’ordre de serrage, la plage de pression, les orifices et les questions de cheminement non résolues. Cette page ne permet pas de valider le plan de sécurité d’une cellule. Écrivez « inconnu » lorsqu’une donnée manque.
Les valeurs de la colonne centrale illustrent des données utiles ; ce ne sont pas des réglages NEXTAS par défaut.
| Domaine | À préciser | Risque évité |
|---|---|---|
| Pièce | STEP ou IGES, plan 2D, matériau, dispersion du brut | Appuis en butée ; écrasement de parois minces |
| Usinage | Outil, parcours, effort latéral maximal, traversée éventuelle de poches | Glissement de la pièce ; appuis sous-dimensionnés |
| Machine | Modèle, plan de table ou de palette, quatrième ou cinquième axe | Collision d’enveloppes ; joint tournant inadapté |
| Pression | Plage de service et fluide, selon la pompe réellement disponible | Vérins incompatibles avec le groupe hydraulique |
| Mouvement | Brides simple ou double effet ; longueurs de bras | Blocage de ressort ; flexion excessive des tiges |
| Ordre | Soupapes de séquence ou conduites commandées par la machine | Verrouillage des appuis avant l’assise de la pièce |
| Rotation | Vitesse d’indexation et limite de couple résistant des joints | Surintensité du moteur de table |
| Orifices | Nombre de passages, contrôle d’assise et mise à l’air compris | Reconstruction ultérieure du joint tournant |
| Plaque | SAE ou BSPP ; diamètre des perçages profonds | Orifices NPT fissurés ; brides lentes |
| Mise à l’air | Galerie sèche ou faible purge d’air pour les cavités de ressort | Aspiration de liquide de coupe dans les ressorts |
| Assise | Diamètre d’orifice et jeu devant faire échouer le contrôle | Départ de broche avec une pièce de travers |
Demandez l’implantation, les risques ouverts et les essais. Un devis ne constitue pas un résultat prouvé sur première pièce.
Questions avant l’envoi de la demande de devis
Un fichier STEP et un temps de cycle suffisent-ils pour un devis de montage hydraulique ?
Non. Le constructeur doit encore connaître l’ordre de serrage, la pression de service, les passages du joint tournant si le montage tourne et le cheminement de l’huile. Écrivez « inconnu » lorsqu’une donnée manque.
Une seule conduite et des soupapes de séquence conviennent-elles à toutes les applications ?
Pas toujours. Les soupapes de séquence se déclenchent quand la pression atteint la consigne du ressort. Une huile froide et visqueuse peut déclencher l’étape suivante trop tôt. Utilisez des conduites séparées et des signaux machine lorsque l’ordre doit être prouvé.
La pression de service de tous les montages hydrauliques NEXTAS est-elle de 7 MPa ?
Non. Le groupe NT-S747P40L annoncé constitue une référence d’association à 7 MPa. La page produit indique 10 à 70 MPa pour les systèmes sur mesure. Certains circuits sont aussi étudiés de 70 à 210 bar. La pression finale dépend de la pièce, des vérins et de la pompe réellement disponible au montage.
Le contrôle pneumatique d’assise est-il un arrêt de sécurité ?
Non. C’est un contrôle de procédé qui peut interdire le départ du cycle si la pièce n’est pas en appui. Ce n’est une fonction de sécurité certifiée que si la conception de sécurité complète de la cellule le prévoit.
Que peut étudier NEXTAS à partir de cette page ?
L’ordre de serrage, la plage de pression, les orifices et les questions de cheminement non résolues. Envoyez le dossier ci-dessus. Le constructeur de votre machine reste responsable des protections et de la reprise.
Demande de devis de montage hydraulique
Envoyez le modèle de la pièce, la machine et les notes d’ordre de serrage
Envoyez le dossier ci-dessus. Signalez les données inconnues. NEXTAS peut étudier l’ordre de serrage, la pression, les orifices et les points ouverts pour établir votre devis.
Discutez de votre montage hydraulique