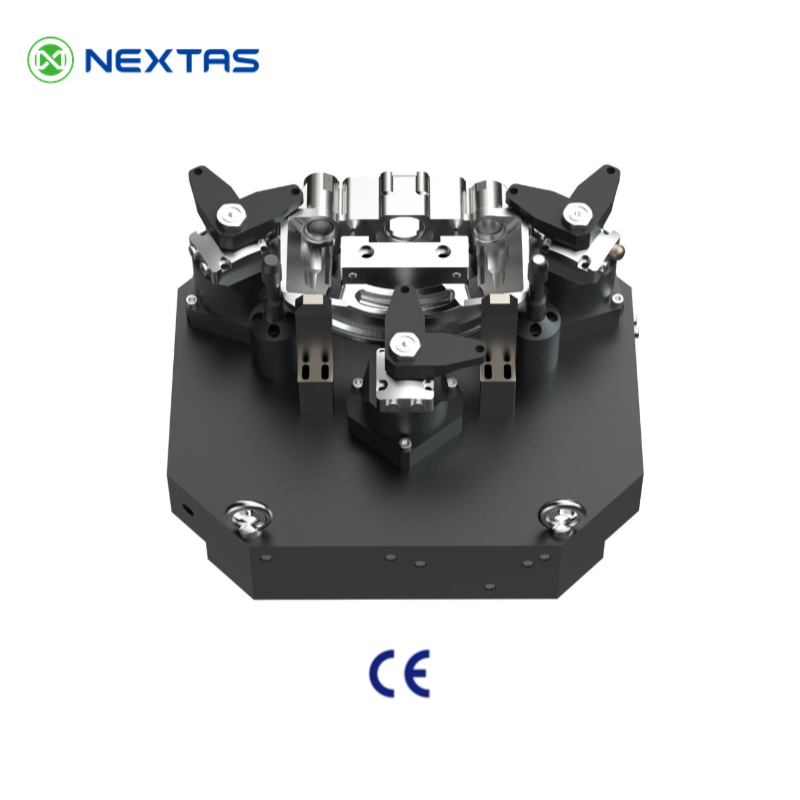
Un modelo de pieza no es una especificación de utillaje. Muchas ofertas empiezan con un archivo STEP, el nombre de una máquina y un tiempo de ciclo deseado. El fabricante debe adivinar entonces cómo se moverán las bridas, qué fuerza aplicarán y cómo llegará el aceite a una mesa giratoria.
Esas suposiciones aparecen después como una pieza mal asentada, una junta rotativa que frena el motor o el desmontaje de una mesa para añadir otra línea de aceite. Resulta más económico definir secuencia de amarre, presión de trabajo, conexiones y trazado antes de presupuestar.
Una solicitud de oferta (RFQ) es la documentación que permite al proveedor presupuestar un diseño concreto. Una junta rotativa transporta aceite y aire desde la parte fija de la máquina hasta un utillaje que gira. Identifíquela en la RFQ si el utillaje realizará posicionamientos angulares o fresado durante el giro.
Separe las funciones:
Los localizadores absorben el esfuerzo de corte. Las bridas solo mantienen la pieza contra ellos. Si el fresado empuja contra un cilindro activo en vez de un tope rígido, la pieza puede vibrar. Defina esa trayectoria de cargas antes de enviar la documentación.
¿Qué más debe incluir la RFQ?
Mantenga una sola lista. No la copie de nuevo en la introducción, las preguntas frecuentes y la llamada final a la acción. La lista completa está al final de esta página.
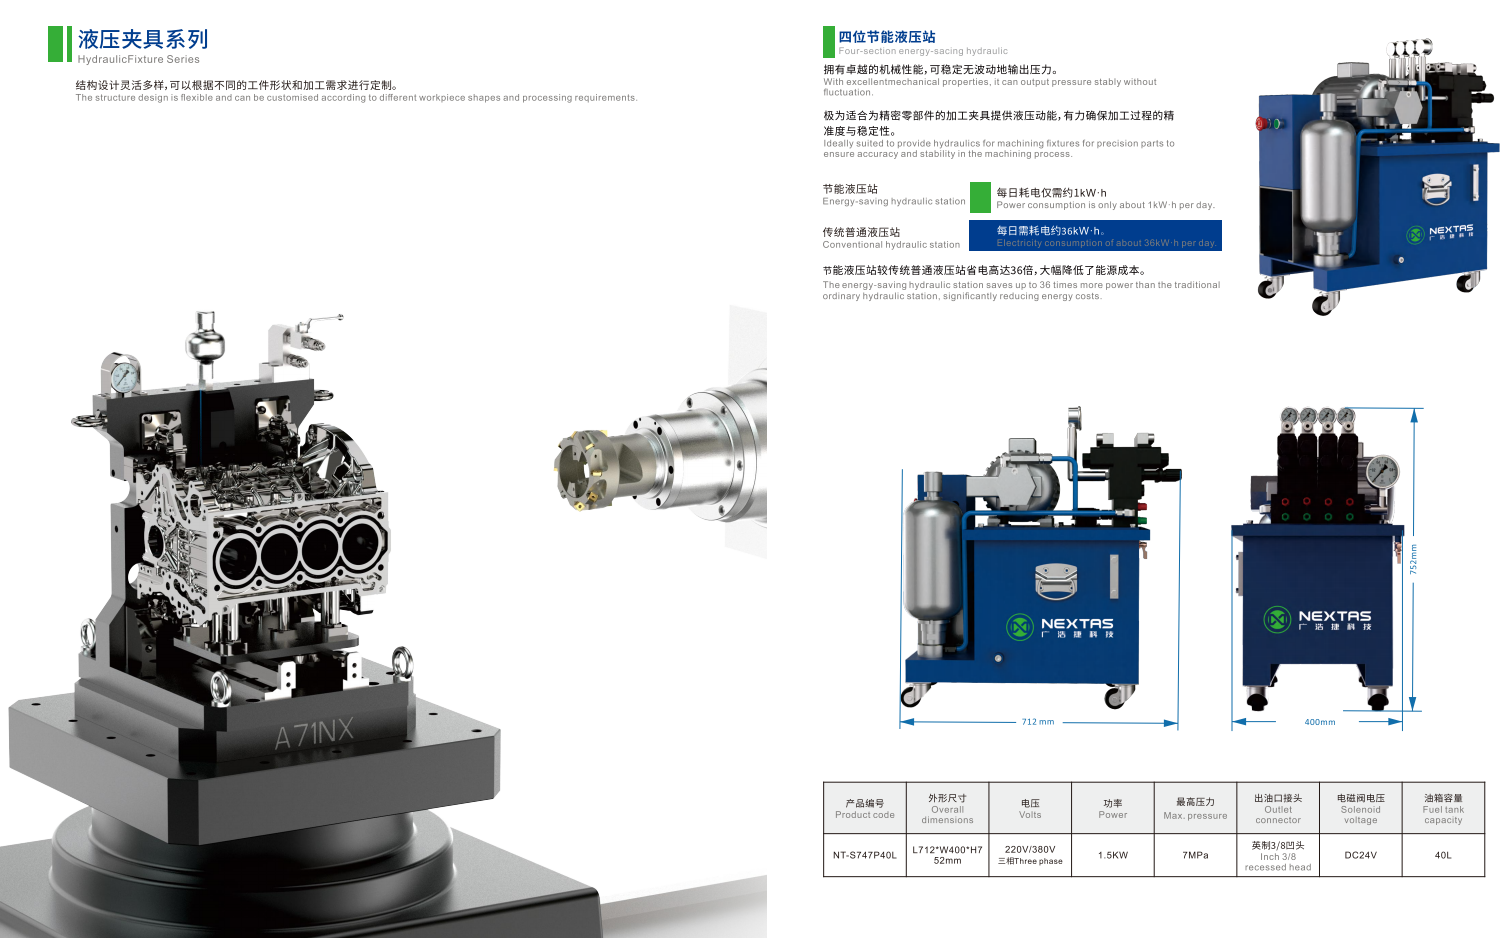
La página de utillaje hidráulico a medida es la fuente de los rangos publicados aquí. El asiento típico indicado es de 0.005 mm o mejor. La fuerza de amarre publicada va de 5 a 200 kN y depende del trabajo. La presión de trabajo publicada es de 10 a 70 MPa. Algunos circuitos también se revisan a entre 70 y 210 bar. La unidad NT-S747P40L indicada es una referencia de combinación de 7 MPa. No sustituye ese rango más amplio.
Si todavía está eligiendo entre aire y aceite, consulte la guía de costes de amarre neumático frente a hidráulico. Si la duda es si el utillaje hidráulico a medida encaja con la familia de piezas, consulte la guía de utillaje hidráulico para automoción. Esta página empieza después de esa decisión. Ya desea un utillaje hidráulico a medida y necesita una RFQ que pueda presupuestarse.
La secuencia de amarre, antes que la presión del aceite
La primera regla es mecánica, no hidráulica. Los localizadores rígidos definen el esquema 3-2-1: tres puntos en la cara principal, dos en una segunda y uno en una tercera. Las bridas mantienen después la pieza sobre esos localizadores. No oriente una brida contra el esfuerzo principal de corte esperando que la fricción resuelva el problema.
Una secuencia habitual es:
- Cargue la pieza sobre los localizadores. Utilice un pasador o una forma que solo admita una orientación para impedir la carga al revés.
- Compruebe que la pieza está asentada. Un pequeño orificio de aire en un apoyo puede detectar una separación antes de mover las bridas.
- Acerque suavemente los apoyos de trabajo hasta tocar la superficie en bruto sin levantar la pieza de los localizadores.
- Amarre contra los apoyos, sin sobrepasarlos.
- Bloquee los apoyos de trabajo para convertirlos en columnas rígidas antes de cortar.
Un apoyo de trabajo es un émbolo que cubre el espacio bajo la pieza. No es una brida. Impide que la pieza flexione hacia abajo bajo el corte.
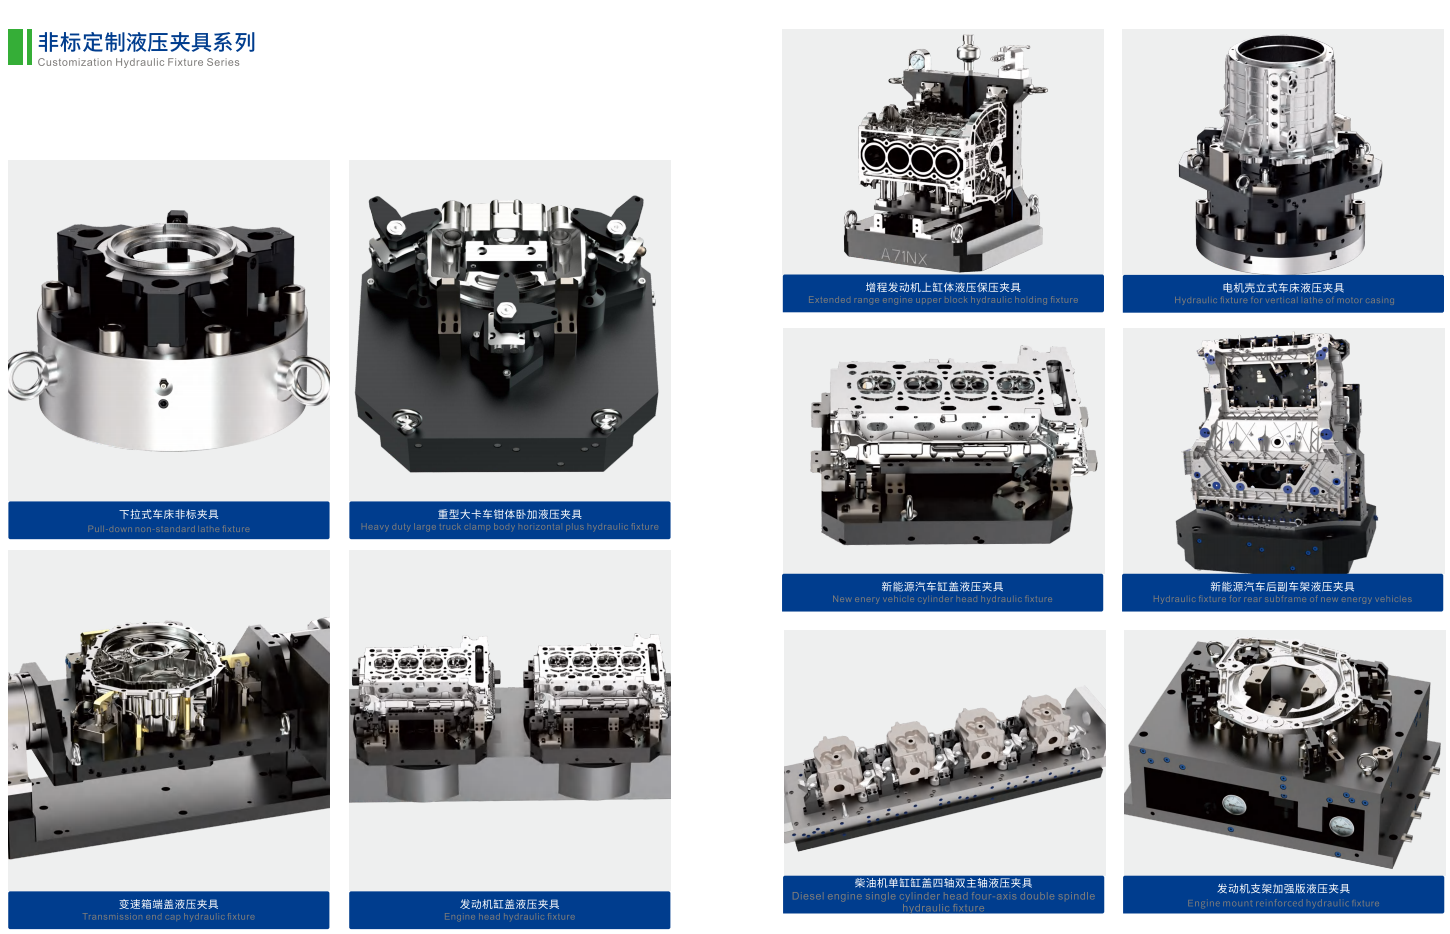
¿Válvulas de secuencia o señales de la máquina?
Todavía debe indicar quién activa cada paso.
La comparación siguiente es una elección preliminar, no una categoría del catálogo NEXTAS.
| Opción | Cómo se activa | Precaución |
|---|---|---|
| Válvulas de secuencia en una línea de aceite | El aceite llega al grupo siguiente cuando la presión vence un muelle | Ahorra conexiones. El aceite frío y espeso puede activar el paso siguiente demasiado pronto. |
| Líneas independientes y señales de máquina | Cada grupo tiene su válvula. El control espera un estado confirmado. | Mayor repetibilidad. Requiere más vías a través de la junta rotativa. |
Si debe confirmarse la secuencia, no la deje en manos de un muelle dentro de una válvula. Especifique las señales en la RFQ.
¿Qué presión debe ejercer el aceite?
La presión implica una contrapartida. Una presión mayor permite cilindros menores en una máquina con poco espacio. Una menor reparte la carga sobre un pistón mayor, lo que puede ayudar con una pared fina de aluminio.
El rango publicado de NEXTAS es de 10 a 70 MPa. Algunos circuitos se revisan entre 70 y 210 bar. La unidad indicada de cuatro estaciones es de 7 MPa. Dimensione la bomba a partir del circuito, no de esa única unidad.
La siguiente distinción es orientativa, no una categoría de catálogo. Los talleres suelen considerar aproximadamente 70 a 150 bar como un rango inferior para piezas blandas y 200 bar o más como un rango compacto de alta fuerza para hierro y acero. Son rangos habituales de taller, no nombres de modelos NEXTAS. La presión final sigue dependiendo de la pieza, los cilindros y la presión que pueda mantenerse en el utillaje.
Brazos largos de bridas giratorias
El brazo de una brida de catálogo es corto. Un brazo a medida suele ser más largo para salvar un resalte. Esa longitud adicional aumenta la flexión del vástago.
Una comprobación preliminar utiliza este cálculo orientativo: fuerza efectiva = fuerza nominal × (longitud del brazo estándar ÷ longitud del brazo a medida). Si el brazo a medida es más largo, reduzca fuerza y presión. Omitirlo puede gripar un vástago o romper una leva. Indique longitud del brazo y desplazamiento del punto de contacto en la RFQ.
Apoyos de trabajo y comprobación habitual del 50%
Los apoyos de trabajo no amarran; evitan la flexión hacia abajo. Una comprobación inicial habitual limita la fuerza de amarre sobre un apoyo a la mitad de su capacidad nominal de bloqueo a la presión elegida. La capacidad restante se reserva para el corte, no para más amarre.
Esta comprobación del 50% es un criterio de planificación de taller, no una regla del catálogo NEXTAS. Confirme los datos del cilindro seleccionado.
Si una fresa frontal salta entre cavidades, los talleres suelen aplicar un factor adicional de 2× a la estimación de fuerza de corte. Trátelo como un ejemplo de planificación. La herramienta y la trayectoria determinan la carga real.
¿Cilindros de simple o doble efecto?
Los cilindros de simple efecto utilizan aceite para amarrar y un muelle para abrir. La tubería es más sencilla. La velocidad de retorno depende del muelle. Cuando aumenta el volumen de la cavidad del muelle, puede aspirar refrigerante y virutas a través del rascador del vástago.
Los cilindros de doble efecto utilizan aceite en ambas direcciones. Los tiempos de apertura y cierre son más repetibles, incluso con virutas sobre el brazo. En una célula de gran volumen, el doble efecto suele ser la primera opción.
Si utiliza retorno por muelle, indique cómo se ventila esa cavidad. No la ventile hacia refrigerante abundante.
Cuando el utillaje debe girar
Si el utillaje está sobre una mesa de cuarto eje, un basculante o un quinto eje inclinable, las mangueras no pueden enrollarse. Una junta rotativa transporta aceite y aire a través del giro. Suele ser el elemento más débil del conjunto.
Juntas, velocidad y resistencia al giro
Las juntas de labio económicas retienen el aceite, pero también añaden resistencia. En una mesa pequeña de accionamiento directo, esa resistencia puede generar una alarma del motor o retrasar un posicionamiento.
Las juntas frontales equilibradas utilizan caras lapeadas de carburo o cerámica. Oponen menos resistencia y admiten mejor velocidades elevadas.
Algunas juntas de alta velocidad utilizan una holgura controlada y una pequeña fuga de aceite. Necesitan una línea de drenaje. No la omita en la RFQ.
Indique velocidad de mesa, posicionamiento o fresado continuo y límite de resistencia admisible del motor. Solicite al fabricante de la junta el par de arranque y de funcionamiento a su presión.
Cuente las vías antes de fabricar la junta
Añadir una línea de aceite después de fabricar la junta suele requerir una junta nueva y desmontar la mesa.
El esquema siguiente es un ejemplo de planificación para una torre de dos estaciones con amarre de doble efecto y detección neumática de presencia de pieza. No es un esquema de conexiones estándar de NEXTAS.
| Vía | Función | Fluido | Por qué es independiente |
|---|---|---|---|
| 1 | Liberación común | Aceite | Abre las bridas y libera los apoyos |
| 2 | Amarre de estación 1 | Aceite | Mantiene la estación 1 mientras se carga la 2 |
| 3 | Amarre de estación 2 | Aceite | Carga y descarga independientes |
| 4 | Control neumático de asiento de estación 1 | Aire | Confirma el asiento de la estación 1 |
| 5 | Control neumático de asiento de estación 2 | Aire | Confirma el asiento de la estación 2 |
| 6 | Ventilación o drenaje | Aire o aceite de fuga | Protege las cavidades de muelle y recoge fugas |
Si solo dispone de cuatro vías, indique qué función eliminará y por qué.
Para amarre en mesa giratoria que no sea un utillaje hidráulico a medida, la guía de punto cero para cuarto eje trata el conjunto de placas, no este esquema de aceite.
Conductos de aceite dentro de la placa
Mantenga las mangueras fuera del corte. Las virutas y el refrigerante a alta presión pueden cortar una línea plástica. Una placa profesional utiliza taladros profundos dentro del cuerpo de acero o aluminio.
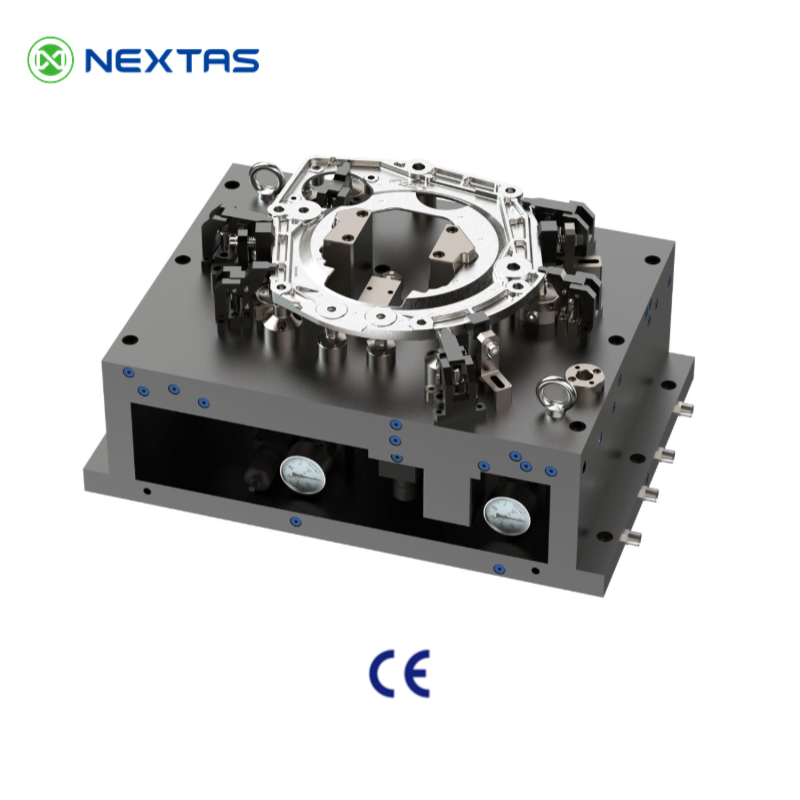
Un límite habitual de planificación es un conducto interior de 6 a 10 mm, con velocidad de aceite inferior a unos 4.5 m/s. Una mayor velocidad calienta el aceite, reduce la presión y ralentiza el amarre. Trate esas dimensiones como límites preliminares. Confirme el caudal para su volumen de cilindros y tiempo de ciclo.
En los cruces de taladros, cierre la entrada de fabricación con un tapón expansible de alta presión cuya capacidad supere la presión de trabajo. No utilice un tapón cónico que pueda aflojarse con la vibración.
Cuando el aceite pasa de una base a un elevador, utilice un tubo de acero con dos juntas tóricas y anillos antiextrusión. Una junta tórica frontal sin más entre placas grandes puede reventar cuando estas se deforman bajo el corte.
En el exterior, especifique conexiones SAE de rosca recta con junta tórica (ISO 11926-1) o BSPP con junta metaloplástica (ISO 1179-1). Evite NPT cónica. Un apriete excesivo puede agrietar un cuerpo de aluminio. Los restos de cinta pueden bloquear una válvula de secuencia.
Mantenga el refrigerante fuera de las cavidades de muelle
Un cilindro de simple efecto tiene una cámara de aire detrás del pistón. Al avanzar, expulsa aire; al retroceder, lo aspira. Si esa conexión se abre sobre la cara del utillaje, aspirará refrigerante.
Con refrigeración abundante, taladre una galería seca de ventilación. Condúzcala a la atmósfera por la junta rotativa o alimente una purga de aire muy baja, de unos 0.1 a 0.2 bar. Es una barrera de proceso, no una función de seguridad.
Confirme que la pieza está asentada
Un presostato puede indicar que aumentó la presión de aceite. No puede indicar que hay una viruta bajo la referencia. Una brida puede alcanzar toda la presión con la pieza elevada 0.5 mm.
La detección neumática de asiento cubre esa carencia. Aire seco de taller a unos 1.5 a 3.0 bar alimenta un orificio de 1.0 a 1.5 mm en un apoyo. Si la pieza está enrasada, la presión aumenta y un interruptor puede cerrar. Si una viruta la eleva unos 0.010 a 0.025 mm, el aire escapa y el interruptor permanece abierto. Esa señal puede bloquear el inicio de ciclo.
Es una comprobación de proceso. No es una parada con clasificación de seguridad salvo que así lo establezca el diseño de seguridad de toda la célula. Las protecciones, la lógica de parada y la recuperación siguen siendo responsabilidad del integrador.
En células robotizadas, defina también presencia de pieza, posición de amarre y confirmación de presión como permisos de proceso. La lista de comprobación de E/S de punto cero explica las señales. No interprete un piloto verde como prueba de que la zona es segura sin personal.
Qué enviar para revisar un utillaje hidráulico
NEXTAS puede revisar secuencia de amarre, rango de presión, conexiones y cuestiones pendientes del trazado. Esta página no permite aprobar un plan de seguridad de célula. Escriba «desconocido» en los campos pendientes.
Los valores de la columna central son ejemplos de datos útiles, no ajustes predeterminados de NEXTAS.
| Área | Qué especificar | Riesgo evitado |
|---|---|---|
| Pieza | STEP o IGES, plano 2D, material y variación del bruto | Apoyos al final de carrera; paredes finas aplastadas |
| Corte | Herramienta, trayectoria, carga lateral máxima y saltos entre cavidades | Deslizamiento de pieza; apoyos insuficientes |
| Máquina | Modelo, plano de mesa o palé, cuarto o quinto eje | Colisión de envolventes; junta incorrecta |
| Presión | Rango de trabajo y fluido, vinculados a la bomba que puede mantenerlos | Cilindros incompatibles con la unidad hidráulica |
| Movimiento | Bridas de simple o doble efecto; longitudes de brazo | Atasco de muelles; vástagos demasiado flexionados |
| Secuencia | Válvulas de secuencia o líneas accionadas por la máquina | Apoyos bloqueados antes de asentar la pieza |
| Giro | Velocidad de posicionamiento y límite de resistencia de las juntas | Sobrecorriente del motor de la mesa |
| Conexiones | Número de vías, incluidos control de asiento y ventilación | Reconstrucción posterior de la junta |
| Placa | SAE o BSPP; diámetro de conductos taladrados | Conexiones NPT agrietadas; amarre lento |
| Ventilación | Galería seca o purga de baja presión para cavidades de muelle | Refrigerante aspirado hacia los muelles |
| Asiento | Diámetro del orificio y separación que debe hacer fallar la comprobación | Arranque del husillo con la pieza mal asentada |
Solicite la disposición, los riesgos pendientes y los ensayos. No trate una oferta como un resultado de primera pieza demostrado.
Preguntas antes de enviar la RFQ
¿Bastan un archivo STEP y un tiempo de ciclo para una RFQ de utillaje hidráulico?
No. El fabricante sigue necesitando la secuencia de amarre, presión de trabajo, vías de la junta rotativa si el utillaje gira y trazado del aceite. Escriba «desconocido» en los campos pendientes.
¿Pueden una línea de aceite y válvulas de secuencia resolver cualquier trabajo?
No siempre. Las válvulas de secuencia se activan cuando la presión alcanza el ajuste de un muelle. El aceite frío y espeso puede adelantar el paso siguiente. Utilice líneas independientes y señales de máquina cuando deba confirmarse la secuencia.
¿Es 7 MPa la presión de trabajo de todos los utillajes hidráulicos NEXTAS?
No. La unidad NT-S747P40L indicada es una referencia de combinación de 7 MPa. La página de producto publica 10 a 70 MPa para sistemas a medida. Algunos circuitos también se revisan entre 70 y 210 bar. La presión final depende de la pieza, los cilindros y la bomba que pueda mantenerla en el utillaje.
¿El control neumático de asiento es una parada de seguridad?
No. Es una comprobación de proceso que puede bloquear el inicio de ciclo cuando la pieza no está asentada. No es una función con clasificación de seguridad salvo que así lo establezca el diseño de seguridad de toda la célula.
¿Qué puede revisar NEXTAS a partir de esta página?
Secuencia de amarre, rango de presión, conexiones y cuestiones pendientes del trazado. Envíe la documentación anterior. Su fabricante de máquina sigue siendo responsable de las protecciones y la recuperación.
RFQ de utillaje hidráulico
Envíe el modelo de la pieza, la máquina y las notas de secuencia de amarre
Envíe la documentación anterior. Identifique como desconocidos los campos pendientes. NEXTAS puede revisar secuencia de amarre, presión, conexiones y cuestiones abiertas para su oferta.
Consultar sobre su utillaje hidráulico