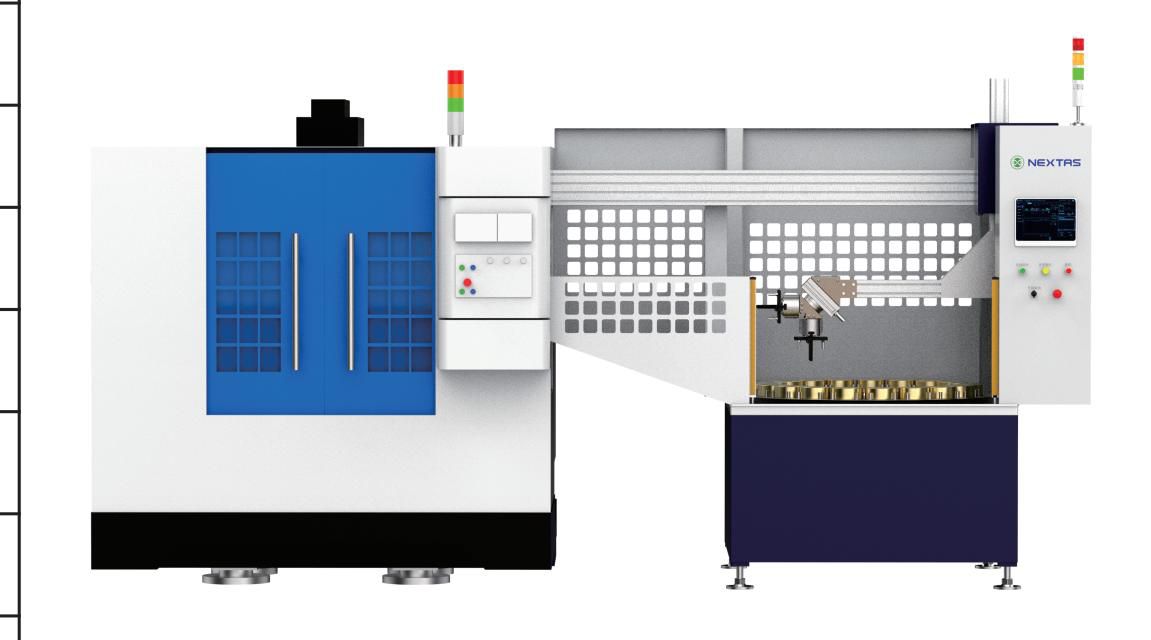
Начните с одного вопроса: сколько минут станок ждёт работу, которую можно выполнить вне него? Ручное устройство смены паллет может совместить часть выгрузки, очистки, базирования и зажима с текущим циклом резания. Оно не снимает каждую остановку и не меняет следующую паллету без оператора.
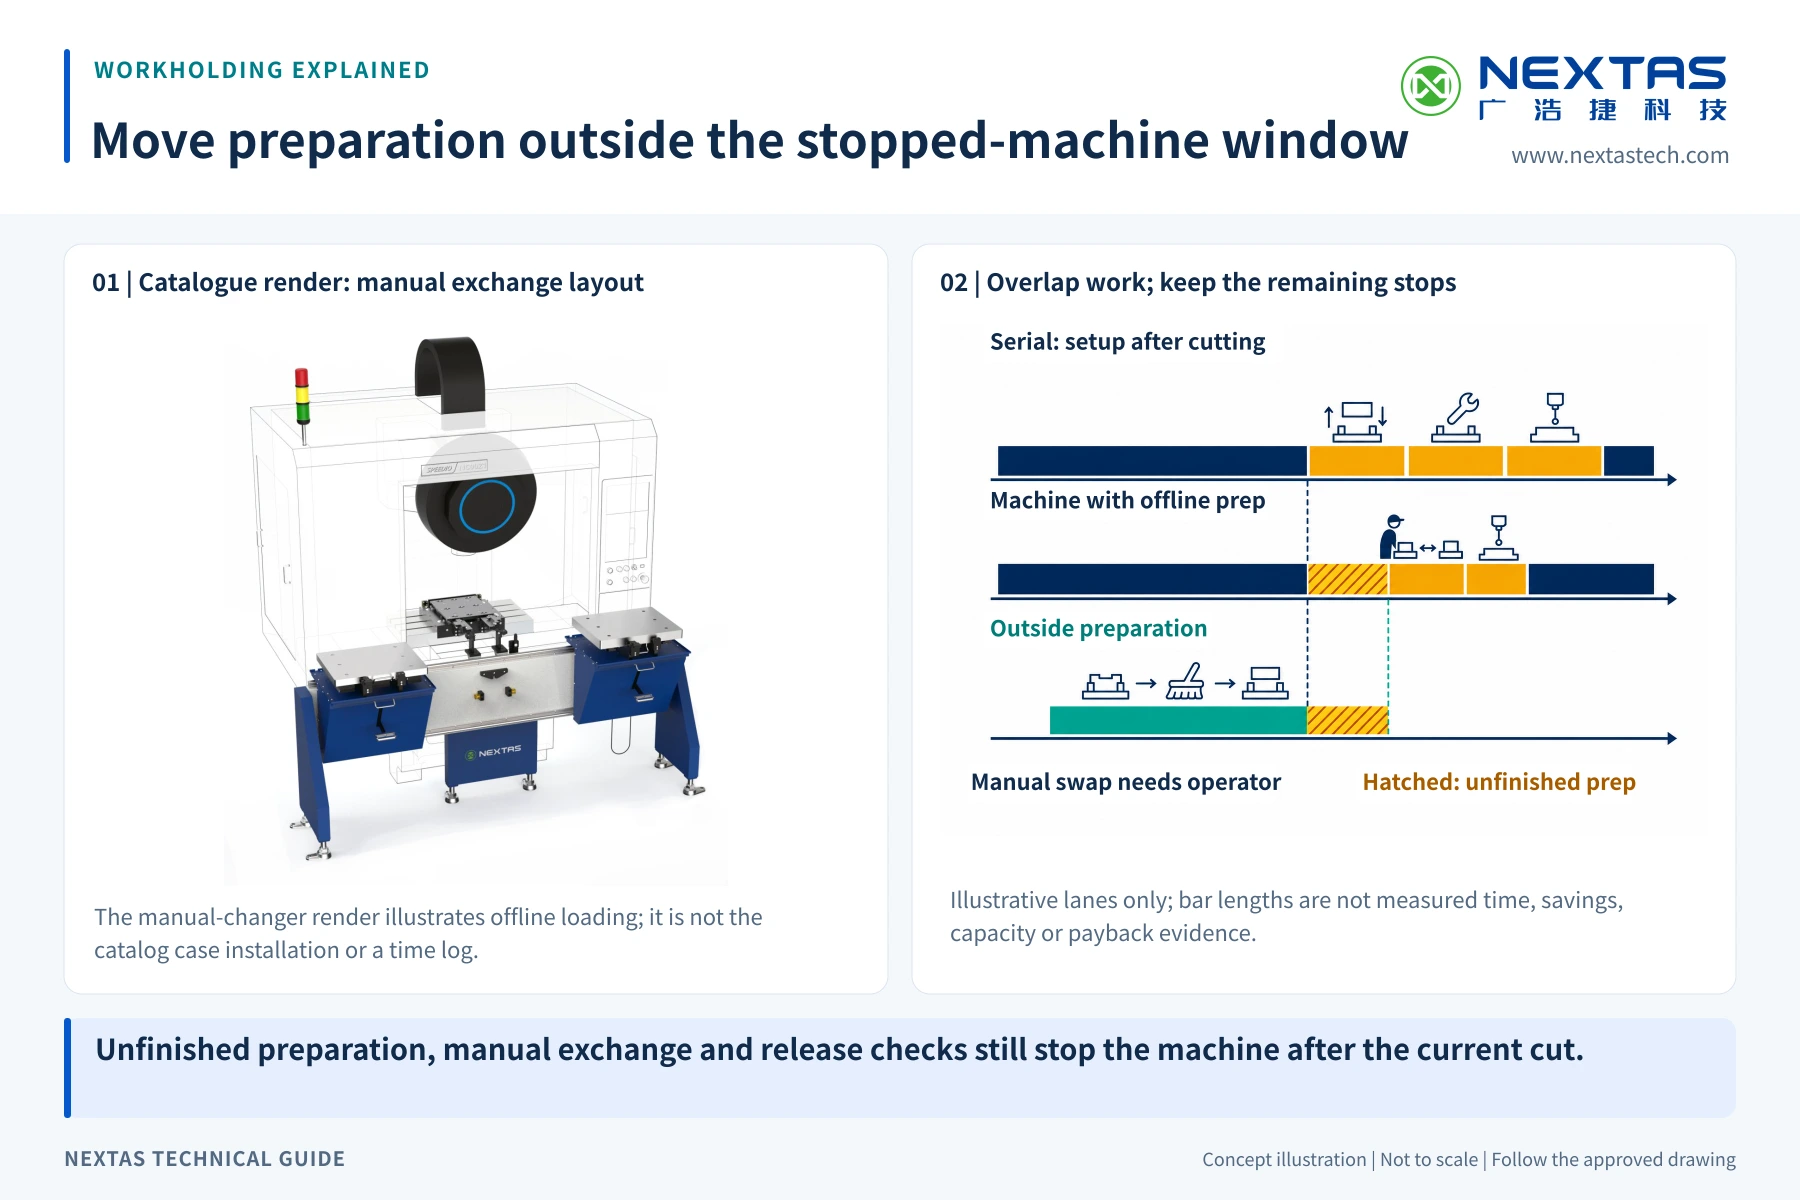
«Подготовка вне станка» означает подготовку следующей паллеты в стороне от станка, пока другая паллета находится в обработке. Идея полезна только тогда, когда следующая наладка успевает завершиться до того, как она понадобится. Короткий цикл резания, долгая наладка оснастки или занятый оператор оставляют мало полезного перекрытия.
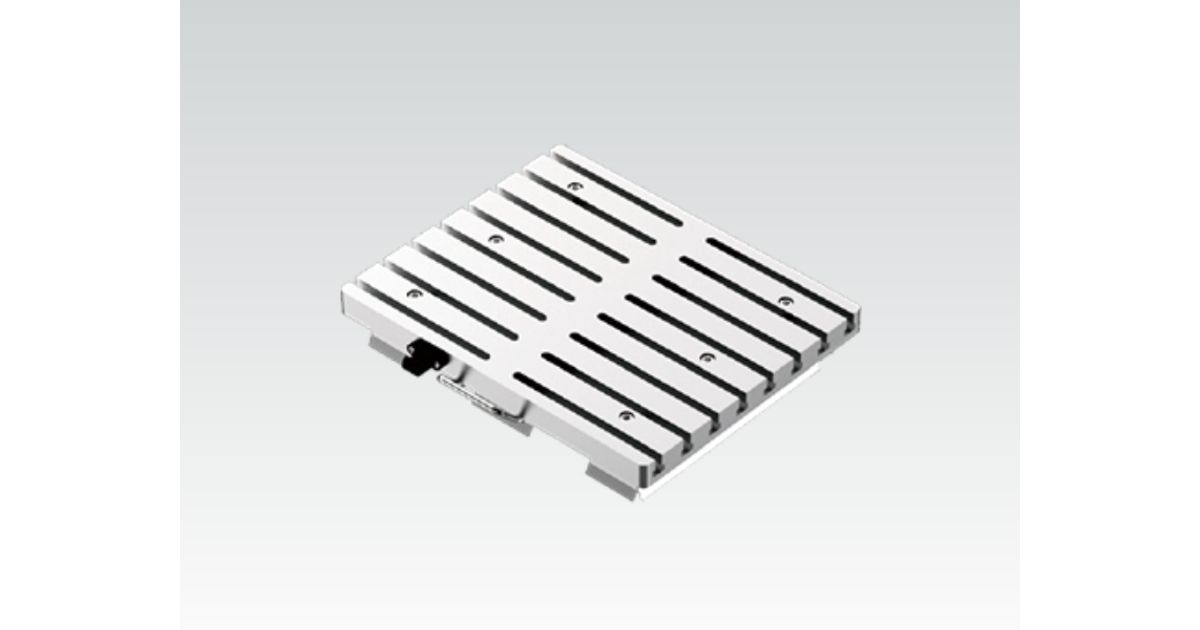
Эта заметка о смене вне станка и о том, когда она подходит. Ручной сменщик паллет для дооснащения цехового центра — это двухпозиционный ручной сменщик. В расчёт отправьте станок, размер паллеты и массу. Сравнение ручной и автоматической компоновки — на странице сменщика. Автоматические классы транспортировки остаются там.
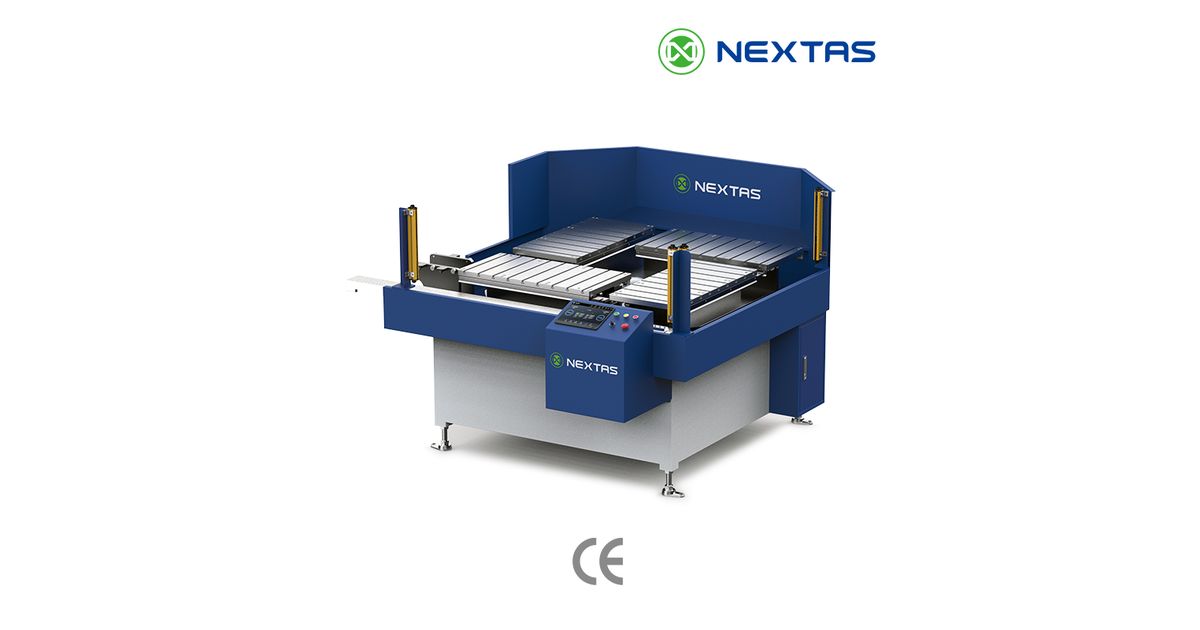
Согласованная демонстрация порядка работы
Посмотрите порядок ручной смены
Эта 29-секундная демонстрация показывает механизм ручной смены паллет и подготовку вне станка. Она демонстрирует только оборудование и процесс. Она не задаёт состав программного заказа и не доказывает совместимость со станком, время смены или цикла, выпуск или работу без оператора. Дикторский текст на английском языке.
29-секундная демонстрация механизма ручной смены паллет и подготовки вне станка. Дикторский текст на английском языке.
Смотреть на YouTube
Действительно ли время загрузки останавливает шпиндель?
Засеките текущий процесс до выбора оборудования. Начинайте, когда резание заканчивается. Останавливайте отсчёт, когда может начаться следующий цикл. Разделяйте работу, а не записывайте одно широкое число «время наладки».
| Исходное значение | Что записывать | Почему это важно |
|---|---|---|
| Время зажима и загрузки | Минуты на снятие готовой детали, очистку оснастки, базирование следующей детали и её зажим. | Это основная работа, которую можно вынести за пределы станка. |
| Полная подготовка снаружи | Вся работа с паллетой, включая инструмент, пластины, измерение щупом или проверки до разрешения. | Показывает, может ли следующая паллета быть готова до конца резания. |
| Цикл резания | Фактический цикл шпинделя для задания, а не лучший случай из предложения. | Это окно времени, доступное для перекрытия. |
| Смена и проверка посадки | Время на снятие, перемещение, базирование, фиксацию и подтверждение паллеты. | Эта работа всё ещё останавливает станок на ручном маршруте. |
| Очередь и смены | Ожидающие задания, смены паллет за смену, номенклатура и покрытие оператором. | Поток из двух паллет может не обслужить более длинную или меняющуюся очередь. |
Используйте в рабочем листе три простые строки:
- Доступное перекрытие — меньшее из времени подготовки снаружи и цикла резания.
- Оставшаяся остановка — ручная смена, проверка посадки и разрешение, плюс любая внешняя работа, которая не была закончена.
- Кандидат на возвращённое время — текущее время остановленной наладки минус оставшаяся остановка. Отрицательный результат не считайте экономией.
Прогоните модель для каждого основного семейства деталей. Среднее может скрыть задание, которое задаёт очередь. Также запишите ожидание из-за инструмента, контроля, программ или отсутствующего материала. Устройство смены паллет эти потери не снимает.
Когда ручная смена оправдывает своё место
Ручной маршрут заслуживает более близкого разбора, когда оператор может подготовить следующую паллету в полезном окне резания. Детали и оснастка должны быть достаточно устойчивы, чтобы пользоваться одним ясным стандартом паллеты. Станция загрузки также должна быть безопасной и доступной.
Хорошие признаки
- Оператор уже закреплён за станком или участком.
- Подготовка снаружи обычно заканчивается до конца текущего резания.
- Одной готовой паллеты достаточно для плановой очереди заданий.
- Одни и те же правила паллеты, оснастки и базы покрывают выбранное семейство деталей.
- На участке есть место для промежуточного хранения, очистки и безопасного перемещения паллет.
Предупреждающие признаки
- Цель требует смены паллет без присутствия оператора.
- Резание заканчивается раньше, чем можно подготовить следующую паллету.
- Заданиям нужно много паллет в очереди, сложное планирование или частая смена приоритетов.
- Перемещаемая нагрузка слишком тяжела для запланированной ручной операции или подъёмного средства.
- Доступ к станку, ограждение или контроль стружки ещё не определены.
Ручная смена может поддержать длинный цикл резания между подходами оператора. Она не создаёт смену без оператора. Это различие должно оставаться видимым в кратком описании проекта и в листе ROI.
Когда лучше маршрут APC или робота
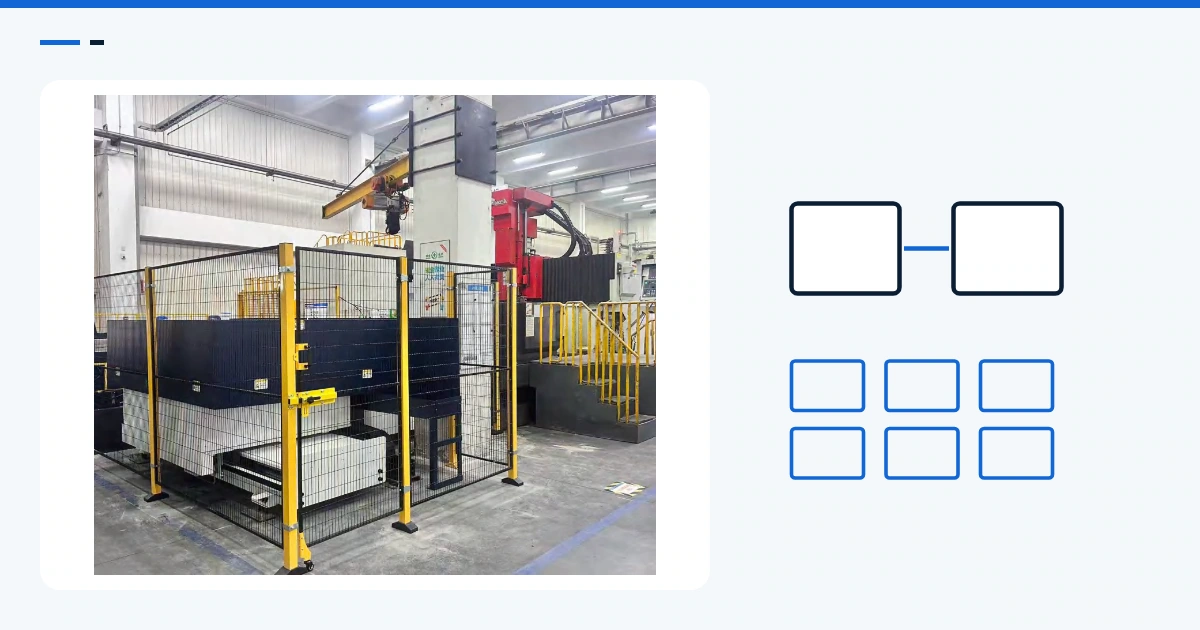
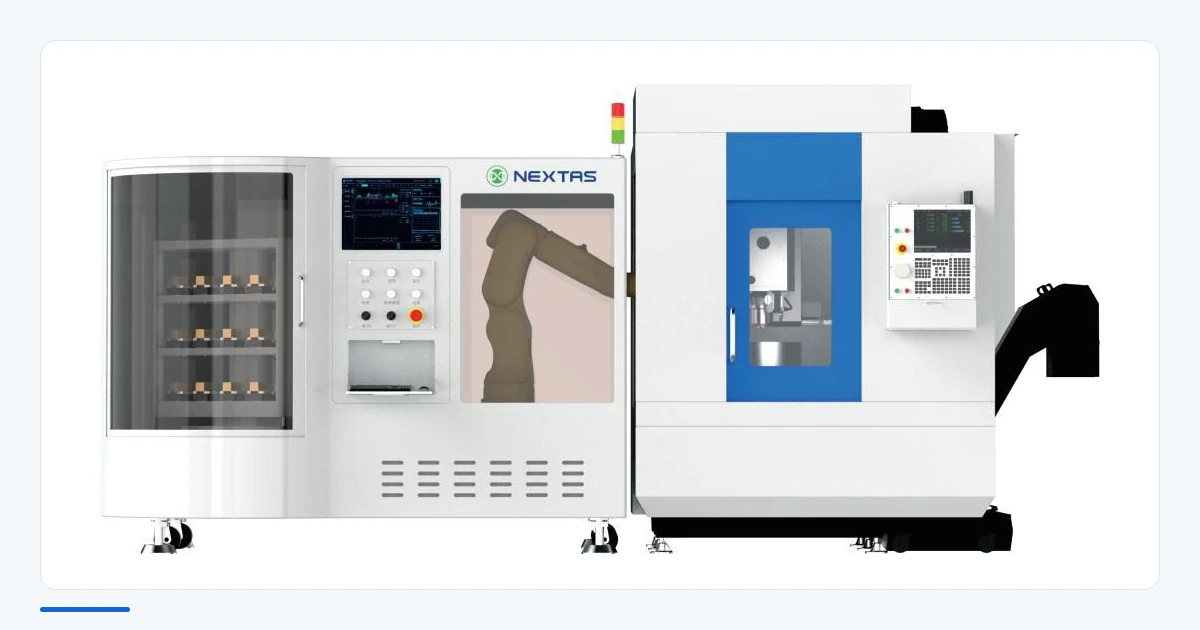
APC — это автоматическое устройство смены паллет. Оно перемещает готовую паллету между позицией обработки и другой станцией. Роботизированная ячейка может перемещать деталь, оснастку или паллету в зависимости от конструкции. Оба маршрута добавляют управление, ограждение, обработку отказов и работу по приёмке, которые ручное сравнение обязано учесть.
| Маршрут | Он может подойти, когда | Не упустите |
|---|---|---|
| Ручное устройство смены паллет | Оператор на месте, одну паллету можно подготовить заранее, и полезная работа по наладке перекрывает резание. | Ручное перемещение, остановку на смену, проверку посадки и доступность оператора |
| Автоматическое устройство смены паллет | Полная паллета должна меняться без оператора или процессу нужно управляемое промежуточное хранение паллет. | Сигналы станка, очередь паллет, ограждение, восстановление, доступ для обслуживания и приёмочные испытания |
| Роботизированная ячейка | Деталь или паллету можно захватывать повторяемым способом, и более широкий случай автоматизации обоснован. | Полезную нагрузку и досягаемость, доказательство захвата, состояние оснастки, двери, стружку, отказы и безопасность всей ячейки |
Робот не становится автоматически самым ценным маршрутом. APC не становится автоматически быстрее. Ручная система не становится автоматически дешевле после учёта всей оснастки, паллет, работ по станку и задач оператора. Сравнивайте установленный объём и результаты участка на одном рабочем листе.
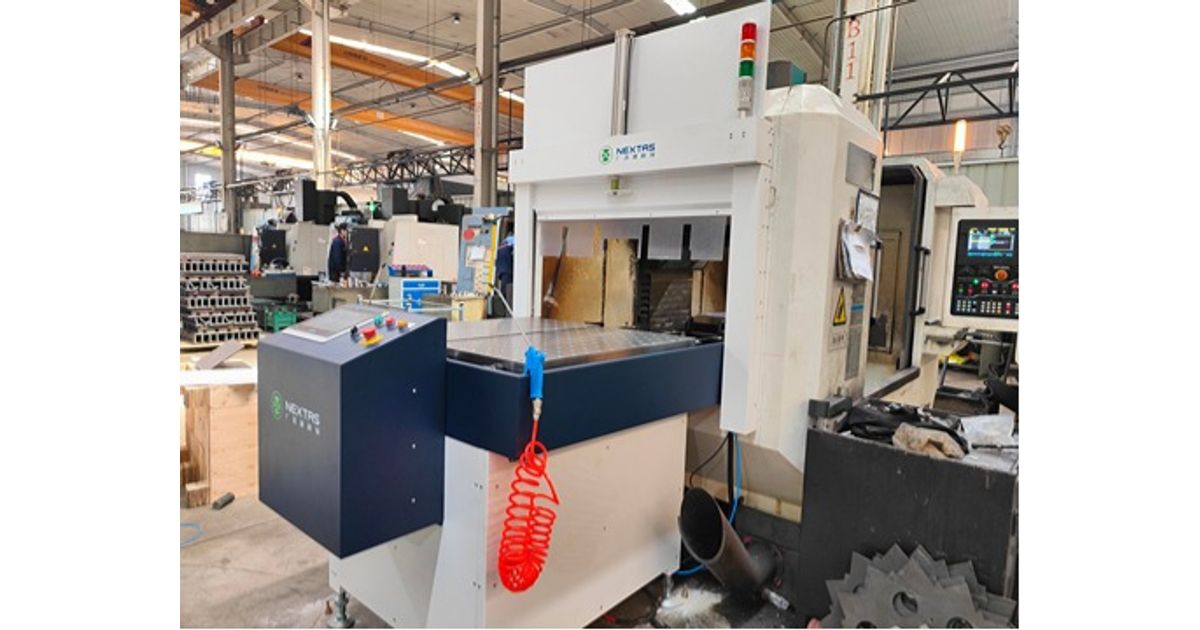
Подойдёт ли это станку и нагрузке?
«Дооснащение» не означает универсальную посадку. Начните с точной модели станка и чертежа стола. Проверьте размер стола, Т-пазы или схему болтов, ходы, проём двери, ограждение, конвейер стружки, сервисные панели и место, нужное для перемещения паллеты.
Рассчитайте полную перемещаемую нагрузку. Включите паллету, оснастку, заготовку, зажимы и любую аппаратуру передачи. Запишите центр тяжести и вылет, а не только общую массу. Проверьте и предел стола станка, и предел выбранного устройства смены.
- Отметьте путь паллеты через дверь и в пределах ходов станка.
- Проверьте досягаемость инструмента и высоту пакета после установки приёмника и паллеты.
- Подтвердите, что шланги, кабели, рукоятки и подъёмные средства остаются вне движения и стружки.
- Оставьте безопасный доступ для очистки, контроля, обслуживания и ручного восстановления.
- Определите на чертеже интерфейсы монтажа, базирования, фиксации и управления.
Если перемещаемая нагрузка выходит за безопасную ручную операцию, проекту может понадобиться подъёмное средство или автоматический маршрут. Эту границу должна задать оценка риска на участке.
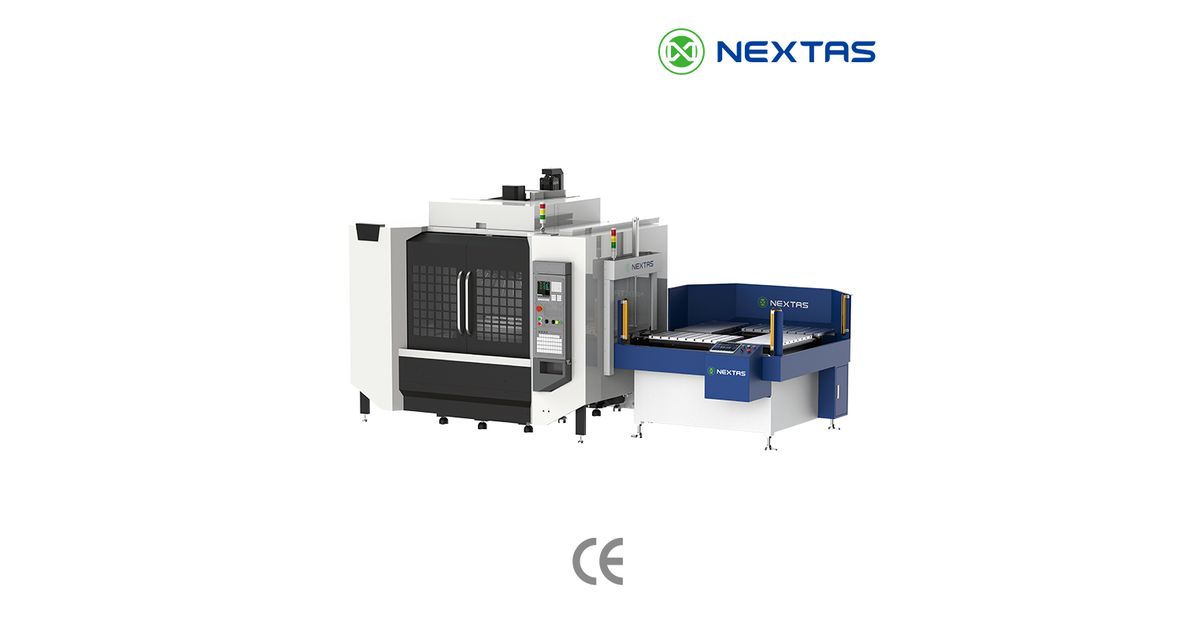
Считайте интерфейс паллеты системой
Повторное положение приёмника — только одна часть результата. Паллета, оснастка, базирование детали, зажимы, контактные поверхности, способ очистки и температура могут сдвинуть готовый размер. Опубликованное значение компонента не задаёт точность детали.
Подтвердите размеры паллеты, схему болтов, геометрию базирования и детали фиксации. Проверьте, как оснастка ставится на паллету и как паллета ставится на приёмник. Если предлагается система нулевой точки, проверьте на чертежах расположение приёмника и штревеля, направление нагрузки, высоту пакета и выбранную грузоподъёмность.
Запишите шаг очистки и контроля для каждой смены. Стружка на базовой поверхности может изменить посадку. План разрешения должен указать, что запрещает обработку, когда паллета не полностью установлена или зафиксирована. Не предполагайте, что сигнал или блокировка существуют, пока заказанная конструкция этого не показывает.
Что должно доказать испытание перед выпуском
Согласуйте проверки до выпуска заказа. Начните с пустой смены, затем испытайте реальную нагрузку паллеты, оснастки и заготовки. Точное число образцов и пределы принадлежат плану приёмки покупателя.
- Подтвердите выбранную модель, чертёж, перемещаемую массу, центр тяжести и допустимый габарит.
- Выполните пустые и нагруженные смены, проверяя зазоры, перемещение и состояние посадки.
- Повторите шаги очистки, базирования, фиксации и освобождения, затем проверьте выбранные покупателем точки.
- Создайте управляемое состояние грязной посадки или отсутствия посадки и докажите согласованную реакцию.
- Проверьте двери, ограждения, органы управления и ручное восстановление по оценке риска станка или ячейки.
- Проверьте метод оператора, подъёмное средство, защиту зон защемления и доступ для обслуживания.
- Запишите результат выпуска и сохраните повторяемый порядок очистки и контроля.
Сигнал зажима или присутствия паллеты может помочь последовательности управления. Он не становится автоматически функцией безопасности. Изготовитель станка или интегратор должен подтвердить полную концепцию безопасности, включая доступ, безопасную остановку, сброс и восстановление.
Соберите лист ROI из данных участка
Не начинайте с обещанной экономии или даты безубыточности. Постройте низкий, ожидаемый и высокий случаи из измеренных исходных данных. Держите источник рядом с каждым числом, чтобы производство и финансы могли его оспорить.
| Группа | Что вносить |
|---|---|
| Время и потребность | Текущая остановленная наладка, оставшаяся остановка, смены за смену, смены, производственные дни, номенклатура и реальная потребность в дополнительных часах шпинделя |
| Труд | Минуты оператора внутри и вне станка, покрытие очереди, пределы перемещения и нужный надзор |
| Установленный объём | Устройство смены, приёмник, дополнительные паллеты, оснастка, работы по станку, управление, ограждение, подъёмное средство, перевозка, монтаж, обучение и запасные части |
| Повторяющийся объём | Контроль, очистка, обслуживание, изнашиваемые части, площадь пола и дополнительный запас оснастки |
| Риск и выход на режим | Время пробных запусков, отбракованные детали, изменения процесса, потребность в поддержке и любой период до устойчивого выпуска |
Кандидат годовой ценности — это возвращённые часы шпинделя, умноженные на ценность полезного часа шпинделя на участке. Ограничьте часы реальной потребностью. Время, которое нельзя продать или использовать для закрытия производственной потребности, не имеет автоматической денежной ценности.
Сравните этот диапазон с установленным капиталом и повторяющимися затратами. Затем меняйте исходные данные цикла, очереди и потребности, чтобы увидеть, что управляет ответом. Результат может поддержать ручную смену, указать на APC или роботизированную ячейку либо показать, что сначала нужно устранить другое узкое место.
Отправьте рабочий лист времени смены
Для разбора маршрута отправьте модель станка, чертежи стола и двери, эскиз площади, размер паллеты и оснастки, полную перемещаемую массу и центр тяжести. Добавьте время зажима и загрузки, полное время наладки, цикл резания, число смен, цель очереди и покрытие оператором.
Укажите, должен ли процесс менять паллеты без оператора. Также перечислите чертёж интерфейса, критические точки контроля и пределы выпуска. Эти факты позволяют ответу разделить ручной маршрут, маршрут APC и изучение роботизированной ячейки, не выдумывая фиксированную экономию.
Сравниваете ручной маршрут, APC и робота?
Разберите перекрытие до выбора оборудования
Отправьте рабочий лист и чертежи станка. Попросите отдельно перечислить открытые риски посадки, потребности интерфейса, установленный объём и доказательства выпуска.
Частые вопросы
Что означает подготовка вне станка на устройстве смены паллет для ЧПУ?
Подготовка вне станка означает выгрузку, очистку, базирование и зажим следующего задания на паллете вне станка, пока другая паллета обрабатывается. С циклом резания может перекрыться только работа, законченная до конца резания.
Когда ручное устройство смены паллет может быть уместнее APC?
Ручной маршрут может подойти, когда оператор уже на месте, следующую паллету можно подготовить во время резания, а ручная смена закрывает нужную очередь. APC стоит разобрать, когда паллеты должны меняться без оператора или ждать в более длинной очереди.
Может ли ручное устройство смены паллет поддержать обработку без оператора?
Оно может поддержать более длинное резание между подходами оператора, но не может выполнить следующую ручную смену паллеты. Смена без оператора требует подходящего APC или роботизированной ячейки плюс проверенного управления, ограждения, обработки отказов и контроля процесса.
Какие числа входят в лист ROI устройства смены паллет?
Запишите время зажима и загрузки, полное время подготовки снаружи, цикл резания, время смены и проверки разрешения, число смен за смену, потребность очереди, пригодные производственные дни, время оператора, стоимость установки и повторяющиеся затраты. Используйте значения участка и покажите диапазон.
Гарантирует ли устройство смены паллет точность готовой детали?
Нет. На результат влияют приёмник, паллета, оснастка, положение детали, зажим, чистота, температура и метод контроля. Задайте предел приёмки для всего процесса и докажите его повторными нагруженными сменами.
Что отправить, чтобы подтвердить посадку при дооснащении?
Отправьте модель станка, чертежи стола и двери, доступную площадь, размер паллеты и оснастки, общую перемещаемую массу, центр тяжести, данные интерфейса, время наладки и цикла, цель очереди и пределы приёмки.