Цеху с 1–3 станками выбрать двухпаллетный сменщик или стеллаж с дополнительными паллетами? Цена станка не отражает всю закупку. Дополнительные паллеты, инструмент и приспособления часто определяют, продолжит ли шпиндель резать после ухода персонала.
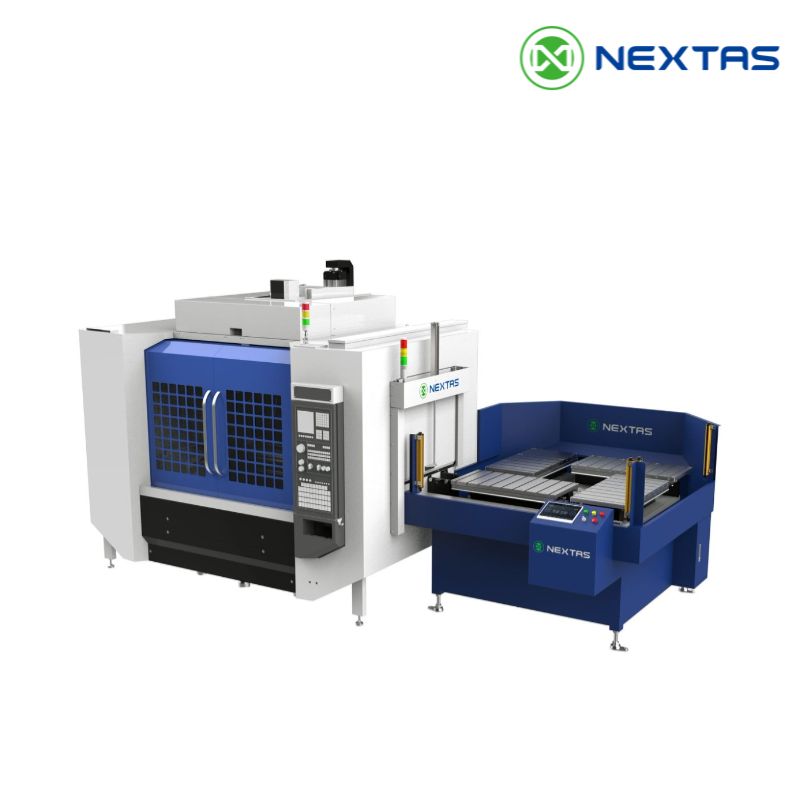
Двухпаллетная система автоматической смены паллет (APC) меняет паллету внутри станка на паллету снаружи. Многопаллетный накопитель хранит больше паллет в стеллаже. Подъёмник или робот подаёт их со стеллажа в станок.
Руководство помогает владельцу цеха или инженеру производства выбрать исходную компоновку. Измерьте время цикла и номенклатуру, затем отправьте эти данные для оценки зажимной оснастки.
Краткий ответ:
Рассматривайте двухпаллетную систему, если одна подготовленная работа перекрывает измеренный промежуток загрузки. Накопитель имеет смысл сравнивать, если фактическая номенклатура требует большей очереди. Считайте инструмент и приспособления наряду с паллетами. Для ночной работы также нужны приёмка всей ячейки, согласованные действия при отказах и план перезапуска.
Что фактически делает двухпаллетная система смены?
В двухпаллетной APC на паллете A, находящейся в станке, идёт обработка деталей. Паллета B стоит на внешней станции загрузки. Пока на A идёт обработка, с B выгружают детали, очищают её и закрепляют заготовки для следующего задания. По окончании программы паллеты меняются. Шпинделю не приходится ждать открывания двери и снятия деталей со стола.
Измеряйте фактическое время смены паллет и время загрузки отдельно. Если подготовка запасной паллеты длится дольше текущего резания, шпиндель будет ждать. Если обработка деталей на паллете A длится 18 минут, за эти 18 минут нужно закончить подготовку B. Опоздание означает ожидание шпинделя. Если уйти на ночь, станок сможет обработать одну подготовленную паллету, а затем остановится.
Это заметное преимущество по сравнению с вертикальным станком с ручной загрузкой, где шпиндель стоит, пока оператор работает внутри ограждения. Двухпаллетный станок позволяет продолжать резание в дневную смену, но сам по себе не обеспечивает целую ночь без персонала.

На странице систем смены паллет NEXTAS рассмотрены ручные и автоматические компоновки. Используйте её для обсуждения размеров паллет, нагрузки и станции загрузки. Выбор между двухпаллетной системой и стеллажом определяется вашим временем цикла, а не этой страницей.
Если вопрос пока состоит в выборе ручного стола или APC, сначала изучите руководство по ручной смене паллет . Эта статья начинается после такого выбора и сравнивает два автоматических буфера для одного–трёх станков.
Ночной запас: одна паллета не равна смене
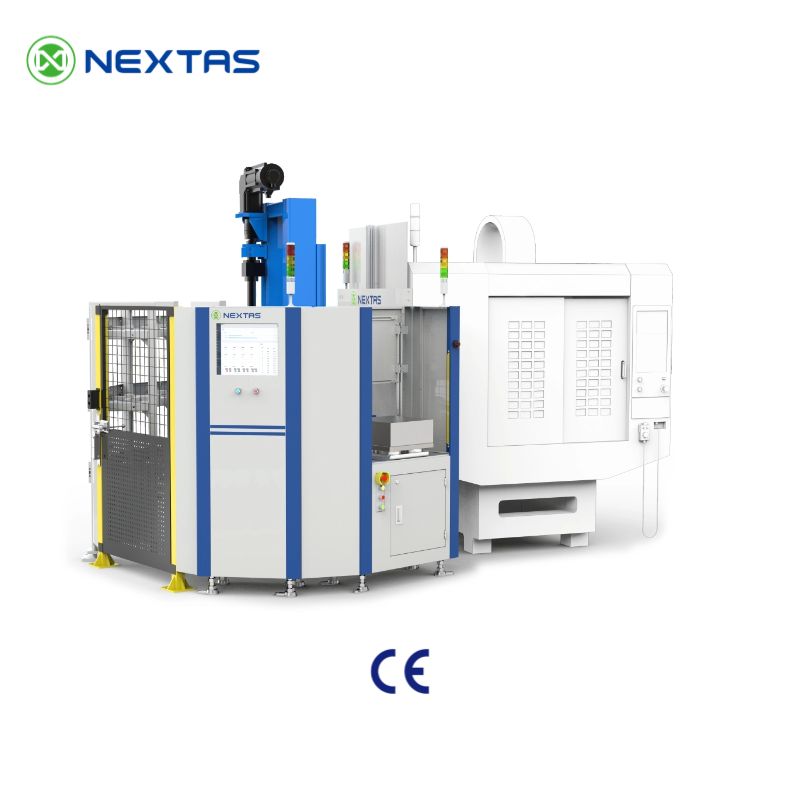
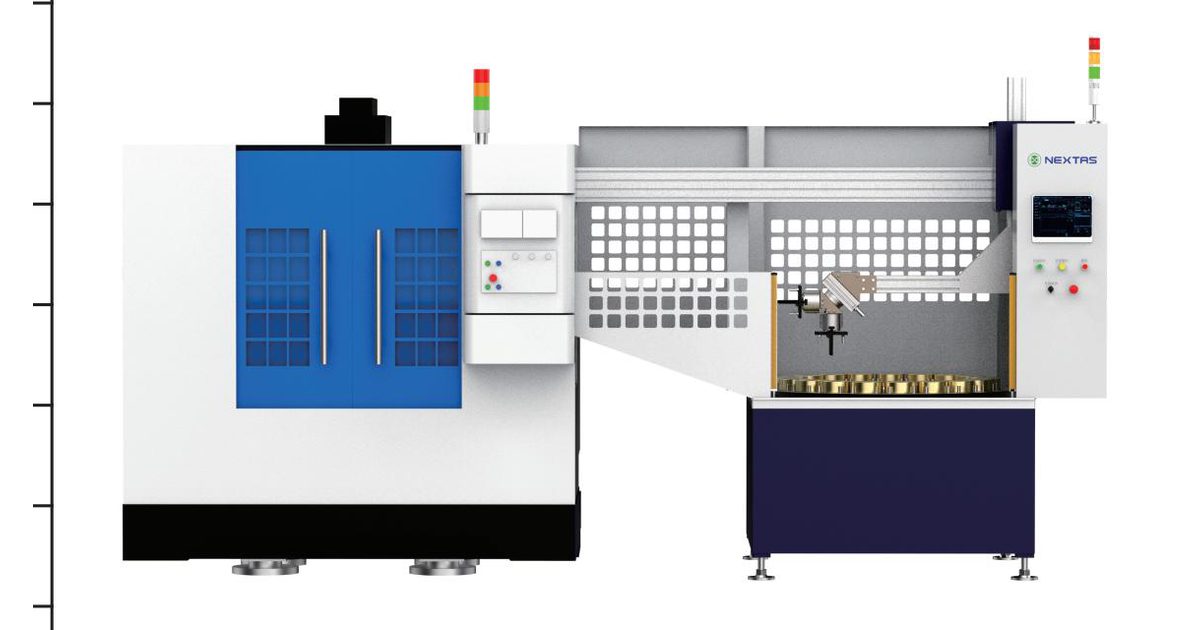
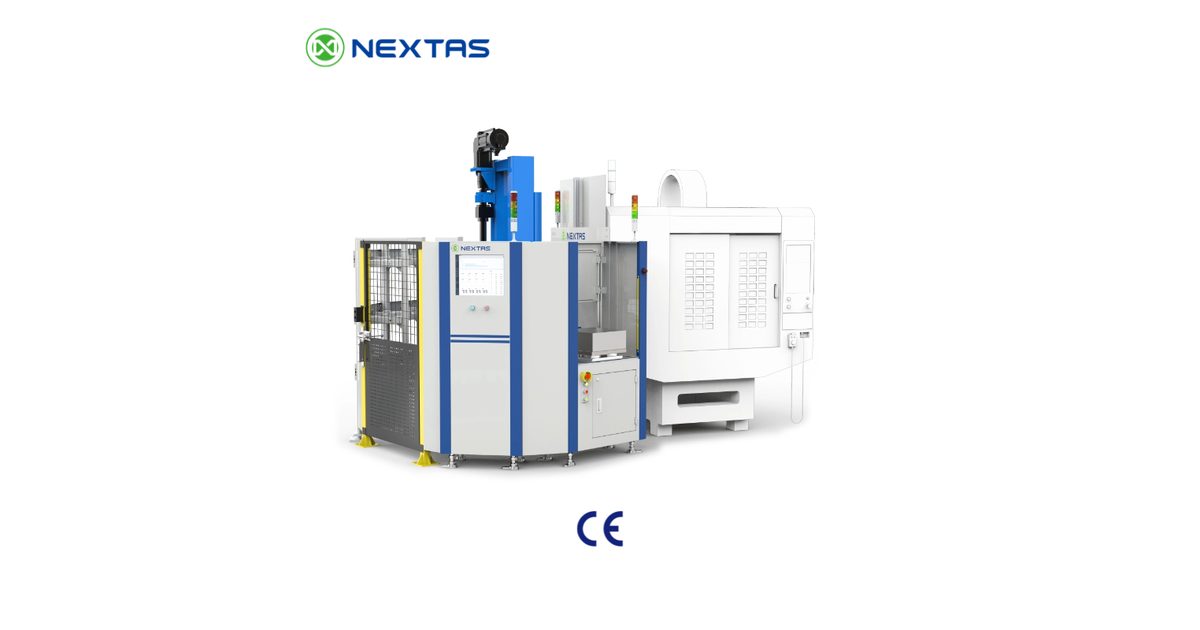
Поворотный накопитель на 6 паллет и многоярусный стеллаж на 10, 12, 16 и более паллет — разные проектные компоновки. Оба могут хранить задания для последующей загрузки. Суммарное время подготовленных циклов даёт только оценку очереди. До работы без персонала примите всю машину или ячейку: ограждения, удержание груза, стойкость инструмента, удаление стружки, контроль, реакцию на отказы, безопасные состояния и разрешённый перезапуск.
Аппаратное отличие простое: двухпаллетная система даёт один запасной цикл, накопитель — несколько. При 15 минутах резания на паллету одна запасная работа закончится через 15 минут после ухода последнего сотрудника. Восемь подготовленных паллет дают два часа, шестнадцать — четыре часа, а не полную ночь. Сопоставьте произведение времени резания и числа подготовленных паллет с нужным временем после закрытия. Инструмент, стружка и измерительные щупы могут остановить очередь раньше.
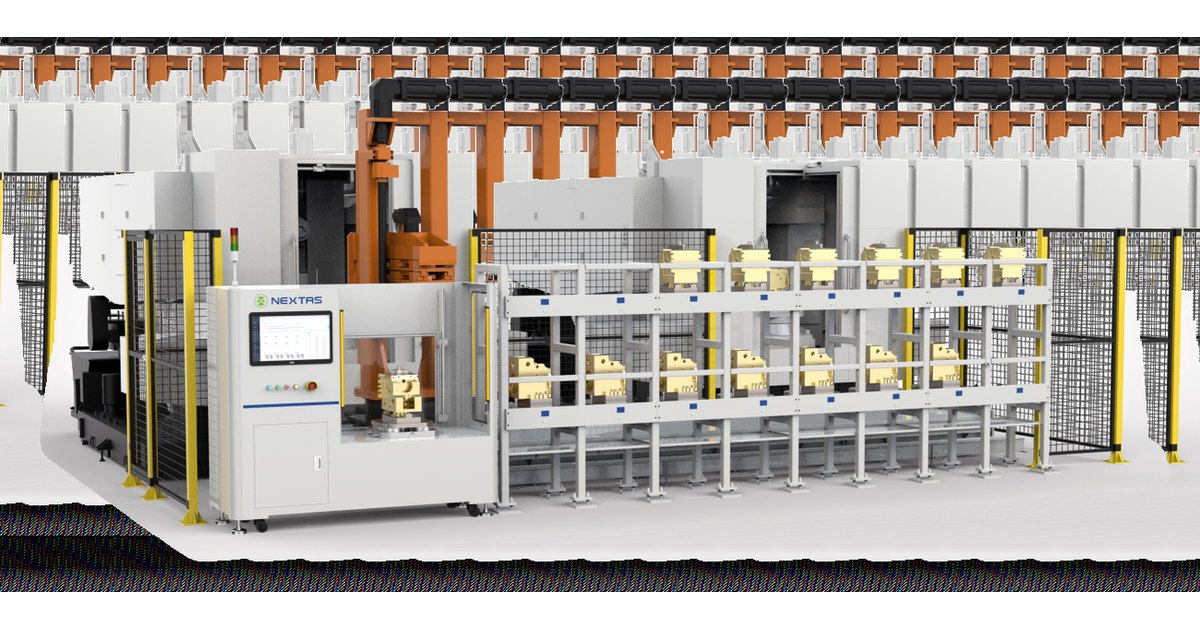
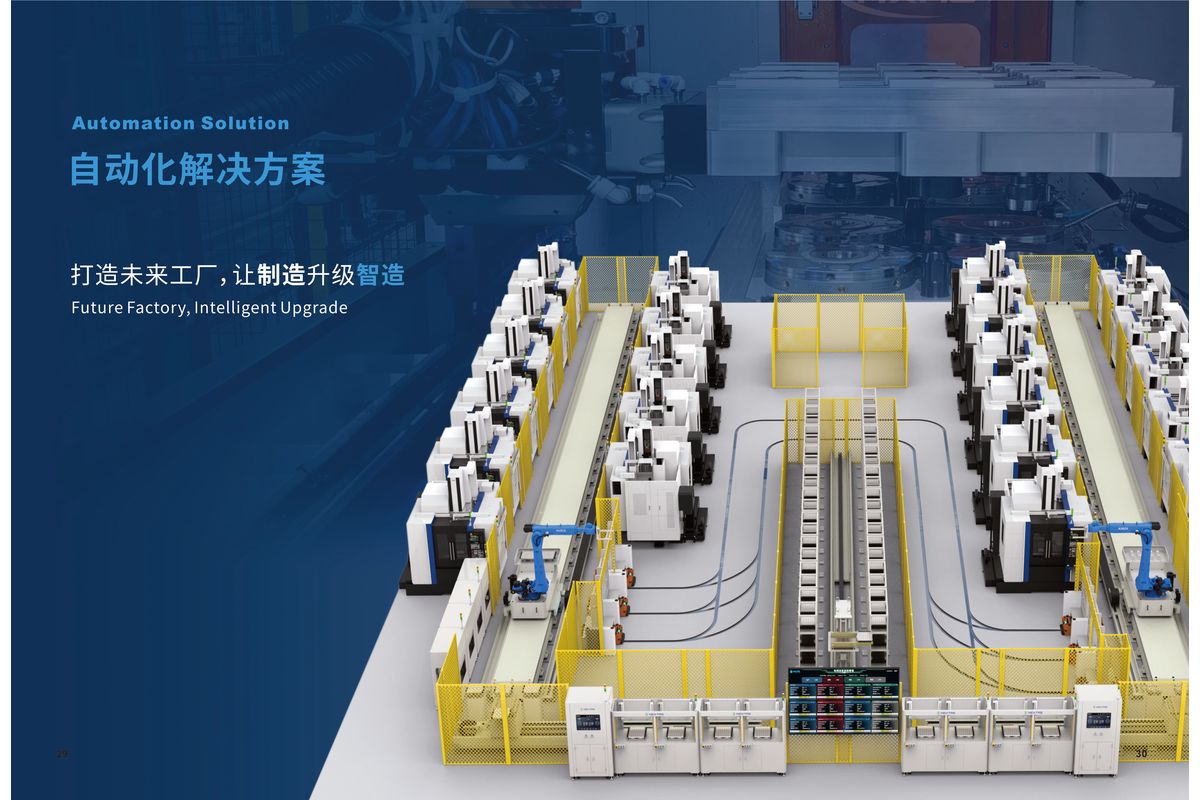
Рельсовая ячейка — более крупный вариант одностаночного накопителя: паллеты перемещаются между станками по напольному рельсу. Линейная гибкая производственная система (FMS) относится к таким ячейкам. Для цеха с 1–3 станками, если причина задержек — ожидание паллет, начните с одного станка и поворотного или многоярусного накопителя. Не считайте поворотную систему на 6 паллет и многоярусный стеллаж одинаковыми комплектами.
Только ориентиры для планирования. Фактический запас времени зависит от номенклатуры, резания и аварийных остановов. Эти строки не являются результатами испытаний NEXTAS.
| Компоновка | Количество паллет | Запас для ночной работы | Требуемое присутствие персонала |
|---|---|---|---|
| Двухпаллетная APC | 2 | Одна дополнительная работа | Оператор загружает свободную паллету для следующего цикла |
| Небольшой поворотный или стеллажный накопитель | 6–12 | Несколько дополнительных работ | Подготовка днём, затем реагирование на аварийные сообщения |
| Крупный накопитель или рельсовая ячейка | 12–24 и более | Продолжительная очередь работ | Штат определяется принятой целиком ячейкой, ограждениями, реакцией на отказы и планом перезапуска. Одних удалённых аварийных сообщений недостаточно для разрешения работы без персонала. |
В условном исследовании времени долю резания 25–50 % можно использовать для проверки расчёта стоимости. Это придуманные исходные данные сценария, а не измеренный цеховой диапазон или результаты NEXTAS. Измерьте резание и ожидание этого станка по причинам. Сменщик или накопитель улучшит выпуск только при устранении зафиксированного ограничения и способности инструмента, приспособлений и принятой ячейки обеспечить дополнительную работу.
Общую FMS оценивайте только тогда, когда задания, паллеты или инструмент ожидают между несколькими станками. В проверке готовности к FMS рассмотрен этот более широкий выбор.
Почему инструмент и приспособления могут остановить ячейку раньше
Частая ошибка — заложить стоимость стеллажа и забыть инструментальный магазин и приспособления. Накопитель может доставить паллету, но шпиндель всё равно остановится, если отсутствует следующая фреза или паллета не оснащена приспособлением.
Считайте ёмкость магазина по фактическому перечню инструмента. Условные 40–80 ячеек для одного семейства деталей не являются требованием к оборудованию. Включите общие, специальные и дублирующие инструменты, ограничения по их размеру и соседним свободным ячейкам. Для каждой работы в очереди проверьте оставшуюся стойкость и принятые действия при износе или поломке инструмента.
Предварительные примеры количества ячеек, а не каталожное правило:
- Двухпаллетная APC: условно 40–80 ячеек. Замените пример фактическим числом основных и резервных инструментов и заблокированных ячеек.
- Накопитель на шесть паллет: 120 ячеек — иллюстративное количество для планирования, а не минимум. Требуемую ёмкость определяйте по фактическому перечню инструмента, номенклатуре, дублирующему инструменту и ограничениям магазина.
- Накопитель на 12 паллет: 240 ячеек — условный пример, а не минимум. Посчитайте фактический инструмент, дублирующие позиции и заблокированные ячейки, затем запросите варианты магазина у изготовителя станка.
Каждой хранящейся паллете нужна зажимная оснастка. Пустая позиция стеллажа — неработающий капитал. Колонна 400 или 500 мм с тисками становится крупной статьёй затрат при отдельном приспособлении для каждой паллеты. На предприятиях со смешанной номенклатурой вместо этого часто ставят плиту нулевого базирования на каждую грань паллеты. Тогда тиски, блоки «ласточкин хвост» и ложементы можно переносить на разные паллеты без новой колонны для каждого номера детали.

Перечисленные пневматические плиты NEXTAS используют межосевое расстояние тяговых пальцев 52 или 96 мм. Ориентир подачи для разжима около 6 бар сохранён из прежнего руководства и не подтверждён независимо как каталожное номинальное давление. Уточните требуемое давление, давление у плиты и схему разжима по чертежу выбранной модели. Каталог описывает механическое самозапирание с пневматическим разжимом. Подтвердите выбранный чертёж, механическое удержание и поведение при потере воздуха на фактической схеме: один этот механизм не доказывает безопасное состояние ячейки. Для перечисленных моделей опубликован диапазон усилия зажима от 9000 до 40 000 Н. Это каталожное значение отличается от усилия втягивания или запирания. Используйте данные выбранной модели. Не переносите верхнее значение на малую плиту. Изучите страницу пневматических плит нулевого базирования и руководство по автоматизированной быстрой смене для проверки интерфейса, а не для получения предложения на стеллаж паллет.
NEXTAS не определяет цену инструментального магазина станка или стеллажа изготовителя оборудования (OEM). Запросите эти предложения у станкостроителя. Затем добавьте позиции приспособлений и плиты нулевого базирования для сопоставимого расчёта.
Может ли управление пропустить неисправную паллету?
Утверждённая изготовителем последовательность управления определяет смену паллет и проверяемые состояния ограждений и станка. Рассмотрите реакции на пустую паллету, неисправный инструмент, неудачную стыковку и потерю подтверждения зажима. Для перезапуска после безопасной остановки при отказе может потребоваться уполномоченный сотрудник.
Накопителю недостаточно команды смены. Программное обеспечение ячейки должно знать загруженную паллету, разрешённую программу и инструмент с оставшейся стойкостью. Если паллете 4 нужен изношенный инструмент, а дублёра в магазине нет, ячейка должна оставить эту паллету в накопителе и вызвать паллету 5. Дневная смена также должна получить информацию об отказе.
Эта логика относится к поставщику станка или автоматизации. NEXTAS не поставляет контроллеры ячеек изготовителей оборудования и не связан с этими марками. Уточните у станкостроителя, кто отвечает за данные стойкости инструмента, идентификаторы паллет и маршрутизацию при отказах. Сигнал зажима системы нулевого базирования — технологическая проверка. Он не является функцией с подтверждённым уровнем безопасности без соответствующего полного проекта безопасности.
Перед работой в выходные проверьте краткий перечень:
- Есть ли у каждой паллеты в очереди заготовка, проверенная программа и известный идентификатор приспособления?
- Хватает ли остаточной стойкости инструмента в минутах на очередь с учётом дублёров?
- Что произойдёт при поломке инструмента: прерывание элемента, возврат паллеты, запуск следующей исправной работы?
- Кто и откуда имеет право сбросить аварийный сигнал?
Без этих ответов даже стеллаж на 16 паллет остановится при первом отказе. Аппаратная часть не может пропустить работу, которую программное обеспечение не распознаёт.
Рассчитывайте дополнительное оснащение, а не часы из брошюры
Не начинайте с показателя загрузки из брошюры. Сравните дополнительные позиции для запроса стоимости: приспособления, ёмкость магазина, оборудование поворотного или многоярусного накопителя и программное обеспечение ячейки. В таблице ниже перечислены эти позиции. Это не пример заказчика и не прайс-лист NEXTAS.
Только плановое сравнение. В ячейках указано оснащение и результат дополнительных затрат.
| Позиция расчёта | Пример с двумя паллетами | Пример с 12 паллетами |
|---|---|---|
| Запас для ночной работы | Одна подготовленная паллета | Очередь в поворотном или стеллажном накопителе при достаточной стойкости инструмента |
| Дополнительные позиции для расчёта | Два приспособления, стандартный магазин | Стеллаж, увеличенный магазин, 12 станций, программное обеспечение ячейки |
| Что дают дополнительные затраты | Отсутствие загрузки внутри станка в дневную смену | Более длинная очередь для работы без персонала |
Используйте расчёт ночного запаса из раздела о накопителе: время резания, умноженное на число подготовленных паллет. Рядом запишите ограничения по стружке, измерительным щупам и инструменту. Не переводите число паллет в годовую выручку без предложения на оборудование и исследования времени.
Если накопитель по-прежнему выглядит дешевле второго станка и второй смены, продолжайте оценку. Если дополнительные приспособления и магазин на 240 ячеек уже дороже второго двухпаллетного станка, сравните этот вариант по тому же исследованию времени. В руководстве по автономной автоматизации рассмотрена первая ячейка с одним станком, а не общезаводская FMS.
Площадь: один многоярусный стеллаж или три станка

Сначала сравните проектные площади. Трём двухпаллетным станкам нужны три зоны станка, удаления стружки и загрузки; поворотный накопитель на 6 паллет и многоярусный стеллаж на 12–16 паллет занимают разную площадь. На каждом чертеже учитывайте ограждения, сервисный доступ, погрузчики и станцию загрузки. Затем отдельно сравните производственную мощность: один шпиндель с накопителем не превращается в три шпинделя из-за высоты стеллажа.
Равное время работы не получается автоматически. Три станка могут одновременно обрабатывать три разных материала. Один станок с накопителем выполняет одну программу за раз. Если ограничение — ожидание шпинделя на одном стабильном семействе, накопитель может оказаться полезнее второго незагруженного станка. Если ограничение связано с тремя разными процессами, накопитель не объединит их в один.
Измеряйте ожидание по станкам и причинам. Затем сравнивайте квадратные метры. Не используйте площадь из брошюры как готовую планировку производства.
Какая компоновка подходит вашему цеху?
Начните со среднего времени обработки деталей на одной грани паллеты. Затем оцените размер партии и сложность найма квалифицированного наладчика.
Двухпаллетную APC стоит рассматривать, когда:
- Обработка деталей на одной грани паллеты занимает 45–120 минут или более. Один человек успевает загрузить запасную паллету за это время.
- Вы выпускаете повторяющиеся партии на двух постоянных приспособлениях. Хранить в стеллаже 12 разных наладок не требуется.
При ограниченном бюджете всё равно попросите изготовителя предусмотреть интерфейс для будущего накопителя. Не считайте последующую модернизацию дешёвой по умолчанию.
Многопаллетный накопитель стоит рассматривать, когда:
- Задания состоят из 1–20 деталей, а сейчас наладки разбирают прямо на столе станка. Постоянные паллеты в накопителе позволяют избежать этой разборки.
- Паллета обрабатывается 5–25 минут. Одна запасная работа закончится вскоре после закрытия. Умножьте время резания на число подготовленных паллет и сопоставьте с нужной продолжительностью ночной работы. При 5 минутах 18 паллет дают примерно 1,5 часа; при 25 минутах — примерно 7,5 часа.
- Вы не можете укомплектовать вторую смену, но можете выделить одного дневного наладчика для загрузки накопителя.
Если следующий шаг — связать два или три станка единым списком заданий, вопрос уже выходит за рамки выбора двухпаллетной системы. Используйте проверку готовности к FMS и страницу системы NEXTAS FMS для определения программного объёма. Эти материалы не заменяют контроллер ячейки от изготовителя станка.
Отправьте время цикла, номенклатуру и фотографии приспособлений
NEXTAS может оценить зажимную часть: грани паллет, плиты нулевого базирования, тиски и перенос подготовки со стола станка. По этой статье нельзя одобрить стеллаж, магазин или программу ячейки другого изготовителя. Отправьте эти данные, чтобы предложение относилось к одному и тому же станку.
- Станки: число, модель, размер стола или паллеты и текущая ёмкость магазина. Неизвестные параметры отметьте как «неизвестно».
- Время: время резания на грани паллеты для 20 основных работ. Укажите ожидание по причинам: загрузка, переналадка, инструмент, стружка, контроль.
- Номенклатура: активные номера деталей, размер партии и возможность сохранять собранные приспособления на паллетах.
- Ночная цель: нужное время после закрытия и сотрудник, способный отреагировать на аварийное сообщение.
- Интерфейс: фотографии или чертежи действующих тисков, установочных колонн и плит с интерфейсом 52 или 96 мм.
Запросите компоновку грани паллеты, модель плиты и перечень открытых вопросов. Изготовитель станка по-прежнему отвечает за перемещение и стыковку паллет накопителем, варианты магазина и программное обеспечение ячейки. Ответственный за процесс должен подтвердить работу со стружкой, измерительными щупами и контроль первой детали на фактической номенклатуре.
Вопросы перед определением числа паллет
Достаточно ли двухпаллетной APC для работы без персонала?
Одна дополнительная подготовленная паллета добавляет своё измеренное время цикла; 20 минут или два часа — условные примеры. Это оценка очереди, а не разрешение на работу без персонала. До такого запуска примите всю ячейку: ограждения, удержание груза, стойкость инструмента, стружку, контроль, реакцию на отказы, безопасные состояния и разрешённый перезапуск.
Сколько паллет сначала покупать цеху с 1–3 станками?
Фиксированного количества нет. Сложите измеренные времена циклов работ, которые действительно будут поставлены в очередь, и сравните сумму с требуемыми часами без персонала. Проверьте инструмент, приспособления и бюджет для этих работ. Согласуйте число паллет с изготовителем и до работы без персонала примите всю ячейку, реакцию на отказы и план перезапуска.
Нужен ли магазин на 240 ячеек для накопителя на 12 паллет?
240 ячеек — условное число, а не требование для 12 паллет. Составьте фактический перечень общих, специальных и дублирующих инструментов. Учтите крупногабаритный инструмент и заблокированные ячейки, затем запросите варианты магазина у изготовителя по этому перечню.
Можно ли позже добавить накопитель к двухпаллетному станку?
Иногда, если станок заказан с интерфейсом автоматизации, резервными сигналами ввода-вывода и необходимым пространством. Последующий стеллаж не является простой заменой без доработок. Уточните у изготовителя состав текущих опций, прежде чем считать двухпаллетную систему дешёвым первым этапом.
Какую часть этого решения может оценить NEXTAS?
Зажимную оснастку на гранях паллет, плиты нулевого базирования, тиски и перенос подготовки приспособлений со стола станка. Отправьте приведённые выше данные. Стеллаж, магазин и программное обеспечение ячейки остаются ответственностью изготовителя станка. NEXTAS не связан с изготовителями контроллеров ячеек OEM.
Оценка буфера паллет
Отправьте данные по паллетам для оценки оснастки
Отправьте приведённые выше данные и укажите рассматриваемую компоновку: двухпаллетную систему, поворотный накопитель на 6 паллет или многоярусный стеллаж. NEXTAS сможет проверить зажимной интерфейс, семейство плит и открытые вопросы по приспособлениям для предложения.
Обсудить компоновку паллет