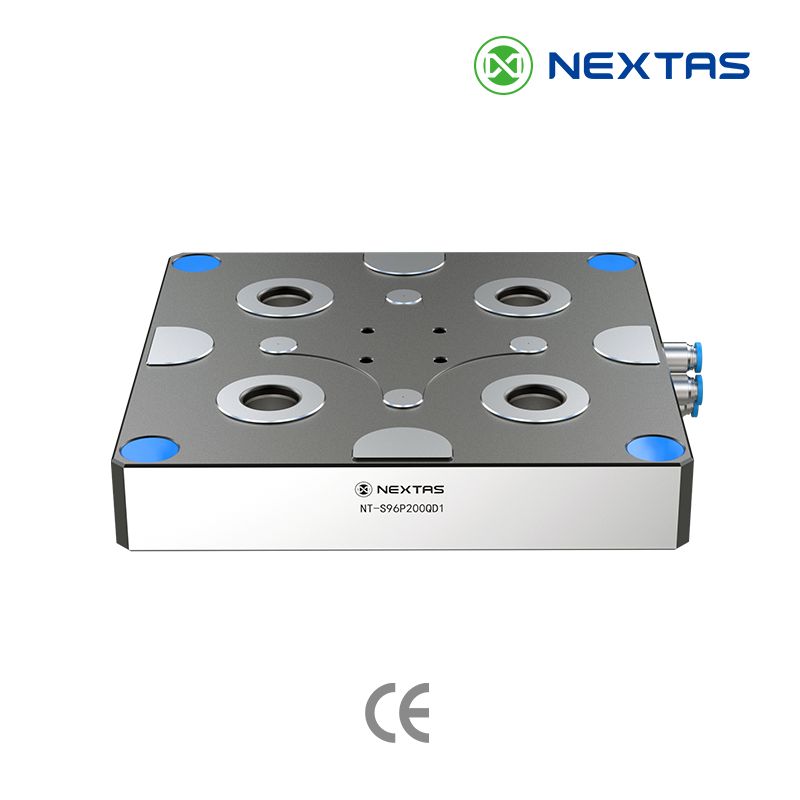
Закрепить приёмные модули в существующих Т-пазах, закрыть стол подкладной плитой или использовать координатную плиту, которая сохраняет возможность установки прихватов? Именно этот выбор возникает при установке системы нулевого базирования на существующий фрезерный станок. Пальцы и приёмные модули могут относиться к одному семейству. Однако основание под ними меняет доступную высоту для инструмента, воздействие стружки и возможности закрепления следующих заказов.
Приёмный модуль — это базовый узел на станке. Тяговый палец — закалённый элемент на приспособлении. Когда палец садится в модуль, шлифованные поверхности внутри модуля задают положение по X, Y и Z. Затем механизм зажима притягивает палец вниз. Положение не определяется затяжкой гаек Т-паза.
В руководстве сравниваются три способа установки такого сопряжения на существующий стол с Т-пазами. Используйте его, чтобы выбрать чертежи для проверки. Без этих чертежей оно не подтверждает допустимость режима резания, нагрузки или толщины плиты.
Почему основание на столе определяет окупаемость
До покупки основания измерьте текущую смену приспособления. Включите очистку стола, установку Т-образных гаек, выверку тисков и проверку рабочего смещения. Запишите, как часто срочные заказы прерывают эту последовательность. Эти измеренные задержки показывают, какие работы может убрать переоснащение.
Пример для планирования, а не результат заказчика: смена приспособления за 30 минут трижды за смену даёт 90 минут ожидания шпинделя. При расчётной ставке $100 в час это $150 потерянного станочного времени за день. Подставьте время и ставку своего цеха. Не воспринимайте этот пример как обещание из каталога плит.
Согласованные пальцы могут обеспечивать повторяемую переустановку, но не определяют длительность смены приспособления. Измерьте полный цикл на реальном станке: разжим, выгрузку, очистку, повторную посадку, зажим, проверку баз и готовность возобновить резание. Сравнивайте с текущим процессом при одинаковых начальной и конечной точках; не выводите экономию времени из каталожной характеристики чистого сопряжения.
Если следующий вопрос касается подвода воздуха, а не типа плиты, после предварительного выбора изучите руководство по боковому подводу.
Базирование и зажим решают разные задачи
На обычном столе с Т-пазами одни и те же болты часто одновременно задают положение и удерживают приспособление. При затяжке корпус может смещаться. В системе нулевого базирования базу задаёт посадочное сопряжение. Зажим лишь удерживает палец притянутым вниз.
При переоснащении встречаются два распространённых типа зажима:
- Ручные плиты: внутренний механизм приводится ключом или быстродействующим замком. Подвод цехового воздуха к плите не требуется.
- Пневматический или гидравлический разжим: в модели с документированным пружинным зажимом воздух или масло освобождает палец. Проверьте механическое удержание и реакцию на потерю питания по чертежу и схеме выбранной модели. Само пружинное удержание не подтверждает безопасное состояние станка. Оцените весь станок или ячейку, включая запасённую энергию, загруженные детали, обратную связь, блокировки и повторный запуск; до эксплуатации примите необходимые аварийные и безопасные состояния.
Для ручных плит NEXTAS семейств 52 мм и 96 мм заявлена повторяемость позиционирования менее 0,005 мм. Для перечисленных моделей приёмных модулей V1 на странице систем нулевого базирования указана повторяемость строго менее 0,003 мм; для V2 её необходимо подтвердить по чертежу выбранной модели. Эти значения относятся к чистому согласованному сопряжению. Они не являются допуском готовой детали и не доказывают одинаковый результат всех способов монтажа на вашем станке.
52 мм и 96 мм — это монтажные шаги, а не классы нагрузки. Проверьте размер приёмного модуля, геометрию пальца, расстояние между опорами, путь передачи нагрузки и утверждённые ограничения по усилиям и моментам. Переходник с 52 на 96 мм остаётся лишь вариантом, пока не согласованы чертежи сопряжения и монтажа. Учитывайте его в установленной высоте и проверке зазоров.
Вариант 1: закрепить приёмные модули в Т-пазах
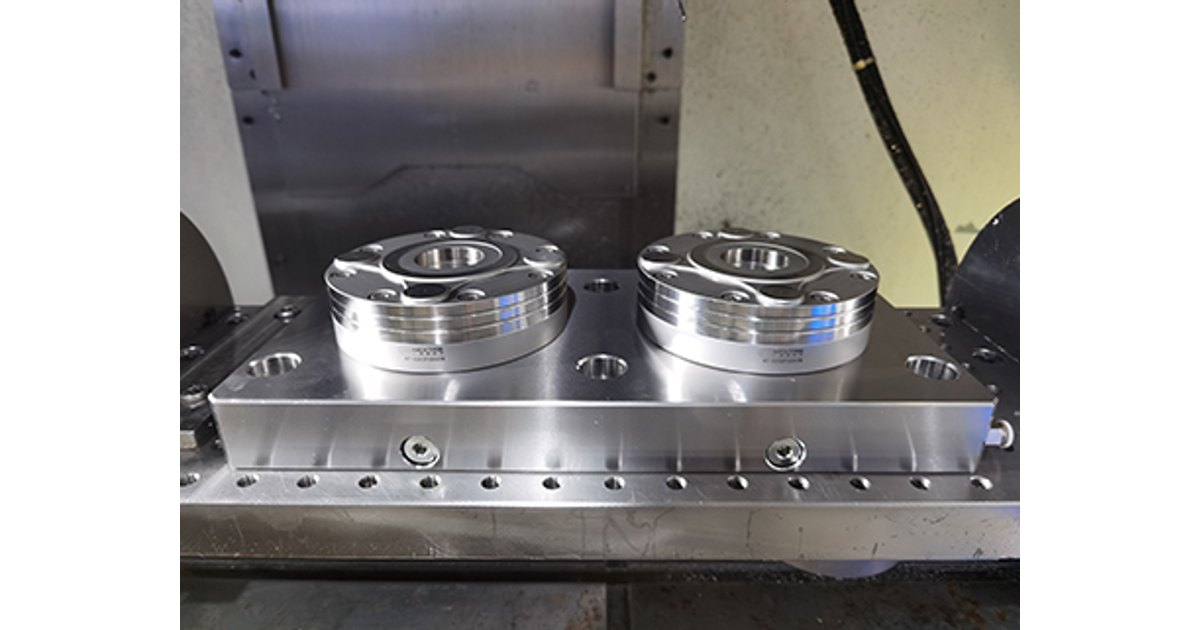
При прямом монтаже один приёмный модуль, двухместный блок или небольшая четырёхместная плита крепится болтами в пазах стола. Шлифованные направляющие шпонки, часто в пазу 20H7, могут ориентировать блок по центральному Т-пазу параллельно перемещению X. Винты затем затягиваются в Т-образные гайки. Если шпонок нет, при установке всё равно потребуется однократная выверка индикатором.
Сначала рассматривайте этот вариант, если доступная высота для инструмента мала, станок небольшой или нужны лишь одни-двое тисков в известных местах. Низкий блок может оставить больше пространства для длинного сверла или четвёртой оси. Также не потребуется покупать плиту размером со весь стол.
Цена такого решения — защита и последующие перестановки. Открытые Т-пазы набиваются стружкой и СОЖ. Если следующий заказ требует другого положения блока, придётся открутить его, очистить стол, переставить Т-образные гайки и повторить выверку. Шланги модулей с пневматическим разжимом часто пересекают рабочую зону, если заранее не предусмотреть защищённый маршрут.
Рассматривайте блок прямого монтажа как локальную позицию, а не как новый станочный стол. Если его предстоит перемещать каждую неделю, экономия на смене приспособлений может уйти на работы со столом.
Вариант 2: закрыть стол подкладной плитой
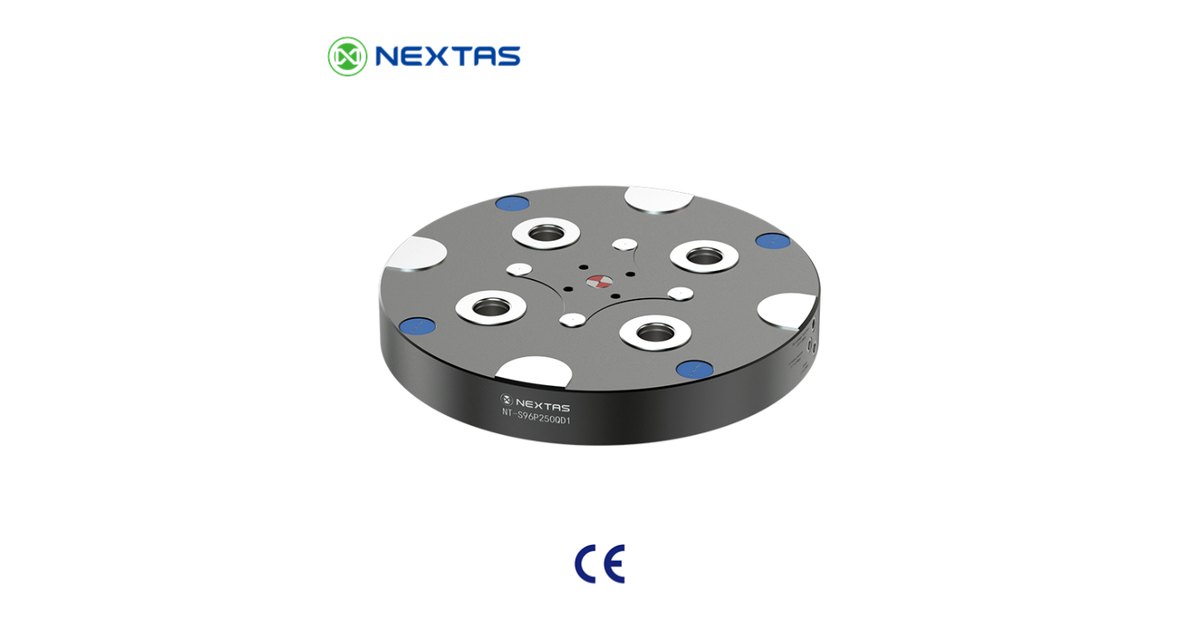
Подкладная плита — толстая шлифованная плита, закрывающая большую часть или весь стол станка. Обычно её изготавливают из чугуна или обработанной стали. Приёмные модули устанавливаются в расточенные гнёзда. Во многих пневматических и гидравлических плитах каналы просверлены внутри: один коллектор на краю питает все позиции. Так шланги выводятся из потока стружки.
Сначала рассматривайте этот вариант, если выполняете тяжёлое резание, хотите защитить исходный стол или уже знаете, что большинство заказов будет устанавливаться на паллеты нулевого базирования. Дополнительная масса может помочь демпфировать вибрации. Покрытие также защищает заводскую отливку от стружки и СОЖ.
Компромисс — высота и масса. Плита, достаточно толстая для жёсткости и внутренних каналов, занимает ход Z, которого может не хватать небольшому вертикальному станку. Снять такую плиту без крана может быть трудно, поэтому считайте её условно постоянной. Если каждый месяц нужны исходные Т-пазы, сплошное покрытие не подходит.
Запрашивайте установленную высоту выбранной плиты вместе с приёмными модулями, а не общее предположение «40–75 мм». NEXTAS может подтвердить высоту сборки только по чертежу модели и вашему столу.
Вариант 3: использовать комбинированную координатную плиту

Комбинированная координатная плита также закрывает стол и удерживает приёмные модули нулевого базирования с заданным шагом, часто 96 мм. На остальной поверхности расположена сетка отверстий, обычно с шагом 40 мм или 50 мм. Закалённые втулки задают положение. Резьбовые вставки, часто M12, служат для прихватов, боковых зажимов и упоров.
Сначала рассматривайте этот вариант в цехе с разнообразными заказами. Стандартные тиски и паллеты устанавливаются на приёмные модули. Крупную отливку, которая не помещается на паллете, всё ещё можно закрепить штифтами и прихватами в координатной сетке. На той же поверхности крепятся проставки и переходники с 96 на 52 мм.
Дополнительная обработка повышает цену плиты. Неиспользуемые отверстия собирают стружку, если не поставить заглушки заподлицо. По высоте решение находится между низким блоком для Т-пазов и очень толстой защитной плитой, но выбранный чертёж всё равно нужно изучить. Не считайте, что любая координатная плита оставит достаточно места для длинного инструмента.
Если набор работ фактически сводится к четырём тискам на одной известной плите, сравните отдельное руководство по четырёхместной компоновке после решения о том, что основанием должна быть плита, а не отдельные блоки.
Сравнение трёх вариантов
Для чистого согласованного сопряжения все три варианта могут относиться к одному опубликованному классу повторяемости посадки. Но способ монтажа меняет высоту, воздействие стружки, набор работ и разводку. Сравнивайте по одной строке. Затем проверяйте выбранный чертёж, а не переносите колонку таблицы в заказ.
Сравнение только для планирования. Усилие, высота и повторяемость посадки относятся к чертежу конкретной модели, а не к этой таблице.
| Критерий | Приёмные модули в Т-пазах | Сплошная подкладная плита | Комбинированная координатная плита |
|---|---|---|---|
| Способ установки | Крепится болтами в существующих Т-пазах | Закрывает большую часть стола | Закрывает стол и сохраняет дополнительные отверстия |
| Доступная высота для инструмента | Обычно самая низкая сборка | Обычно самая высокая сборка | Обычно промежуточная высота |
| Защита стола | Открытые пазы собирают стружку | Лучше всего закрывает отливку | Хорошо закрывает; свободные отверстия требуют заглушек |
| Детали сложной формы | Преимущественно стандартные тиски или паллеты | Нужны паллеты нулевого базирования | Тиски и прихваты |
| Воздушные или масляные линии | Часто проходят в рабочей зоне | Могут проходить внутри плиты | Внутри или снаружи, по конструкции |
| Первичная область применения | Небольшой станок, малый запас Z, четвёртая ось | Тяжёлое резание и последующая автоматизация | Цех с разнообразными единичными заказами |
Универсального победителя нет. Для пятиосевой поворотной люльки с малым запасом высоты часто сначала рассматривают низкий блок в Т-пазах. Для производственного фрезерного станка с тяжёлым черновым резанием — сплошную плиту. Для инструментального участка с единичными отливками — координатную плиту. До сравнения предложений запишите самое важное ограничение.
Четыре проверки перед сверлением или креплением болтами
Согласуйте материал плиты со столом
Большинство столов фрезерных станков изготовлено из серого чугуна. Большая стальная или чугунная плита расширяется при нагреве примерно с той же скоростью. Необработанный алюминий на чугуне — иначе. Он также может корродировать в синтетической СОЖ.
Условный расчёт: предположим, что разница коэффициентов теплового расширения выбранной пары материалов равна 12,5 × 10⁻⁶/К. На длине 800 мм при равномерном повышении температуры на 12 °C разница составит 800 × 12 × 12,5 × 10−6 = 0,12 мм. Здесь предполагается свободное равномерное расширение; это не измеренное перемещение станка. Используйте проверенные коэффициенты реальных материалов и оцените температурные градиенты, ограничения перемещения и чертёж базирования. Для алюминиевой плиты отдельно рассмотрите покрытие, воздействие СОЖ, втулки и вставки.
Не фиксируйте большую плиту на двух жёстких центрах
В некоторых утверждённых многомодульных схемах одна точка задаёт положение, вторая ограничивает вращение, допуская расширение, а остальные притягивают вниз. Подтвердите фактическую схему, функции пальцев, посадки и зазоры по выбранному сборочному чертежу. Не назначайте эти функции только по числу приёмных модулей. Проверьте заклинивание и смещение баз при ожидаемых температуре и нагрузке.
Не допускайте стружку на базирующие поверхности
Стружка толщиной 0,02 мм под посадочной поверхностью может превысить допустимую погрешность позиционирования точной детали; оценивайте её относительно реального допуска. Используйте только очистку и защиту, документированные для выбранного модуля; очиститель есть не у всех моделей. Если выбранная модель поддерживает контроль воздушного зазора, подтвердите точки контроля, физическую область измерения, схему и откалиброванный порог. Сигнал может показывать состояние посадки в контролируемых точках; он не подтверждает запирание каждого пальца, достаточность усилия зажима или безопасность всей ячейки. Интерпретируйте изменения давления по выбранной измерительной схеме и проверяйте аварийные блокировки до запуска цикла. Порог срабатывания задавайте по выбранному оборудованию, откалиброванной измерительной схеме и согласованным испытаниям отказов.
Выверяйте следующую установку вне станка
Внешняя подготовка может вынести загрузку и выверку из времени ожидания шпинделя. Примите полную последовательность смены на реальной позиции: разжим, безопасное перемещение, очистку, повторную посадку, зажим, проверки состояния, баз и готовности к резанию. Измеряйте её относительно старого процесса при одинаковых начальной и конечной точках. Окупаемость рассчитывайте по измеренному времени, частоте работ, потребности в персонале и цене переоснащения.
Пришлите данные стола, набор работ и ограничение по высоте
Для первой оценки переоснащения отправьте эти данные. Они позволяют NEXTAS сравнить блок для Т-пазов, сплошную подкладную плиту и координатную плиту на одном и том же станке, а не по умолчанию предлагать самую толстую плиту.
- Станок: модель, размер стола, шаг Т-пазов и оставшаяся высота от стола до торца шпинделя с самым длинным инструментом, который необходимо сохранить.
- Работы: частота смены приспособлений, наличие нестандартных отливок и необходимость устанавливать тиски, паллеты или оба варианта на одной позиции.
- Нагрузка: масса приспособления, масса детали и основное направление резания. Если данных ещё нет, напишите «неизвестно».
- Инфраструктура: наличие цехового воздуха, допустимость шлангов в рабочей зоне и необходимость в некоторые дни использовать исходные Т-пазы.
- Объём поставки: рассматриваемое основание — блок для Т-пазов, сплошная или координатная плита, количество и перечень приёмных модулей, пальцев и переходников в предложении.
Запросите установленную высоту сборки, схему базирования для нескольких модулей и варианты очистки или контроля зазора, относящиеся к конкретным моделям. Ответственный за процесс всё равно должен подтвердить посадку, зазоры и контроль первой детали на станке.
Вопросы перед выбором основания для стола
Дают ли три способа монтажа одинаковую точность?
Они могут иметь один опубликованный класс повторяемости посадки чистого согласованного пальца в приёмный модуль. Но способ монтажа меняет высоту, воздействие стружки и ограничения перемещения плиты. Подтвердите всю установку на своём станке; не переносите каталожную повторяемость посадки на допуск готовой детали.
Всегда ли сплошная подкладная плита отнимает слишком много высоты для инструмента?
Нет. Обычно это самое высокое из трёх оснований, но предел задают оставшееся пространство и чертёж выбранной плиты. Для небольшого станка с длинными инструментами часто сначала рассматривают низкий блок в Т-пазах. До заказа подтвердите установленную высоту.
Можно ли после переоснащения всё ещё закреплять нестандартные отливки?
Да, если выбрать комбинированную координатную плиту и закрывать свободные отверстия заглушками. Блоки в Т-пазах и многие сплошные подкладные плиты рассчитаны на тиски или паллеты с уже установленными пальцами. Для крупной отливки тогда потребуется иная схема зажима.
Нужен ли цеховой воздух для переоснащения существующего стола?
Нет. Ручные плиты запираются ключом и не требуют воздуха. Воздух или масло используются для разжима пружинных модулей и питания некоторых измерительных схем. Выбирайте инфраструктуру по конкретной модели, а не по названию основания.
Переоснащение существующего стола
Уточните, какое основание стоит рассмотреть
Отправьте данные выше и назовите два рассматриваемых основания. NEXTAS может сравнить доступную высоту для инструмента, набор работ и монтажное пространство, затем определить чертежи моделей и открытые вопросы для предложения.
Обсудить переоснащение стола