
Sollen die Aufnahmen in die vorhandenen T-Nuten geschraubt, der Tisch mit einer Grundplatte abgedeckt oder eine Rasterplatte verwendet werden, die weiterhin Spanneisen aufnehmen kann? Das ist die eigentliche Entscheidung beim Nachrüsten einer Fräsmaschine mit Nullpunktspannung. Spannzapfen und Aufnahmen können derselben Familie angehören. Der Unterbau darunter verändert den verbleibenden Werkzeugfreiraum, die Spänebelastung und die Möglichkeiten für den nächsten Monat.
Eine Aufnahme ist die Basiseinheit auf der Maschine. Ein Spannzapfen ist der gehärtete Bolzen an der Vorrichtung. Beim Aufsetzen bestimmen geschliffene Flächen in der Aufnahme X, Y und Z. Anschließend zieht die Spannung den Zapfen nach unten. Die Position wird nicht durch Festziehen von T-Nutensteinen „gefunden“.
Dieser Leitfaden vergleicht drei Wege, diese Schnittstelle auf einem vorhandenen T-Nutentisch einzubauen. Wählen Sie damit die zu prüfenden Zeichnungen aus. Er gibt keinen Schnitt, keine Traglast und keine Plattendicke frei, bevor diese Zeichnungen vorliegen.
Warum der Tischunterbau die Amortisation bestimmt
Messen Sie den bisherigen Vorrichtungswechsel vor dem Kauf eines Tischunterbaus. Erfassen Sie Tischreinigung, Einsetzen der T-Nutensteine, Ausrichten des Spanners und Bezugsprüfung. Protokollieren Sie auch Unterbrechungen durch Eilaufträge. Diese gemessenen Verzögerungen zeigen, welche Arbeit eine Nachrüstung verkürzen könnte.
Planungsbeispiel, kein Kundenergebnis: ein Vorrichtungswechsel von 30 Minuten, dreimal pro Schicht, verursacht 90 Minuten Spindelwartezeit. Bei einem berechneten Stundensatz von $100 pro Stunde entspricht dies $150 verlorener Maschinenzeit an diesem Tag. Ersetzen Sie Minuten und Stundensatz durch Ihre eigenen Betriebswerte. Behandeln Sie dies nicht als Versprechen eines Plattenkatalogs.
Passende Spannzapfen können wiederholbares Aufsetzen unterstützen, legen aber keine Vorrichtungswechselzeit fest. Messen Sie den vollständigen Ablauf an der tatsächlichen Maschine: Lösen, Entladen, Reinigen, erneutes Aufsetzen, Spannen, Bezugsprüfung und Bereitschaft zur Fortsetzung der Bearbeitung. Vergleichen Sie diese gemessene Zeit mit dem bisherigen Prozess bei gleichen Start- und Endpunkten; leiten Sie keine Zeitersparnis aus einem Katalogwert für eine saubere Schnittstelle ab.
Geht es als Nächstes um den Lufteintritt statt den Plattentyp, lesen Sie den Leitfaden zur seitlichen Luftzuführung im Anschluss an diese Vorauswahl.
Positionieren und Spannen sind verschiedene Aufgaben
Auf einem einfachen T-Nutentisch positionieren und halten häufig dieselben Schrauben die Vorrichtung. Beim Festziehen kann sich der Körper verschieben. Bei einem Nullpunktaufbau bestimmt die Anlage den Bezug. Die Spannung hält nur den Zapfen nach unten gezogen.
Bei Nachrüstungen kommen zwei übliche Spannarten vor:
- Manuelle Platten: ein Schlüssel oder Schnellverschluss betätigt die innere Verriegelung. An der Platte wird keine Werkstattluft benötigt.
- Pneumatisches oder hydraulisches Lösen: Bei einer dokumentierten federkraftgespannten Ausführung löst Luft oder Öl den Zapfen. Bestätigen Sie die mechanische Rückhaltung und das Verhalten bei Versorgungsausfall anhand der gewählten Modellzeichnung und Schaltung. Federrückhaltung allein weist keinen sicheren Maschinenzustand nach. Bewerten Sie die vollständige Maschine oder Zelle einschließlich gespeicherter Energie, beladener Teile, Rückmeldungen, Verriegelungen und Wiederanlauf und nehmen Sie die erforderlichen Fehler- und sicheren Zustände vor dem Betrieb ab.
Manuelle NEXTAS-Platten der 52-mm- und 96-mm-Familien sind mit einer Wiederholpositionierung unter 0,005 mm aufgeführt. Die aufgeführten V1-Aufnahmemodelle auf der Seite zu Nullpunktspannsystemen nennen Wiederholgenauigkeit strikt unter 0,003 mm; die V2-Wiederholgenauigkeit ist anhand der Zeichnung des gewählten Modells zu bestätigen. Diese Werte gelten für eine saubere, passende Schnittstelle. Sie sind keine Fertigteiltoleranz und kein Beweis, dass jede Montageart auf Ihrer Maschine dasselbe Messergebnis erzielt.
52 mm und 96 mm sind Befestigungsraster, keine Lastklassen. Prüfen Sie Aufnahmegröße, Zapfengeometrie, Kontaktabstände, Lastpfad und freigegebene Kraft- und Momentgrenzen. Ein 52-auf-96-mm-Adapter kommt erst nach Prüfung seiner Paarungs- und Montagezeichnungen infrage. Berücksichtigen Sie ihn in Einbauhöhe und Freiraumprüfung.
Option 1: Aufnahmen in die T-Nuten schrauben
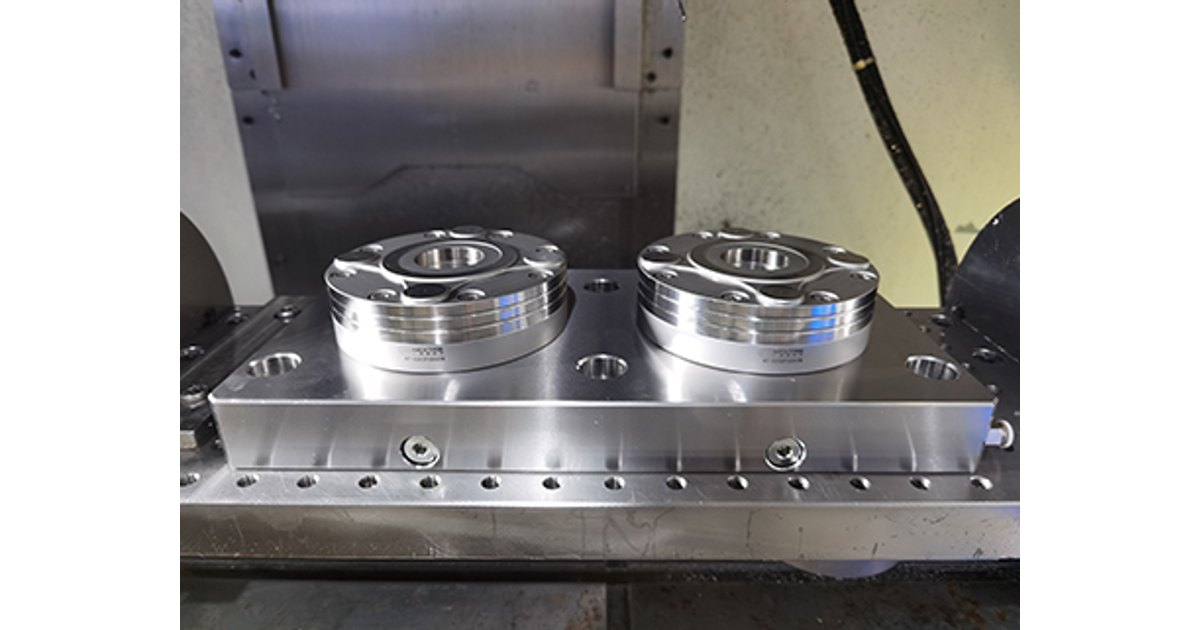
Bei direkter Montage werden eine einzelne Aufnahme, ein Zweistationenblock oder eine kleine Vierstationenplatte in die Tischkanäle geschraubt. Geschliffene Passfedern, häufig in einer 20H7-Nut, können der mittleren T-Nut folgen, damit der Block parallel zum X-Verfahrweg bleibt. Zylinderschrauben ziehen anschließend in T-Nutensteine. Hat der Block keine Passfedern, müssen Sie ihn beim Einbau weiterhin einmal ausrichten.
Wählen Sie diese Option zuerst bei engem Werkzeugfreiraum, kleiner Maschine oder nur einem oder zwei Schraubstöcken an bekannten Positionen. Ein niedriger Block lässt mehr Platz für einen langen Bohrer oder eine 4-Achs-Einheit. Außerdem vermeiden Sie den Kauf einer Platte in voller Tischgröße.
Der Preis dafür sind Schutzaufwand und spätere Umsetzungen. Offene T-Nuten füllen sich mit Spänen und Kühlmittel. Muss der Block für den nächsten Auftrag an eine andere Stelle, lösen Sie ihn, reinigen den Tisch, setzen T-Nutensteine neu und richten erneut aus. Luftschläuche für Lösemodule kreuzen häufig den Arbeitsbereich, sofern kein geschützter Verlauf geplant ist.
Behandeln Sie einen direkt montierten Block als lokale Station, nicht als neuen Maschinentisch. Soll er jede Woche umgesetzt werden, kann die Zeitersparnis beim Vorrichtungswechsel durch Arbeiten am Tisch verloren gehen.
Option 2: den Tisch mit einer Grundplatte abdecken
Eine Grundplatte ist eine dicke, geschliffene Platte, die den größten Teil oder die gesamte Maschinenauflage abdeckt. Sie besteht meist aus Gusseisen oder behandeltem Stahl. Aufnahmen sitzen in ausgebohrten Taschen. Bei vielen pneumatischen oder hydraulischen Platten verlaufen gebohrte Versorgungsleitungen durch die Platte, sodass ein Verteiler an der Kante alle Stationen speist. So bleiben Schläuche außerhalb des Spänestroms.
Wählen Sie diese Option zuerst bei schweren Schnitten, gewünschtem Schutz des Originaltisches oder wenn die meisten Aufträge bereits auf Nullpunktpaletten aufgesetzt werden sollen. Die zusätzliche Masse kann Rattern dämpfen. Die Abdeckung hält außerdem Späne und Kühlmittel vom ursprünglichen Tischguss fern.
Die Nachteile sind Höhe und Gewicht. Eine für Steifigkeit und interne Leitungen ausreichend dicke Platte beansprucht Z-Verfahrweg, den eine kleine Vertikalfräsmaschine möglicherweise nicht übrig hat. Dieselbe Platte kann ohne Kran zu schwer zum Abheben sein. Betrachten Sie sie daher als weitgehend dauerhaften Einbau. Benötigen Sie die ursprünglichen T-Nuten weiterhin jeden Monat, ist eine vollständige Abdeckung die falsche Wahl.
Fragen Sie nach der Einbauhöhe der gewählten Platte einschließlich Aufnahmen, nicht nach einer pauschalen Schätzung von „40 bis 75 mm“. NEXTAS kann die Aufbauhöhe nur anhand der Modellzeichnung und Ihres Tisches bestätigen.
Option 3: eine Hybrid-Rasterplatte verwenden

Eine Hybrid-Rasterplatte deckt ebenfalls den Tisch ab und hält Nullpunktaufnahmen mit festem Abstand, häufig 96 mm. Die restliche Fläche hat ein Lochraster, üblicherweise mit 40 mm oder 50 mm Teilung. Gehärtete Buchsen positionieren. Gewindeeinsätze, häufig M12, nehmen Spanneisen, Niederzugspanner oder Anschläge auf.
Wählen Sie diese Option zuerst in einem Betrieb mit hoher Teilevielfalt. Standardschraubstöcke und Paletten lassen sich auf die Aufnahmen setzen. Ein übergroßes Gussteil, das nicht auf eine Palette passt, kann weiterhin auf Passstiften und Spannern im Raster liegen. Erhöhungsblöcke und 96-auf-52-Adapter werden ebenfalls auf derselben Fläche verschraubt.
Die zusätzliche Bearbeitung erhöht die Plattenkosten. Unbenutzte Bohrungen sammeln Späne, sofern Sie keine bündigen Stopfen einsetzen. Die Höhe liegt zwischen einem niedrigen T-Nutenblock und einer sehr dicken Schutzplatte, doch Sie müssen weiterhin die gewählte Zeichnung lesen. Nehmen Sie nicht an, dass jede Rasterplatte genug Freiraum für ein langes Werkzeug lässt.
Besteht die Teilemischung tatsächlich aus vier Schraubstöcken auf einer bekannten Platte, vergleichen Sie den separaten Leitfaden zum Vierstationenlayout , nachdem Sie entschieden haben, dass eine Platte statt loser Blöcke der richtige Unterbau ist.
Vergleich der drei Optionen
Die Wiederholpositionierung an einer sauberen, passenden Schnittstelle kann bei allen drei in derselben veröffentlichten Klasse liegen. Die Montageart verändert dennoch Höhe, Spänebelastung, Teilemix und Leitungsführung. Lesen Sie jeweils eine Zeile quer. Prüfen Sie dann die gewählte Zeichnung, statt eine Spalte als Bestellung zu übernehmen.
Nur ein Planungsvergleich. Kraft-, Höhen- und Wiederholwerte gelten für die Zeichnung des benannten Modells, nicht für diese Tabelle.
| Prüfpunkt | T-Nuten-Aufnahmen | Vollflächige Grundplatte | Hybrid-Rasterplatte |
|---|---|---|---|
| Montage | Verschraubung in vorhandenen T-Nuten | Deckt den größten Teil des Tisches ab | Deckt den Tisch ab und behält zusätzliche Bohrungen |
| Verbleibender Werkzeugfreiraum | Meist der niedrigste Aufbau | Meist der höchste Aufbau | Meist dazwischen |
| Tischschutz | Offene Nuten sammeln Späne | Beste Abdeckung des Gusstisches | Gute Abdeckung; unbenutzte Bohrungen brauchen Stopfen |
| Unregelmäßig geformte Werkstücke | Vorwiegend Standardschraubstöcke oder Paletten | Benötigt Nullpunktpaletten | Schraubstöcke plus Spanneisen |
| Luft- oder Ölleitungen | Verlaufen häufig im Arbeitsbereich | Können in der Platte verlaufen | Je nach Konstruktion innen oder außen |
| Typischer erster Einsatzbetrieb | Kleine Fräse, knapper Z-Raum, 4. Achse | Schwere Schnitte und spätere Automatisierung | Auftragsfertigung mit hoher Teilevielfalt |
Es gibt keinen universellen Gewinner. Bei einer 5-Achs-Schwenkbrücke mit bereits knappem Freiraum beginnt man häufig mit einem niedrigen T-Nutenblock. Bei einer Produktionsfräse mit schwerer Schruppbearbeitung beginnt man häufig mit einer Vollplatte. Ein Werkzeugbau mit Einzelgussteilen beginnt häufig mit einer Rasterplatte. Schreiben Sie die wichtigste Einschränkung auf, bevor Sie Angebote vergleichen.
Vier Prüfungen vor dem Bohren oder Verschrauben
Plattenwerkstoff und Tisch abstimmen
Die meisten Frästische bestehen aus Grauguss. Eine große Stahl- oder Eisenplatte dehnt sich bei Wärme ähnlich aus. Unbeschichtetes Aluminium auf Eisen tut dies nicht. Es kann außerdem in synthetischem Kühlmittel korrodieren.
Fiktives Rechenbeispiel: Angenommen, die gewählten Werkstoffe unterscheiden sich im Wärmeausdehnungskoeffizienten um 12,5 × 10⁻⁶/K. Über 800 mm bei gleichmäßigem Temperaturanstieg um 12 °C ergibt sich 800 × 12 × 12,5 × 10−6 = 0,12 mm Differenz. Das setzt freie, gleichmäßige Ausdehnung voraus und ist keine gemessene Maschinenbewegung. Verwenden Sie bestätigte Koeffizienten der tatsächlichen Werkstoffe und prüfen Sie Temperaturgefälle, Zwängung und Positionierzeichnung. Bei Aluminium sind Beschichtung, Kühlschmierstoff, Buchsen und Gewindeeinsätze gesondert zu prüfen.
Eine große Platte nicht an zwei starren Zentren festlegen
Manche freigegebenen Mehrfachaufbauten nutzen einen Positionierpunkt, einen zweiten Punkt zur Drehsicherung mit Ausdehnungsausgleich und weitere Punkte zum Niederziehen. Bestätigen Sie Konzept, Bolzenfunktionen, Passungen und Freiräume anhand der gewählten Baugruppenzeichnung. Leiten Sie die Funktionen nicht allein aus der Zahl der Aufnahmen ab. Prüfen Sie Klemmen und Bezugsbewegung bei erwarteter Temperatur und Last.
Späne von Positionierflächen fernhalten
Ein Span von 0,02 mm unter einer Anlage kann die zulässige Positionierabweichung eines eng tolerierten Teils überschreiten; bewerten Sie ihn anhand der tatsächlichen Toleranz. Verwenden Sie nur dokumentierte Reinigungs- und Schutzfunktionen der gewählten Aufnahme; ein Abstreifer ist keine allgemeine Ausstattung. Unterstützt das gewählte Modell eine Luftspaltprüfung, bestätigen Sie Messstellen, den physischen Messumfang, die Schaltung und den kalibrierten Grenzwert. Das Signal kann den überwachten Sitz an den bestätigten Messstellen anzeigen; es weist weder die Verriegelung jedes Zapfens noch ausreichende Spannkraft oder die Sicherheit der vollständigen Zelle nach. Bewerten Sie Druckänderungen anhand der gewählten Messschaltung und validieren Sie Fehlerverriegelungen vor dem Zyklusstart. Legen Sie den Auslösewert anhand der gewählten Hardware, des kalibrierten Messkreises und vereinbarter Fehlertests fest.
Den nächsten Auftrag außerhalb der Maschine ausrichten
Vorbereitung außerhalb der Maschine kann Beladen und Ausrichten aus der Spindelwartezeit verlagern. Nehmen Sie den vollständigen Wechselablauf an der tatsächlichen Station ab: Lösen, sichere Handhabung, Reinigen, erneutes Aufsetzen, Spannen, Zustandsprüfung, Bezugsprüfung und Bearbeitungsbereitschaft. Vergleichen Sie gemessene Zeiten mit dem alten Prozess bei gleichen Start- und Endpunkten. Berechnen Sie die Amortisation aus Zeitmessung, Wechselhäufigkeit, Personalbedarf und angebotenem Nachrüstpreis.
Tisch, Teilemix und Höhengrenze senden
Senden Sie diese Angaben für eine erste Nachrüstprüfung. Damit kann NEXTAS T-Nutenblock, vollflächige Grundplatte und Rasterplatte für dieselbe Maschine vergleichen, statt standardmäßig die dickste Platte anzubieten.
- Maschine: Modell, Tischgröße, T-Nutenteilung und verbleibende Höhe vom Tisch bis zur Spindelnase mit dem längsten beizubehaltenden Werkzeug.
- Aufträge: Häufigkeit der Vorrichtungswechsel, Auftreten unregelmäßiger Gussteile und ob Schraubstöcke, Paletten oder beides auf derselben Station sitzen müssen.
- Last: Vorrichtungsmasse, Werkstückmasse und Hauptschnittrichtung. Schreiben Sie „unbekannt“, wenn ein Feld offen ist.
- Versorgung: ob Werkstattluft verfügbar ist, ob Schläuche in den Arbeitsbereich führen dürfen und ob Sie an manchen Tagen weiterhin die ursprünglichen T-Nuten benötigen.
- Umfang: vorgesehener Unterbau (T-Nutenblock, Vollplatte oder Rasterplatte), Menge und welche Aufnahmen, Spannzapfen oder Adapter im Angebot enthalten sein müssen.
Fragen Sie nach dem vollständigen Einbauhöhenaufbau, dem Positionierkonzept für mehrere Aufnahmen sowie den Reinigungs- oder Luftspaltoptionen der benannten Modelle. Der Prozessverantwortliche muss Sitz, Freiraum und Erstteilprüfung weiterhin auf der Maschine nachweisen.
Fragen vor der Auswahl des Tischunterbaus
Erzielen die drei Montagearten alle dieselbe Genauigkeit?
An einem sauberen, passenden Spannzapfen und einer passenden Aufnahme können sie dieselbe veröffentlichte Wiederholklasse erreichen. Die Montageart verändert dennoch Höhe, Späneexposition und die Führung der Platte. Prüfen Sie den vollständigen Aufbau auf Ihrer Maschine; übernehmen Sie keinen Katalog-Wiederholwert als Fertigteiltoleranz.
Beansprucht eine vollflächige Grundplatte immer zu viel Werkzeugfreiraum?
Nein. Sie ist meist die höchste der drei Aufbauvarianten, doch maßgeblich sind Ihr verbleibender Freiraum und die Zeichnung der gewählten Platte. Bei einer kleinen Fräse mit langen Werkzeugen beginnt man häufig mit einem niedrigen T-Nutenblock. Bestätigen Sie die Einbauhöhe vor der Bestellung.
Kann ich nach einer Nullpunktnachrüstung weiterhin ein unregelmäßiges Gussteil spannen?
Ja, wenn Sie eine Hybrid-Rasterplatte wählen und unbenutzte Bohrungen verschlossen halten. Direkte T-Nutenblöcke und viele vollflächige Grundplatten erwarten Schraubstöcke oder Paletten mit bereits vorhandenen Spannzapfen. Ein übergroßes Gussteil benötigt dann ein anderes Spannkonzept.
Benötige ich Werkstattluft, um einen vorhandenen Tisch nachzurüsten?
Nein. Manuelle Platten verriegeln mit einem Schlüssel und benötigen keine Luft. Luft oder Öl dient zum Lösen federverriegelter Module und zur Versorgung mancher Messkreise. Wählen Sie die Versorgung anhand des konkreten Modells, nicht anhand des Namens des Tischunterbaus.
Nachrüstung eines vorhandenen Tisches
Fragen Sie nach dem zu prüfenden Tischunterbau
Senden Sie die obigen Angaben und nennen Sie die beiden erwogenen Aufbauvarianten. NEXTAS kann Werkzeugfreiraum, Teilemix und Montageraum vergleichen und anschließend Modellzeichnungen und offene Fragen für Ihr Angebot benennen.
Ihre Tischnachrüstung besprechen