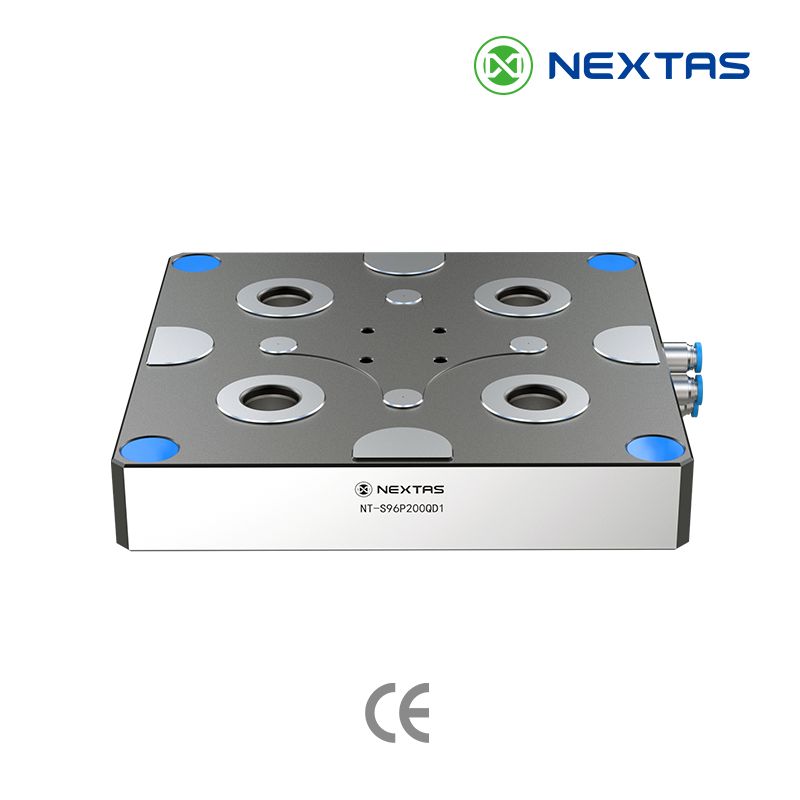
¿Conviene atornillar receptores en las ranuras en T existentes, cubrir la mesa con una subplaca o utilizar una placa reticulada que también admita bridas? Esa es la decisión real al añadir sujeción de punto cero a una fresadora existente. Tirantes y receptores pueden pertenecer a la misma familia; la base inferior cambia la altura disponible para herramientas, la exposición a virutas y las piezas que podrá sujetar el mes siguiente.
El receptor es la unidad base de la máquina. El tirante es el pasador endurecido del utillaje. Cuando asienta, las caras rectificadas del receptor establecen X, Y y Z. La sujeción tira después del tirante hacia abajo. El posicionamiento no se obtiene apretando tuercas en T.
Esta guía compara tres formas de instalar esa interfaz en una mesa existente con ranuras en T. Sirve para elegir qué planos revisar. No aprueba un corte, una carga útil ni un espesor de placa antes de disponer de esos planos.
Por qué la base de mesa determina el retorno
Cronometre el cambio actual de utillaje antes de comprar una base. Incluya limpieza de mesa, colocación de tuercas en T, alineación de mordazas y comprobación de compensaciones de trabajo. Registre cuántas veces los pedidos urgentes interrumpen esa secuencia. Esas demoras medidas muestran qué trabajo podría eliminar una adaptación.
Ejemplo de planificación, no resultado de cliente: un cambio de utillaje de 30 minutos, tres veces por turno, supone 90 minutos de espera del husillo. A una tarifa facturada de $100 por hora, equivale a $150 de tiempo de máquina perdido ese día. Sustituya minutos y tarifa por sus cifras reales. No lo interprete como una promesa del catálogo de placas.
Una pareja de tirante y receptor puede facilitar el reposicionamiento repetible, pero no establece un tiempo de cambio. Mida el ciclo completo en la máquina real: liberación, descarga, limpieza, reasiento, sujeción, comprobación de referencias y disponibilidad para volver a cortar. Compárelo con el proceso actual usando los mismos puntos de inicio y fin; no deduzca un ahorro de tiempo de un valor de catálogo para una interfaz limpia.
Si la siguiente cuestión es la entrada de aire y no el tipo de placa, consulte la guía de conexiones de entrada lateral tras esta preselección.
Posicionar y sujetar son funciones diferentes
En una mesa convencional con ranuras en T, los mismos tornillos suelen posicionar y sujetar el utillaje. El cuerpo puede desplazarse durante el apriete. En un conjunto de punto cero, el asiento establece la referencia; el mecanismo de sujeción solo mantiene el tirante traccionado hacia abajo.
En las adaptaciones son habituales dos tipos de sujeción:
- Placas manuales: una llave o un cierre rápido acciona el bloqueo interno. La placa no necesita aire del taller.
- Desbloqueo por aire o aceite: en un modelo documentado de sujeción por muelle, el aire o el aceite libera el tirante. Confirme la retención mecánica y la respuesta ante pérdida de suministro con el plano y el circuito del modelo. La retención por muelle no valida por sí sola un estado seguro de máquina. Evalúe la máquina o célula completa, incluida energía almacenada, piezas cargadas, realimentación, interbloqueos y reinicio; acepte los estados seguros y de fallo necesarios antes de utilizarla.
Las placas manuales NEXTAS de las familias de 52 mm y 96 mm publican repetibilidad de posicionamiento inferior a 0.005 mm. Los modelos receptores V1 enumerados en la página de sistemas de punto cero especifican repetibilidad estrictamente inferior a 0.003 mm; en V2 debe confirmarse con el plano seleccionado. Esas cifras corresponden a una interfaz limpia y compatible. No son una tolerancia de pieza terminada ni demuestran que cualquier montaje mida igual en su máquina.
52 mm y 96 mm son pasos de montaje, no clases de carga. Compruebe tamaño del receptor, geometría del tirante, separación de apoyos, trayectoria de cargas y límites aprobados de fuerza y momento. Un adaptador de 52 a 96 mm solo es candidato si coinciden sus planos de acoplamiento y montaje. Inclúyalo en la comprobación de altura instalada y holguras.
Opción 1: atornillar receptores a las ranuras en T
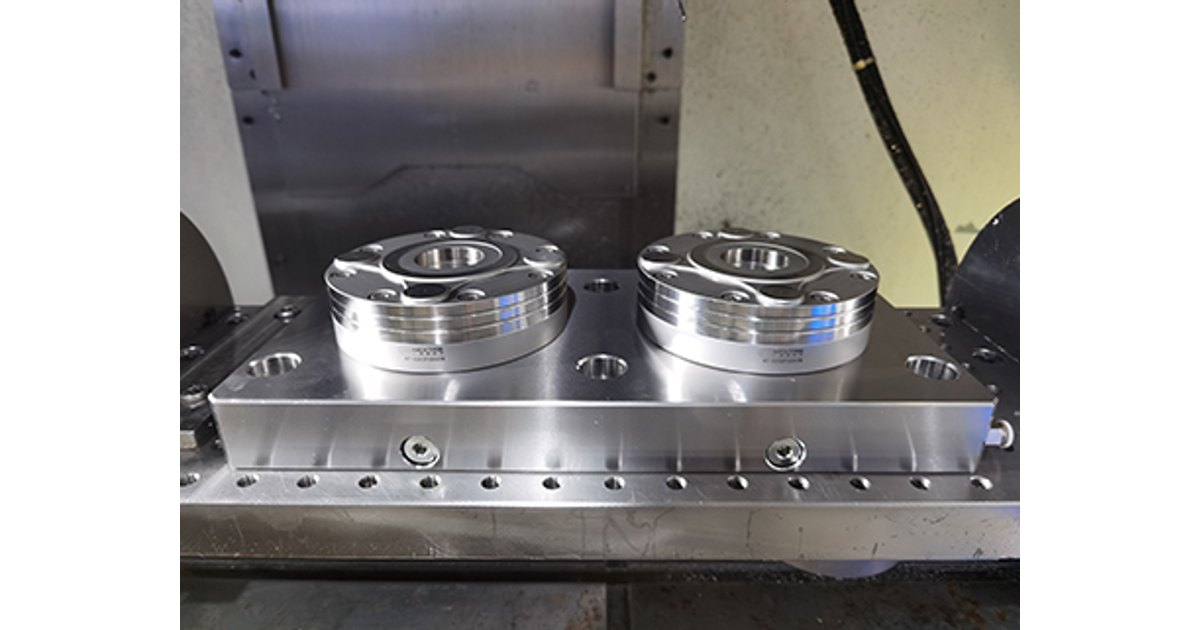
El montaje directo utiliza un receptor, un bloque de dos estaciones o una placa pequeña de cuatro estaciones atornillados a los canales de mesa. Unas chavetas rectificadas, a menudo en una ranura 20H7, pueden seguir la ranura central para mantener el bloque paralelo al recorrido X. Los tornillos aprietan sobre tuercas en T. Si el bloque no tiene chavetas, debe alinearlo con comparador durante la instalación.
Priorice esta opción si hay poca altura disponible, la máquina es pequeña o solo necesita una o dos mordazas en posiciones conocidas. Un bloque bajo puede dejar más espacio para una broca larga o un cuarto eje. Además, evita comprar una placa del tamaño de toda la mesa.
El inconveniente es la protección y los cambios de ubicación. Las ranuras abiertas se llenan de virutas y refrigerante. Si el siguiente trabajo exige mover el bloque, deberá desatornillarlo, limpiar la mesa, recolocar las tuercas y volver a alinearlo. Los tubos de desbloqueo suelen cruzar la zona de trabajo si no prevé un recorrido protegido.
Considere el bloque de montaje directo como una estación local, no como una mesa nueva. Si prevé moverlo cada semana, el tiempo ahorrado al cambiar utillajes puede consumirse en preparar la mesa.
Opción 2: cubrir la mesa con una subplaca
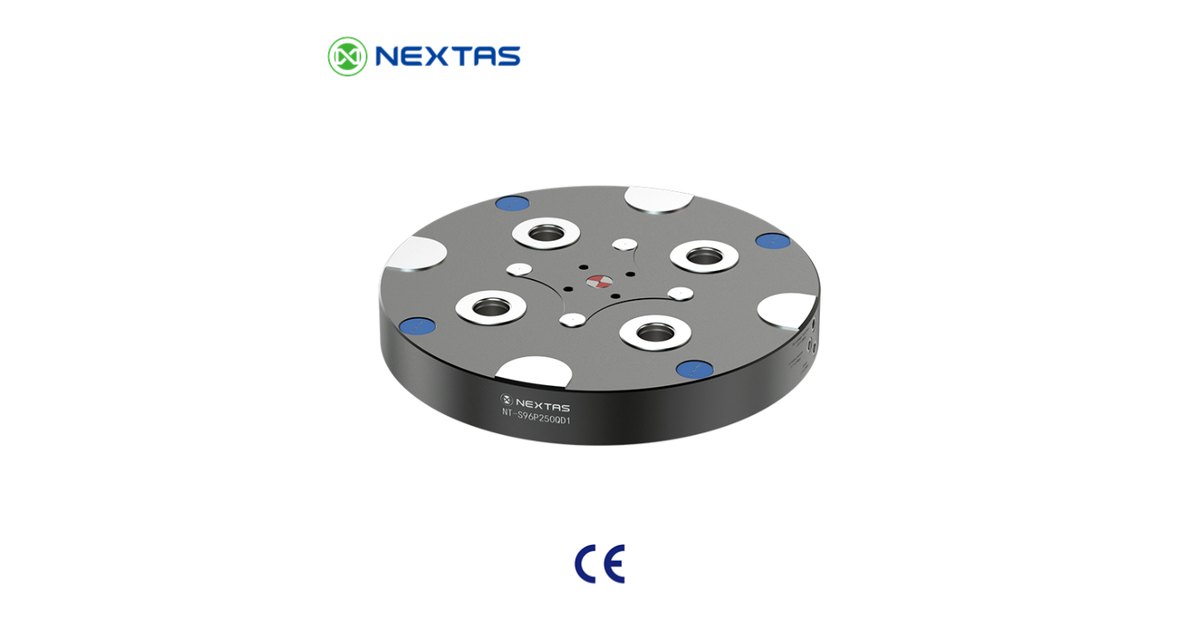
Una subplaca es una placa gruesa y rectificada que cubre gran parte o toda la mesa. Suele ser de fundición o acero tratado. Los receptores se alojan en cavidades mecanizadas. En muchas placas neumáticas o hidráulicas, los conductos se taladran dentro de la placa y un colector lateral alimenta las estaciones. Así se mantienen los tubos fuera del flujo de virutas.
Priorice esta opción para cortes exigentes, para proteger la mesa original o si la mayoría de trabajos utilizará palés de punto cero. La masa adicional puede ayudar a amortiguar vibraciones. La cubierta también separa las virutas y el refrigerante de la fundición original.
La contrapartida es la altura y el peso. Una placa suficientemente gruesa para aportar rigidez y conductos internos consume recorrido Z que una fresadora vertical pequeña quizá no tenga. Puede ser demasiado pesada para retirarla sin grúa: considérela semipermanente. Si necesita las ranuras originales cada mes, una cubierta completa no es la base adecuada.
Solicite la altura instalada de la placa seleccionada más los receptores, no una estimación genérica de «40 a 75 mm». NEXTAS solo puede confirmar la altura del conjunto a partir del plano del modelo y de su mesa.
Opción 3: utilizar una placa reticulada híbrida

Una placa reticulada híbrida también cubre la mesa y monta receptores de punto cero a una separación fija, a menudo 96 mm. El resto de la cara presenta una matriz de agujeros, normalmente con paso de 40 mm o 50 mm. Los casquillos endurecidos posicionan; los insertos roscados, a menudo M12, reciben bridas, garras bajas o topes.
Priorice esta opción en un taller de trabajos variados. Las mordazas y los palés estándar se montan sobre los receptores. Una fundición sobredimensionada que no cabe en un palé puede apoyarse en pasadores y bridas de la retícula. Los bloques elevadores y adaptadores de 96 a 52 también se atornillan a la misma cara.
El mecanizado adicional aumenta el coste de la placa. Los agujeros libres acumulan virutas si no instala tapones enrasados. La altura suele quedar entre un bloque bajo de ranuras en T y una placa protectora muy gruesa, pero debe consultar el plano seleccionado. No suponga que toda placa reticulada deja espacio suficiente para herramientas largas.
Si realmente necesita cuatro mordazas en una placa definida, compare la guía de disposición de cuatro estaciones después de decidir que necesita una placa y no bloques independientes.
Comparación de las tres opciones
Las tres pueden compartir la misma clase publicada de reasiento en una interfaz limpia y compatible. El montaje cambia la altura, las virutas, la variedad de trabajos y los conductos. Compare una fila cada vez y compruebe el plano seleccionado, sin utilizar una columna como especificación de pedido.
Comparación solo para planificar. Los valores de fuerza, altura y reposicionamiento corresponden al plano del modelo concreto, no a esta tabla.
| Comprobación | Receptores en ranuras en T | Subplaca completa | Placa reticulada híbrida |
|---|---|---|---|
| Montaje | Atornillado a las ranuras en T existentes | Cubre la mayor parte de la mesa | Cubre la mesa y conserva agujeros adicionales |
| Altura disponible para herramientas | Suele ser el conjunto más bajo | Suele ser el conjunto más alto | Suele quedar entre ambos |
| Protección de mesa | Las ranuras abiertas acumulan virutas | Mayor cobertura de la fundición | Buena cobertura; los agujeros libres necesitan tapones |
| Piezas irregulares | Principalmente mordazas o palés estándar | Necesita palés de punto cero | Mordazas y bridas |
| Conductos de aire o aceite | A menudo atraviesan la zona de trabajo | Pueden discurrir dentro de la placa | Internos o externos según el diseño |
| Aplicación inicial | Fresadora pequeña, poco Z, cuarto eje | Cortes exigentes y automatización posterior | Taller de trabajos variados |
No hay un ganador universal. Una mesa basculante de 5 ejes con poca altura libre suele partir de un bloque bajo en ranuras en T. Una fresadora de producción con desbaste exigente suele partir de una placa completa. Un taller que recibe fundiciones unitarias suele partir de una retícula. Escriba la restricción principal antes de comparar ofertas.
Cuatro comprobaciones antes de taladrar o atornillar
Compatibilizar el material de placa y mesa
La mayoría de mesas de fresadora son de fundición gris. Una placa grande de acero o fundición se dilata a una velocidad parecida. El aluminio sin tratar sobre hierro no se comporta igual y puede corroerse con refrigerantes sintéticos.
Cálculo hipotético: suponga que la diferencia de coeficientes de dilatación de los materiales seleccionados es 12.5 × 10⁻⁶/K. En 800 mm y con una subida uniforme de 12 °C, la diferencia es 800 × 12 × 12.5 × 10−6 = 0.12 mm. Se supone dilatación libre y uniforme; no es movimiento medido de máquina. Utilice coeficientes verificados de los materiales reales y revise gradientes térmicos, restricciones y el plano de posicionamiento. En una placa de aluminio, evalúe por separado recubrimiento, exposición al refrigerante, casquillos e insertos.
Evitar dos centros rígidos en una placa grande
Algunas disposiciones aprobadas con varios receptores utilizan un punto de posicionamiento, otro que limita el giro permitiendo la dilatación y otros que solo traccionan hacia abajo. Confirme el esquema, la función de los pasadores, los ajustes y las holguras con el plano del conjunto. No asigne funciones solo por el número de receptores. Compruebe atascos y desplazamiento de referencias con la temperatura y carga previstas.
Mantener las virutas fuera de los apoyos
Una viruta de 0.02 mm bajo un asiento puede superar el margen de posicionamiento de una pieza ajustada; evalúelo con la tolerancia real. Utilice únicamente funciones de limpieza y protección documentadas para el receptor; no todos incorporan rascador. Si el modelo admite comprobación de entrehierro neumático, confirme puntos de detección, alcance físico de medida, circuito y umbral calibrado. La señal puede indicar el asiento vigilado; no demuestra que todos los tirantes estén bloqueados, que haya fuerza suficiente ni que toda la célula sea segura. Interprete las variaciones de presión según el circuito de detección y valide los interbloqueos de fallo antes de Cycle Start. Ajuste el disparo con los componentes seleccionados, el circuito calibrado y los ensayos de fallo acordados.
Alinear el siguiente trabajo fuera de la máquina
La preparación externa puede sacar la carga y la alineación del tiempo de espera del husillo. Acepte la secuencia completa en la estación real: liberación, manipulación segura, limpieza, reasiento, sujeción, comprobaciones de estado y referencias, y disponibilidad para cortar. Mídala frente al proceso anterior con los mismos puntos de inicio y fin. Calcule el retorno a partir del tiempo medido, la frecuencia de trabajos, el personal y el coste ofertado de adaptación.
Envíe la mesa, los trabajos y el límite de altura
Para una primera revisión, envíe estos datos. Permiten a NEXTAS comparar un bloque en ranuras en T, una subplaca completa y una retícula sobre la misma máquina, sin proponer por defecto la placa más gruesa.
- Máquina: modelo, dimensiones de mesa, paso de ranuras en T y altura restante entre mesa y nariz del husillo con la herramienta más larga que deba conservar.
- Trabajos: frecuencia de cambios, presencia de fundiciones irregulares y necesidad de montar mordazas, palés o ambos en la misma estación.
- Carga: masa del utillaje, masa de pieza y dirección principal de corte. Indique «desconocido» si falta un dato.
- Servicios: disponibilidad de aire, posibilidad de introducir tubos en la zona de trabajo y necesidad de utilizar algunos días las ranuras en T originales.
- Alcance: base candidata (bloque en T, placa completa o retícula), cantidad y receptores, tirantes o adaptadores que debe incluir la oferta.
Solicite la altura instalada completa, el esquema de posicionamiento para varios receptores y las opciones de limpieza o comprobación neumática que correspondan a los modelos concretos. El responsable del proceso debe validar asiento, holguras e inspección de primera pieza en la máquina.
Preguntas antes de elegir la base de mesa
¿Los tres montajes ofrecen la misma precisión?
Pueden compartir la clase de reasiento publicada en una pareja limpia y compatible de tirante y receptor. El montaje sigue cambiando la altura, la exposición a virutas y las restricciones de la placa. Valide el conjunto en su máquina; no traslade un valor de reasiento de catálogo a la tolerancia de pieza terminada.
¿Una subplaca completa consume siempre demasiada altura?
No. Suele ser la más alta de las tres bases, pero el límite depende de su altura libre y del plano seleccionado. Una fresadora pequeña con herramientas largas suele partir de un bloque bajo en ranuras en T. Confirme la altura instalada antes de pedir.
¿Podré seguir sujetando una fundición irregular después de adaptar punto cero?
Sí, si elige una placa reticulada híbrida y tapa los agujeros sin uso. Los bloques directos en T y muchas subplacas completas presuponen mordazas o palés que ya llevan tirantes. Una fundición sobredimensionada necesitará otro plan de sujeción.
¿Necesito aire de taller para adaptar una mesa existente?
No. Las placas manuales bloquean con llave y no necesitan aire. El aire o aceite desbloquea módulos de sujeción por muelle y alimenta algunos circuitos de detección. Elija los servicios según el modelo, no según el nombre de la base.
Adaptación de una mesa existente
Consulte qué base conviene revisar
Envíe los datos anteriores e identifique las dos bases que está considerando. NEXTAS puede comparar altura disponible, variedad de trabajos y espacio de montaje e identificar los planos de modelo y las dudas pendientes para su oferta.
Consultar la adaptación de su mesa