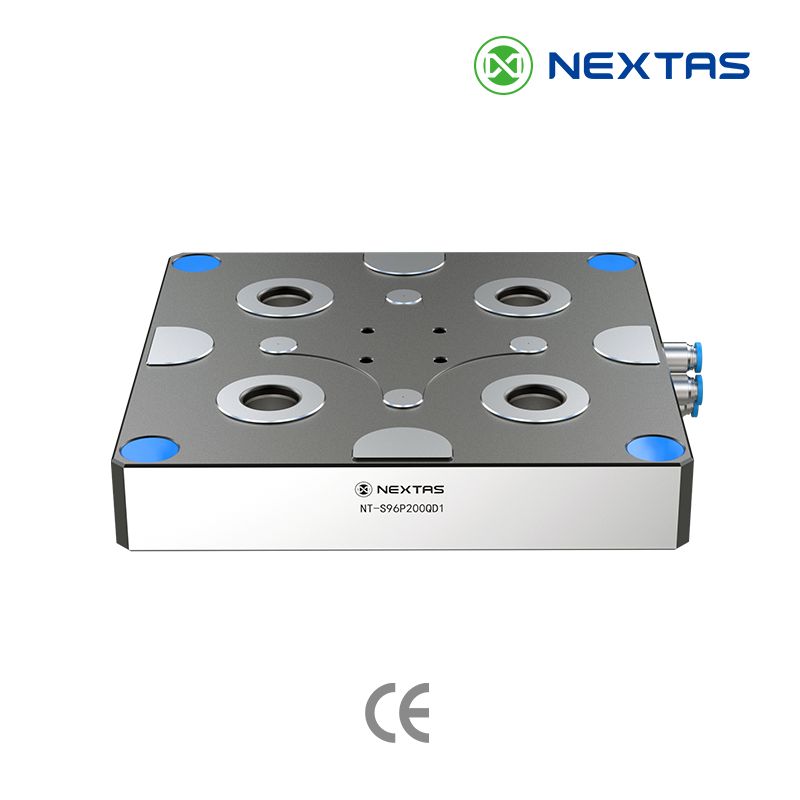
Faut-il boulonner les récepteurs dans vos rainures en T existantes, couvrir la table d’une plaque intermédiaire ou choisir une plaque quadrillée acceptant encore des brides ? C’est le véritable choix lorsqu’on ajoute le bridage point zéro à une fraiseuse existante. Tirettes et récepteurs peuvent appartenir à la même famille. C’est la couche située dessous qui modifie la hauteur d’outil restante, l’exposition aux copeaux et ce que vous pourrez encore brider le mois suivant.
Le récepteur est l’unité de base sur la machine. La tirette est l’axe trempé du montage. Lorsqu’elle s’assied, les faces rectifiées internes du récepteur définissent X, Y et Z. Le serrage tire ensuite la tirette vers le bas. Il ne « trouve » pas la position en serrant des écrous en T.
Ce guide compare trois façons d’installer cette interface sur une table à rainures en T existante. Il aide à sélectionner les plans à examiner. Il ne valide ni coupe, ni charge utile, ni épaisseur de plaque avant que ces plans existent.
Pourquoi la couche ajoutée à la table détermine le retour sur investissement
Chronométrez le changement de montage actuel avant d’acheter une couche pour la table. Incluez le nettoyage de table, le positionnement des écrous en T, l’alignement de l’étau et les contrôles d’origine pièce. Notez la fréquence à laquelle des commandes urgentes interrompent cette séquence. Ces délais mesurés indiquent les tâches qu’une adaptation pourrait supprimer.
Exemple de planification, pas un résultat client : un changement de montage de 30 minutes, effectué trois fois par équipe, représente 90 minutes d’attente broche. Avec un taux facturé de 100 $ par heure, cela représente 150 $ de temps machine perdu dans la journée. Remplacez les minutes et le taux par vos données d’atelier. Ce n’est pas une promesse du catalogue d’une plaque.
Des tirettes appariées peuvent permettre une réassise répétable, sans établir un temps de changement. Mesurez le cycle complet sur la machine réelle : desserrage, déchargement, nettoyage, remise en place, serrage, contrôles de référence et disponibilité pour reprendre la coupe. Comparez ce temps au procédé actuel avec les mêmes points de début et de fin ; ne déduisez pas un gain de temps d’une valeur catalogue sur interface propre.
Si la question suivante concerne l’arrivée d’air plutôt que le type de plaque, poursuivez avec le guide du raccordement latéral après cette présélection.
Positionner et serrer sont deux fonctions différentes
Sur une table classique à rainures en T, les mêmes vis positionnent et maintiennent souvent le montage. Le corps peut se déplacer pendant leur serrage. Sur un assemblage point zéro, l’assise définit la référence. Le serrage maintient seulement la tirette tirée vers le bas.
Deux types courants de serrage se rencontrent dans les adaptations :
- Plaques manuelles : une clé ou un verrouillage rapide commande le mécanisme interne. La plaque ne nécessite pas d’air d’atelier.
- Déverrouillage pneumatique ou hydraulique : sur un modèle documenté à serrage par ressorts, l’air ou l’huile libère la tirette. Confirmez la retenue mécanique et la réaction à la perte d’alimentation sur le plan et le circuit du modèle sélectionné. Le maintien par ressorts ne valide pas à lui seul un état machine sûr. Évaluez toute la machine ou cellule, y compris l’énergie accumulée, les pièces chargées, les retours d’état, les conditions d’autorisation et la reprise ; réceptionnez les états de défaut et de sécurité requis avant utilisation.
Les plaques manuelles NEXTAS des familles 52 mm et 96 mm indiquent un repositionnement inférieur à 0.005 mm. Les modèles de récepteurs V1 de la page des systèmes point zéro spécifient une répétabilité strictement inférieure à 0.003 mm ; celle des V2 doit être confirmée sur le plan du modèle sélectionné. Ces valeurs concernent une interface propre et appariée. Ce ne sont pas des tolérances de pièce finie, ni la preuve que tous les modes de fixation donneront la même mesure sur votre machine.
52 mm et 96 mm sont des entraxes de fixation, pas des classes de charge. Vérifiez la taille des récepteurs, la géométrie des tirettes, l’écartement des contacts, le chemin des efforts et les limites approuvées de force et de moment. Un adaptateur 52–96 mm n’est candidat qu’après concordance de ses plans d’interface et de fixation. Incluez-le dans le contrôle de hauteur installée et de dégagement.
Option 1 : boulonner les récepteurs dans les rainures en T
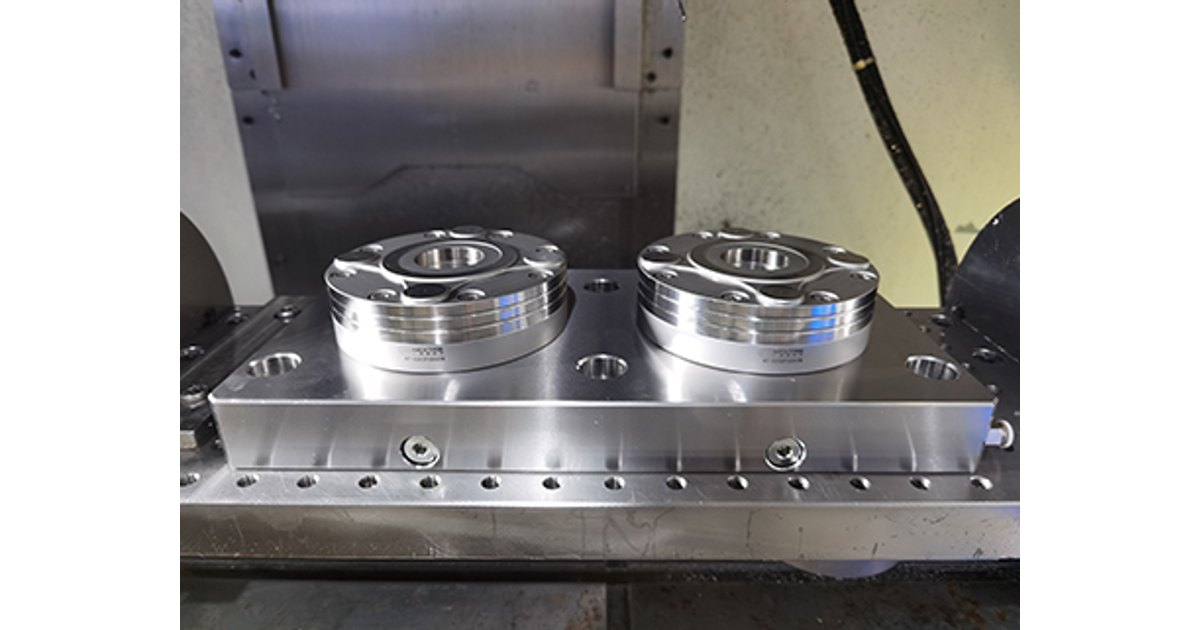
La fixation directe utilise un récepteur, un bloc à deux postes ou une petite plaque à quatre postes boulonnés dans les rainures. Des clavettes rectifiées, souvent dans une rainure 20H7, peuvent suivre la rainure centrale pour garder le bloc parallèle à la course X. Des vis à tête cylindrique se serrent ensuite dans les écrous en T. Sans clavettes, le bloc doit toujours être aligné au comparateur lors de l’installation.
À privilégier lorsque la hauteur d’outil restante est limitée, que la machine est petite ou qu’un ou deux étaux suffisent à des positions connues. Un bloc bas peut laisser davantage de place à un foret long ou à un ensemble de quatrième axe. Vous évitez aussi l’achat d’une plaque de la taille de toute la table.
Le compromis concerne la protection et les déplacements futurs. Les rainures ouvertes se remplissent de copeaux et de liquide de coupe. Si l’application suivante exige une autre position, il faut déboulonner, racler la table, replacer les écrous et réaligner au comparateur. Les tuyaux d’air des modules à déverrouillage traversent souvent la zone de travail si aucun chemin protégé n’est prévu.
Considérez le bloc fixé directement comme un poste local, pas comme une nouvelle table machine. Si vous comptez le déplacer chaque semaine, le gain sur les changements de montage peut disparaître dans le travail de table.
Option 2 : couvrir la table d’une plaque intermédiaire
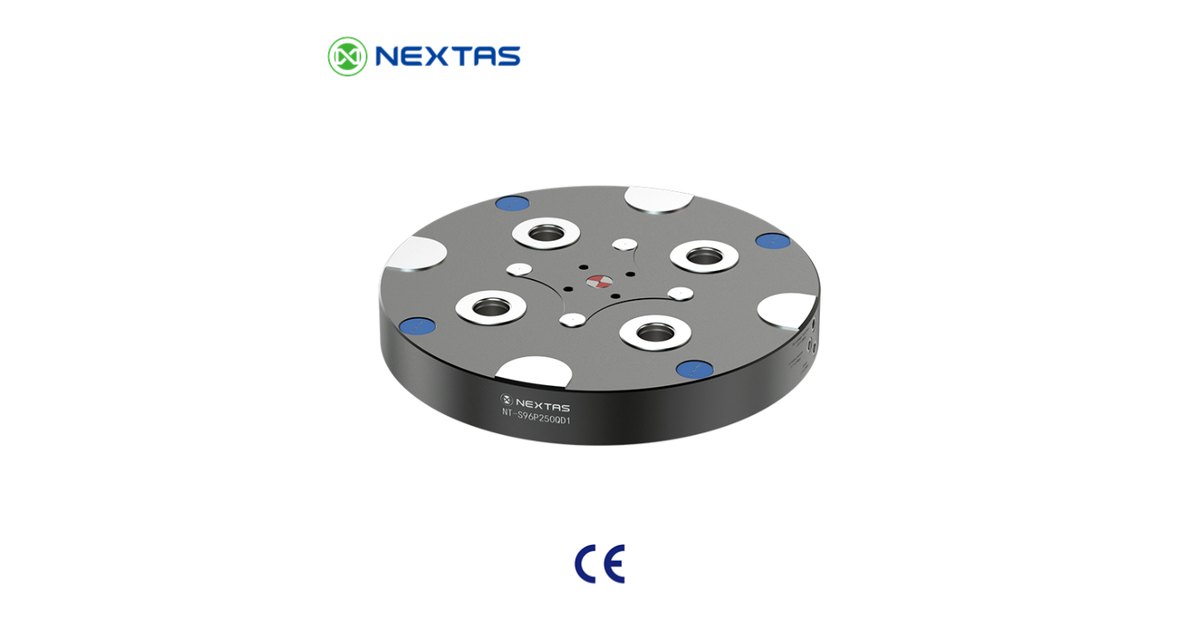
Une plaque intermédiaire est une plaque épaisse rectifiée couvrant la majeure partie ou la totalité de la table. Elle est généralement en fonte ou en acier traité. Les récepteurs sont logés dans des poches alésées. Sur de nombreuses plaques pneumatiques ou hydrauliques, des conduits sont percés dans la plaque et un collecteur en bordure alimente tous les postes. Les tuyaux restent ainsi hors du flux de copeaux.
À privilégier pour les coupes lourdes, pour protéger la table d’origine ou lorsque vous savez déjà que la majorité des applications utiliseront des palettes point zéro. La masse supplémentaire peut contribuer à amortir le broutement. La couverture protège aussi la fonderie d’origine des copeaux et du liquide de coupe.
Le compromis porte sur la hauteur et la masse. Une plaque assez épaisse pour assurer rigidité et conduits internes consomme une course Z qu’une petite fraiseuse verticale ne peut pas toujours céder. Elle peut aussi être trop lourde à déposer sans pont de levage ; considérez-la donc comme semi-permanente. Si vous avez encore besoin des rainures d’origine chaque mois, une couverture complète est inadaptée.
Demandez la hauteur installée de la plaque sélectionnée avec les récepteurs, pas une estimation générique de « 40 à 75 mm ». NEXTAS ne peut confirmer la hauteur de l’assemblage qu’à partir du plan du modèle et de votre table.
Option 3 : utiliser une plaque quadrillée hybride

Une plaque quadrillée hybride couvre aussi la table et reçoit les récepteurs point zéro à un entraxe défini, souvent 96 mm. Le reste de la face présente un réseau de trous, généralement au pas de 40 mm ou 50 mm. Des bagues trempées assurent le positionnement. Des inserts filetés, souvent M12, reçoivent des brides, des brides basses ou des butées.
À privilégier dans un atelier de petites séries variées. Les étaux et palettes standard se montent sur les récepteurs. Une pièce moulée trop grande pour une palette peut encore reposer sur des pions et des brides du quadrillage. Des rehausses et adaptateurs 96–52 se boulonnent également sur la même face.
L’usinage supplémentaire augmente le prix de la plaque. Les trous inutilisés recueillent les copeaux sans bouchons affleurants. La hauteur se situe entre un bloc bas sur rainures et une plaque de protection très épaisse, mais vous devez toujours consulter le plan sélectionné. Ne supposez pas que toute plaque quadrillée conserve assez d’ouverture pour un outil long.
Si le besoin se limite en réalité à quatre étaux sur une plaque connue, consultez le guide distinct des implantations à quatre postes après avoir confirmé qu’une plaque, plutôt que des blocs séparés, est la bonne couche.
Comparaison des trois options
La réassise sur une interface propre et appariée peut relever de la même classe publiée pour les trois options. Le mode de fixation modifie néanmoins la hauteur, les copeaux, la diversité des applications et les raccordements. Lisez une ligne à la fois, puis vérifiez le plan sélectionné au lieu de transformer une colonne en commande.
Comparaison de planification uniquement. Force, hauteur et réassise relèvent du plan du modèle désigné, pas de ce tableau.
| Critère | Récepteurs sur rainures en T | Plaque intermédiaire complète | Plaque quadrillée hybride |
|---|---|---|---|
| Fixation | Boulonnage dans les rainures existantes | Couvre la majeure partie de la table | Couvre la table avec des trous supplémentaires |
| Hauteur d’outil restante | Assemblage généralement le plus bas | Assemblage généralement le plus haut | Généralement intermédiaire |
| Protection de table | Les rainures ouvertes recueillent les copeaux | Meilleure couverture de la fonderie | Bonne couverture ; boucher les trous inutilisés |
| Pièces de forme irrégulière | Principalement étaux ou palettes standard | Exige des palettes point zéro | Étaux et brides |
| Conduits d’air ou d’huile | Souvent dans la zone de travail | Possibles à l’intérieur de la plaque | Internes ou externes selon conception |
| Atelier le plus adapté | Petite fraiseuse, Z limité, quatrième axe | Coupes lourdes et automatisation future | Atelier de sous-traitance à forte diversité |
Aucune option n’est universellement supérieure. Un berceau 5 axes disposant déjà de peu d’ouverture conduit souvent à un bloc bas sur rainures. Une fraiseuse de production avec ébauches difficiles conduit souvent à une plaque complète. Un atelier d’outillage recevant des pièces moulées unitaires conduit souvent à une plaque quadrillée. Écrivez la contrainte principale avant de comparer les devis.
Quatre contrôles avant de percer ou boulonner
Adapter le métal de la plaque à celui de la table
La plupart des tables de fraiseuses sont en fonte grise. Une grande plaque d’acier ou de fonte se dilate à un rythme voisin sous l’effet de la chaleur. Ce n’est pas le cas de l’aluminium nu sur la fonte. Il peut aussi se corroder dans un liquide de coupe synthétique.
Calcul hypothétique : supposons un écart de coefficient de dilatation de 12.5 × 10⁻⁶/K pour les matériaux choisis. Sur 800 mm avec une hausse uniforme de 12 °C, l’écart est de 800 × 12 × 12.5 × 10−6 = 0.12 mm. Le calcul suppose une dilatation libre et uniforme ; ce n’est pas un mouvement machine mesuré. Utilisez les coefficients vérifiés des matériaux réels et examinez les gradients thermiques, les contraintes et le plan de positionnement. Pour une plaque aluminium, examinez séparément le revêtement, l’exposition au liquide de coupe, les bagues et les inserts.
Ne bloquez pas une grande plaque sur deux centres rigides
Certaines implantations multirécepteurs approuvées utilisent un point de positionnement, un deuxième point limitant la rotation tout en permettant la dilatation, et d’autres points assurant le serrage vers le bas. Confirmez le principe réel, le rôle des pions, les ajustements et les jeux sur le plan de l’assemblage sélectionné. Ne déduisez pas ces rôles du seul nombre de récepteurs. Vérifiez le coincement et le déplacement de référence sous la température et la charge prévues.
Éloigner les copeaux des surfaces de référence
Un copeau de 0.02 mm sous une assise peut dépasser la marge de positionnement d’une pièce précise ; évaluez-le selon la tolérance réelle. Utilisez uniquement les fonctions de nettoyage et de protection documentées pour le récepteur sélectionné ; un racleur n’est pas universel. Si le modèle permet un contrôle pneumatique d’écart, confirmez les points de détection, le périmètre physique mesuré, le circuit et le seuil étalonné. Le signal peut indiquer l’assise surveillée ; il ne prouve ni le verrouillage de chaque tirette, ni une force suffisante, ni la sécurité de toute la cellule. Interprétez les variations de pression à partir du circuit choisi et validez les conditions d’autorisation liées aux défauts avant le départ cycle. Réglez le seuil de déclenchement selon le matériel, le circuit étalonné et les essais de défaut convenus.
Aligner l’application suivante hors machine
La préparation hors machine peut sortir le chargement et l’alignement du temps d’attente broche. Réceptionnez la séquence complète au poste réel : desserrage, manutention sûre, nettoyage, remise en place, serrage, contrôles d’état, contrôles de référence et disponibilité pour usiner. Comparez-la à l’ancien procédé avec les mêmes points de début et de fin. Calculez le retour sur investissement d’après le temps mesuré, la fréquence des applications, les effectifs et le prix de l’adaptation.
Transmettre la table, la diversité des pièces et la limite de hauteur
Pour une première étude, envoyez ce dossier. NEXTAS pourra comparer un bloc sur rainures en T, une plaque complète et une plaque quadrillée pour la même machine, plutôt que de chiffrer par défaut la plaque la plus épaisse.
- Machine : modèle, dimensions de table, entraxe des rainures en T et hauteur restante entre table et nez de broche avec l’outil le plus long à conserver.
- Applications : fréquence des changements, présence de pièces moulées atypiques et nécessité d’accueillir étaux, palettes ou les deux sur le même poste.
- Charge : masse du montage, masse de la pièce et direction principale de coupe. Notez « inconnu » si un champ reste ouvert.
- Alimentations et contraintes : disponibilité de l’air d’atelier, passage autorisé des tuyaux dans la zone de travail et besoin éventuel de conserver les rainures d’origine certains jours.
- Périmètre : couche envisagée : bloc sur rainures, plaque complète ou plaque quadrillée ; quantité ; récepteurs, tirettes et adaptateurs à inclure dans le devis.
Demandez l’empilage des hauteurs installées, le schéma de positionnement de plusieurs récepteurs et les options de nettoyage ou de contrôle d’écart propres aux modèles désignés. Le responsable procédé doit encore valider l’assise, les dégagements et le contrôle de première pièce sur la machine.
Questions avant de choisir la couche de table
Les trois fixations donnent-elles la même précision ?
Elles peuvent partager la même classe publiée de réassise sur une tirette et un récepteur propres et appariés. Le mode de fixation modifie néanmoins la hauteur, l’exposition aux copeaux et les contraintes de la plaque. Validez l’assemblage complet sur votre machine ; ne reportez pas une réassise catalogue en tolérance de pièce finie.
Une plaque intermédiaire complète consomme-t-elle toujours trop de hauteur d’outil ?
Non. C’est généralement la plus haute des trois couches, mais la limite dépend de votre ouverture restante et du plan de la plaque sélectionnée. Une petite fraiseuse avec outils longs conduit souvent à un bloc bas sur rainures. Confirmez la hauteur installée avant de commander.
Puis-je encore brider une pièce moulée atypique après l’adaptation point zéro ?
Oui, en choisissant une plaque quadrillée hybride et en bouchant les trous inutilisés. Les blocs sur rainures et de nombreuses plaques complètes attendent des étaux ou palettes déjà équipés de tirettes. Une pièce moulée surdimensionnée nécessite alors une autre stratégie de bridage.
Ai-je besoin d’air d’atelier pour adapter une table existante ?
Non. Les plaques manuelles se verrouillent avec une clé et ne nécessitent pas d’air. L’air ou l’huile déverrouille les modules à ressorts et alimente certains circuits de détection. Choisissez l’alimentation d’après le modèle sélectionné, pas le nom de la couche de table.
Adaptation d’une table existante
Demandez quelle couche de table étudier
Envoyez le dossier ci-dessus et indiquez les deux couches envisagées. NEXTAS peut comparer hauteur d’outil restante, diversité des applications et espace de fixation, puis identifier les plans des modèles et points ouverts pour votre devis.
Discuter de votre adaptation de table