Alıcıları mevcut T kanallarına mı bağlamalı, tablayı bir ara plakayla mı kaplamalı, yoksa pabuç bağlamaya da izin veren ızgara plaka mı kullanmalısınız? Mevcut frezeye sıfır nokta bağlama eklerken asıl seçim budur. Çekme saplamaları ve alıcılar aynı aileden olabilir. Altlarındaki katman; kalan takım yüksekliğini, talaş birikimini ve gelecek ay neleri bağlayabileceğinizi belirler.
Alıcı, makine üzerindeki temel birimdir. Çekme saplaması, fikstürün üzerindeki sertleştirilmiş pimdir. Saplama oturduğunda alıcının taşlanmış iç yüzeyleri X, Y ve Z konumunu belirler. Bağlama mekanizması ardından saplamayı aşağı çeker. T somunlarını sıkarak konum aramaz.
Bu rehber, bu arayüzü mevcut T kanallı tablaya yerleştirmenin üç yolunu karşılaştırır. İncelenecek çizimleri seçmek için kullanın. Çizimler olmadan bir kesme koşulunu, yükü veya plaka kalınlığını onaylamaz.
Tabla katmanı yatırımın geri dönüşünü neden belirler?
Tabla katmanı satın almadan önce mevcut fikstür değişiminin süresini ölçün. Tabla temizliğini, T somunlarının yerleşimini, mengene hizalamasını ve iş parçası sıfır kontrollerini dahil edin. Acil işlerin bu sırayı ne sıklıkla böldüğünü kaydedin. Ölçülen gecikmeler, uyarlamanın hangi işleri ortadan kaldırabileceğini gösterir.
Planlama örneğidir, müşteri sonucu değildir: Vardiyada üç kez yapılan ve her biri 30 dakika süren fikstür değişimi, 90 dakika iş mili beklemesi demektir. Saatlik 100 ABD doları ücretle bu bekleme, o gün 150 ABD doları makine zamanı kaybına karşılık gelir. Süreyi ve ücreti kendi atölye verilerinizle değiştirin. Bunu plaka kataloğunun bir taahhüdü olarak görmeyin.
Eşleşen saplamalar tekrarlanabilir oturmayı destekleyebilir; ancak fikstür değişim süresini belirlemez. Gerçek makinede tüm çevrimi ölçün: açma, boşaltma, temizlik, yeniden oturtma, bağlama, referans kontrolleri ve kesime yeniden hazır olma. Ölçülen süreyi aynı başlangıç ve bitiş noktalarıyla mevcut süreçle karşılaştırın; temiz arayüz için verilen katalog değerinden zaman tasarrufu çıkarmayın.
Bir sonraki sorunuz plaka tipi yerine hava girişi ise bu ön elemeden sonra Yandan girişli hat yönlendirme rehberiyle devam edin.
Konumlandırma ve bağlama aynı iş değildir
Standart T kanallı tablaya bağlanan fikstürlerde aynı cıvatalar çoğu zaman hem konumlandırır hem tutar. Sıkılırken gövde kayabilir. Sıfır nokta düzeneğinde referansı oturma yüzeyi belirler. Bağlama mekanizması yalnızca saplamayı aşağı çekili tutar.
Uyarlamalarda iki yaygın bağlama tipi görülür:
- Manuel plakalar: İç kilidi bir anahtar veya hızlı kilit mekanizması çalıştırır. Plakada atölye havasına ihtiyaç duyulmaz.
- Hava veya yağ ile açma: Belgelenmiş yayla bağlamalı modellerde saplama hava veya yağ ile serbest bırakılır. Mekanik tutmayı ve besleme kaybındaki davranışı seçilen modelin çizimi ve devresinden doğrulayın. Yayla tutma tek başına güvenli makine durumunu doğrulamaz. Depolanmış enerji, yüklenmiş parçalar, geri bildirimler, kilitlemeler ve yeniden başlatma davranışı dahil makineyi veya hücreyi bütünüyle değerlendirin; işletmeden önce gerekli hata ve güvenli durumları kabul testleriyle doğrulayın.
NEXTAS 52 mm ve 96 mm ailelerindeki manuel plakalar için tekrarlı konumlandırma değeri 0,005 mm'den küçüktür. Sıfır nokta sistemleri sayfasında listelenen V1 alıcı modellerinin tekrarlanabilirliği kesin olarak 0,003 mm'nin altındadır; V2 tekrarlanabilirliği seçilen model çiziminden doğrulanmalıdır. Bu değerler temiz ve eşleşmiş arayüze aittir. Bitmiş parça toleransı değildir ve her montaj yönteminin makinenizde aynı sonucu vereceğini kanıtlamaz.
52 mm ve 96 mm, montaj hatveleridir; yük sınıfları değildir. Alıcı boyutunu, saplama geometrisini, temas açıklığını, yük yolunu ve onaylı kuvvet ve moment sınırlarını kontrol edin. 52–96 mm adaptör, ancak eşleşme ve montaj çizimleri uyduktan sonra adaydır. Adaptörü toplam montaj yüksekliğine ve açıklık kontrolüne dahil edin.
Seçenek 1: Alıcıları T kanallarına bağlayın
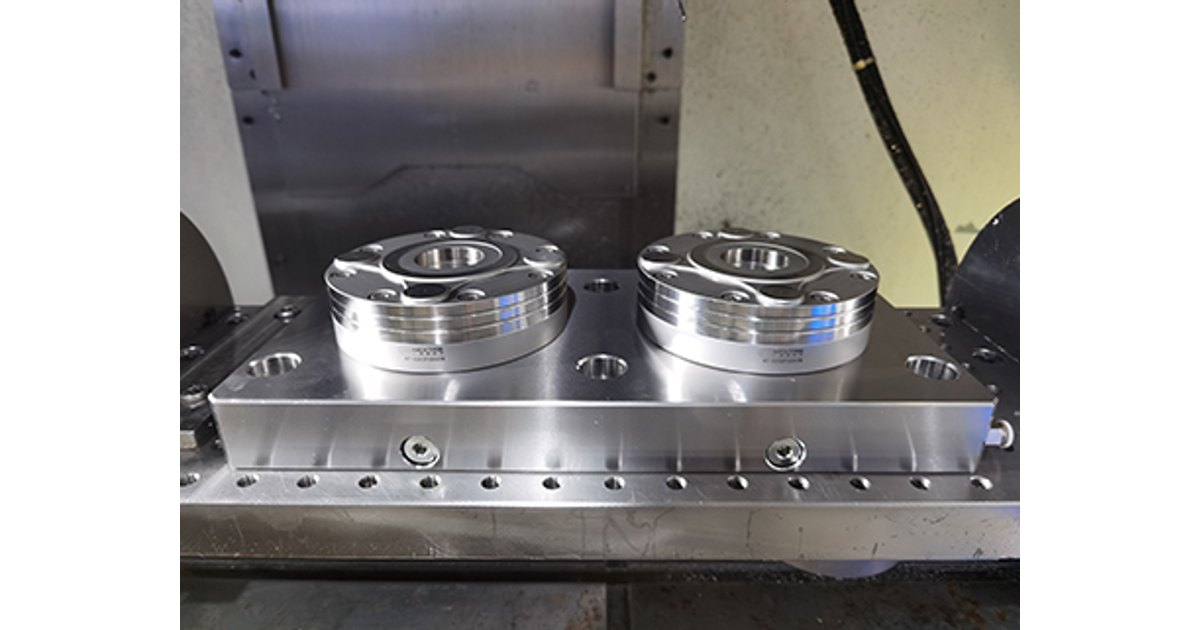
Doğrudan montajda tek alıcı, iki istasyonlu blok veya küçük dört istasyonlu plaka, tabla kanallarına cıvatalanır. Çoğunlukla 20H7 yuvaya oturan taşlanmış kamalar, bloğu X hareketine paralel tutmak için orta T kanalını izleyebilir. Silindirik başlı cıvatalar T somunlarına sıkılır. Blok kamasızsa ilk kurulumda yine komparatörle hizalama gerekir.
Önce bunu değerlendirin: Kalan takım yüksekliği sınırlıysa, makine küçükse veya bilinen noktalarda yalnızca bir ya da iki mengene gerekiyorsa. Alçak blok, uzun matkap veya dördüncü eksen düzeneği için daha çok yer bırakabilir. Ayrıca tüm tabla boyutunda plaka satın almanız gerekmez.
Karşılığı, koruma ihtiyacı ve sonraki yer değişiklikleridir. Açık T kanalları talaş ve soğutma sıvısıyla dolar. Sonraki işte blok başka yere alınacaksa cıvataları sökmek, tablayı temizlemek, T somunlarını yeniden yerleştirmek ve tekrar hizalamak gerekir. Korumalı yol planlanmadıkça açma modüllerinin hava hortumları çoğu zaman çalışma alanından geçer.
Doğrudan monte edilmiş bloğu yeni bir makine tablası değil, yerel istasyon olarak değerlendirin. Her hafta taşımayı bekliyorsanız fikstür değişiminde kazanılan süre tabla işleriyle kaybolabilir.
Seçenek 2: Tablayı ara plakayla kaplayın
Ara plaka, makine tablasının çoğunu veya tamamını kaplayan kalın, taşlanmış plakadır. Genellikle dökme demirden veya işlem görmüş çelikten yapılır. Alıcılar işlenmiş yuvalara oturur. Birçok hava veya yağla çalışan plakada besleme kanalları plaka içinden delinir; böylece kenardaki tek bir dağıtıcı tüm istasyonları besler. Hortumlar talaş akışından uzak kalır.
Önce bunu değerlendirin: Ağır kesimler yapıyorsanız, orijinal tablayı korumak istiyorsanız veya işlerin çoğunun sıfır nokta paletlerinde yapılacağını biliyorsanız. Ek kütle titreşimi sönümlemeye yardımcı olabilir. Kaplama ayrıca talaş ve soğutma sıvısını orijinal dökümden uzak tutar.
Karşılığı yükseklik ve ağırlıktır. Rijitlik ve iç hatlar için yeterince kalın plaka, küçük dik işleme merkezinin ayıramayacağı Z hareketini tüketebilir. Aynı plaka vinçsiz kaldırılamayacak kadar ağır olabilir; bu nedenle yarı kalıcı kabul edin. Her ay orijinal T kanallarına ihtiyaç duyuyorsanız tam kaplama uygun katman değildir.
Genel bir “40–75 mm” tahmini yerine seçilen plaka ve alıcıların birlikte montaj yüksekliğini isteyin. NEXTAS toplam yüksekliği ancak model çizimi ve tablanız üzerinden doğrulayabilir.
Seçenek 3: Hibrit ızgara plaka kullanın

Hibrit ızgara plaka da tablayı kaplar ve sıfır nokta alıcılarını çoğunlukla 96 mm gibi belirli aralıklarla tutar. Kalan yüzeyde genellikle 40 mm veya 50 mm hatveli delik düzeni bulunur. Sertleştirilmiş burçlar konumlandırır. Çoğunlukla M12 olan dişli elemanlara bağlama pabuçları, yandan bağlama elemanları veya dayamalar takılır.
Önce bunu değerlendirin: Çok çeşitli işler yapan atölyelerde. Standart mengeneler ve paletler alıcılara oturabilir. Palete sığmayan büyük döküm parçalar ızgaradaki pimler ve bağlama elemanlarıyla tutulabilir. Yükseltme blokları ve 96–52 adaptörler de aynı yüzeye bağlanabilir.
Ek işleme plaka maliyetini artırır. Yüzeyle sıfır tapalar kullanılmazsa boş delikler talaş toplar. Yükseklik alçak T kanalı bloğu ile çok kalın koruma plakası arasında kalır; ancak seçilen çizim yine incelenmelidir. Her ızgara plakanın uzun takım için yeterli açıklık bırakacağını varsaymayın.
İş düzeni gerçekte bilinen bir plakadaki dört mengeneden oluşuyorsa ayrı Dört istasyonlu yerleşim rehberini , ayrı bloklar yerine plakanın uygun katman olduğuna karar verdikten sonra karşılaştırın.
Üç seçenek nasıl karşılaştırılır?
Temiz ve eşleşen arayüzde yeniden oturma tekrarlanabilirliği üç seçenek için aynı yayımlanmış sınıfta olabilir. Montaj yöntemi ise yüksekliği, talaş durumunu, iş çeşitliliğini ve hatları değiştirir. Satırları tek tek karşılaştırın. Ardından bir sütunu doğrudan siparişe dönüştürmek yerine seçilen çizimi kontrol edin.
Yalnızca planlama karşılaştırmasıdır. Kuvvet, yükseklik ve yeniden oturma değerleri bu tabloya değil, ilgili model çizimine aittir.
| Kontrol | T kanalı alıcıları | Tam ara plaka | Hibrit ızgara plaka |
|---|---|---|---|
| Montaj biçimi | Mevcut T kanallarına cıvatalanır | Tablanın çoğunu kaplar | Tablayı kaplar ve ek delikleri korur |
| Kalan takım yüksekliği | Genellikle en alçak düzenek | Genellikle en yüksek düzenek | Genellikle ikisinin arasında |
| Tabla koruması | Açık kanallar talaş toplar | Dökümü en kapsamlı biçimde kaplar | İyi koruma; boş delikler tapa gerektirir |
| Düzensiz şekilli parçalar | Çoğunlukla standart mengene veya paletler | Sıfır nokta paletleri gerektirir | Mengeneler ve bağlama pabuçları |
| Hava veya yağ hatları | Çoğu zaman çalışma alanından geçer | Plaka içinden geçirilebilir | Tasarıma göre içeriden veya dışarıdan |
| İlk değerlendirmeye uygun atölye | Küçük freze, sınırlı Z, dördüncü eksen | Ağır kesim ve sonraki otomasyon | Çok çeşitli işler yapan atölye |
Her koşulda üstün bir seçenek yoktur. Açıklığı zaten sınırlı olan beş eksenli döner düzeneklerde çoğu zaman alçak T kanalı bloğuyla başlanır. Ağır kaba işleme yapılan üretim frezelerinde tam plaka öne çıkar. Tek seferlik döküm parçalar işleyen takımhanelerde ızgara plaka öne çıkar. Teklifleri karşılaştırmadan önce en önemli kısıtı yazın.
Delmeden veya cıvatalamadan önce dört kontrol
Plaka malzemesini tablayla eşleştirin
Çoğu freze tablası gri dökme demirdir. Büyük çelik veya demir plaka ısıyla benzer oranda genleşir. Demir üzerindeki çıplak alüminyum ise aynı şekilde davranmaz. Sentetik soğutma sıvısında korozyon da oluşabilir.
Varsayımsal hesap: Seçilen malzeme çiftinin ısıl genleşme katsayısı farkının 12,5 × 10⁻⁶/K olduğunu varsayın. 800 mm uzunlukta, eşit 12 °C sıcaklık artışında fark 800 × 12 × 12,5 × 10−6 = 0,12 mm olur. Bu, serbest ve eşit genleşme varsayımıdır; ölçülmüş makine hareketi değildir. Gerçek malzemelerin doğrulanmış katsayılarını kullanın; sıcaklık farklarını, kısıtlamaları ve konumlandırıcı çizimini inceleyin. Alüminyum plakada kaplamayı, soğutma sıvısı etkisini, burçları ve dişli elemanları ayrı tasarım kararları olarak değerlendirin.
Büyük plakayı iki rijit merkeze kilitlemeyin
Bazı onaylı çok alıcılı yerleşimlerde bir konumlandırma noktası, genleşmeye izin verirken dönüşü sınırlayan ikinci nokta ve aşağı çeken diğer noktalar kullanılır. Gerçek düzeni, pim görevlerini, geçmeleri ve boşlukları seçilen montaj çiziminden doğrulayın. Bu görevleri yalnızca alıcı sayısından çıkarmayın. Beklenen sıcaklık ve yük altında sıkışmayı ve referans hareketini kontrol edin.
Talaşı konumlandırma yüzeylerinden uzak tutun
Oturma yüzeyinin altındaki 0,02 mm talaş, hassas parçanın konumlandırma payını aşabilir; gerçek toleransa göre değerlendirin. Yalnızca seçilen alıcı için belgelenmiş temizlik ve koruma özelliklerini kullanın; her modelde sıyırıcı yoktur. Seçilen model hava aralığı kontrolünü destekliyorsa algılama noktalarını, fiziksel ölçüm kapsamını, devreyi ve kalibre edilmiş eşiği doğrulayın. Sinyal, izlenen oturma durumunu gösterebilir; her saplamanın kilitlendiğini, bağlama kuvvetinin yeterli olduğunu veya tüm hücrenin güvenli olduğunu kanıtlamaz. Basınç değişimlerini seçilen algılama devresine göre yorumlayın ve Çevrim Başlat öncesi hata kilitlemelerini doğrulayın. Tetikleme değerini seçilen donanıma, kalibre edilmiş algılama devresine ve üzerinde uzlaşılan hata testlerine göre belirleyin.
Sonraki işi iş mili dışında hizalayın
Çevrim dışı hazırlık, yükleme ve hizalamayı iş mili bekleme süresinin dışına taşıyabilir. Gerçek istasyonda tam değişim sırasını doğrulayın: açma, güvenli taşıma, temizlik, yeniden oturtma, bağlama, durum kontrolleri, referans kontrolleri ve kesime hazır olma. Aynı başlangıç ve bitiş noktalarıyla eski süreçle karşılaştırarak ölçün. Geri dönüşü ölçülen süreye, iş sıklığına, personele ve teklif edilen uyarlama maliyetine göre hesaplayın.
Tabla, iş çeşitliliği ve yükseklik sınırını gönderin
İlk uyarlama incelemesi için bu bilgileri gönderin. Böylece NEXTAS varsayılan olarak en kalın plakayı teklif etmek yerine T kanalı bloğunu, tam ara plakayı ve ızgara plakayı aynı makineye göre karşılaştırabilir.
- Makine: Model, tabla boyutu, T kanalı hatvesi ve kullanmanız gereken en uzun takımla tabla ile iş mili burnu arasında kalan yükseklik.
- İşler: Fikstür değişim sıklığı, düzensiz döküm parçaların bulunup bulunmadığı ve aynı istasyona mengene, palet veya her ikisinin de yerleşip yerleşmeyeceği.
- Yük: Fikstür kütlesi, parça kütlesi ve ana kesme yönü. Bilinmeyen alanlara “bilinmiyor” yazın.
- Yardımcı beslemeler: Atölye havasının bulunup bulunmadığı, hortumların çalışma alanına girip giremeyeceği ve bazı günler orijinal T kanallarına ihtiyaç duyulup duyulmadığı.
- Kapsam: Aday katman (T kanalı bloğu, tam plaka veya ızgara plaka), miktar ve teklife dahil edilecek alıcı, saplama veya adaptörler.
Toplam montaj yüksekliğini, birden fazla alıcı için konumlandırma düzenini ve ilgili modellere ait temizlik ya da hava aralığı seçeneklerini isteyin. Süreç sorumlusu yine makinede oturmayı, açıklığı ve ilk parça kontrolünü doğrulamalıdır.
Tabla katmanını seçmeden önce sorulan sorular
Üç montaj yöntemi de aynı hassasiyeti sağlar mı?
Temiz, eşleşmiş saplama ve alıcıda aynı yayımlanmış yeniden oturma sınıfını paylaşabilirler. Montaj yöntemi yüksekliği, talaş etkisini ve plakanın kısıtlanma biçimini değiştirir. Düzeneği makinenizde bütünüyle doğrulayın; katalogdaki yeniden oturma değerini bitmiş parça toleransına taşımayın.
Tam ara plaka her zaman fazla takım yüksekliği tüketir mi?
Hayır. Genellikle üç katmanın en yükseğidir; ancak sınır, kalan açıklığınız ve seçilen plaka çizimidir. Uzun takımlı küçük frezede çoğunlukla alçak T kanalı bloğuyla başlanır. Siparişten önce montaj yüksekliğini doğrulayın.
Sıfır nokta uyarlamasından sonra düzensiz döküm parçaları hâlâ bağlayabilir miyim?
Evet; hibrit ızgara plaka seçer ve kullanılmayan delikleri tapayla kapatırsanız. Doğrudan T kanalı blokları ve birçok tam ara plaka, saplamaları zaten takılmış mengene veya paletler içindir. Büyük döküm parçası farklı bir bağlama planı gerektirir.
Mevcut tablayı uyarlamak için atölye havası gerekir mi?
Hayır. Manuel plakalar anahtarla kilitlenir ve hava gerektirmez. Hava veya yağ, yayla kilitlenen modülleri açmak ve bazı algılama devrelerini beslemek için kullanılır. Beslemeyi tabla katmanının adına göre değil, seçilen modele göre belirleyin.
Mevcut tablanın uyarlanması
İncelenecek tabla katmanını sorun
Yukarıdaki bilgileri ve değerlendirdiğiniz iki katmanı gönderin. NEXTAS kalan takım yüksekliğini, iş çeşitliliğini ve montaj alanını karşılaştırıp teklifiniz için gerekli model çizimlerini ve açık soruları belirleyebilir.
Tabla uyarlamanızı görüşün