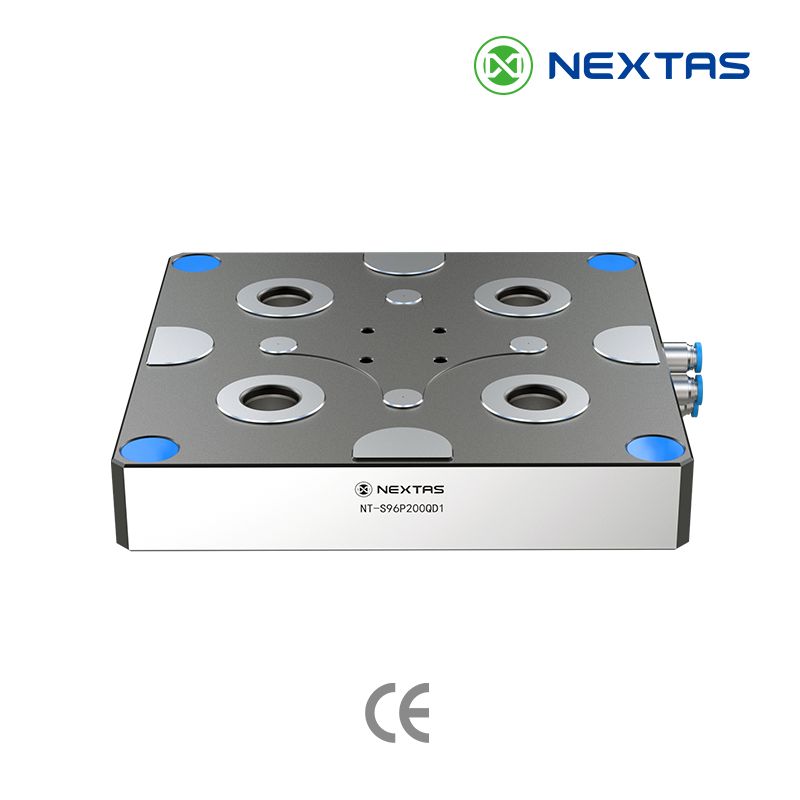
Przykręcić moduły do istniejących rowków teowych, osłonić stół płytą bazową czy zastosować płytę z siatką otworów, do której nadal można mocować łapy dociskowe? To zasadniczy wybór przy doposażaniu frezarki w system mocowania w punkcie zerowym. Trzpienie i moduły mogą należeć do tej samej rodziny. To warstwa pod nimi zmienia pozostałą przestrzeń na narzędzie, narażenie na wióry i możliwości mocowania kolejnych zleceń.
Moduł odbiorczy jest jednostką bazową na obrabiarce. Trzpień wciągający to hartowany element na uchwycie. Po jego osadzeniu szlifowane powierzchnie wewnątrz modułu ustalają X, Y i Z. Mechanizm mocujący następnie dociąga trzpień. Dokręcanie nakrętek teowych nie służy do „odnajdywania” pozycji.
Poradnik porównuje trzy sposoby zamontowania tego interfejsu na istniejącym stole z rowkami teowymi. Pomaga wybrać rysunki do analizy. Nie zatwierdza parametrów skrawania, obciążenia ani grubości płyty przed otrzymaniem tych rysunków.
Dlaczego warstwa na stole decyduje o zwrocie inwestycji
Przed zakupem zmierz obecny czas wymiany uchwytu. Uwzględnij czyszczenie stołu, ustawianie nakrętek teowych, osiowanie imadła i kontrolę przesunięcia układu roboczego. Zapisz, jak często pilne zlecenia przerywają tę sekwencję. Zmierzone opóźnienia pokażą, które czynności może wyeliminować modernizacja.
Przykład planistyczny, a nie wynik klienta: wymiana uchwytu trwająca 30 minut, wykonywana trzy razy na zmianę, oznacza 90 minut oczekiwania wrzeciona. Przy stawce 100 USD za godzinę odpowiada to 150 USD niewykorzystanego czasu maszyny w danym dniu. Podstaw własne czasy i stawkę. Nie traktuj tego jako obietnicy wynikającej z katalogu płyt.
Dopasowane trzpienie mogą zapewniać powtarzalne osadzenie, ale nie określają czasu wymiany uchwytu. Zmierz pełny cykl na rzeczywistej obrabiarce: zwolnienie, rozładunek, czyszczenie, ponowne osadzenie, zamocowanie, sprawdzenie baz i gotowość do wznowienia skrawania. Porównaj go z obecnym procesem, stosując te same punkty początku i końca; katalogowa wartość dla czystego interfejsu nie dowodzi oszczędności czasu.
Jeżeli kolejne pytanie dotyczy doprowadzenia powietrza, a nie rodzaju płyty, po tym porównaniu przejdź do poradnika prowadzenia zasilania bocznego .
Ustalanie położenia i mocowanie to różne zadania
Na zwykłym stole z rowkami teowymi te same śruby często ustalają i mocują uchwyt. Podczas dokręcania korpus może się przesunąć. W układzie punktu zerowego gniazdo wyznacza bazę. Mechanizm mocujący jedynie utrzymuje dociągnięty trzpień.
Przy modernizacji spotyka się dwa podstawowe sposoby mocowania:
- Płyty ręczne: klucz lub szybka blokada uruchamia wewnętrzny mechanizm. Płyta nie wymaga zasilania sprężonym powietrzem.
- Zwalnianie pneumatyczne lub hydrauliczne: w udokumentowanym modelu zaciskanym sprężynowo powietrze lub olej zwalnia trzpień. Potwierdź mechaniczne utrzymanie i reakcję na utratę zasilania na podstawie rysunku oraz schematu wybranego modelu. Sama sprężyna nie potwierdza bezpiecznego stanu maszyny. Oceń całą obrabiarkę lub celę, w tym energię zgromadzoną, załadowane detale, sprzężenie zwrotne, blokady i ponowny rozruch, a przed pracą zatwierdź wymagane stany awaryjne i bezpieczne.
Dla ręcznych płyt NEXTAS z rodzin 52 mm i 96 mm podano powtarzalność pozycjonowania poniżej 0.005 mm. Wymienione modele modułów V1 na stronie systemów mocowania w punkcie zerowym mają powtarzalność ściśle poniżej 0.003 mm; dla V2 trzeba ją potwierdzić na rysunku wybranego modelu. Wartości te dotyczą czystego, dopasowanego interfejsu. Nie są tolerancją gotowego detalu ani dowodem, że każdy sposób montażu da taki sam wynik na Twojej obrabiarce.
52 mm i 96 mm oznaczają rozstawy montażowe, a nie klasy obciążenia. Sprawdź wielkość modułu, geometrię trzpienia, rozpiętość podparcia, drogę przenoszenia obciążeń i zatwierdzone granice sił oraz momentów. Adapter 52–96 mm można rozważyć dopiero po potwierdzeniu zgodności rysunków obu interfejsów i mocowania. Uwzględnij go w wysokości zabudowy i kontroli prześwitów.
Opcja 1: moduły przykręcone do rowków teowych
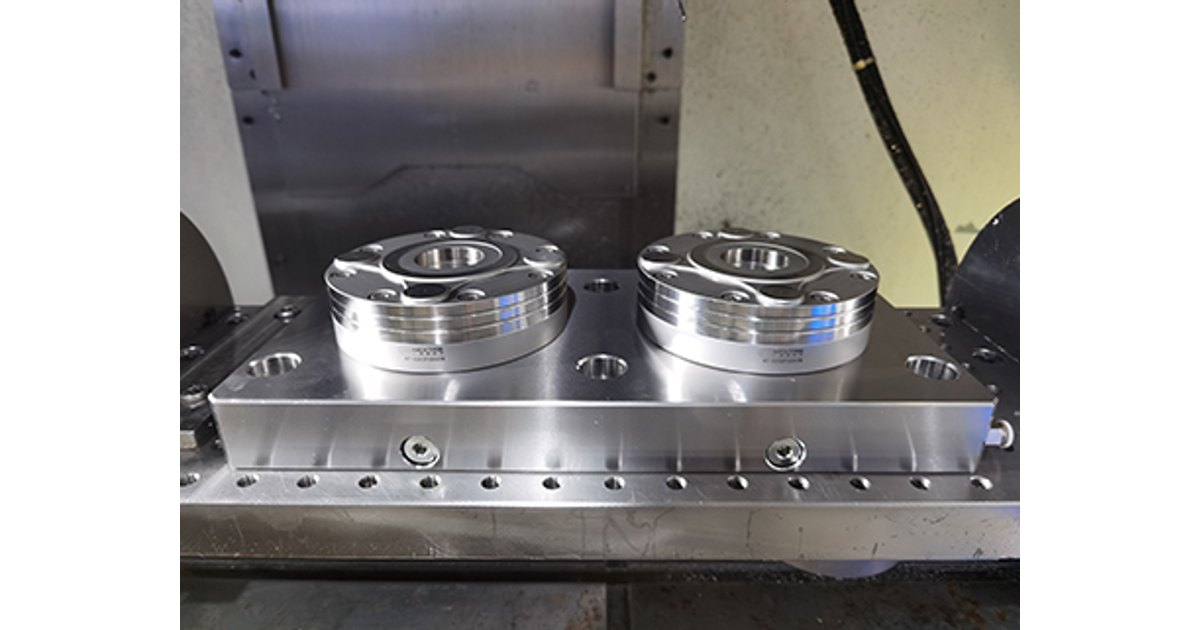
Montaż bezpośredni wykorzystuje pojedynczy moduł, blok dwustanowiskowy albo małą płytę czterostanowiskową przykręconą do rowków stołu. Szlifowane wpusty, często w rowku 20H7, mogą prowadzić blok wzdłuż środkowego rowka teowego, równolegle do przesuwu X. Śruby z łbem walcowym łączą go z nakrętkami teowymi. Blok bez wpustów nadal wymaga jednorazowego ustawienia czujnikiem podczas montażu.
Rozważ tę opcję najpierw przy małym zapasie wysokości narzędzia, niewielkiej maszynie albo potrzebie jednego lub dwóch imadeł w ustalonych miejscach. Niski blok pozostawia więcej przestrzeni na długie wiertło lub czwartą oś. Nie kupujesz też płyty wielkości całego stołu.
Kosztem są słabsza ochrona i praca przy późniejszych zmianach miejsca. Otwarte rowki zbierają wióry i chłodziwo. Gdy następne zlecenie wymaga innego położenia bloku, trzeba go odkręcić, oczyścić stół, przestawić nakrętki i ponownie ustawić czujnikiem. Przewody zwalniające często przechodzą przez strefę obróbki, chyba że przewidzisz osłoniętą trasę.
Traktuj blok montowany bezpośrednio jako lokalne stanowisko, a nie nowy stół obrabiarki. Jeżeli zamierzasz przestawiać go co tydzień, oszczędność przy wymianie uchwytów może zniknąć w pracach na stole.
Opcja 2: stół osłonięty pełną płytą bazową
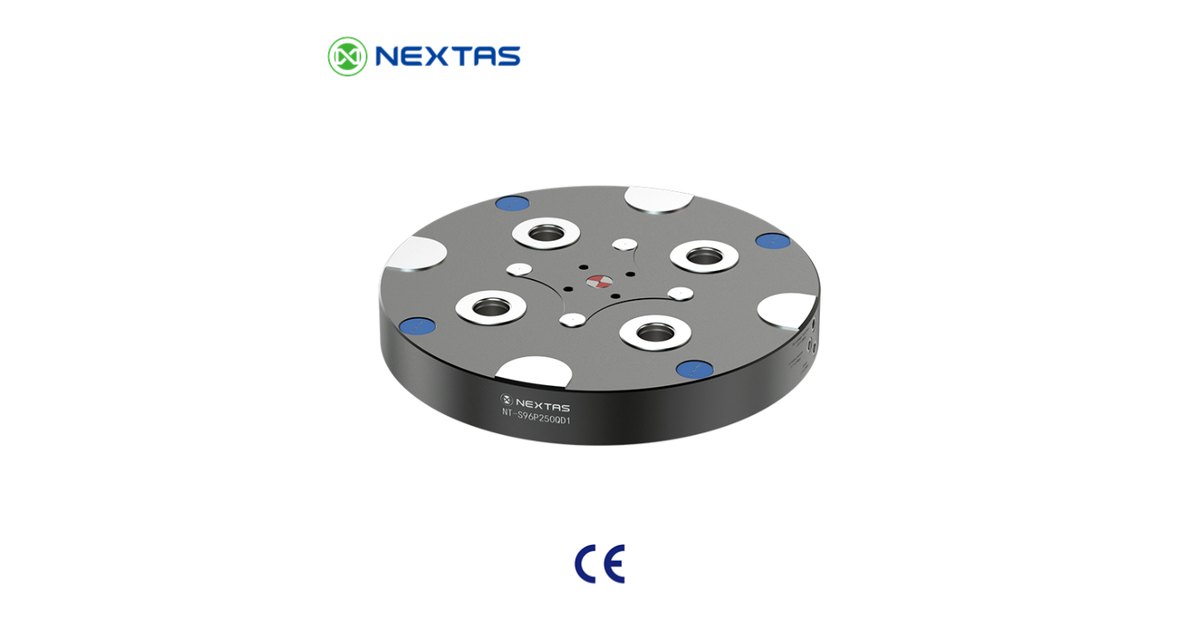
Pełna płyta bazowa to gruba, szlifowana płyta przykrywająca większość lub cały stół obrabiarki. Zwykle wykonuje się ją z żeliwa lub stali po obróbce. Moduły są osadzone w wytoczonych gniazdach. W wielu płytach pneumatycznych lub hydraulicznych kanały zasilające wierci się wewnątrz płyty, a rozdzielacz na krawędzi zasila wszystkie stanowiska. Dzięki temu przewody nie znajdują się w strumieniu wiórów.
Rozważ tę opcję najpierw przy ciężkim skrawaniu, potrzebie ochrony oryginalnego stołu albo pewności, że większość zleceń trafi na palety punktu zerowego. Dodatkowa masa może tłumić drgania. Osłona chroni też fabryczny odlew przed wiórami i chłodziwem.
Kompromisem są wysokość i masa. Płyta dostatecznie gruba dla sztywności i kanałów wewnętrznych zajmuje zakres Z, którego mała frezarka pionowa może nie mieć w zapasie. Bez suwnicy może być zbyt ciężka do zdjęcia, więc traktuj ją jako rozwiązanie półstałe. Jeżeli co miesiąc potrzebujesz oryginalnych rowków teowych, pełne przykrycie nie będzie właściwym wyborem.
Poproś o wysokość zabudowy wybranej płyty wraz z modułami, zamiast przyjmować ogólne „40–75 mm”. NEXTAS może potwierdzić wysokość układu tylko na podstawie rysunku modelu i danych Twojego stołu.
Opcja 3: hybrydowa płyta z siatką otworów

Hybrydowa płyta nadal osłania stół i utrzymuje moduły punktu zerowego w ustalonym rozstawie, często 96 mm. Pozostała powierzchnia ma siatkę otworów, zwykle o rozstawie 40 mm lub 50 mm. Hartowane tuleje ustalają położenie. Wkładki gwintowane, często M12, służą do przykręcania łap, docisków bocznych lub zderzaków.
Rozważ tę opcję najpierw w zakładzie o dużej różnorodności zleceń. Standardowe imadła i palety można osadzać na modułach. Odlew zbyt duży na paletę nadal można ustalić na kołkach i docisnąć łapami w siatce. Do tej samej powierzchni mocuje się podwyższenia i adaptery 96–52 mm.
Dodatkowa obróbka zwiększa koszt płyty. Bez zaślepek zlicowanych z powierzchnią nieużywane otwory zbierają wióry. Wysokość zwykle mieści się między niskim blokiem do rowków teowych a bardzo grubą płytą ochronną, ale nadal trzeba sprawdzić wybrany rysunek. Nie zakładaj, że każda płyta z siatką pozostawi miejsce na długie narzędzie.
Jeżeli zestaw obejmuje właściwie cztery imadła na jednej ustalonej płycie, porównaj osobny poradnik układu czterostanowiskowego po potwierdzeniu, że właściwą warstwą jest płyta, a nie oddzielne bloki.
Porównanie trzech opcji
Powtarzalność osadzenia na czystym, dopasowanym interfejsie może należeć do tej samej opublikowanej klasy we wszystkich trzech wariantach. Sposób montażu nadal zmienia wysokość, narażenie na wióry, elastyczność zleceń i prowadzenie zasilania. Analizuj kolejne wiersze. Potem sprawdź wybrany rysunek, zamiast traktować całą kolumnę jako specyfikację zamówienia.
Wyłącznie porównanie planistyczne. Siła, wysokość i powtarzalność ponownego osadzenia wynikają z rysunku konkretnego modelu, a nie z tej tabeli.
| Kryterium | Moduły w rowkach teowych | Pełna płyta bazowa | Hybrydowa płyta z siatką |
|---|---|---|---|
| Sposób montażu | Śruby w istniejących rowkach teowych | Osłania większość stołu | Osłania stół i zachowuje dodatkowe otwory |
| Pozostała przestrzeń na narzędzie | Zwykle najniższa zabudowa | Zwykle najwyższa zabudowa | Zwykle wariant pośredni |
| Ochrona stołu | Otwarte rowki zbierają wióry | Najpełniejsza osłona odlewu | Dobra osłona; zbędne otwory wymagają zaślepek |
| Detale o nieregularnym kształcie | Głównie standardowe imadła lub palety | Wymaga palet punktu zerowego | Imadła oraz łapy dociskowe |
| Przewody pneumatyczne lub olejowe | Często biegną w strefie obróbki | Mogą biec wewnątrz płyty | Wewnątrz lub na zewnątrz, zależnie od projektu |
| Pierwszy wybór dla zakładu | Mała frezarka, ograniczone Z, czwarta oś | Ciężkie skrawanie i późniejsza automatyzacja | Produkcja jednostkowa o dużej różnorodności |
Nie ma jednego najlepszego rozwiązania. Na pięcioosiowym stole uchylno-obrotowym z niewielkim prześwitem często zaczyna się od niskiego bloku do rowków teowych. Frezarka produkcyjna do ciężkiej obróbki zgrubnej często korzysta z pełnej płyty. Narzędziownia obrabiająca pojedyncze odlewy często wybiera siatkę otworów. Przed porównaniem ofert zapisz najważniejsze ograniczenie.
Cztery kontrole przed wierceniem lub przykręcaniem
Dopasuj materiał płyty do stołu
Większość stołów frezarek wykonuje się z żeliwa szarego. Duża płyta stalowa lub żeliwna rozszerza się pod wpływem ciepła w podobnym tempie. Nie dotyczy to niepowlekanego aluminium na żeliwie. Aluminium może też korodować w syntetycznym chłodziwie.
Obliczenie hipotetyczne: przyjmijmy różnicę współczynników rozszerzalności wybranej pary materiałów równą 12.5 × 10⁻⁶/K. Na długości 800 mm przy równomiernym wzroście temperatury o 12 °C różnica wynosi 800 × 12 × 12.5 × 10−6 = 0.12 mm. Zakłada to swobodną, równomierną rozszerzalność; nie jest pomiarem przemieszczenia maszyny. Użyj zweryfikowanych współczynników rzeczywistych materiałów i przeanalizuj gradienty temperatury, ograniczenia ruchu oraz rysunek ustalenia. Dla płyty aluminiowej oddzielnie oceń powłokę, kontakt z chłodziwem, tuleje i wkładki.
Nie blokuj dużej płyty na dwóch sztywnych centrach
Niektóre zatwierdzone układy wielomodułowe mają jeden punkt ustalający, drugi ograniczający obrót przy dopuszczeniu rozszerzalności oraz pozostałe punkty służące do dociągania. Potwierdź rzeczywisty układ, role kołków, pasowania i luzy na wybranym rysunku złożeniowym. Nie przypisuj tych funkcji wyłącznie na podstawie liczby modułów. Sprawdź zakleszczanie i przemieszczenie bazy przy przewidywanej temperaturze i obciążeniu.
Nie dopuszczaj wiórów do powierzchni ustalających
Wiór o grubości 0.02 mm pod powierzchnią osadzenia może przekroczyć dopuszczalny błąd pozycjonowania dokładnego detalu; oceń go względem rzeczywistej tolerancji. Używaj wyłącznie funkcji czyszczenia i ochrony udokumentowanych dla wybranego modułu; zgarniacz nie występuje wszędzie. Jeżeli model obsługuje kontrolę szczeliny powietrznej, potwierdź punkty pomiarowe, fizyczny zakres pomiaru, układ i skalibrowany próg. Sygnał może wskazywać monitorowany stan osadzenia; nie dowodzi zablokowania każdego trzpienia, wystarczającej siły mocowania ani bezpieczeństwa całej celi. Interpretuj zmiany ciśnienia zgodnie z wybranym układem pomiarowym i sprawdź blokady awaryjne przed Cycle Start. Ustal próg na podstawie wybranego osprzętu, skalibrowanego układu i uzgodnionych prób usterek.
Ustawiaj następne zlecenie poza wrzecionem
Przygotowanie poza maszyną może usunąć załadunek i osiowanie z czasu oczekiwania wrzeciona. Zatwierdź pełną sekwencję wymiany na rzeczywistym stanowisku: zwolnienie, bezpieczne przenoszenie, czyszczenie, ponowne osadzenie, mocowanie, kontrolę stanów i baz oraz gotowość do skrawania. Porównaj ją ze starym procesem przy tych samych punktach początku i końca. Oblicz zwrot z inwestycji ze zmierzonego czasu, częstotliwości zleceń, obsady i kosztu modernizacji z oferty.
Prześlij dane stołu, profil zleceń i limit wysokości
Do wstępnej analizy modernizacji prześlij poniższe dane. Dzięki nim NEXTAS porówna blok do rowków teowych, pełną płytę i siatkę otworów na tej samej obrabiarce, zamiast domyślnie oferować najgrubszą płytę.
- Obrabiarka: model, wymiary stołu, rozstaw rowków teowych i pozostała wysokość od stołu do czoła wrzeciona z najdłuższym wymaganym narzędziem.
- Zlecenia: częstotliwość wymiany uchwytów, występowanie nieregularnych odlewów oraz informacja, czy na jednym stanowisku muszą pracować imadła, palety czy oba rozwiązania.
- Obciążenie: masa uchwytu, masa detalu i główny kierunek skrawania. Wpisz „nieznane”, jeśli brakuje danych.
- Media: dostępność sprężonego powietrza, możliwość prowadzenia przewodów w strefie obróbki i potrzeba okresowego korzystania z oryginalnych rowków teowych.
- Zakres: rozważana warstwa (blok do rowków teowych, pełna płyta lub siatka otworów), liczba sztuk oraz moduły, trzpienie i adaptery wymagane w ofercie.
Poproś o wysokość całego układu, schemat ustalenia wielu modułów oraz opcje czyszczenia lub kontroli szczeliny właściwe dla wskazanych modeli. Osoba odpowiedzialna za proces nadal musi potwierdzić osadzenie, prześwity i kontrolę pierwszego detalu na obrabiarce.
Pytania przed wyborem warstwy na stół
Czy trzy sposoby montażu zapewniają taką samą dokładność?
Mogą mieć tę samą opublikowaną klasę ponownego osadzenia dla czystego, dopasowanego trzpienia i modułu. Sposób montażu nadal zmienia wysokość, narażenie na wióry i ograniczenia płyty. Sprawdź cały układ na swojej obrabiarce; nie przenoś katalogowej powtarzalności osadzenia na tolerancję gotowego detalu.
Czy pełna płyta bazowa zawsze zajmie za dużo wysokości narzędzia?
Nie. Zwykle jest najwyższą z trzech warstw, ale granicę wyznaczają dostępny prześwit i rysunek wybranej płyty. Mała frezarka z długimi narzędziami często zaczyna od niskiego bloku do rowków teowych. Przed zamówieniem potwierdź wysokość zabudowy.
Czy po modernizacji punktu zerowego nadal zamocuję nietypowy odlew?
Tak, jeśli wybierzesz hybrydową płytę z siatką i zaślepisz nieużywane otwory. Bloki montowane bezpośrednio i wiele pełnych płyt bazowych zakładają imadła lub palety wyposażone w trzpienie. Duży odlew wymaga wtedy innego planu mocowania.
Czy modernizacja istniejącego stołu wymaga sprężonego powietrza?
Nie. Płyty ręczne blokuje się kluczem i nie potrzebują powietrza. Powietrze lub olej służą do zwalniania modułów blokowanych sprężynowo i zasilania niektórych układów pomiarowych. Wybierz medium według modelu, a nie nazwy warstwy na stole.
Modernizacja istniejącego stołu
Zapytaj, które warianty płyty przeanalizować
Prześlij powyższe dane i wskaż dwa rozważane warianty. NEXTAS porówna zapas wysokości narzędzia, różnorodność zleceń i miejsce montażu, a następnie wskaże rysunki modeli i pytania do wyjaśnienia przed ofertą.
Omów modernizację stołu