


Zwalnianie palety sterowane przez maszynę
Pneumatyczna płyta mocująca w punkcie zerowym
Zwalniaj paletę powietrzem. Kolejny przyrząd przygotuj poza maszyną
Włącz wymianę przyrządów do sekwencji sterowania maszyny. Gotowe płyty punktu zerowego blokują sprężynami i zwalniają pneumatycznie, stanowiąc punkt wyjścia do załadunku robotem lub zmiennikiem palet. Przed wyborem sprawdź płytę, trzpienie, czujniki i obwód powietrza w całym gnieździe.
Sprawdź interfejs paletyOtwórz katalog produktów 2026
Do otwarcia katalogu wymagany jest służbowy e-mail
Płyty blokowane sprężynowo i odblokowywane pneumatycznie do robotów i zmieniaczy palet. Kompaktowe nośniki A024/B024: baza pozycjonująca BDS; płyty ręczne: płyta mocująca w punkcie zerowym; osobne odbiorniki: systemy mocowania w punkcie zerowym.
Dobór i bezpieczeństwo: Dobierz płytę i trzpienie razem, następnie sprawdź obciążenie i obwód powietrza celi. Sprężyny utrzymują paletę mechanicznie; nie realizują funkcji bezpieczeństwa. Zobacz integrację i kontrole bezpieczeństwa.
Powtarzalność<0,005 mm powtarzalności płyty · Zobacz dane modelu i kontrole zmontowanego zestawu.
Blokada sprężynowaSprężyny mocują. Powietrze odblokowuje. Siła mocowania wymienionych płyt wynosi od 9 000 N do 40 000 N. Udźwig NT-S96P400QD1 wynosi 560 kg.
Odblokowanie powietrzemPowietrze zwalnia paletę do transportu przez robota lub APC. Zweryfikuj pełną sekwencję wymiany w swojej celi.
Termin: potwierdzany po analizie rysunków, ilości i zakresu
MOQ: 1 szt.
Płatność: T/T · L/C
Dokumenty jakościowe ustalane w ofercie
Dostawca audytowany w MIC
Zwalnianie w sekwencji gniazda
Napęd pneumatyczny pozwala maszynie sterować zwolnieniem w zweryfikowanym cyklu wymiany palety.
Przyrządy przygotowane poza maszyną
Dopasowane palety umożliwiają przygotowanie kolejnego zlecenia w czasie obróbki bieżącego.
Funkcje dobrane do układu
Oprócz wymiarów i obciążenia sprawdź dostępne dla danego modelu funkcje podnoszenia, czyszczenia i monitorowania.
Dobór do planowanej wymiany palet
Praktyczna lista kontrolna doboru pneumatycznej płyty mocującej w punkcie zerowym (odblokowanie powietrzem, blokowanie sprężynowe) oraz integracji z paletami, APC i celami robotycznymi. Odblokowanie powietrzem to nadal punkt zerowy: złącze, które otwiera maszyna. Element, który sondujesz, to punkt odniesienia zerowego. Zwarty korpus i paleta, która się rusza, to układ baz, nie ta płyta. Jeśli rysunek używa wszystkich trzech słów, otwórz stronę, która pasuje do słowa na rysunku.
Automatyzacja palet? Połącz z naszym Automatyczny system wymiany palet.
Kiedy warto zastosować pneumatyczną płytę mocującą w punkcie zerowym
- Potrzebujesz powtarzalnego ponownego mocowania w procesach wielooperacyjnych, np. frezowanie → EDM → CMM.
- Budujesz pulę palet dla HMC lub oprzyrządowanie 5-osiowe na kolumnach mocujących.
- Planujesz integrację z robotem, automatycznym zmieniaczem palet lub FMS i możesz zweryfikować bezpieczeństwo całej celi.
- Potrzebujesz blokowania sprężynowego, w którym powietrze służy do odblokowania; zachowanie awaryjne potwierdza się dla modelu i instalacji.
Co potwierdzić przed zakupem
- Standard i rozstaw trzpieni wciągających: rodzina 52 mm lub 96 mm.
- Liczba modułów i układ: 4 moduły, 6 modułów lub wzór na zamówienie.
- Powtarzalność: klasa <0,005 mm dla stabilnej bazy odniesienia.
- Siła zacisku i sztywność: siły skrawania, wysięg oraz wysokość i ugięcie całego zestawu oprzyrządowania.
- Pneumatyka: ciśnienie zwalniania na wejściu płyty potwierdź według zatwierdzonego rysunku i schematu wybranego modelu; zabezpiecz przewody.
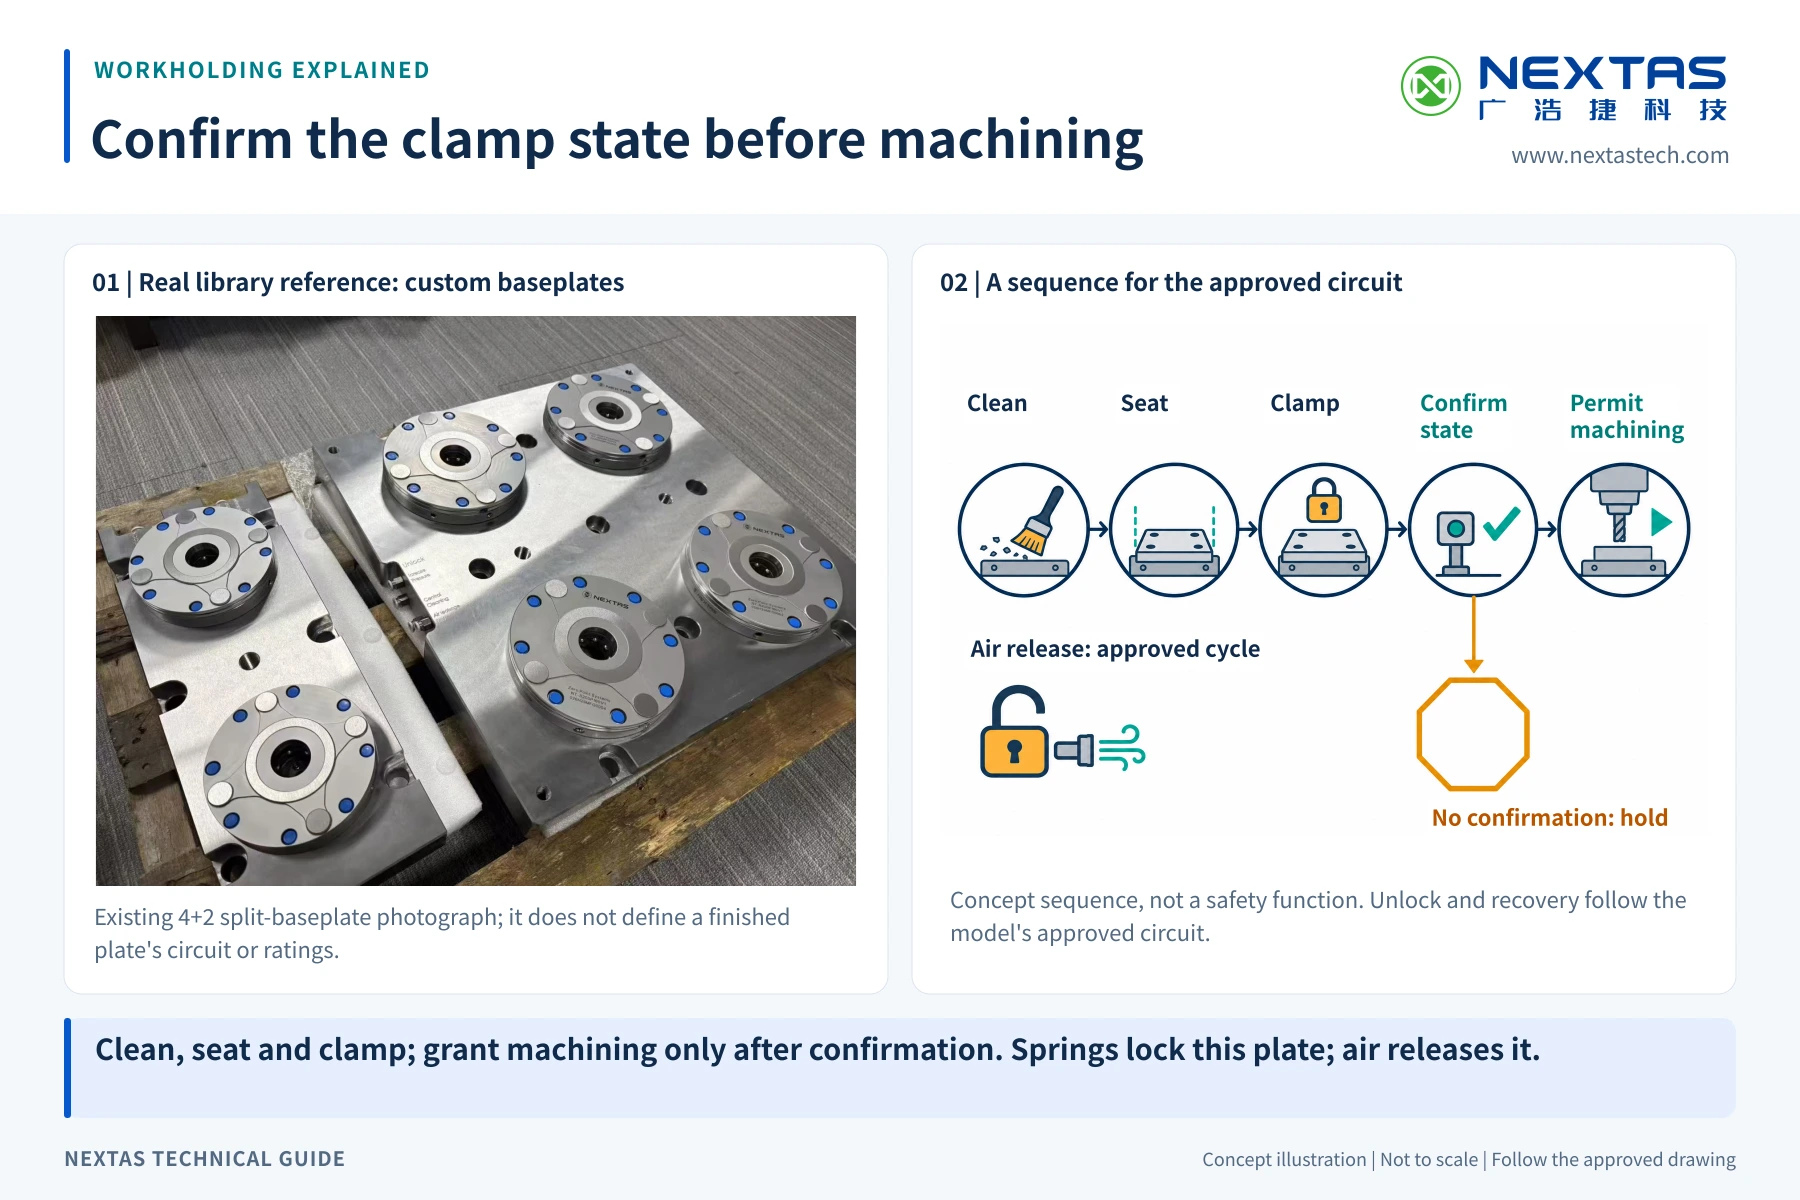
- Automatyzacja: potwierdzenie zacisku, blokady i przedmuch czyszczący stożki.
Uwagi o integracji i walidacji
Interfejs palety i przyrządu
Stosuj pasujące, zatwierdzone trzpienie na każdej palecie i w każdym przyrządzie, aby przygotowywać pracę poza maszyną oraz opuszczać i mocować na każdej zweryfikowanej maszynie. Potwierdź geometrię gniazda, układ otworów, orientację i obciążenie dla każdej maszyny; kołki ustalające stosuj tylko tak, jak określa zatwierdzony rysunek.
Integracja powietrza i I/O
Używaj czystego, suchego sprężonego powietrza i umieść regulator blisko maszyny. W automatyzacji dodaj sekwencję zaworów i logikę I/O, aby maszyna lub robot startowały dopiero po potwierdzeniu stanu zamocowania.
Sprawdzenie zdolności procesu
Sprawdź powtarzalność w wielu cyklach: zamocuj i zwolnij, pomierz bazę sondą i zapisz odchyłki. Na tej podstawie oceń, czy wybrana płyta, zestaw przyrządu i zainstalowany proces spełniają tolerancję.
Ocena wyniku wdrożenia
Użyj kontroli wyników produkcji, aby porównać proponowany układ z obecnym procesem. Rzeczywiste wyniki zależą od geometrii detalu, zestawu przyrządu, parametrów skrawania i sekwencji automatyzacji.
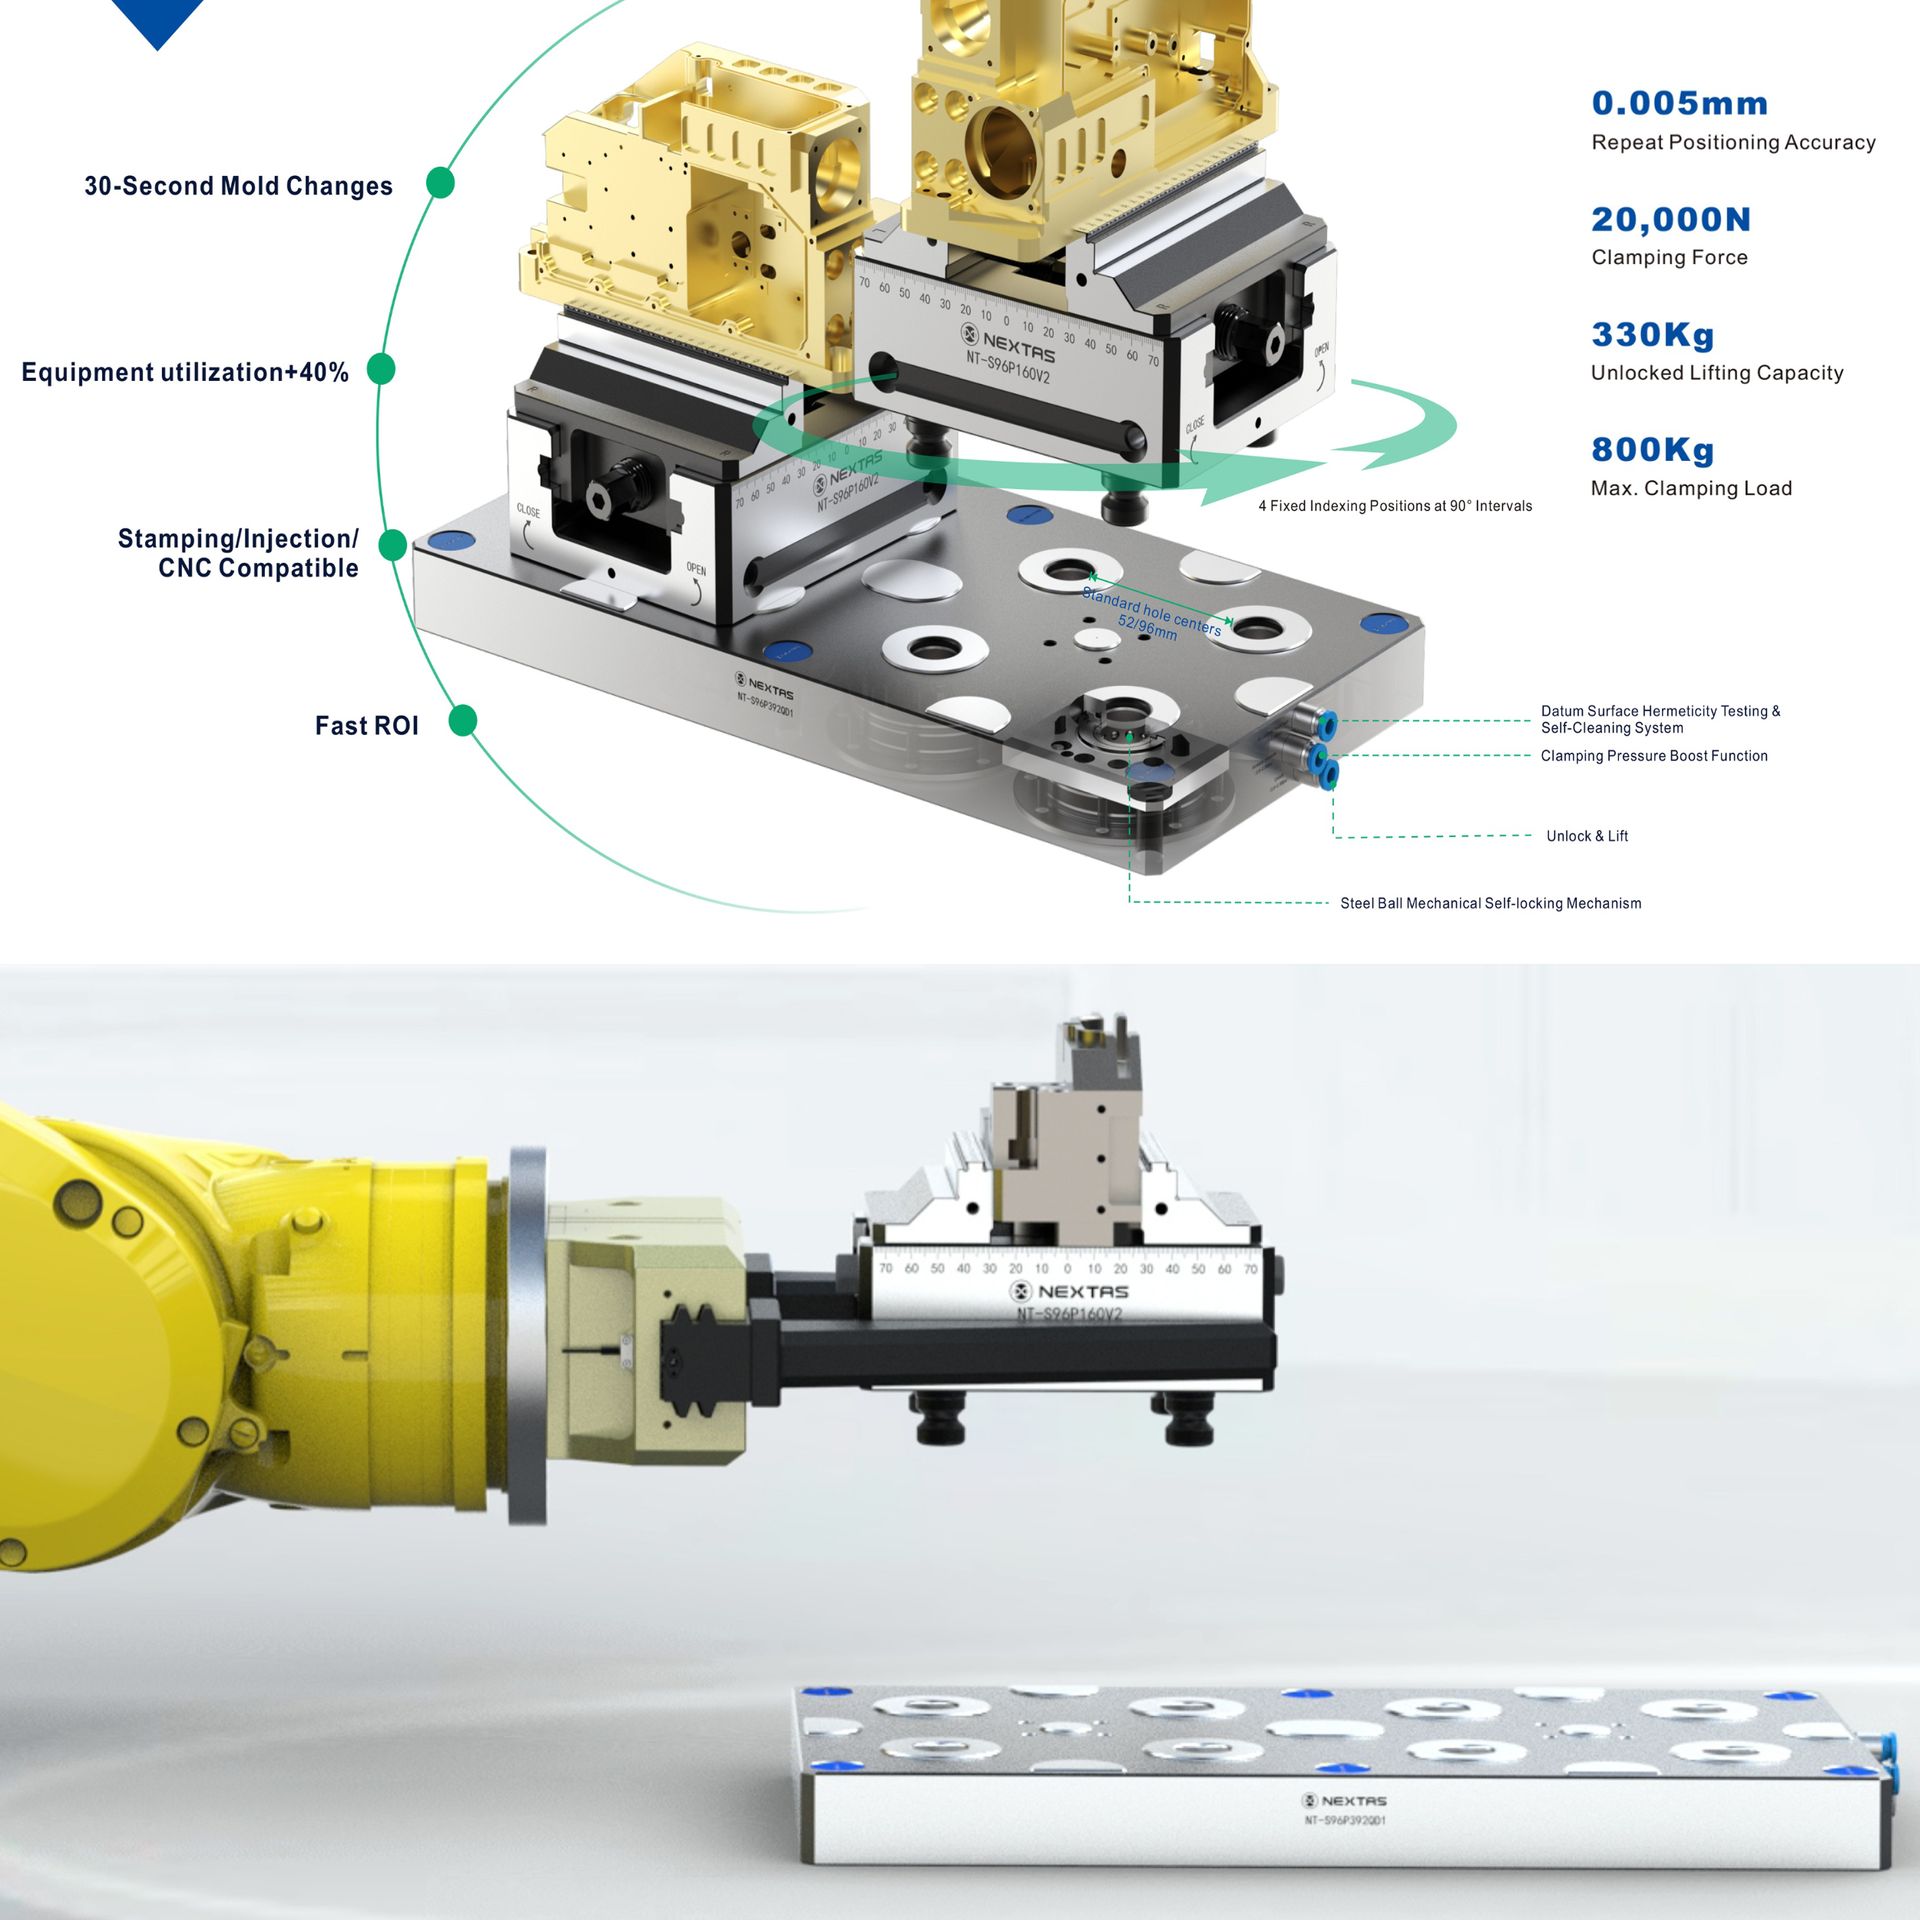
Główne Cechy
Blokowanie, zwalnianie i ograniczenia modelu
- Blokada sprężynowa, zwalnianie pneumatyczne: Sprężyny blokują paletę. Sprężone powietrze zwalnia ją do wymiany.
- Rodziny 52/96 mm: Zgodność z konkretną paletą lub oprzyrządowaniem wymaga potwierdzenia wzoru, trzpieni, wysokości stosu i obciążeń.
- Powtarzalność: Wymienione modele mają powtarzalność pozycjonowania <0,005 mm. Ta liczba dotyczy płyty. Zmontowany zestaw jest osobny.
- Zakres wydajności serii: W zależności od wielkości palety siła mocowania wynosi od 9 000 N do 40 000 N, a udźwig od 100 kg do 560 kg.
Czyszczenie i monitorowanie
- Większa niezawodność: Wyposażony w funkcje testowania szczelności powietrznej i czyszczenia dla stabilnej pracy.
Opcje konfiguracji
- Wzmocnione mocowanie: Funkcja wzmocnienia ciśnieniem powietrza zwiększa siłę mocowania, poprawiając stabilność.
- Wygodna obsługa: Automatycznie podnosi imadło/paletę po odblokowaniu, ułatwiając obsługę.
Wyniki produkcyjne i kontekst automatyzacji
Mikronowa Powtarzalność
Zmierz korekty bazowania po ponownym zamocowaniu w rzeczywistym procesie wielooperacyjnym. Porównaj wynik z obecnym procesem; wybrana płyta, zestaw oprzyrządowania, montaż i otoczenie wpływają na uzyskaną powtarzalność.
Zakres siły mocowania
Porównaj siłę mocowania modelu z obciążeniami skrawania i wysięgiem przyrządu. Potwierdź zachowanie po utracie ciśnienia, dopuszczalne obciążenia, obwód, kontrolę zacisku i blokady w ocenie ryzyka kompletnej instalacji.
Pomiar pełnego cyklu przezbrojenia
Zmierz pełny cykl wymiany względem obecnego ręcznego bazowania; nie zakładaj stałego czasu. Uwzględnij paletę, zawór, czujniki, transport i zatwierdzoną sekwencję sterowania.
Gotowość do Automatyzacji
Sprawdź interfejs na każdej stacji CNC, EDM i pomiarowej objętej trasą robota. Potwierdź dostępne dla modelu opcje kontroli szczelności i czyszczenia wraz z czujnikami, sterowaniem i odbiorem kompletnej celi.
Specyfikacje Techniczne i Konstrukcja
Tabela podaje powtarzalność pozycjonowania, siłę mocowania i udźwig dla każdego z sześciu modeli.
Przegląd specyfikacji serii
Modele referencyjne zgodne z aktualnym katalogiem. Interfejsy 52 mm i 96 mm są dostępne dla zautomatyzowanych palet, przyrządów i przezbrojeń przygotowanych pod roboty.
| Model | Standard kołka | Powtarzalność | Siła mocowania | Udźwig | Ciśnienie odblokowania | Kołek | Masa |
|---|---|---|---|---|---|---|---|
| NT-S52P125QD1 | 52 mm | <0,005 mm | 9 000 N | 100 kg | Potwierdzić rysunek | NT-S52P16V1 | 3,5 kg |
| NT-S52P168QD1 | 52 mm | <0,005 mm | 9 000 N | 100 kg | Potwierdzić rysunek | NT-S52P16V1 | 5,2 kg |
| NT-S52P229QD1 | 52 mm | <0,005 mm | 18 000 N | 200 kg | Potwierdzić rysunek | NT-S52P16V1 | 6 kg |
| NT-S96P200QD1 | 96 mm | <0,005 mm | 20 000 N | 280 kg | Potwierdzić rysunek | NT-S96P20V1 | 9 kg |
| NT-S96P250QD1 | 96 mm | <0,005 mm | 20 000 N | 280 kg | Potwierdzić rysunek | NT-S96P20V1 | 12 kg |
| NT-S96P400QD1 | 96 mm | <0,005 mm | 40 000 N | 560 kg | Potwierdzić rysunek | NT-S96P20V1 | 18 kg |
Tabele modeli podają powtarzalność <0,005 mm. NT-S96P200QD1 i NT-S96P250QD1 mają udźwig 280 kg, a NT-S96P400QD1 560 kg. Karty nie podają ciśnienia odblokowania; potwierdź je na rysunku i schemacie. Banner systemu na stronie płyty pneumatycznej podaje 0,005 mm powtarzalności, 20 000 N i 330 kg udźwigu w stanie odblokowanym. Ten banner nie jest wierszem NT-S96P400QD1. Tabela P400 podaje 40 000 N i 560 kg. Udźwig nie określa obciążenia skrawaniem ani nośności całego gniazda.
Wszystkie modele referencyjne wykorzystują korpusy z hartowanej stali nierdzewnej, odblokowanie pneumatyczne, mechaniczną strukturę samoblokującą, docisk z presuryzacją, samooczyszczanie stożka bazowego, test szczelności oraz stałe indeksowanie 4 × 90°.
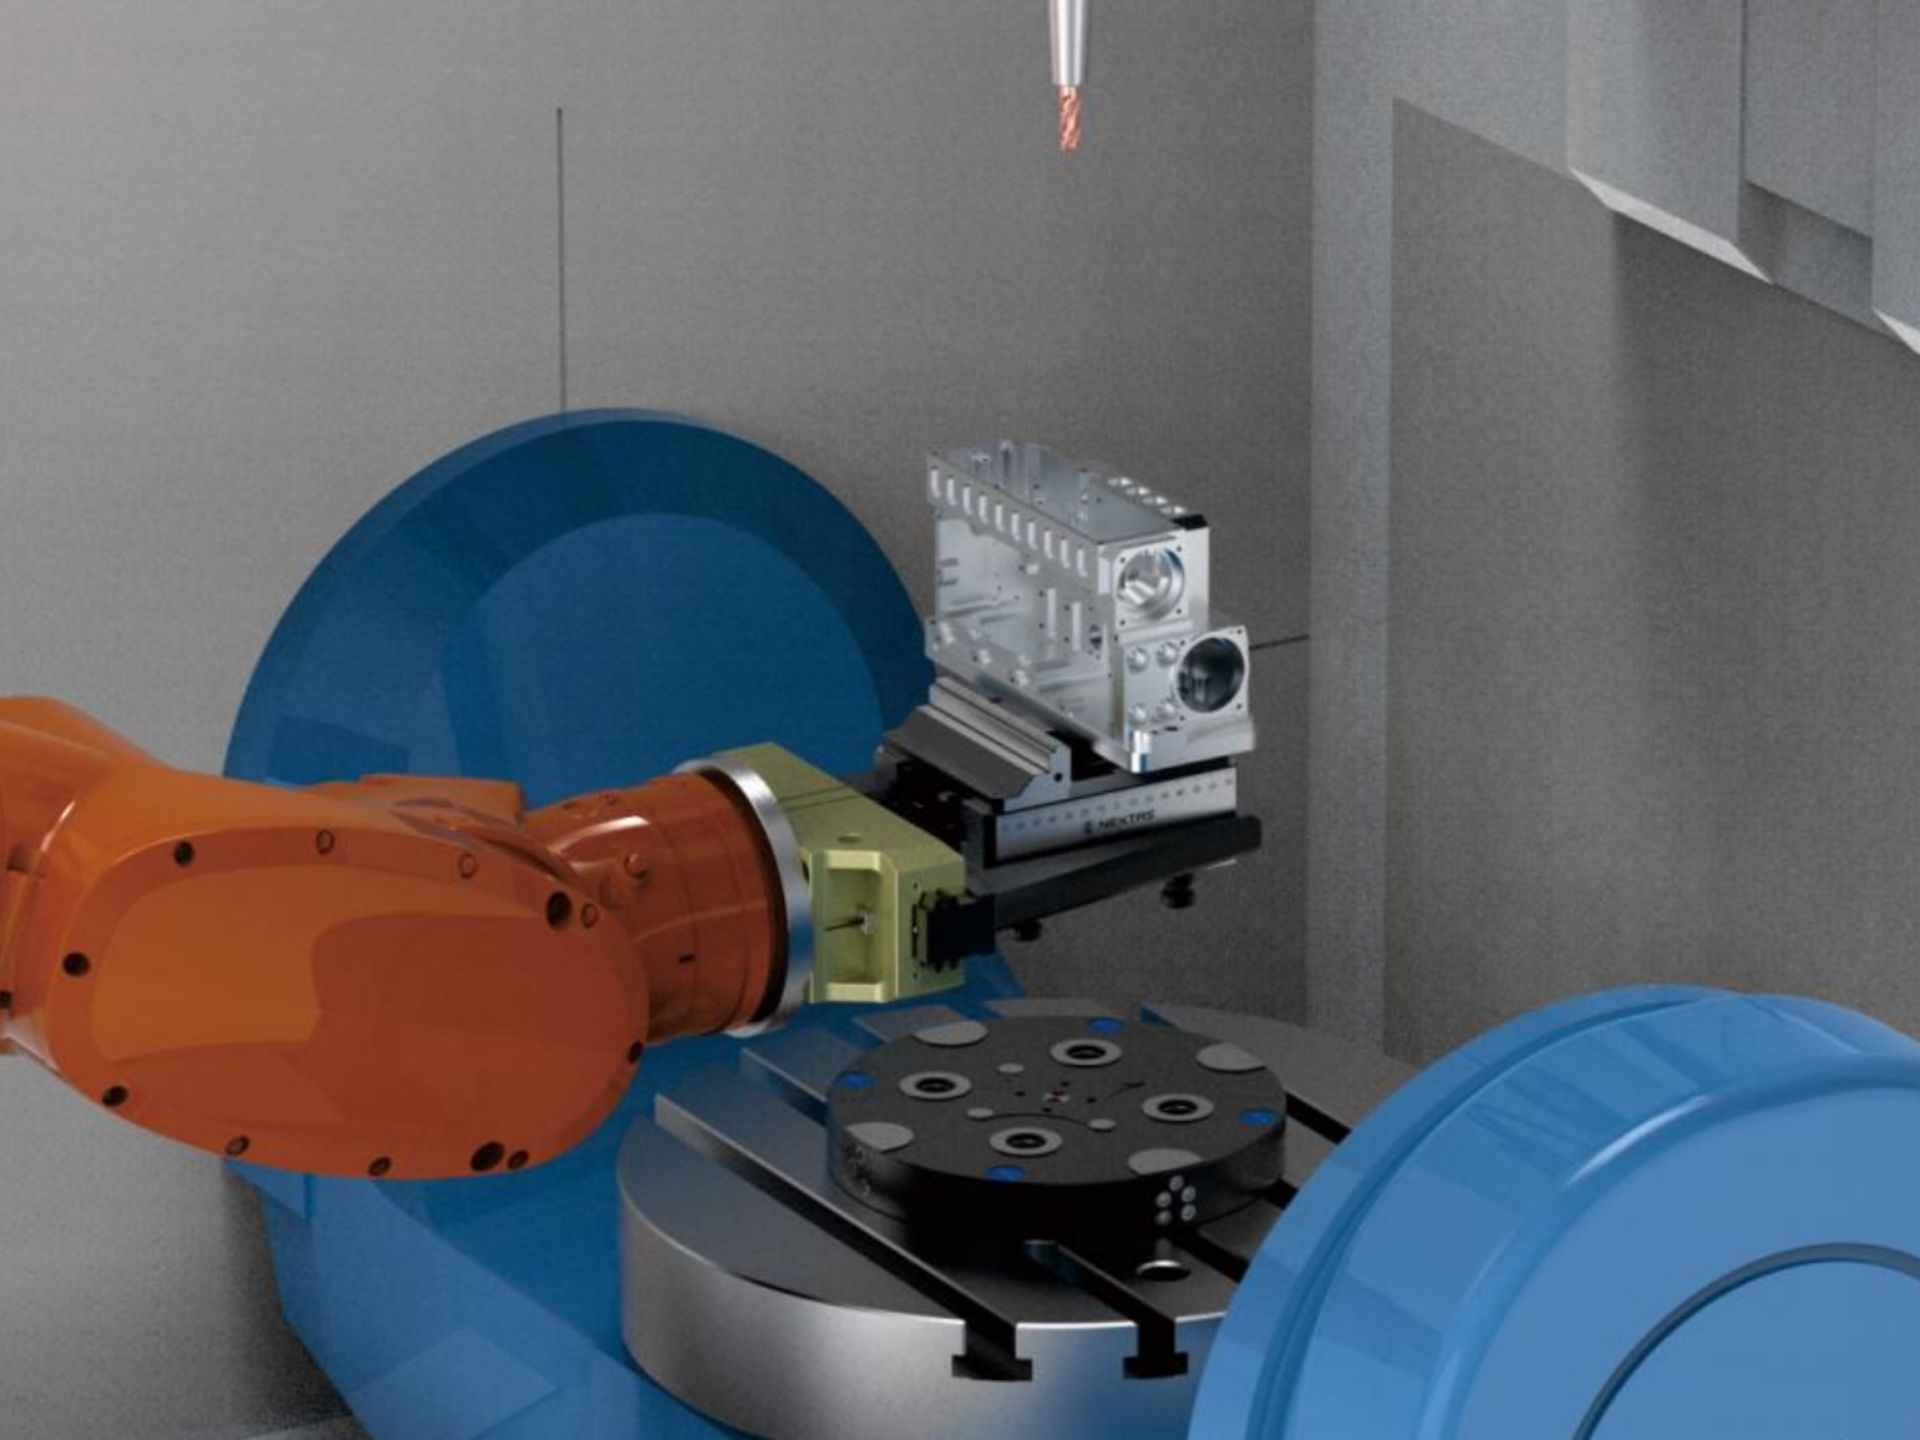
Jak to działa
Powietrze zwalnia blokadę, a wewnętrzne sprężyny napędzają suwaki zaciskowe i utrzymują paletę po odcięciu powietrza odblokowującego. Bezpieczeństwo maszyny zwaliduj osobno: sprawdź na zatwierdzonym rysunku reakcję wybranego modelu na utratę powietrza, a następnie zwaliduj osłony, blokady i odbiór kompletnej maszyny lub gniazda.
Wytrzymała konstrukcja
Katalog opisuje korpusy z hartowanej stali nierdzewnej, uszczelnienie mechanizmu oraz kanały przedmuchu chroniące powierzchnie bazowe przed wiórami i chłodziwem. Te funkcje wspierają powtarzalność, ale nie zastępują czyszczenia, kontroli zużycia i weryfikacji procesu.
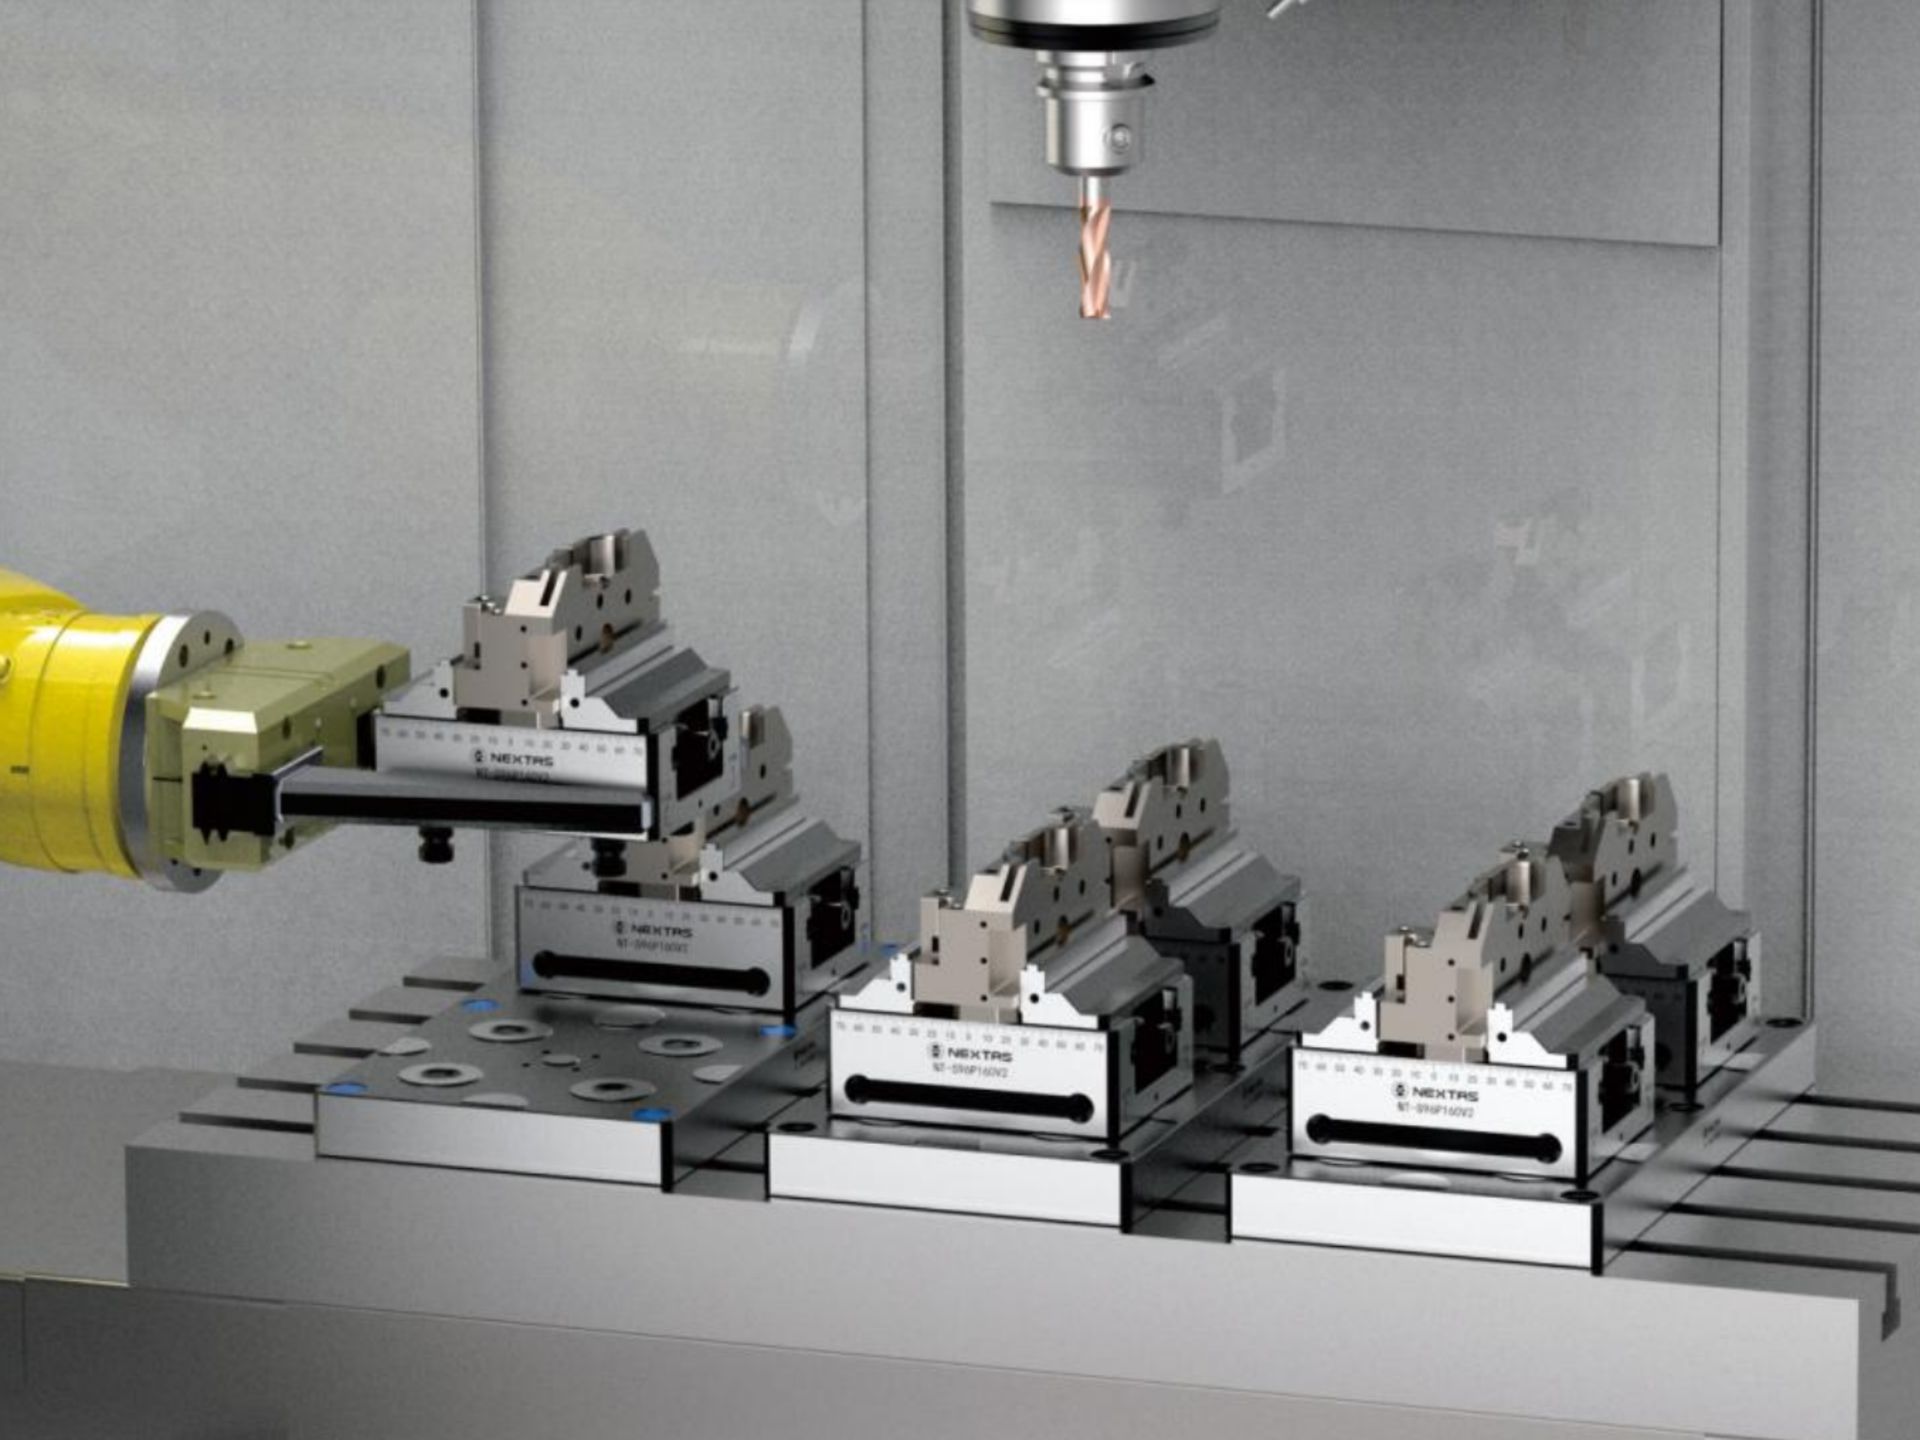
Transfer robota przez ten sam interfejs
Robot może przenosić paletę między frezowaniem, EDM i CMM, gdy te stanowiska używają tego samego interfejsu trzpienia. Praca bez nadzoru nadal zależy od modelu, oprzyrządowania, chwytaka, czujników, sterowania, osłon, blokad i sekwencji celi sprawdzonej na tej instalacji.
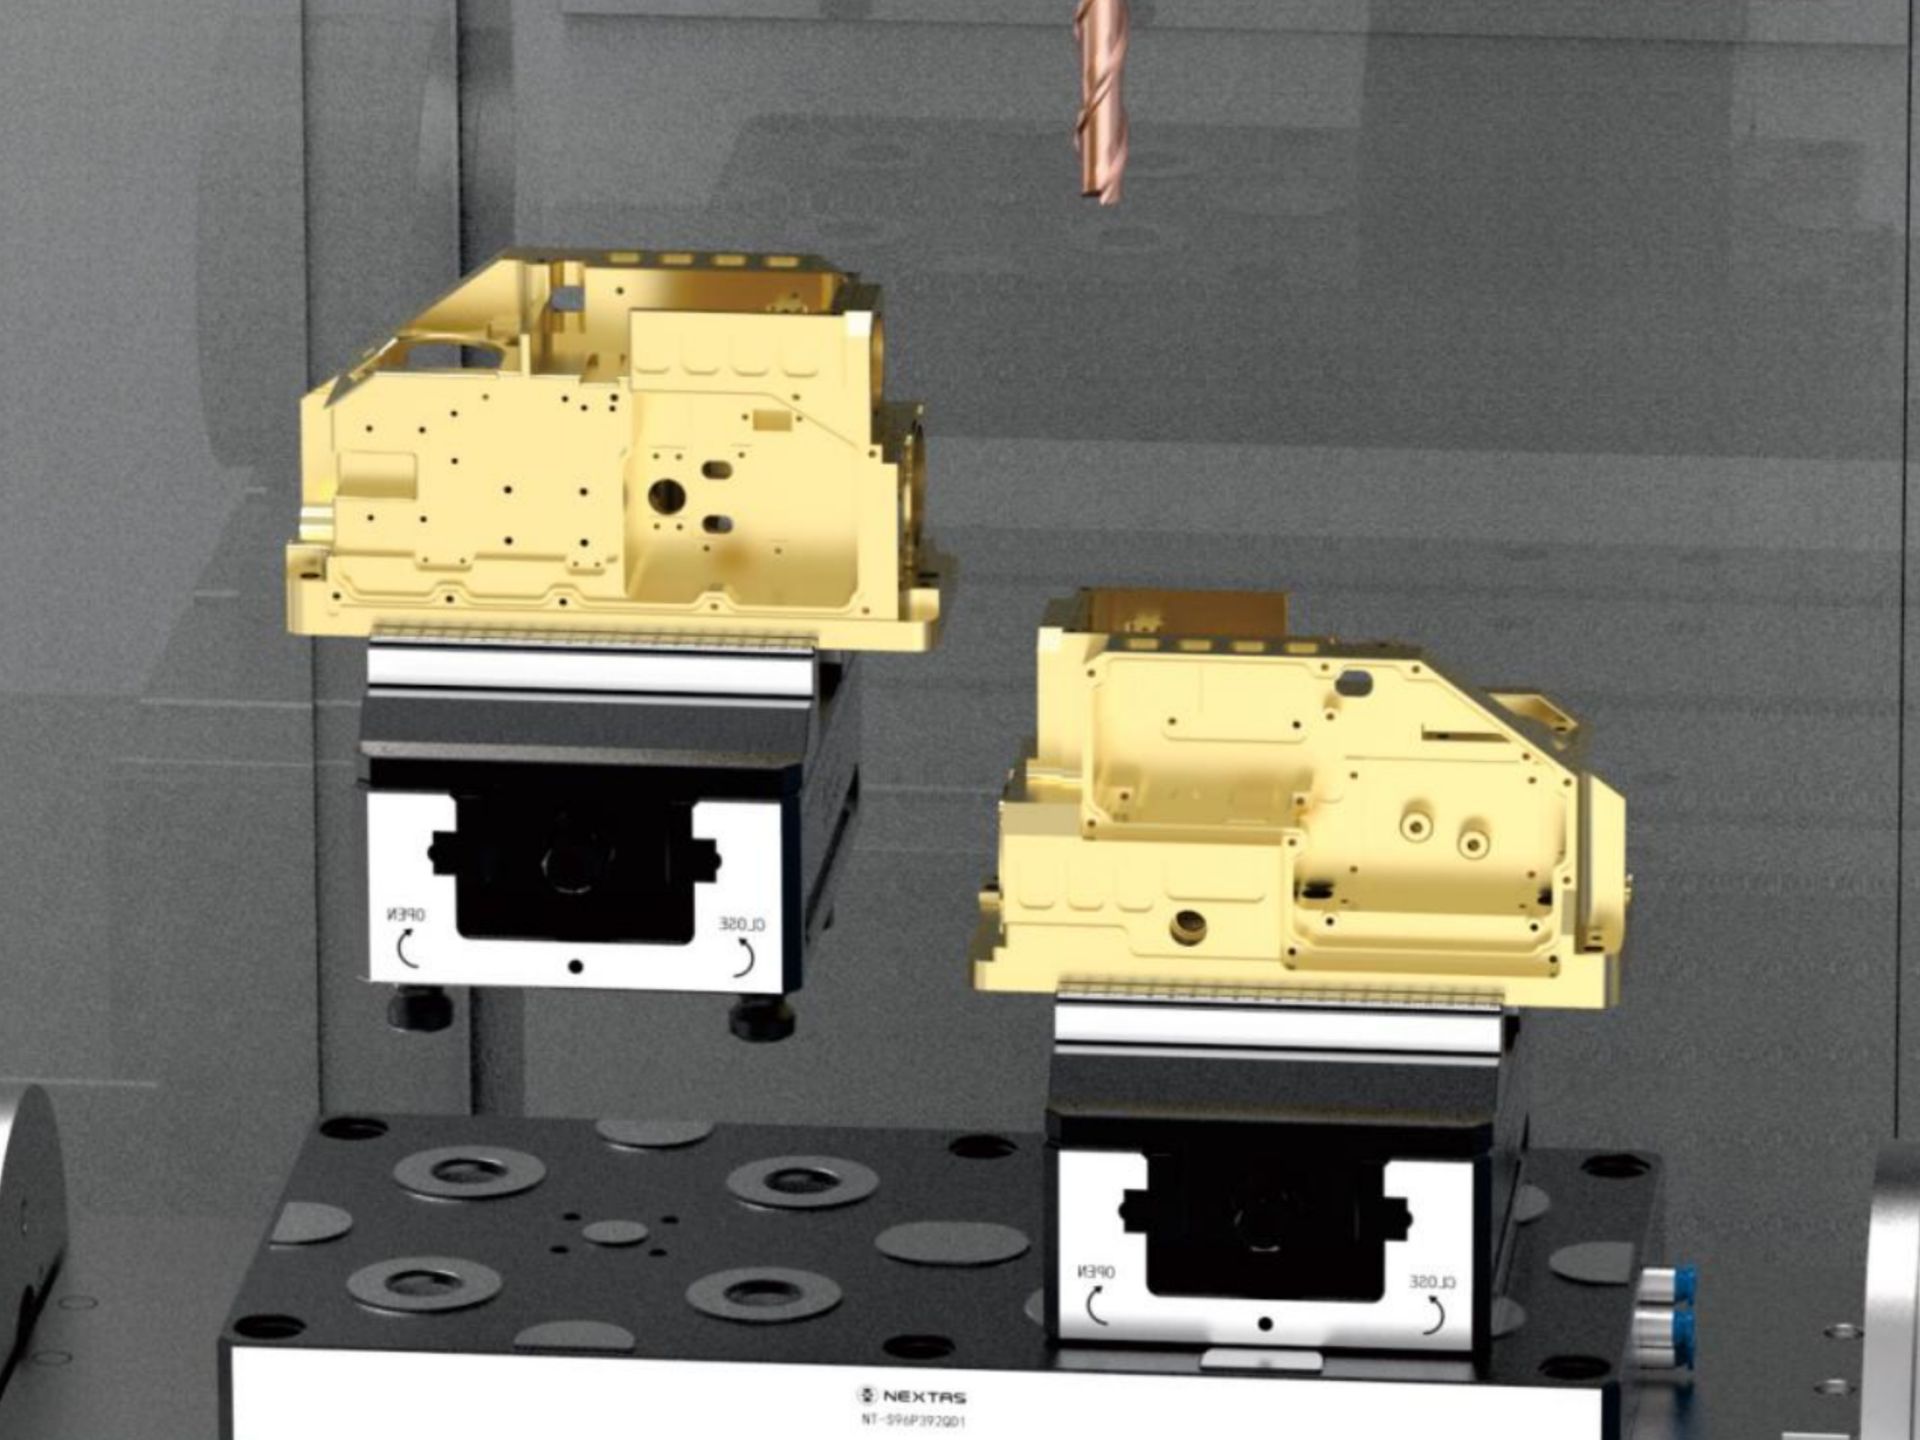
Integracja z robotami
Płytę można zintegrować z robotem po sprawdzeniu interfejsu, sygnałów stanu i bezpieczeństwa całej celi. Sprawdź siłę mocowania i udźwig wybranego modelu w tabeli specyfikacji modeli; wartości katalogowe nie zastępują analizy obciążeń.
Powtarzalny interfejs ułatwia programowanie obsługi robotycznej. Okno pracy bez nadzoru zależy od zweryfikowanego chwytaka, czujników, osłon, blokad, sterowania i odbioru kompletnej celi.
Montaż, pneumatyka i konserwacja
Praktyczne wskazówki uruchomienia pneumatycznej płyty mocującej w punkcie zerowym oraz utrzymania powtarzalności w długich seriach.
Montaż i ustawienie (krótka lista)
- 1Oczyść stół maszyny i sprawdź powierzchnię podparcia płyty.
- 2Użyj kołków ustalających do wstępnej orientacji, aby palety zawsze wracały tak samo.
- 3Dokręcaj śruby krzyżowo; sprawdź ponownie po pierwszym cyklu termicznym.
- 4Zweryfikuj wysokość trzpieni wciągających i całego stosu, aby moduły poprawnie siadły w stożkach.
- 5Wykonaj kilka cykli zaciskania i odblokowania oraz sprawdź bazę sondą przed produkcją.
Zasilanie powietrzem i niezawodność
- Stosuj czyste, suche i filtrowane powietrze (standard zakładu). Regulator blisko maszyny.
- Chroń przewody i szybkozłącza przed wiórami i chłodziwem; w robotach dodaj odciążenie.
- W automatyzacji zastosuj blokadę „zacisk potwierdzony” przed rozpoczęciem obróbki.
- Jeśli dostępne, używaj przedmuchu czyszczącego stożki przed zaciskiem.
- Planuj okresową kontrolę stożków, trzpieni wciągających i uszczelnień – szczególnie przy ciężkim chłodziwie.
Co najczęściej psuje powtarzalność
Wióry w stożkach
Przedmuch + czyszczenie; dobra gospodarka wiórami.
Różne trzpienie wciągające
Ustandaryzuj typ i moment montażu na wszystkich paletach/przyrządach.
Spadek ciśnienia / nieszczelności
Sprawdź regulator i złącza; potwierdź ciśnienie przy płycie.
Ugięcie zestawu
Zmniejsz wysięg, podeprzyj i zweryfikuj sztywność dla sił skrawania.
Gdzie używana jest płyta
Od efektywności pojedynczej maszyny po w pełni zautomatyzowane linie produkcyjne, nasz system dostosowuje się do Twoich potrzeb.
Centra frezarskie poziome (HMC)
Przygotuj oprzyrządowanie poza maszyną i wymień je za pomocą zmieniacza palet. Możliwy czas pracy bez operatora zależy od narzędzi, detalu, zabezpieczeń i obsługi błędów.
Obróbka 5-osiowa
Podnieś detal z blatu, aby narzędzie miało dostęp do wszystkich stron w jednym ustawieniu.
Zautomatyzowane komórki produkcyjne
Płyta może być elementem systemu FMS, jeśli robot, chwytak, czujniki, osłony, blokady i sekwencja sterowania zostaną wspólnie zweryfikowane.
Kontrola Pomiarowa i Jakość (CMM)
Zastosowanie tej samej palety na obrabiarce i współrzędnościowej maszynie pomiarowej (CMM) może ograniczyć liczbę ponownych zamocowań. Niepewność pomiaru i zdolność całego procesu trzeba jednak potwierdzić w warunkach zakładu.
41-sekundowa demonstracja pionowa przedstawia imadło samocentrujące i pneumatyczną płytę punktu zerowego w układzie automatycznym. Osiągi należy oceniać według specyfikacji wybranego modelu i walidacji zainstalowanego procesu.
Obejrzyj w YouTubePowiązane przypadki klientów
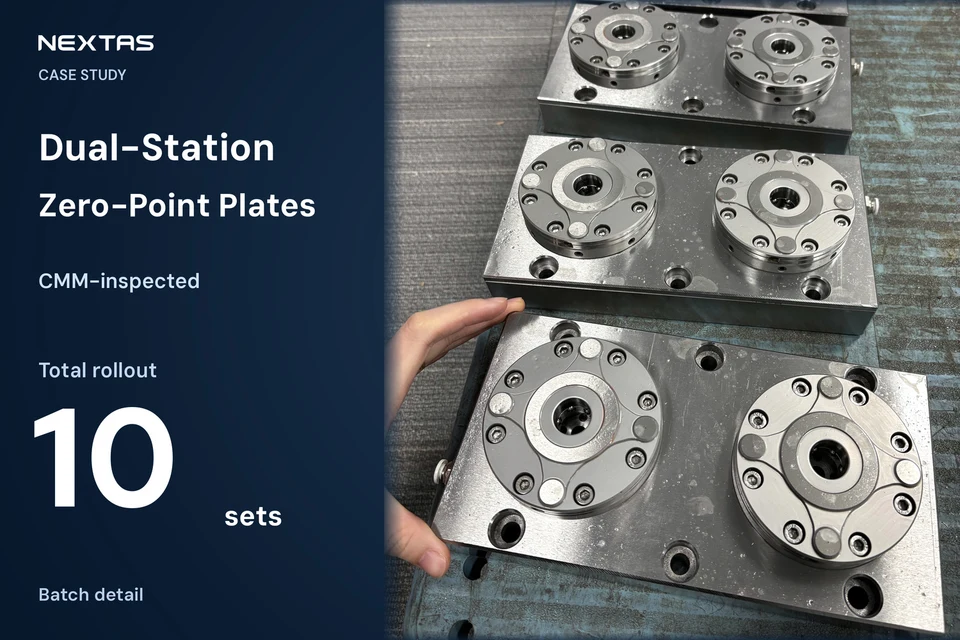
Poza poprawkami na pojedynczej maszynie: jak wdrożenie punktu zerowego na 10 paletach ujednoliciło mocowanie na całej hali
10 ujednoliconych palet, kontrola bazy na każdej stacji
Czytaj przypadek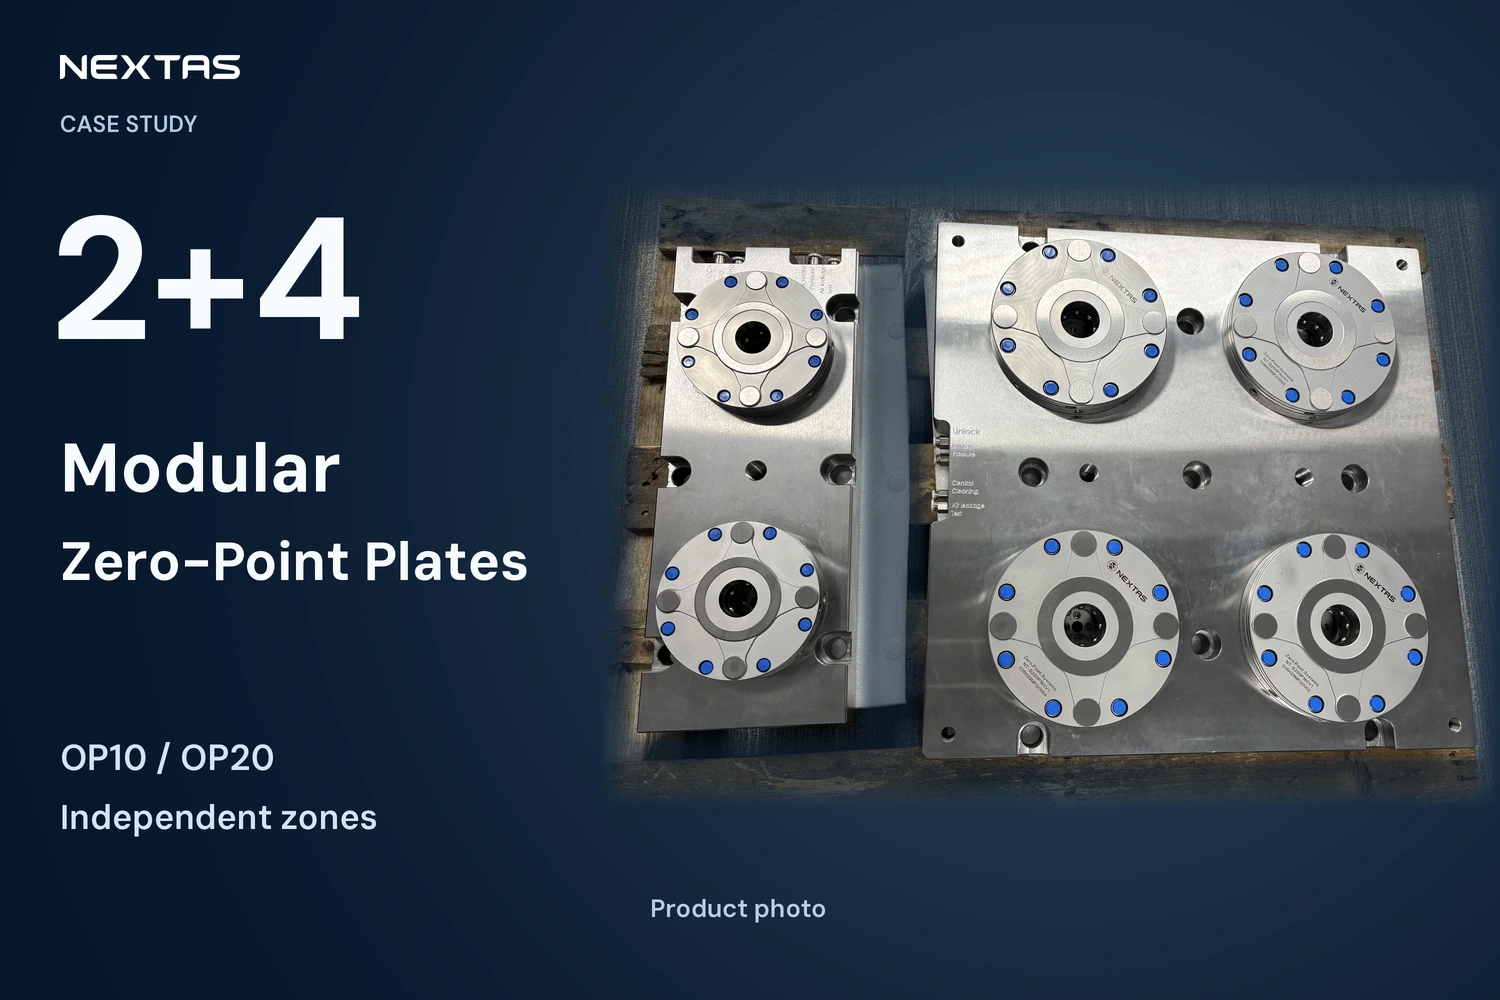
Modularyzacja stołu VMC: jak układ płyty pośredniej punktu zerowego 2+4 otworzył elastyczną obróbkę wysokiego miksu
Wcześniej 45 minut, teraz poniżej 2 minut
Czytaj przypadek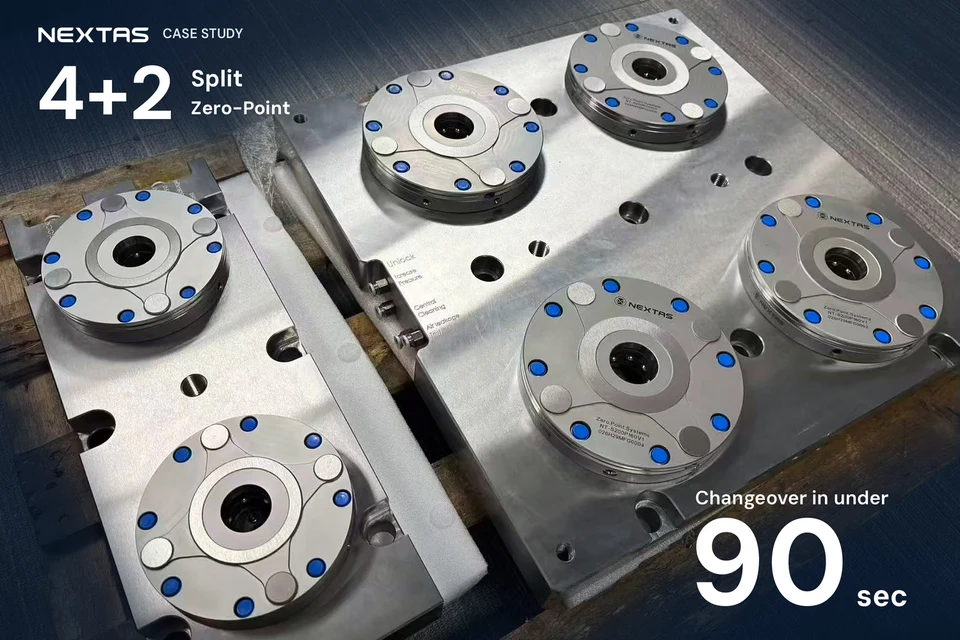
Po co dzielić płytę VMC na układ 4+2?
Wymiana poniżej 90 sekund
Czytaj przypadek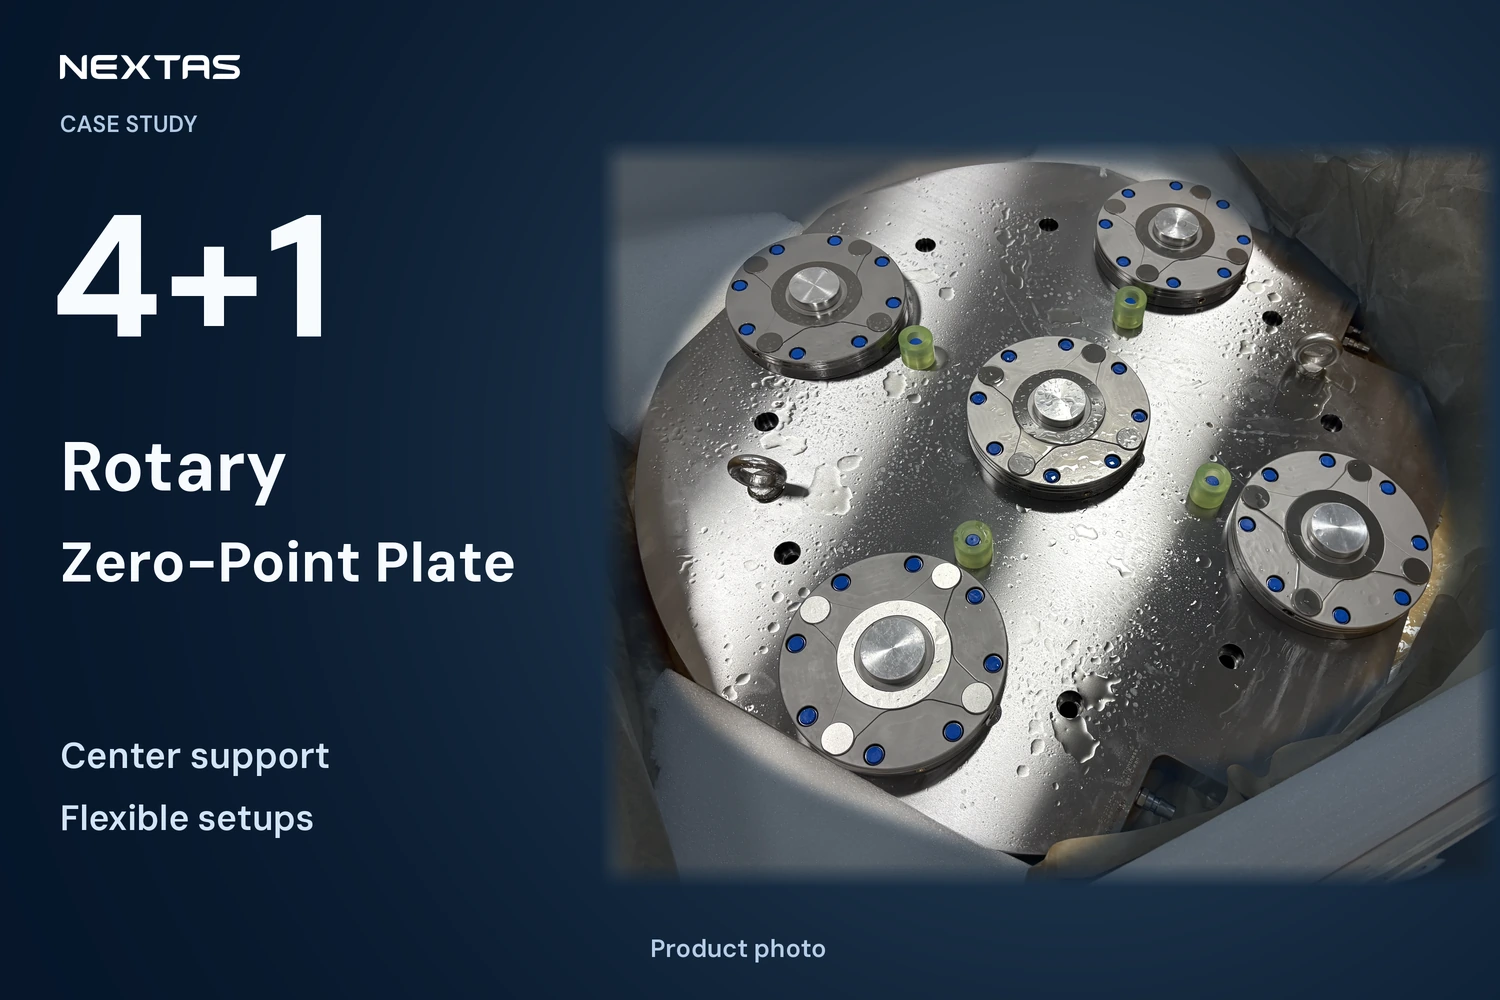
Wykorzystać kołyskę 5-osiową: jak płyta obrotowa punktu zerowego „4+1” na zamówienie usunęła wąskie gardła przezbrojenia i ugięcie w środku
Z 50 minut do poniżej 90 sekund
Czytaj przypadekReprezentatywny scenariusz integracji
Płyta pneumatyczna może wspierać szybsze przezbrojenia i zwiększać dostępny czas obróbki. Rzeczywisty wynik zależy od procesu wyjściowego, układu palet, miksu części i standardu pracy; stały procent nie jest gwarantowany.
Aktualizacja strony . Wartości katalogowe tej rodziny pochodzą z katalogu NEXTAS 2026 przemysłowego mocowania szybkowymiennego. Wymiary określane na rysunku sprawdź na rysunku wybranego modelu. Poproś o katalog. Zakład, katalogi i targi.
Materiały produktowe
Najczęściej Zadawane Pytania (FAQ)
Czym jest pneumatyczna płyta mocująca w punkcie zerowym i do kogo jest przeznaczona?
To baza mocująca do szybkiej wymiany palet i oprzyrządowania na maszynach CNC. Jest przeznaczona do procesów, w których liczą się powtarzalne osadzanie, krótsze przezbrojenia i możliwość integracji z automatyką.
Jakie są kluczowe specyfikacje?
Porównaj powtarzalność pozycjonowania, siłę mocowania i udźwig w tabeli modeli. Ciśnienie zwalniania potwierdź według rysunku wybranego modelu i jego obwodu pneumatycznego.
Z jakimi maszynami jest kompatybilna?
Płytę można rozważyć dla centrów 5-osiowych, frezarek pionowych i poziomych, EDM oraz stanowisk CMM. Zgodność wymaga sprawdzenia stołu, wzoru montażowego, wysokości zestawu, obciążeń i interfejsów pneumatycznych.
Jak zainstalować pneumatyczną płytę mocującą w punkcie zerowym?
Sposób montażu zależy od modelu i stołu maszyny. Przed uruchomieniem trzeba potwierdzić wzór śrub, kołki ustalające, płaskość podparcia, zasilanie pneumatyczne oraz bezpieczną sekwencję zacisku i odblokowania.
Gdzie mogę uzyskać pliki CAD lub dokumentację techniczną?
Podaj model lub maszynę, zastosowanie i potrzebne dane. Nasi inżynierowie potwierdzą dostępne plany 2D, pliki CAD, rysunki montażowe lub dokumentację pneumatyczną dla wybranej konfiguracji i uzgodnionego zakresu poufności.
Jaka jest różnica między odblokowaniem pneumatycznym a zaciskiem pneumatycznym?
Powietrze odblokowuje. Sprężyny zaciskają. To nie jest zacisk, który trzyma tylko przy podanym powietrzu. Trzymanie sprężyną nie jest funkcją bezpieczeństwa. Osłony zostają po stronie celi. Zachowanie przy utracie powietrza jest na rysunku tego modelu.
Jak działa funkcja pneumatycznego zwiększenia siły mocowania?
W modelach wyposażonych w tę funkcję dodatkowe ciśnienie pneumatyczne wspomaga osadzenie trzpieni i zwiększa siłę mocowania. Dostępność, ciśnienie oraz dopuszczalne obciążenia są potwierdzane w dokumentacji wybranego modelu.
Jakiej konserwacji wymagają te płyty pneumatyczne?
Należy regularnie czyścić powierzchnie bazowe, kontrolować trzpienie, uszczelnienia i połączenia pneumatyczne oraz stosować harmonogram z dokumentacji wybranego modelu. Częstotliwość zależy od liczby cykli, chłodziwa, wiórów i warunków pracy.




Szybka wycena
Poproś o wycenę: Pneumatyczna płyta mocująca w punkcie zerowym
Opisz maszynę, detal lub rozważany model płyty. Nasi inżynierowie pomogą dobrać konfigurację i określą dane potrzebne do wyceny.