


Desbloqueo del palé controlado por la máquina
Placa de Punto Cero Neumática
Libere el palé con aire y prepare el siguiente montaje fuera de máquina.
Incorpore el cambio de utillaje a la secuencia de la máquina. Estas placas de punto cero se bloquean por muelles y se liberan con aire, como base para la carga mediante robot o cambiador de palés. Antes de elegir, revise la placa, los tirantes, la detección y el circuito neumático de la célula.
Revisar mi interfaz de paléAbrir el catálogo de productos 2026
Se requiere correo de trabajo para abrir el catálogo
Placas con bloqueo por muelle y desbloqueo neumático para robots y cambiadores de palés. Para portadores compactos A024/B024, consulte referencia de posicionamiento BDS; para placas manuales, placa de amarre de punto cero; para receptores individuales, sistemas de amarre de punto cero.
Selección y seguridad: Seleccione la placa y los tirantes juntos y compruebe la carga y el circuito de aire de la célula. Los muelles sujetan el palé mecánicamente; no aportan una función de seguridad. Ver integración y comprobaciones de seguridad.
Repetibilidad< 0,005 mm de repetibilidad de la placa · Vea datos del modelo y comprobaciones del conjunto instalado.
Cierre por muelleLos muelles amarran. El aire desbloquea. La fuerza de amarre de las placas listadas va de 9.000 N a 40.000 N. La carga de elevación de NT-S96P400QD1 es 560 kg.
Desbloqueo por aireEl aire libera el palé para su transferencia mediante robot o APC. Valide la secuencia completa de cambio de su célula.
Plazo: Se confirma tras revisar planos, cantidad y alcance
MOQ: 1 ud
Pago: T/T · L/C
Documentos de calidad definidos en la oferta
Proveedor auditado en MIC
Incorpore el desbloqueo a la secuencia
El accionamiento neumático permite que la máquina controle el desbloqueo en un intercambio de palés validado.
Prepare el utillaje fuera de máquina
Organice el siguiente trabajo sobre palés compatibles mientras el montaje actual permanece en la máquina.
Elija las funciones que necesita
Compare las opciones de elevación, limpieza y supervisión de cada modelo, además del tamaño de placa y las cargas del montaje.
Guía de selección e integración
Seleccione placa, tirantes y circuito con las comprobaciones siguientes antes de definir su integración en palés, APC o células robotizadas. La apertura por aire sigue siendo un punto cero: la unión que abre la máquina. El elemento que se palpa es el punto de referencia cero. Un cuerpo compacto y un palé que se mueve son un sistema de referencias, no esta placa. Si el plano usa las tres palabras, abra la página que corresponde a la palabra del plano.
¿Automatización con palés? Combínelo con nuestro Cambiador automático de palés.
Cuándo conviene una placa de punto cero neumática
- Necesita un reamarre repetible para procesos de varias operaciones (p. ej., fresado → EDM → CMM).
- Necesita paletizar utillajes en un HMC con sistema de palés o en una máquina de 5 ejes y requiere una interfaz neumática verificada.
- Pretende operar sin supervisión: integre el cambio de utillaje por robot, APC o FMS solo después de evaluar los riesgos de la célula completa y validar resguardos, enclavamientos, estados seguros, recuperación de fallos y pruebas de aceptación.
- Compruebe el estado de bloqueo y la respuesta ante pérdida de aire en el plano y el circuito del modelo elegido.
Puntos clave antes de comprar
- Estándar del perno de tracción y paso: elija 52 mm o 96 mm según el plano del modelo. Verifique los pernos, el patrón de montaje y la carga admisible; el paso por sí solo no confirma la compatibilidad.
- Número de módulos y distribución: 4 módulos, 6 módulos o patrones a medida.
- Repetibilidad: clase < 0,005 mm para referencias consistentes.
- Fuerza de amarre y rigidez: fuerzas de corte, voladizo y acumulación de tolerancias del utillaje.
- Neumática: confirme la presión de desbloqueo en el plano y en el circuito del modelo seleccionado; proteja cables y tuberías.
- Señales de automatización: confirmación de amarre, interbloqueos y limpieza de conos por soplado.
Notas de integración y validación
Interfaz de palé y utillaje
Use pernos de tracción coincidentes y aprobados en cada palé o utillaje para preparar el trabajo fuera de la máquina y apoyar y amarrar en cada máquina verificada. Confirme la geometría del receptor, el patrón de montaje, la orientación y la carga de cada máquina; use los pasadores de referencia solo como los define el plano aprobado.
Integración de aire e I/O
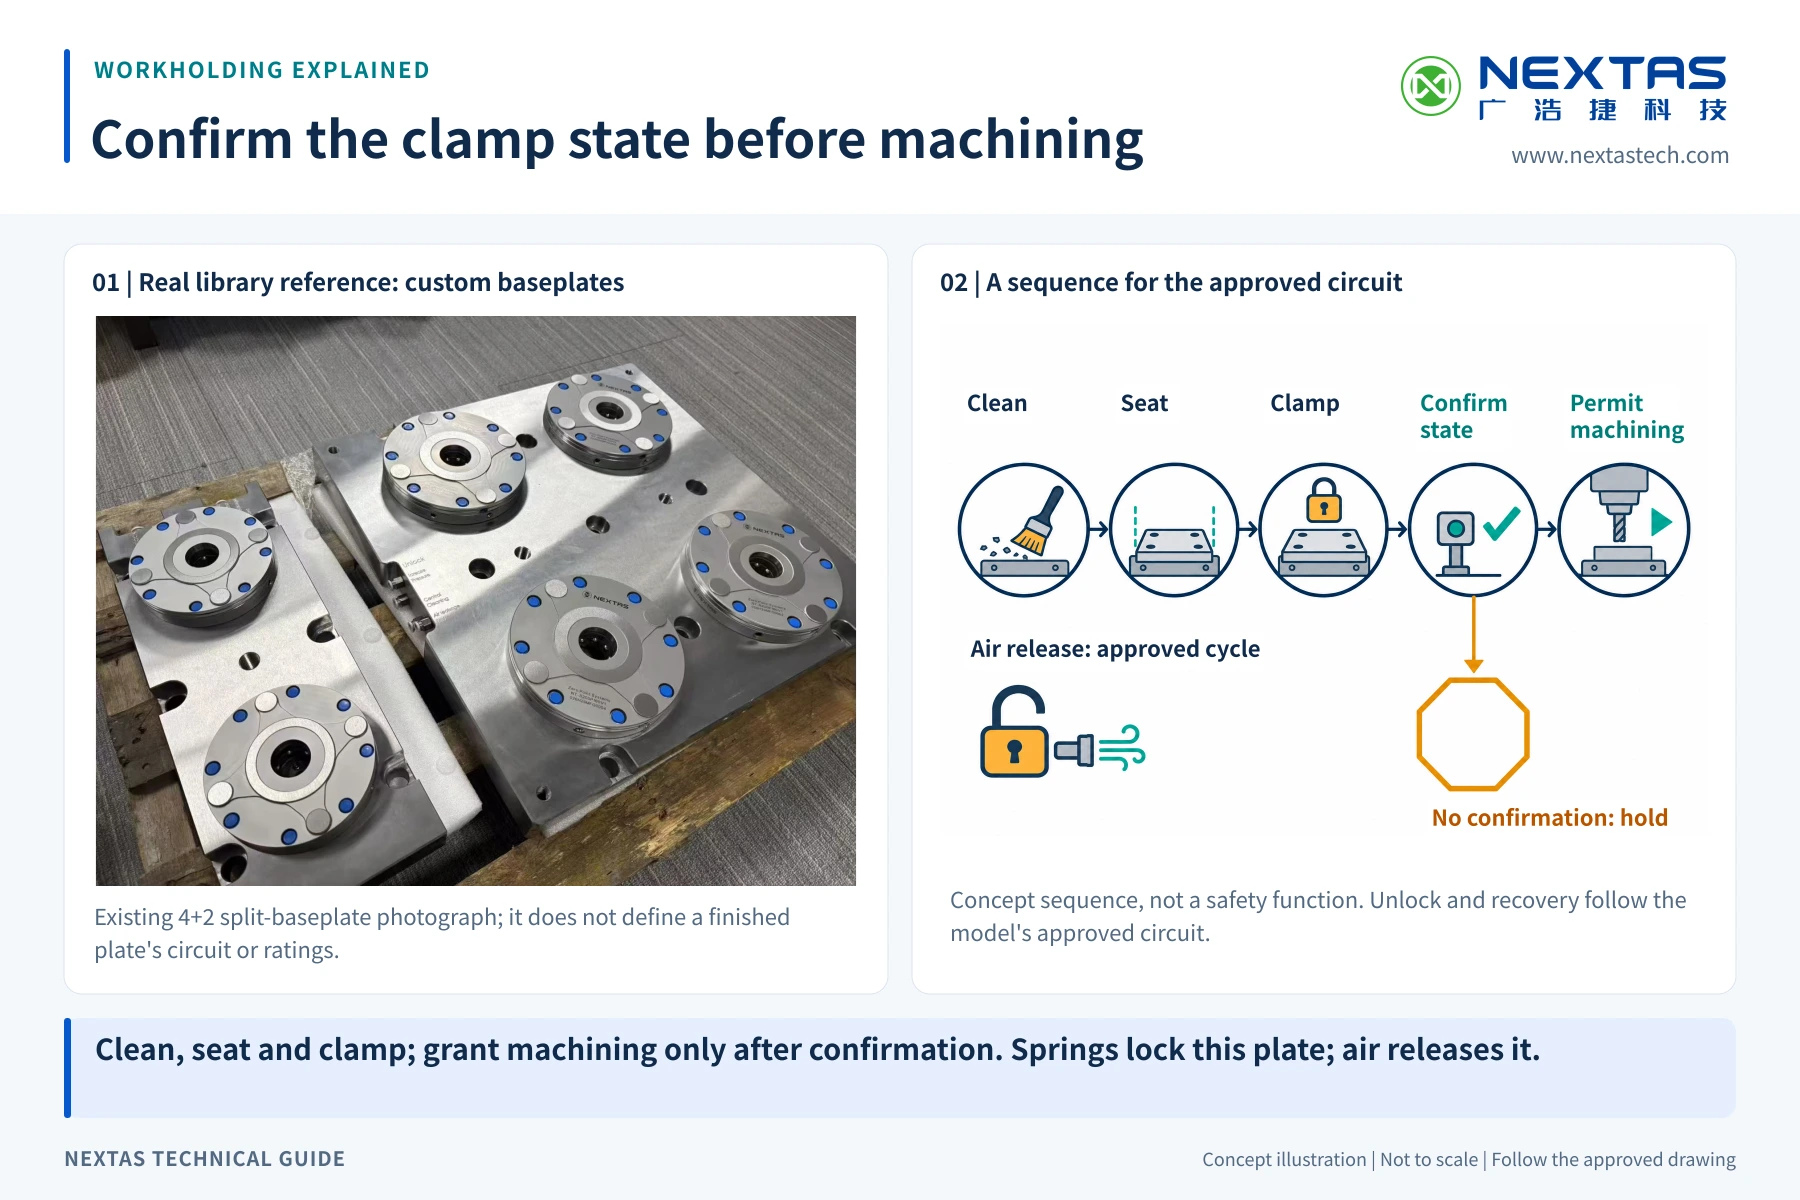
Use aire comprimido limpio y seco y coloque un regulador cerca de la máquina. En automatización, añada la secuencia de válvulas y la lógica de I/O para que la máquina o el robot arranquen solo cuando el estado de amarre esté confirmado.
Comprobación de capacidad del proceso
Valide la repetibilidad en varios ciclos: amarre y desamarre, palpe la referencia y registre las desviaciones. Use los resultados para evaluar si la placa elegida, el conjunto de utillaje y el proceso instalado cumplen la tolerancia.
Resultados típicos que buscan los clientes
Use las comprobaciones de resultados de producción para comparar la configuración propuesta con su proceso actual. Los resultados reales dependen de la geometría de la pieza, el conjunto de utillaje, los parámetros de corte y la secuencia de automatización.
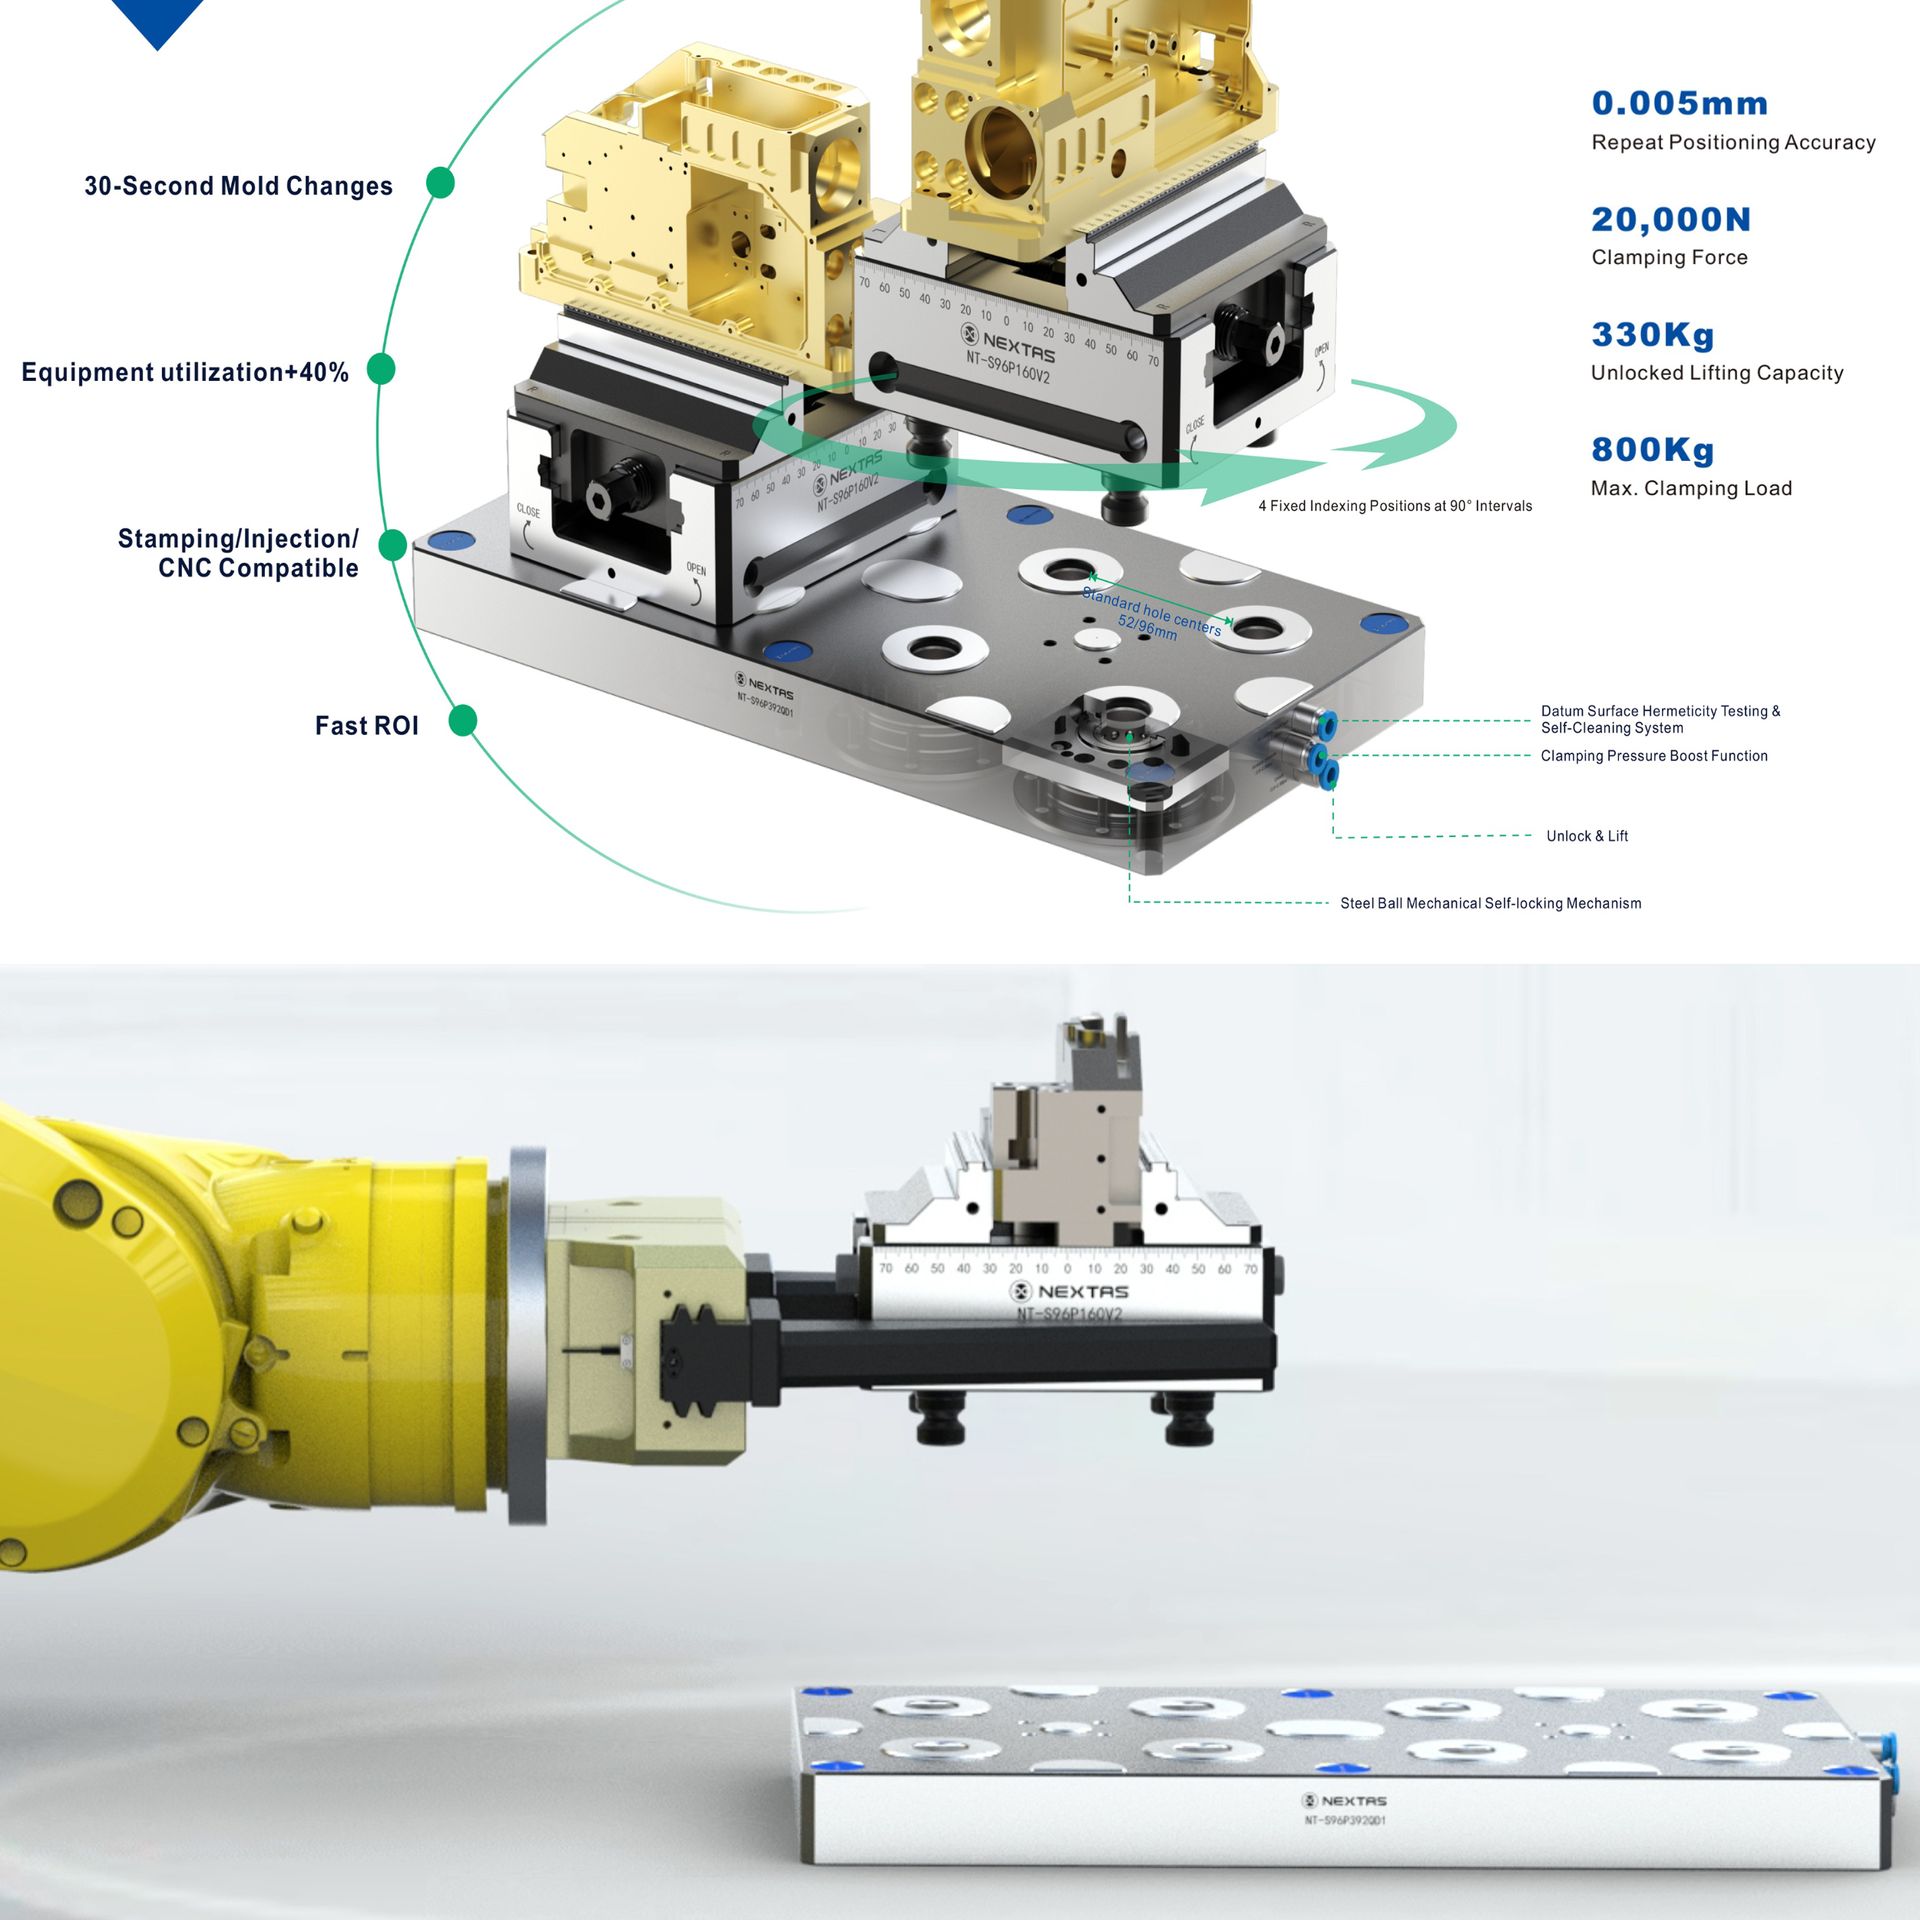
Características Principales
Bloqueo, liberación y límites del modelo
- Bloqueo por resorte, liberación neumática: Los muelles bloquean el palé. El aire comprimido lo libera para el cambio.
- Compatibilidad Estándar: Utilice pasos de 52 o 96 mm, según el modelo. La compatibilidad depende del patrón de montaje, los pernos, la carga, la altura y las holguras verificadas.
- Repetibilidad: Los modelos listados tienen una repetibilidad de < 0,005 mm. Esa cifra es de la placa. El conjunto instalado es aparte.
- Rendimiento por gama: Según el tamaño del palé, la fuerza de sujeción va de 9.000 N a 40.000 N y la carga de elevación de 100 kg a 560 kg.
Limpieza y supervisión
- Fiabilidad Mejorada: Las funciones de supervisión de estanqueidad y limpieza pueden apoyar la verificación del asiento si el modelo y el circuito seleccionados las incluyen.
Opciones de configuración
- Sujeción Reforzada: El aumento de presión puede incrementar la fuerza de sujeción si el modelo y el circuito seleccionados lo incluyen; confirme presión, secuencia y fuerza en el plano aprobado.
- Operación Conveniente: La elevación automática de la mordaza o el palé al desbloquearse depende del modelo y del circuito seleccionados; confirme que incluyen esta función y verifique la carrera, la carga y el espacio libre.
Resultados de producción y contexto de automatización
Repetibilidad a Nivel de Micrón
Mida la realineación tras volver a sujetar en el proceso real de varias operaciones. Compare con el proceso actual; la placa elegida, el conjunto de utillajes, el montaje y el entorno determinan el resultado instalado y su aceptación.
Rango de fuerza de sujeción
Compruebe la fuerza del modelo frente a las cargas de corte y el voladizo del utillaje. Confirme circuito, control del estado de sujeción, enclavamientos y evaluación de riesgos de la máquina completa antes de mecanizar.
Desbloqueo neumático
Mida la secuencia completa frente a la alineación manual actual; no se presupone un tiempo fijo. Incluya palé, válvula, sensores, manipulación y secuencia de control validada.
Lista para Automatización
Valide por separado las interfaces de CNC, EDM e inspección en la ruta robotizada. Confirme las opciones de estanqueidad y limpieza del modelo junto con controles, gestión de fallos y aceptación de la célula completa.
Especificaciones Técnicas y Diseño
La tabla indica la repetibilidad de posicionamiento, la fuerza de sujeción y la carga de elevación de cada uno de los seis modelos.
Resumen de especificaciones de la serie
Modelos de referencia alineados con el catálogo actual. Hay interfaces de 52 mm y 96 mm disponibles para palés automatizados, fijaciones y cambios preparados para robot.
| Modelo | Estándar del perno | Repetibilidad | Fuerza de sujeción | Carga de elevación | Presión de desbloqueo | Espiga | Peso |
|---|---|---|---|---|---|---|---|
| NT-S52P125QD1 | 52 mm | < 0,005 mm | 9.000 N | 100 kg | Confirmar plano | NT-S52P16V1 | 3,5 kg |
| NT-S52P168QD1 | 52 mm | < 0,005 mm | 9.000 N | 100 kg | Confirmar plano | NT-S52P16V1 | 5,2 kg |
| NT-S52P229QD1 | 52 mm | < 0,005 mm | 18.000 N | 200 kg | Confirmar plano | NT-S52P16V1 | 6 kg |
| NT-S96P200QD1 | 96 mm | < 0,005 mm | 20.000 N | 280 kg | Confirmar plano | NT-S96P20V1 | 9 kg |
| NT-S96P250QD1 | 96 mm | < 0,005 mm | 20.000 N | 280 kg | Confirmar plano | NT-S96P20V1 | 12 kg |
| NT-S96P400QD1 | 96 mm | < 0,005 mm | 40.000 N | 560 kg | Confirmar plano | NT-S96P20V1 | 18 kg |
Las tablas indican repetibilidad < 0,005 mm. NT-S96P200QD1 y NT-S96P250QD1: 280 kg de elevación; NT-S96P400QD1: 560 kg. Las fichas no especifican presión de desbloqueo; confírmela con el plano y el circuito. Un banner del sistema en la página de la placa neumática indica 0,005 mm de repetibilidad, 20.000 N y 330 kg de elevación desbloqueada. Ese banner no es la fila NT-S96P400QD1. La tabla P400 indica 40.000 N y 560 kg. La elevación no equivale a carga de mecanizado ni capacidad de toda la célula.
Los modelos de referencia indican cuerpos de acero inoxidable endurecido, desbloqueo neumático, bloqueo mecánico por resorte e indexación fija de 4 × 90°. Confirme la presurización de sujeción, la limpieza, la supervisión de estanqueidad y las funciones auxiliares con el plano, el circuito y el alcance del pedido.
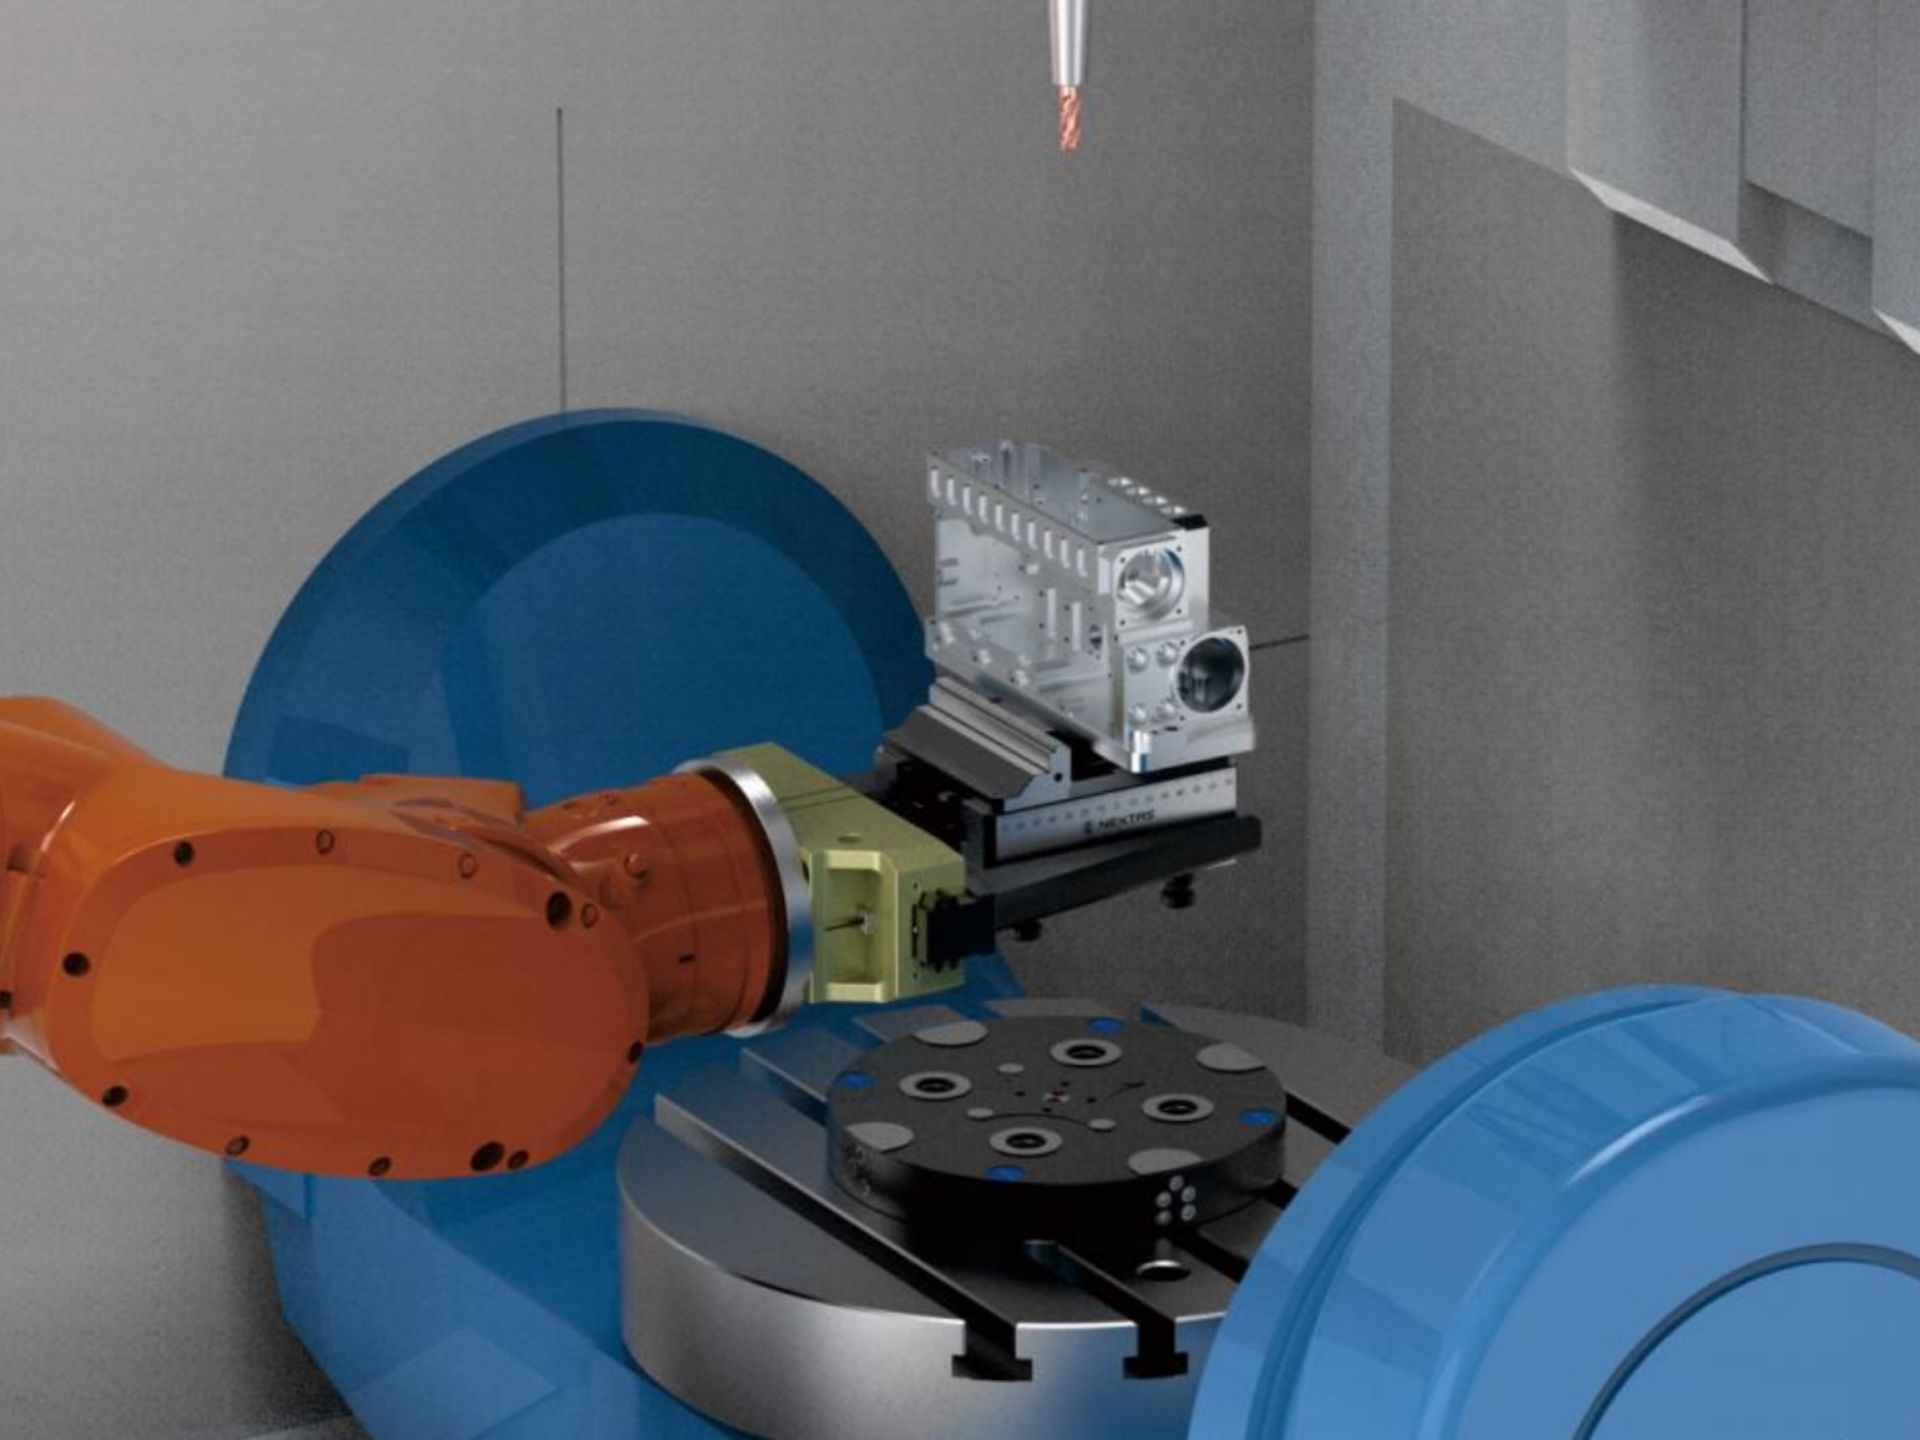
Precisión por Diseño
El aire libera el bloqueo, mientras los muelles internos mueven las correderas de sujeción y retienen el palet cuando se retira el aire de desbloqueo. Valide la seguridad de la máquina por separado: compruebe en el plano aprobado la respuesta del modelo elegido ante la pérdida de aire y valide los resguardos, los enclavamientos y la aceptación de la máquina o célula completa.
Construido para el Taller Moderno
Las placas se fabrican con materiales y protecciones definidos por modelo. El sellado y el soplado pueden ayudar a limitar la entrada de virutas y refrigerante, pero no sustituyen la limpieza ni la verificación del asiento. Confirme para el modelo cotizado el material, la protección, la repetibilidad, el método de medición y el plan de mantenimiento.
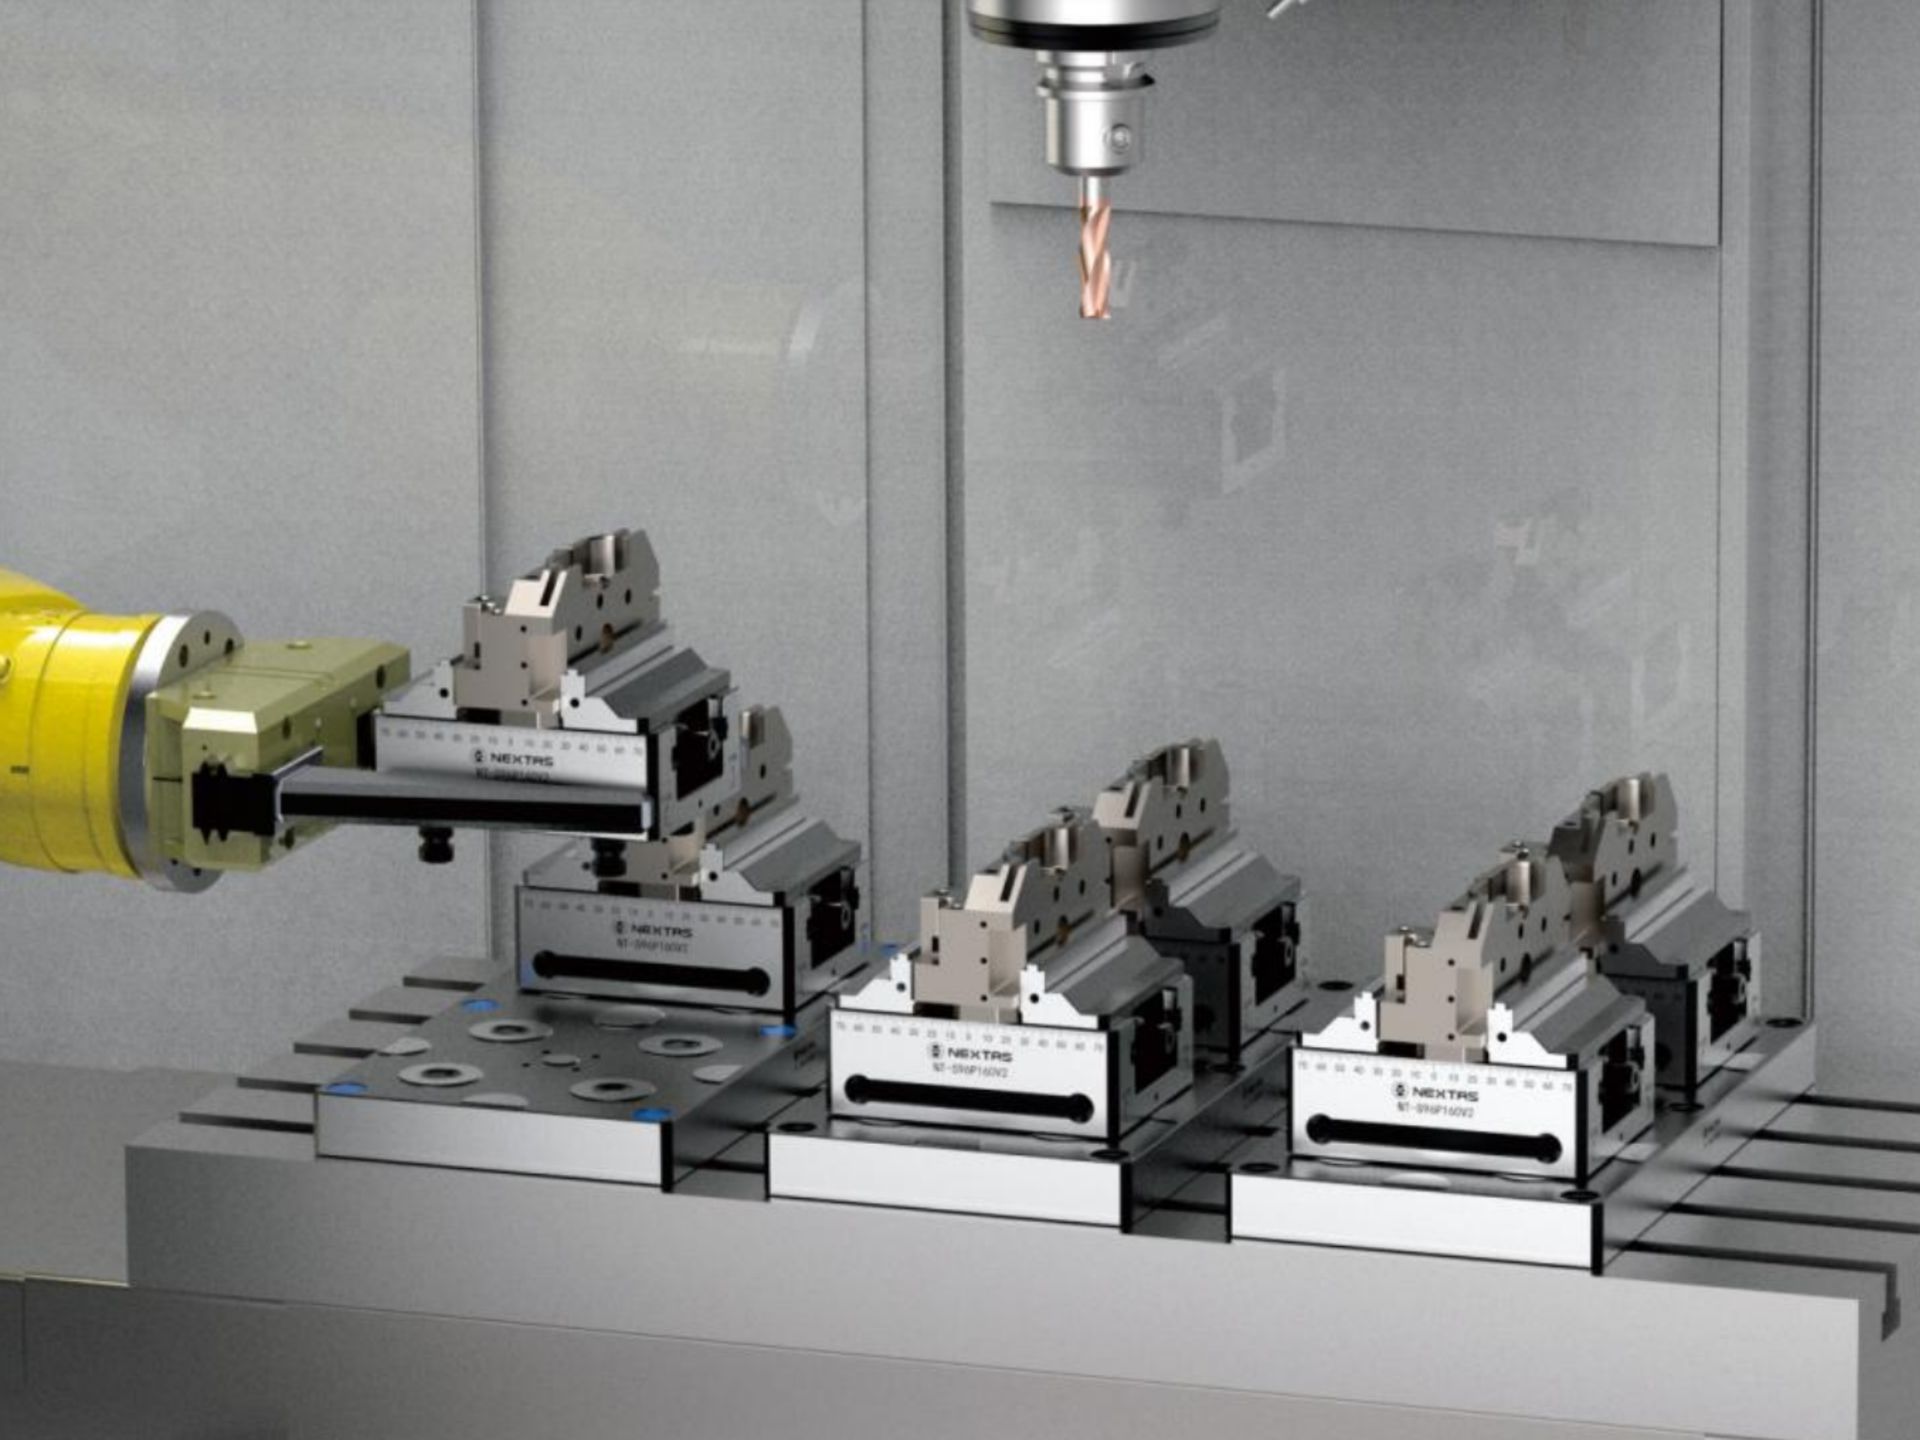
Transferencia robotizada entre interfaces verificadas
Un robot puede mover el palet entre fresado, EDM y CMM cuando esas estaciones usan la misma interfaz de tirante. El trabajo sin supervisión sigue dependiendo del modelo, el utillaje, la pinza, los sensores, el control, la protección, los enclavamientos y una secuencia de célula ya probada en esa instalación.
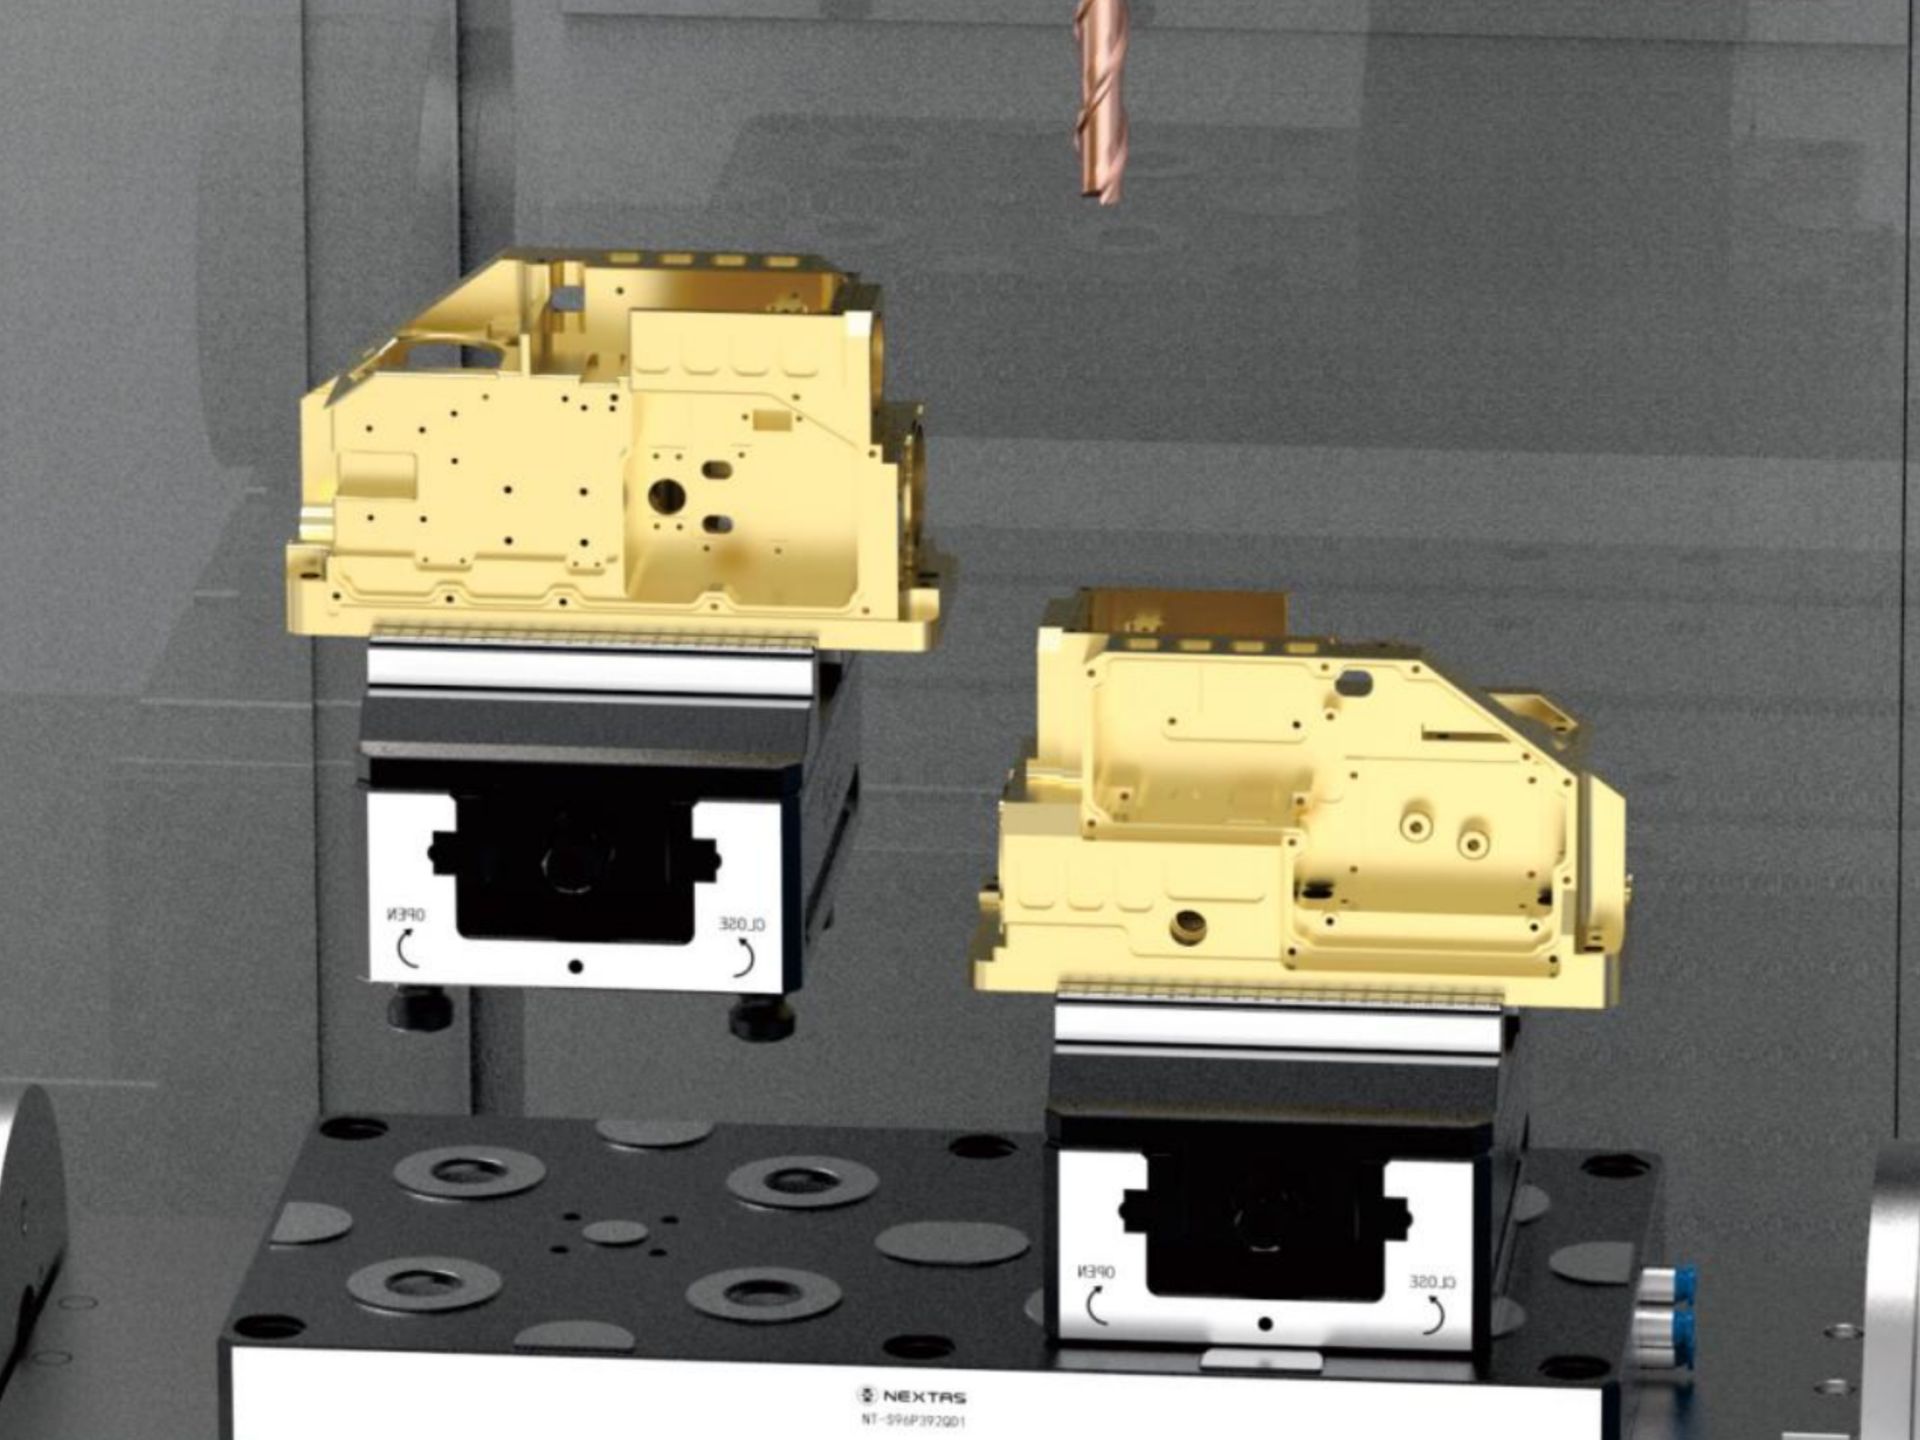
Integración con la Automatización
La placa de punto cero neumática NEXTAS puede integrarse con brazos robóticos después de validar interfaces, cargas, señales y recuperación de fallos. Consulte la tabla de especificaciones por modelo para comprobar fuerza de sujeción y carga de elevación del modelo seleccionado, y confirme el criterio de aceptación para cada portador.
Use la lista de selección y validación y las instrucciones de instalación y mantenimiento para definir el proceso; la operación sin supervisión requiere la aceptación de la célula completa.
Instalación, neumática y mantenimiento
Notas prácticas para poner en marcha una placa punto cero liberada por aire y mantener la repetibilidad en producción continua.
Instalación y alineación (lista de verificación rápida)
- 1Limpie la mesa de la máquina y verifique la superficie donde se apoyará la placa.
- 2Use pasadores/pasadores cilíndricos para la orientación inicial y para que los palés repitan dentro de los criterios de aceptación definidos.
- 3Apriete tornillos en cruz y vuelve a comprobar tras el primer ciclo térmico.
- 4Verifique altura de pernos de tracción y acumulación de tolerancias del utillaje para que los conos asienten completos.
- 5Haga varios ciclos de amarre/desamarre y palpa una referencia antes de producir.
Aire e integridad del sistema
- Use aire limpio, seco y filtrado (según estándar de planta). Regule cerca de la máquina.
- Proteja mangueras y acoples de viruta y refrigerante; añada alivio de tensión en robots.
- En automatización, use un interbloqueo de amarre confirmado y permita mecanizar solo con la señal validada.
- Si el modelo lo incluye, use el soplado de limpieza en los conos antes de amarrar.
- Programa inspección periódica de conos, pernos de tracción y juntas, especialmente con mucho refrigerante.
Causas típicas de pérdida de repetibilidad
Viruta en los conos
Soplado + limpieza en cambios de turno; buen control de viruta.
pernos de tracción inconsistentes
Estandarice tipo y par de montaje en todos los utillajes/palés.
Baja presión o fugas
Revise reguladores, acoples y mangueras; mida la presión real en la placa.
Flexión del utillaje
Reduzca los voladizos, añada apoyos y valide la rigidez para las fuerzas de corte previstas.
Dónde se usa la placa
Desde la eficiencia de una sola máquina hasta líneas de producción totalmente automatizadas, nuestro sistema se adapta a sus necesidades.
Centros de Mecanizado Horizontal (HMC)
Puede ser adecuado para sistemas de palés en centros de mecanizado horizontales, según la interfaz y la carga. Prepare accesorios fuera de línea y cárguelos en el cambiador de palés, con el objetivo de reducir las esperas de la máquina.
Mecanizado de 5 Ejes
Según el portador y la pieza, puede elevar el trabajo para mejorar el acceso de la herramienta a cinco caras. Confirme las holguras y mida si disminuyen los reglajes repetidos.
Celdas de Producción Automatizadas
Puede evaluarse como interfaz de un sistema flexible de fabricación, según la arquitectura del proyecto. El intercambio robótico y cualquier producción sin supervisión dependen de la validación y aceptación de la célula completa.
Inspección y Control de Calidad
Use la misma referencia de punto cero en su CMM. Transfiera piezas directamente del CNC a la inspección sin volver a sujetar, reduciendo el riesgo de errores.
Demostración vertical de 41 segundos de un tornillo de banco autocentrante y una placa de punto cero neumática en un montaje automatizado. Consulte las especificaciones del modelo seleccionado y la validación del proceso instalado para evaluar el rendimiento.
Ver en YouTubeCasos de clientes relacionados
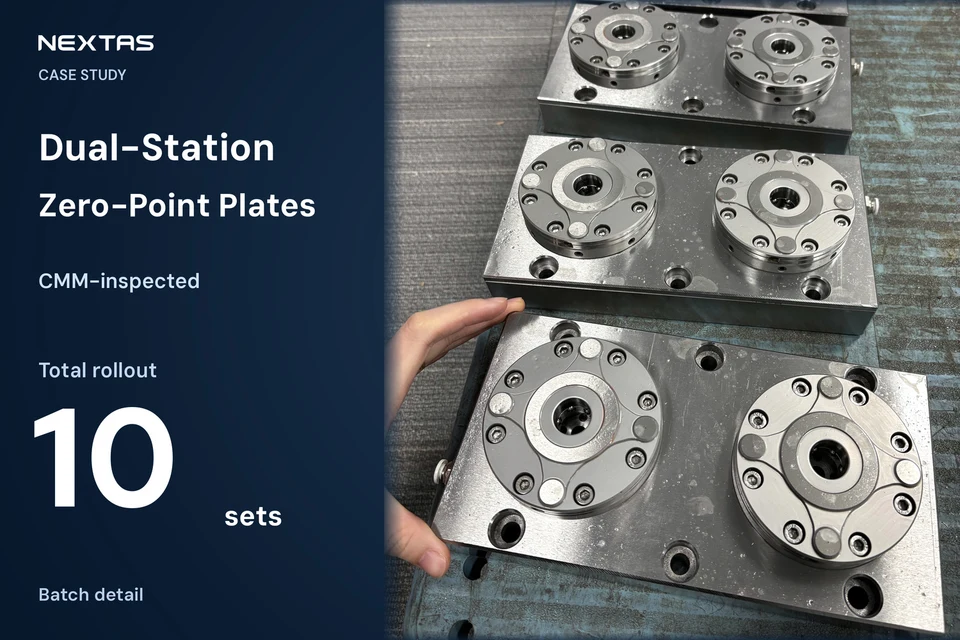
Más allá de los arreglos de una sola máquina: cómo un despliegue de punto cero de 10 palés estandarizó la sujeción en todo el taller
10 palés estandarizados, comprobación de referencias en cada estación
Leer el caso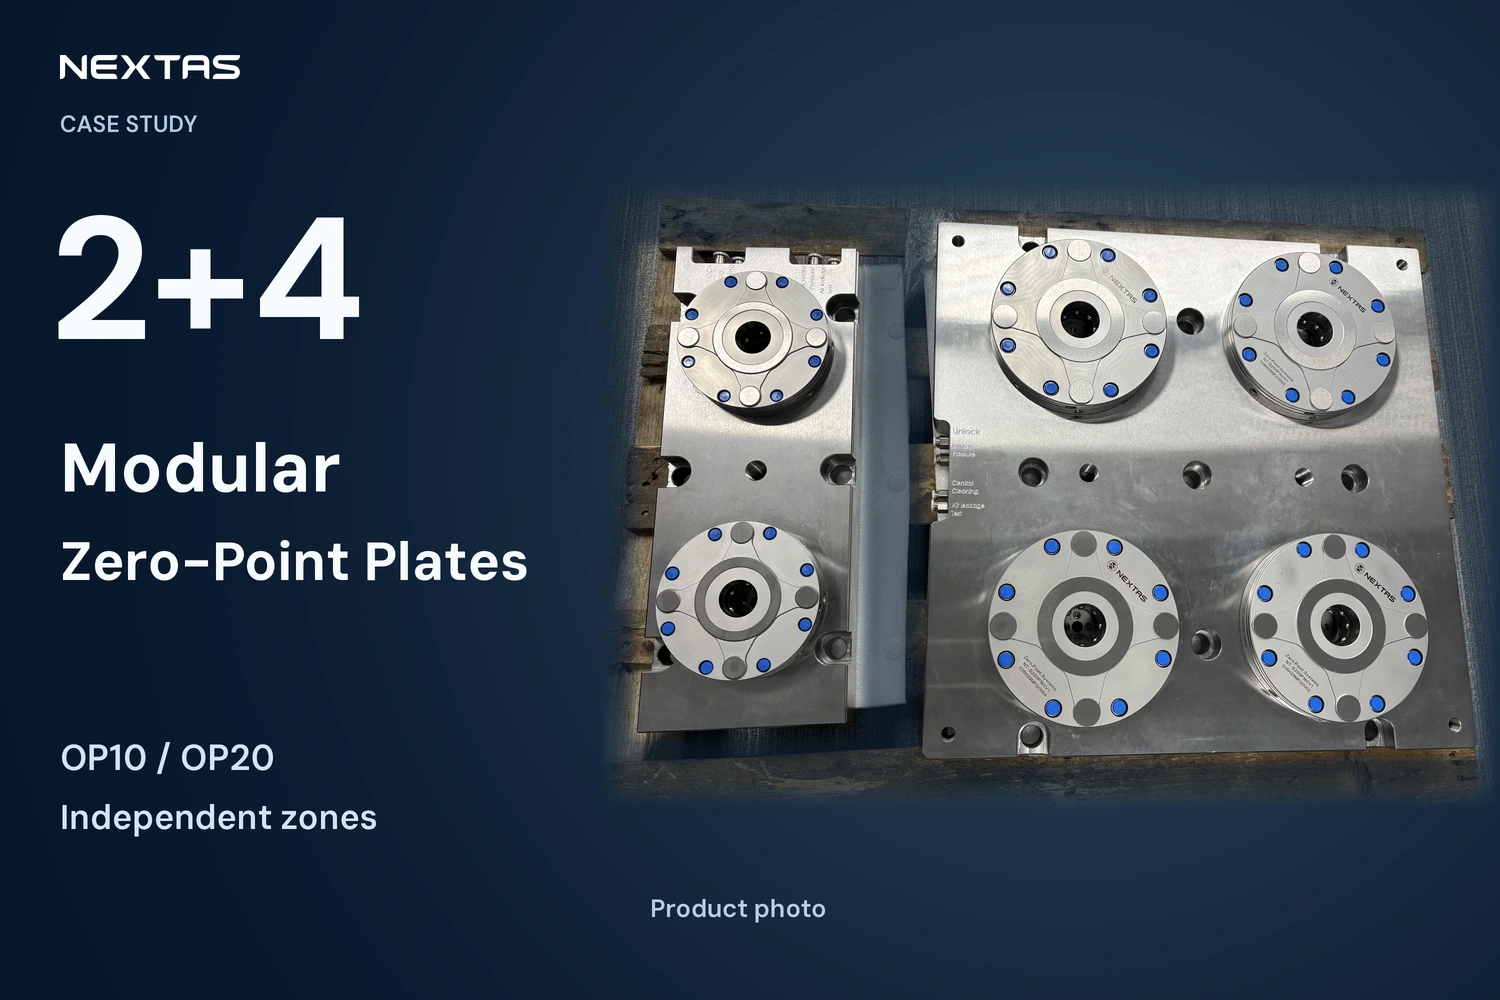
Modularizar la mesa del VMC: cómo un subplaca de punto cero 2+4 abrió el mecanizado flexible de alta mezcla
Antes 45 minutos, ahora menos de 2 minutos
Leer el caso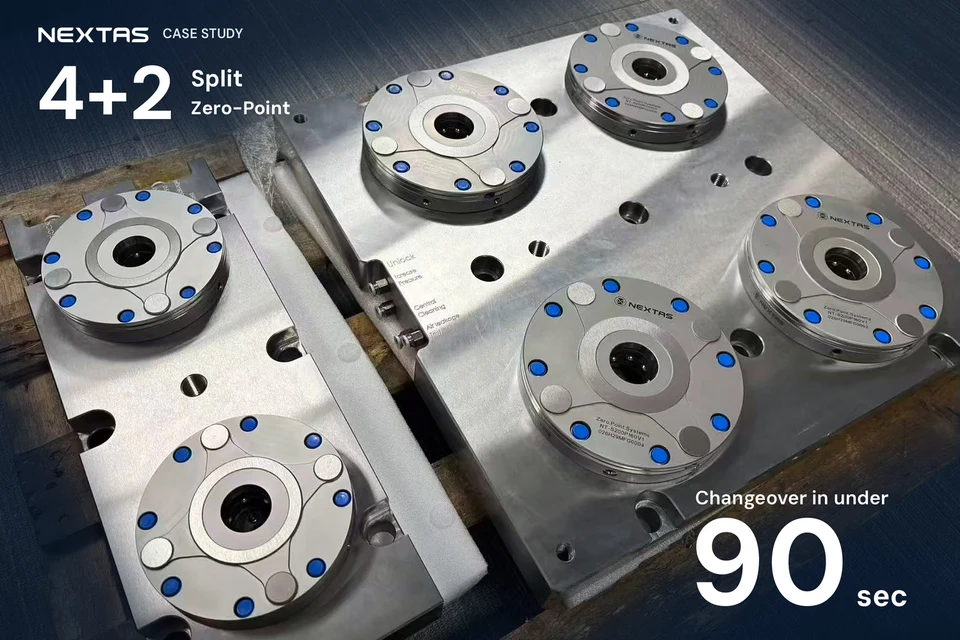
¿Por qué partir una placa de VMC en un 4+2?
Cambio de utillaje por debajo de 90 segundos
Leer el caso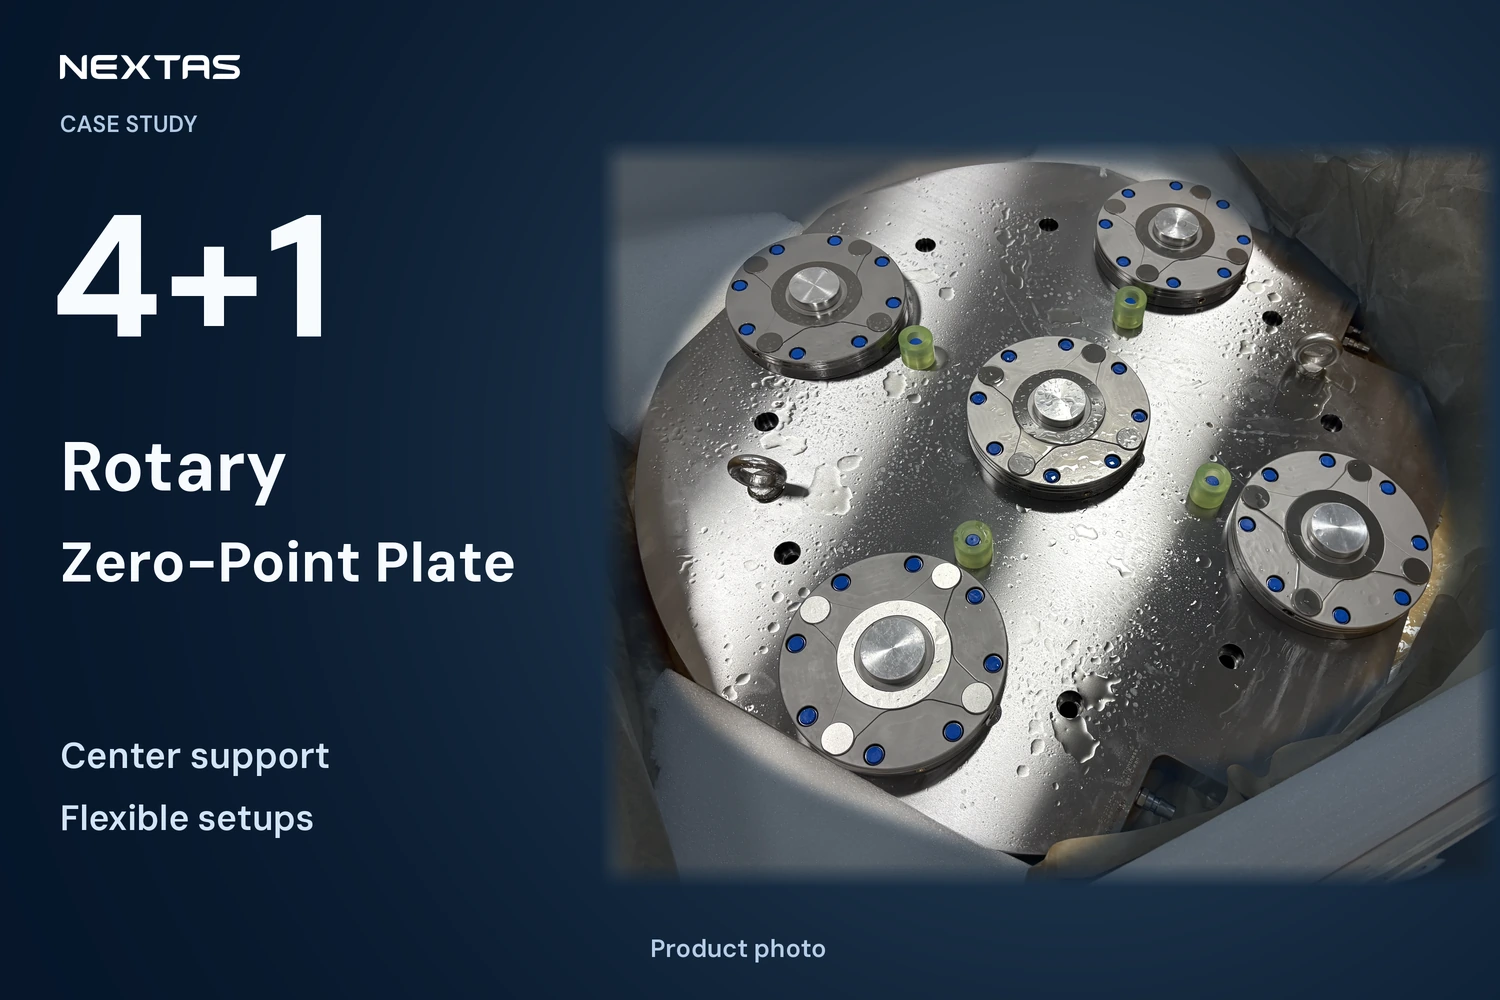
Aprovechar el trunnion de 5 ejes: cómo una subplaca rotativa de punto cero «4+1» a medida eliminó los cuellos de preparación y la flexión en el centro
De 50 minutos a menos de 90 segundos
Leer el casoEscenario de integración representativo
Estas imágenes muestran posibles disposiciones con mordaza, palé y célula automatizada. No documentan por sí solas un resultado de cliente. El tiempo de cambio y la disponibilidad deben medirse en la configuración instalada.
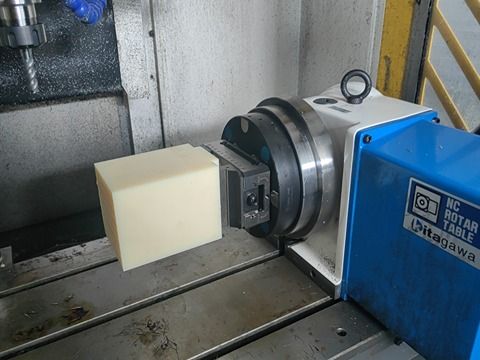
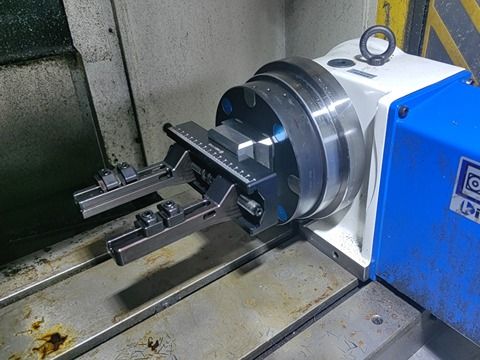
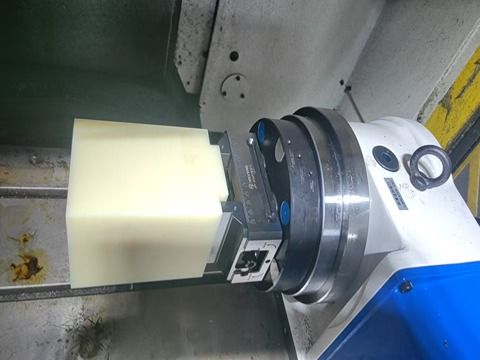
Página actualizada . Los valores de catálogo de esta familia proceden del catálogo NEXTAS 2026 de sujeción de cambio rápido industrial. Compruebe las dimensiones sujetas a plano en el plano del modelo seleccionado. Solicitar el catálogo. Fábrica, catálogos y ferias.
Recursos del producto
Preguntas Frecuentes
¿Qué es una Placa de Punto Cero Neumática y para quién es?
Es una placa de referencia con desbloqueo neumático para transferir palets o utillajes de forma repetible. Encaja cuando el proceso necesita cambios frecuentes gobernados por la máquina, carga con robot o un camino planificado hacia la automatización de palets.
¿Cuáles son las especificaciones clave?
Compare repetibilidad de posicionamiento, fuerza de amarre y carga de elevación en la tabla de modelos de Especificaciones técnicas y diseño. Confirme la presión de desbloqueo en el plano y el circuito neumático del modelo elegido.
¿Con qué máquinas es compatible?
Puede integrarse en centros CNC, fresadoras, electroerosión o CMM únicamente después de confirmar el patrón de montaje, los pernos, la carga, la altura, el entorno y las holguras del modelo.
¿Cómo se instala la Placa de Punto Cero Neumática?
La instalación se realiza típicamente mediante un patrón de pernos estándar en la mesa de la máquina. Se conecta a la interfaz neumática de la máquina para el accionamiento y requiere pasadores de ubicación para la alineación inicial.
¿Dónde puedo obtener archivos CAD o documentación técnica?
Indique el modelo o la máquina, el uso previsto y los datos que necesita. Nuestros ingenieros confirman los planos 2D, archivos CAD, planos de montaje o documentos neumáticos disponibles para la configuración seleccionada y el alcance de confidencialidad.
¿Cuál es la diferencia entre desbloqueo neumático y sujeción neumática?
El aire desbloquea. Los muelles sujetan. No es una sujeción que se mantiene solo mientras hay aire. La retención por muelle no es una función de seguridad. La protección queda en la célula. El comportamiento ante pérdida de aire está en el plano de ese modelo.
¿Cómo funciona la "función turbo" para la fuerza de sujeción?
La disponibilidad y el funcionamiento de la función turbo dependen del modelo. La ficha o el plano confirmados deben indicar la presión, la secuencia y la fuerza aplicable; la rigidez del conjunto se valida frente a las cargas de mecanizado previstas.
¿Qué tipo de mantenimiento requieren estas placas neumáticas?
El intervalo de mantenimiento depende del modelo, los ciclos, la viruta, el refrigerante y la calidad del aire. Siga el manual confirmado e inspeccione conos, pernos, conexiones y juntas según los criterios de desgaste definidos para la instalación.




Cotización rápida
Solicitar cotización de Placa de Punto Cero Neumática
Comparta su máquina, pieza o el modelo de placa que está considerando. Nuestros ingenieros le ayudarán a seleccionar la configuración y confirmar los datos necesarios para la cotización.