


机床控制托盘解锁
气动零点快换基准板
气动解锁托盘,在机外准备下一套夹具
将夹具换装纳入机床控制顺序。这些成品零点板采用弹簧锁紧、气动解锁,可作为机器人或托盘交换装置的接口起点。最终选型前,需共同核对底板、拉钉、检测和单元气路。
弹簧锁紧、气动解锁,适用于机器人上料和托盘交换。紧凑的 A024/B024 载体请参阅BDS 定位基准,手动板请参阅零点快换基准板,散件接收模块请参阅零点定位系统。
选型与安全说明: 底板与拉钉应配套选择,再检查工作站的负载和气路。弹簧提供机械保持,不构成安全功能。 查看集成与安全检查.
重复定位<0.005 mm 底板重复定位精度 · 详见型号数据与安装总成检查。
弹簧锁紧弹簧夹紧,气解锁。所列板的夹紧力从 9,000 N 到 40,000 N。NT-S96P400QD1 的托举载重是 560 kg。
气解锁供气解锁,便于机器人或 APC 转运托盘。完整换装节拍需按生产单元的动作顺序验证。
交期:依据图纸、数量与审核范围书面确认
起订量:1 套
付款:T/T · L/C
质量文件在询价阶段确认
MIC 审核供应商
将解锁纳入单元控制
通过气动驱动控制解锁步骤,并验证完整托盘交换流程。
在机外准备夹具
配套托盘可用于整理下道工序,当前装夹继续留在机床上。
按布局选择功能
除尺寸和负载外,还需逐型号比较抬升、清洁及监测选项。
什么时候适合气动零点板
- 多工序 CNC 需要重复装夹,例如铣削、电火花、三坐标之间流转。
- 卧加托盘库或五轴立柱、夹具叠层要做托盘化工装。
- 目标是无人化:机器人换夹具、自动交换工作台或柔性线。
- 需要弹簧锁紧、气动解锁的板。
购买前先确认的要点
- 52 mm / 96 mm 是拉钉系列。拉钉几何、安装孔、方向、载荷和叠高都要对上该板的图纸。
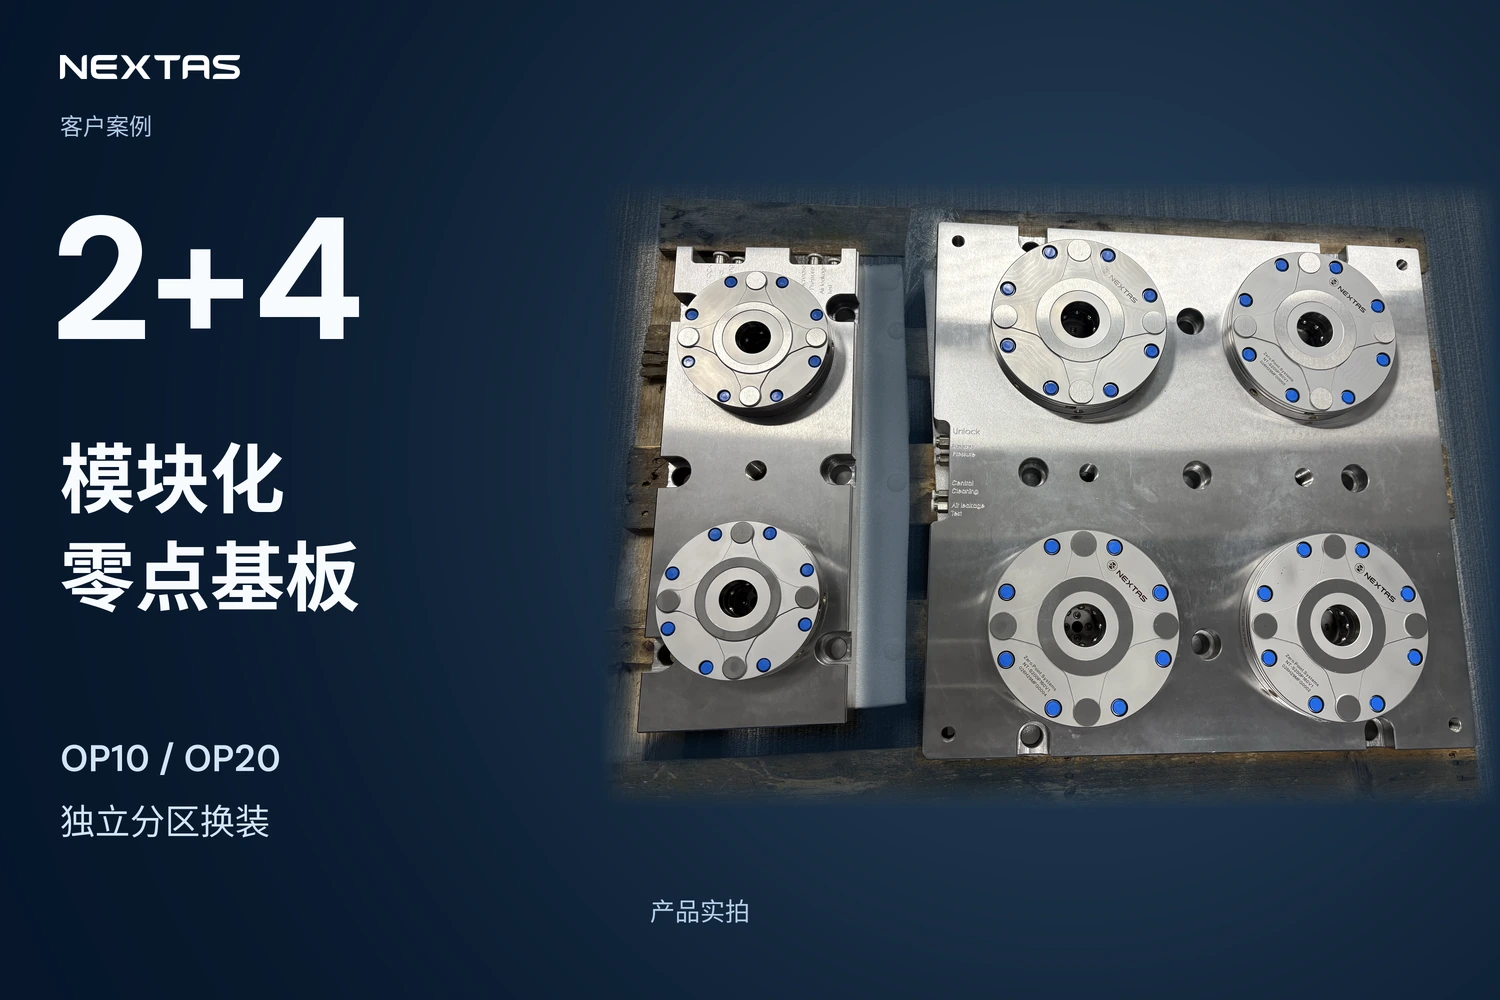
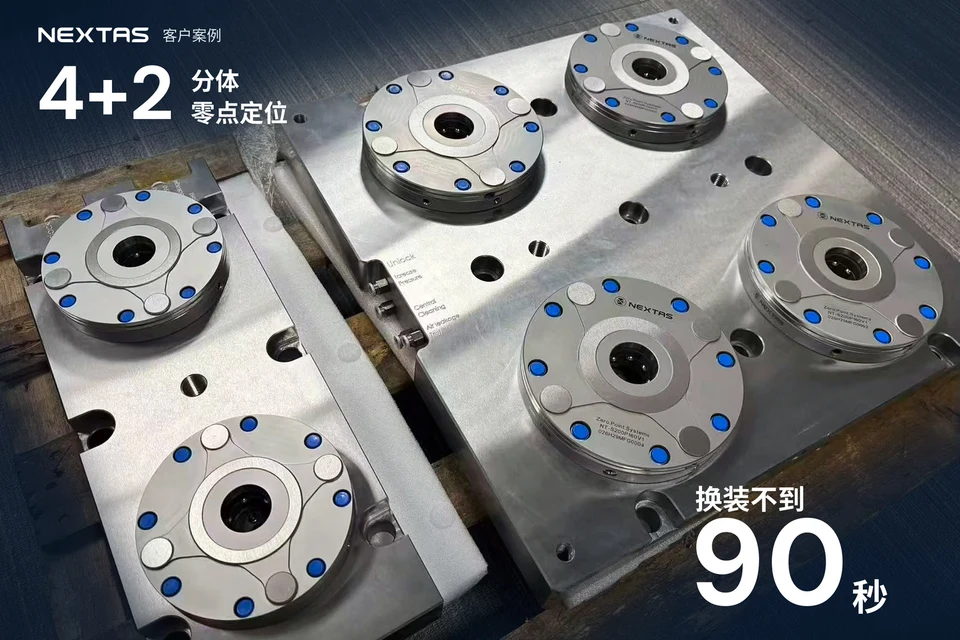
- 模块数量和布置:4 模块、6 模块,或按托盘尺寸做的布置。
- 重复定位目标:表中列出的是这块板的重复定位。装好的整叠要达到工序公差。
- 夹紧力和刚性:按切削力、悬伸和夹具叠层评估。
- 气路接口:按所选型号批准的图纸与气路,确认底板入口处的解锁压力,并保护软管走向。
- 自动化信号:夹紧/松开确认、联锁,以及定位锥面清洁吹气选项。
集成与验证说明
托盘与夹具接口
每套托盘或夹具使用配套、已确认的拉钉,操作者可以离线备料,并在每台已核对的机床上落下后夹紧。每台机床都要确认接收座几何、安装孔、方向和载荷;定位销只按已批准图纸使用。
气路与 I/O
使用洁净干燥压缩空气,调压靠近机床。自动化要加上阀序和 I/O,机床或机器人只在夹紧状态确认后启动。
工序能力核对
多个循环验证重复定位:夹紧、松开、探测基准并记录偏差。用结果判断所选板、夹具叠层和已安装工序是否达到公差。
客户通常要比对的结果
用生产结果核对把拟用方案和现有流程比较。实际结果取决于零件几何、夹具叠层、切削参数和自动化顺序。
工作原理与主要特点
锁紧、释放与型号界限
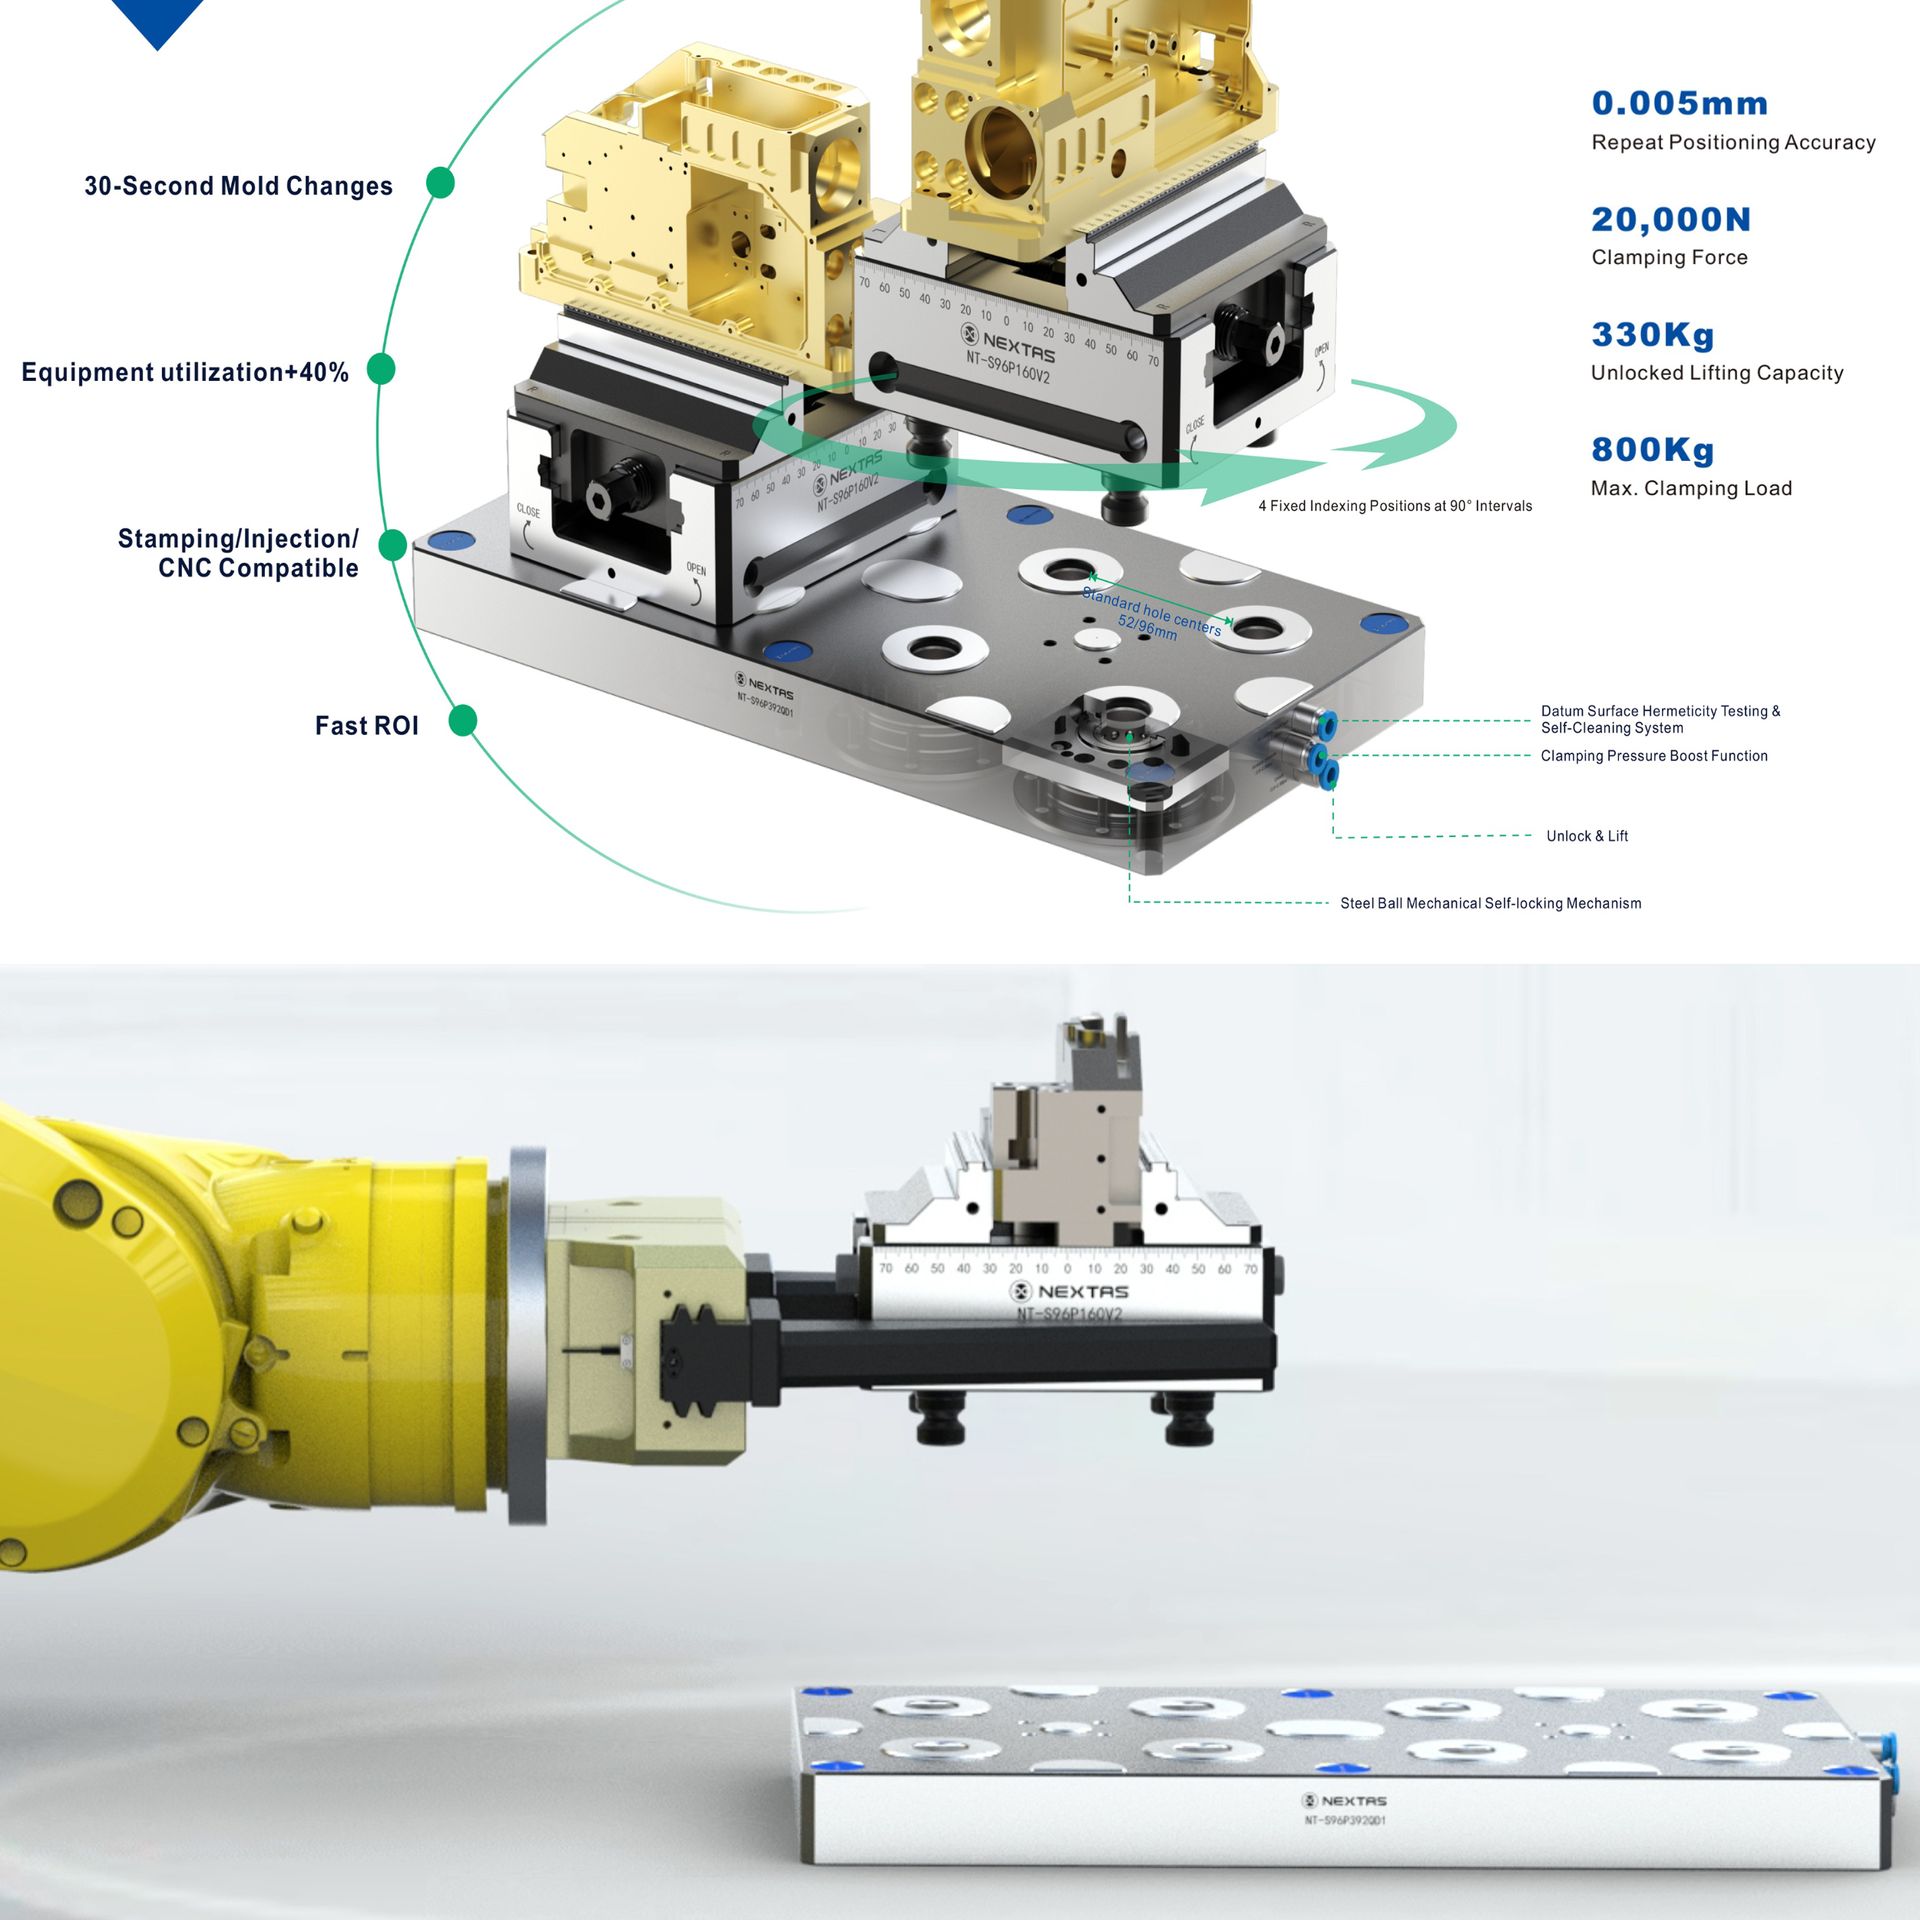
- 弹簧锁紧、气动解锁: 弹簧将托盘锁紧,压缩空气将其释放以便交换。
- 接口系列: 52/96 mm 节距系列可以用来统一接口,但兼容仍要核对确切的拉钉几何、安装孔、方向、载荷、叠高和已批准图纸。
- 重复定位: 所列型号的重复定位为 <0.005 mm。这个数指的是这块板。装好的整叠是另一件事。
- 型号范围: 随托盘尺寸不同,夹紧力从 9,000 N 到 40,000 N,托举载重从 100 kg 到 560 kg。
清洁与监测
- 环境相关配置:部分型号带气密监测,以及针对切屑和冷却液的清洁吹气。图纸写明这块板有哪些选项。
配置选项
- 取决于配置的增压:部分配置增加辅助增压。图纸和气路写明夹紧额定值和动作顺序。
- 解锁时托举:带解锁托举的型号,松开时会抬起虎钳或托盘。行程、托举载重、气路、传感器和间隙都在该型号图纸上。
生产结果与自动化条件
重复定位
在实际多工序路线上重新夹紧并探测基准。这个重复定位值指的是这块板。叠层、安装和现场决定你测到的结果。
弹簧夹紧
把板的夹紧额定值和切削、悬伸放在一起比较。
换装
把完整换装和现在的找正流程计时比较。目录没有固定换型时间。计入托盘、阀、传感器和搬运动作。
机器人转运
同一套拉钉接口可以放在 CNC、电火花和三坐标上。气密和清洁选项按型号区分。
技术规格与设计
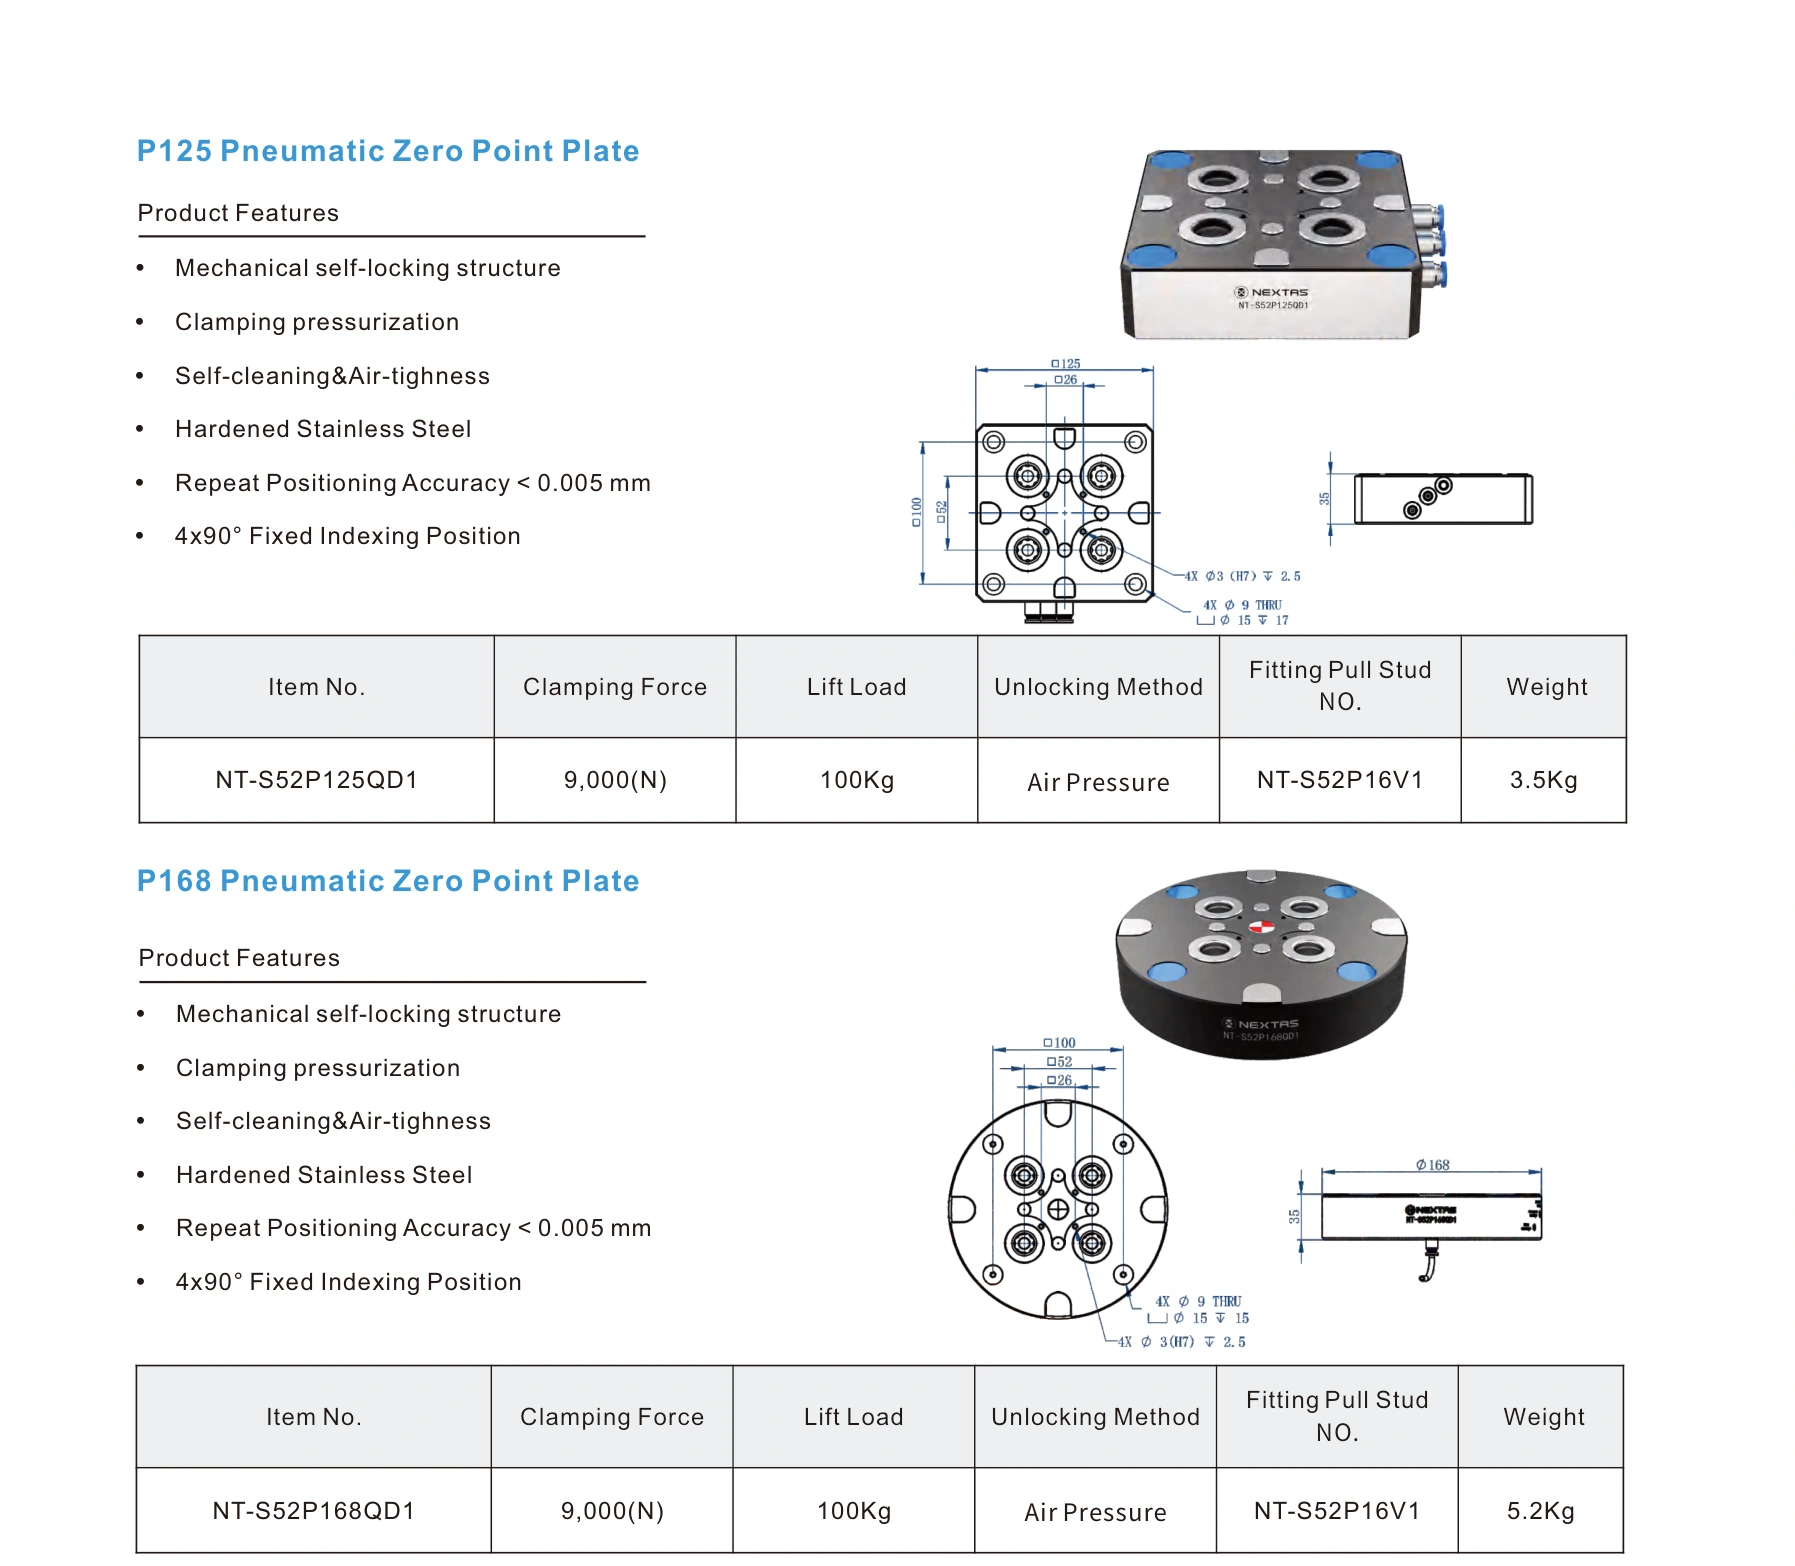
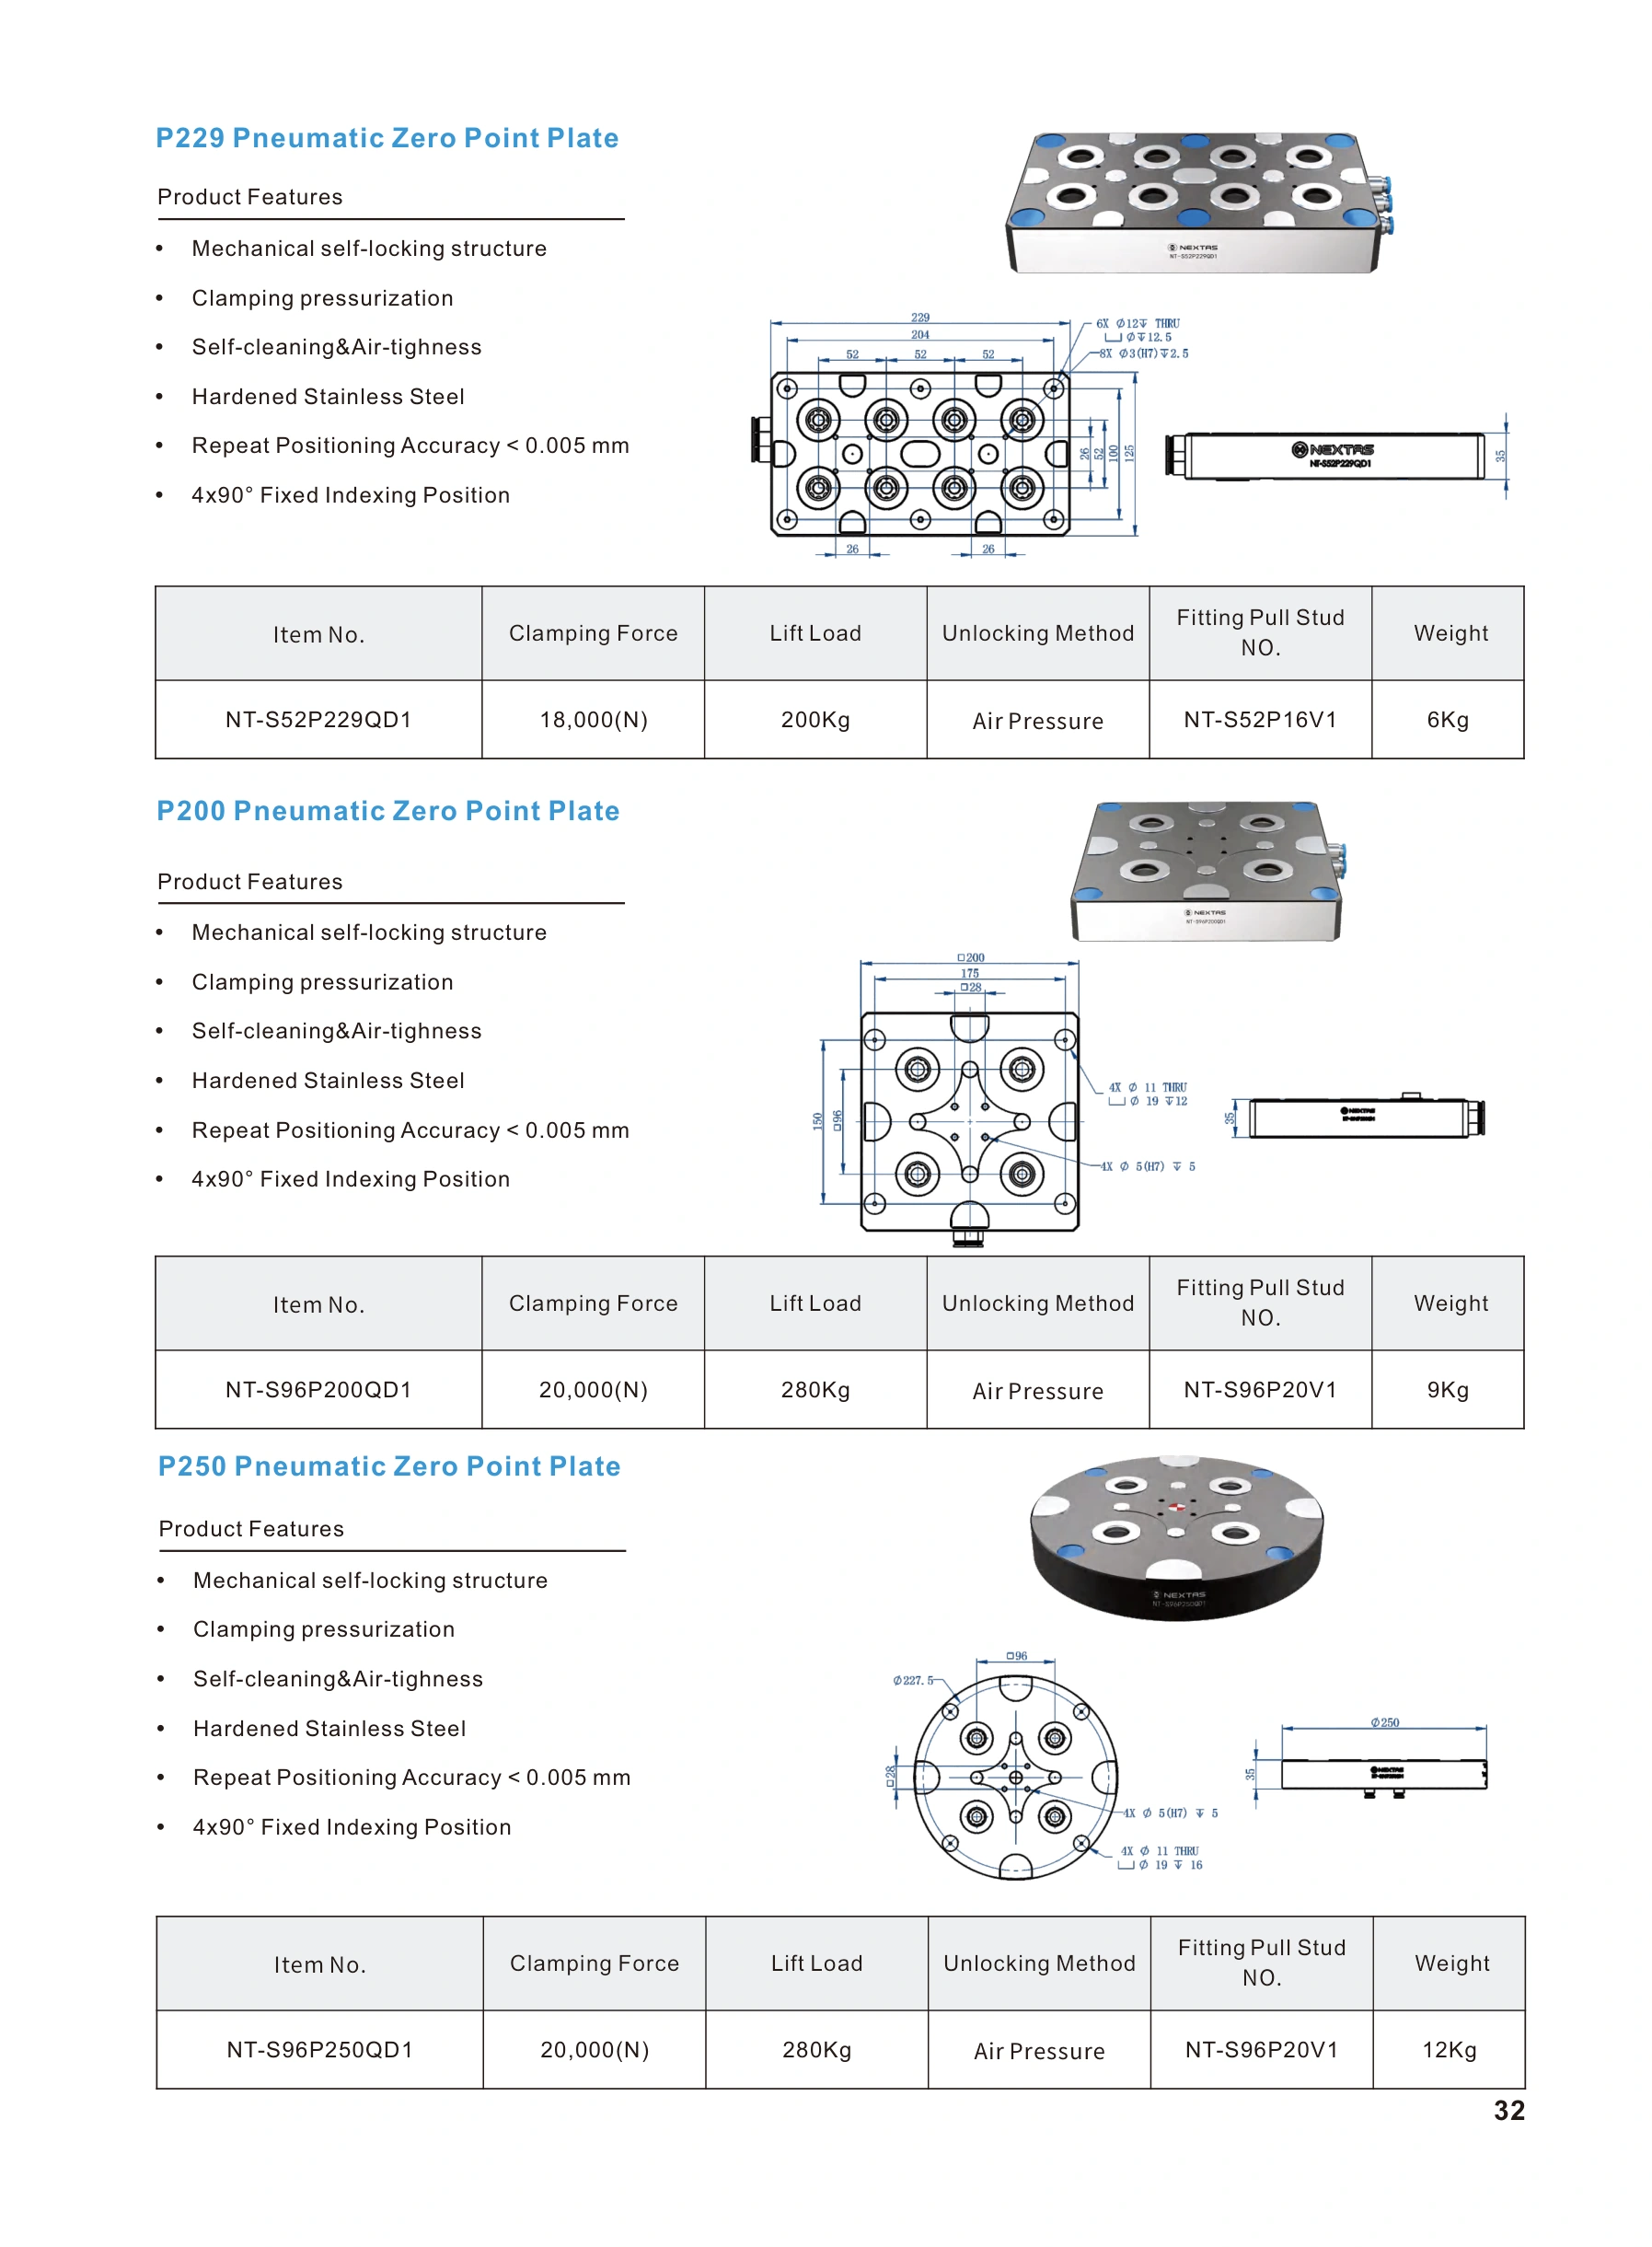
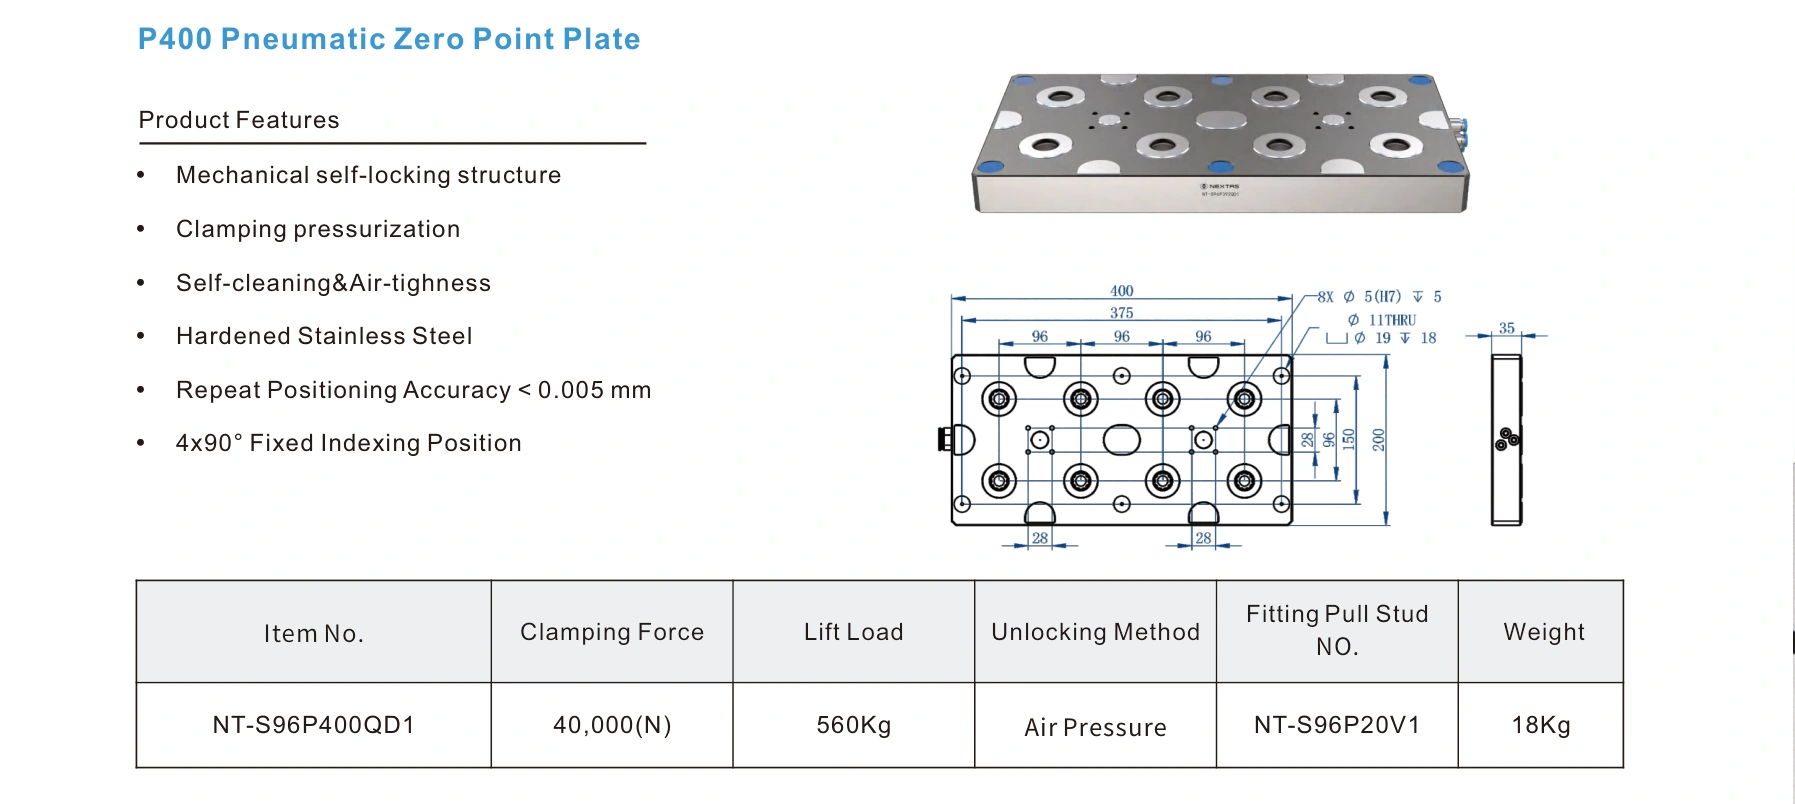
表格分别列出六个型号的重复定位精度、夹紧力和举升负载。
系列规格一览
当前目录中的参考型号。52 mm 和 96 mm 拉钉系列都列出,用于托盘、夹具和机器人换装。
| 型号 | 拉钉标准 | 重复定位精度 | 夹紧力 | 托举载重 | 解锁压力 | 适配拉钉 | 板本体外形 | 板本体高度 | 安装图 · PDF页/印刷页 | 重量 |
|---|---|---|---|---|---|---|---|---|---|---|
| NT-S52P125QD1 | 52 mm | <0.005 mm | 9,000 N | 100 kg | 按型号图纸确认 | NT-S52P16V1 | 125×125 mm | 35 mm | 17 / 31 | 3.5 kg |
| NT-S52P168QD1 | 52 mm | <0.005 mm | 9,000 N | 100 kg | 按型号图纸确认 | NT-S52P16V1 | φ168 mm | 35 mm | 17 / 31 | 5.2 kg |
| NT-S52P229QD1 | 52 mm | <0.005 mm | 18,000 N | 200 kg | 按型号图纸确认 | NT-S52P16V1 | 229×125 mm | 35 mm | 17 / 32 | 6 kg |
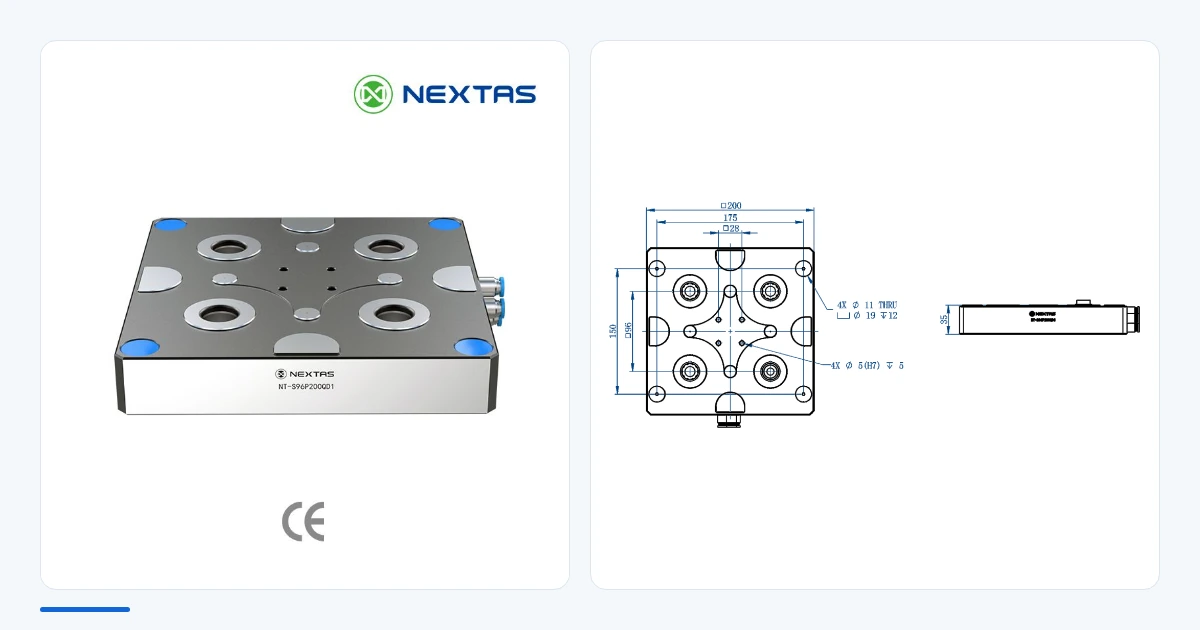
| NT-S96P200QD1 | 96 mm | <0.005 mm | 20,000 N | 280 kg | 按型号图纸确认 | NT-S96P20V1 | 200×200 mm | 35 mm | 17 / 32 | 9 kg |
| NT-S96P250QD1 | 96 mm | <0.005 mm | 20,000 N | 280 kg | 按型号图纸确认 | NT-S96P20V1 | φ250 mm | 35 mm | 17 / 32 | 12 kg |
| NT-S96P400QD1 | 96 mm | <0.005 mm | 40,000 N | 560 kg | 按型号图纸确认 | NT-S96P20V1 | 400×200 mm | 35 mm | 18 / 33 | 18 kg |
外形与高度均指板本体,不含外侧突出气接头。型录未列这六款成品气动板的数值解锁气压,须按所选图纸与回路确认。
请使用下表中各型号的独立数值。
型录参考与测量范围
型号表列出 <0.005 mm 重复定位精度。NT-S96P200QD1、NT-S96P250QD1 的托举载重为 280 kg,NT-S96P400QD1 为 560 kg。单型号页未列解锁压力,须按所选图纸与气路确认。气动零点板横幅写重复定位 0.005 mm、夹紧力 20,000 N、解锁托举 330 kg。横幅不是 NT-S96P400QD1 这一行。P400 表格是 40,000 N 和 560 kg。托举载重不等于切削承载或整机单元负载。
所列参考型号采用硬质不锈钢本体、气动解锁、机械自锁及 4 × 90° 固定分度。夹紧增压、定位面自清洁、气密检测、密封及辅助功能须逐一核对所选型号的图纸、气路与订单范围;工件重心、夹具叠高、切削负载及自动化动作也需结合整套单元验证。
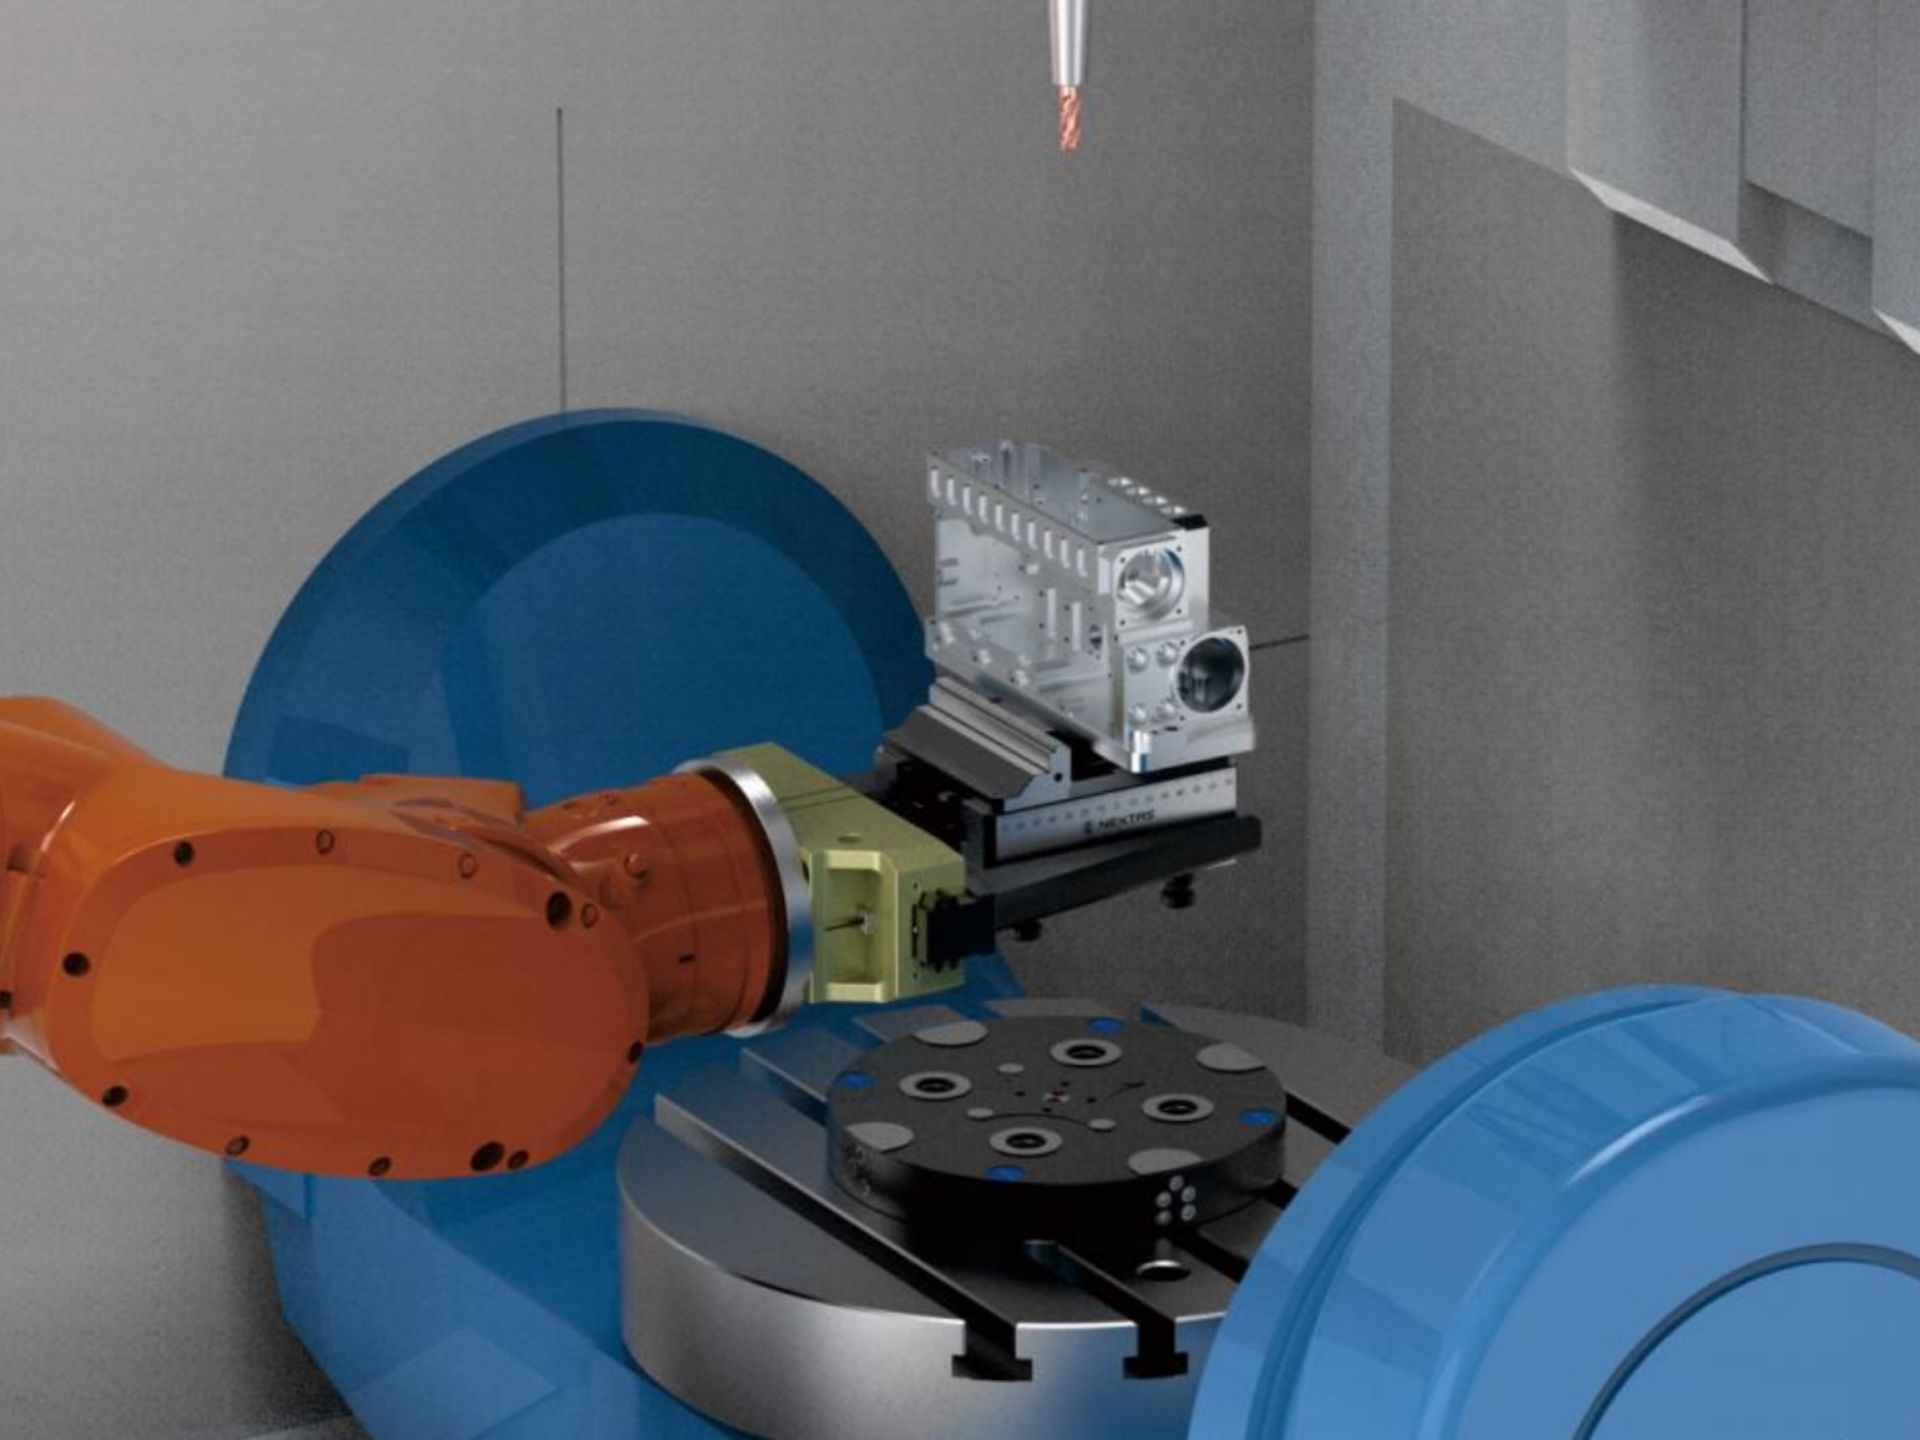
靠结构保证的精度
气压打开锁,内部弹簧推动夹紧滑块,并在撤去解锁供气后保持托盘。机床安全另行验证:请按已批准图纸核对所选型号的断气响应,再完成整台机床或单元的防护、联锁和验收验证。
面向现在的车间
适用型号采用硬化、耐腐蚀不锈钢。部分版本增加密封,以及针对切屑和冷却液的吹气。上料前清洁定位面。
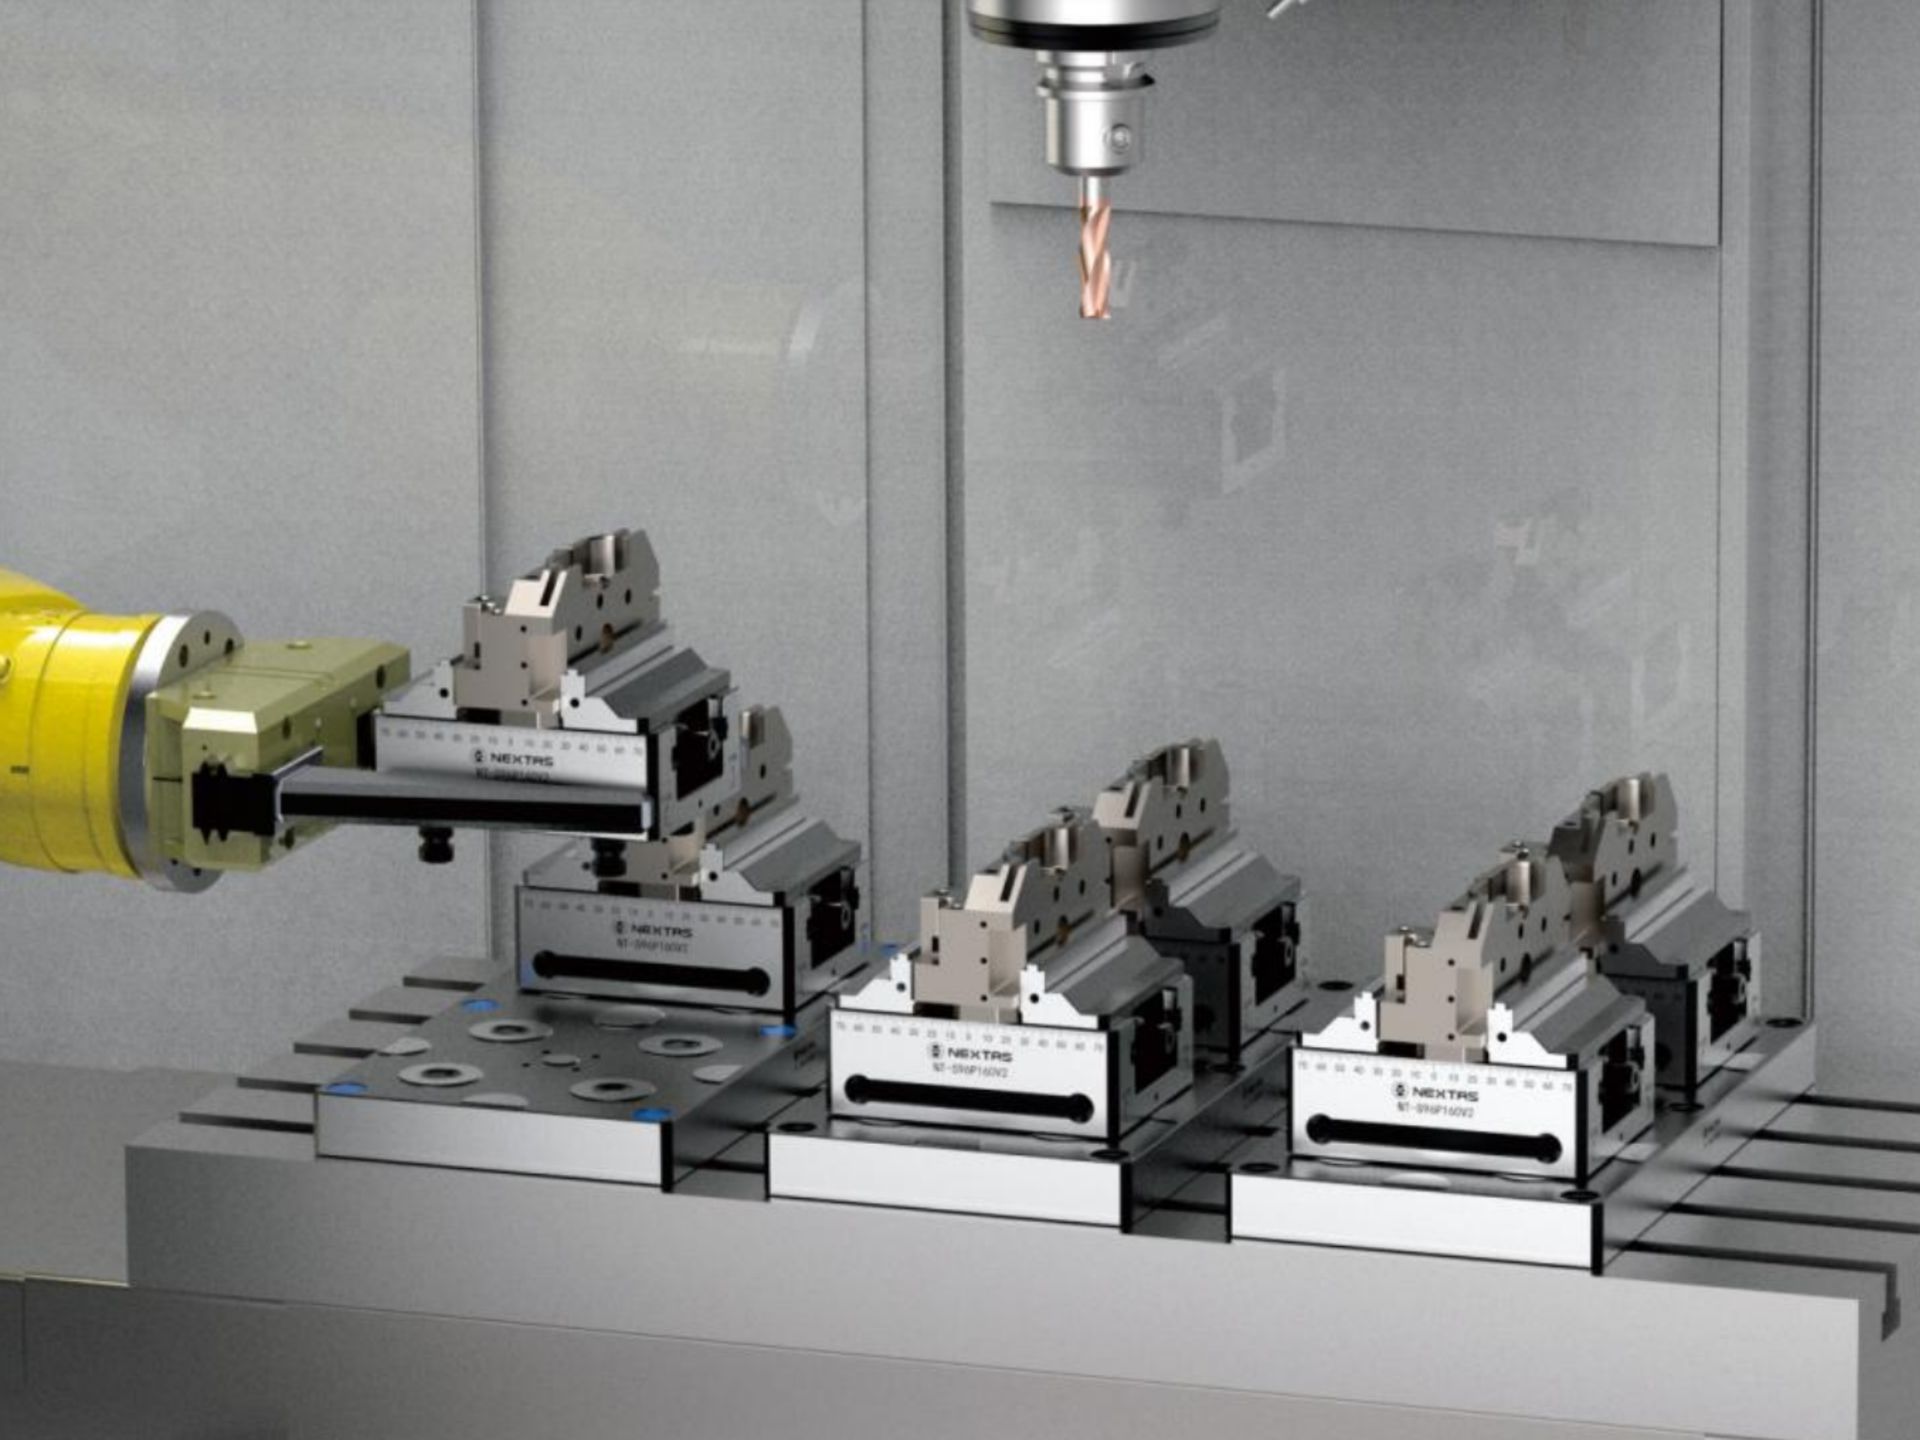
在已核对接口之间用机器人转运
这些工位使用同一套拉钉接口时,机器人可以把托盘在铣削、电火花和三坐标之间转运。无人运行仍取决于型号、夹具、夹爪、传感、控制、防护、联锁,以及在该安装上验证过的单元顺序。
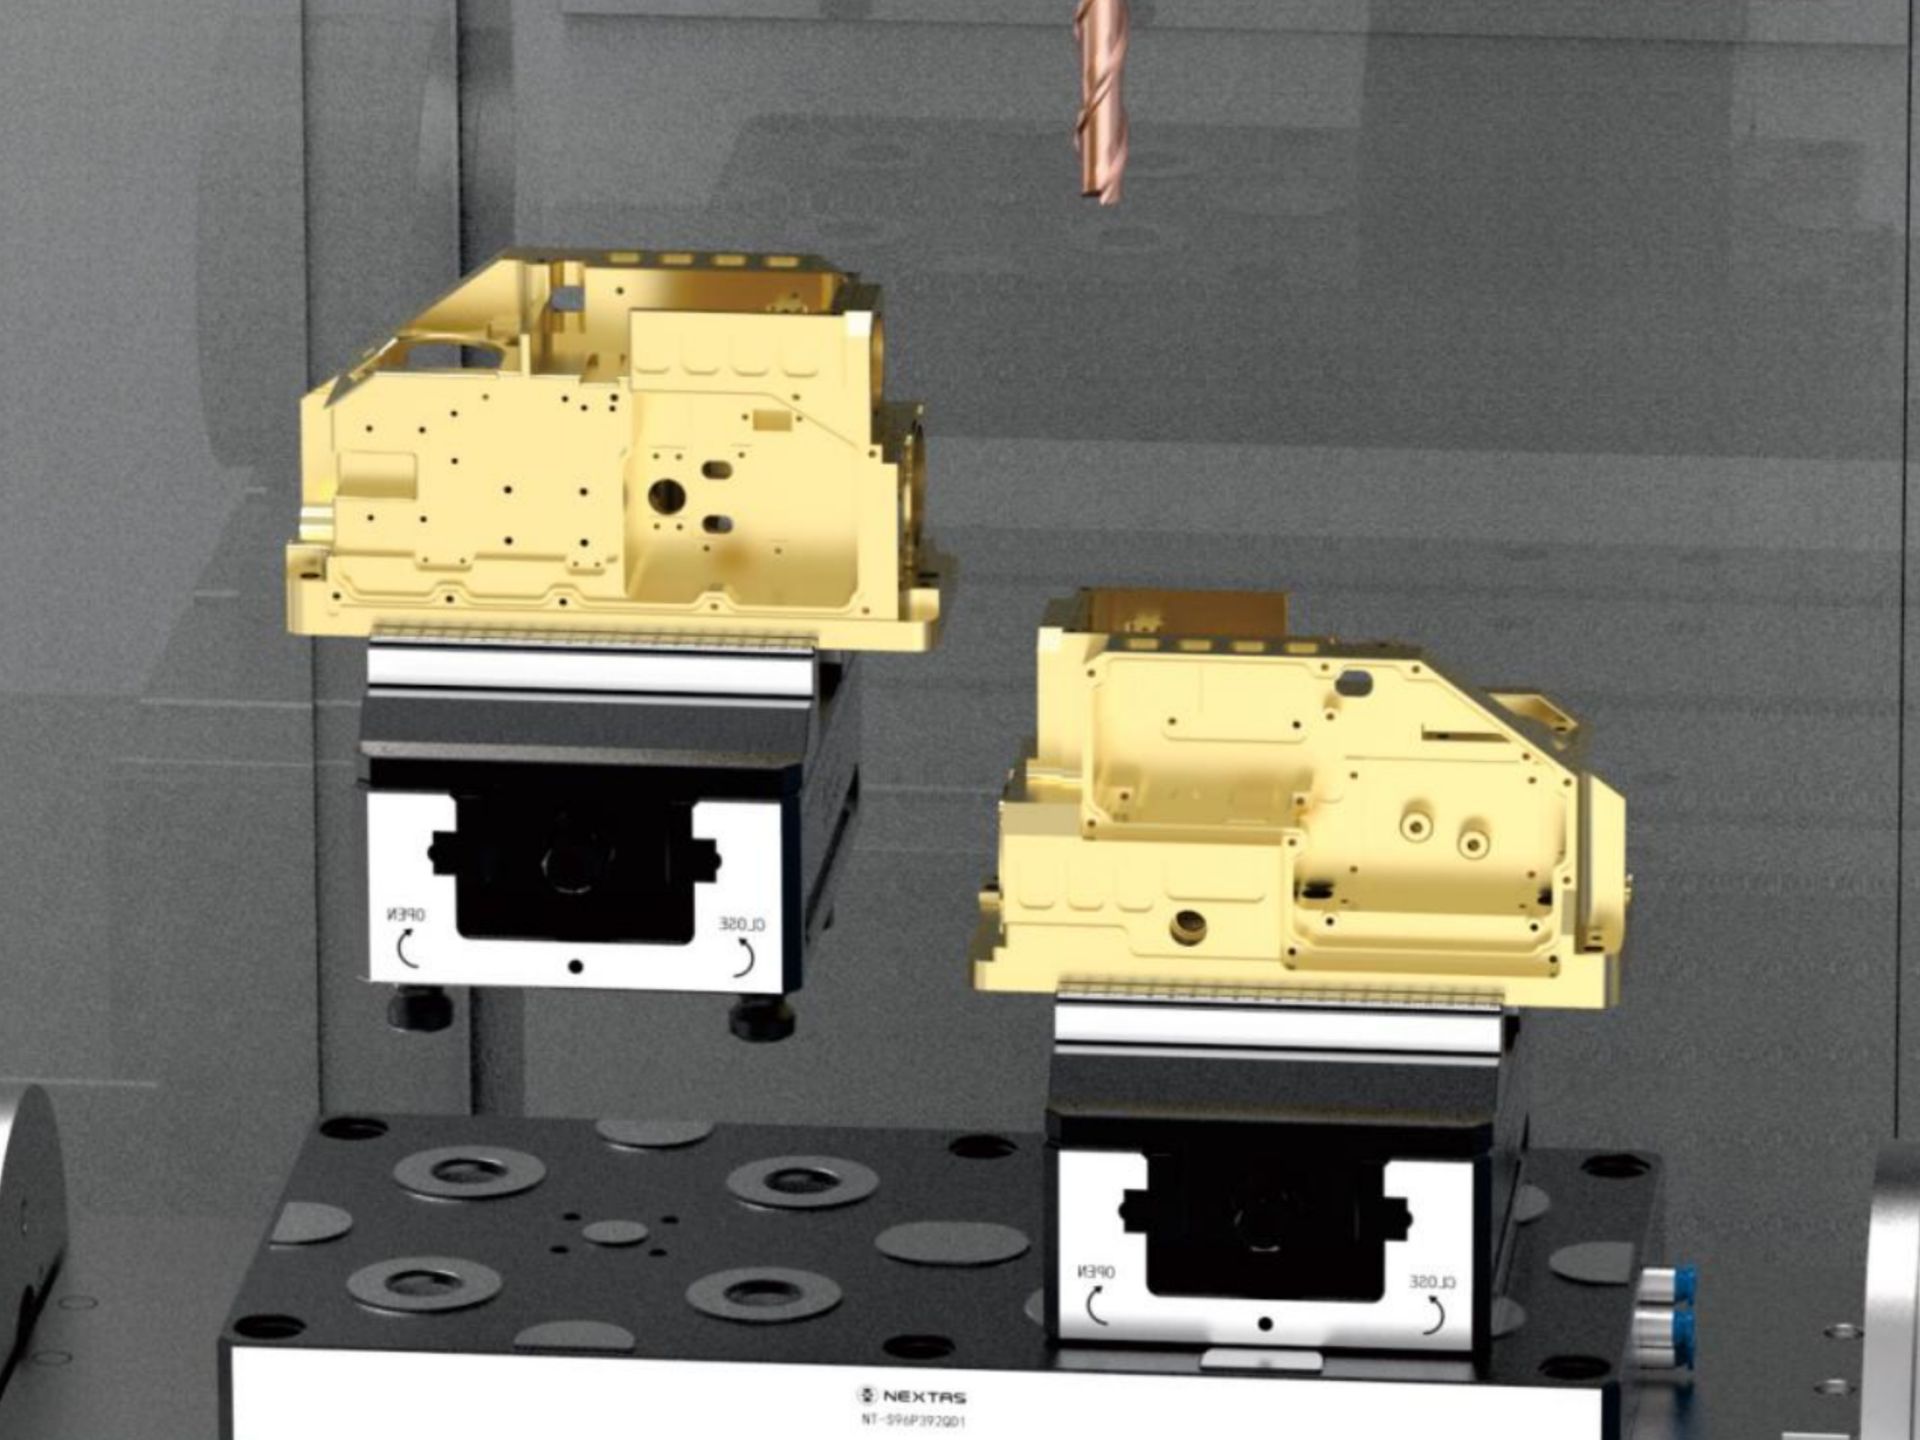
安装、气路与维护
气动解锁零点托盘板调试,以及在生产中监测实装重复定位的实用说明。
安装与找正(简要清单)
- 1清洁机床工作台,并确认板将落位处的平面和清洁度。
- 2按已批准图纸使用定位销或销钉,固定托盘方向。
- 3安装螺栓按交叉顺序拧紧;第一次热循环后再复查。
- 4核对拉钉高度和夹具叠层,投产前确认每个模块都完全坐入定位锥面。
- 5做几轮夹紧/松开,探测基准,确认重复定位后再投产。
气源与可靠性
- 使用洁净、干燥、过滤后的空气(按车间标准)。调压靠近机床。
- 保护软管和接头免受切屑和冷却液;机器人单元里做应力释放。
- 将夹紧与落座确认接入控制顺序,并按完整单元验证联锁、故障与恢复;普通过程反馈不等同安全功能。
- 所选型号若带锥面清洁吹气,夹紧前使用,降低切屑压痕风险;按环境安排定位面的检查和清洁,不要只靠吹气。
- 定期检查锥面、拉钉和密封,冷却液多的场合更要查。
常见的稳定性问题(以及怎么避开)
定位锥面进屑
所选型号若带吹气,配合适当的冷却液管理使用;按环境安排定位面的检查和擦拭。
拉钉不一致
每套夹具或托盘使用已批准的配套拉钉和规定的安装扭矩。
气压不足或漏气
检查调压阀、接头和软管;在负载下确认板端压力。
夹具叠层发软
减小悬伸,并为切削力增加支撑。
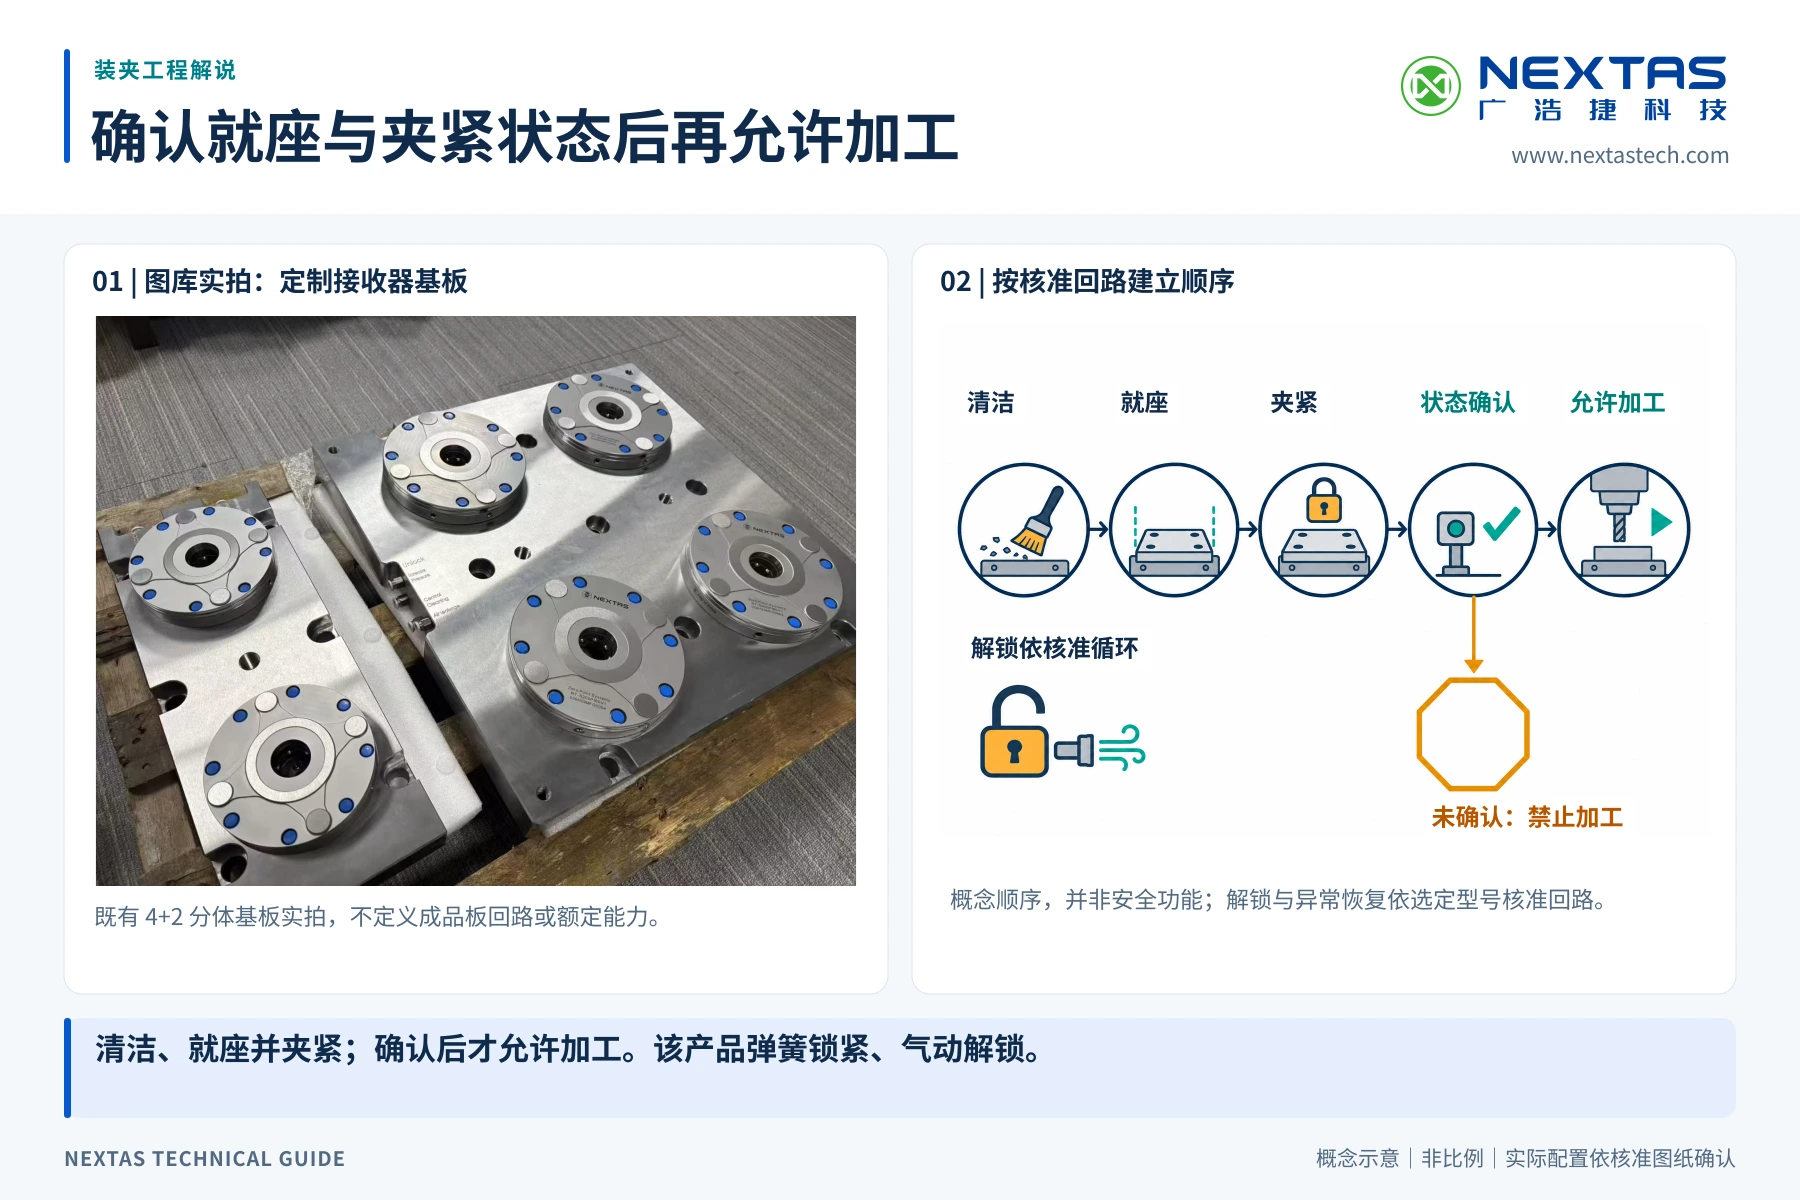
这块板用在哪里
这些是这块板通常所在的机床。
卧式加工中心
在卧加托盘库上,夹具离线准备,再落到板上。
五轴加工
板把工件抬高,夹具允许时,五轴刀具可以一次装夹加工五个面。
自动化生产单元
在柔性线或机器人单元里,这块板是机器人上料的定位接口。
检测
同一基准可以从 CNC 带到三坐标,零件在三坐标上不必重新找正。
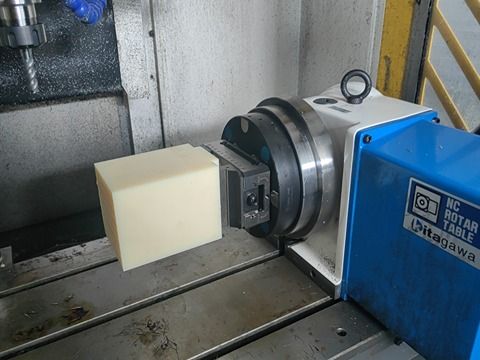
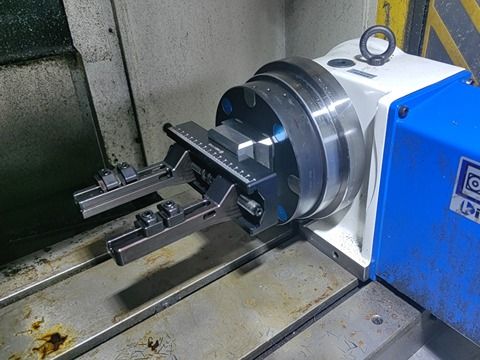
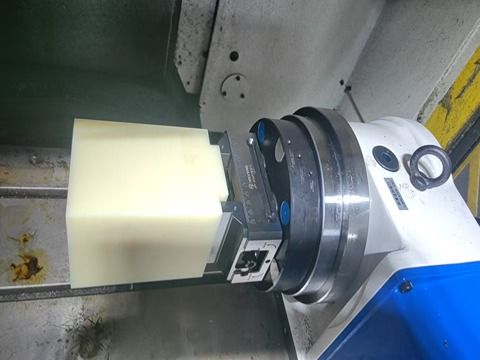
一段 41 秒的竖屏演示,展示自定心虎钳与气动零点板在自动化装置中的用法。性能以所选型号规格及实际安装流程的验证为依据。
在 YouTube 观看相关客户案例
代表性集成场景
在托盘化单元里,夹具离线准备,再落到板上。换装和切削时间取决于起始流程、托盘布置、零件组合,以及单元怎么运行。
页面更新日期 . 该系列的型录数值来自 2026 NEXTAS 工业快换夹持型录。标注以图纸为准的尺寸,请核对所选型号的图纸。 索取产品目录. 工厂、型录与展会.
产品资料
常见问题
气动零点快换基准板是什么,适合谁?
它是一块气动解锁的基准板,用来重复转运托盘或夹具。工序需要频繁的机床控制换装、机器人上料,或计划走向托盘自动化时,用这块板。
关键规格有哪些?
在「技术规格与设计」的型号表中比较重复定位精度、夹紧力和托举载重。解锁压力按所选型号图纸和气路确认。
气动零点快换基准板如何安装?
按图纸核对安装孔和定位方式,检查装好的板的平面度和方向,再接上图纸上的气路。自动化单元在投产前还需要阀序、夹紧状态逻辑,以及机床或机器人联锁。
到哪里获取 CAD 或技术资料?
请提供板型或机床、用途及所需资料。工程团队会按所选配置和保密范围,确认可提供的二维布置图、CAD、装配图或气路资料。
气动解锁和气动夹紧有什么区别?
气打开锁。弹簧夹紧。这不是只在有气时才保持的夹紧。弹簧保持不是安全功能。防护留在单元里。该型号断气后的状态以图纸为准。
冷却液和切屑多的生产中需要怎样维护?
上料前清洁定位面和拉钉,监测气源品质和泄漏,并按实际环境检查密封、接头和磨损面。不要只靠吹气功能,在接触大量冷却液或磨粒切屑前,先确认所选型号的密封和维护要求。
52/96 mm 标准节距有什么好处?
两套基准系列便于在车间里统一托盘和夹具。兼容仍要求拉钉几何、安装孔、载荷、方向和叠高一致;节距本身不能证明两个零件可以互换。
气动零点快换基准板询价应提供什么?
先说明机床、工件或夹具、希望改善的换装流程及数量;如已知型号、图纸、载荷或气路,也可一并提供。我们会协助补齐选型信息、推荐配置,并确认可提供的图纸和 CAD。




快速报价
申请气动零点基板报价
提供机床、工件或感兴趣的板型即可开始。工程团队会协助确认配置,并告知报价所需的补充资料。