


Tezgâh kontrollü palet çözme
Pnömatik Sıfır Nokta Plakası
Paleti havayla çözün, sonraki kurulumu dışarıda hazırlayın.
Fikstür değişimini tezgâhın kontrol sırasına dahil edin. Bu hazır sıfır noktası plakaları yayla kilitlenir, havayla açılır; robot veya palet değiştiriciyle yükleme için bir başlangıç oluşturur. Son seçimi yapmadan önce plakayı, saplamaları, algılamayı ve hava devresini hücreyle eşleştirin.
Robot ve palet değiştirici yüklemesi için yay kilitli, hava ile açılan plakalar. Kompakt A024/B024 taşıyıcılar için BDS konumlandırma referansı, elle açılan plakalar için sıfır nokta bağlama plakası, ayrı alıcılar için sıfır nokta bağlama sistemleri sayfasına bakın.
Seçim ve güvenlik: Plaka ve saplamaları birlikte seçin, ardından hücrenin yükünü ve hava devresini kontrol edin. Yaylar paleti mekanik olarak tutar; bir güvenlik işlevi sağlamaz. Entegrasyon ve güvenlik kontrollerine bakın.
Tekrar konumlama<0,005 mm plaka tekrar konumlaması · Model verileri ve kurulu grup kontrollerine bakın.
Yay kilidiYaylar sıkar. Hava açar. Listelenen plakaların sıkma kuvveti 9.000 N ile 40.000 N arasındadır. NT-S96P400QD1 kaldırma yükü 560 kg’dır.
Hava ile açmaHava, robot veya APC transferi için paleti serbest bırakır. Hücrenizin tam değişim sırasını doğrulayın.
Teslim: Çizim, adet ve kapsam incelemesinden sonra teyit edilir
MOQ: 1 adet
Ödeme: T/T · L/C
Kalite belgeleri teklif aşamasında belirlenir
MIC tarafından denetlenmiş tedarikçi
Kilit açmayı hücre sırasına dahil edin
Pnömatik tahrik, doğrulanmış bir palet değişiminde kilit açma adımının tezgâhtan yönetilmesini sağlar.
Fikstürleri tezgâh dışında hazırlayın
Mevcut kurulum tezgahta kalırken eşleşen paletlerle sonraki işi hazırlayın.
Yerleşime gereken işlevleri seçin
Plaka boyutu ve yük gereksinimlerinin yanında modele özgü kaldırma, temizleme ve izleme seçeneklerini değerlendirin.
Seçim ve entegrasyon kılavuzu
Pnömatik sıfır nokta plakası (hava ile kilit açma, yay ile kilitleme) seçimi ve palet sistemleri, APC ve robot hücrelerine entegrasyon için pratik kontrol listesi. Hava ile açma yine makinenin açtığı bağlantıdır: sıfır nokta. Yokladığınız unsur sıfır referans noktasıdır. Kompakt gövde ile hareket eden palet bir datum sistemidir, bu plaka değil. Çizimde üç kelime de varsa, çizimdeki kelimeye uyan sayfayı açın.
Palet otomasyonu mu? Otomatik Palet Değiştirici ile birlikte düşünün.
Pnömatik sıfır nokta plakası ne zaman doğru seçimdir?
- Çok operasyonlu süreçlerde (freze → EDM → CMM) tekrar bağlama doğruluğu gerekir.
- HMC palet havuzu veya 5 eksen (tombstone/fixture) için paletli bağlama kuruyorsunuz.
- Hedef gözetimsiz çalışma süresi: robotla fikstür değişimini, APC veya FMS entegrasyonunu tüm hücrenin risk değerlendirmesi ve kabul testleriyle doğrulayın.
- Yaylı mekanik kilitleme: sıkma yaylarla sağlanır; hava yalnızca kilidi açmak için kullanılır. Hava kaybındaki tepkiyi seçilen model ve pnömatik devre için doğrulayın.
Satın almadan önce kontrol edilmesi gerekenler
- Çekme pimi (pull stud) standardı ve adımı: seçilen modelin çizimine göre 52 mm veya 96 mm kullanın. Çekme pimlerini, montaj düzenini ve izin verilen yükü kontrol edin; yalnızca adımın eşleşmesi uyumluluğu doğrulamaz.
- Modül sayısı ve yerleşim: 4 modül, 6 modül veya palete özel desen.
- Tekrarlanabilirlik: <0,005 mm sınıfı hedef.
- Sıkma kuvveti ve rijitlik: kesme kuvvetleri, çıkıntı ve fikstür stack-up.
- Pnömatik: plaka girişindeki kilit açma basıncını seçilen modelin onaylı çizimi ve devre şemasından doğrulayın; hava hatlarını koruyun.
- Otomasyon sinyalleri: sıkma doğrulama, interlock ve koni temizleme hava üflemesi.
Entegrasyon ve doğrulama notları
Palet ve fikstür arayüzü
Her palet veya fikstürde eşleşen, onaylı çekme pimlerini kullanın; iş makine dışında hazırlanır ve doğrulanmış her makinede bırakılıp sıkılır. Her makine için alıcı geometrisini, montaj düzenini, yönü ve yükü doğrulayın; konum pimlerini yalnızca onaylı çizimde tanımlandığı gibi kullanın.
Hava ve I/O entegrasyonu
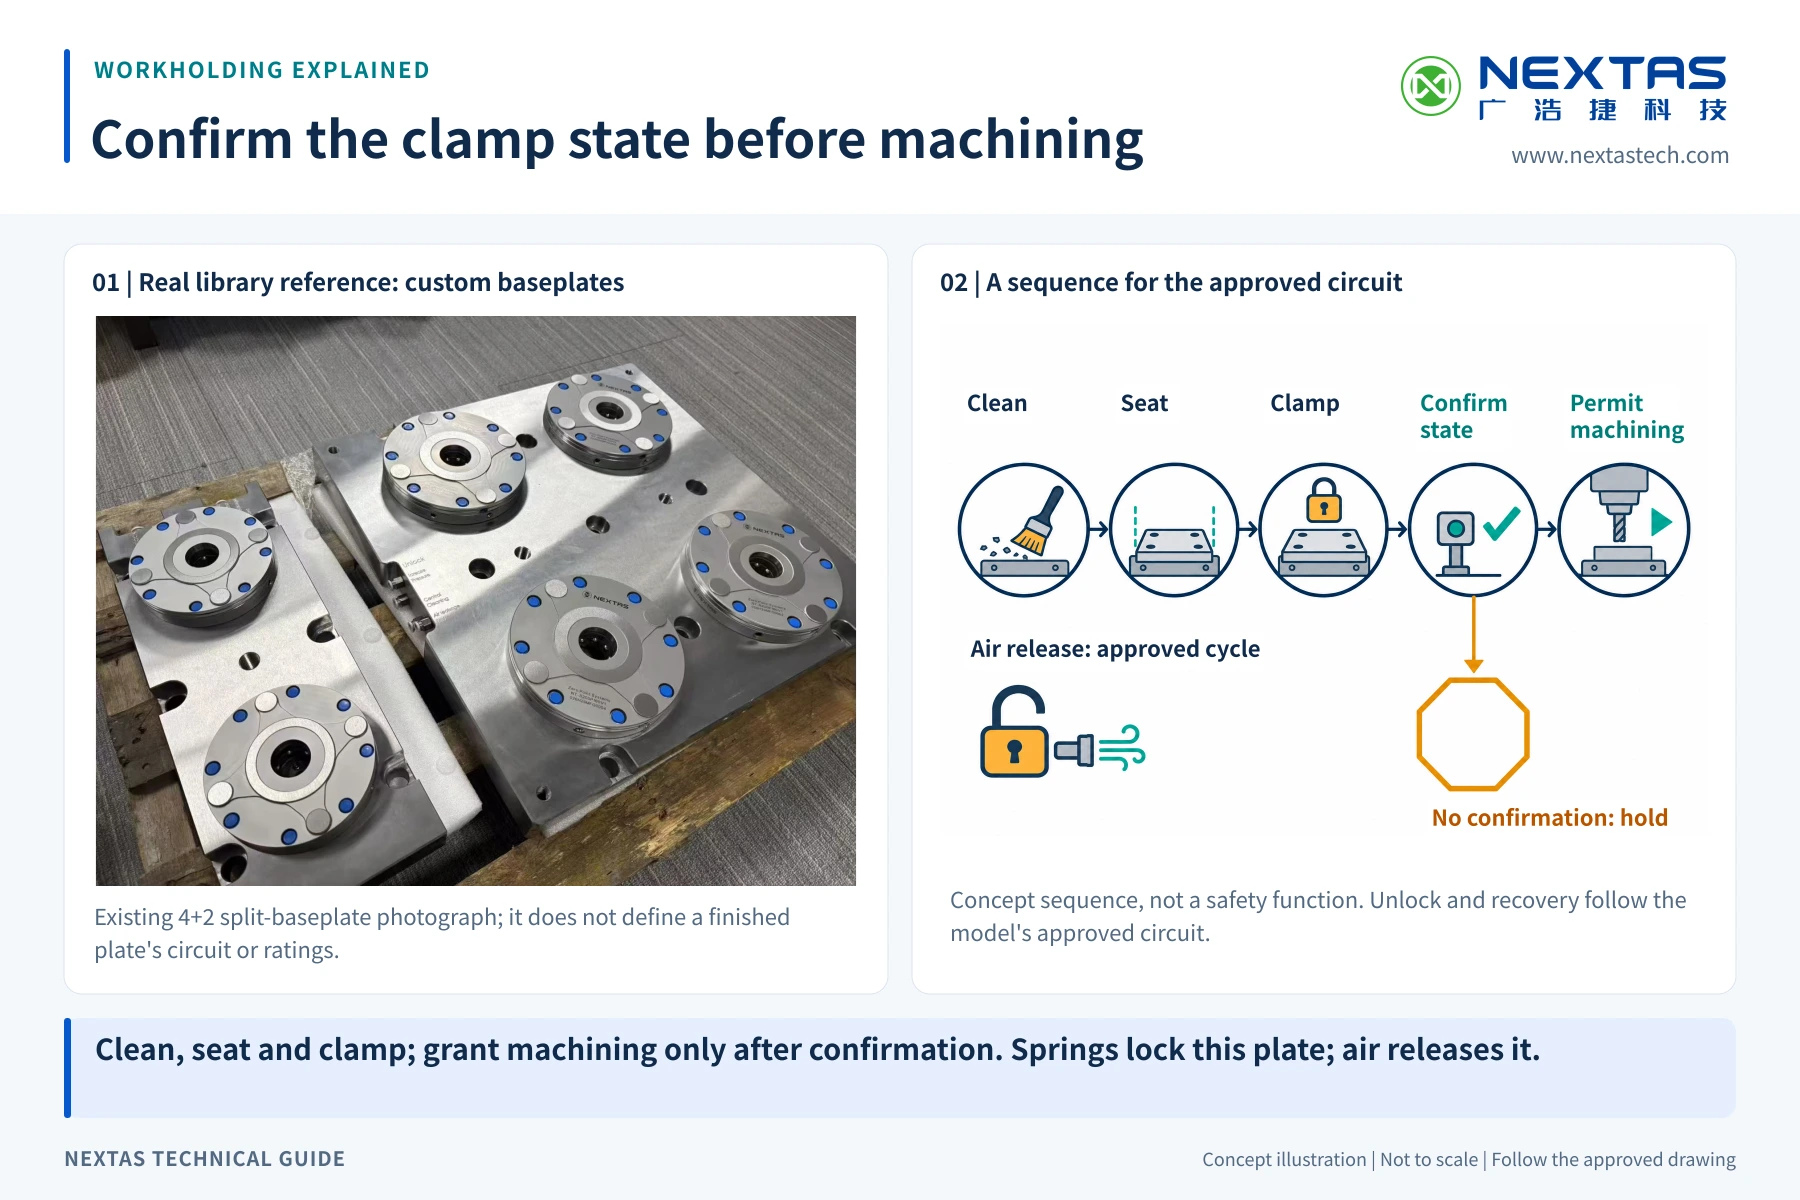
Temiz, kuru basınçlı hava kullanın ve regülatörü makineye yakın yerleştirin. Otomasyonda valf sırası ve I/O mantığı ekleyin; makine veya robot yalnızca sıkma durumu doğrulandıktan sonra başlar.
Proses yeterlilik kontrolü
Tekrarlanabilirliği birden çok çevrimde doğrulayın: sıkın ve açın, datumı problayın ve sapmaları kaydedin. Sonuçlarla seçilen plakanın, fikstür istifinin ve kurulu prosesin toleransı karşılayıp karşılamadığını değerlendirin.
Müşterilerin karşılaştırdığı tipik sonuçlar
Önerilen kurulumu mevcut süreçle karşılaştırmak için üretim sonucu kontrollerini kullanın. Gerçek sonuç parça geometrisine, fikstür istifine, kesme parametrelerine ve otomasyon sırasına bağlıdır.
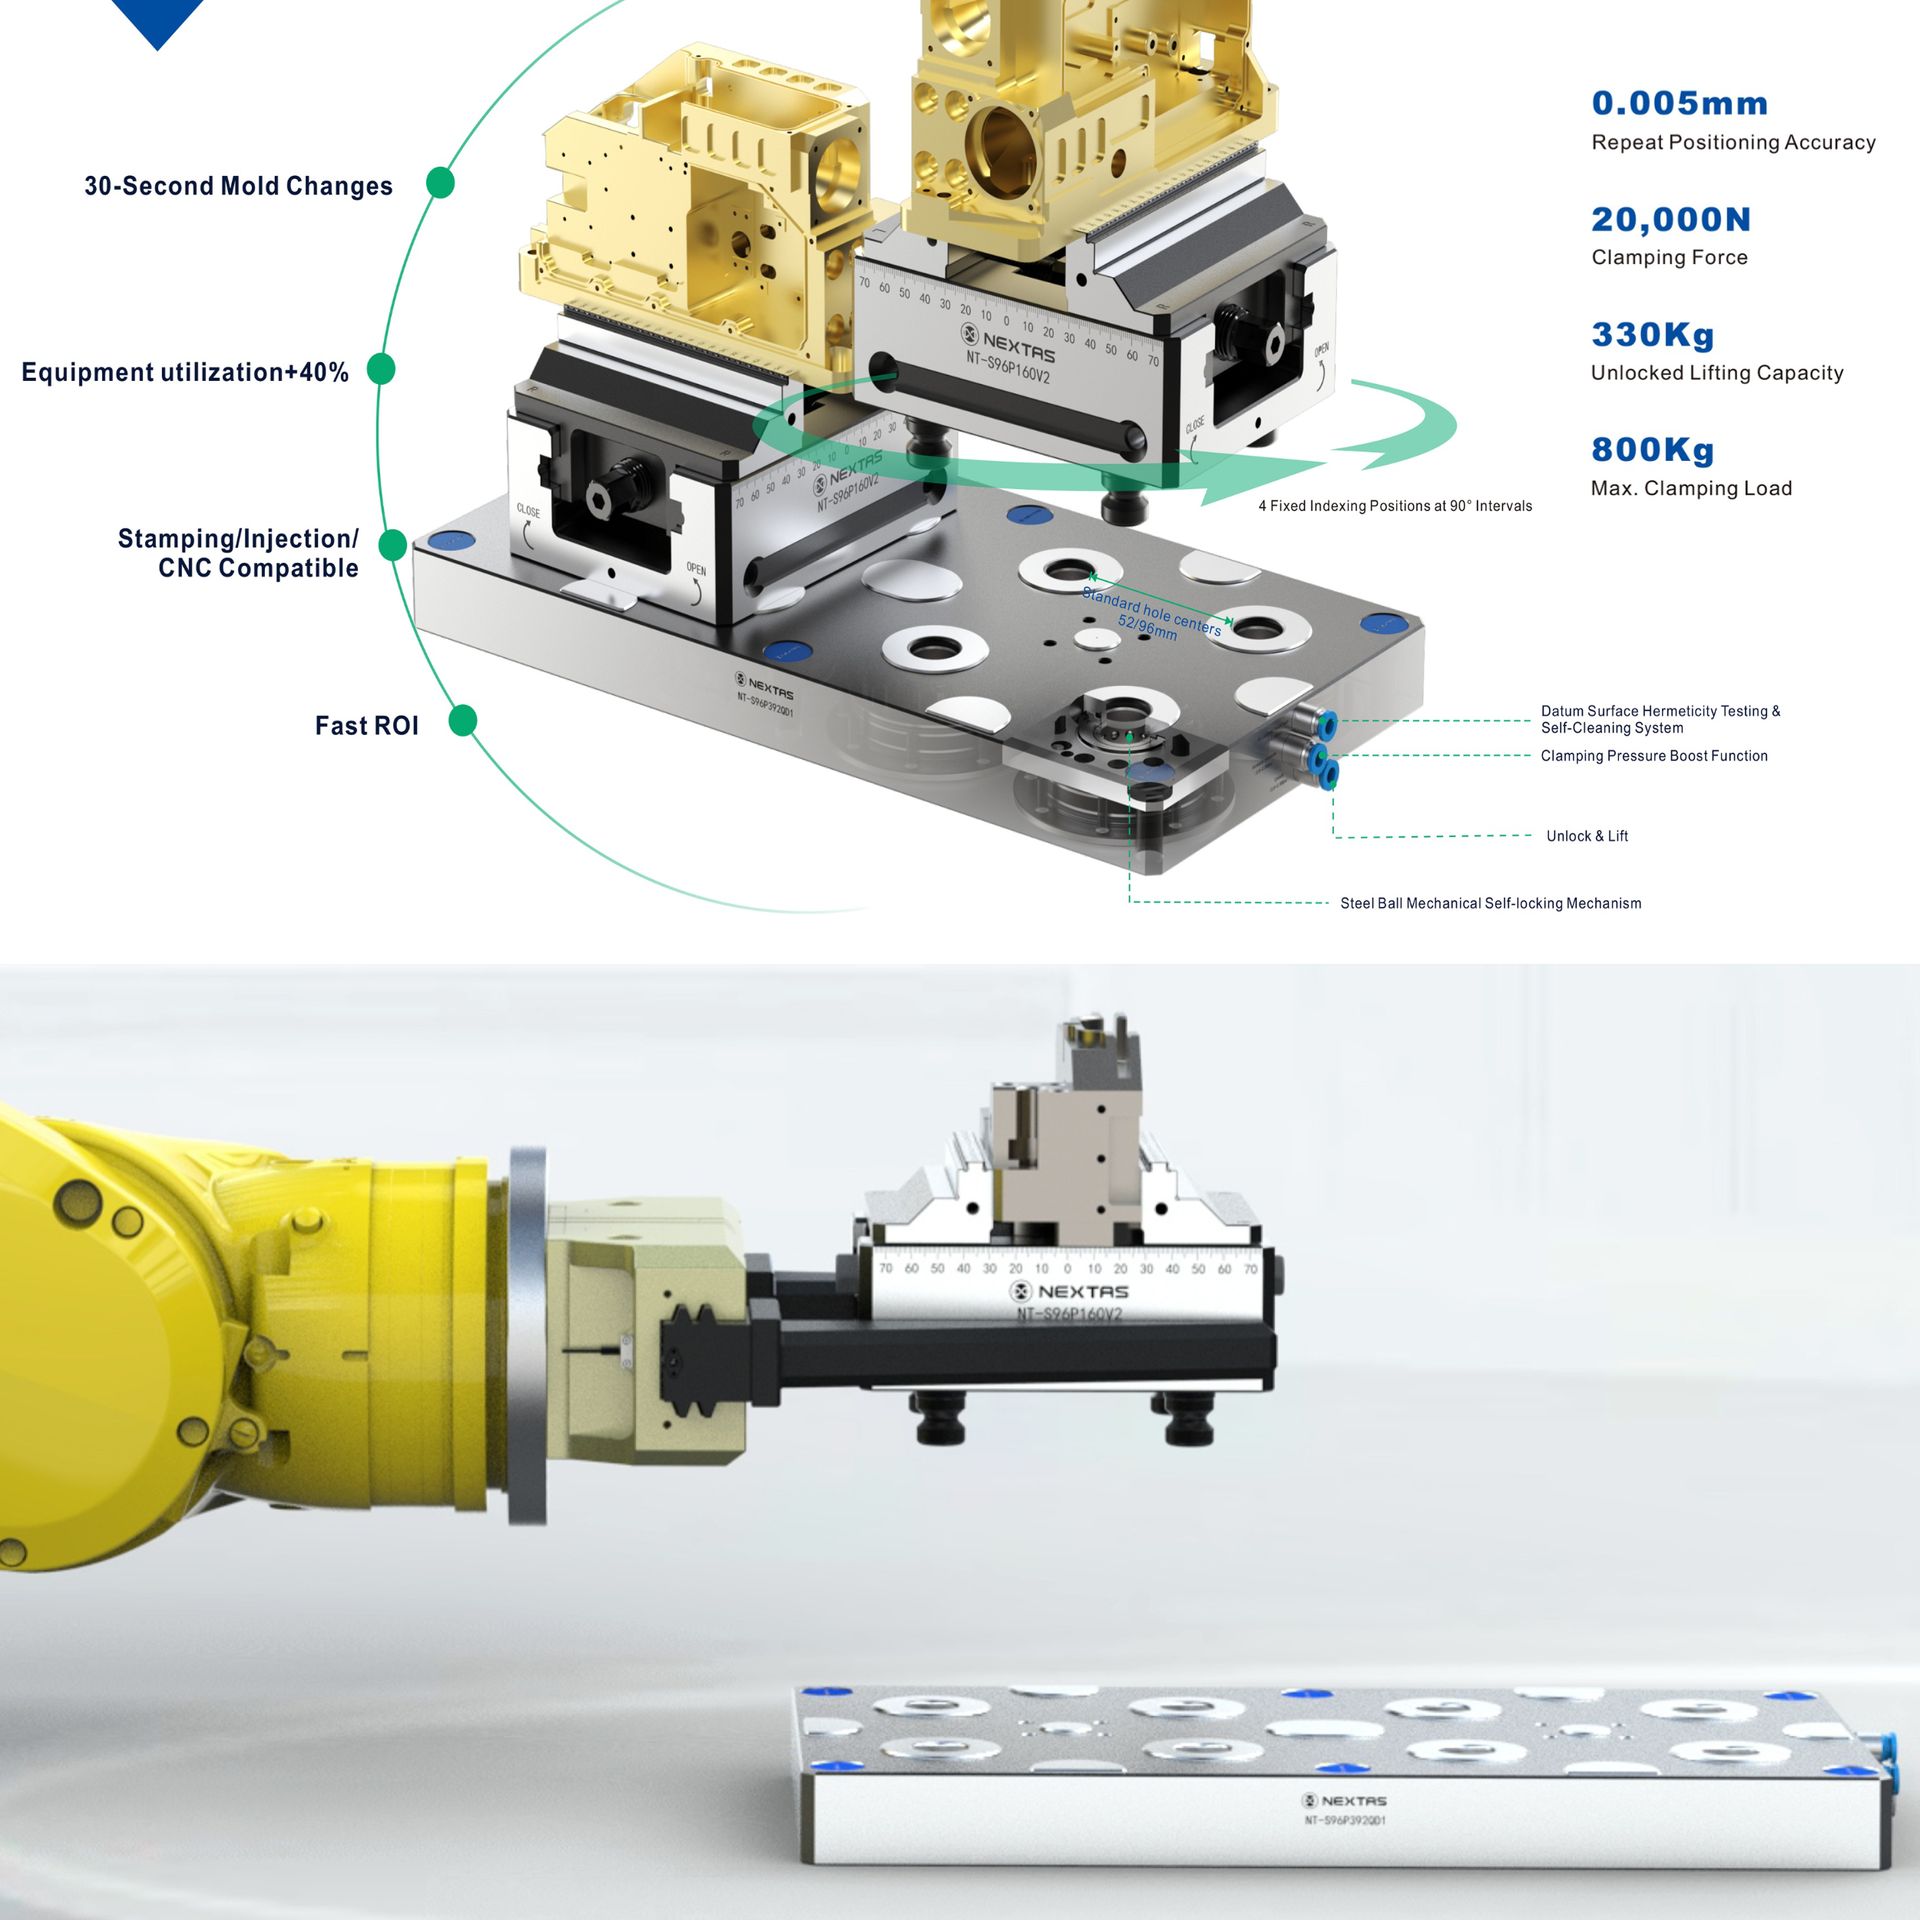
Temel Özellikler
Kilitleme, serbest bırakma ve model sınırları
- Yay kilitleme, pnömatik serbest bırakma: Yaylar paleti kilitler. Basınçlı hava, değişim için serbest bırakır.
- Standart Uyumluluk: 52/96 mm hatve seçim için bir referanstır. Seçilen modelin onaylı çizimini, montaj geometrisini, yüksekliğini, yükleri ve boşlukları kontrol edin; uyumluluğu kullanılacak makinede doğrulayın.
- Tekrarlanabilirlik: Listelenen modeller <0,005 mm tekrar konumlama verir. Bu sayı plakaya aittir. Kurulu istif ayrı değerlendirilir.
- Modele özgü performans: Kuvvet, kaldırma yükü ve tekrar konumlamayı model tablosundan karşılaştırın.
Temizleme ve izleme
- Geliştirilmiş Güvenilirlik: Varsa hava sızdırmazlık testi ve temizleme işlevlerini seçilen model ve devrede doğrulayın. Bunlar tüm modeller için ortak donanım değildir.
Yapılandırma seçenekleri
- Güçlendirilmiş Sıkma: Basınç artırma işlevi, yalnızca seçilen model ve onaylı devrede tanımlanmışsa kullanılabilir; kuvvet ve sıra modele göre doğrulanır.
- Kullanışlı İşletim: Kilit açmada kaldırma varsa stroku, yükü ve robot kavrama sırasını seçilen çizimle doğrulayın.
Üretim sonuçları ve otomasyon bağlamı
Mikron Seviyesinde Tekrarlanabilirlik
Gerçek çok operasyonlu süreçte yeniden bağlama sonrası referans düzeltmesini ölçün ve mevcut süreçle karşılaştırın. Seçilen plaka, fikstür düzeni, montaj ve ortam kurulu sistemin sonucunu belirler.
Yüksek Sıkma Kuvveti
Seçilen modelin sıkma kapasitesini kesme yükleri ve fikstür çıkıntısıyla karşılaştırın. İşleme öncesinde devreyi, sıkma denetimini, kilitlemeleri ve tam tezgâh risk değerlendirmesini doğrulayın.
Tam Değişim Döngüsünün Ölçümü
Tüm değişim sırasını mevcut manuel hizalama süreciyle karşılaştırarak ölçün; sabit bir süre varsaymayın. Paleti, valfi, sensörleri, taşıma sistemini ve doğrulanmış kontrol sırasını dahil edin.
Otomasyona Hazır
Robot güzergâhındaki her CNC, EDM veya ölçüm istasyonunun arayüzünü doğrulayın. Seçilen modelin belgelenmiş sızdırmazlık denetimi ve temizleme seçeneklerini tam hücre kontrol sistemiyle birlikte onaylayın.
Teknik Özellikler ve Tasarım
Tablo, altı modelin her biri için tekrar konumlamayı, sıkma kuvvetini ve kaldırma yükünü listeler.
Seri teknik özellik özeti
Güncel katalogla uyumlu referans modeller. 52 mm ve 96 mm arayüzler, otomatik palet, fikstür ve robot hazırlıklı değişim planları için sunulur.
| Model | Pim standardı | Tekrarlanabilirlik | Sıkma kuvveti | Kaldırma kapasitesi | Kilidi açma basıncı | Pim | Ağırlık |
|---|---|---|---|---|---|---|---|
| NT-S52P125QD1 | 52 mm | <0,005 mm | 9.000 N | 100 kg | Çizimle doğrulayın | NT-S52P16V1 | 3,5 kg |
| NT-S52P168QD1 | 52 mm | <0,005 mm | 9.000 N | 100 kg | Çizimle doğrulayın | NT-S52P16V1 | 5,2 kg |
| NT-S52P229QD1 | 52 mm | <0,005 mm | 18.000 N | 200 kg | Çizimle doğrulayın | NT-S52P16V1 | 6 kg |
| NT-S96P200QD1 | 96 mm | <0,005 mm | 20.000 N | 280 kg | Çizimle doğrulayın | NT-S96P20V1 | 9 kg |
| NT-S96P250QD1 | 96 mm | <0,005 mm | 20.000 N | 280 kg | Çizimle doğrulayın | NT-S96P20V1 | 12 kg |
| NT-S96P400QD1 | 96 mm | <0,005 mm | 40.000 N | 560 kg | Çizimle doğrulayın | NT-S96P20V1 | 18 kg |
Model tabloları <0,005 mm tekrarlanabilirlik verir. NT-S96P200QD1 ve NT-S96P250QD1 kaldırma yükü 280 kg; NT-S96P400QD1 560 kg’dır. Model sayfaları açma basıncı belirtmez; çizim ve devreyle doğrulayın. Pnömatik plaka sayfasındaki sistem şeridi 0,005 mm tekrarlanabilirlik, 20.000 N ve kilit açıkken 330 kg kaldırma yazar. Bu şerit NT-S96P400QD1 satırı değildir. P400 tablosu 40.000 N ve 560 kg yazar. Kaldırma yükü kesme yükü veya tüm hücrenin taşıma kapasitesi değildir.
Listelenen modeller sertleştirilmiş paslanmaz çelik gövde ve mekanik kilitleme kullanır. Temizlik, izleme, yardımcı basınç, kaldırma ve indeksleme işlevlerinin kapsamını seçilen model çiziminden doğrulayın.
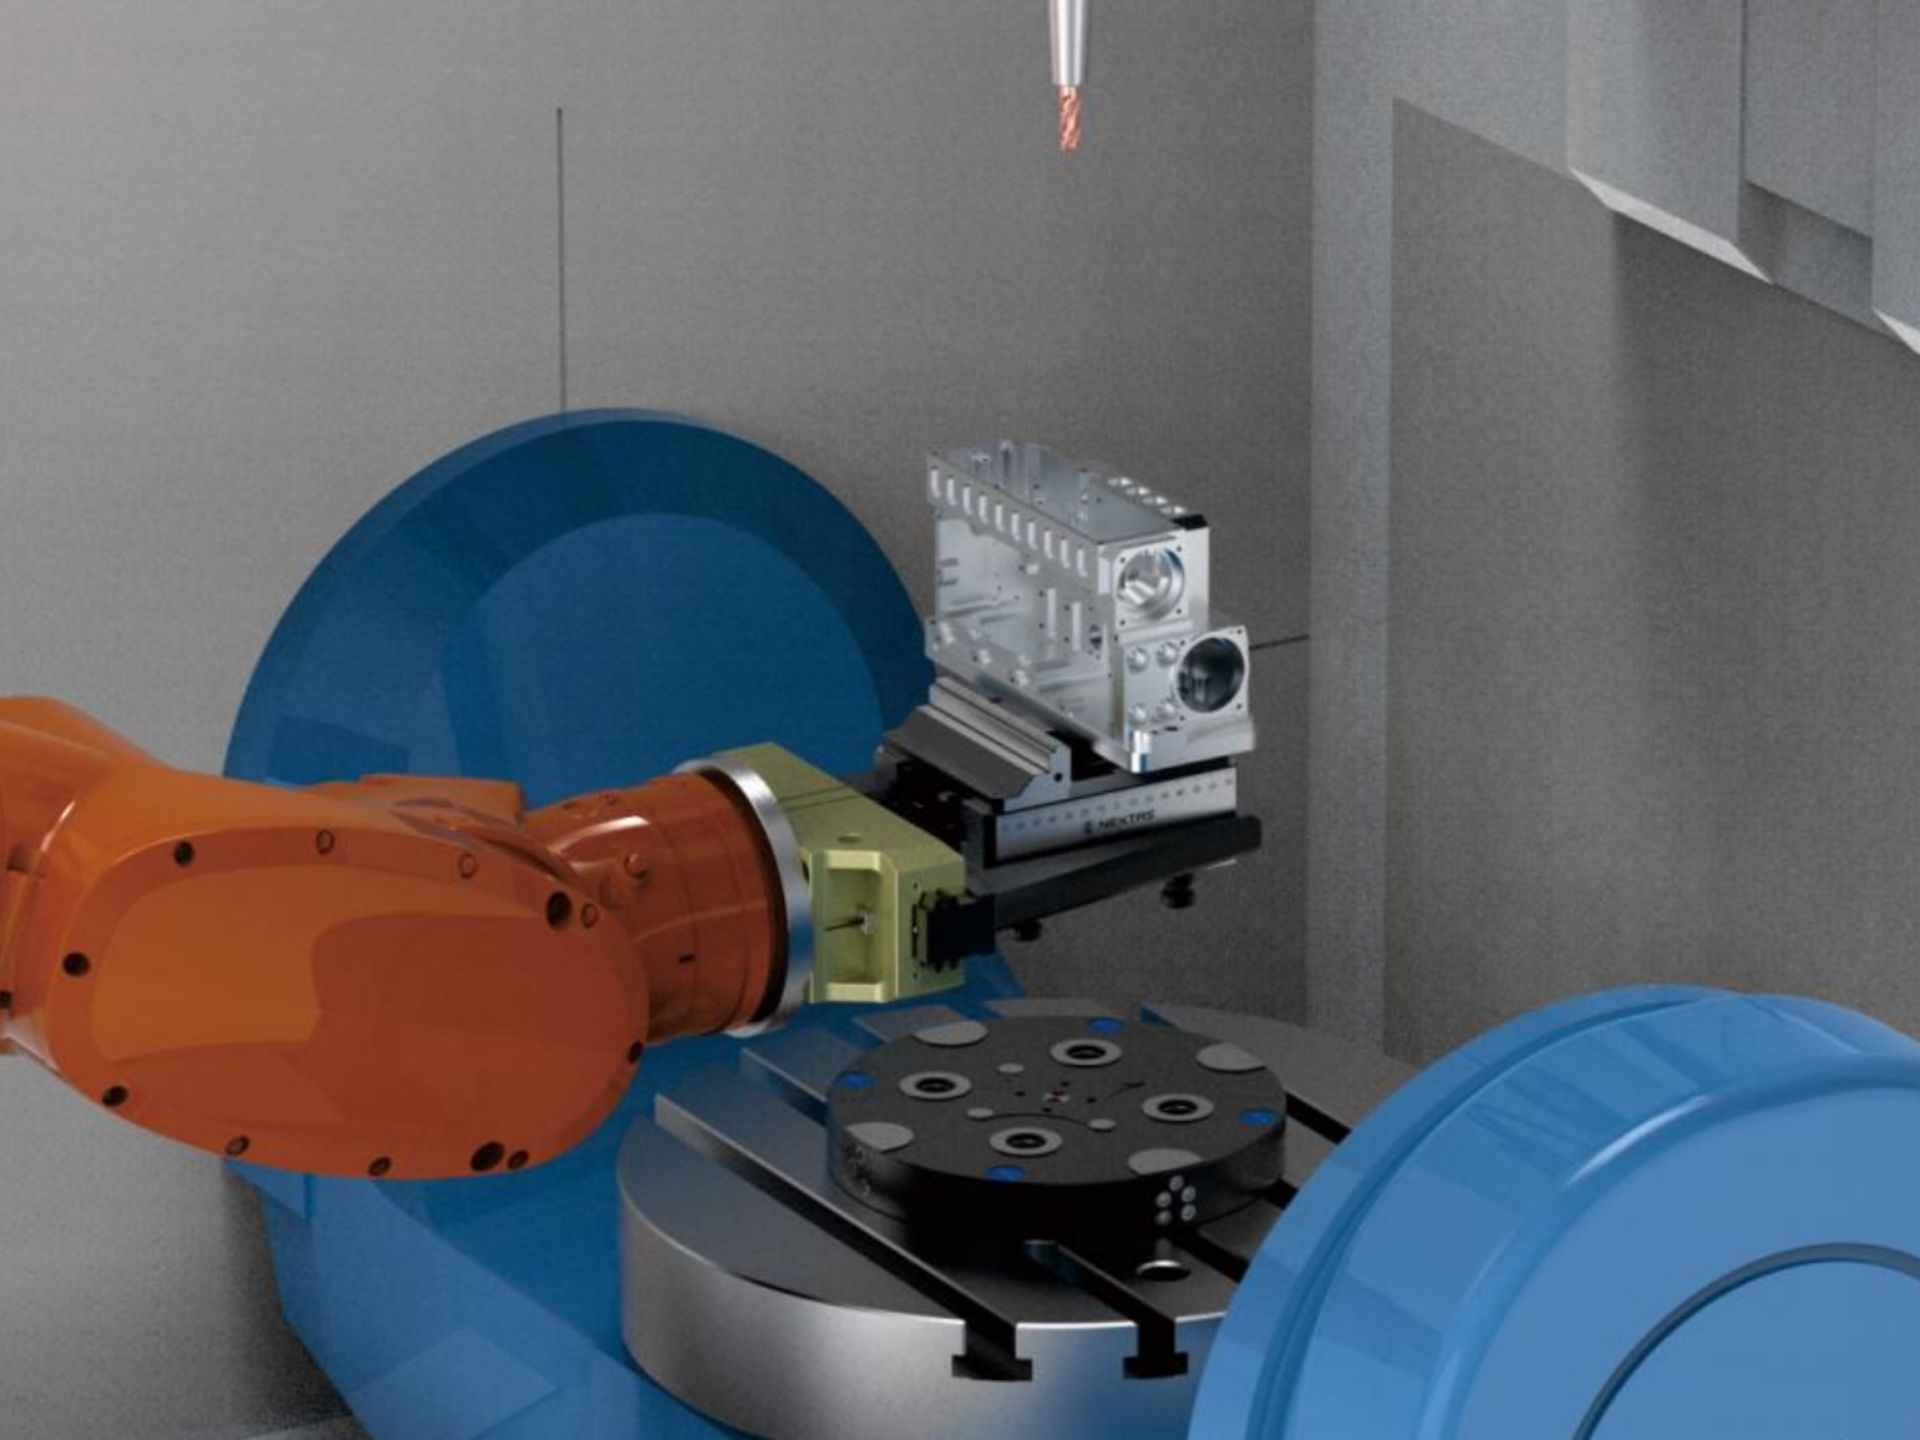
Tasarım ile Gelen Hassasiyet
Hava kilidi açarken iç yaylar sıkma kızaklarını hareket ettirir ve açma havası kesildiğinde paleti tutar. Makine güvenliğini ayrıca doğrulayın: seçilen modelin hava kaybına tepkisini onaylı çizimle karşılaştırın; ardından makinenin veya hücrenin tamamı için koruyucuları, kilitlemeleri ve kabul koşullarını doğrulayın.
Modern Atölyeler İçin Üretildi
Katalog, listelenen modeller için sertleştirilmiş paslanmaz çelik ve <0,005 mm tekrarlı konumlama değeri verir. Seçilen modelin sızdırmazlık, hava üfleme ve soğutma sıvısına uygunluk ayrıntılarını çizimde doğrulayın. Konumlama yüzeylerini yüklemeden önce temizleyin; kurulu sistemin tekrarlanabilirliğini gerçek yük ve ortam koşullarında ölçün.
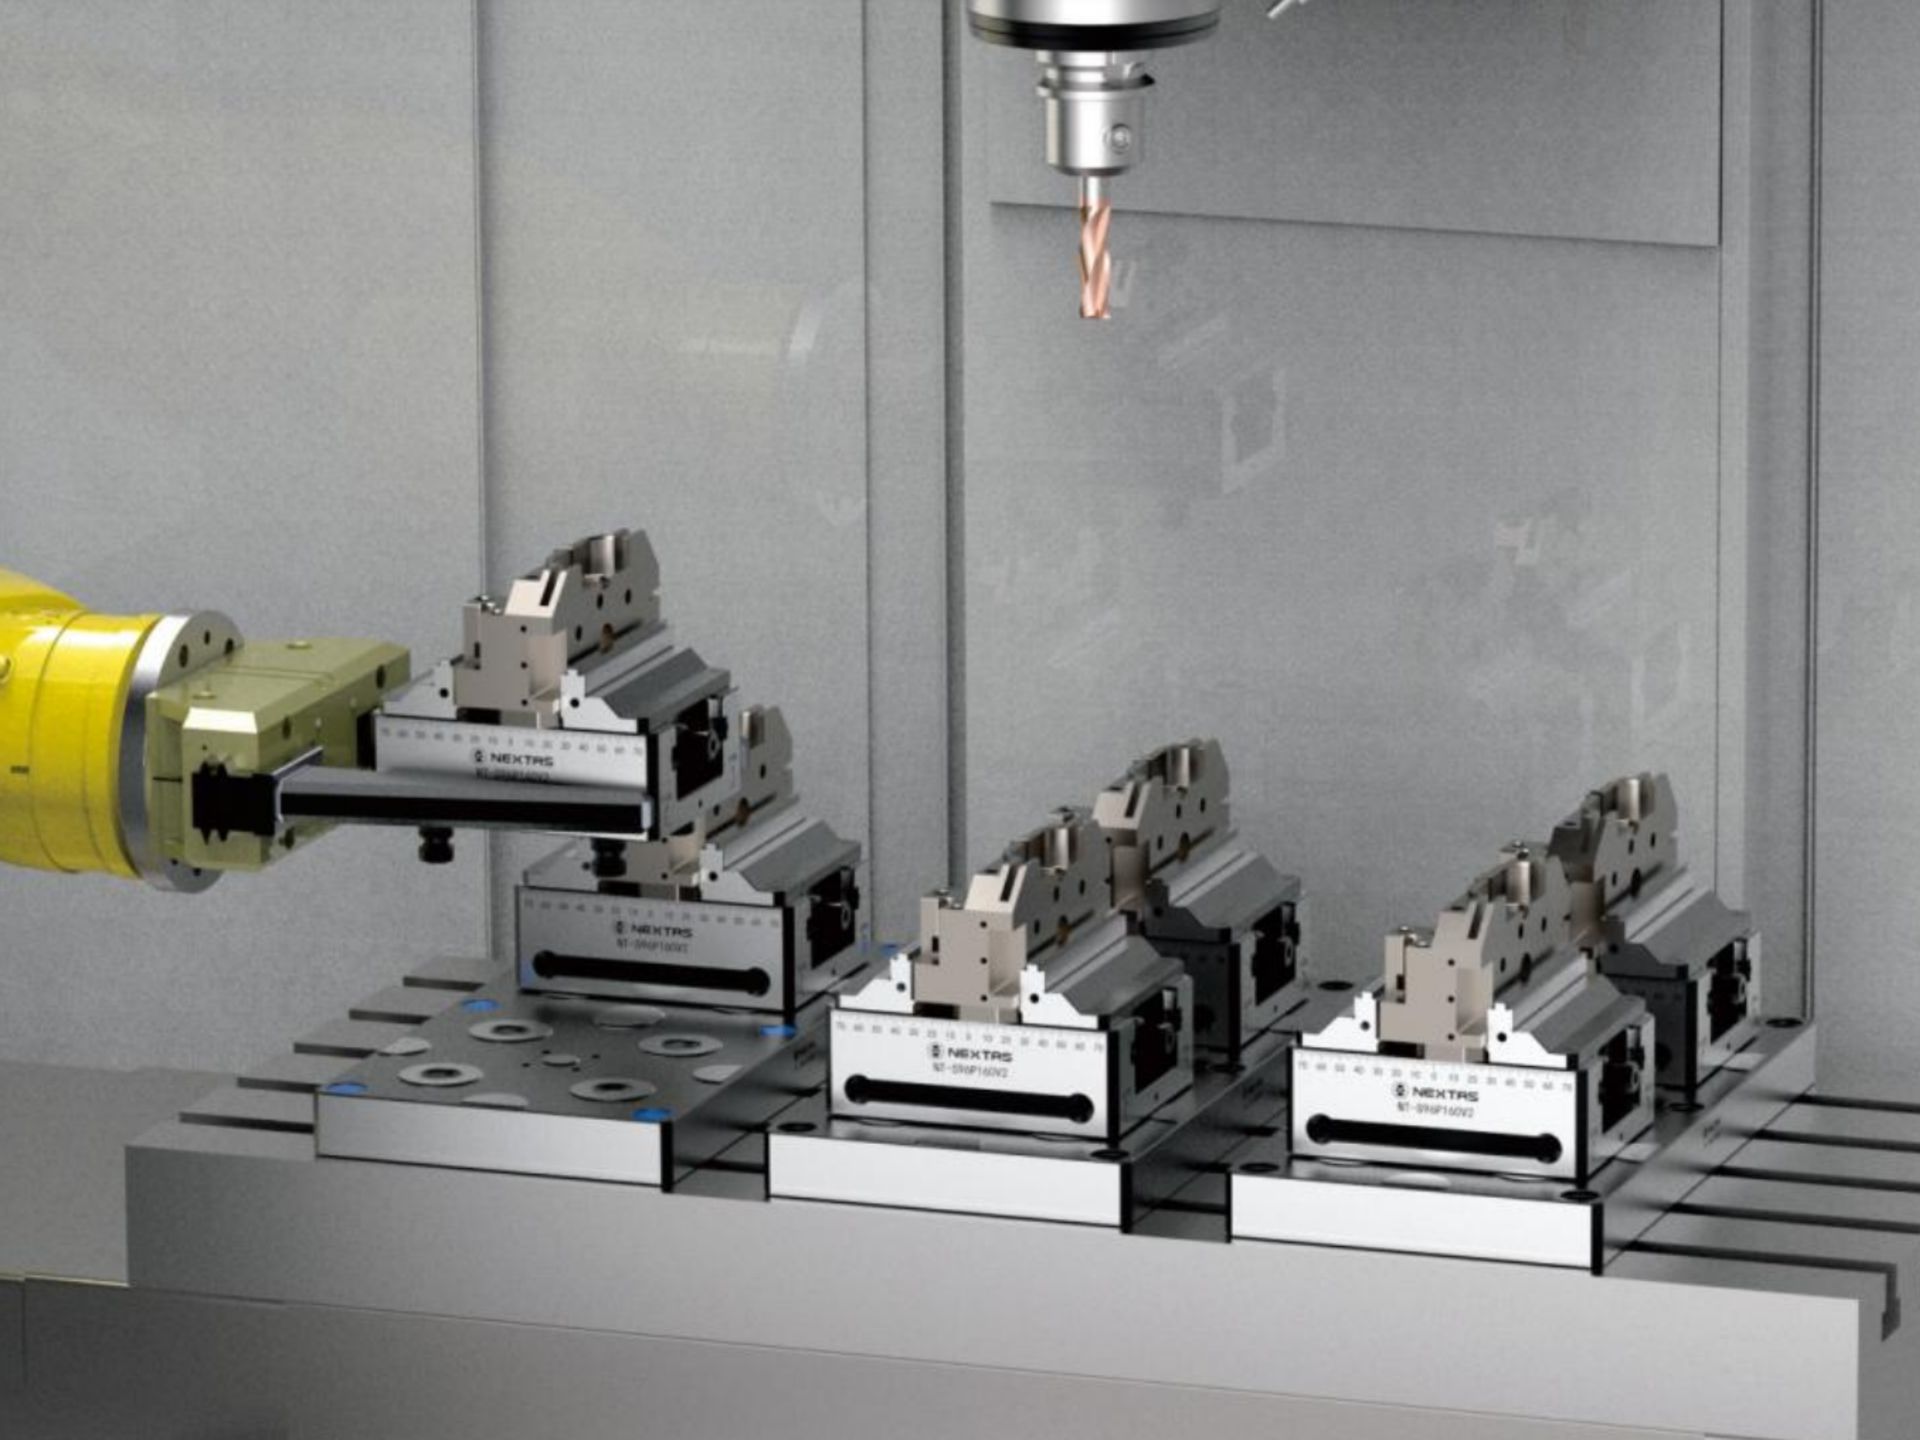
Aynı arayüz üzerinden robot transferi
Robotla CNC, EDM ve ölçüm arasında aktarım için otomasyon entegrasyonundaki istasyon ve kontrol kontrollerini kullanın.
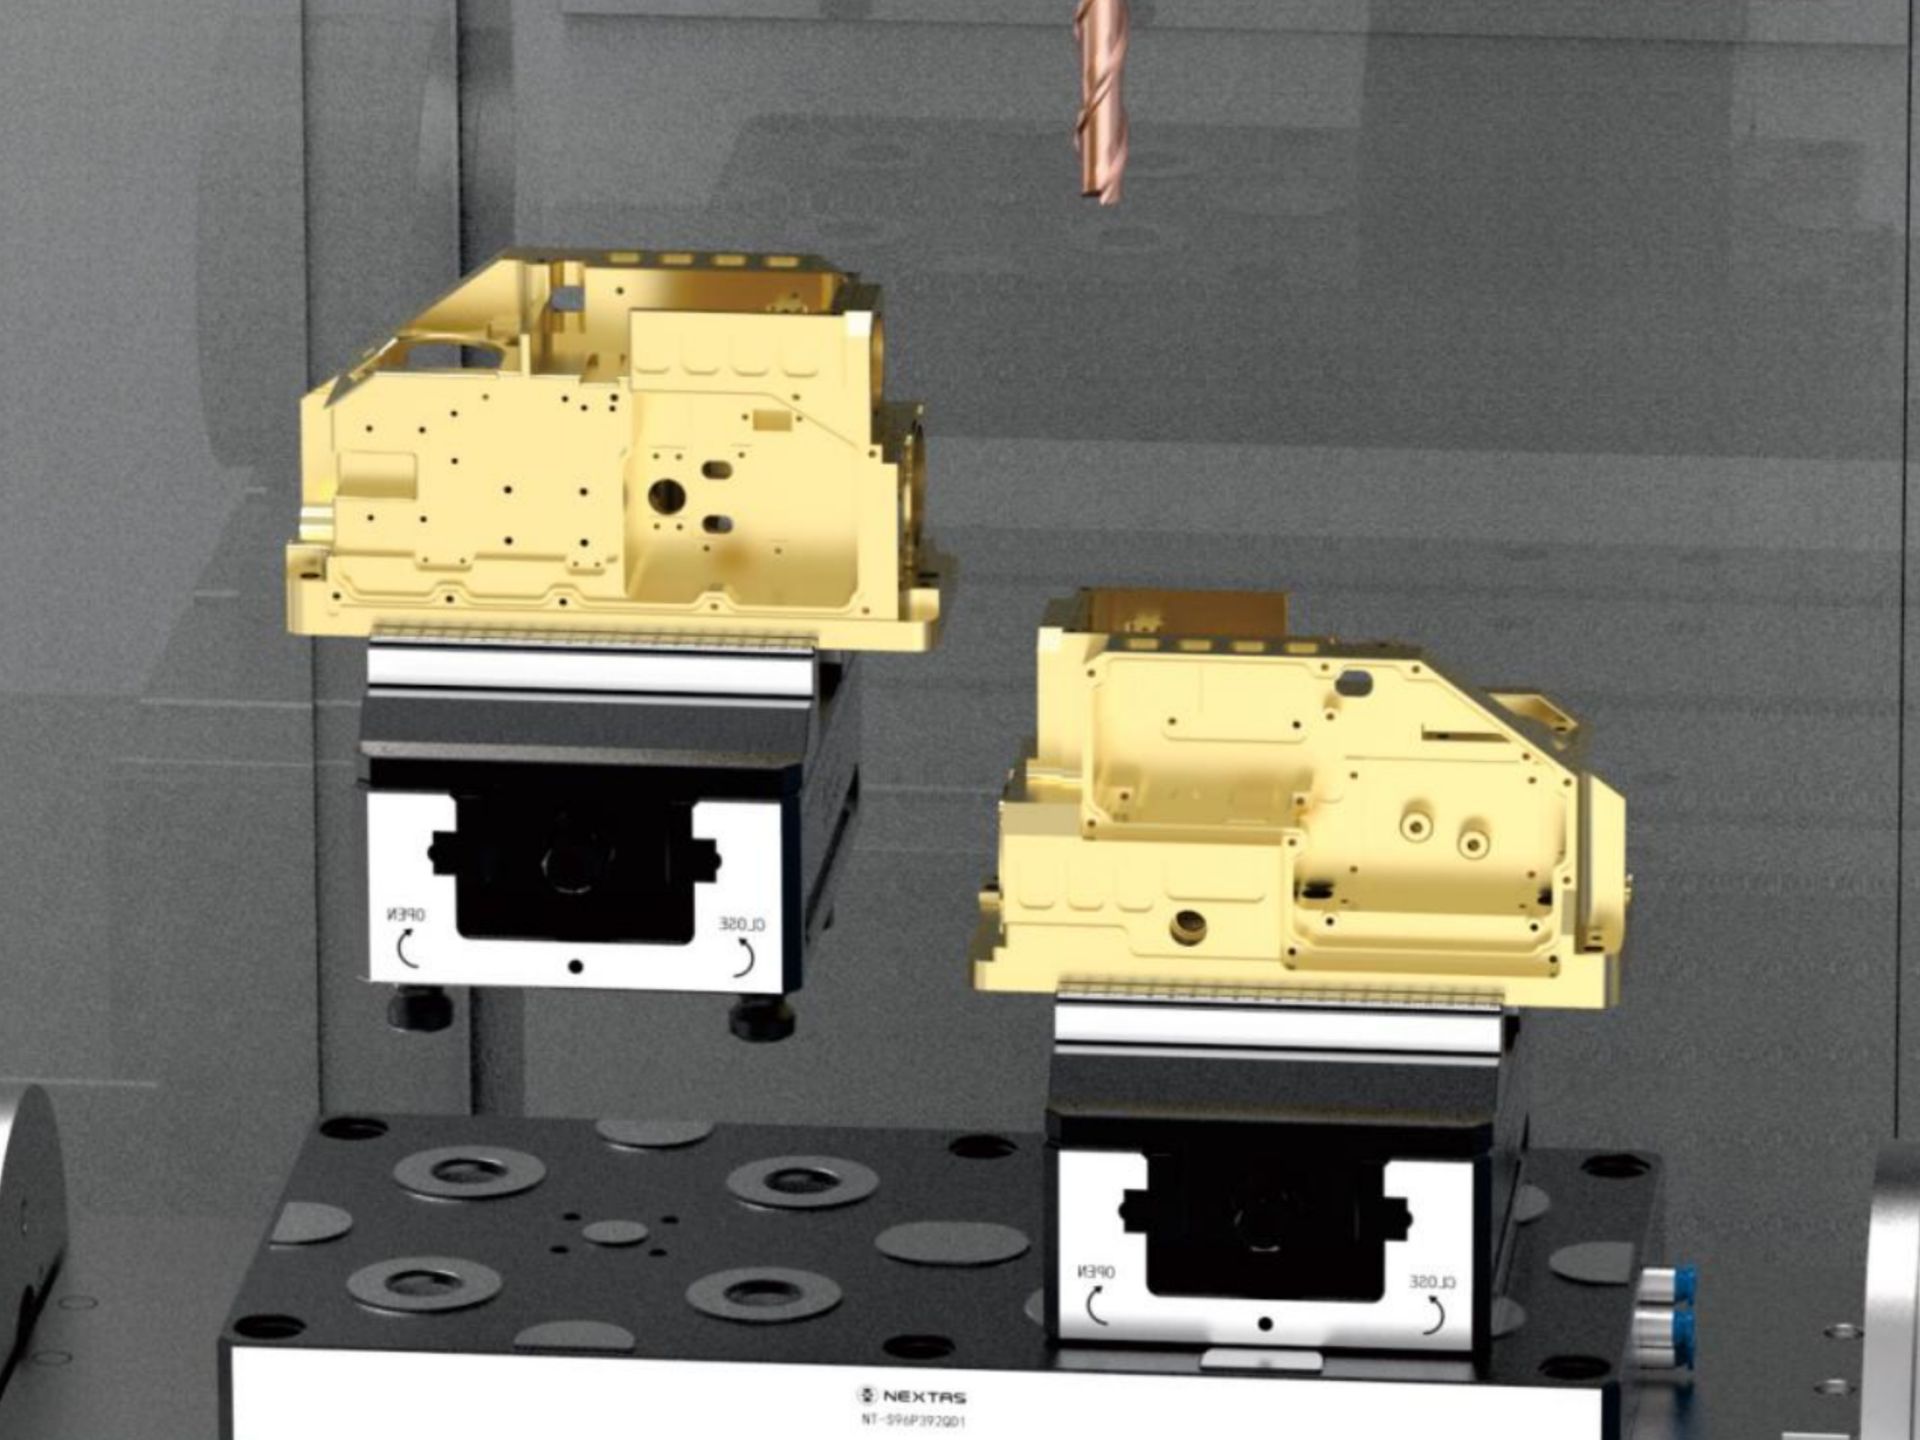
Otomasyon Entegrasyonu
Robot, fikstürü veya paleti bu plakaya koyabilir. Seçilen plakanın sıkma kuvvetini ve kaldırma yükünü model özellikleri tablosundan kontrol edin.
Her CNC, EDM veya ölçüm istasyonunda alıcı geometrisini, saplamayı, montajı, yönü ve yükü doğrulayın. Robot tutucusu, algılama, kilitlemeler, koruyucular, arıza ve geri dönüşü tüm hücre olarak kabul edin. Gözetimsiz süre ayrıca malzeme beslemesi ve takım ömrüne bağlıdır.
Kurulum, pnömatik ve bakım
Hava ile kilit açılan zero-point palet plakasının devreye alınması ve uzun üretimde tekrarlanabilirliğin korunması için pratik notlar.
Kurulum ve hizalama (hızlı kontrol listesi)
- 1Makine tablasını temizleyin ve plakanın oturacağı yüzeyi kontrol edin.
- 2İlk yönlendirme için pim/dowel kullanın; paletler her seferinde aynı yönde otursun.
- 3Cıvataları çapraz sıkın; ilk termal döngü sonrası tekrar kontrol edin.
- 4Çekme pimi yüksekliği ve stack-up’ı kontrol edin; modüller konilere tam otursun.
- 5Üretim öncesi birkaç sık/boşalt çevrimi yapın ve datumu probla doğrulayın.
Hava beslemesi ve güvenilirlik
- Temiz, kuru ve filtreli hava kullanın (tesis standardı). Regülatörü makineye yakın yerleştirin.
- Hortum ve hızlı bağlantıları talaş/sıvıdan koruyun; robot hücrelerinde strain relief ekleyin.
- Otomasyonda “sıkma onayı” interlock kullanın: OK sinyali olmadan işleme başlamasın.
- Varsa, sıkma öncesi koni temizleme hava üflemesini kullanın.
- Koni yüzeyleri, çekme pimleri ve contaları periyodik kontrol edin; özellikle yoğun soğutma sıvısında.
Tekrarlanabilirliği bozan tipik nedenler
Konilerde talaş
Hava üfleme + vardiya değişiminde temizleme; iyi talaş yönetimi.
Tutarsız çekme pimleri
Tüm paletlerde aynı tip ve montaj torkunu standartlaştırın.
Düşük basınç / kaçak
Regülatör, bağlantılar ve hortumları kontrol edin; plaka üzerindeki basıncı doğrulayın.
Fikstür esnekliği
Çıkıntıyı azaltın, destek ekleyin ve rijitliği doğrulayın.
Plakanın kullanıldığı yerler
Tek makine verimliliğinden tam otomatik üretim hatlarına kadar sistemimiz ihtiyaçlarınıza uyum sağlar.
Yatay İşleme Merkezleri (HMC)
HMC'lerdeki palet havuzları için uygundur. Fikstürleri çevrimdışı hazırlayın ve palet değiştiriciye yükleyerek makine çalışır durumda tutun.
5 Eksenli İşleme
İş parçasını tabladan yükselterek beş yüze takım erişimi açar.
Otomatik Üretim Hücreleri
Arayüz bir FMS veya robot destekli hücrenin parçası olabilir. Fikstür değişimi ve insansız çalışma penceresi tüm sistem için tasarlanmalı ve doğrulanmalıdır.
Muayene ve Kalite Kontrol
Aynı referans CNC'den CMM'e gidebilir; parça CMM'de yeniden hizalanmaz.
Otomatik bir kurulumda kendinden merkezlemeli mengene ve pnömatik sıfır nokta plakasını gösteren 41 saniyelik dikey demonstrasyon. Performans için seçilen modelin özelliklerine ve kurulu prosesin doğrulanmasına başvurun.
YouTube’da izleİlgili müşteri vakaları
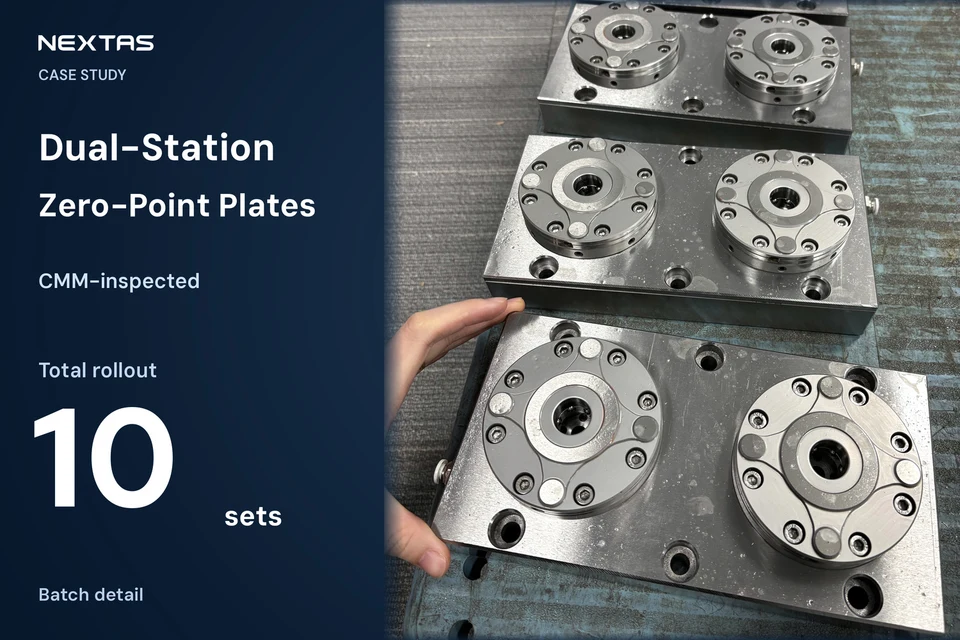
Tek makine düzeltmelerinin ötesinde: 10 paletlik sıfır nokta yayılımı bağlama düzenini tüm atölyede nasıl standartlaştırdı
10 standartlaştırılmış palet, her istasyonda referans kontrolü
Vakayı oku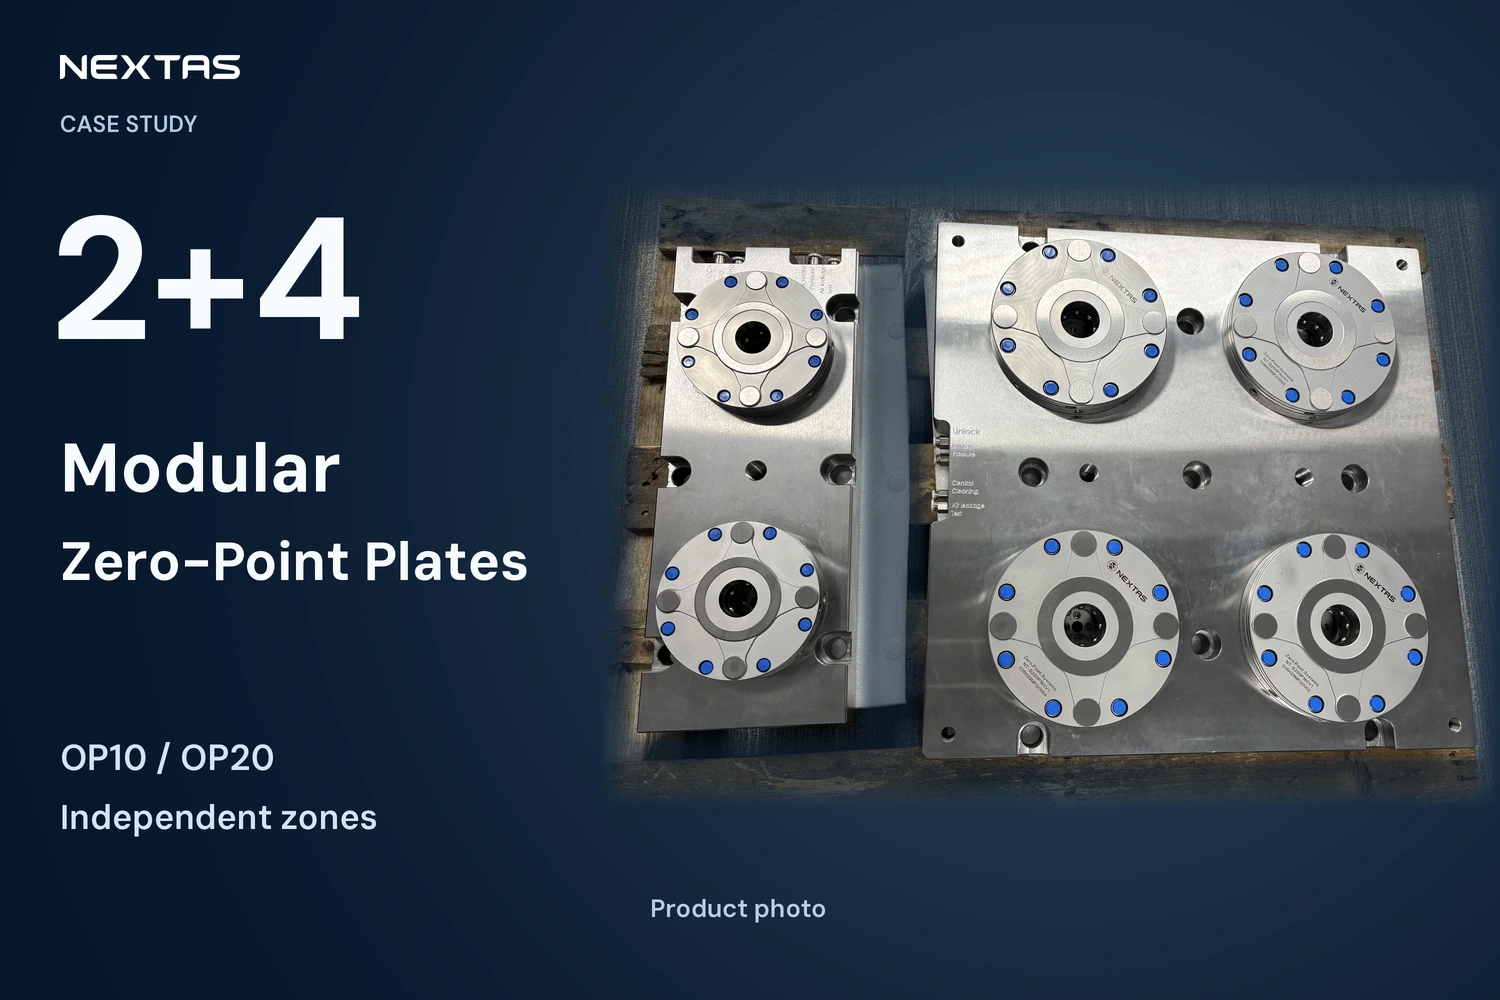
VMC tablasını modülerleştirmek: 2+4 sıfır nokta alt plaka yerleşimi esnek yüksek karışımlı işlemeyi nasıl açtı
Daha önce 45 dakika, artık 2 dakikanın altında
Vakayı oku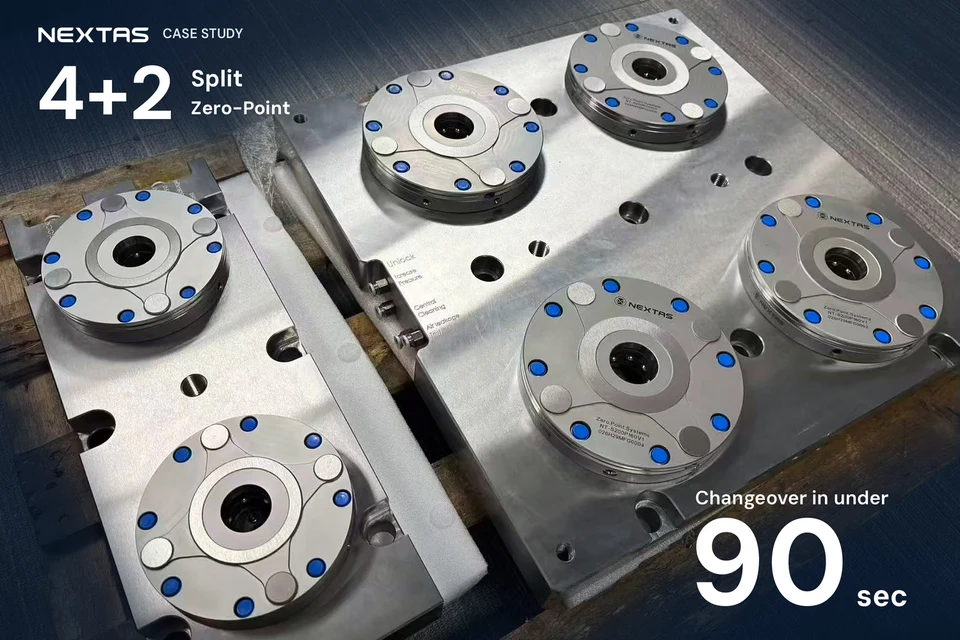
VMC plakasını neden 4+2 diye bölmeli?
Fikstür değişimi 90 saniyenin altında
Vakayı oku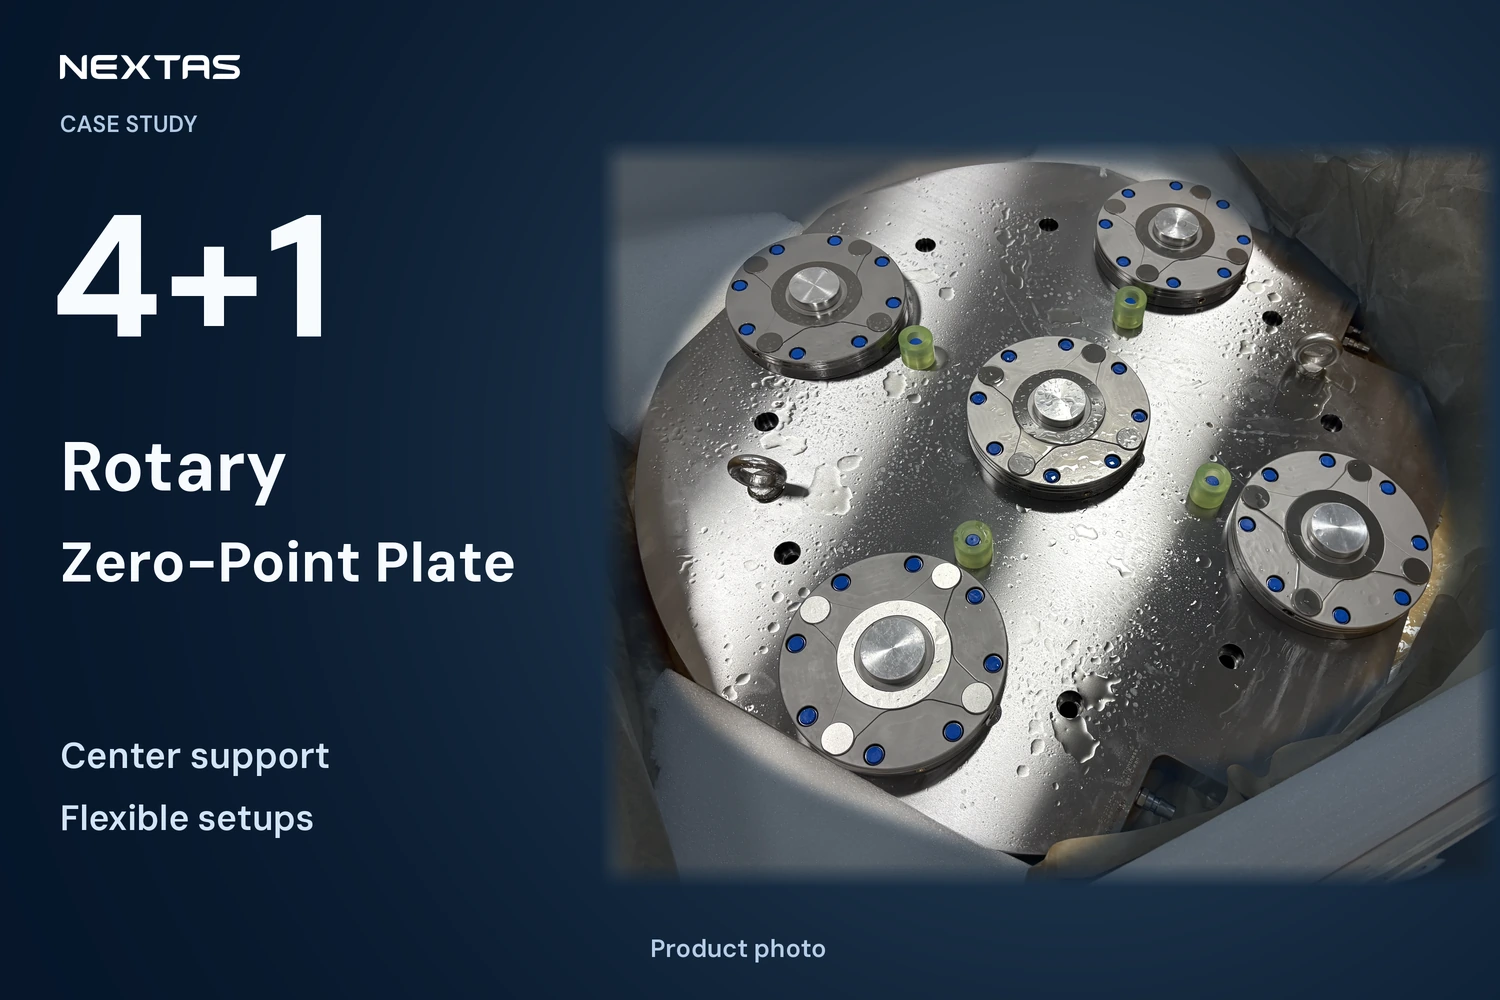
5 eksen trunnionunu kullanmak: özel bir "4+1" sıfır noktalı döner alt plaka kurulum darboğazını ve merkez sehimini nasıl giderdi
50 dakikadan 90 saniyenin altına
Vakayı okuTemsili entegrasyon senaryosu
Pnömatik plaka daha hızlı değişimi ve daha fazla kullanılabilir işleme süresini destekleyebilir. Gerçek sonuç başlangıç sürecine, palet yerleşimine, parça karışımına ve işletme disiplinine bağlıdır; sabit bir yüzde garanti edilmez.
Sayfa güncelleme tarihi . Bu ailenin katalog değerleri, 2026 NEXTAS endüstriyel hızlı değişim bağlama kataloğundan gelir. Çizimle belirlenen ölçüleri seçilen modelin çiziminden kontrol edin. Katalog talep edin. Fabrika, kataloglar ve fuarlar.
Ürün kaynakları
Sıkça Sorulan Sorular
Pnömatik Sıfır Nokta Plakası nedir ve kimler içindir?
Tekrarlı palet veya fikstür transferi için pnömatik açmalı bir datum plakasıdır. Sık, makine kontrollü değişim, robotla yükleme veya palet otomasyonuna planlı bir geçiş gerektiğinde kullanılır.
Temel teknik özellikler nelerdir?
Teknik Özellikler ve Tasarım bölümündeki model tablosunda konumlama tekrarlanabilirliğini, bağlama kuvvetini ve kaldırma yükünü karşılaştırın. Açma basıncını seçilen modelin çizimi ve pnömatik devresinden doğrulayın.
Hangi makinelerle uyumludur?
Uygunluk, tezgâh adıyla değil; seçilen plaka, saplama, montaj çizimi, çalışma zarfı, yük ve kontrol devresiyle doğrulanır. CNC, EDM veya ölçüm istasyonunun her birini kendi arayüzüyle değerlendirin.
Pnömatik Sıfır Nokta Plakası nasıl monte edilir?
Montaj genellikle standart bir cıvata düzeni ile makine tablasına yapılır. Çalıştırma için makinenin pnömatik arayüzüne bağlanır ve ilk hizalama için konumlama pimleri gerektirir.
CAD dosyalarını veya teknik dokümantasyonu nereden alabilirim?
Modeli veya tezgâhı, kullanım amacını ve gereken verileri paylaşın. Mühendislerimiz seçilen konfigürasyon ve gizlilik kapsamı için mevcut 2D yerleşimleri, CAD dosyalarını, montaj çizimlerini veya pnömatik belgeleri teyit eder.
Pnömatik kilit açma ile pnömatik sıkma arasındaki fark nedir?
Hava açar. Yaylar sıkar. Bu, yalnızca hava varken tutan bir sıkma değildir. Yay tutuşu bir güvenlik işlevi değildir. Koruma hücrede kalır. Hava kaybındaki davranış o modelin çizimindedir.
Sıkma kuvveti için "turbo fonksiyonu" nasıl çalışır?
Yardımcı basınç artırma işlevi yalnızca seçilen model ve devrede tanımlanmışsa kullanılabilir. Kuvveti, basıncı ve sıralamayı onaylı çizimden doğrulayın; bu işlev tüm aile için standart değildir.
Bu pnömatik plakalar ne tür bir bakım gerektirir?
Konumlama yüzeylerini, saplamaları, bağlantıları ve contaları seçilen modelin bakım planı ve gerçek talaş, soğutma sıvısı ve çevrim koşullarına göre kontrol edin. Varsa hava üfleme bir temizlik adımıdır; temiz oturmayı tek başına kanıtlamaz.




Hızlı teklif
Pnömatik Sıfır Nokta Plakası için teklif isteyin
Tezgâhınızı, parçanızı veya düşündüğünüz plaka modelini paylaşın. Mühendislerimiz konfigürasyon seçimine yardımcı olur ve teklif için gereken bilgileri belirler.