Pregunte a un programador de 5 ejes qué alarga el ciclo en piezas aeroespaciales o médicas complejas: rara vez es la potencia del husillo. Casi siempre es la pila de sujeción.
Para dejar un bruto prismático pequeño lo bastante alto sobre la mesa trunnion y que la nariz del husillo no choque con el plato a 90°, el taller apila la mordaza sobre un bloque elevador modular, y el bloque sobre una placa adaptadora. Cada unión atornillada de esa torre suma descentrado, resta rigidez al eje Z y actúa como un diapasón en cuanto una fresa entra en titanio o en acero inoxidable endurecido por precipitación. Las mordazas convencionales, gruesas, obligan a portaherramientas de largo alcance solo para llegar a las paredes inferiores, con flexión de herramienta y rotura prematura de plaquita.
Cuando un fabricante por contrato de escuadras estructurales de 5 ejes auditó el fresado, el equipo vio que la pila de sujeción se comía el 30% del avance posible. Quitaron los bloques intermedios y pasaron a una mordaza autocentrante NEXTAS elevada y rígida.
La corrección: elevación de una pieza y cierre de forma
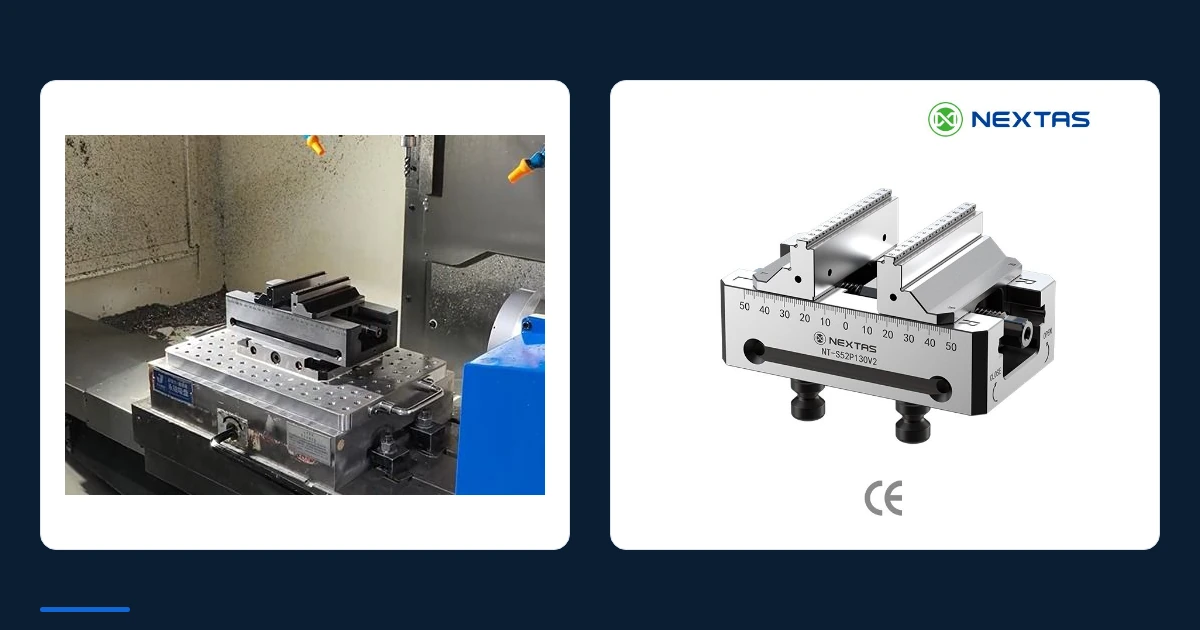
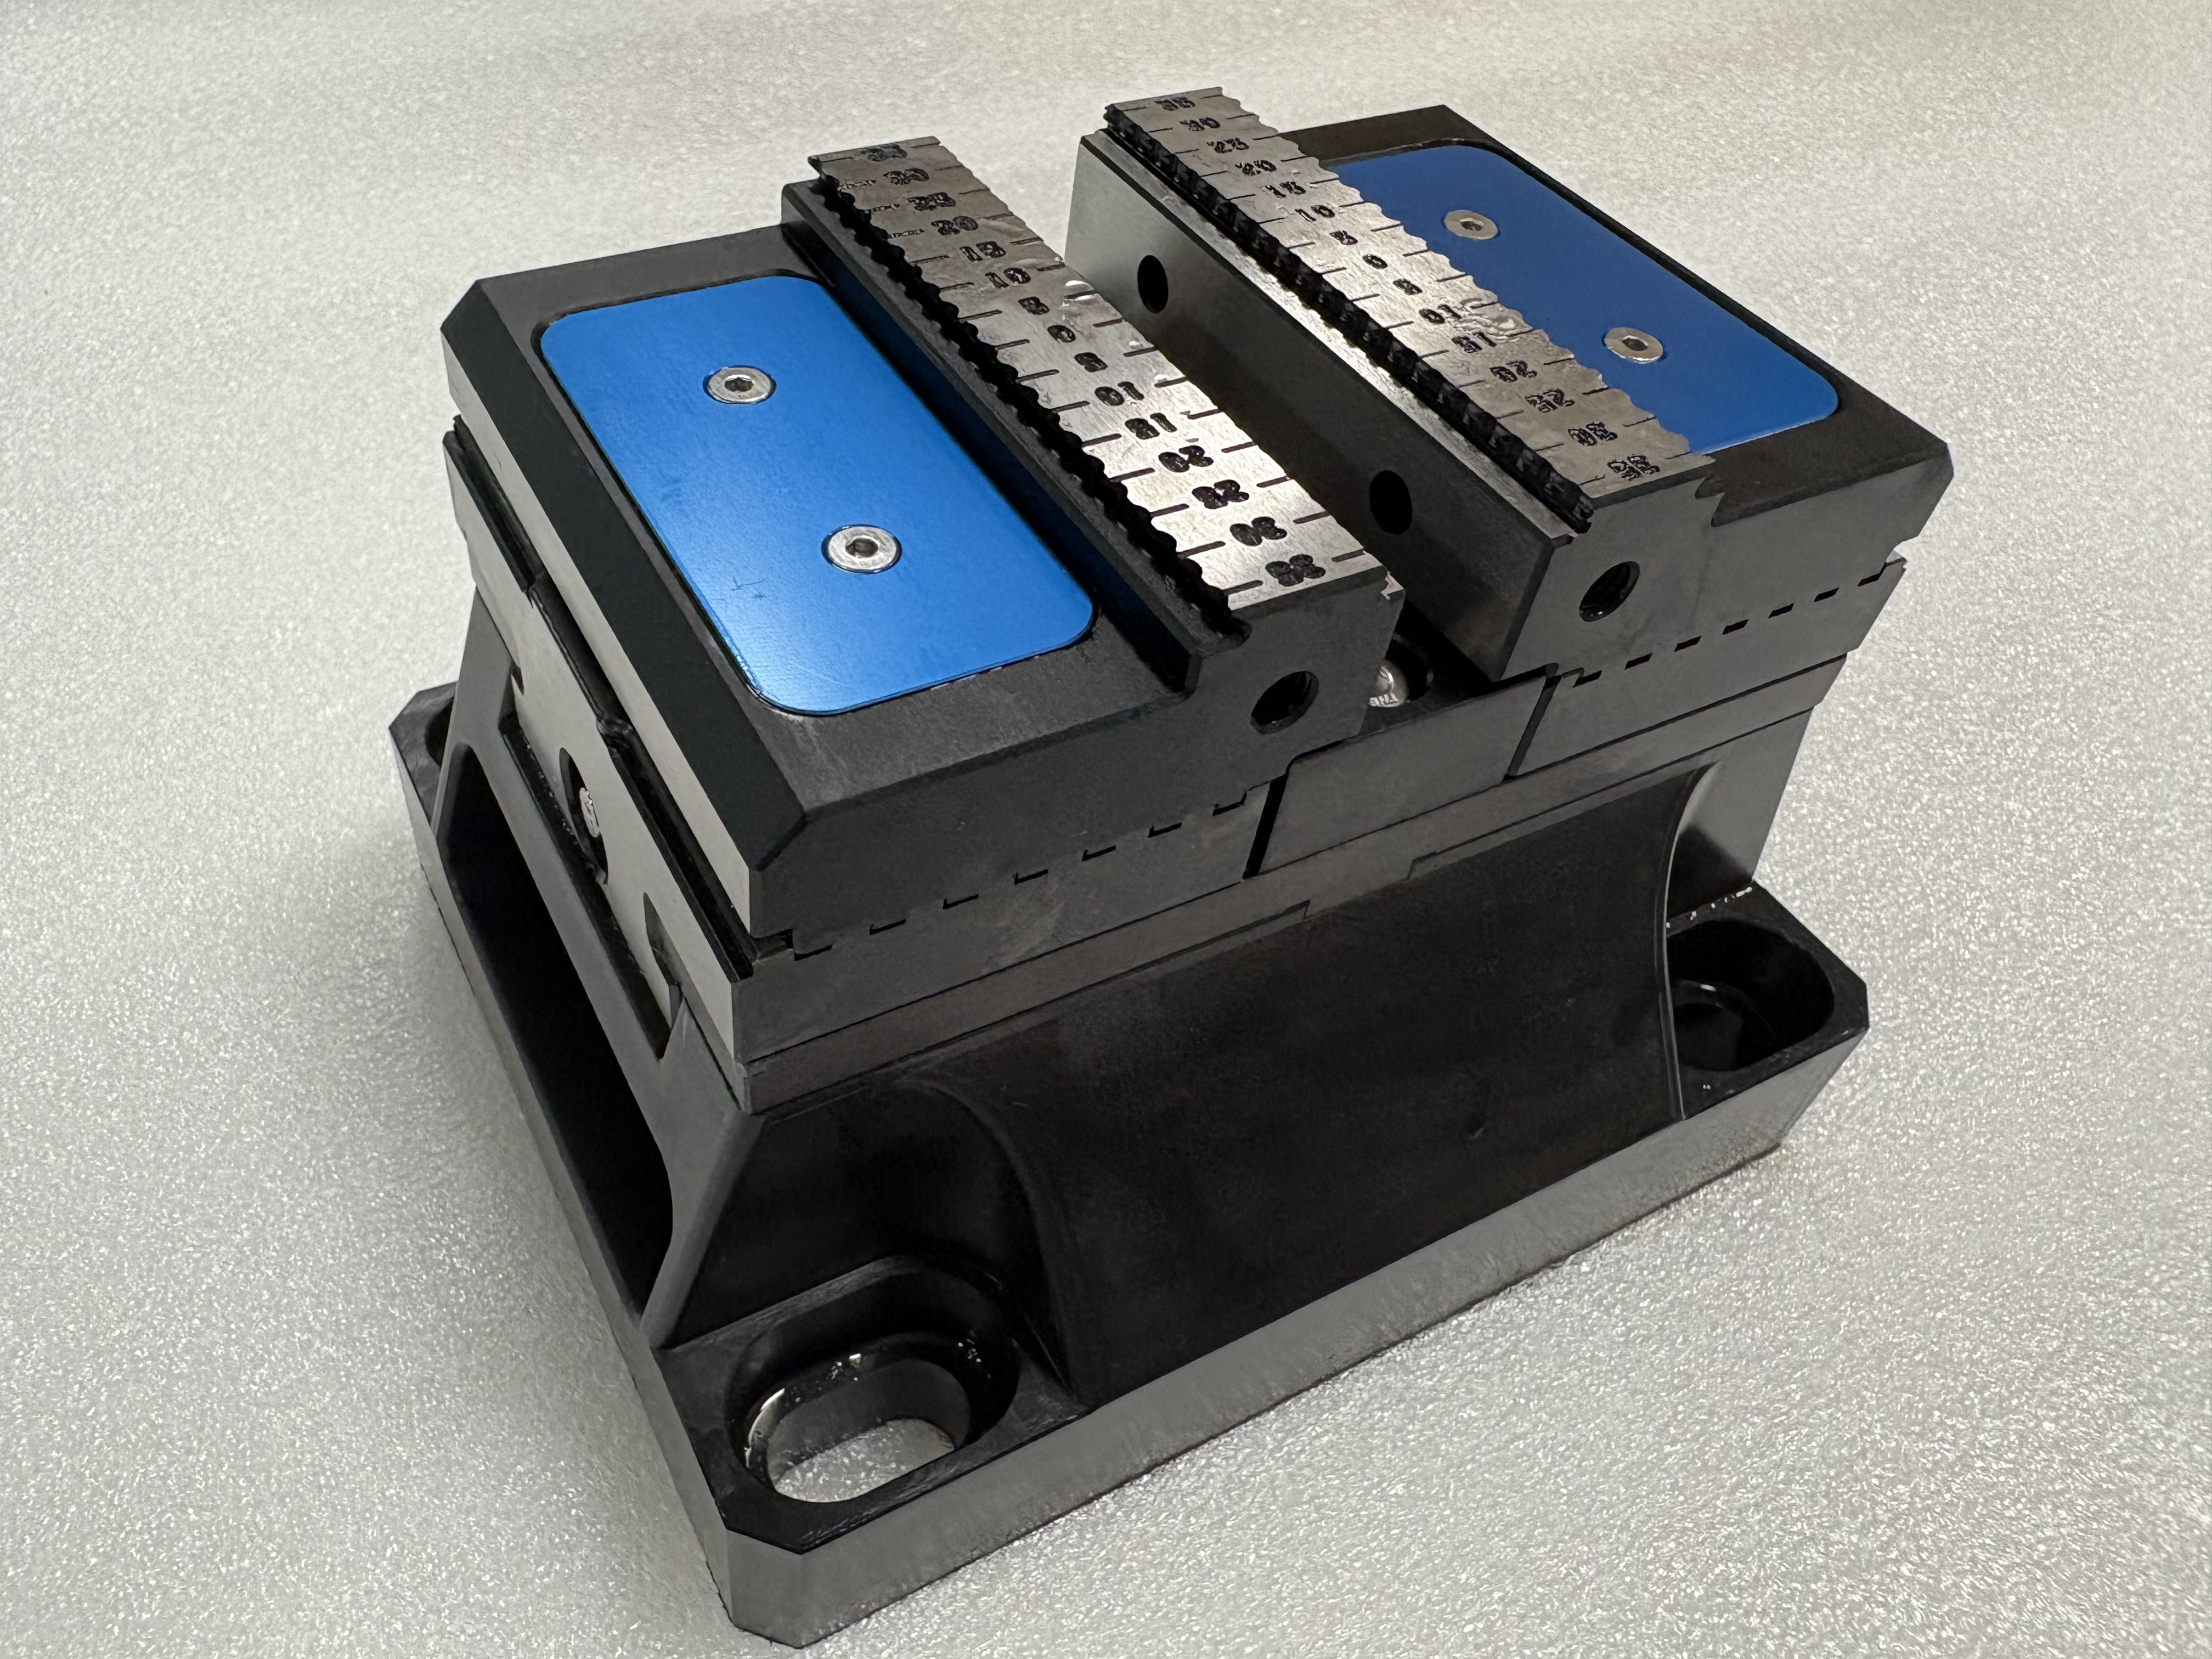
En lugar de apilar elevadores sueltos y mordazas de cara plana, el taller montó la mordaza autocentrante compacta NEXTAS de 5 ejes, elevada 70 mm, directamente en las mesas rotativas y en los palés de punto cero. Tres detalles mecánicos cambiaron enseguida el desbaste de 5 ejes:

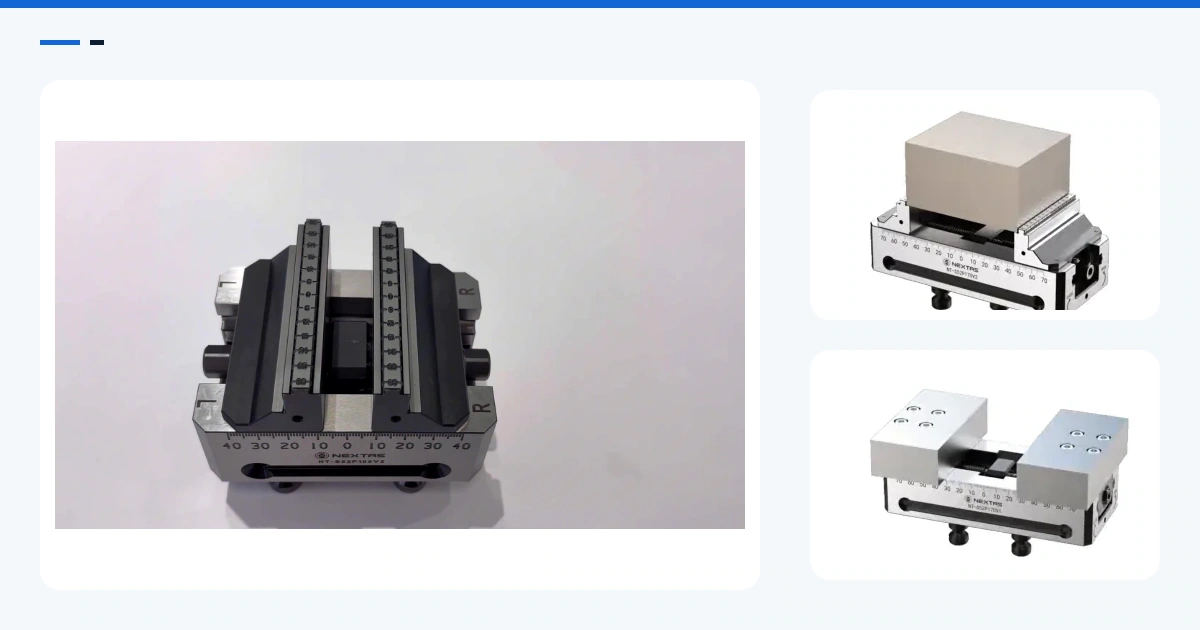
- Base elevada monobloque con escotaduras: La elevación está en la base de acero pavonado y endurecido, no en una columna atornillada bajo una mordaza baja. Unas escotaduras profundas y radiadas en los flancos delantero y trasero dejan pasar la carcasa del husillo y los portaherramientas de contracción en inclinaciones negativas fuertes. Al quitar dos uniones atornilladas bajo la pieza, el conjunto mantiene la rigidez a torsión en el desbaste trocoidal. Cuatro ranuras alargadas en las esquinas y unos huecos laterales de manipulación facilitan alinear la mesa y levantar la mordaza.
- Asiento de peine y mordisco de 3.5 mm: En el perfil de las mordazas superiores, un dentado rectificado (peine) bloquea las mordazas escalonadas reversibles en las correderas. Con carga alta, ese enclavamiento evita que la mordaza se levante y que la pieza se incline. Los dientes endurecidos muerden el bruto en solo 3.5 mm de altura de apoyo. El taller pide barra más delgada y deja cinco caras completas libres en un solo amarre.
- Centrado visual 35-0-35 mm y carros sellados: En la cara superior de las dos mordazas dentadas hay una escala láser de alto contraste, 35-0-35 mm. El operario comprueba la simetría de un vistazo, en el carro de preparación de punto cero o en la máquina. Unas placas anodizadas azules, montadas a ras, tapan el husillo de rosca opuesta y las guías frente a la viruta de titanio y al refrigerante de alta presión por el husillo.
Las cifras: efecto en el taller
Las mismas escuadras aeroespaciales de titanio, medidas contra el elevador apilado que el taller quitó del trunnion.
| Métrica operativa | Mordaza antigua + bloque elevador apilado | Mordaza autocentrante elevada de 5 ejes NEXTAS | Efecto medible en taller |
|---|---|---|---|
| Uniones atornilladas bajo la pieza | 3 uniones apiladas (adaptador + elevador + mordaza) | 1 unión directa (base elevada monobloque) | Se eliminó el chatter armónico en las paredes |
| Voladizo medio de herramienta | 115 mm (portaherramientas de alcance largo) | 65 mm (contracción corta estándar) | Avance de desbaste +35% |
| Altura de material de amarre ("hat") | 10 mm - 12 mm (mordazas lisas) | 3.5 mm (escalón dentado de cierre de forma) | Reducción de ~22% en coste de material |
| Centrado y preajuste | Medición manual con calibre | Escala láser 35-0-35 mm en la mordaza | Carga simétrica en menos de 30 segundos |
| Repetibilidad de la línea de centros | Se desplaza con la tolerancia del bruto | < 0.005 mm de centrado simétrico | Sin cambios de offset X/Y entre piezas del lote |
Crecer con la “One Datum Strategy”
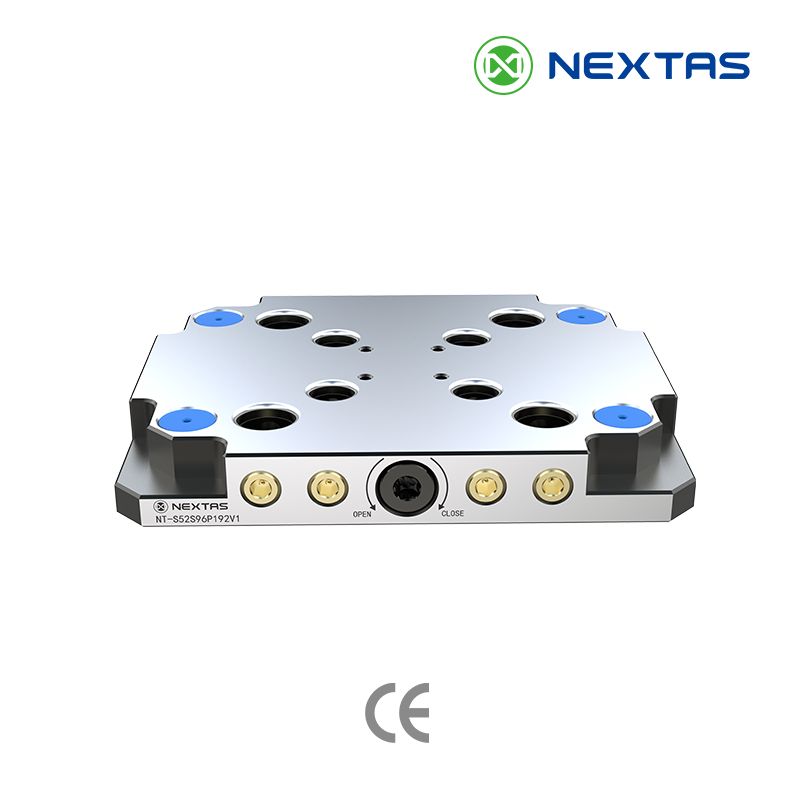
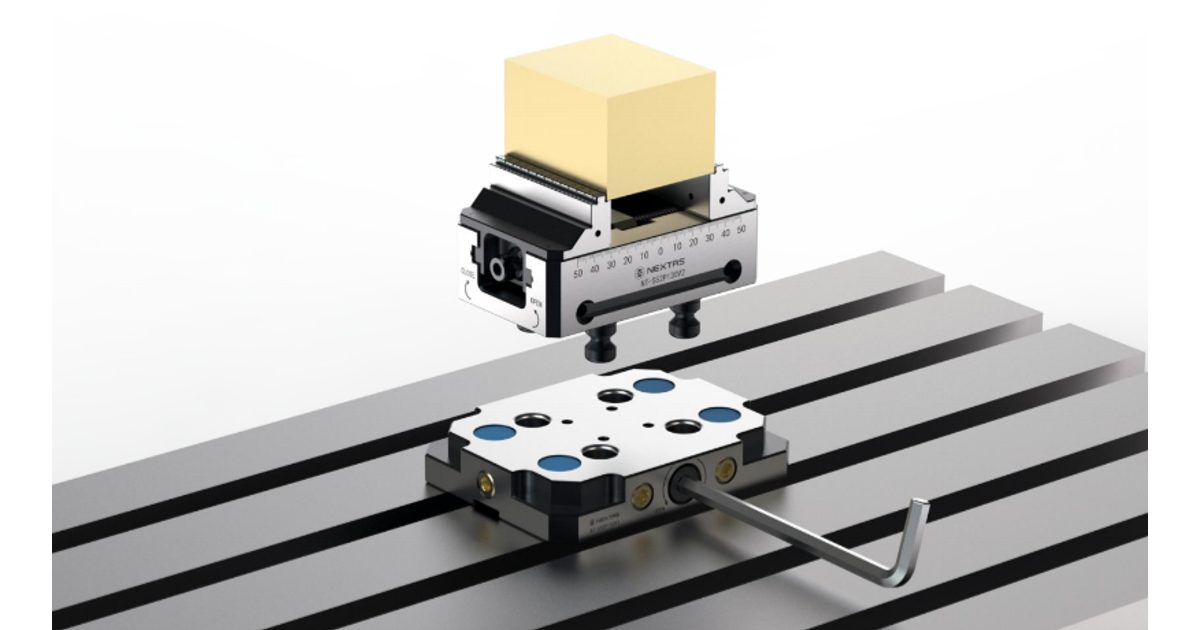
La base de la mordaza autocentrante elevada NEXTAS puede atornillarse a un plato de ranuras en T por las cuatro ranuras de esquina, o montarse en un sistema de amarre de punto cero NEXTAS. El taller no se encerró en un solo montaje. Hoy cargan con la escala 35-0-35 mm directamente en la máquina. Esas mismas mordazas pueden pasar a un estante de palés fuera de máquina o a un cambiador automático de palés NEXTAS (APC) sin reescribir un programa NC.
Ajuste a la mesa de 5 ejes
Encajar esta mordaza en su mesa de 5 ejes
Envíe la mesa rotativa, la inclinación que usa y el tamaño del bruto aserrado.
Pedir una revisión de ingeniería