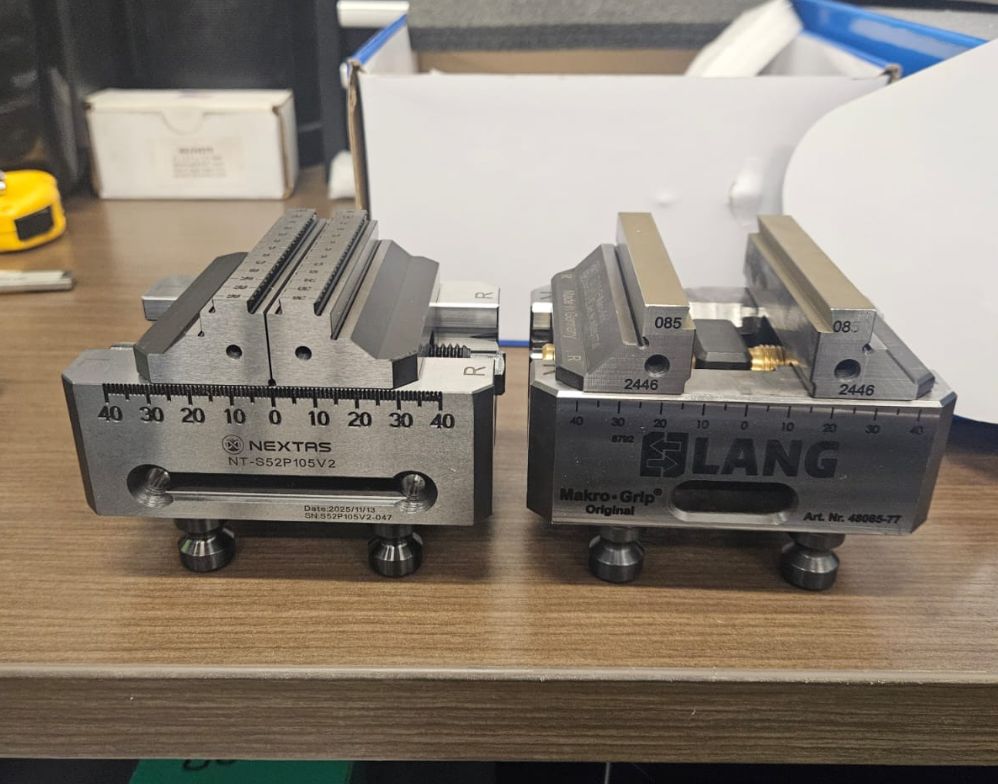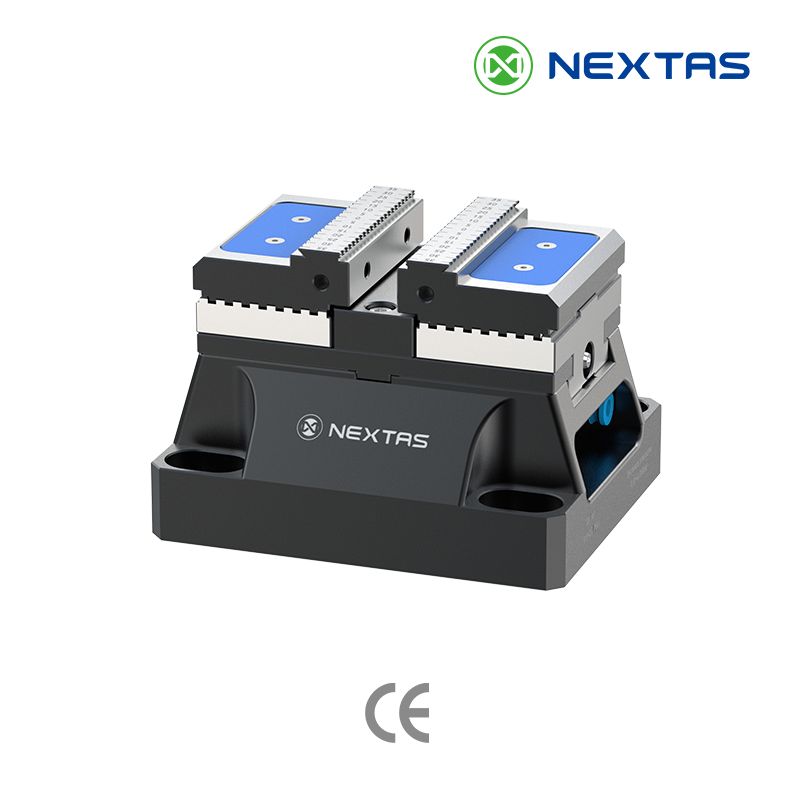
Placa de sujeción de punto cero
Cambie el utillaje y conserve la referencia en la máquina.
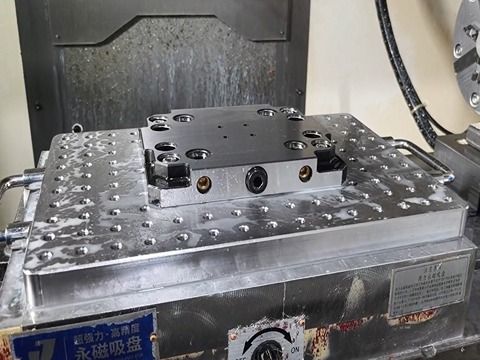
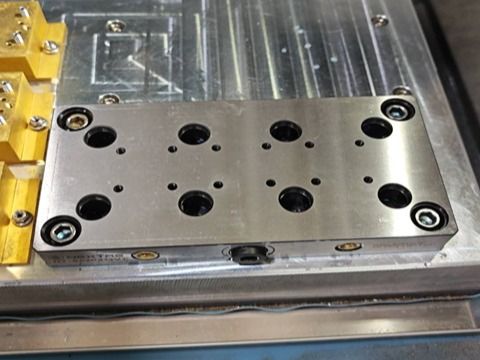
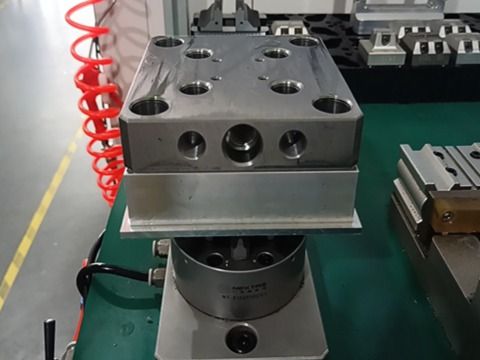
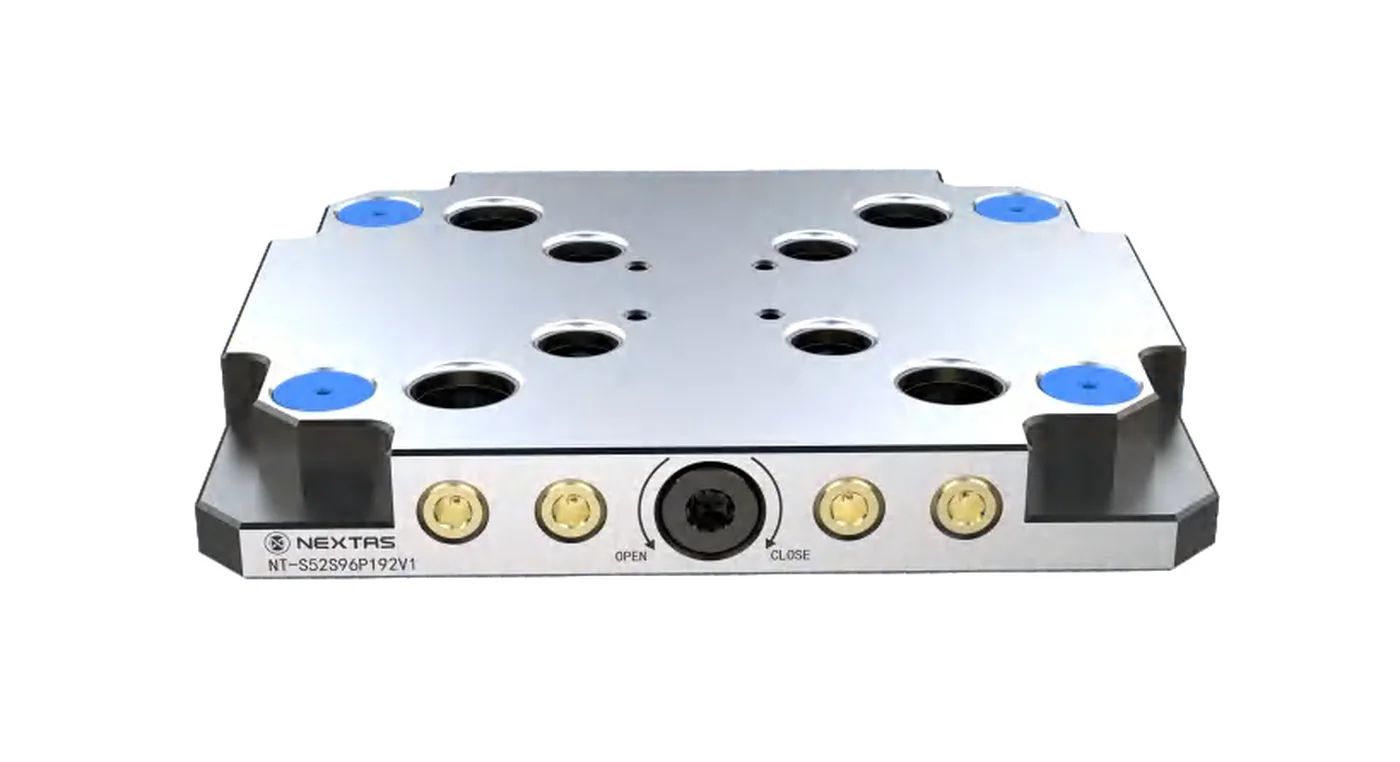
Mantenga una base repetible en la máquina mientras cambia mordazas, palés o utillajes. Las placas manuales de punto cero NEXTAS no necesitan conexión de aire. Elija la familia de 52 mm o 96 mm y compruebe la superficie ocupada, el acceso al desbloqueo y los tirantes del montaje.
Se requiere correo de trabajo para abrir el catálogo
Guía de decisión de la placa de punto cero
Prepare el trabajo fuera de máquina
Monte el siguiente utillaje sobre su palé para trasladarlo a una placa cuya compatibilidad se haya verificado.
Ajuste la placa al espacio de trabajo
Compare los formatos con los recorridos de mesa, el apoyo del utillaje y el espacio necesario para las herramientas.
Empiece con cambios manuales
El desbloqueo manual simplifica la operación. Si necesita que la máquina lo controle, consulte la familia neumática independiente.
GUÍA DE SELECCIÓN
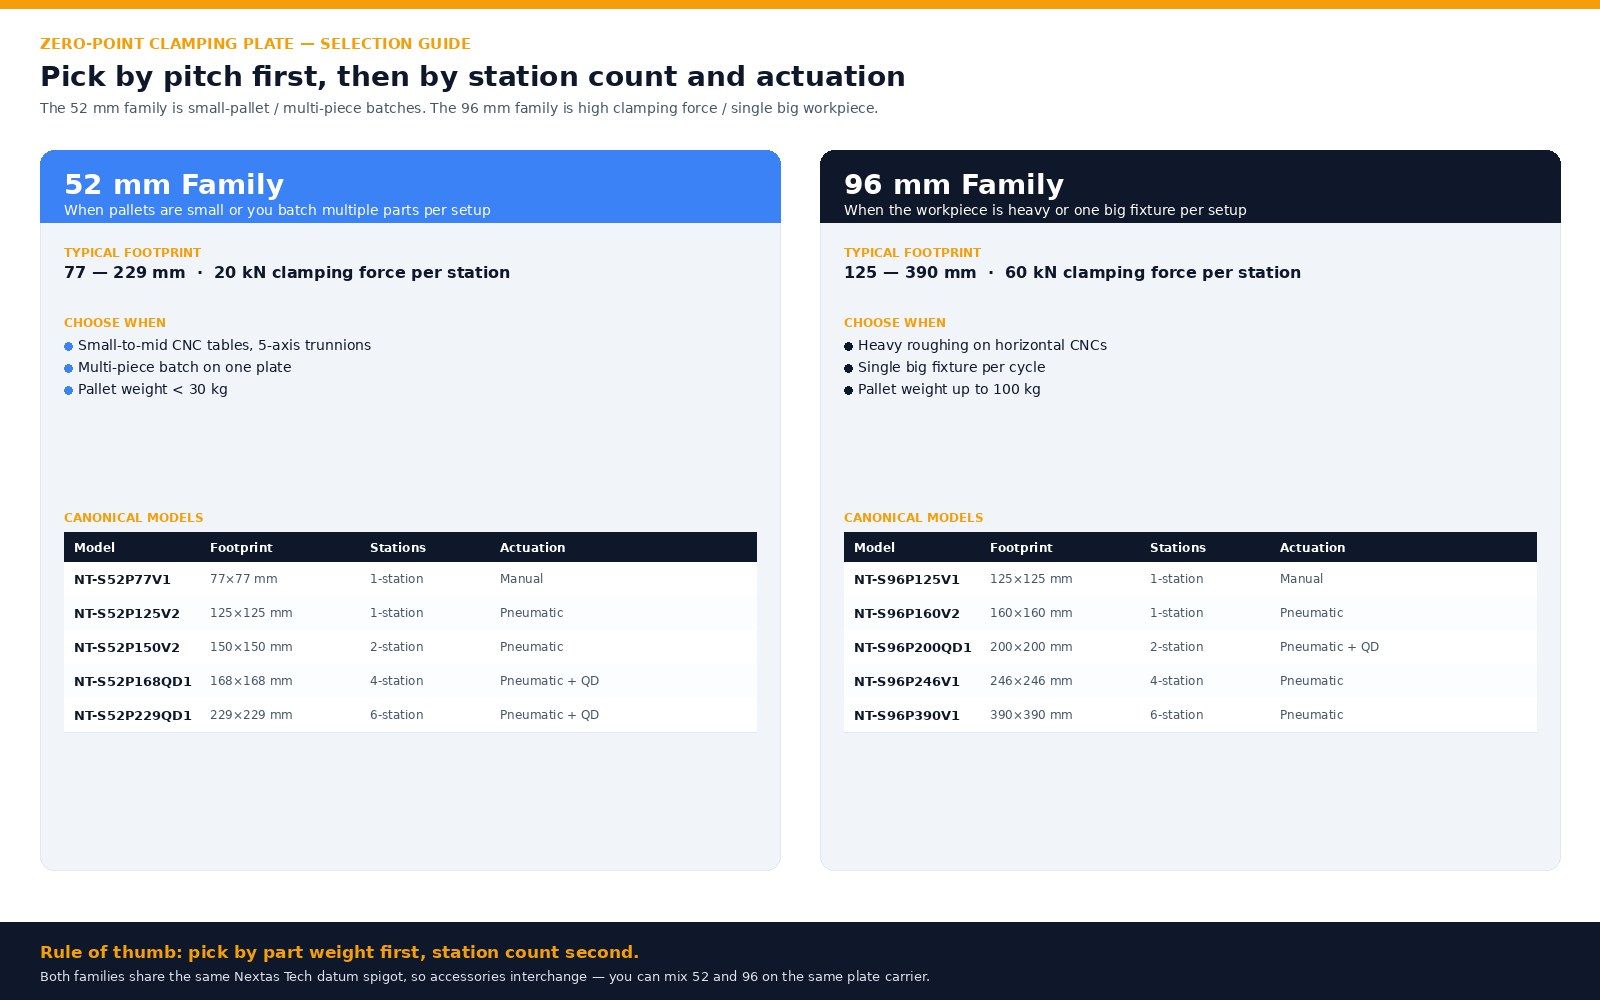
Elija la placa de punto cero en dos decisiones
Seleccione paso (52 o 96 mm); después, estaciones y actuación. No presuponga familias ni accesorios intercambiables: utilice combinaciones de placa, palé, pernos y receptor aprobadas en plano o ficha del modelo. Como contexto, consulte punto cero, punto de referencia cero y sistema de referencias, o compare cómo se relacionan las tres referencias.

La tabla incluye mordazas como accesorios; confirmar el tipo de placa y las configuraciones no verificadas con el plano seleccionado.
| Familia | Modelo | Huella | Estaciones | Actuación | Adecuado para |
|---|---|---|---|---|---|
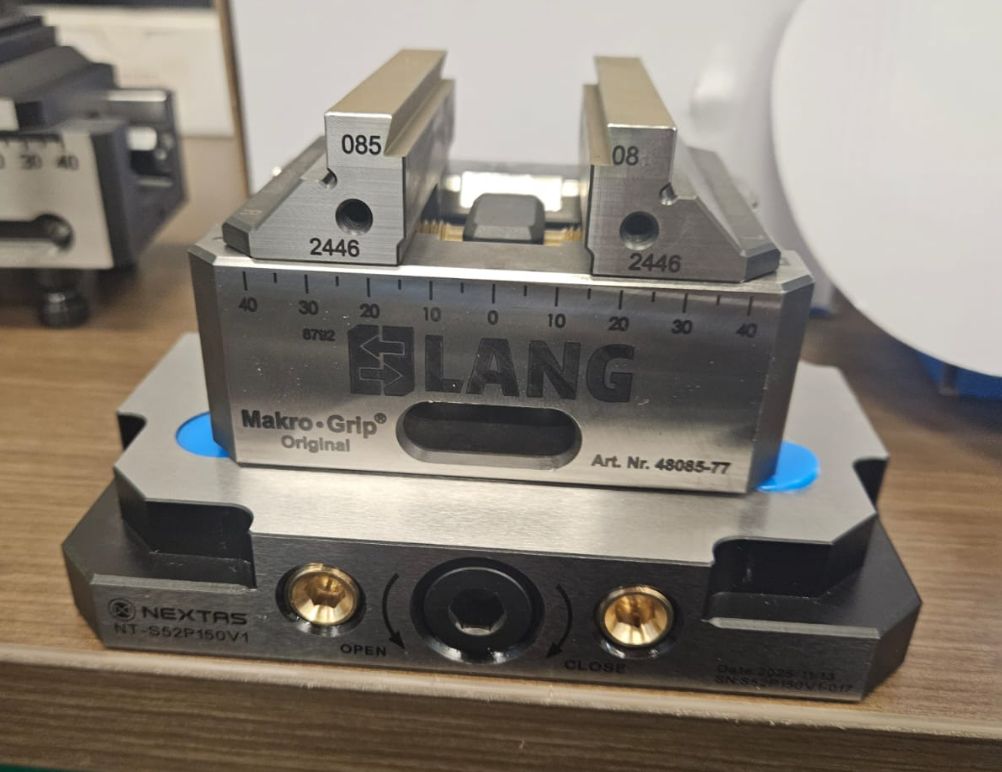
| 52 mm | NT-S52P77V1 | No aplica — accesorio de mordaza | No aplica — accesorio de mordaza | No aplica — accesorio de mordaza | Accesorio de mordaza; confirmar compatibilidad con el plano seleccionado |
| 52 mm | NT-S52P125V2 | φ125 mm | 1 | Manual | Lotes de varias piezas |
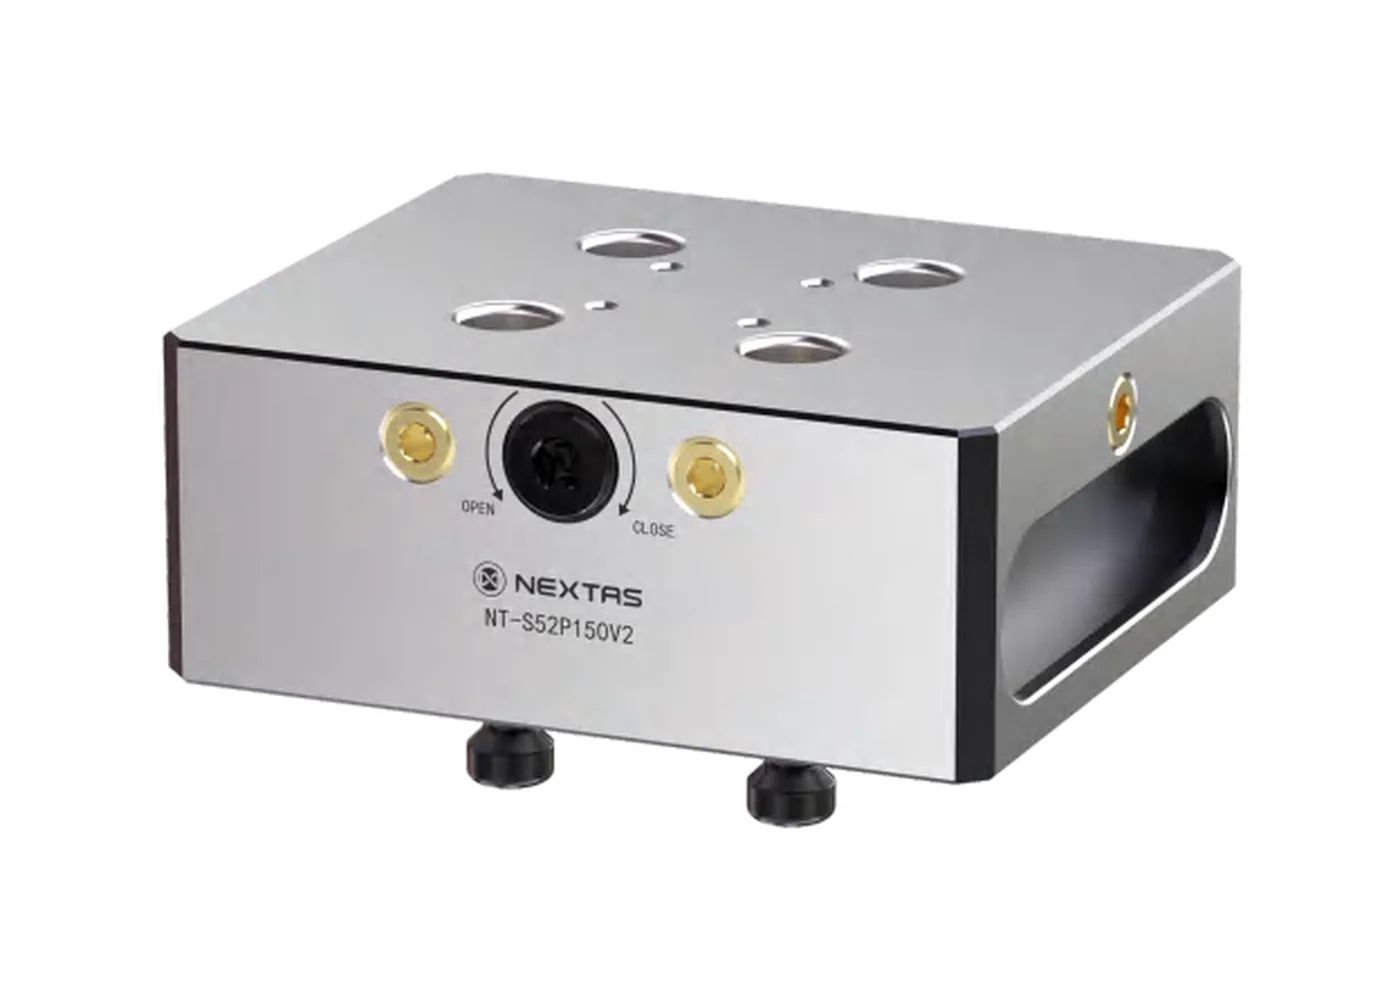
| 52 mm | NT-S52P150V2 | 150×116 mm | 1 | Manual | CNC mediano, 4 ejes |
| 52 mm | NT-S52P168QD1 | Confirmar el plano seleccionado | Confirmar el plano seleccionado | Confirmar el plano seleccionado | Series cortas de alta mezcla |
| 52 mm | NT-S52P229QD1 | Confirmar el plano seleccionado | Confirmar el plano seleccionado | Confirmar el plano seleccionado | Varias estaciones para cargas altas |
| 96 mm | NT-S96P125V1 | No aplica — accesorio de mordaza | No aplica — accesorio de mordaza | No aplica — accesorio de mordaza | Accesorio de mordaza; confirmar compatibilidad con el plano seleccionado |
| 96 mm | NT-S96P160V2 | Confirmar el plano seleccionado | Confirmar el plano seleccionado | Confirmar el plano seleccionado | Configuración y montaje a confirmar con el plano seleccionado |
| 96 mm | NT-S96P200QD1 | Confirmar el plano seleccionado | Confirmar el plano seleccionado | Confirmar el plano seleccionado | palés horizontales rápidos |
| 96 mm | NT-S96P246V1 | φ246 mm | 1 | Manual | Varias fijaciones para cargas altas |
| 96 mm | NT-S96P390V1 | φ390 mm | 3 | Manual | Piezas grandes, varias estaciones |
Especificaciones de la placa y matriz de modelos
| Familia | Precisión de reposicionamiento | Fuerza de amarre | Indexado fijo | Material | Desbloqueo | Perno adaptable |
|---|---|---|---|---|---|---|
| 52 mm familia de placas de referencia de cambio rápido | <0,005 mm | 20.000 N | 4 × 90° | Acero inoxidable endurecido | Manual | NT-S52P16V1 |
| 96 mm familia de placas de referencia de cambio rápido | <0,005 mm | 30.000 N | 4 × 90° | Acero inoxidable endurecido | Manual | NT-S96P20V1 |
| Patrón modular | 52 mm / 96 mm paso modular de norma industrial para mordazas, placas y palés compatibles | |||||
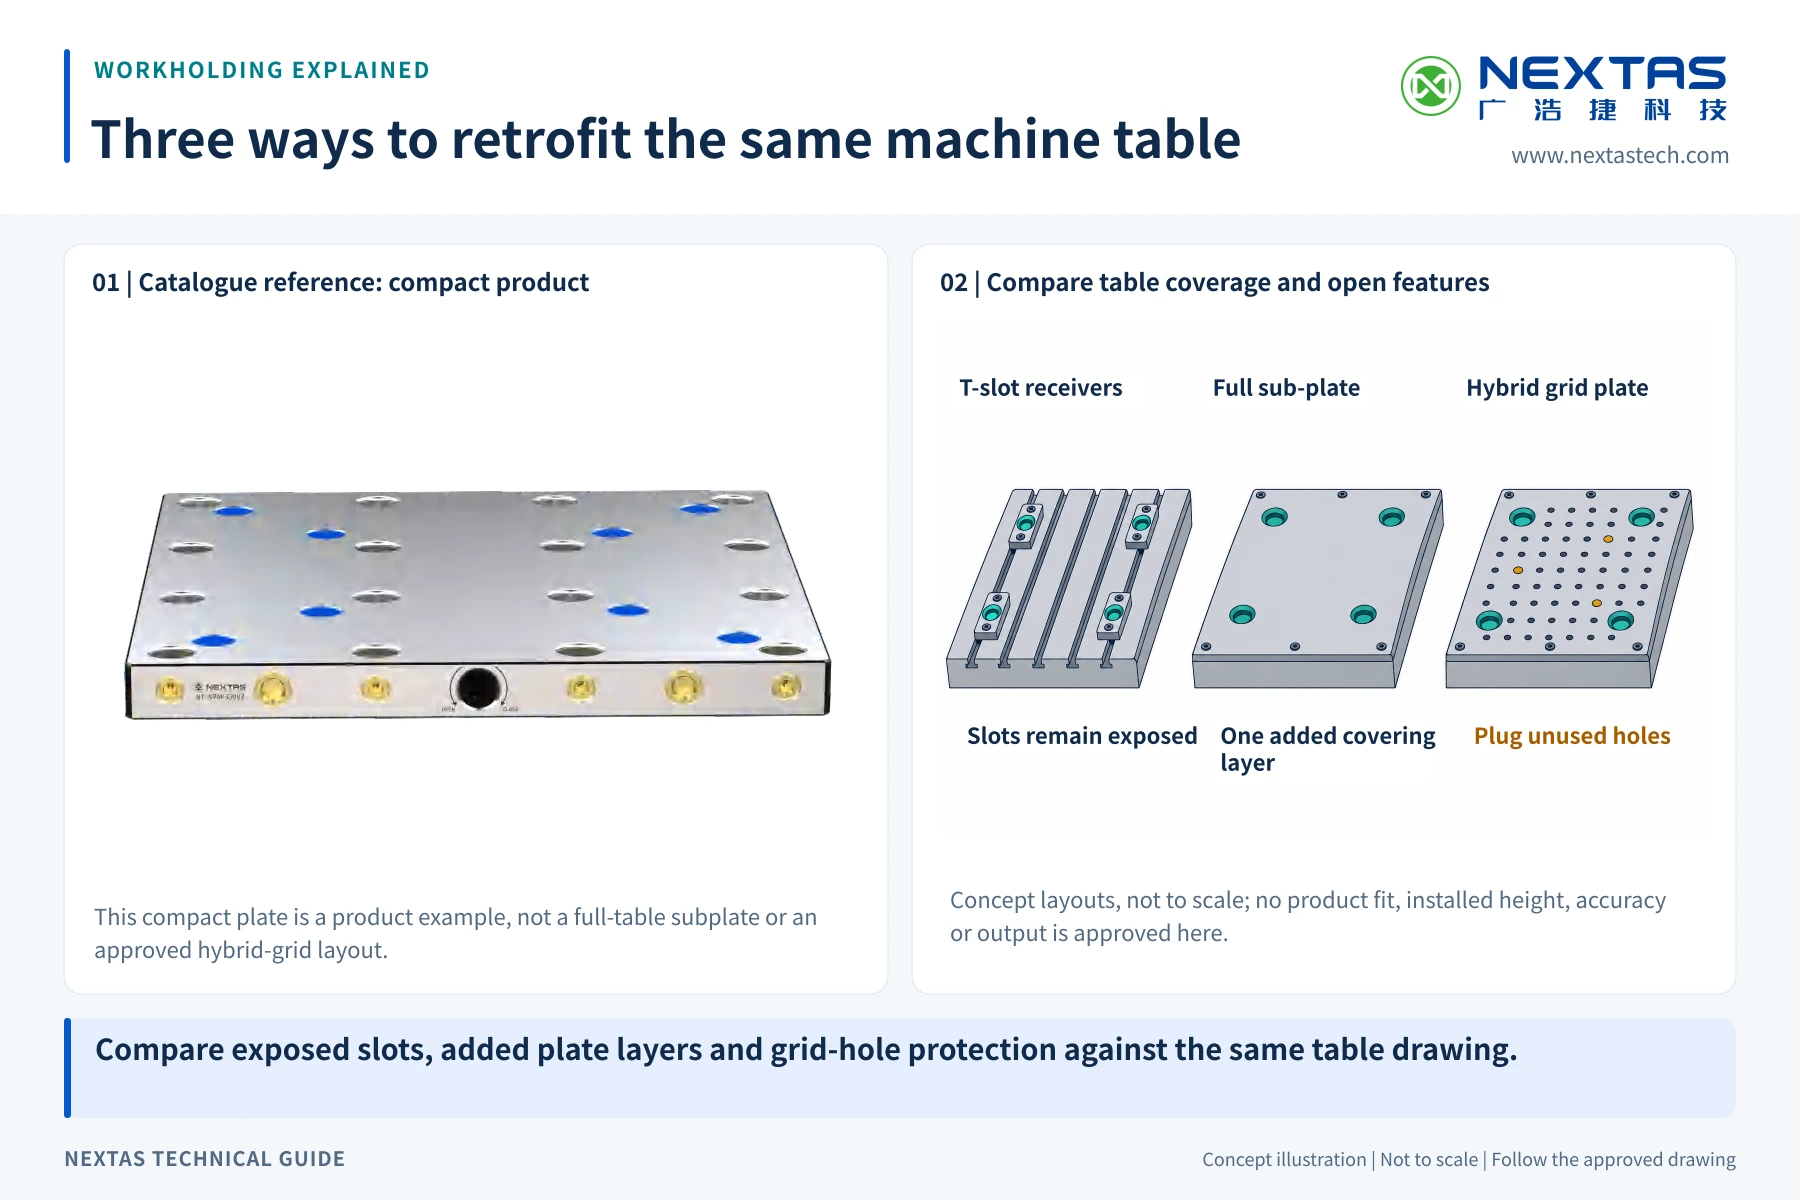
Ajuste la huella de la placa al recorrido de la mesa y al patrón de ranuras en T. Considere las holguras para las trayectorias, el flujo de refrigerante y la evacuación de viruta. Si realiza cambios frecuentes, puede valorar una placa base estandarizada para cada máquina.
Comprobar el desbloqueo manual: Inserte por completo los pernos compatibles y pruebe la secuencia manual de bloqueo y desbloqueo antes de mecanizar.
Compare los 21 modelos de placa y los accesorios de interfazAbra la designación, la fuerza de amarre, el perno, el peso y las filas de accesorios.
| Código | Tipo de placa | Familia | Fuerza de amarre | Perno | Peso |
|---|---|---|---|---|---|
| NT-S52P125V1 | P125 placa de referencia de cambio rápido | 52 mm | 20.000 N | NT-S52P16V1 | 2,8 kg |
| NT-S52P150V1 | P150 placa de referencia de cambio rápido | 52 mm | 20.000 N | NT-S52P16V1 | 3 kg |
| NT-S52P150V2 | P150 elevación 60, placa de referencia de cambio rápido | 52 mm | 20.000 N | NT-S52P16V1 | 6,9 kg |
| NT-S52P150V3 | P150 elevación 100, placa de referencia de cambio rápido | 52 mm | 20.000 N | NT-S52P16V1 | 11,5 kg |
| NT-S52P222V1 | P222 placa de dos estaciones | 52 mm | 20.000 N | NT-S52P16V1 | 4,2 kg |
| NT-S52P220V1 | P220 placa de cuatro estaciones | 52 mm | 20.000 N | NT-S52P16V1 | 8,2 kg |
| NT-S52P290V1 | P290 placa de tres estaciones para 5 ejes | 52 mm | 20.000 N | NT-S52P16V1 | 15 kg |
| NT-S52P125V2 | φ125 placa de referencia de cambio rápido | 52 mm | 20.000 N | NT-S52P16V1 | 2,2 kg |
| NT-S52P160V1 | φ160 placa de referencia de cambio rápido | 52 mm | 20.000 N | NT-S52P16V1 | 3,5 kg |
| NT-S52P250V1 | P250 asiento elevado, placa de referencia de cambio rápido | 52 mm | 20.000 N | NT-S52P16V1 | 9,1 kg |
| NT-S96P192V1 | P192 placa de referencia de cambio rápido | 96 mm | 30.000 N | NT-S96P20V1 | 5,4 kg |
| NT-S96P315V1 | P315 asiento elevado, placa de referencia de cambio rápido | 96 mm | 30.000 N | NT-S96P20V1 | 16 kg |
| NT-S96P192V2 | P192 placa de referencia de cambio rápido | 96 mm | 30.000 N | NT-S96P20V1 | 7,5 kg |
| NT-S96P330V1 | P330 placa de dos estaciones | 96 mm | 30.000 N | NT-S96P20V1 | 10 kg |
| NT-S96P192V3 | P192 elevación 60, placa de referencia de cambio rápido | 96 mm | 30.000 N | NT-S96P20V1 | 11,7 kg |
| NT-S96P330V2 | P330 placa de cuatro estaciones | 96 mm | 30.000 N | NT-S96P20V1 | 19,3 kg |
| NT-S96P192V4 | P192 elevación 100, placa de referencia de cambio rápido | 96 mm | 30.000 N | NT-S96P20V1 | 19,3 kg |
| NT-S96P176V1 | φ176 placa de referencia de cambio rápido | 96 mm | 30.000 N | NT-S96P20V1 | 4,5 kg |
| NT-S96P246V1 | φ246 placa de referencia de cambio rápido | 96 mm | 30.000 N | NT-S96P20V1 | 9,5 kg |
| NT-S96P390V1 | P390 placa de indexado de tres estaciones para 5 ejes | 96 mm | 30.000 N | NT-S96P20V1 | 37 kg |
| NT-S52P100V1 | P100 plato de tres garras de posicionamiento | 52 mm | 20.000 N | NT-S52P16V1 | 4,4 kg |
Pernos de posicionamiento y accesorios de indexado
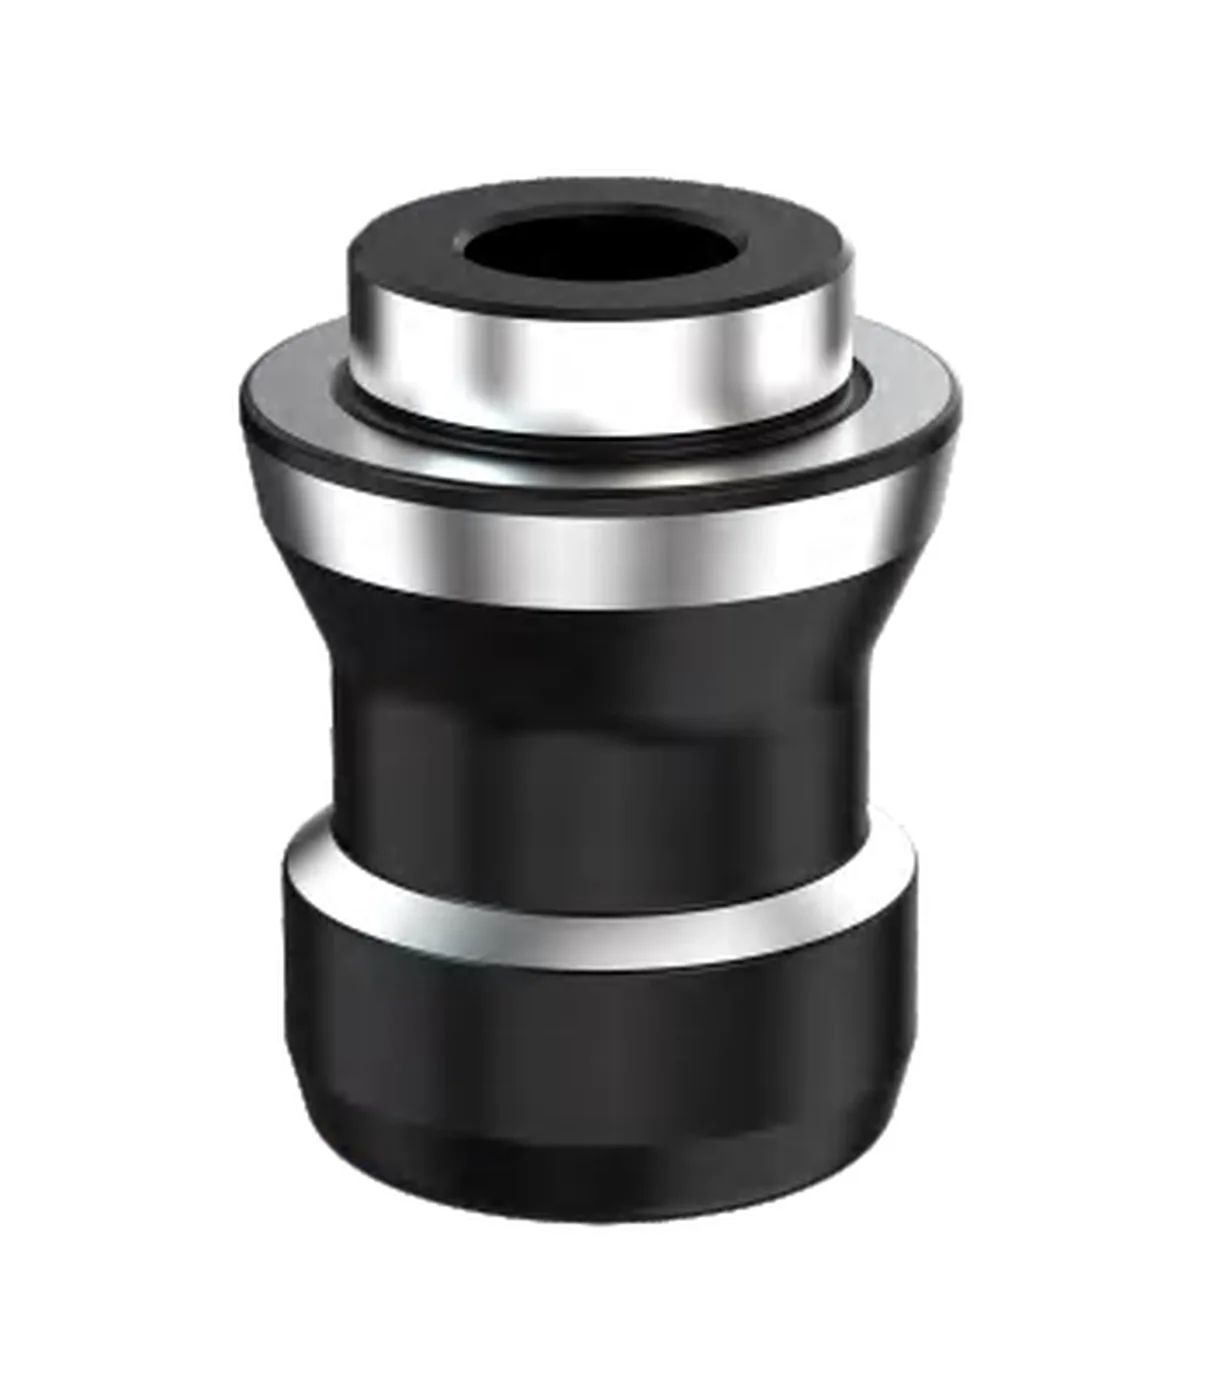
Varios compradores se quedan en el cuerpo de la placa, pero el catálogo también muestra las piezas de posicionamiento que determinan cómo se usa la placa en la máquina.
Pernos de posicionamiento
Haga coincidir la familia de placa seleccionada y el plano de interfaz aprobado.
| Modelo | Uso | Referencia |
|---|---|---|
| Perno de posicionamiento de 52 mm. Pieza de interfaz estándar de la familia de placas manuales de 52 mm. | 52×52 mm, acero inoxidable endurecido, 0,15 kg | |
| Perno de posicionamiento de 96 mm. Pieza de referencia de la familia de placas manuales de 96 mm. | 96×96 mm, acero inoxidable endurecido, 0,2 kg |
Accesorios de indexado
Receptores y platos de posicionamiento para sujeción indexada.
| Modelo | Uso | Referencia |
|---|---|---|
| Boca de posicionamiento P32 con bloqueo. Útil cuando el proyecto necesita posicionamiento indexado en la placa de referencia. | <0,01 mm precisión de amarre, 4 × 90° indexado fijo | |
| Plato de tres garras de posicionamiento. La misma interfaz de 52 mm sujeta piezas redondas o tareas indexadas. | 4 × 90° indexado fijo, familia de mano |
Construida como una base rígida y verificable
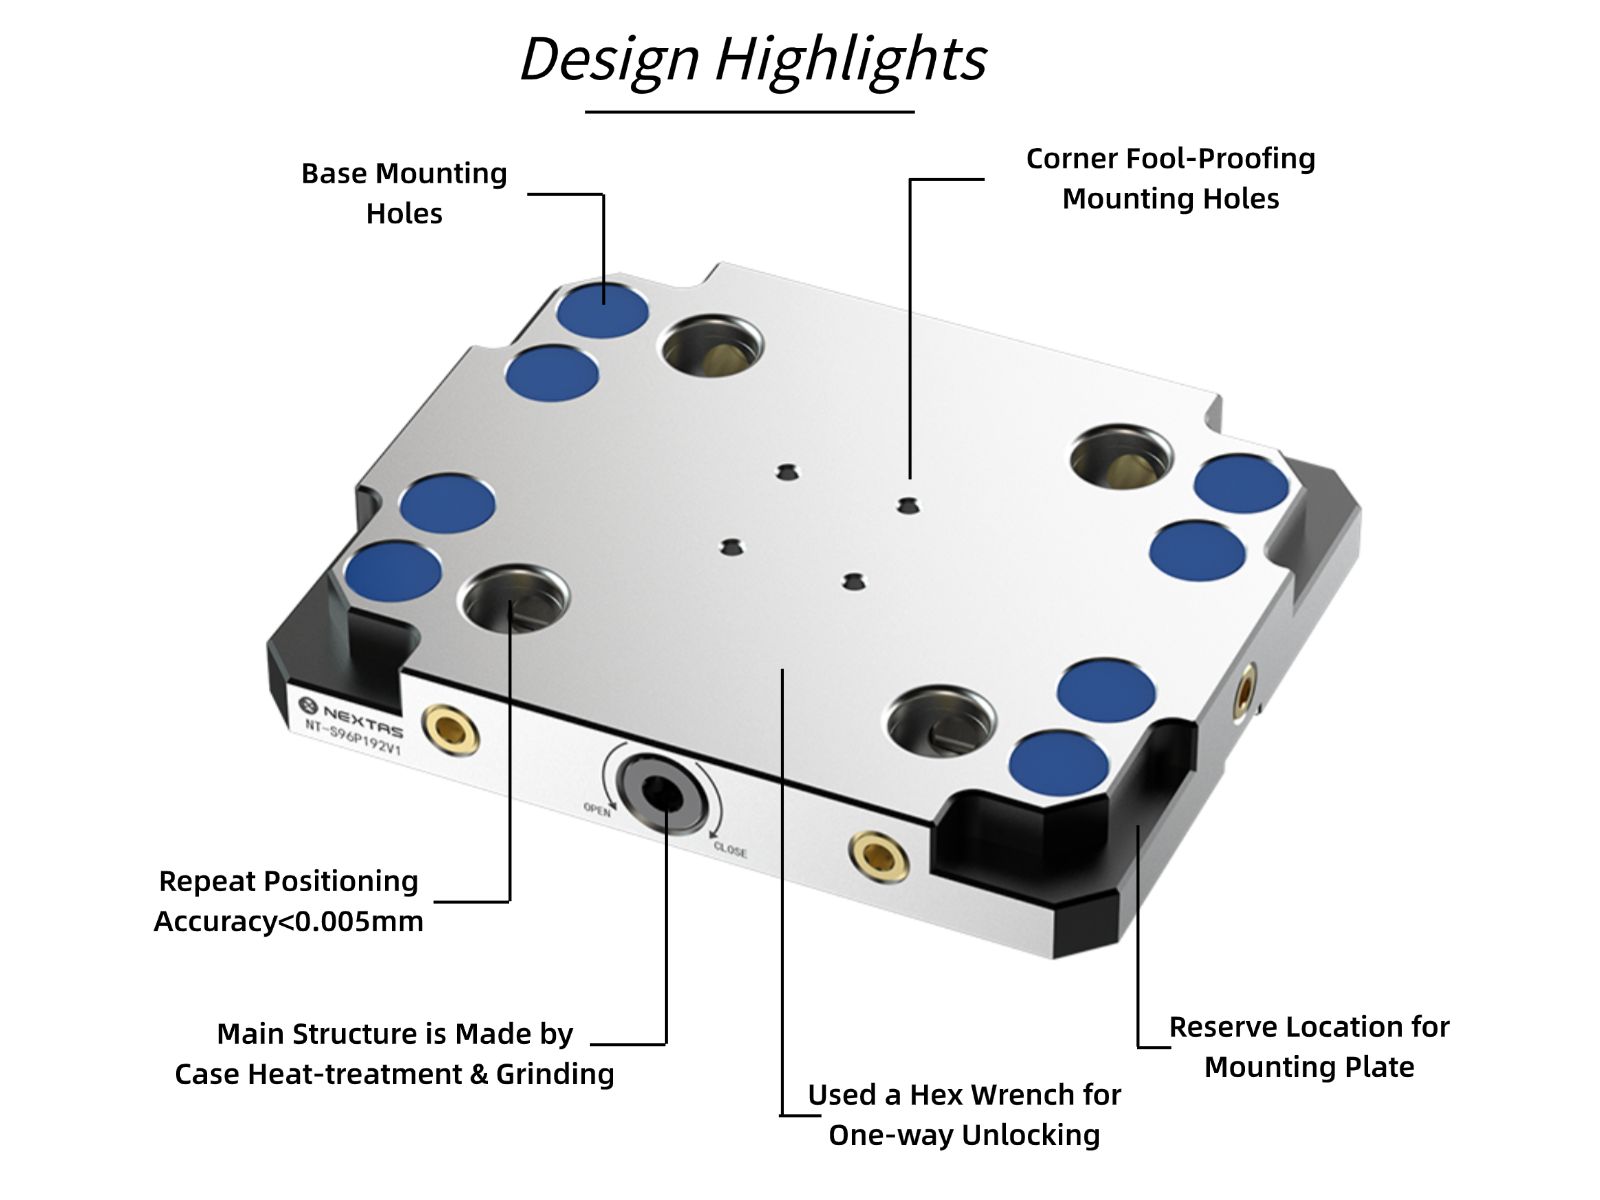
La placa manual NEXTAS une máquina y utillaje mediante interfaces de localización endurecidas de 52 mm / 96 mm como referencia repetible para mordazas y palés. No necesita aire comprimido; el desbloqueo por máquina requiere la familia neumática independiente.
Diseño de Módulo Estándar Industrial de 52 mm/96 mm
Para las familias 52 mm y 96 mm, confirme receptor, pernos, taladros, altura, carga y holgura de herramienta según el plano seleccionado. Sus pernos son distintos: verifique compatibilidad con terceros e intercambio de accesorios. El desbloqueo neumático requiere configuración documentada aparte.
Véalo en Acción
Vídeo de una placa manual de punto cero y su secuencia de cambio.
Ver en YouTubeDemostración de la actualización neumática independiente
El vídeo de 14 segundos muestra la placa manual y su secuencia de cambio. Use la tabla de modelos para acotar la elección y solicitar el plano de interfaz.
APLICACIÓN
Dónde encajan las placas manuales de punto cero
Potencial con mordazas autocentrantes
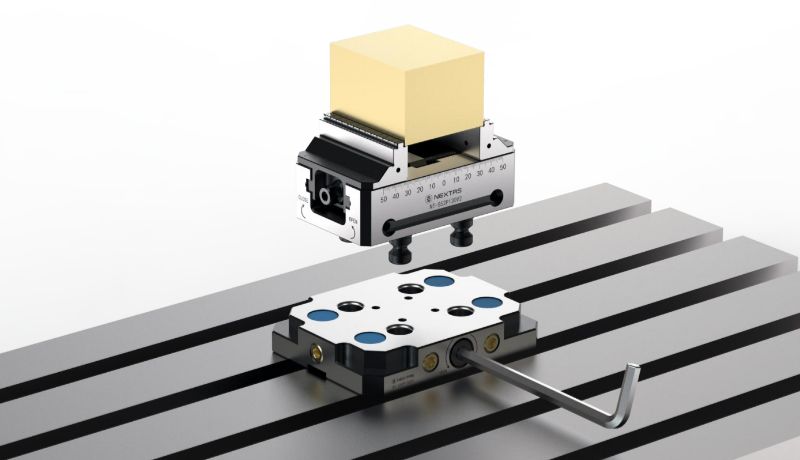
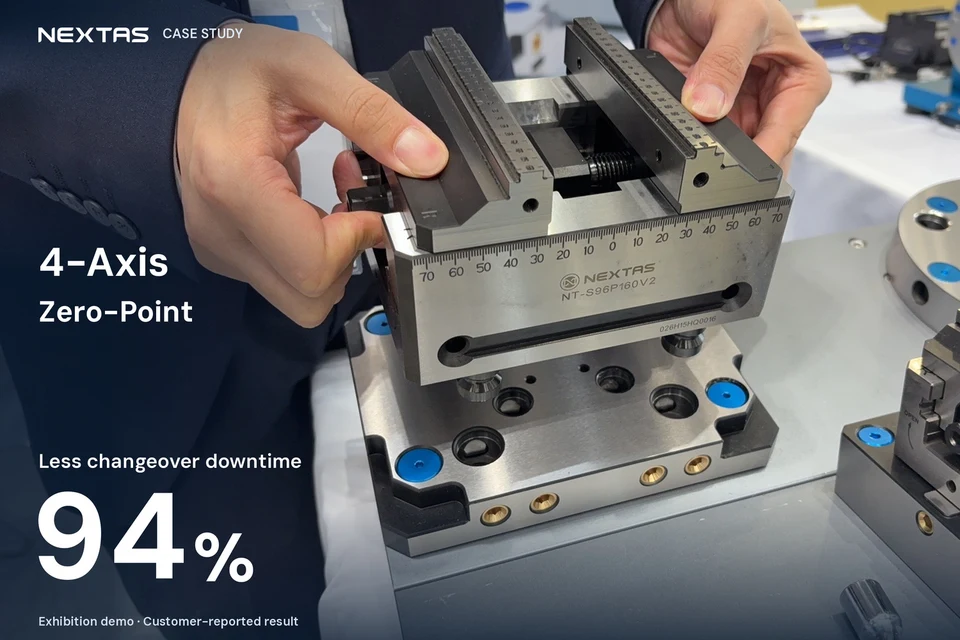
Una placa manual de punto cero y una mordaza autocentrante pueden evitar repetir parte del alineado entre trabajos. La referencia fija de la placa y el centrado de la mordaza ayudan a que el cambio sea más predecible. El resultado debe comprobarse con el utillaje, la limpieza y el método reales; no se garantiza un tiempo ni una mejora fija.
Versátil para Centros de Mecanizado Verticales/Horizontales y Sistemas de 3/4/5 Ejes
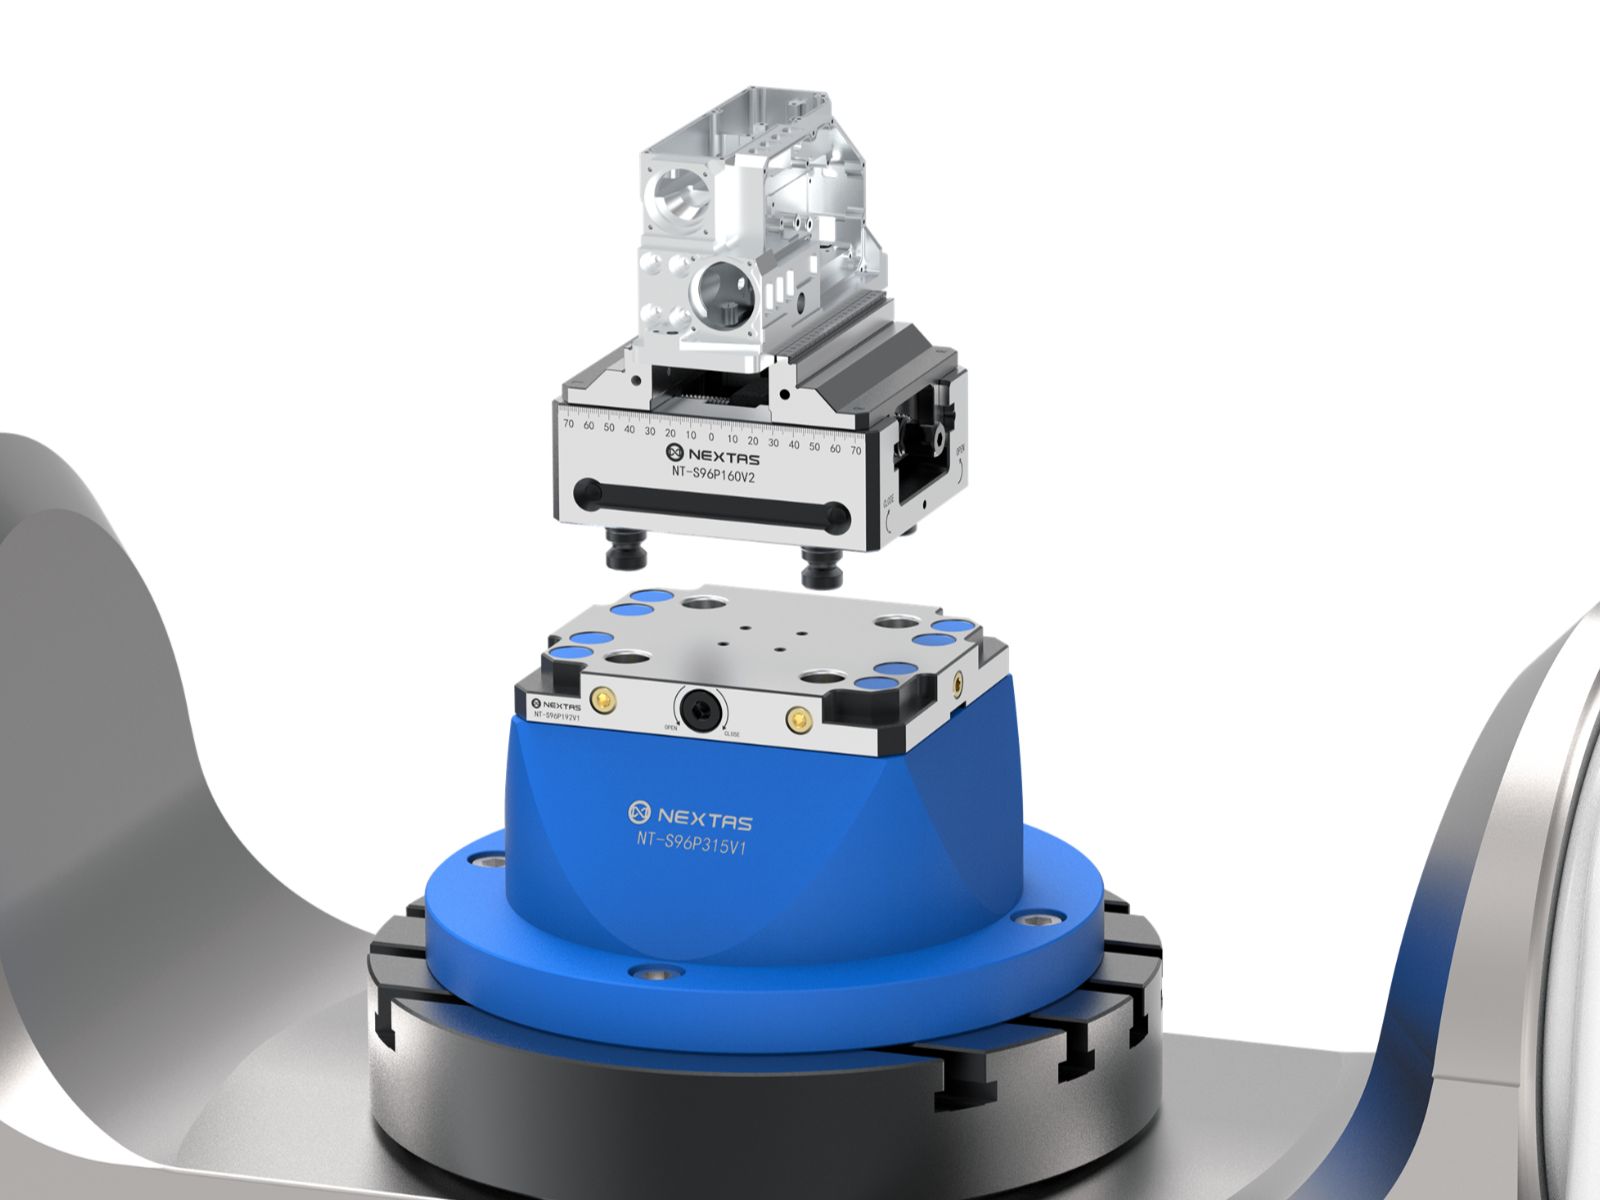
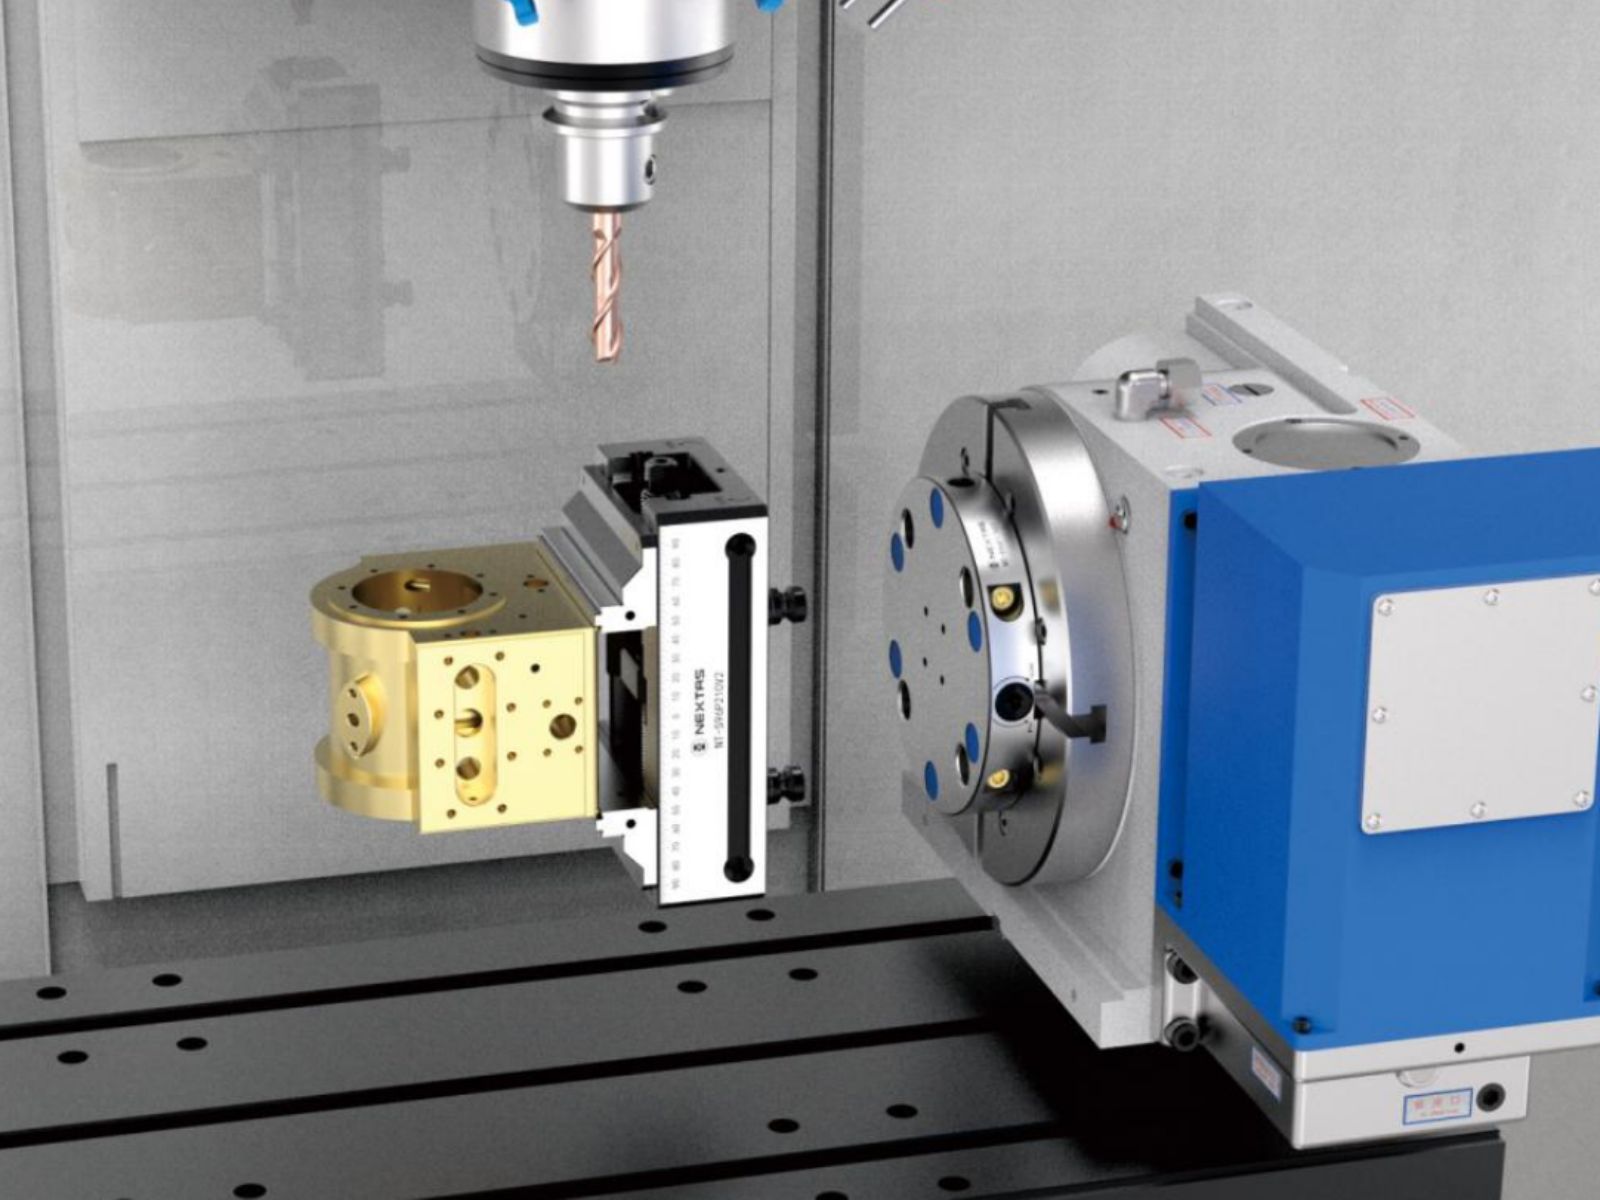
Una base manual de punto cero permite cambios repetidos de mordazas, útiles y palés en centros verticales, horizontales y ejes rotativos. Para elegir la placa comprobamos montaje, masa cargada y espacio necesario para las herramientas.
Centros de Mecanizado Horizontal (HMC)
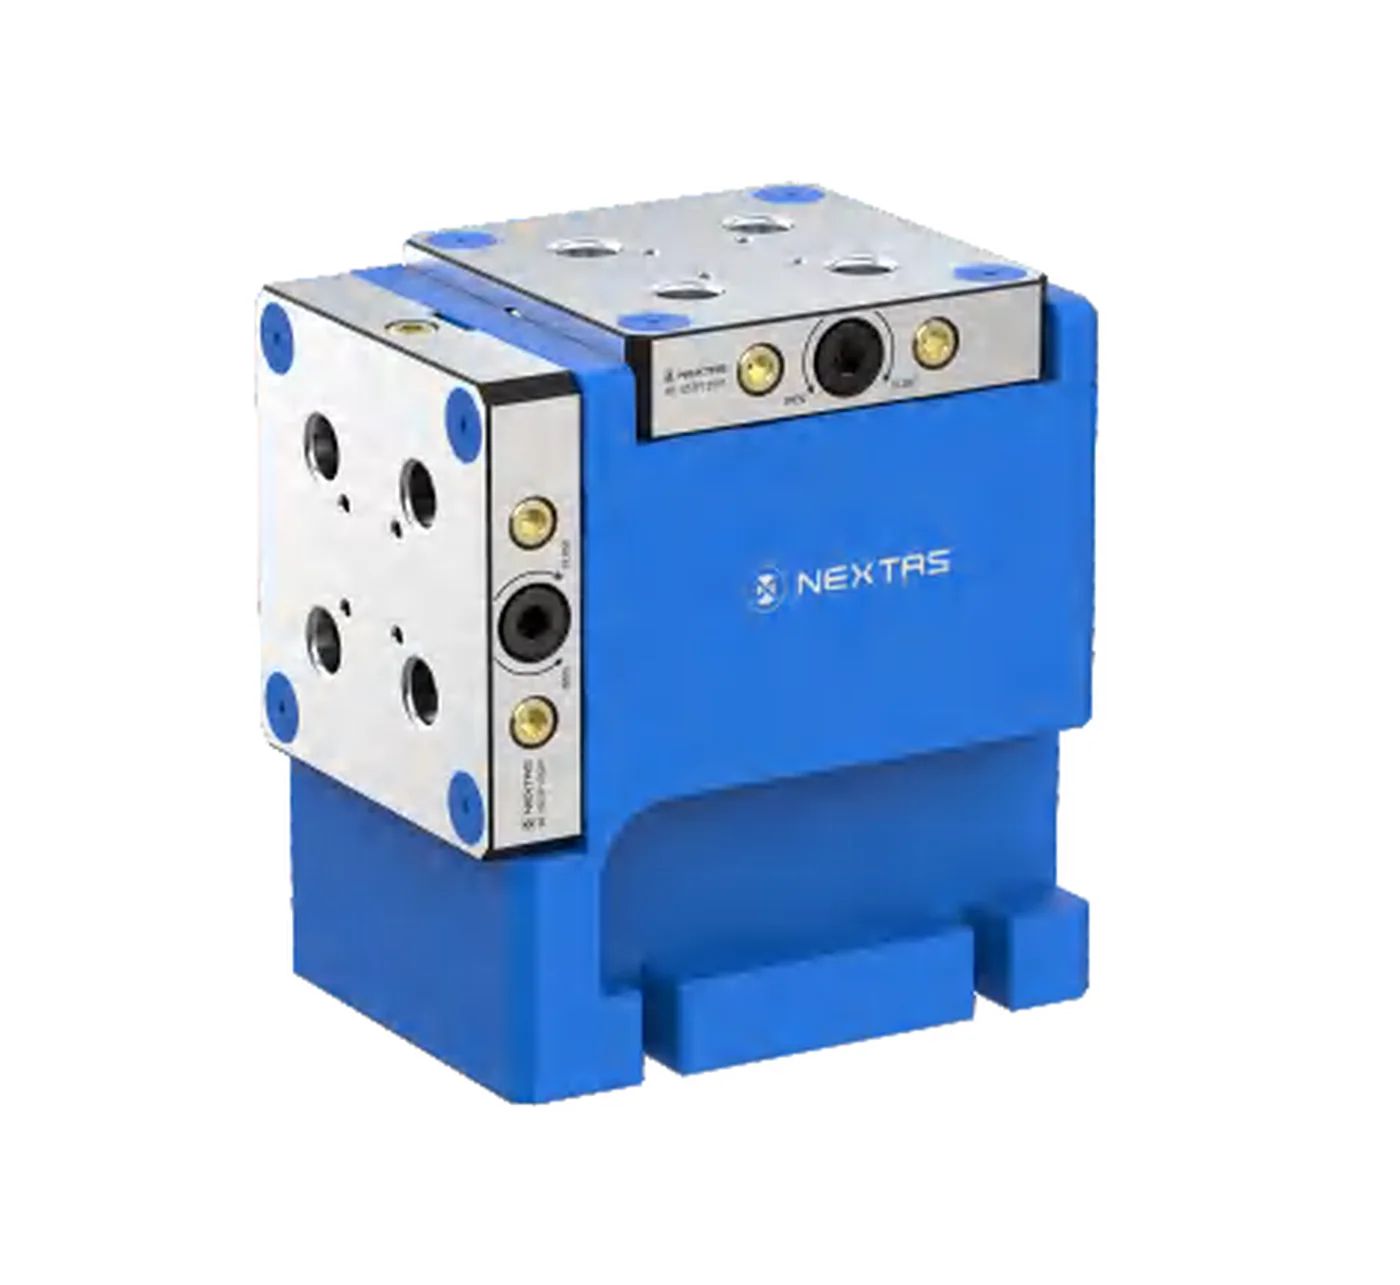
Las placas pueden servir de base para soportes tipo torre preparados fuera de máquina. Confirme masa, centro de gravedad, carga, acceso y referencia; después mida el tiempo completo de cambio en la máquina.
Centros de Mecanizado Vertical (VMC)
Equipe su VMC con una placa de sujeción para cambiar rápidamente entre diferentes mordazas, mesas rotativas de 4º eje o utillajes personalizados específicos sin largos procedimientos de realineación.
Sistemas de palés automatizados
La placa manual puede establecer una referencia común para una futura ruta de paletización, pero no ofrece desbloqueo por robot. Para carga automática debe evaluarse por separado la placa neumática, la lógica de seguridad, la detección de amarre y la interfaz del cargador.
CMM e Inspección
Transfiera una pieza directamente del CNC a la CMM en el mismo palé, utilizando una placa de sujeción idéntica como referencia. Esto puede reducir los errores de nueva fijación; la consistencia de medición debe verificarse con el método de aceptación acordado.
Cómo elegir la placa de sujeción de punto cero adecuada
Compruebe el montaje y la distribución antes de instalar; el modelo, la limpieza y el ensayo de aceptación determinan el resultado de cambio.
Revise la masa cargada, el centro de gravedad y los momentos de vuelco de la orientación de montaje según los límites aprobados de la placa y la máquina.
1) Tamaño de la placa y montaje
Ajuste la huella de la placa al recorrido de la mesa y al patrón de ranuras en T. Considere las holguras para las trayectorias, el flujo de refrigerante y la evacuación de viruta. Si realiza cambios frecuentes, puede valorar una placa base estandarizada para cada máquina.
2) Disposición de módulos y retícula
Antes de elegir 52 mm o 96 mm, confirme placa, palé, pernos y receptor en los planos aprobados del modelo. Para piezas grandes o cortes pesados, valide espaciado, número de módulos, rigidez y carga admisible del conjunto.
3) Estilo de sujeción
En producción de alta variedad, priorice mordazas de cambio rápido y palés estandarizados. Para 4 o 5 ejes, compruebe rigidez y altura Z; una transferencia de CNC a MMC requiere verificar las interfaces y medir la referencia recuperada en ambas estaciones.
Placa de punto cero vs. ranuras en T tradicionales
| Lo que importa | Montajes con ranura en T | Placa de sujeción de punto cero |
|---|---|---|
| Tiempo de cambio | Alineación e indicación manual | Medir el tiempo completo de cambio de palé o utillaje |
| Repetibilidad | Depende del operario | Posicionamiento consistente (con limpieza y mantenimiento) |
| Escalabilidad | Difícil de estandarizar entre trabajos | Interfaz estándar para palés, mordazas y utillajes |
| Flujo de inspección | A menudo requiere re-sujeción | CNC → CMM en el mismo palé / misma referencia cero |
Si su taller cambia trabajos con frecuencia o hace lotes cortos, compare la placa con el proceso actual. Compruebe el patrón de montaje de la máquina, la carga del utillaje y las holguras. Registre inversión, tiempo completo de cambio, utilización de husillo, inspección, merma y mantenimiento antes de calcular el retorno.
Lista de verificación de instalación y mantenimiento
- Montar y nivelar: Atornille la placa a la mesa y verifique el contacto plano. Controle los pares de apriete recomendados en el catálogo.
- Comprobar el desbloqueo manual: Inserte por completo los pernos compatibles y pruebe la secuencia manual de bloqueo y desbloqueo antes de mecanizar.
- Verificar carrera de sujeción: Pruebe ciclos de apertura y cierre y compruebe que todos los módulos enganchan de forma uniforme.
- Mantener las interfaces limpias: Retire la contaminación con el método aprobado para el modelo e inspeccione las referencias antes de cargar. El soplado, cuando esté permitido, no sustituye la limpieza ni la comprobación de asiento.
- Revisiones rutinarias: Inspeccione sellos, superficies de referencia y tornillería según sus condiciones de refrigerante y viruta.
Consejo: si prevé ampliar a un sistema de palés o automatización, estandarice desde el principio los patrones y las interfaces de palé para reducir retrabajos.
Planificador de configuración (módulos, retícula y caso de uso)
Úselo como guía rápida al elegir una placa de amarre de punto cero para CNC en cambios frecuentes, paletización o utillajes de 5 ejes. La idea es estandarizar la interfaz (placa + palé/utillaje) sin sacrificar espacio para la herramienta, evacuación de viruta ni un acceso práctico al desbloqueo manual.
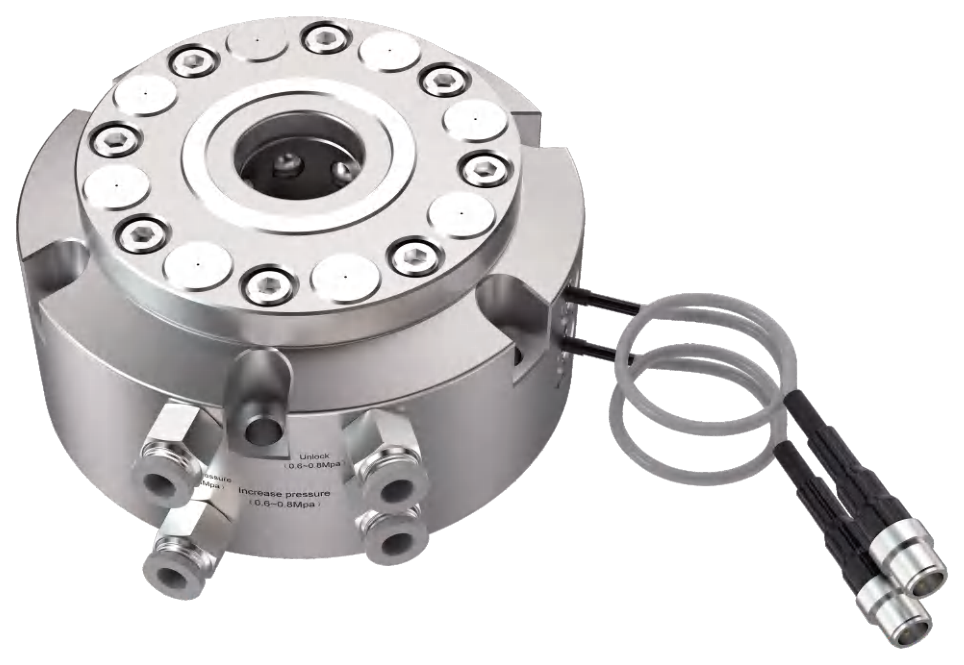
Actualización neumática independiente, lista de verificación de ingeniería
Muchos problemas de repetibilidad se explican por aspectos básicos: presión inestable, humedad o aceite y viruta en las superficies de apoyo. Use esta lista de verificación para el amarre neumático de punto cero y confirme los valores exactos en la ficha del modelo.
Para comparar una actualización neumática, documente la presión disponible, la calidad del aire, el mantenimiento previsto y la secuencia de paletización.
Solución de problemas: repetibilidad y amarre
En producción de alta mezcla, detalles pequeños se acumulan: viruta en apoyos, par de apriete irregular o aire húmedo. Esta tabla ayuda a diagnosticar rápido los síntomas más comunes.
Flujo típico de tolerancias (CNC → CMM → CNC)
Una placa de punto cero puede servir como interfaz de referencia estandarizada: la pieza permanece en el mismo palé o utillaje desde mecanizado hasta inspección y retorno. Mida la variación de re-asiento para confirmar si reduce el error respecto al proceso anterior.
- Defina la estrategia de referencias pronto: Establezca referencias A/B/C (o un esquema de palpado) y manténgalo coherente entre programas CNC e inspección.
- Mecanice sobre el palé: Desbaste + acabado referenciando las mismas ubicaciones. Registre correcciones de origen y resultados de palpado en proceso.
- Inspeccione en CMM sin re-sujetar: Lleve el palé/utillaje a la CMM y verifique rasgos críticos, tolerancia de posición y planitud alineados al mismo conjunto de referencias.
- Devuelva resultados al CNC: Ajuste las correcciones de origen por desgaste o aplique correcciones controladas para el siguiente ciclo. Repita la secuencia de posicionamiento para confirmar estabilidad.
- Documente la capacidad: Controle repetibilidad de sujeción, deriva de correcciones de origen y variación al re-asentar (especialmente con mucha viruta).
Rasgos comunes a verificar en CMM / inspección (GD&T)
Con la pieza en el mismo palé/utillaje, puede seguir tendencias de GD&T entre lotes, detectar deriva temprano y reducir riesgo de re-sujeción.
- tolerancia de posición en agujeros, pasadores y patrones de tornillos
- Planitud de caras de referencia y superficies de sellado
- Perpendicularidad entre caras críticas y taladros
- Paralelismo en superficies de contacto y apilamientos
- Concentricidad o coaxialidad en taladros
- Perfil de superficie en zonas complejas o esculpidas
- desviación radial (circular / total) en elementos rotativos
- Variación al volver a asentar tras limpiar y sujetar de nuevo
Registro recomendado: identifique el palé, la placa, las referencias, el instrumento, la condición térmica y el resultado de cada re-asiento antes de transferir correcciones entre CNC y CMM.
Guía rápida: selección • integración • mantenimientoHaga clic para expandirHaga clic para colapsar
Guía rápida: selección • integración • mantenimiento
Seleccione la interfaz verificada de 52 mm o 96 mm entre mesa y mordaza, utillaje o palé. Prepare la instalación; defina limpieza, verificación y mantenimiento del modelo para conservar la repetibilidad.
Selección de la placa
La selección inicial define familia y formato; el planificador anterior añade distribución, apoyo, acceso y ruta a inspección. Para cortes pesados, valide la separación y rigidez del conjunto antes de aprobar la placa.
2) Integración: qué preparar antes de instalar
3) Mantenimiento: mantenga la repetibilidad estable
¿Necesita ayuda para elegir entre placas de 52 mm y 96 mm o una disposición de montaje para la mesa de su máquina?
ContáctenosDatos del Producto y lista de verificación de Evaluación
Valide la placa seleccionada según el plano aprobado y una prueba en máquina; documente estas comprobaciones antes de aprobar el montaje.
Plano y montaje
Antes de aprobar la disposición del utillaje, registre desviaciones del plano; indique material de pieza, modelo de máquina y cadencia objetivo.
Montaje de prueba
- Pruebe el montaje de receptores y pernos de tracción aprobados, verificando asentamiento completo sin interferencias.
- Instale el utillaje previsto; verifique huella, tornillería, carga, altura, holguras y espacio útil de mecanizado.
- Verifique la transferencia de referencia en cada estación prevista de mecanizado o inspección y mida la repetibilidad del conjunto mediante la prueba de aceptación definida.
Mida el cambio del proceso
- Registre tiempos de cambio antes/después con idéntico utillaje, operario y criterios de inicio/fin.
- Registre por separado espera del husillo y tiempo de corte; no contabilice preparación fuera de máquina como mejora del mecanizado.
- Compare mediciones de asentamientos repetidos por estación y turno previstos con límites de aceptación acordados.
Configuración de sujeción
- Definir patrón: posiciones de receptor, ubicaciones de pernos y espacio libre de herramientas.
- Plan de referencia: cómo la placa hace referencia a la mesa de la máquina/palé y las referencias de la pieza.
- Planificación de acceso: verifique el alcance de 5 lados, evacuación de virutas y flujo de refrigerante.
Evidencia y prueba
- Dibujo de placa con patrón de receptor y requisitos de planitud.
- Fotos en la mesa que muestren cambio de accesorio y configuración repetida.
- Lista de verificación: planitud, paralelismo y repetición de la sujeción.
Entrega y apoyo
- Tamaños estándar disponibles; patrones personalizados compatibles con accesorios OEM tras revisar la interfaz.
- Opciones de embalaje: cartón protector / caja de madera para placas pesadas.
- Postventa: orientación de expansión de patrón y planificación de pernos/receptores de repuesto.
Ejemplos de configuraciones
Página actualizada . Los valores de catálogo de esta familia proceden del catálogo NEXTAS 2026 de sujeción de cambio rápido industrial. Compruebe las dimensiones sujetas a plano en el plano del modelo seleccionado. Solicitar el catálogo. Fábrica, catálogos y ferias.
Recursos del producto
Abrir el catálogo de productos 2026
El correo de trabajo abre el catálogo 2026 de esta familia.
Solicitar disposición de placa y CAD disponible
Comparta la información que tenga sobre la máquina, la pieza y el modelo de placa. Nuestro equipo de ingeniería le ayuda a confirmar la configuración y los planos o archivos CAD disponibles, incluidos los requisitos de confidencialidad.
Preguntas Frecuentes
¿Cómo reduce la placa manual de punto cero la repetición del reglaje?
La placa manual mantiene una referencia fija en la máquina. Un utillaje o palé con pernos compatibles puede limpiarse, volver a asentarse y bloquearse manualmente sin repetir toda la alineación. El ahorro real depende del proceso anterior, el utillaje y la disciplina operativa; no se garantiza un porcentaje ni un tiempo fijo.
¿Cuál es la repetibilidad típica que puedo esperar de esta placa de sujeción?
El valor < 0,005 mm es una referencia nominal de catálogo para la configuración confirmada bajo condiciones definidas de montaje, limpieza y medición. La repetibilidad alcanzable depende del modelo, las caras de apoyo, los pernos, el par y el método de medición, y se confirma en la oferta o el pedido.
¿Cuál es la diferencia entre una placa de sujeción de acero y una de aluminio?
El acero suele aportar mayor rigidez y resistencia al desgaste; el aluminio reduce masa. La elección depende del modelo, la carga, el mecanizado, la mesa, la vida prevista y, en automatización, la capacidad del manipulador. Confirme material, tratamiento, carga y límites en el plano y la oferta.
¿Qué mantenimiento requiere la placa manual de punto cero?
Limpie las caras de apoyo y los pernos antes de cada re-asiento, mantenga libre el acceso al desbloqueo manual e inspeccione fijaciones y superficies de contacto con un plan documentado. Esta versión manual no necesita aire comprimido, mangueras ni sellos neumáticos.
¿Puedo usar esta placa para inspección en una CMM también?
Puede transferir el palé del CNC a una CMM (máquina de medición por coordenadas) con una placa compatible, si ambas interfaces y el procedimiento están validados. La referencia puede conservarse dentro de la incertidumbre definida, pero deben verificarse limpieza, asentamiento, estrategia de referencias y criterio de aceptación. La CMM no elimina la comprobación del sistema completo.
¿Son estas placas compatibles con mis mordazas autocentrantes existentes?
La compatibilidad no se presupone por marca. Envíe el patrón de agujeros, la huella, la tornillería, la altura admisible y el espacio de colisión; ingeniería confirmará montaje directo o adaptador, pernos y tiempo de cambio alcanzable.
¿Qué repetibilidad puedo esperar de una placa de sujeción de punto cero?
La repetibilidad depende de la limpieza, el control de viruta, el montaje y la secuencia de sujeción. Antes de transferir correcciones o datos entre CNC y CMM, mídala con el conjunto real y un criterio de aceptación documentado.
¿Esta placa manual necesita aire comprimido?
No. Los modelos descritos en esta página son de desbloqueo manual. Si necesita desbloqueo controlado por máquina, carga robotizada o señal de estado, evalúe la placa neumática de punto cero como producto independiente.
Cotización rápida
Elija una placa manual para su máquina
Indique la máquina, el tamaño del utillaje o palé y el objetivo del cambio. Podemos ayudarle a elegir la familia de placa y revisar los tirantes correspondientes. La referencia del modelo es útil, pero no hace falta para empezar.