在五轴联动加工中心的日常加工里,真正限制切削参数的往往不是机台主轴扭力,而是工件下方的工装叠层。
为了让小型精密毛坯在摇篮转台倾斜到 ±90° 时不与主轴鼻端发生干涉,现场人员常被迫在转台工作面上先锁一块转接板、叠上一座增高块,最后才锁上虎钳。每多一层螺栓锁紧界面,就多一层微米级的累积误差与刚性损耗;一旦加工钛合金或高硬度不锈钢,这座叠出来的工装塔就会像音叉一样引发谐振。更糟的是,传统平口虎钳肥大的钳身迫使编程人员选用高达 115 mm 的加长刀柄,导致刀具让刀、表面粗糙度变差,甚至频繁崩刀。
为了去掉五轴精加工的震刀,一家专做航天结构件与精密机械零件的代工厂核对了铣削部门,确认这套工装叠层吃掉了 30% 的可用进给。他们拆掉中间垫块,改用一台增高、高刚性的 NEXTAS 自定心虎钳。
三大关键硬件设计:把刚性与五轴干涉空间同时做到极致
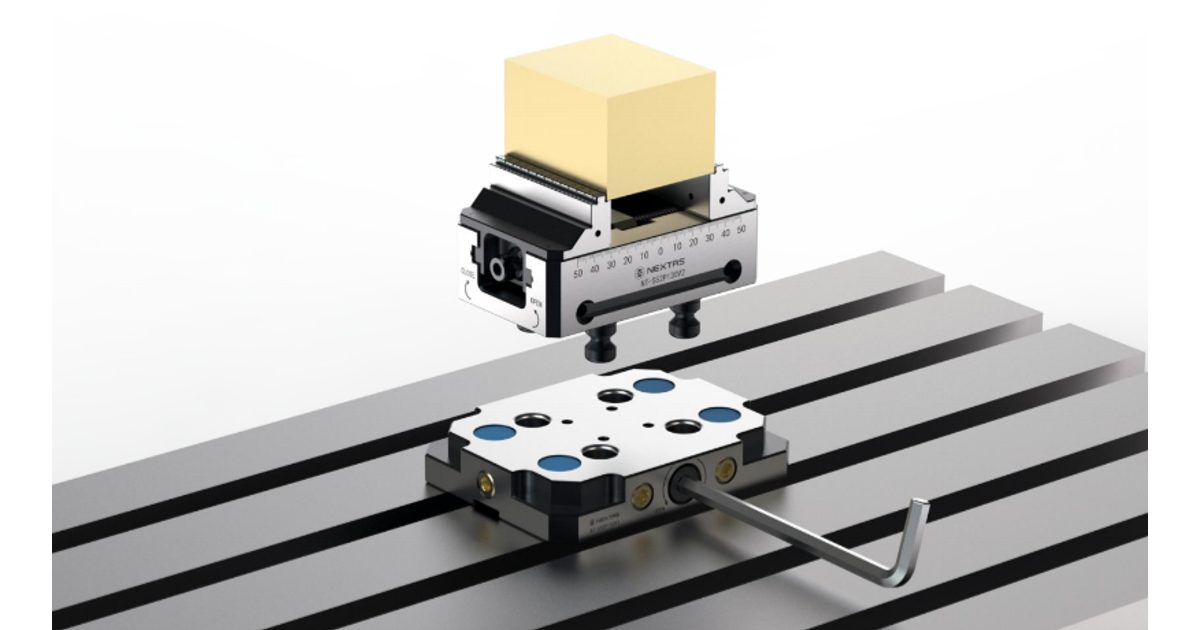
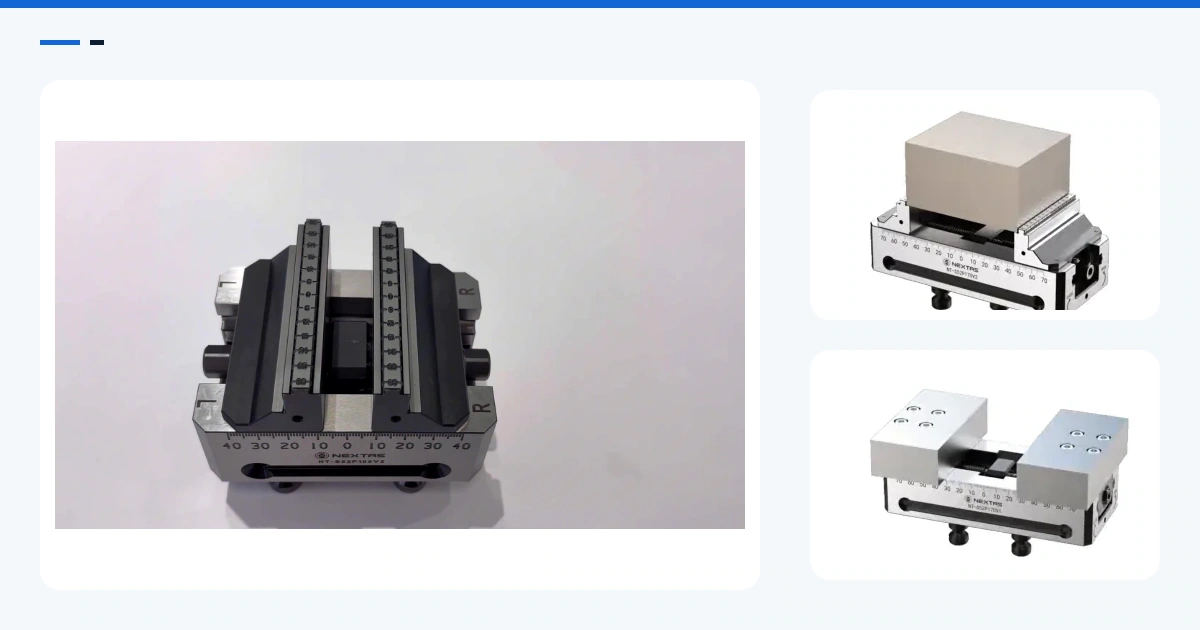
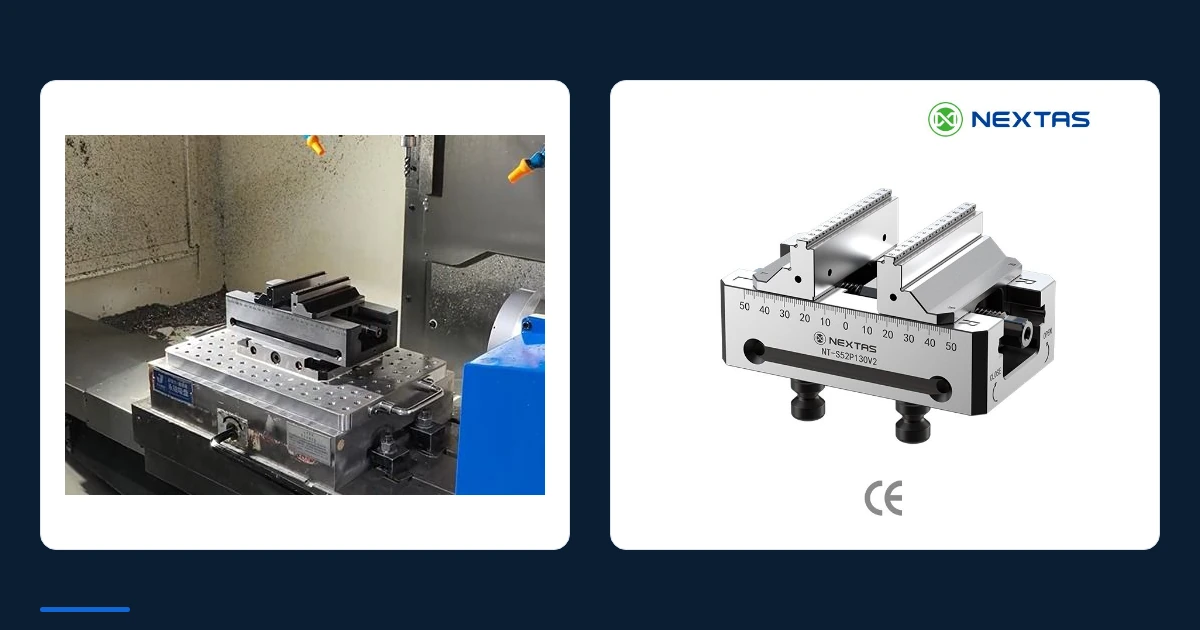
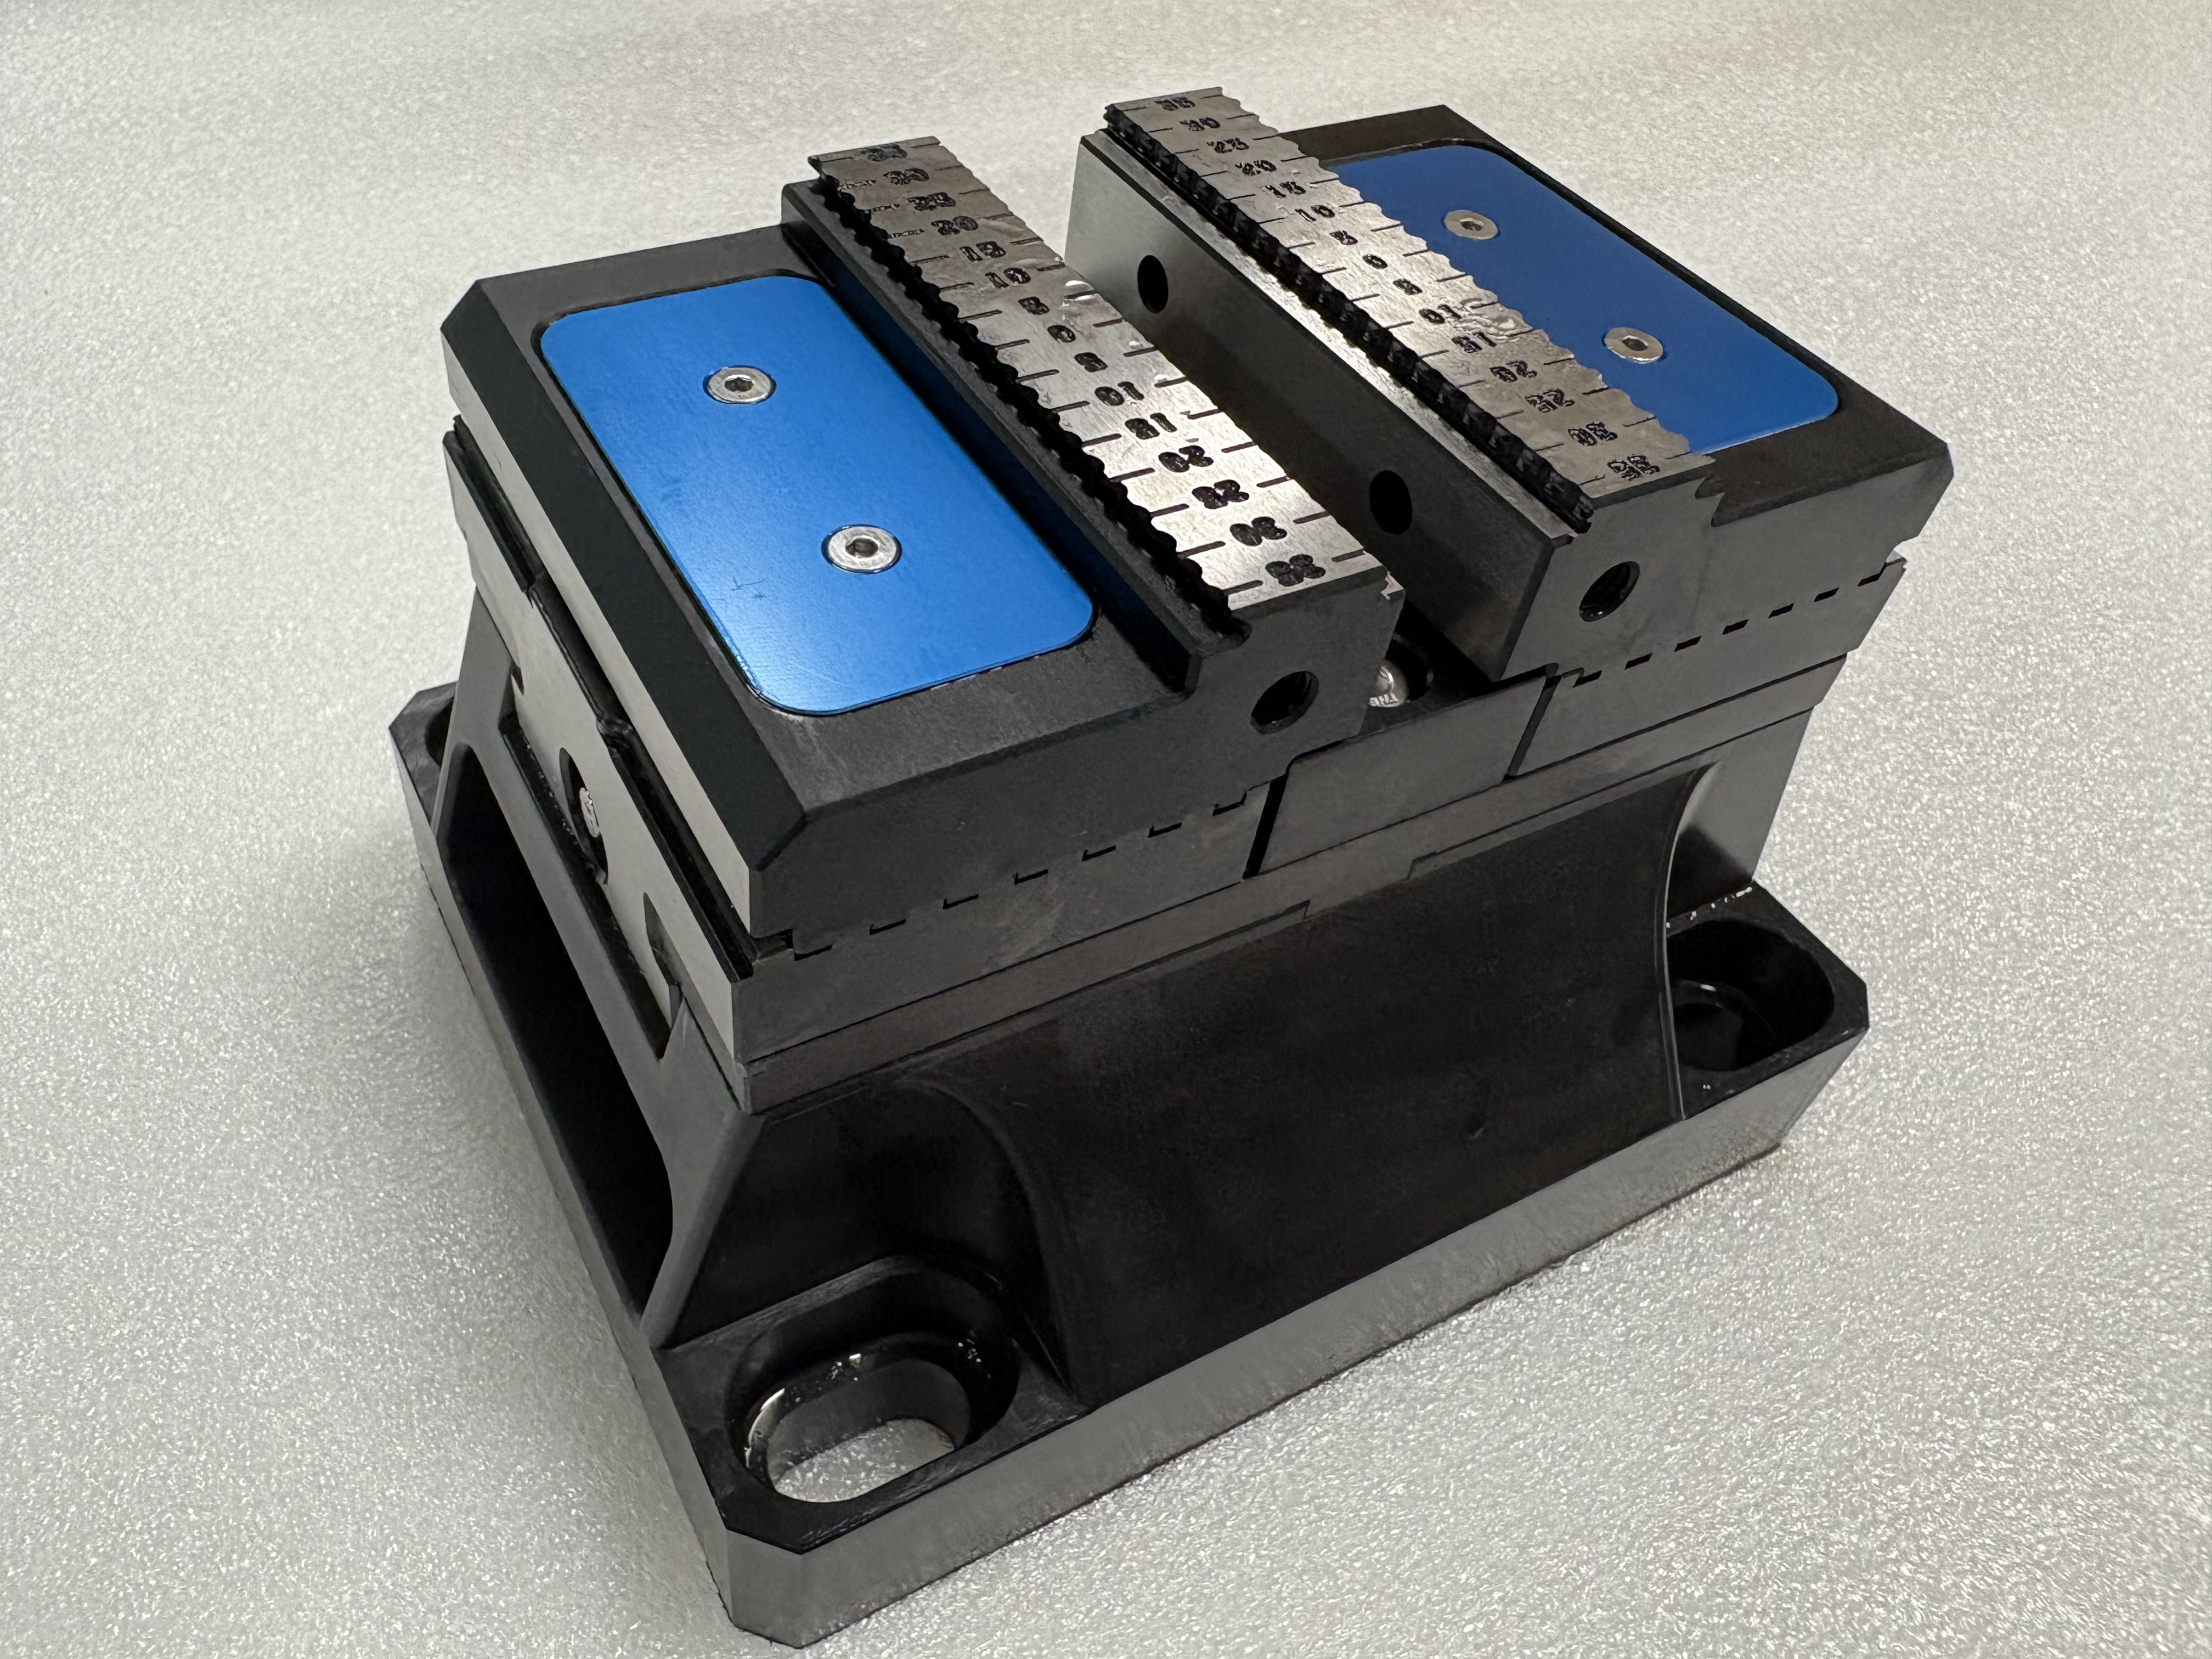
车间没有再把低矮虎钳栓在单独的增高柱上,而是把一台紧凑的 NEXTAS 70 mm 一体式增高五轴自定心虎钳直接装上转台和零点托盘。三处结构立刻改变了五轴粗加工的编程方式:

- 一体成型增高底座与主轴避让内凹弧面: 增高高度做进发黑硬化钢底座,取消了传统「虎钳 + 增高块」的中间接合面。底座前后两侧铣出大弧度的内凹避让空间,五轴主轴头和标准短热缩刀柄在大负倾角下仍能贴近工件底部切削,平均刀具悬伸从 115 mm 缩短到 65 mm。工件下面少了两道螺栓接合,强力摆线粗加工时扭转刚性还在;四个加长的角向安装槽和侧面搬运槽,让台面对齐和搬抬都省事。
- 精密排齿啮合与 3.5 mm 阶梯咬齿: 上钳口和活动滑块的交界处是精密磨削的横向排齿,把可翻转的阶梯钳口锁进滑座。夹紧力大的时候,这道啮合挡住钳口上浮和零件倾斜。硬化的咬齿只吃进毛坯 3.5 mm 的夹持高度,车间可以订更薄的棒料,一次装夹露出五个完整加工面。
- 35-0-35 mm 对中刻度与蓝色防屑护盖: 两片咬齿钳口的顶面都有高对比的激光 35-0-35 mm 刻度。操作员在线外零点备料车或机床上放锯切毛坯时,一眼就能核对零件是否对称。齐平的蓝色阳极氧化护盖挡住反向螺杆和导轨,不让钛屑和高压主轴内冷钻进去。
车间数字:可测的加工结果
同一批钛合金航天支架,对照这台转台上拆下来的叠增高块。
| 运行指标 | 传统虎钳 + 叠增高块 | NEXTAS 一体式增高五轴自定心虎钳 | 车间可测结果 |
|---|---|---|---|
| 零件下方的螺栓界面 | 3 层叠接(转接板 + 增高块 + 虎钳) | 1 个直接界面(一体式增高底座) | 侧壁谐波震刀消除 |
| 平均刀具悬伸 | 115 mm(加长刀柄) | 65 mm(标准短热缩刀柄) | 粗加工进给 +35% |
| 夹持料头(“帽”)高度 | 10 mm - 12 mm(平口钳口) | 3.5 mm(阶梯咬齿,形状锁合) | 原材料成本约降 22% |
| 对中与预调 | 用游标卡尺手工测量 | 钳口激光 35-0-35 mm 刻度 | 对称上料不到 30 秒 |
| 中心线重复精度 | 随毛坯公差漂移 | < 0.005 mm 对称定心 | 批次之间 X/Y 偏置不再走动 |
跟着「单一基准策略」往下走
这台增高自定心虎钳的底座,既能用四个角向长槽直接锁在 T 型槽转台上,也能装上 NEXTAS 零点夹持系统,车间没有把自己锁死在一种装法里。今天,操作员靠 35-0-35 mm 钳口刻度在机台上快速放料;下一步,同一批虎钳可以原样换到线外托盘架或 NEXTAS 自动换盘装置(APC) 上,不用改任何一条 NC 程序。
五轴台面匹配
把这台虎钳对上你的五轴台面
发来转台、实际倾角和锯切毛坯尺寸。
申请工程评估