Prepare el siguiente trabajo mientras la máquina mecaniza.
Prepare el utillaje fuera de la máquina y elija cómo vuelve el palé a mecanizado. NEXTAS ofrece disposiciones de cambio manual y automático para centros verticales: frontal, lateral, de cuatro estaciones y mediante pórtico. Seleccione según la máquina, la envolvente del palé y el peso total que se transferirá.
Se requiere correo de trabajo para abrir el catálogo
La carga de transporte y la capacidad de elevación de la base de posicionamiento son columnas distintas de la tabla de configuración — dimensione ambas frente a palé, útil y pieza.
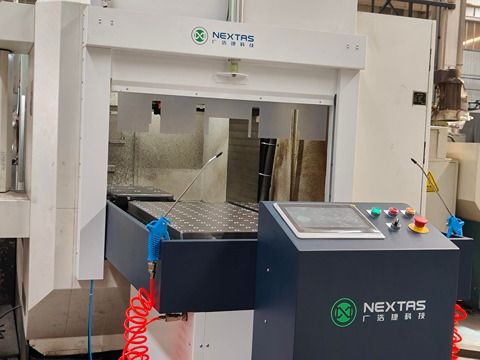
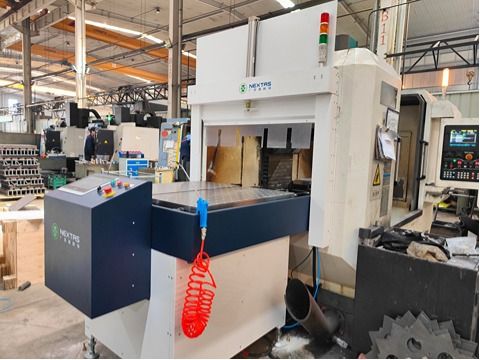
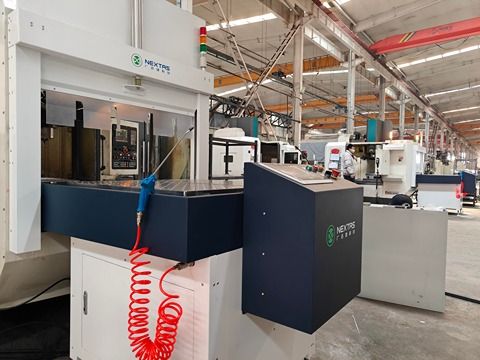
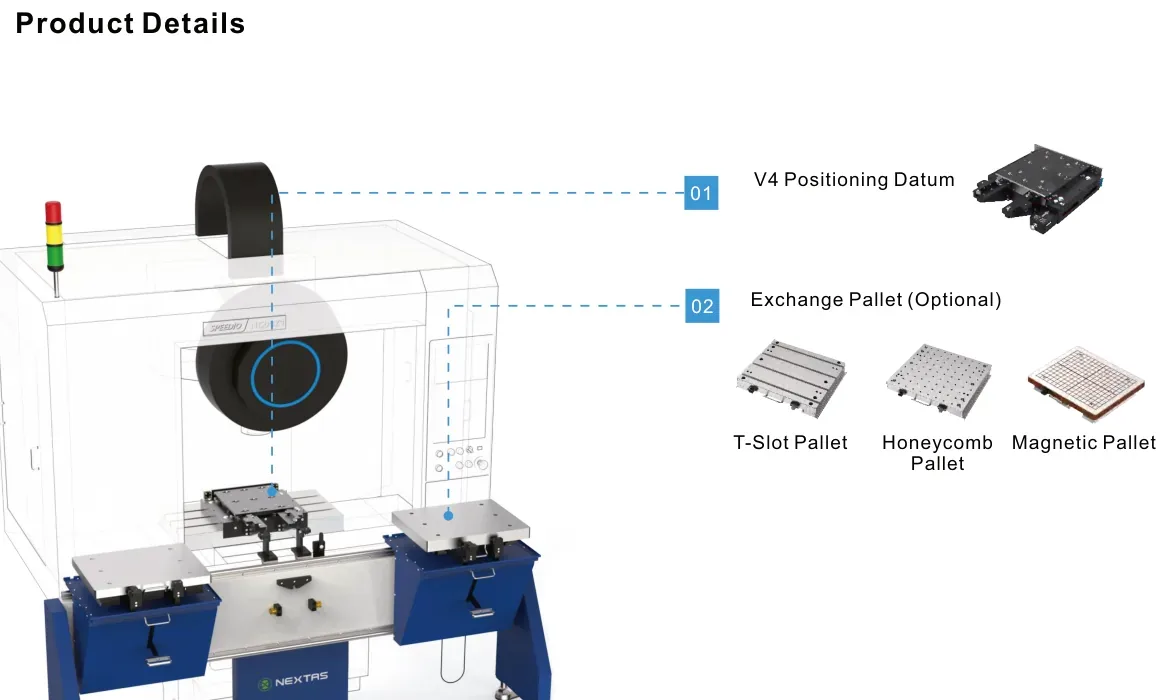
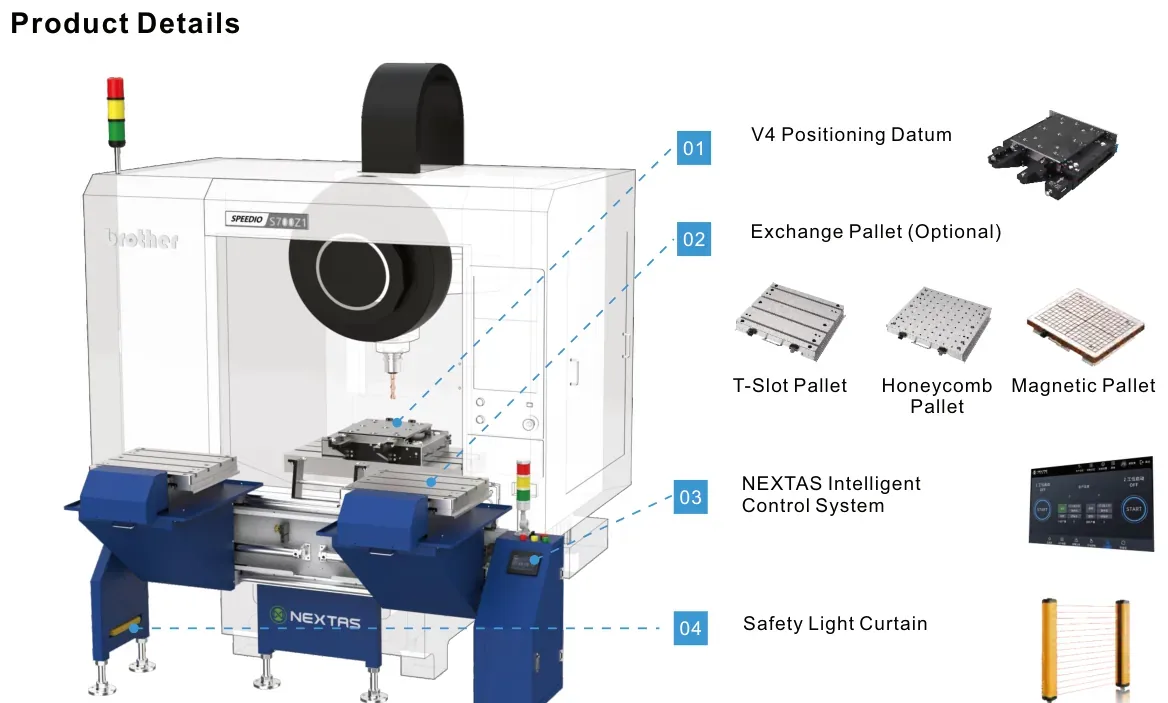
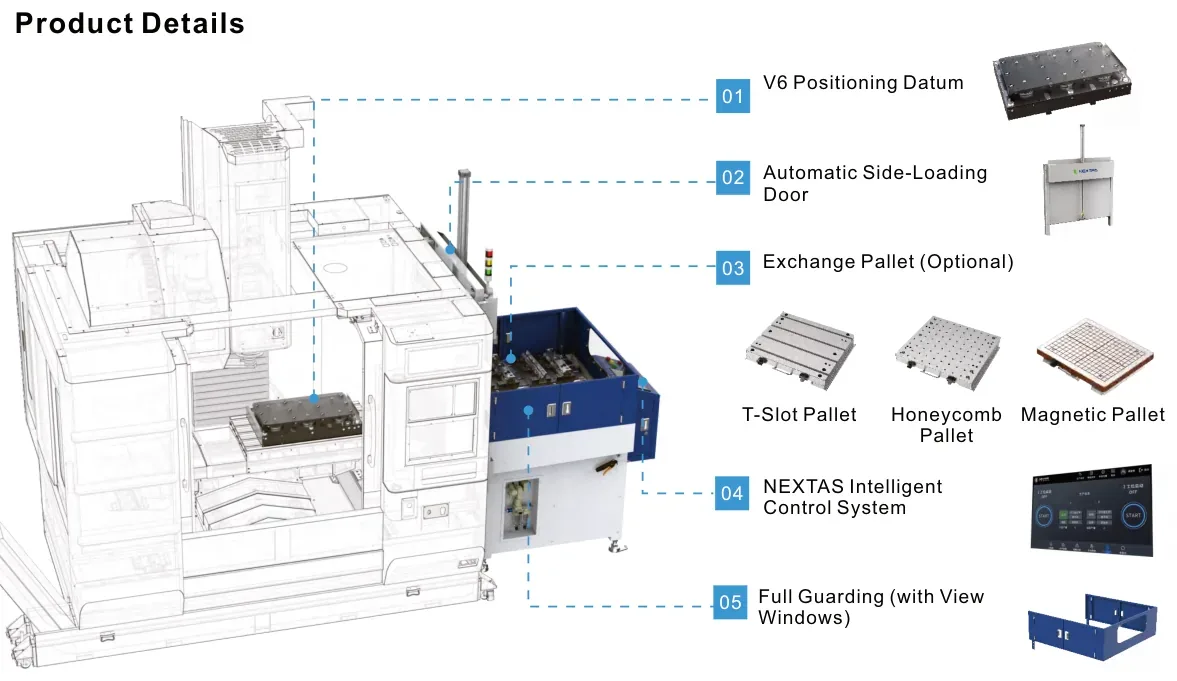
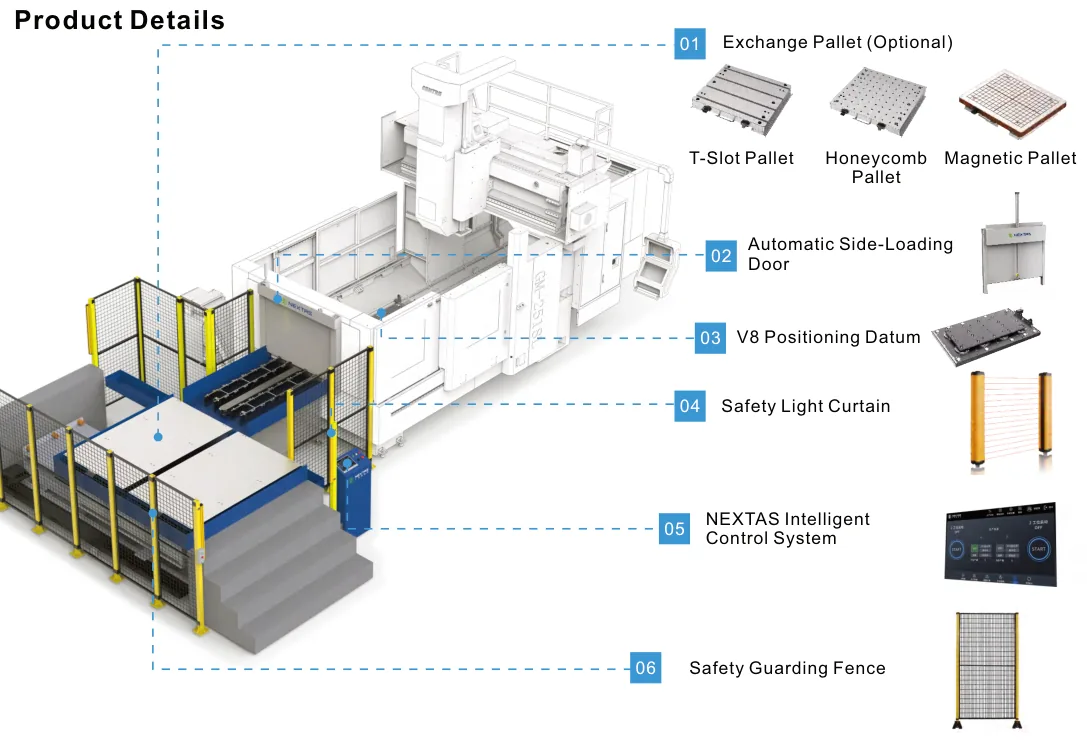
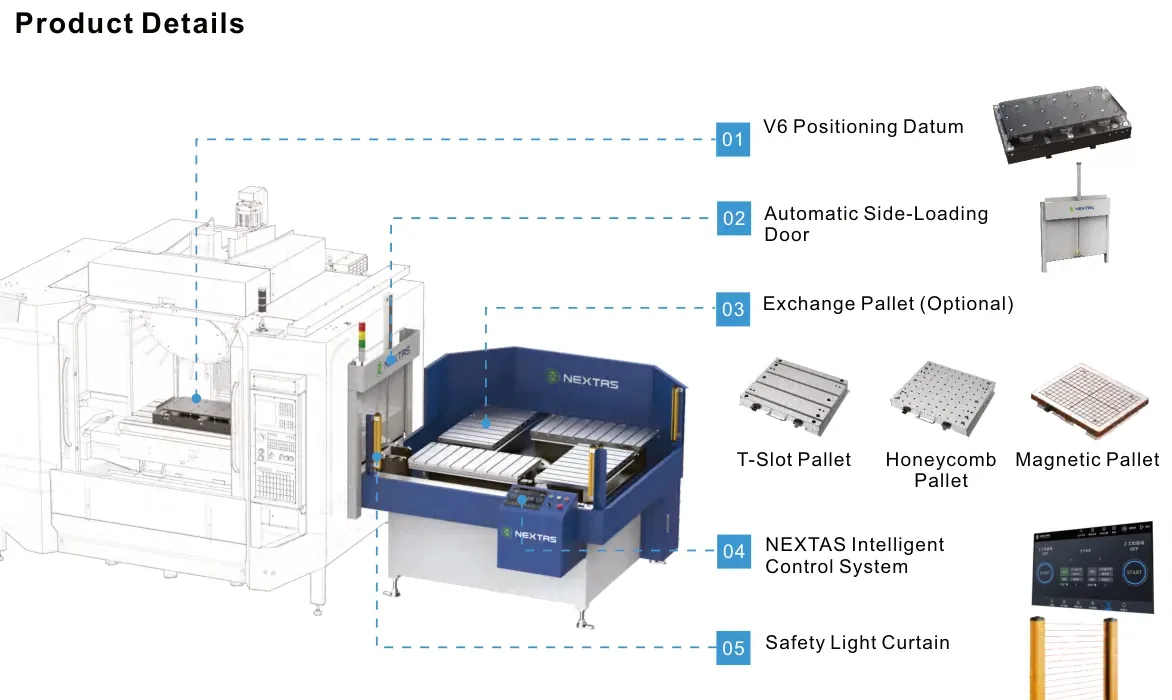
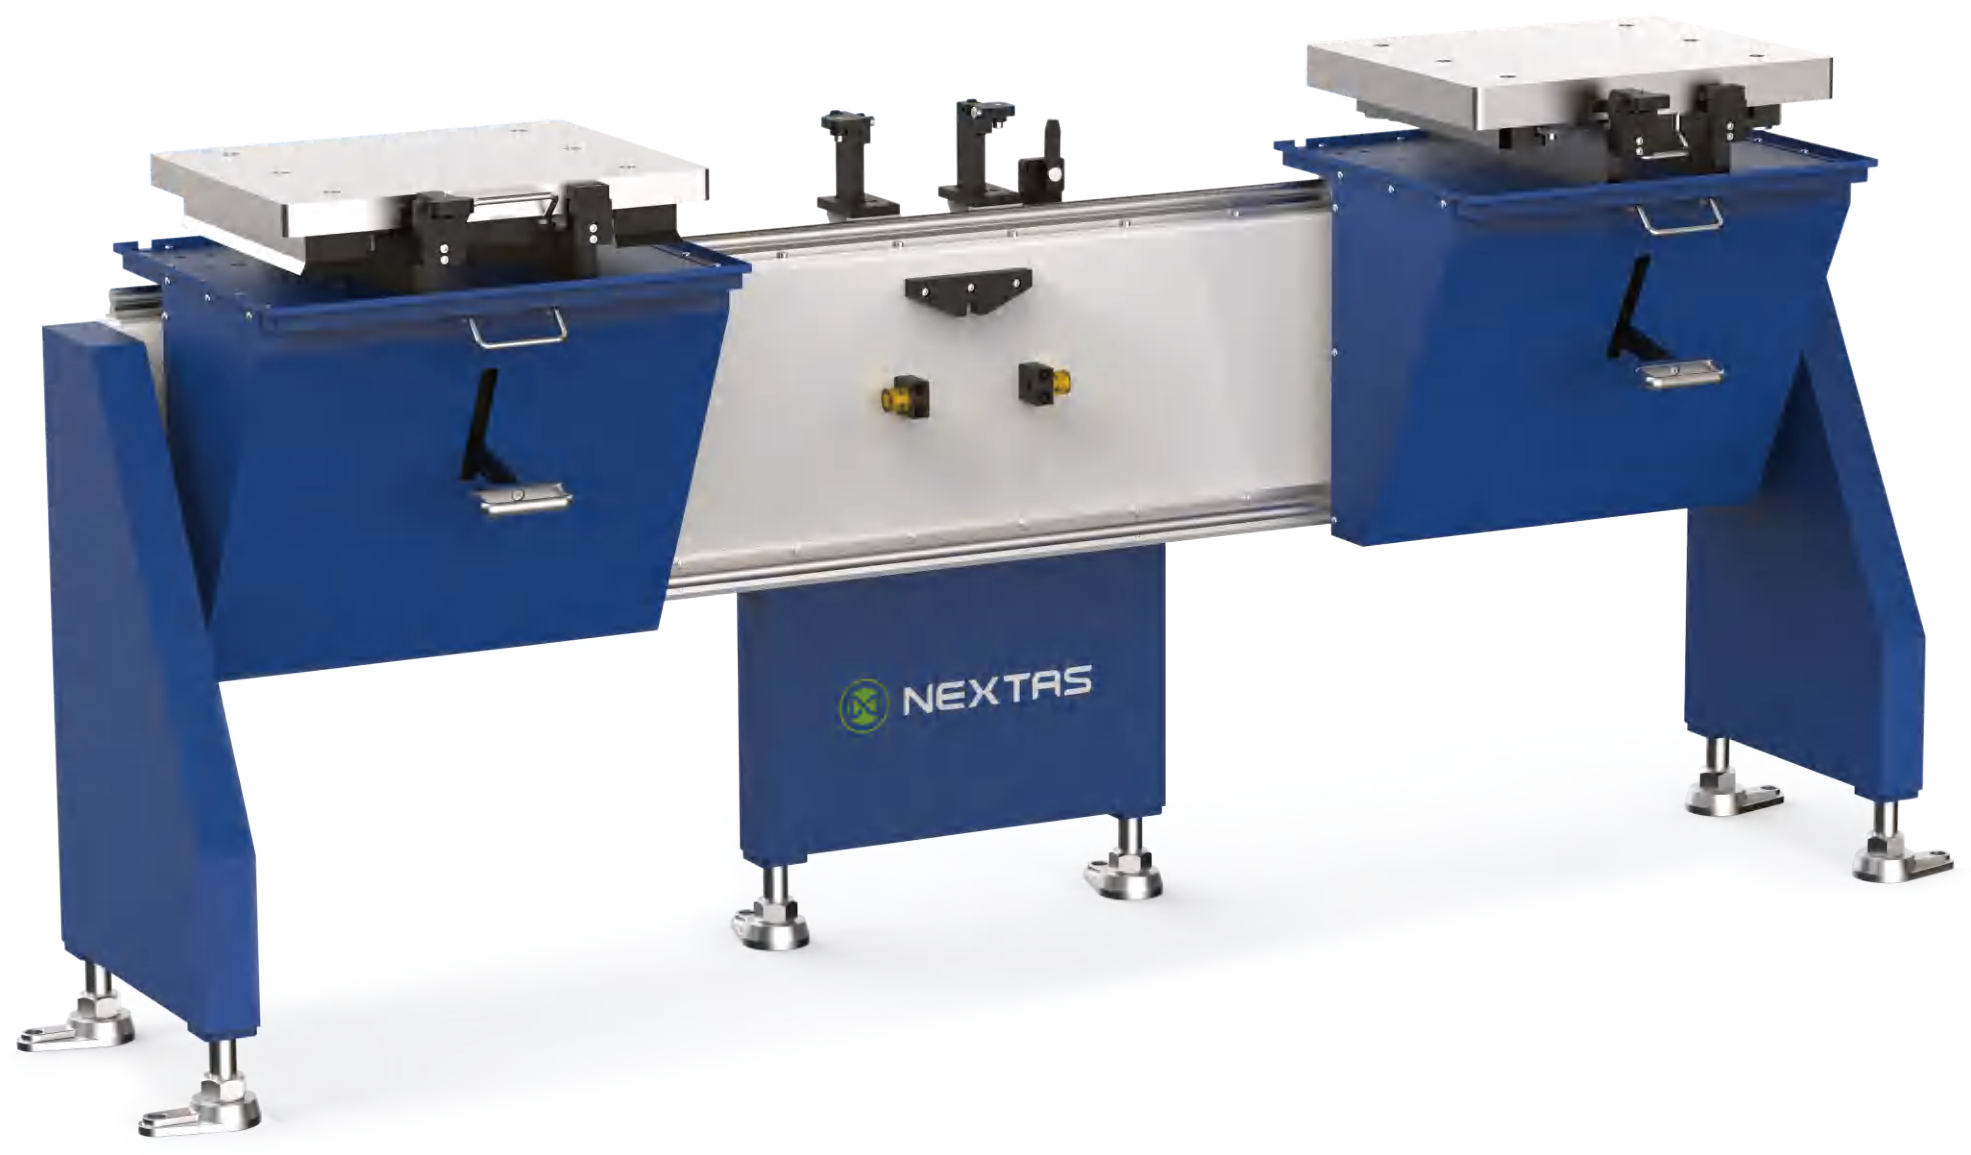
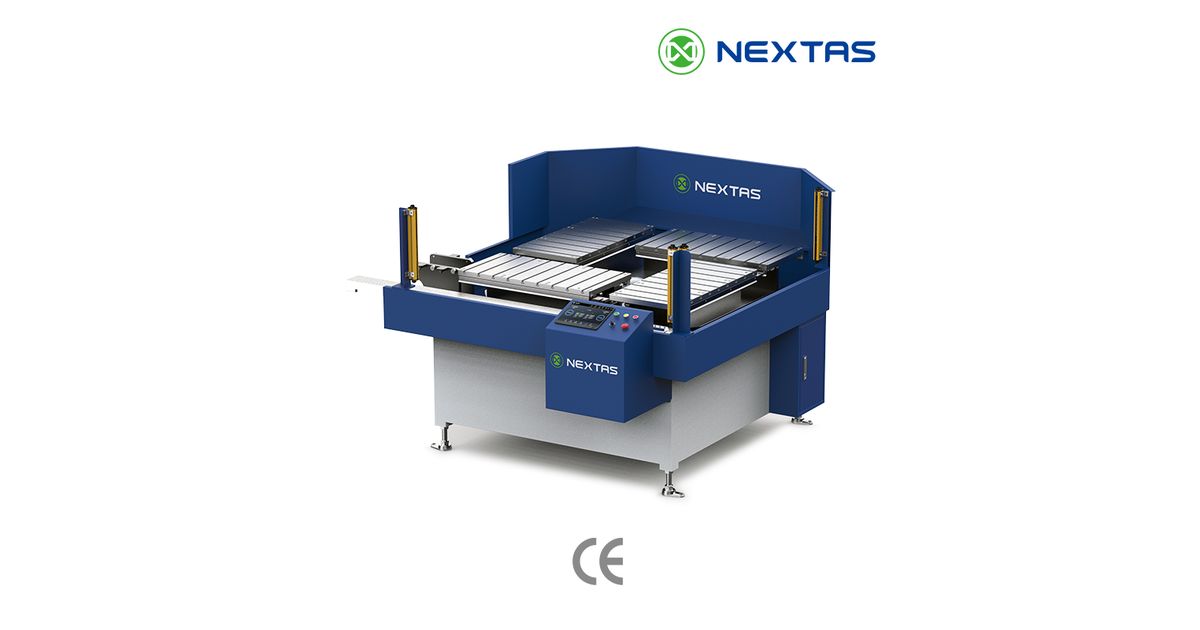
1 / 6Cambiador de palés con dos raíles de transferencia y resguardos azules.
Frontal 200 kg · lateral / cuatro estaciones 350 kg · pórtico 1.500 kg de transporte
Bases V4 / V6 / V8 · repetibilidad de catálogo < 0,005 mm
Doble estación manual o configuraciones APC
Plazo: Se confirma tras revisar planos, cantidad y alcanceMOQ: 1 udPago: T/T · L/CDocumentos de calidad definidos en la ofertaProveedor auditado en MIC
Separe la preparación del mecanizado
Cargue el palé de reserva fuera de máquina mientras se ejecuta el ciclo del palé en uso.
Elija cómo se intercambia el palé
Mantenga la transferencia manual en trabajos atendidos o estudie un APC cuando el plan de producción justifique el traslado automático.
Relacione la carga con la disposición
Compare la carga de transporte, la capacidad de la base de referencia y el acceso a máquina antes de seleccionar el equipo.
Aspectos Técnicos Destacados
Posicionamiento de Superficie Cónica: Está diseñado para ofrecer una sujeción estable; la repetibilidad debe verificarse en la configuración instalada.
Sujeción Presurizada: La estructura mecánica autoblocante accionada por pistón ofrece una fuerza elevada.
Detección Inteligente: La supervisión de estanqueidad puede ayudar a confirmar el asiento y enviar una señal al CNC; la función exacta depende de los sensores y de la lógica de control seleccionados.
Autolimpieza: Los puertos de soplado de aire automáticos ayudan a retirar los residuos de las superficies de referencia.
Manual vs. automático: cómo elegir la configuración adecuada
Confirme la disponibilidad del operario y el presupuesto inicial de automatización antes de comparar los flujos siguientes.
Sistema de cambio de palés manual
Una opción de menor inversión inicial cuando hay un operario disponible para cada cambio de palé.
Sistema de cambio de palés automático (APC)
Planifique la cola de palés y la integración con el control de la máquina. El mecanizado sin supervisión requiere evaluación de riesgos y aceptación documentada de la célula completa.
Manual vs. automático: cómo elegir la configuración adecuada: datos técnicos
Factor de selección
Manual
Automático (APC)
Objetivo típico
Reducir preparación y estandarizar utillajes
Maximizar tiempo de husillo y ampliar periodos sin operario tras validar la célula
Flujo de cambio
Cambio asistido por operario
Ciclo automático con sensores y enclavamientos
Ideal para
Talleres, prototipos, cambios frecuentes de pieza
Lotes y HMLV; la operación sin supervisión depende de la aceptación de la célula
Integración
Simple; señales mínimas del CNC
PLC/HMI; E/S, protocolos, seguridad y aceptación según el proyecto
Elija una vía práctica para aumentar el tiempo de husillo
Compare el cambio manual y automático de palés según sus turnos, carga de trabajo y presupuesto disponible. NEXTAS le ayuda a definir conjuntamente el equipo de transferencia y los requisitos de integración con la máquina. Parta del tiempo de cambio medido y de la capacidad productiva que pueda aprovechar; después revise la configuración propuesta, la inversión y el plazo de entrega estimado.
En producción de muchas referencias y lotes pequeños, compare preparación externa, referencia recuperada y tiempo de cambio con su proceso actual. La comparación manual/APC define el método; la guía de integración trata cargas, acceso y controles.
Opciones de palé
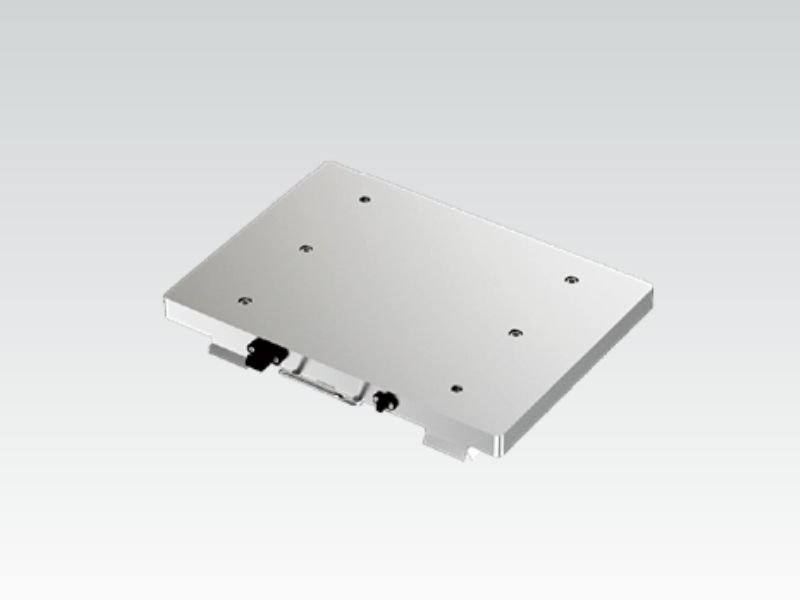
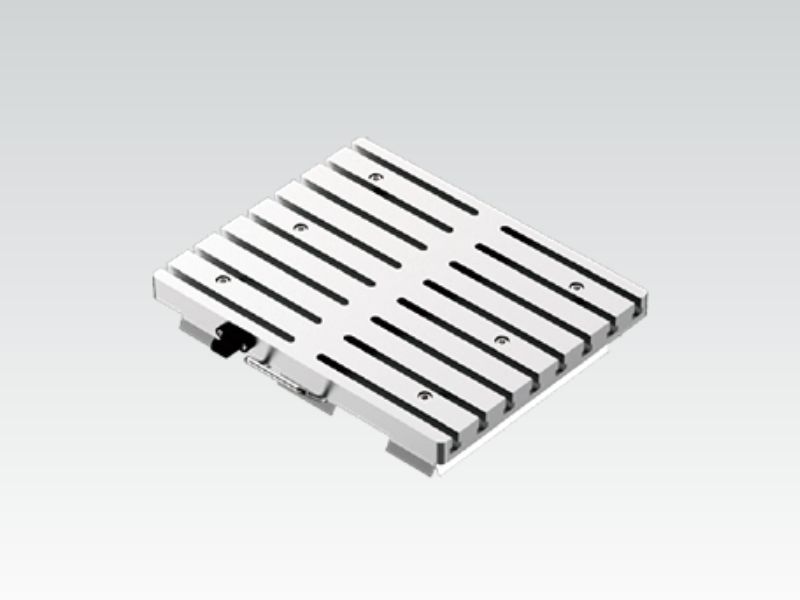
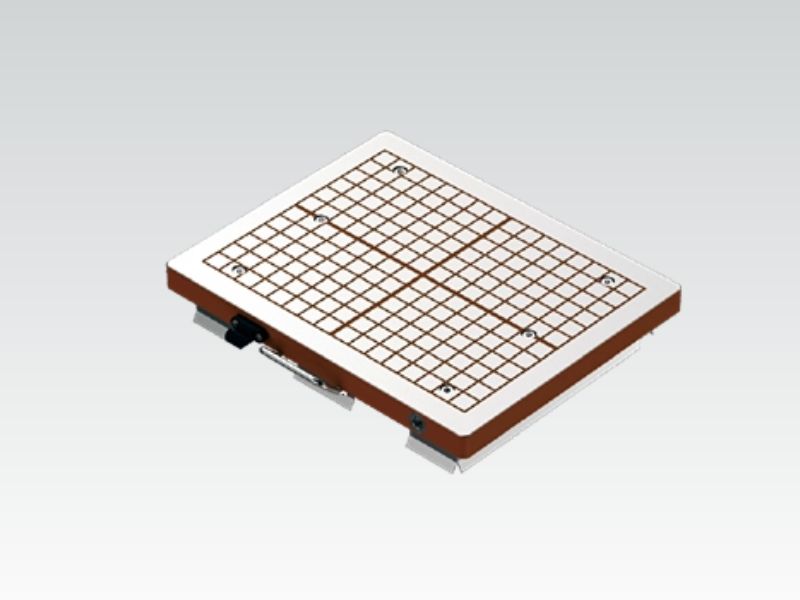
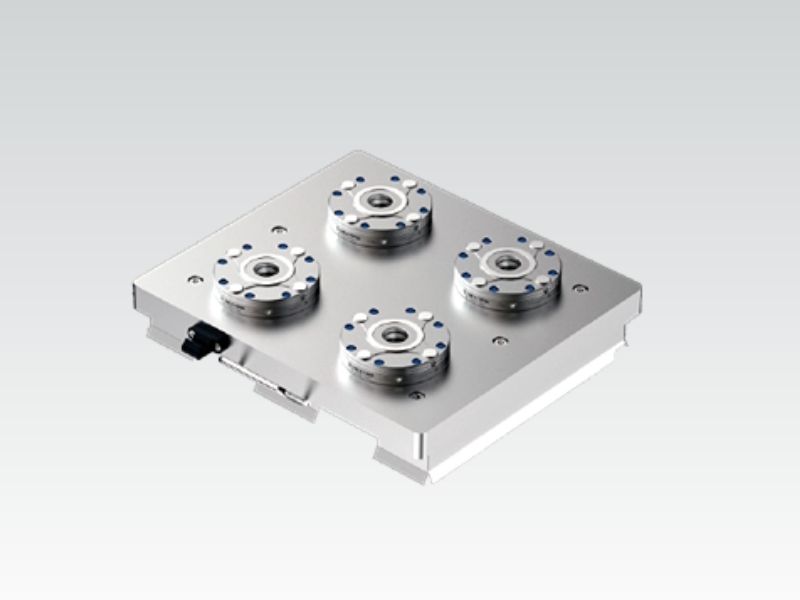
Elija la superficie de palé que se adapte a su estrategia de utillaje: palés con ranuras en T para una sujeción flexible, palés magnéticos para cargar rápido piezas planas, palés de aluminio para un manejo ligero y palés de punto cero para cambios rápidos con repetibilidad. Estandarizar las placas de palé acelera la preparación CNC y facilita flujos tipo sistema de palés.
palé de aluminio
Para reducir el peso del palé
Material: aleación de aluminio
Tamaño: adaptable al recorrido de la máquina
palé con ranuras en T
Para combinar elementos de sujeción
Material: acero inoxidable martensítico
Tamaño: adaptable al recorrido de la máquina
palé magnético
Para piezas planas
Material: acero inoxidable martensítico
Tamaño: adaptable al recorrido de la máquina
palé de punto cero
Para una interfaz de referencia repetible
Con posicionador de punto cero
Material: acero inoxidable martensítico
Aplicaciones en planta
Desde talleres con múltiples utillajes hasta celdas de producción automatizadas, los sistemas de cambio de palés ayudan a que la máquina esté cortando más tiempo. Aplicaciones típicas: familias de piezas en palés de utillaje dedicados, varias referencias de producto durante la noche y estandarizar preparaciones entre máquinas con referencias repetibles.
Automatizar el mecanizado prismático de gran formato: cambiador de palés de doble estación en una fresadora pórtico CNC
Serie de producto: cambiador automático de palés (APC) y sistemas de amarre de punto cero
Aplicaciones: centros de fresado pórtico o puente CNC, bases grandes de molde y matriz, bastidores estructurales de aeronáutica y semiconductores
El reto: eliminar la espera de la grúa en grandes fresadoras puente
En grandes centros de fresado pórtico CNC, cargar placas voluminosas y piezas estructurales directamente en la mesa deja el husillo parado en cada eslingado, amarre, limpieza de viruta y palpado de decalajes. Con cambios de 15 a 45 minutos y preparaciones de hasta 4 horas, el tiempo de corte efectivo rara vez supera 4,5 horas por turno.
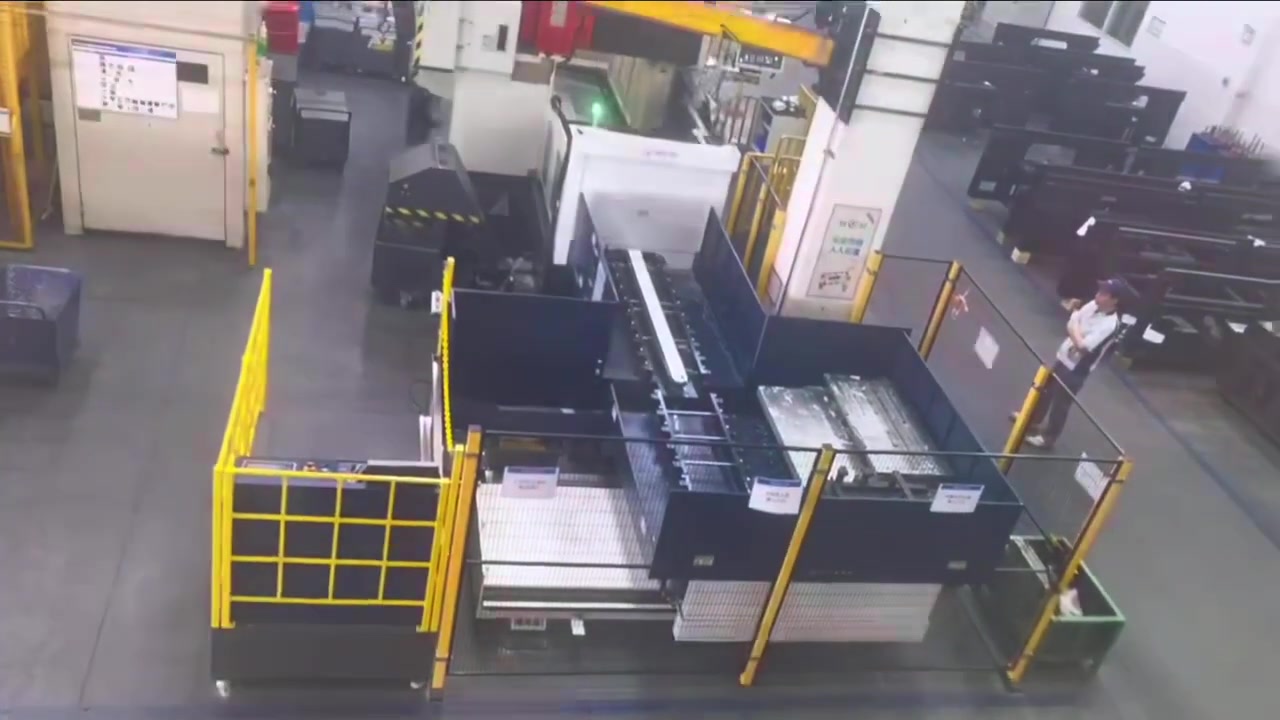
Grabación de taller de un cambiador de palés de doble estación cambiando palés en una fresadora pórtico CNC.
La solución NEXTAS: amarre fuera de máquina y transferencia automática en unos tres minutos
NEXTAS diseñó un cambiador automático de palés de doble estación y carga frontal, integrado con la mesa y la puerta del cerramiento de la fresadora pórtico:
Lanzadera de transferencia cruzada: un carril lineal central de alta carga, con bahías izquierda y derecha fuera de máquina, saca el palé 1 (placa terminada) y lo aparca a la derecha mientras el palé 2 (pieza estructural nervada ya preparada) entra desde la izquierda. El cambio pesado completo tarda unos tres minutos. El vídeo está acelerado.
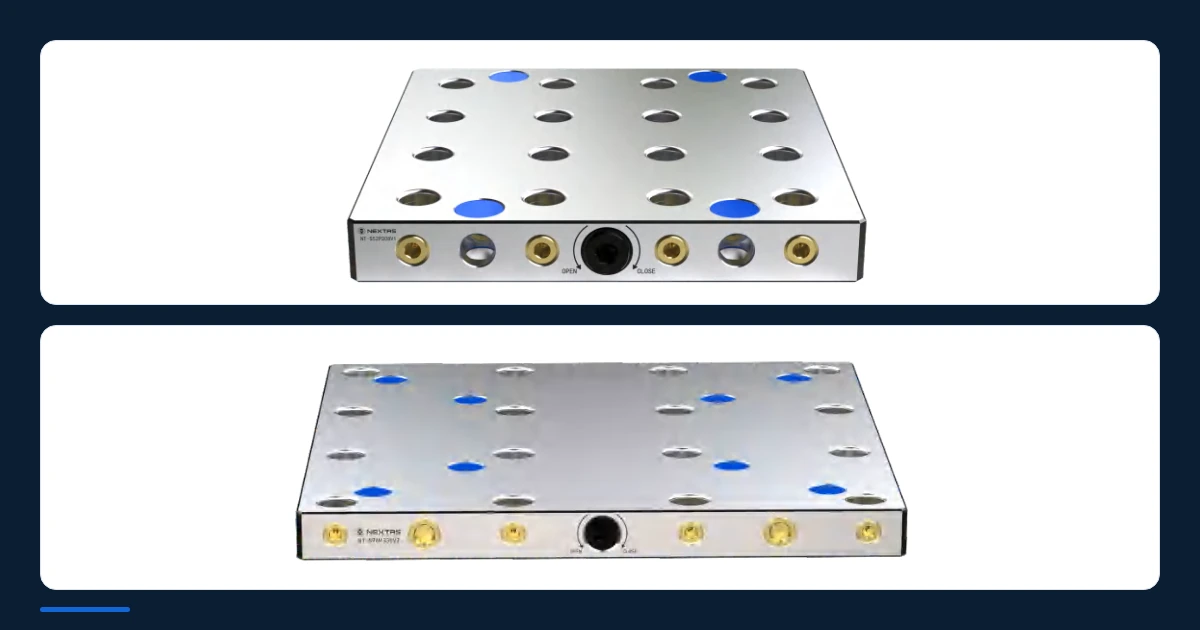
Dato de punto cero V4: fabricado en acero inoxidable martensítico importado, con elevación automática de hasta 1.350 kg, la interfaz bajo el palé bloquea la pieza con repetibilidad micrométrica y elimina el barrido con reloj en máquina.
Limpieza en bucle cerrado y detección de sello de aire: los puertos de soplado X/Y/Z purgan viruta y refrigerante de las caras de apoyo, y un puerto de sello de aire en Z comprueba el asiento a ras antes de enviar el enclavamiento de inicio de ciclo al servo del CNC.
Seguridad perimetral y HMI: con vallado completo, barreras fotoeléctricas y puerta vertical automática, el operario prepara el siguiente trabajo fuera de máquina con el sistema de control inteligente NEXTAS, OEE en tiempo real y prealarma de fallos.
El cambiador manual de palés es una forma práctica de reducir los tiempos de preparación en un centro de mecanizado vertical (VMC). El operario puede montar el útil fuera de la máquina y realizar un cambio rápido de palé, ideal para cambios frecuentes de pieza, prototipos y series cortas. Si el cambio sigue siendo manual, el equipo es el cambiador manual de palés.
Ventajas Clave
Carga y Descarga Estables
El diseño flexible de doble estación admite carga frontal o lateral.
Carga y Procesamiento Rápidos
Mida y acepte el tiempo de sujeción e intercambio para el modelo, la carga, el recorrido y la configuración elegidos.
Mayor Eficiencia
La carga fuera de línea y la transferencia rápida a la máquina mejoran el uso del equipo.
Seguridad y Ahorro de Trabajo
La estación externa puede reducir la manipulación dentro de la máquina; mida la ergonomía, el tiempo y los riesgos en la configuración validada.
Un vídeo de NEXTAS en inglés muestra la aplicación y el flujo de trabajo descritos en esta página. La selección del producto y los datos de rendimiento deben confirmarse técnicamente para cada proyecto.
Confirmar por proyecto la interfaz de máquina/control, E/S y concepto de seguridad.
Carga de Transporte
100 kg
Confirmación de asiento
Control de estanqueidad
Verificación de carga
Confirme masa de palé, utillaje y pieza y centro de gravedad para la máquina elegida; la capacidad de elevación de la base no es la carga de transporte.
Especificación
Referencia de posicionamiento V4
Repetibilidad de la base de posicionamiento
< 0,005 mm
Fuerza de Sujeción
60.000 N
Carga Máx. de Elevación
600 kg
Serie de Productos 2.2
Sistema automático de cambio de palés
Un cambiador automático de palés CNC (APC) puede separar la carga del tiempo de mecanizado y reducir esperas. Antes de operar con robot o sin supervisión, valide en la célula completa la actuación y la sujeción, los sensores, los resguardos, los enclavamientos, la parada segura, el aislamiento de energía, la recuperación de fallos y la evaluación de riesgos mediante FAT/SAT o una aceptación equivalente.
Un vídeo de NEXTAS en inglés muestra la aplicación y el flujo de trabajo descritos en esta página. La selección del producto y los datos de rendimiento deben confirmarse técnicamente para cada proyecto.
Estructura rígida de alta resistencia para configuraciones pesadas. Diseño compacto con protección integrada.
Precisión Micrométrica
La repetibilidad debe confirmarse para el modelo, la interfaz, las condiciones de prueba y los criterios de aceptación cotizados.
Amplia Compatibilidad VMC
La compatibilidad con cada VMC y la disponibilidad de intercambio frontal o lateral dependen del modelo, la interfaz, las holguras y la configuración aceptada.
Control Inteligente Integrado
Sistema de control que puede integrarse con MES/SCADA para la gestión de datos; la carga automática y el funcionamiento sin supervisión dependen de la integración y la validación de la célula completa.
Especificaciones Técnicas (Automático)
Sistema automático de cambio de palés: datos técnicos
Sistema de Control
NEXTAS
Compatibilidad
Confirmar por proyecto la interfaz de máquina/control, E/S y concepto de seguridad.
Comunicación
Confirme protocolo, datos e intercambio de señales para la interfaz CNC/PLC elegida.
Características del Sistema
Doble estación, edición de producto, monitoreo de salida, estadísticas
Velocidad de Transporte
300 mm/s
Carga de transporte por configuración
200 kg con carga frontal; 350 kg con carga lateral o cuatro estaciones; 1.500 kg en configuración de pórtico.
Base de posicionamiento V4
Fuerza de sujeción 60.000 N · carga de elevación 600 kg · repetibilidad < 0,005 mm
Base de posicionamiento V6
Fuerza de sujeción 90.000 N · carga de elevación 900 kg · repetibilidad < 0,005 mm
Base de posicionamiento V8
Fuerza de sujeción 120.000 N · carga de elevación 2.000 kg · repetibilidad < 0,005 mm
Disposición y carga del catálogo
Filas de disposición del catálogo de automatización. La carga de transporte y la capacidad de elevación de la base de posicionamiento quedan en columnas distintas.
Disposición y carga del catálogo
Disposición
Carga de transporte
Base de posicionamiento
Capacidad de elevación
Dos estaciones, manual
100 kg
V4
600 kg
Dos estaciones, automático de carga frontal
200 kg
V4
600 kg
Dos estaciones, automático de carga lateral
350 kg
V6
900 kg
Dos estaciones, automático de pórtico
1.500 kg
V8
2.000 kg
Cuatro estaciones, automático
350 kg
V6
900 kg
Las clases de transporte de la introducción no cambian. La fila manual es la disposición manual de dos estaciones del catálogo; su carga de transporte de 100 kg no es la capacidad de elevación de V4.
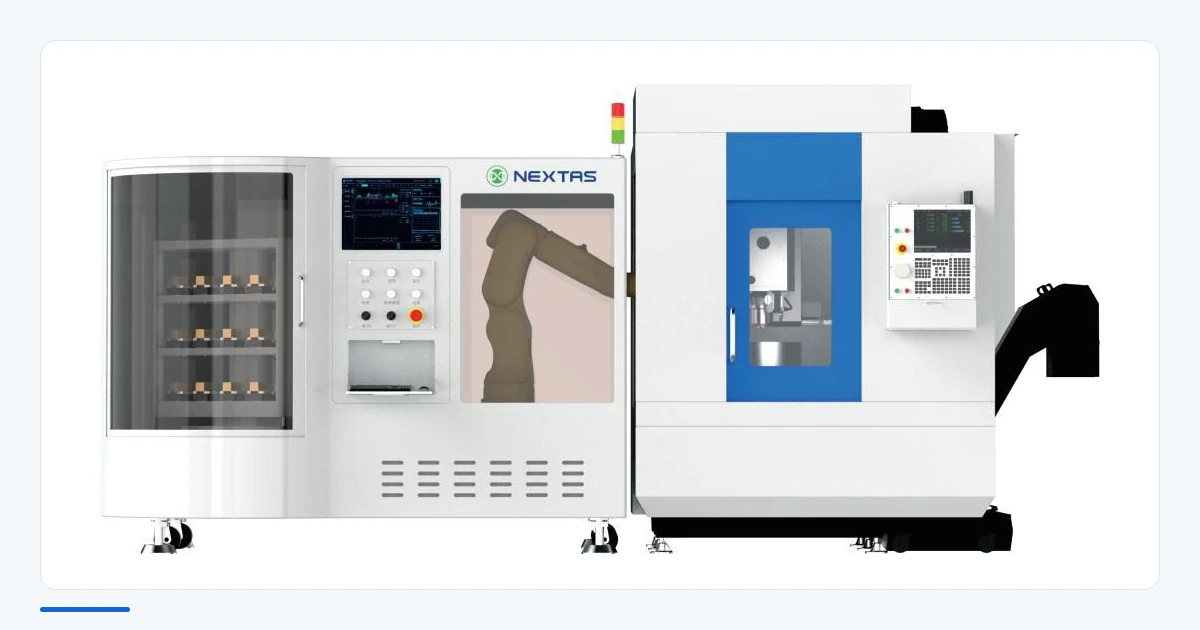
Disposición manual de dos estaciones.Disposición automática de dos estaciones con carga frontal.Disposición automática de dos estaciones con carga lateral.Disposición automática de dos estaciones en pórtico.Disposición automática de cuatro estaciones.
Fuente del catálogo: NEXTAS Off-Machine Pallet Changer System, Automation Solutions 2026, páginas PDF 9–13 (páginas impresas 15–24). Solicitar el catálogo
Guía de ingeniería e integración para cambiadores automáticos de palés
¿Va a integrar un APC en un sistema de palés, una célula robotizada o un flujo de mecanizado desatendido? Esta guía ayuda a dimensionar capacidad, definir señales de control e interbloqueos de seguridad, y estimar el impacto en el ciclo para mantener la repetibilidad y reducir riesgos de integración. Antes de fijar el número de palés, contraste la planificación de un APC de dos palés y un almacén multipalé (guía en inglés) con el tiempo de corte medido, la combinación de trabajos y la capacidad de reserva necesaria.
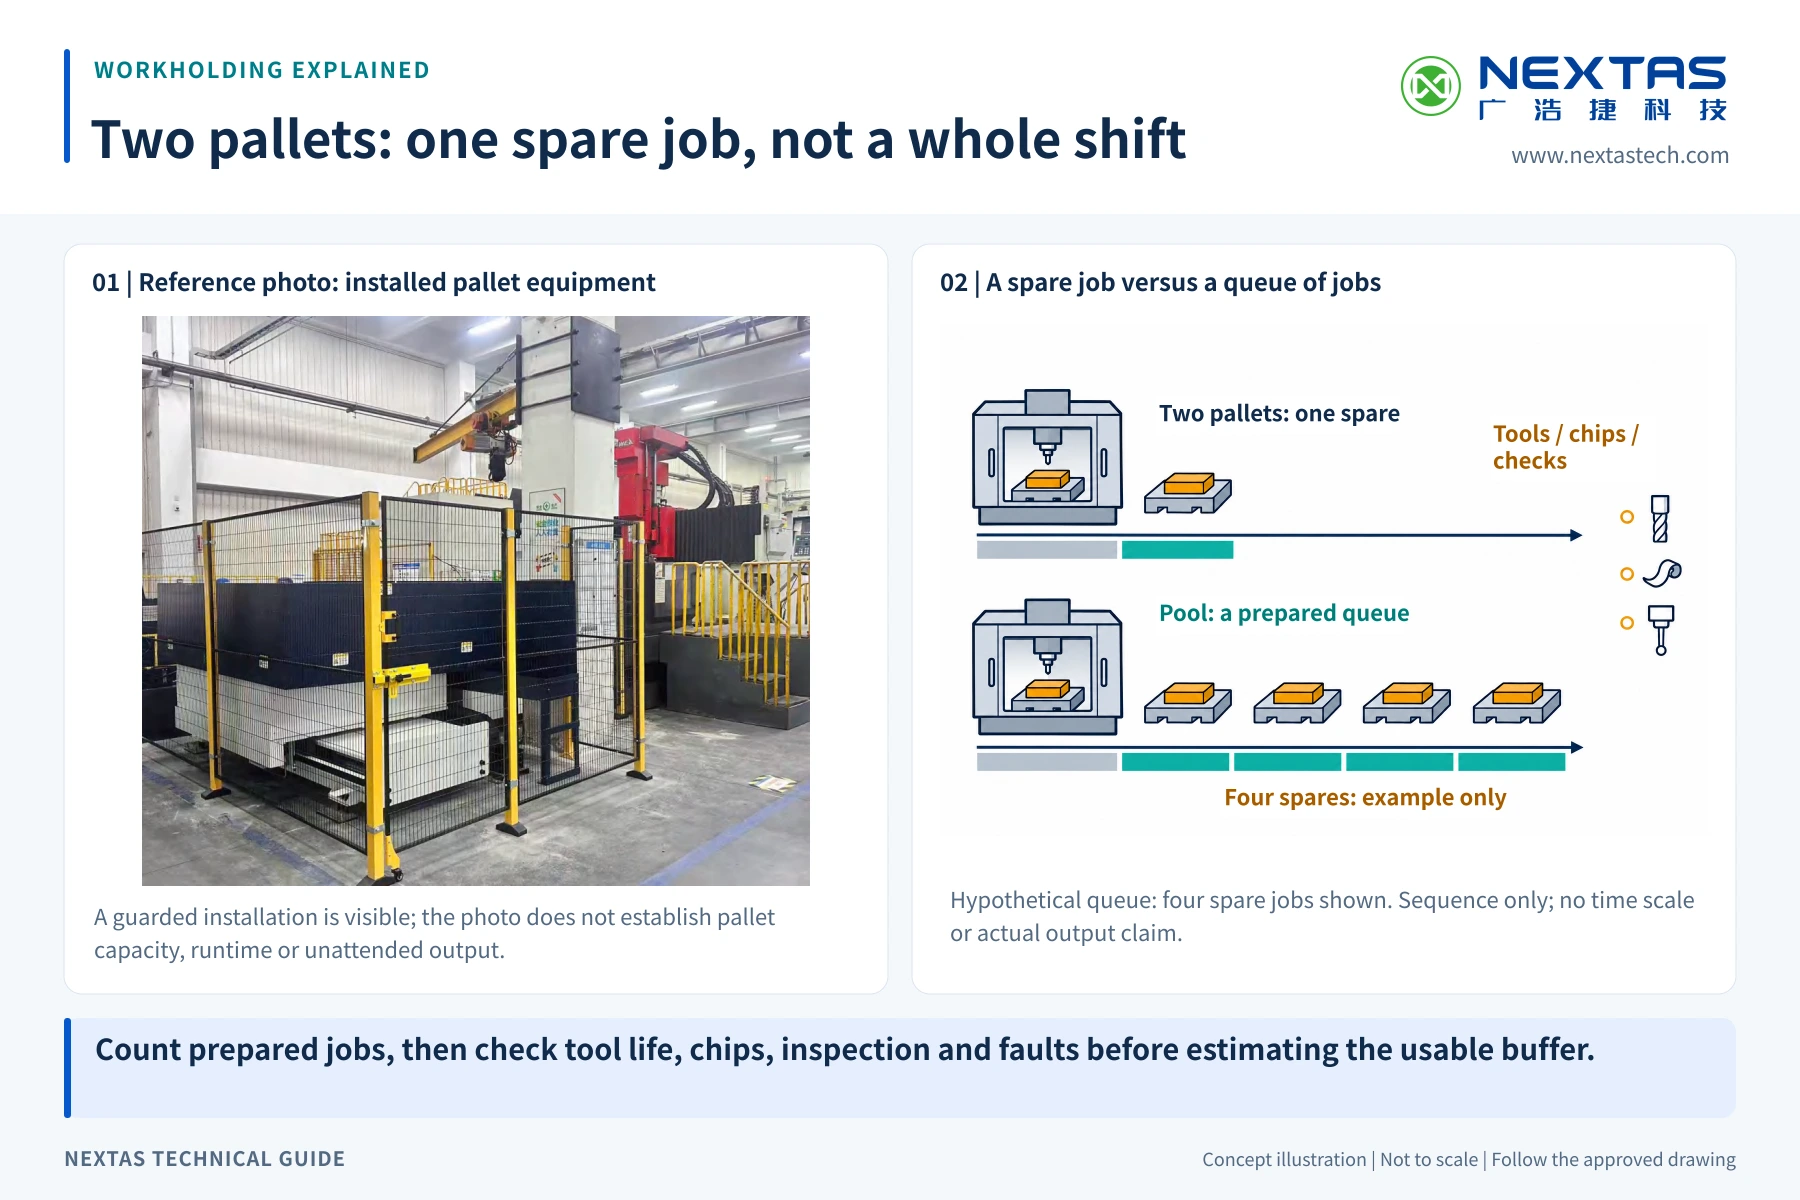
Dos palés: un trabajo de reserva, no un turno completoLa fila superior tiene dos palés en total: uno con el trabajo actual y otro preparado de reserva. La inferior utiliza cuatro trabajos de reserva en cola como ejemplo hipotético, no como afirmación de capacidad del sistema o autonomía. Los bloques grises y verde azulados muestran únicamente la secuencia de trabajos actuales y futuros; ninguna duración está a escala. Las herramientas, las virutas, la inspección y los fallos pueden agotar antes la cola utilizable. La fotografía original de instalación y el esquema conceptual no demuestran compatibilidad, funcionamiento sin supervisión ni producción real.Abrir el esquema de ingeniería a tamaño completo
Hoja de dimensionamiento: capacidad y tamaño de palé
Defina tamaño de palé, carga útil y momento desde el principio, especialmente en 5 ejes, para que la precisión no se degrade con el uso.
Tamaño de palé y estándar superior
Qué definir
Área útil, referencias, rejilla / ranura en T / punto cero
Por qué importa
Afecta la disposición de utillajes y la velocidad de cambio
Carga útil (kg)
Qué definir
palé + utillaje + pieza (incluye refrigerante)
Por qué importa
Impacta dinámica, rodamientos y aceleraciones seguras
Momento de vuelco
Qué definir
Desplazamiento del CG respecto al plano de referencia
Por qué importa
Clave para repetibilidad con cortes pesados
Repetibilidad objetivo
Qué definir
Tolerancia permitida y necesidad de re-referenciar
Por qué importa
Defina estrategia de centrado y verificación
Refrigerante y viruta
Qué definir
Inundación / TSC, tipo de viruta, evacuación
Por qué importa
Influye en sellos, sensores y fiabilidad
Escenario de automatización
Qué definir
Robot, sistema de palés, FMS, tamaño de lote
Por qué importa
Defina confirmaciones y secuencias
E/S del control e interbloqueos de seguridad
Un diálogo de control bien definido (códigos M, E/S y confirmaciones) puede ayudar a detectar errores de carga. No constituye por sí solo una función de seguridad: valide los sensores, los resguardos, los enclavamientos, la parada segura, la recuperación de fallos y la aceptación de la célula completa antes de operar sin supervisión.
palé presente
Implementación típica
Inductivo / RFID / llave mecánica
Notas
Una confirmación redundante puede mejorar el diagnóstico; no sustituye la función de seguridad ni la validación de la célula
Pinzado OK
Implementación típica
Presostato + sensor de posición
Notas
No depender solo de presión en funciones críticas
Despinzado OK
Implementación típica
Sensor de posición
Notas
Requisito antes de mover ejes o almacén
Puerta / resguardo
Implementación típica
Relé de seguridad / PLC
Notas
Definir funciones y nivel de seguridad mediante la evaluación de riesgos de la célula completa
Presión hidráulica/neumática OK
Implementación típica
Presostatos redundantes
Notas
Registrar tendencia para detectar fugas
Robot/almacén listo
Implementación típica
E/S discreta + lógica de tiempo máximo de espera
Notas
Estados seguros para recuperación tras parada de emergencia
Modelo rápido de ciclo y ROI
Cuantifica el aumento de tiempo de husillo con un modelo antes/después. Útil para justificar APC frente a cambio manual.
Tiempo actual de preparación por trabajo
Cómo usarla
Alineación, amarre, palpado
Resultado típico
Base para el retorno
Tiempo de cambio de palé
Cómo usarla
Cambio + confirmación
Resultado típico
Medir la parada del husillo antes y después de la integración
Tamaño y variedad del lote
Cómo evaluarlo
Compare cambios, familias de piezas y estabilidad del proceso
Resultado por validar
Mida los trabajos por día frente a la línea base y el alcance aceptado
Utilización del husillo (%)
Cómo usarla
Corte vs. espera
Resultado típico
Mejora el OEE con flujo paletizado
Costo laboral y turnos
Cómo usarla
Incluya primas nocturnas/horas extra
Resultado típico
Monetiza ahorro y capacidad adicional
Riesgo de rechazos/retrabajo
Cómo usarla
Eventos de mal amarre o mala carga
Resultado típico
Interbloqueos y repetibilidad lo reducen
Plan de mantenimiento preventivo
Una rutina simple mantiene la repetibilidad en producción de largo plazo (sistema de palés / mecanizado desatendido).
Diario
Qué revisar
Limpiar superficies de referencia; retirar viruta
Por qué
La viruta es la causa #1 de pérdida de repetibilidad
Semanal
Qué revisar
Revisar sensores y cables; probar confirmaciones
Por qué
Evita falsos OK y paradas
Mensual
Qué revisar
Verificar estabilidad de presión; sellos; cadena de interbloqueos
Por qué
Detecta fugas y deriva a tiempo
Trimestral
Qué revisar
Verificar repetibilidad con palé patrón / rutina de palpado
Por qué
Baseline medible para calidad
Anual
Qué revisar
Inspección completa: rodamientos, colectores, superficies de desgaste
Por qué
Alarga vida útil y reduce fallas sorpresa
Si se prevé trabajo sin supervisión, valide accionamiento y sujeción, sensores, resguardos, enclavamientos, parada segura, aislamiento de energía y recuperación mediante evaluación de riesgos y FAT/SAT o aceptación equivalente. Confirme en el alcance PLC/HMI, códigos M, identificación y colas de palés, y cualquier enlace FMS/MES.
Guía rápida: selección • integración • mantenimientoHaga clic para expandirHaga clic para colapsar
Los cambiadores de palés automáticos y manuales pueden separar parte del tiempo de preparación del tiempo de husillo. Esta guía le ayuda a elegir entre configuraciones manuales y automáticas, dimensionar el palé y definir cómo medir desgaste, tiempo de intercambio y repetibilidad durante el número de ciclos previsto y bajo el plan de mantenimiento aceptado.
Selección del método de cambio
Use la comparación manual/APC y los modelos de las tablas. Dimensione para el palé, el utillaje y la pieza de mayor carga; verifique por separado transporte, base de referencia y mesa. En células multimáquina confirme identificación de palé, protocolo y gestión de cola.
Integración: qué preparar antes de instalar
Tamaño del palé y capacidad de carga
Opción típica
Ajuste las dimensiones del palé al volumen de su utillaje de mayor tamaño y aplique el margen de carga dinámica definido para el sistema de intercambio.
Consejo práctico
Superar la carga nominal puede causar errores de posicionamiento y acelerar el desgaste de levas y guías.
Interfaz de punto cero en el palé
Opción típica
Seleccione base y palé según el plano de interfaz aprobado; confirme geometría, fijación y carga admisible.
Consejo práctico
La compatibilidad entre palé y utillaje depende del patrón de montaje, la carga, la altura y las holguras; ingeniería debe confirmar si el montaje es directo o requiere una placa adaptadora.
Diálogo entre PLC y códigos M
Opción típica
Asigne códigos M para la solicitud de intercambio, el intercambio completado, la lectura del ID del palé y las señales de fallo.
Consejo práctico
Incluya un tiempo máximo de espera, una parada segura y una secuencia de recuperación para un intercambio bloqueado. Esta lógica no evita por sí sola una colisión; valide el sistema completo mediante evaluación de riesgos y prueba de aceptación.
Espacio en planta y holguras de acceso
Opción típica
Reserve holgura para el radio de giro del palé, la zona de carga del operario y el alcance del robot.
Consejo práctico
Una holgura escasa puede causar colisiones durante el intercambio y dificultar la carga del utillaje.
Mantenimiento: mantenga la repetibilidad estable
Desgaste del mecanismo de intercambio (levas, guías, rodillos)
Síntoma temprano
Aumenta el tiempo de ciclo de intercambio; crece la dispersión de posicionamiento.
Prevención / solución rápida
Lubrique las guías según el intervalo del manual o del plan validado y mida el tiempo de intercambio con la frecuencia definida para detectar la degradación a tiempo.
Desgaste de los pasadores de localización del palé y de los receptores
Síntoma temprano
El palé asienta con holgura; las cotas de la primera pieza derivan.
Prevención / solución rápida
Inspeccione pasadores y receptores según el manual y el plan validado; sustitúyalos cuando superen el criterio de desgaste o de holgura definido.
Fugas en los actuadores hidráulicos o neumáticos
Síntoma temprano
Intercambio lento, bloqueo incompleto, aceite en el suelo.
Prevención / solución rápida
Revise conexiones y juntas según el manual y el plan validado; mantenga los repuestos definidos para la estrategia de mantenimiento.
Contaminación por viruta y refrigerante en la zona de intercambio
Síntoma temprano
El palé se atasca a mitad del intercambio; las superficies de localización se corroen.
Prevención / solución rápida
Instale protecciones antiviruta alrededor de la zona de intercambio; sople las caras de referencia del palé antes de cada cambio.
¿Necesita ayuda para dimensionar un palé, elegir entre un sistema manual y uno automático o integrarlo con su célula robotizada?
Lista de verificación para seleccionar un APC y guía de datosHaga clic para expandir
Lista de verificación para seleccionar un APC y guía de datos
Use esta lista para definir requisitos: tamaño de palé, carga, objetivos de repetibilidad, señales del control y enclavamientos de seguridad. Acelera el presupuesto y reduce el riesgo de integración.
Preparado para integrarse con sistemas de palés o robots; el funcionamiento sin supervisión requiere validar la célula completa
Repetición de montaje
Posición repetible reduce re-referenciado
Interfaz
Personalizable a mesas y patrones de fijación
Seguridad
Enclavamientos y estrategia de confirmación (según sistema)
Consejo: comparta el material, el modelo de máquina y el tiempo de ciclo objetivo. Propondremos configuración y metas medibles.
Compatibilidad y estándares
Integra sistemas de punto cero para referencias repetibles entre máquinas.
Admite varios estándares de superficie de palé según su utillaje.
Apto para producción alta variedad con cambios frecuentes.
Resultados medibles (antes → después)
Tiempo de husillo parado: medirlo antes y después.
Estandarización: menos variación de preparación.
La operación sin supervisión puede reducir intervenciones manuales después de validar los resguardos, los enclavamientos, la parada segura y la recuperación de la célula completa.
Configuración de utillaje
Especificación de palé: tamaño, interfaz y carga.
Integración: patrón de montaje, protecciones y holguras.
Flujo de trabajo: cola de palés, identificación y secuencia segura.
Evidencia y pruebas
Plano de celda con flujo de palés y zonas de seguridad.
Vídeo del ciclo de cambio y verificación de referencia.
Ejemplo de prueba de repetibilidad tras múltiples cambios.
Entrega y soporte
Revisión de integración: modelo de máquina y disposición.
Lista de verificación de instalación/puesta en marcha y formación.
Plan de servicio: repuestos y guía de mantenimiento.
¿Aún no sabe qué configuración elegir? Cuéntenos cómo trabaja.
Modelo de máquina, tamaño de mesa, espacio lateral y equipo nuevo o modernización.
Frecuencia de cambio, preparación externa y periodo sin operario previsto.
Familia y tipo de palé, objetivo de repetibilidad e interfaz de punto cero o referencia.
Página actualizada . Los valores de catálogo de esta familia proceden del catálogo NEXTAS 2026 de cambiadores de palés fuera de máquina y automatización. Compruebe las dimensiones sujetas a plano en el plano del modelo seleccionado. Solicitar el catálogo. Fábrica, catálogos y ferias.
01 ¿Se puede preparar el siguiente útil mientras la máquina está cortando?
Un cambiador automático de palés automatiza el intercambio de palés en una máquina CNC y puede apoyar la preparación fuera de la máquina y ampliar periodos sin operario. Antes de operar con robot o sin supervisión, valide en la célula completa la actuación y la sujeción, los sensores, los resguardos, los enclavamientos, la parada segura, el aislamiento de energía, la recuperación de fallos y la evaluación de riesgos mediante FAT/SAT o una aceptación equivalente. Las horas alcanzables dependen del material, la vida de herramienta, la integración y los criterios de aceptación.
02 ¿Cuáles son las especificaciones clave del APC?
Tamaño de palé, carga, control y tiempo de intercambio dependen de la configuración. El catálogo indica 200 kg para carga frontal, 350 kg para carga lateral o cuatro estaciones y 1.500 kg para el pórtico. Confirme el ciclo durante la aceptación con el palé cargado, recorrido, resguardos, intercambio de señales del PLC e interbloqueos de máquina. El catálogo no publica un tiempo de intercambio único para la célula cargada. La misma comparación imprime cambio de pieza de 15–45 min a 0,5–2 min, mecanizado efectivo de 4–4,5 h a 7–7,5 h por turno y preparación de 2–4 h a 10–20 min. Esos rangos son una comparación de catálogo, no la medición de aceptación. El texto de la página siguiente, transición de manipulación por debajo de un segundo y parada un 90 % menor, es redacción de catálogo, no el tiempo medido. La tabla de disposiciones indica un rango de prueba de estanqueidad de ± 0,01 mm, distinto de la repetibilidad de referencia de 0,005 mm. Un banner indica fuerza de sujeción hasta 60.000 N y fuerza de elevación automática hasta 1350 kg. Ese banner no es una fila de la tabla. La fila manda: estación doble manual y carga frontal 60.000 N y 600 kg de elevación, carga lateral y cuatro estaciones 90.000 N y 900 kg, pórtico 120.000 N y 2000 kg. La página de cuatro estaciones imprime un 300 % de eficiencia, un 40 % de rendimiento y una utilización superior al 95 % como afirmaciones de catálogo, no como garantía de la célula. La velocidad de transporte impresa ahí es 300 mm/s.
03 ¿Con qué controladores de máquinas CNC es compatible el APC?
La compatibilidad de control, E/S, PLC, protocolo, firmware e intercambio de señales debe confirmarse para la máquina y lista de señales del proyecto. La compatibilidad es la lista de señales de esa máquina. No hay una lista única para cada marca de control.
04 ¿Qué características de seguridad incluye el sistema APC?
Los sensores de asentamiento, sujeción y posición de puertas pueden aportar señales a la lógica de permiso, pero no constituyen por sí solos una función de seguridad. Antes de operar con robot o sin supervisión, valide en la célula completa la actuación y la sujeción, los sensores, los resguardos, los enclavamientos, la parada segura, el aislamiento de energía, la recuperación de fallos y la evaluación de riesgos mediante FAT/SAT o una aceptación equivalente.
05 ¿Cómo maneja el APC la producción de alta mezcla y bajo volumen (HMLV)?
El APC puede encajar en producción HMLV cuando la configuración y la célula completa se validan. Mientras la máquina trabaja en un trabajo (Parte A), un operador puede configurar de forma segura un trabajo completamente diferente (Parte B) en la estación de carga externa. Esta capacidad de 'configuración mientras se ejecuta' puede reducir las paradas asociadas a la preparación.
06 ¿Cómo es el proceso de instalación e integración?
La integración empieza por el layout del sitio, el montaje mecánico, las señales del control y la evaluación de seguridad. La puesta en marcha, las pruebas de aceptación, la formación de operarios y mantenimiento y los registros quedan en la oferta. El alcance cambia con la máquina y la configuración.
07 ¿Cómo debe evaluarse el retorno de inversión de un APC?
El retorno de un APC debe modelarse con la línea base de la planta, mezcla de piezas, lotes, turnos, horas desatendidas posibles, alcance de integración y coste total. El catálogo de automatización de 2026 imprime en la comparación de ciclo una utilización de máquina del 50 % al 90 %, una ganancia de capacidad del 60 % al 200 % y una amortización de 6 a 18 meses. Son cifras de catálogo, no una garantía para esta célula. El caso 1 del catálogo en esa página, un centro de mecanizado vertical con doble palé, informa como resultado de caso una productividad mensual del 66,7 % y una amortización de 6 meses. El caso 2 del catálogo, piezas grandes de precisión con gran variedad y bajo volumen, indica el mismo equipo, un centro de mecanizado vertical con doble palé, e informa una productividad mensual del 84 % y una reducción anual de coste de 456.000 yuanes chinos (RMB). Son resultados de caso. Hojas posteriores imprimen una utilización superior al 90 % como texto de catálogo. El cálculo de este taller sale de su propia línea base. Se calcula con la línea base, la mezcla, los lotes, los turnos, las horas desatendidas, la integración y el coste total.
08 ¿Dónde puedo obtener archivos CAD o documentación técnica?
Por favor, contáctenos. Envíe el modelo de máquina, la interfaz y la aplicación. Revisamos la configuración y el alcance de confidencialidad y confirmamos los archivos 2D/3D disponibles, como STEP/IGES o planos de conjunto.
Elija un cambiador de palés para su centro vertical
Envíe el modelo de máquina, el tamaño del palé y su peso cargado. Podemos comparar las disposiciones manuales y automáticas y definir qué interfaces deben revisarse. Empiece con los datos que tenga.
Abrir catálogo de productos 2026
Introduzca su correo electrónico de trabajo para abrir de inmediato el catálogo de productos 2026.