Préparez des changements de montage CNC plus rapides avec un système point zéro adapté à votre machine. Ce guide aide à choisir un récepteur ou une plaque, associer l’interface et préparer les données d’un devis utile. Comparez les produits publiés sur la page des systèmes point zéro.
Choisir le récepteur selon votre machine, l’interface et la charge
Une demande de devis utile relie le matériel exact des deux côtés de l’interface au montage machine, à la fixation supérieure, à la charge et à la méthode de réception. Notez les questions ouvertes avec les plans pour que NEXTAS puisse vous aider à les résoudre pendant la sélection.
Changer d’étau ou de palette sur la même machine est lent lorsque chaque mise en place doit être indiquée depuis le début. Un système point zéro laisse le récepteur sur la table ; le montage ou la palette se localise sur les goujons de traction, donc le changement devient un échange du montage complet — à condition que le récepteur, la plaque ou le goujon d’accouplement et le montage complet correspondent à votre machine et à votre charge.
Lorsque vous choisissez un système, examinez ces cinq points : le modèle exact du récepteur ou de la plaque et la révision de son plan ; la plaque ou le goujon de traction approuvé par le fournisseur ; le montage complet et le chemin de charge ; l’air, les signaux et la réaction sûre de la machine lorsque le système est alimenté ; et les documents et les essais que vous voulez avec la commande. Le modèle, le montage complet, la masse et la charge sont aussi ce qui rend deux systèmes comparables.
Si vous n’avez pas encore décidé si l’outil supérieur doit être un montage en queue d’aronde, un étau autocentreur ou un autre montage, revenez au guide d’architecture de bridage. Cette page suppose que la couche point zéro est déjà justifiée.
Orienter l’application vers la bonne famille de produits
« Système point zéro » couvre plusieurs formes. Un module récepteur peut être intégré dans une base ou dans la table machine. Une plaque manuelle peut libérer le montage associé avec un outil à main. Une plaque pneumatique peut utiliser l’air pour une action définie. Un système de référence apparié peut associer une base et un porteur faits l’un pour l’autre. Ces formes ne partagent pas une interface universelle.
Commencez par le chemin de production. Indiquez si une personne ou un robot manipule l’outillage supérieur. Indiquez où le montage est préparé, à quelle fréquence il se déplace et s’il doit passer entre des machines approuvées. Ajoutez le type de machine, l’interface de table ou de plateau rotatif, la hauteur disponible et l’accès pour l’entretien. Ces faits resserrent la famille avant le choix du modèle.
Utilisez les pages produit actuelles seulement comme carte d’orientation. La page du système point zéro MFG énumère des modules récepteurs nommés. La page de la plaque manuelle point zéro décrit la famille manuelle. La page de la plaque pneumatique point zéro couvre une autre voie d’actionnement. La page de la référence de positionnement BDS montre un concept de base et de porteur appariés. Demandez quel plan exact s’applique à l’offre.
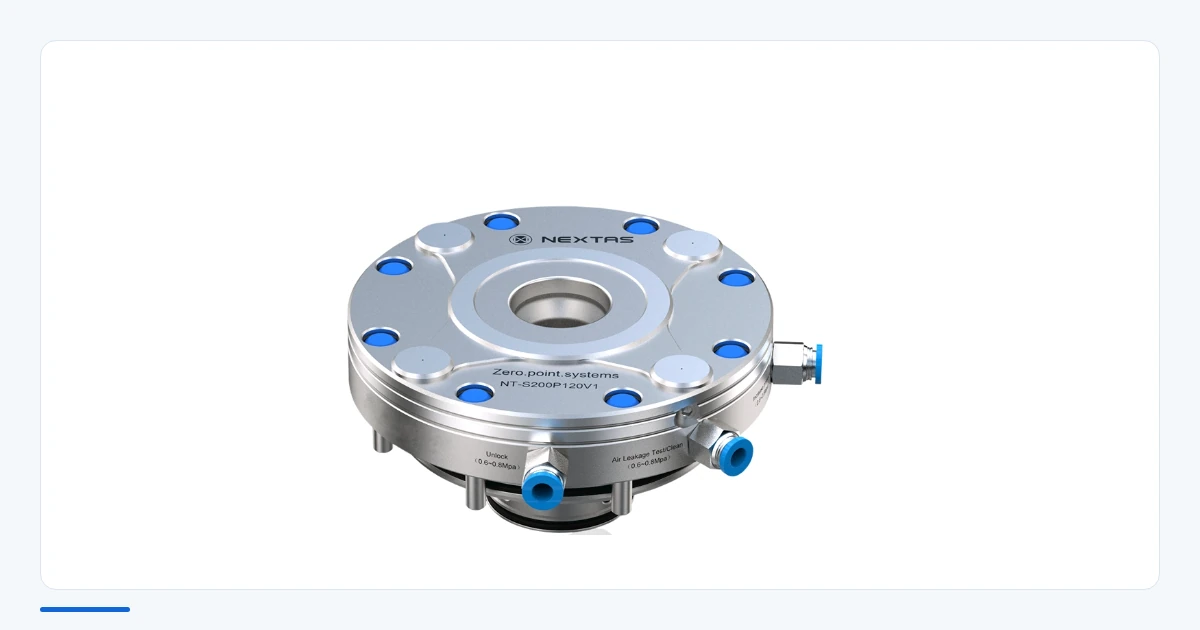
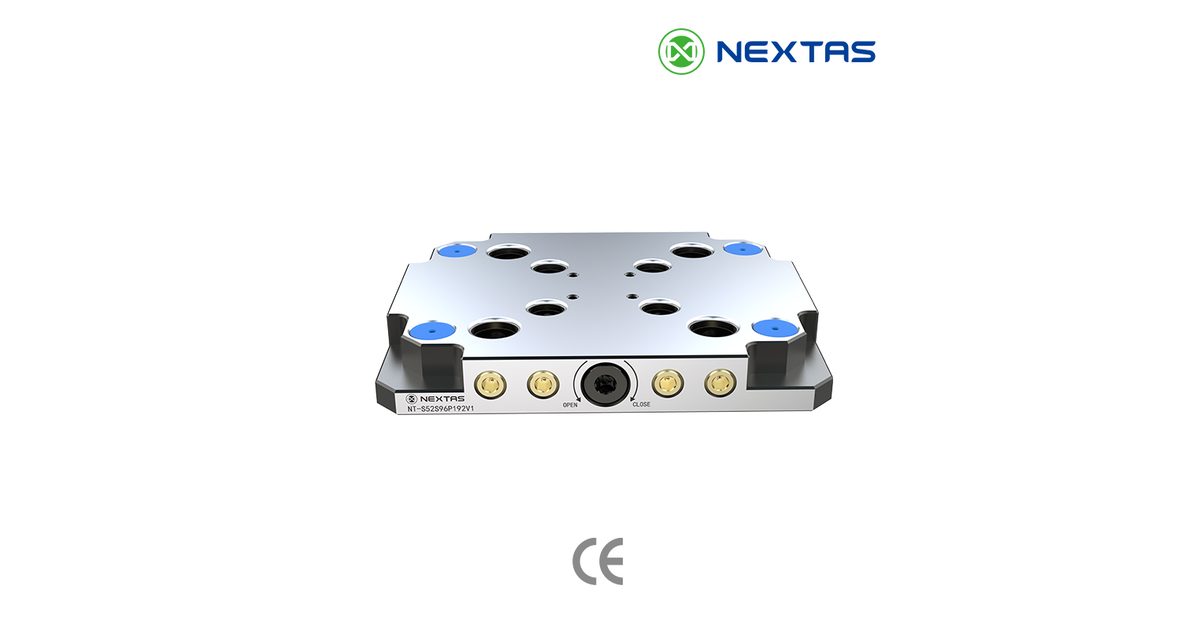
Ne copiez pas une valeur d’une famille vers une autre. Même les modèles d’une même page peuvent avoir des données différentes de taille, de charge et d’entretien. Une image produit peut montrer la forme et les orifices. Elle ne prouve ni les options internes, ni la révision de pièce, ni le contenu du colis.
Préparer un jeu de plans d’interface
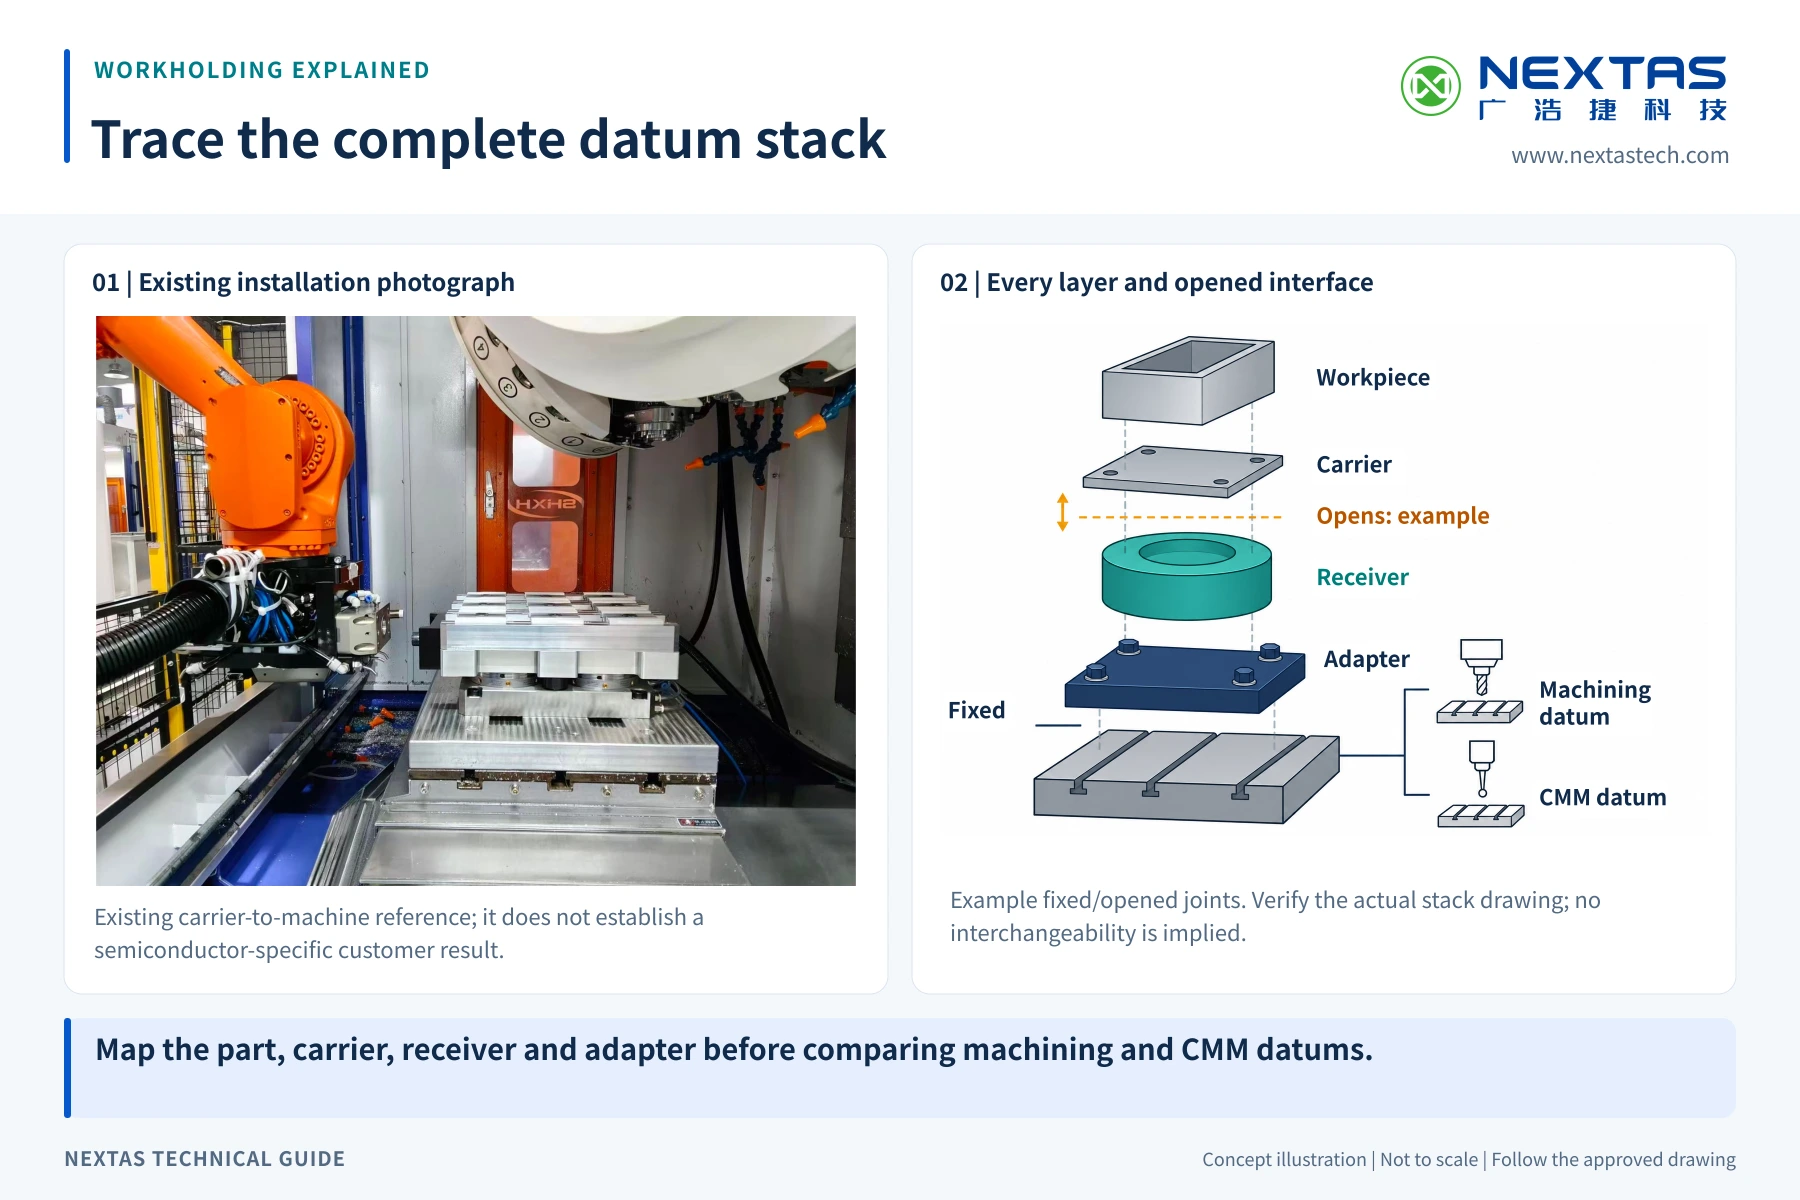
Le pas et le diamètre seuls ne disent pas si la palette reprendra la même place la prochaine fois. Un jeu de plans, de la machine jusqu’au montage, rend visibles les trous, les goujons, la hauteur du montage et les chemins de service. Commencez par la table machine ou la face rotative. Montrez la trame de trous, les rainures, les clavettes, la zone de montage permise et tout adaptateur. Ajoutez ensuite le récepteur ou la plaque, ses fixations, les pièces d’accouplement, la palette ou le montage supérieur et la pièce.
Marquez les repères de localisation et les surfaces qui portent la charge. Montrez la forme du goujon de traction, le sens d’engagement et la référence fournisseur. Ajoutez la hauteur du montage, l’enveloppe extérieure, l’accès pour un outil à main et le chemin des flexibles ou des câbles. Si un porteur peut être monté dans plus d’une orientation, définissez l’orientation permise et comment l’opérateur peut la voir.
Le pas et le diamètre sont des cotes utiles, mais ils ne définissent pas toute l’interface. Deux pièces peuvent partager un entraxe et utiliser des repères, des formes de goujon, des hauteurs, des joints ou des fixations différents. Une photo semblable prouve encore moins. Exigez une revue au niveau du plan et l’approbation écrite de l’appariement nommé.
Maîtrisez les révisions dans la consultation. Placez la révision à côté de chaque plan de machine, d’adaptateur, de récepteur, de palette et de goujon. Demandez au fournisseur de marquer toute hypothèse. Une offre qui dit « selon plan client » n’est pas complète si le plan client n’a pas de révision ou laisse la pièce d’accouplement indéfinie.
Dimensionner le système à partir de la charge et de l’appui
Ne choisissez pas un récepteur seulement d’après son plus grand chiffre d’effort. L’interface voit plus que la masse verticale. L’usinage peut pousser de côté ou créer un effet de rotation. Un robot ou un axe rotatif peut ajouter des efforts de mouvement. Un montage haut éloigne le centre de gravité de la base. Une plaque en porte-à-faux peut fléchir entre les appuis même si les récepteurs restent verrouillés.
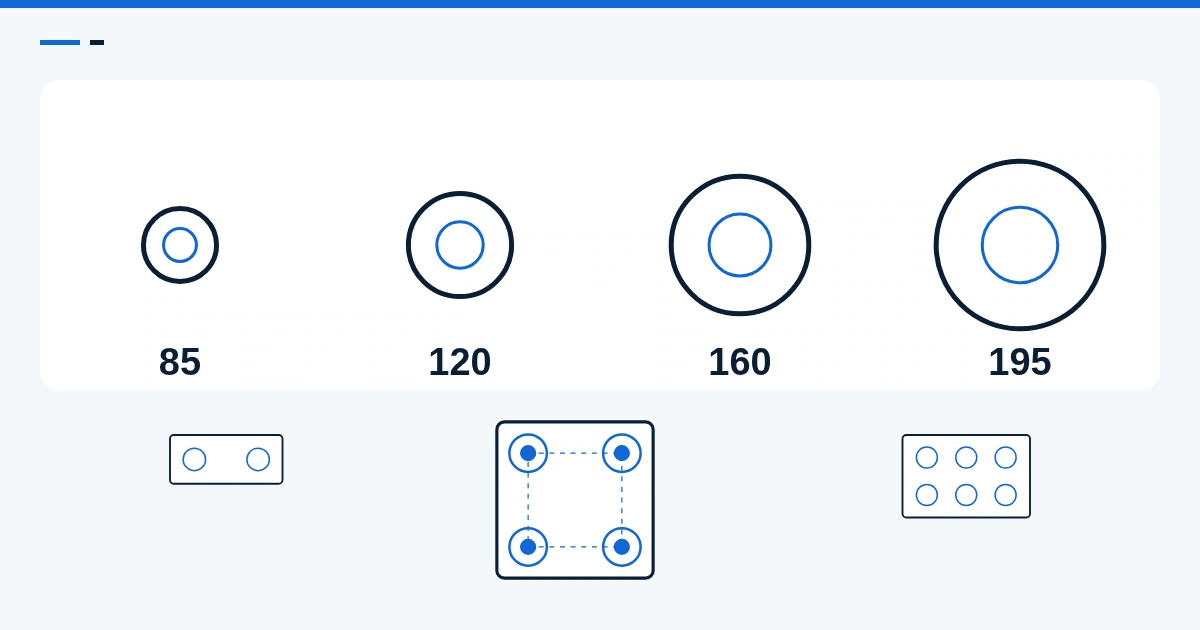
Donnez au fournisseur la masse totale et un emplacement simple du centre de gravité de tout le montage mobile. Montrez les efforts de coupe principaux et leur direction. Ajoutez la vitesse prévue ou le cas de mouvement lorsque le montage se déplace. Marquez le nombre de récepteurs, l’entraxe et l’appui sous la plaque. Le responsable machine et le responsable de gamme doivent approuver ces données d’entrée. Utilisez le guide de taille du récepteur et du nombre de modules pour comparer les classes 85 mm, 120 mm, 160 mm et 195 mm avant de figer la consultation.
Une valeur d’effort appartient à un modèle nommé dans des conditions indiquées. Demandez ce que signifie la valeur publiée, quelle direction elle couvre et quelles pièces d’accouplement ont été utilisées. Demandez les limites de moments, d’efforts latéraux et de portée non soutenue lorsqu’elles touchent la conception. Si la donnée n’est pas publiée, gardez le point comme question d’ingénierie au lieu de combler le vide avec une valeur de famille.
La précision de la pièce finie est un résultat distinct. L’interface n’est qu’une liaison dans la chaîne. La rigidité de la plaque, la localisation du montage, les mors, le brut, les outils, l’état machine, la température et le contrôle agissent tous sur la pièce. Un essai de répétition du récepteur ne remplace pas un essai de première pièce du procédé.
Transformer l’offre en une nomenclature de modèles exacts
Une nomenclature de modèles claire permet aux achats, à l’ingénierie et à la réception de lire la même promesse. Donnez à chaque ligne un numéro de poste propre. N’acceptez pas un nom de famille là où un modèle est nécessaire.
| Champ de consultation | Quoi enregistrer | Pourquoi cela compte |
|---|---|---|
| Récepteur ou plaque | Modèle, révision, quantité et actionnement | Empêche des données d’une autre taille ou d’une autre famille d’entrer dans la commande. |
| Pièces d’accouplement | Références, rôle du goujon, quantité et plan | Définit la liaison réelle au lieu de s’appuyer seulement sur le pas. |
| Pièces de montage | Adaptateur, clavettes, vis, joints et appui | Rend clairs les éléments inclus et ceux fournis par le client. |
| Options | Levage, air de nettoyage, détection ou autres fonctions citées | Empêche une option de devenir une fonction supposée. |
| Documents | Plans, notice, liste d’entretien et relevé de contrôle | Donne à la réception et à la maintenance un dossier défini. |
Indiquez aussi la limite de l’offre. Listez ce que fournit NEXTAS, ce que fournit le constructeur de la machine, ce que conçoit l’intégrateur et ce que l’usine vérifie. C’est essentiel pour les adaptateurs, distributeurs, capteurs, flexibles, raccords, câblage de commande et protecteurs. Une nomenclature complète vaut mieux qu’une formule large du type « prêt pour l’automatisation ».
Définir l’air, les signaux et les autorisations machine
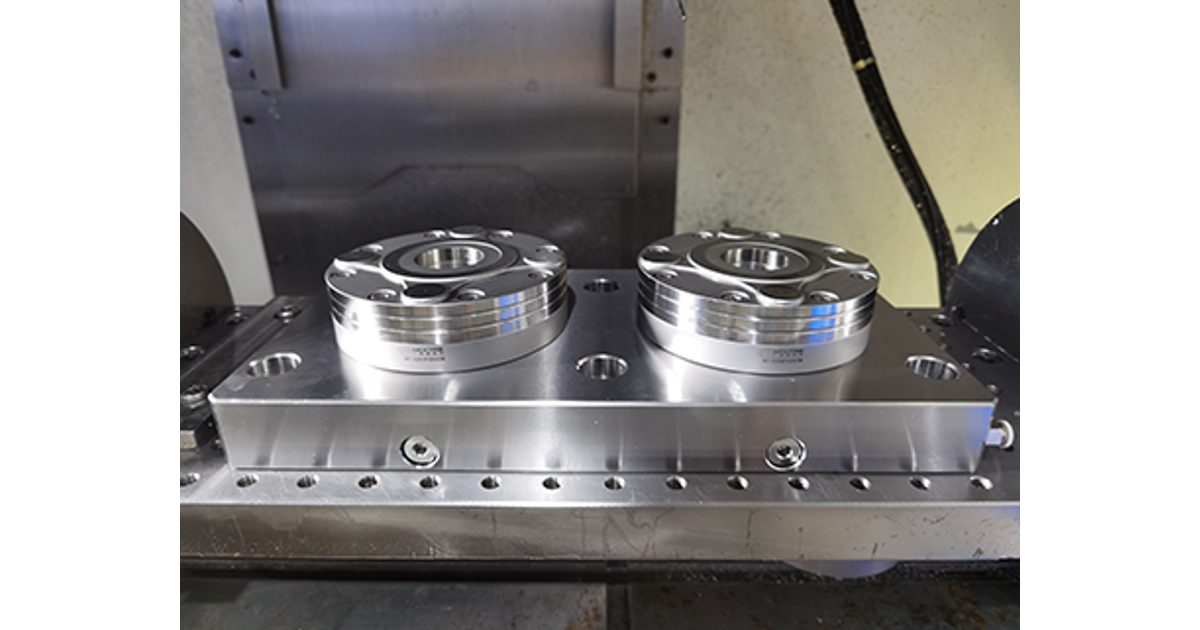
Un desserrage motorisé exige un circuit pneumatique approuvé. Indiquez la plage et la qualité de l’air d’usine au point d’utilisation. Nommez l’état du distributeur pour chaque action. Marquez quels orifices desserrent, soulèvent, nettoient ou servent une autre option sur le modèle exact. Ne déduisez pas la fonction d’un orifice d’après une photo.
Un signal d’assise ou de verrouillage doit avoir une signification écrite. Indiquez quel appareil le crée, ce que veulent dire vrai et faux, et quelles pannes peuvent se ressembler. Un signal de pression peut seulement prouver une pression dans une ligne. Il peut ne pas prouver que chaque surface d’accouplement est propre ou que le montage est chargé correctement. Fixez la logique avec les données de modèle du fournisseur et la revue de risque de l’intégrateur.
Rédigez un tableau d’états. Incluez le démarrage normal, la demande de desserrage, le chargement, le contrôle d’assise, la confirmation de verrouillage, l’autorisation d’usinage, la perte de signal, l’air bas, le dépassement de temps et la reprise. Définissez quelle partie possède chaque signal. La machine-outil ne doit pas entrer dans un cycle automatique seulement parce qu’une entrée a changé d’état.
L’air de nettoyage peut aider à chasser des copeaux libres lorsque le modèle nommé et le circuit le permettent. Ce n’est pas une preuve d’assise propre. La cellule a encore besoin d’une méthode définie de contrôle et de nettoyage. N’ajoutez pas de débris pour un essai de défaut, sauf si le fournisseur, le responsable machine et le responsable sécurité approuvent la méthode.
Pour une revue de commande plus poussée, utilisez la liste de contrôle des entrées et sorties et des états de défaut séparée. Pour les questions d’air, d’assise, de copeaux et de reprise sûre au niveau de la cellule, voyez plaques pneumatiques point zéro pour le chargement automatisé. Ces articles ne remplacent pas la notice du modèle exact.
Convenir de la réception avant la commande
La réception doit commencer par les documents. Vérifiez les étiquettes de modèle, les révisions de plan, les éléments inclus, les enregistrements de matière ou de traitement lorsqu’ils ont été promis, et le relevé de contrôle lié au matériel expédié. Confirmez que les pièces d’accouplement et les options correspondent à la nomenclature approuvée.
Au contrôle d’entrée, cherchez les dommages de transport et vérifiez les cotes nommées qui comptent pour le montage. Installez le système selon la notice en vigueur. Utilisez les fixations, l’ordre et les raccordements de service indiqués. Notez l’instrument, le repère, la température et l’état de propreté. Un nombre sans méthode est difficile à répéter.
Prévoyez un essai propre de réinstallation sur le montage complet de l’acheteur. Retirez et replacez le vrai montage supérieur par la méthode normale. Mesurez une caractéristique indiquée depuis un repère indiqué. Utilisez assez de cycles pour voir la variation de manutention, mais fixez le nombre et la limite selon le besoin de la pièce et du procédé. Un rapport fournisseur peut guider ce plan. Il ne peut pas approuver la machine, l’adaptateur et le montage de l’acheteur.
Si la cellule est automatisée, essayez les défauts sans créer un danger nouveau. L’intégrateur doit simuler la perte de signal approuvée, l’air bas, le dépassement de temps et les états d’assise refusée. Confirmez que le mouvement est bloqué comme prévu et que la reprise exige les contrôles prévus. Gardez les personnes hors de la zone de danger et utilisez la procédure sûre de mise en place du responsable machine.

Après la réussite de l’interface, usinez une première pièce maîtrisée. Contrôlez les caractéristiques touchées par la localisation et l’appui. Si le montage doit passer d’une machine à l’autre, répétez le transfert approuvé et contrôlez de nouveau. Enregistrez le résultat comme preuve d’usine pour ce montage, pas comme une affirmation générale sur chaque système point zéro.
Ce qui rend précis un devis de récepteur et de goujon
Un devis de récepteur et de goujon n’est clair que dans la mesure de la machine et du montage complet que vous voulez changer. Les plans de table ou de plateau rotatif, les plans du montage complet ou du montage, la masse, le centre de gravité, les directions de coupe et la méthode de chargement rendent les modèles et les options plus faciles à comparer.
Si une famille de modèles est déjà choisie, nommez-la. Dites si le montage se déplace à la main, au palan ou au robot, et mentionnez les besoins d’air ou de signal si le système est alimenté.
Questions de consultation sur le système point zéro
Puis-je spécifier un système point zéro par le seul diamètre du récepteur ?
Non. La consultation doit nommer le modèle et la révision du récepteur, la pièce d’accouplement, la trame de montage, la géométrie du goujon de traction, le mode d’actionnement et les options permises. Une taille ou un aspect proches ne prouvent pas l’ajustement.
Un pas de 52 mm ou de 96 mm prouve-t-il la compatibilité ?
Non. Une valeur de pas ne décrit qu’une partie d’une interface. Confirmez les plans exacts, les repères, la forme du goujon, la trame de trous, la hauteur, les fixations et les pièces d’accouplement approuvées par le fournisseur.
Faut-il choisir le modèle à l’effort de bridage le plus élevé ?
Non. Partez de la masse totale, du centre de gravité, des efforts de coupe et de mouvement, de l’entraxe des récepteurs, de l’appui de la plaque et des limites du modèle choisi. Une grande étiquette d’effort ne corrige pas un montage faible ou non soutenu.
Que doit dire une consultation automatisée sur l’air et les signaux ?
Indiquez le circuit d’air approuvé, la plage de pression, l’état du distributeur, la source du signal, les conditions vrai et faux, les autorisations machine, la réponse au défaut et la reprise sûre. Ne supposez pas qu’une option est incluse.
Quelle preuve de répétabilité faut-il demander ?
Demandez une preuve liée au modèle exact et aux pièces d’accouplement. Le rapport doit indiquer la méthode, la charge, les cycles, l’état de propreté, la température et l’instrument de mesure. Définissez ensuite un essai d’entrée pour votre propre montage.
Que dois-je confirmer avant de passer le bon de commande ?
Avant de commander, confirmez les numéros de modèle, les révisions de plan, l’interface et le montage complet, les pièces incluses, les options, les besoins d’air et de signal, la liste de documents, la méthode de contrôle et les limites d’acceptation, afin que ce que vous recevez corresponde au devis.
Étape suivante : demander une nomenclature de modèles annotée
Si vous choisissez un récepteur NEXTAS et des pièces d’accouplement, parlez-nous de la machine et du travail que vous voulez changer. Un plan de table ou du montage complet aide si vous en avez un.