



Saisissez votre adresse e-mail professionnelle pour ouvrir immédiatement le catalogue produits 2026.
Mandrins flottants à 4 mors P150 / P220 avec une vis qui coordonne le contact d’abord en X, puis en Y ; vérifiez le repère d’usinage après le serrage
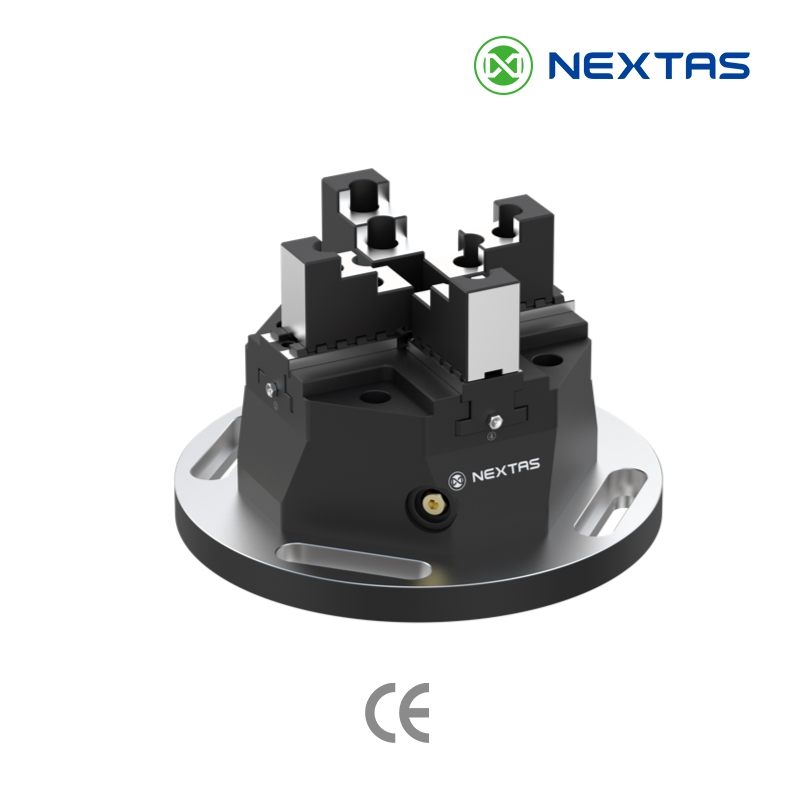
Pour les pièces irrégulières, asymétriques ou rondes, les mors flottants s’adaptent à quatre zones de contact par un mouvement coordonné d’abord en X, puis en Y. Le centre de serrage dépend de la géométrie de la pièce et des points de contact ; mesurez le repère d’usinage nécessaire avant la passe.
Par rapport à l’étau autocentrant à deux mors, le bon choix pour les bruts prismatiques, ce mandrin flottant à 4 mors est prévu pour les formes qu’un étau à mors parallèles ne peut pas prendre pour référence : pièces coulées, pièces forgées, carters et pièces de révolution qui demandent un centrage en X et en Y.
Bon cas d’emploi
À utiliser quand la pièce n’a pas de faces parallèles à serrer
Pièces coulées, pièces forgées, carters et pièces rondes ou asymétriques qui, sinon, demandent un centrage manuel lent sur un mandrin à 4 mors classique.
Comparer d’abord
Commencez par la plage de serrage : 0–150 mm ou 0–220 mm
Le P150 offre 0–150 mm et 30 000 N ; le P220 offre 0–220 mm et 40 000 N. Confirmez la masse admissible de la pièce, les moments et les efforts de coupe pour l’ensemble de montage complet.
Étape suivante
Aller aux données, au fonctionnement ou aux téléchargements
La matrice des modèles dimensionne le mandrin. Le guide de la séquence de serrage montre l’autocentrage en X/Y étape par étape.
Nous confirmons si le P150 ou le P220 convient à votre famille de pièces, et comment monter le mandrin sur la table, la palette ou la base point zéro, avant que vous compariez les tableaux.
Voies rapides de demande
Partagez une photo ou un plan et les cotes extérieures approximatives pour que l’ingénierie réponde avec le bon modèle.
Le formulaire préremplit Mandrin flottant à 4 mors pour une réponse plus rapide.
Envoyez la forme, les cotes extérieures, la masse, la matière et si les surfaces de serrage sont brutes de fonderie ou usinées.
Indiquez la plus petite et la plus grande pièce de la famille afin de confirmer 0–150 mm (P150) ou 0–220 mm (P220) avec une marge.
Montage direct en rainure en T par la plaque de fixation, ou intégration sur une base point zéro pour des changements rapides ; indiquez le modèle de machine.
Deux tailles de corps couvrent la plupart des pièces irrégulières : P150 pour les pièces compactes jusqu’à 150 mm de large, P220 lorsque la famille grandit ou que les passes deviennent plus lourdes. Les deux partagent le même mécanisme à mors flottants, une course de serrage de 20 mm et une répétabilité de positionnement de 0,02 mm.
| Modèle | Référence | Force de serrage | Course de serrage | Plage de serrage | Répétabilité | Poids |
|---|---|---|---|---|---|---|
| P150 | NT-S00P150SZ | 30 000 N | 20 mm | 0–150 mm | 0,02 mm | 21,4 kg |
| P220 | NT-S00P220SZ | 40 000 N | 20 mm | 0–220 mm | 0,02 mm | 41 kg |
Le corps plus léger de 21,4 kg convient aux machines plus petites et aux pièces jusqu’à 150 mm de large, plus faciles à déplacer entre tables et palettes.
Plage de 0–220 mm et force de serrage catalogue de 40 000 N. Confirmez la masse admissible, le centre de gravité, la capacité de montage et les moments de coupe avant de retenir le P220.
Mors et corps en acier inoxydable trempé, structure à haute résistance avec graissage intégré sur les deux modèles.
Le mécanisme à mors flottants coordonne le contact sur les pièces irrégulières, complexes ou rondes. Vérifiez le centre obtenu et la répétabilité au resserrage pour la pièce et le montage choisis.
Les positions des mors flottants s’ajustent librement à des pièces de tailles et de formes différentes. Un mandrin couvre une famille de pièces mélangée, ce qui augmente l’utilisation du montage et réduit le coût d’outillage.
Les mors flottants peuvent répartir le contact sur quatre zones. Les parois minces, les surfaces inégales et les efforts de coupe exigent quand même un essai de serrage pour contrôler la déformation, le glissement et le contact complet.
Une vis coordonne la séquence de serrage. Utilisez la méthode de serrage approuvée et contrôlez l’appui, le contact des mors et la position de la pièce avant l’usinage.
Une vis assure d’abord la précontrainte en X, puis le contact en Y. Sur une forme irrégulière, le centre de serrage n’est pas forcément le centre géométrique ou d’usinage ; vérifiez-le avec la méthode de mesure convenue.
ÉTAPE 1
Tournez la vis autocentrante du corps avec la clé six pans. Les mors flottants en X se rapprochent jusqu’à localiser et préserrer la pièce au centre de l’axe X.
ÉTAPE 2
Continuez à tourner la même vis. Les mors en Y se rapprochent, localisent le centre de l’axe Y et appliquent la force de préserrage : l’autocentrage est alors terminé.
ÉTAPE 3
Quand les deux axes sont en contact, serrez selon la méthode approuvée du modèle choisi. Contrôlez le contact, l’appui, la position de la pièce et la déformation avant l’usinage.
Démonstration produit de 16 secondes
Voyez comment une seule vis coordonne le mouvement des mors en X et en Y dans cette démonstration verticale. Utilisez-la avec les trois étapes ci-dessus pour confirmer le mouvement avant de parler de votre pièce.
Continuer vers le guide de sélectionUtilisez le plan d’installation et de contrôle propre au modèle pour vérifier le montage complet. Le catalogue indique une répétabilité de composant de 0,02 mm ; les intervalles d’entretien et le résultat atteignable dépendent de l’application.
Saisissez votre e-mail professionnel pour ouvrir le catalogue produits 2026 de cette famille.
Demandez les fichiers disponibles des modèles P150 ou P220 pour une revue d’implantation ; l’ingénierie confirme le format et la configuration.
C’est un mandrin de serrage autocentrant à quatre mors flottants qui s’adaptent à la forme de la pièce. Il convient aux ateliers qui usinent des pièces irrégulières, asymétriques ou rondes, des pièces coulées, des pièces forgées et des carters, là où le centrage manuel sur un mandrin à 4 mors classique est l’étape la plus lente de chaque montage.
Une seule vis entraîne les mors flottants en X et en Y. Les mors en X préserrent d’abord, puis les mors en Y établissent le contact. Serrez selon la procédure du modèle choisi et vérifiez le centre de serrage obtenu ; un contour irrégulier ne place pas automatiquement son repère géométrique ou d’usinage à ce centre.
Deux modèles de catalogue : P150 (NT-S00P150SZ) avec 30 000 N de force de serrage, une plage de serrage de 0–150 mm et une masse de 21,4 kg ; et P220 (NT-S00P220SZ) avec 40 000 N, 0–220 mm et 41 kg. Les deux ont une course de serrage de 20 mm et une répétabilité de positionnement de 0,02 mm.
Le catalogue indique 0,02 mm de répétabilité de positionnement pour le P150 et le P220. Le résultat installé dépend de la géométrie de la pièce, du contact des mors, de la méthode de serrage, de la propreté, du montage et de la méthode de mesure. Vérifiez les critères d’acceptation convenus sur la pièce prévue.
Les mors flottants peuvent répartir le contact autour d’une pièce irrégulière, mais ils ne garantissent pas une déformation nulle, l’absence de glissement ni un contact complet. Validez l’épaisseur de paroi, la matière, les appuis, la géométrie des mors, la force de serrage et la passe prévue sur une pièce représentative.
Confirmez la plaque de base, le schéma de vis, les éléments de localisation, la hauteur d’empilement, la capacité de la table et le cas de charge par rapport au plan approuvé. Une interface point zéro peut aider le transfert entre machines, mais le temps de changement et le décalage d’axe doivent être mesurés sur l’ensemble complet.
Le catalogue indique une construction en acier inoxydable trempé et un graissage intégré. Nettoyez, contrôlez et graissez selon la notice du modèle choisi et le cycle d’utilisation, et mesurez la répétabilité à intervalles. Aucune durée de service fixe ni aucun nombre de cycles n’est garanti.
Indiquez le modèle P150 ou P220, la face de montage, la quantité, et s’il vous faut un plan 2D des mors ou un corps 3D pour le contour irrégulier. Nous indiquons quels fichiers nous pouvons envoyer, et quand le mandrin part, dans le devis après cette revue.
Devis rapide
Le nom, l’e-mail professionnel et une note sur la pièce coulée ou la forme irrégulière suffisent pour ouvrir le devis. Nous indiquons si le P150 ou le P220 convient, et son coût, après avoir vu le contour.