Pièces minces ou sensibles à la déformation
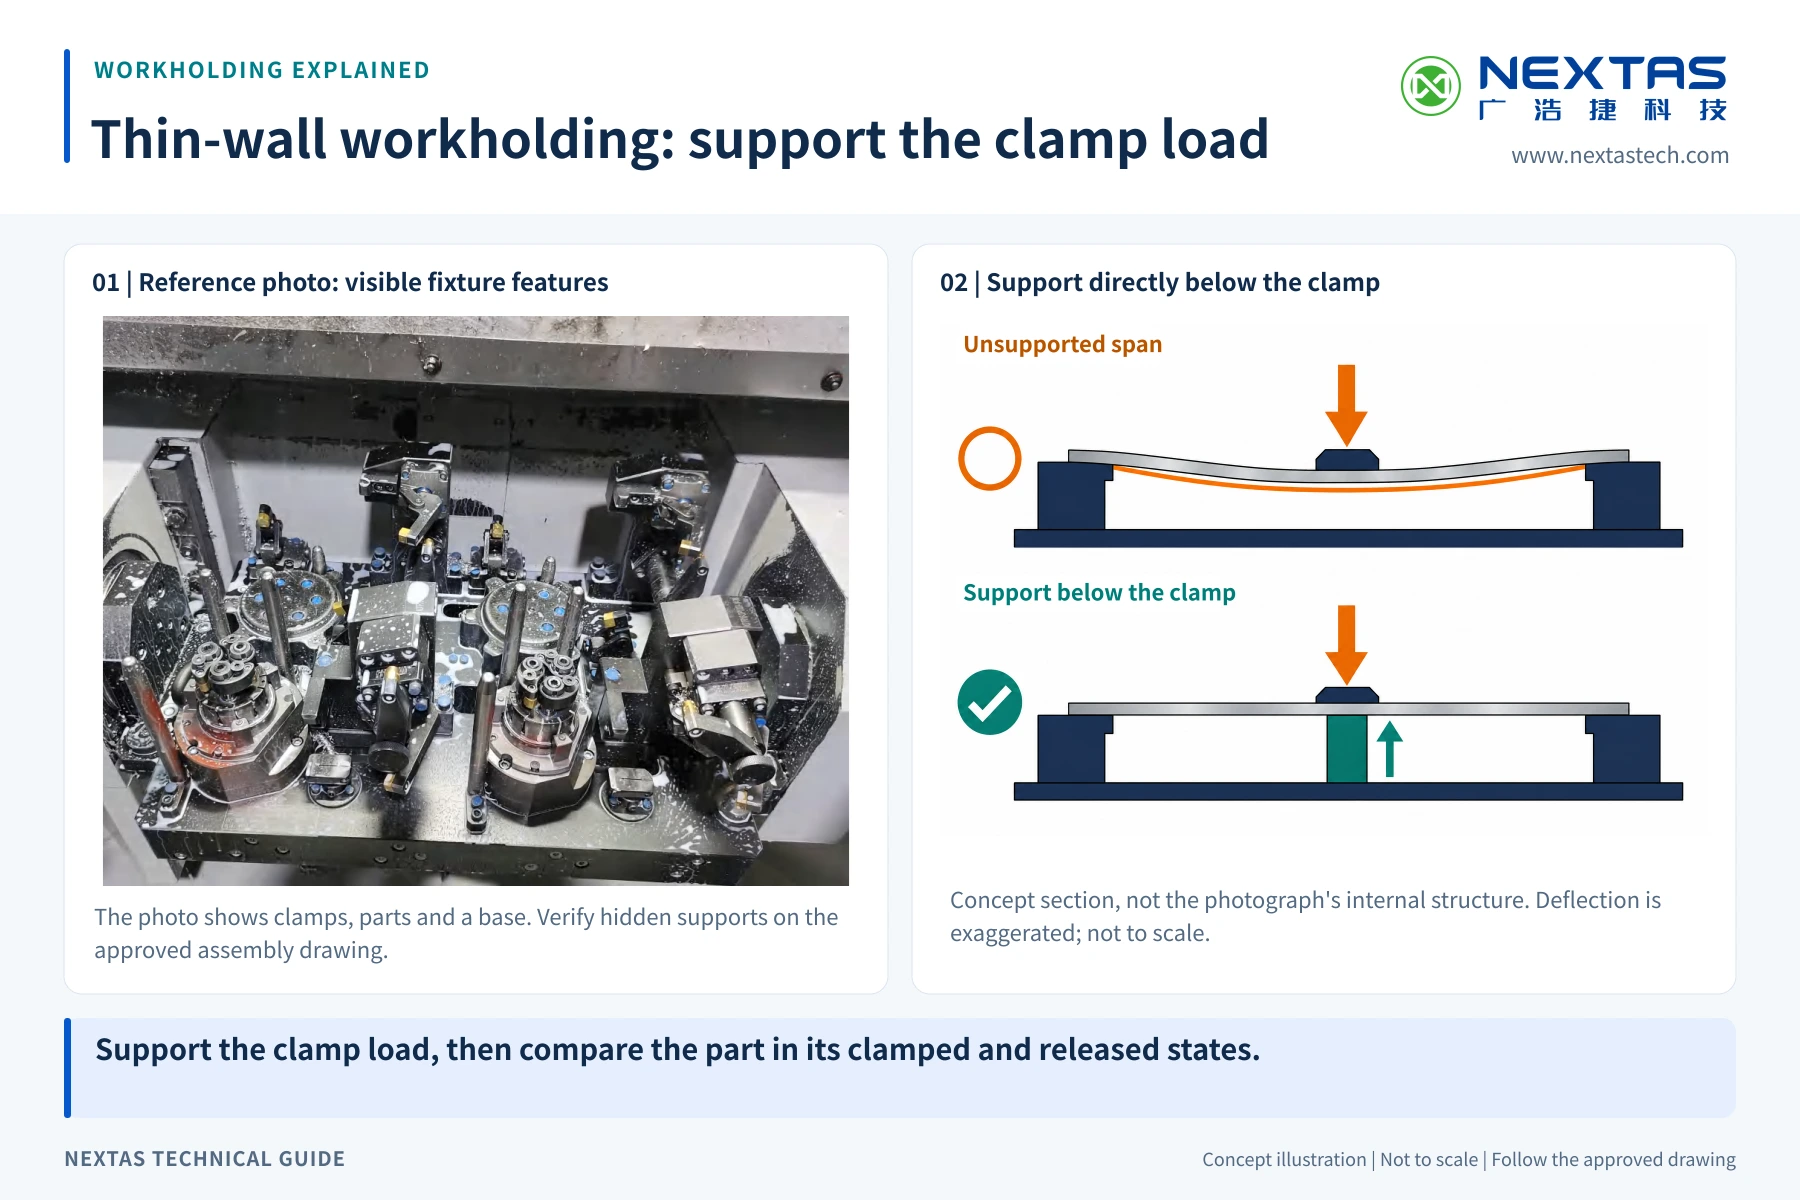
Des points de serrage équilibrés, des supports hydrauliques et une pression étagée ou multizone peuvent limiter la déformation ; mesurez les géométries critiques pendant l’essai pilote.
Un bridage conçu pour la pièce et son procédé de production
Concevez le montage autour de la pièce, de ses références et de sa gamme d’usinage. NEXTAS développe le positionnement, le bridage hydraulique et les commandes pour la production dédiée, y compris les pièces nécessitant des appuis supplémentaires ou des efforts de serrage maîtrisés. Étudiez ensemble l’accès des outils, la pression et l’automatisation avant de libérer la conception.
Une adresse e-mail professionnelle est requise pour ouvrir le catalogue
Adéquation au projet
Comparez les contraintes de pièce et de production ci-dessous avant de définir une architecture de montage dédiée.
Pour les pièces minces en aluminium ou titane et les bases en queue d’aronde ou point zéro, consultez le bridage aéronautique. La production répétitive automobile est présentée dans l’application automobile.
Des points de serrage équilibrés, des supports hydrauliques et une pression étagée ou multizone peuvent limiter la déformation ; mesurez les géométries critiques pendant l’essai pilote.
Une pression hydraulique maîtrisée peut réduire une part de la variabilité opérateur. Mesurez l’effort, la position des références et la déformation selon le plan de contrôle.
Les raccords rapides et la confirmation de présence pièce et de position de serrage facilitent les cellules à changeur de palettes, point zéro ou chargement robotisé.
Le positionnement propre à la pièce, l’évacuation des copeaux et la séquence de serrage sont étudiés pour dégager l’outil ; vérifiez l’enveloppe et les collisions sur la machine réelle.
Pour commencer, partagez le plan ou la description de pièce, la machine et l’objectif de production. Les références critiques, le circuit et l’automatisation seront précisés dans l’étude détaillée ci-dessous.
Travaillez avec NEXTAS pour adapter le concept de montage à votre pièce, au volume des lots et à la séquence d’usinage. Définissez le positionnement, le bridage hydraulique et les exigences de commande au cours d’une même revue technique. Une proposition au périmètre clair permet d’évaluer l’investissement au regard du temps de chargement, de la régularité du procédé et des besoins de production récurrente.
Ingénierie intégrée
Les quatre étapes relient références de pièce, brides, circuit et commande. Le plan de validation du projet fixe les charges, les accès et la réception de l’ensemble.
Définir une stratégie 3-2-1 ou des références CTQ sur mesure selon la rigidité de la pièce et l’accès de l’outil.
Choisir brides pivotantes, brides de plaquage ou latérales, supports hydrauliques et éléments anti-soulèvement.
Prévoir distributeurs, valves de séquence, maintien et confirmation de pression.
Coordonner les capteurs PNP/NPN, la logique code M ou automate, les raccords tournants et les passages à travers la palette. Ces retours restent des signaux de procédé ordinaires.
Carte de configuration
Configurez les fonctions principales selon la famille de pièces, les opérations et l’architecture de commande. Les choix définitifs suivent l’examen du plan et de la machine.
L’accès outil, l’évacuation des copeaux, le cheminement de l’arrosage, l’accès de maintenance et la logique de desserrage sont vérifiés pour chaque architecture.
Réalisations d’architectures de montage
L’implantation suit la pièce, la stratégie de références, l’accès outil, la rigidité et la séquence de production.
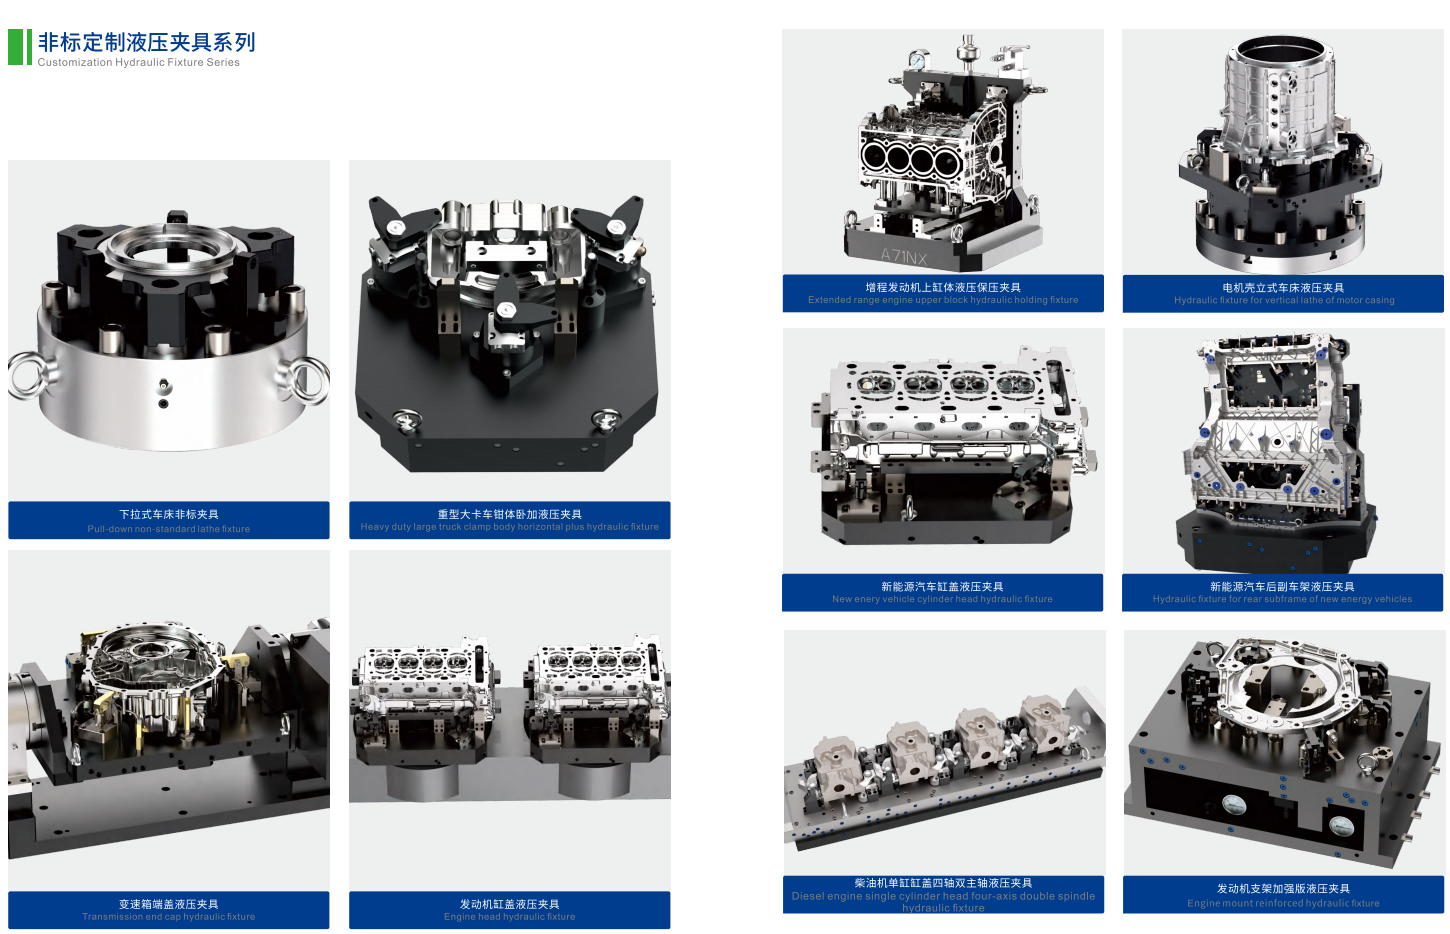
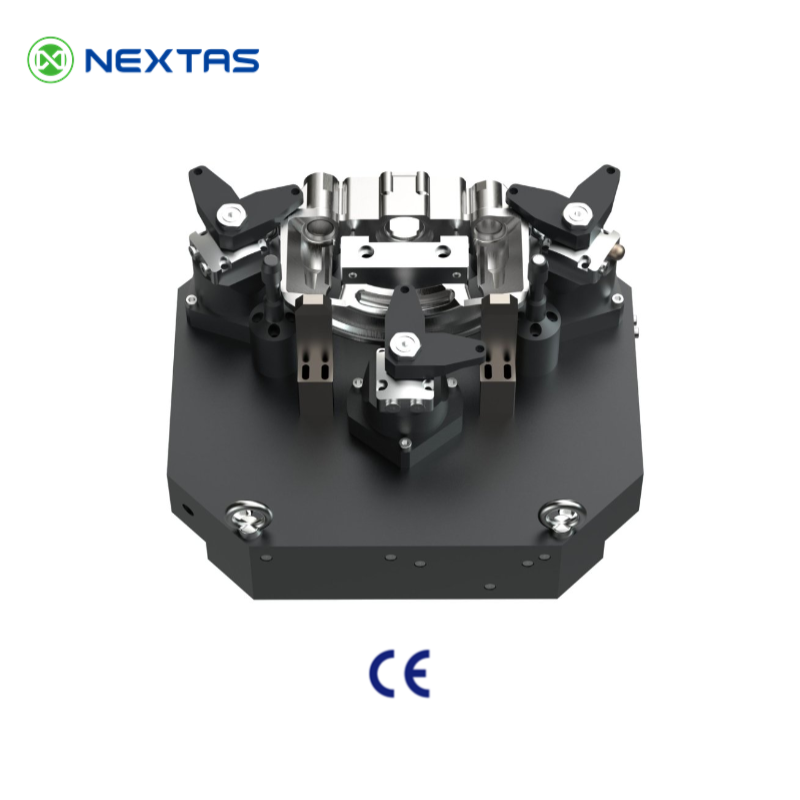
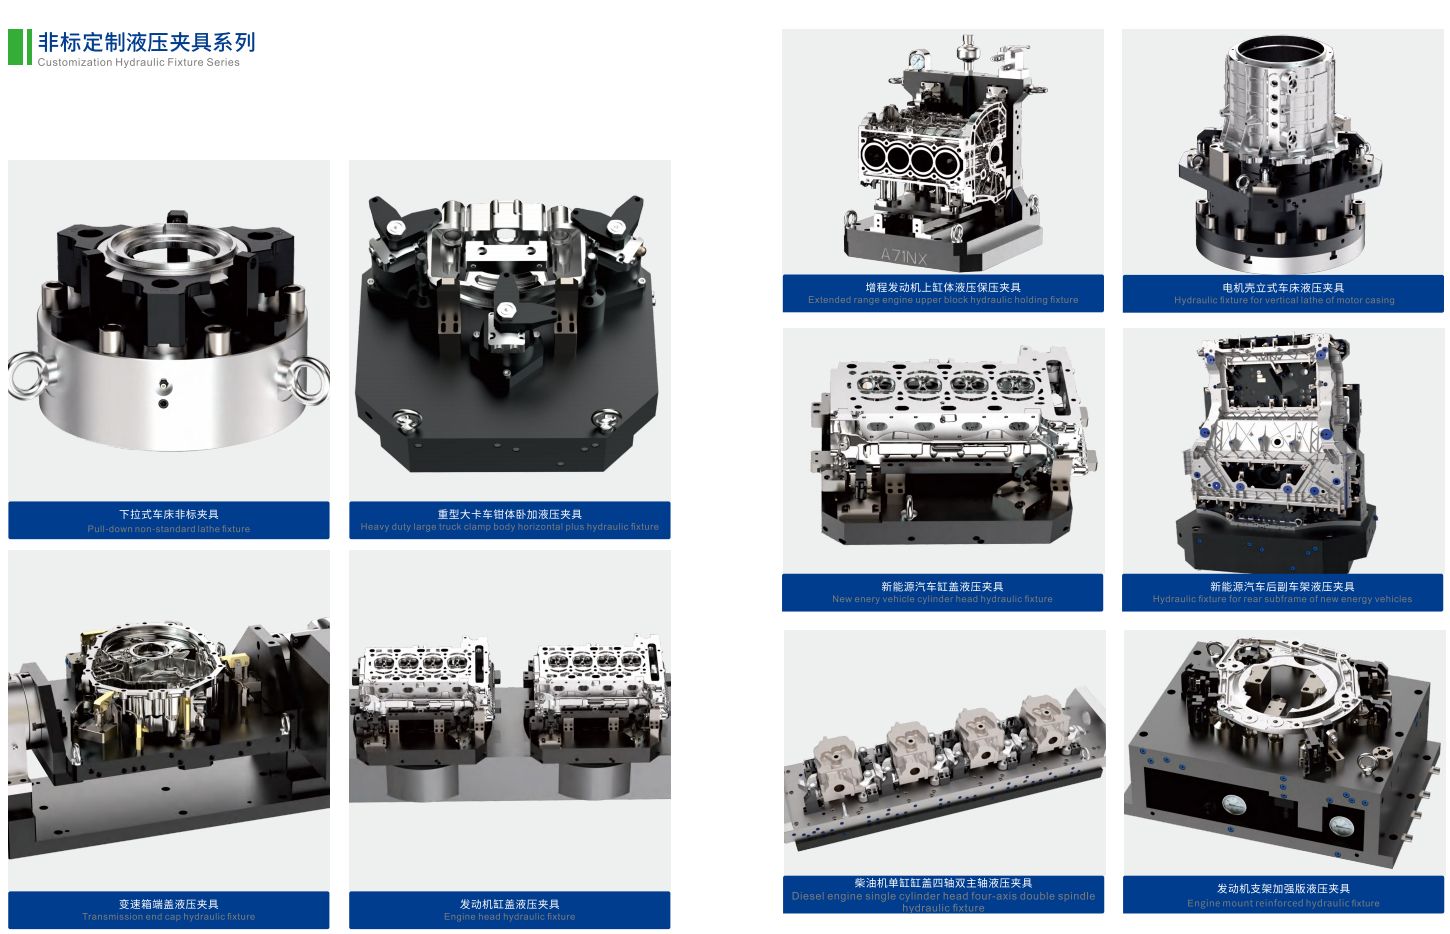
Montage hydraulique compact avec serrage en trois points et accès dégagé pour l’outil.
Montage hydraulique vertical sur mesure supportant une pièce moulée haute de forme irrégulière.
Montage hydraulique rotatif maintenant une pièce de carter de transmission.
Montage hydraulique circulaire supportant un carter moteur haut.
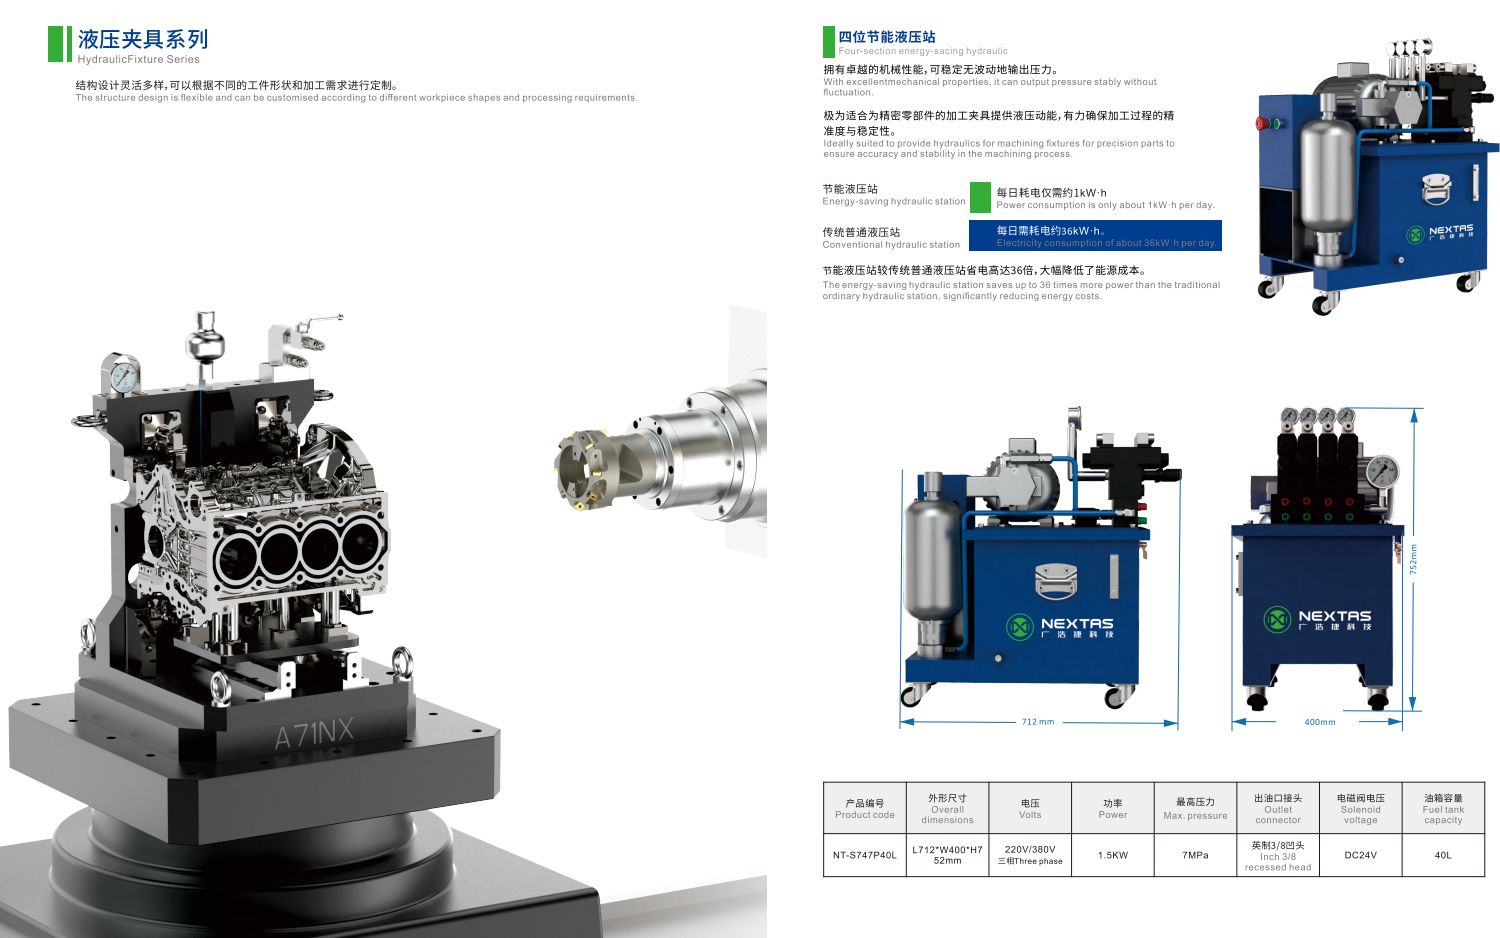
Montage hydraulique avec manomètres en façade et raccordements au bloc de distribution.
Photo du catalogue d’un montage hydraulique à deux postes sous une broche d’usinage.
Données de sélection
Ces plages cadrent l’étude. Les valeurs finales dépendent de la géométrie, des efforts de coupe, de l’implantation des brides, du circuit et des critères de réception.
| Corps du montage | Acier allié de haute qualité ou aluminium de qualité aéronautique |
|---|---|
| Éléments de serrage | Acier à outils trempé, HRC 58–62 |
| Actionnement | Actionnement hydraulique simple ou double effet |
| Commande | Une ou plusieurs zones ; distributeur intégré ou déporté |
| Capteurs | Retour de présence pièce, position de serrage et confirmation de pression |
| Finitions | Brunissage, nitruration ou nickelage |
| Fluides & joints | Compatibilité huile minérale ou eau-glycol selon les joints ; options NBR / Viton |
Référence d’association
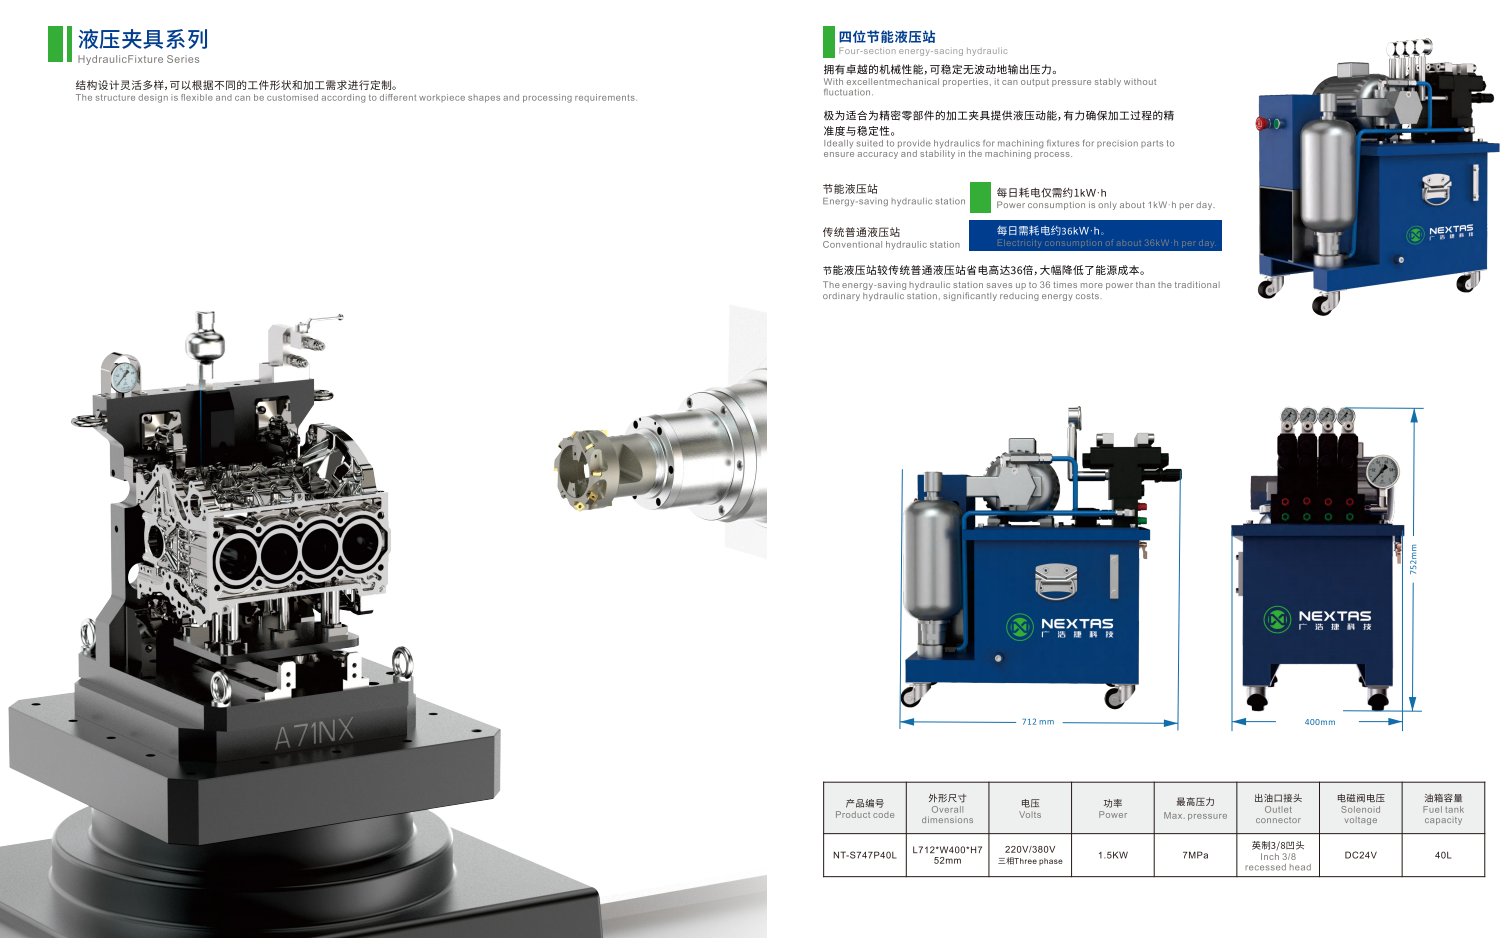
La centrale présentée est une référence à 7 MPa ; elle ne remplace pas le dimensionnement propre au projet dans la plage plus large de 10–70 MPa des systèmes sur mesure.
Certains circuits peuvent aussi être étudiés dans la plage 70–210 bar. Pression et débit finaux découlent de l’étude du circuit et de la force de serrage.
Déroulement de l’ingénierie
Une séquence de revue claire aligne montage, circuit, interface machine et preuves de validation avant libération. Avant d’envoyer les plans, précisez l’ordre de serrage, la pression de travail, les orifices du joint tournant et le cheminement du distributeur.
Pièce, procédé, machine et objectifs.
Références, accès et concept de serrage.
Pression, séquence, interfaces vérifiées, évaluation des risques et fonctions de sécurité distinctes.
Fabrication de précision et vérification.
Contrôles d’étanchéité, de force et de répétabilité.
Documentation, pièces de rechange et mise en service.
La documentation suit le périmètre convenu et les points de revue de l’acheteur.
Exemple de montage pneumatique spécial, pas un montage hydraulique. Les solutions hydrauliques sont évaluées séparément.
Cette vidéo est un exemple de montage spécial, pas un montage hydraulique. Elle montre un montage pneumatique spécial. Les exemples de montages spéciaux et de point zéro ne sont pas une réalisation hydraulique. Les solutions hydrauliques sont évaluées séparément.
Regarder sur YouTubeAssistance sur le cycle de vie
Isolez les problèmes de circuit, serrage, positionnement et capteurs avant de modifier le concept du montage.
Contrôlez pression et débit, réglage du régulateur, cheminement des flexibles et séquence de serrage. Recherchez toute perte de pression avant de modifier la géométrie des brides.
Vérifiez le contact des positionneurs, le sens de serrage, l’engagement des supports et le chemin des efforts de coupe. Contrôlez l’absence de copeaux sur les références.
Inspectez joints, raccords et raccords rapides ; contrôlez l’état de l’huile, la pression et le fonctionnement des valves.
Revoyez la position des brides, la pression étagée, la stratégie de positionnement et l’alignement des capteurs. Revalidez les seuils après maintenance.
Page mise à jour . Les valeurs de catalogue de cette famille proviennent du catalogue NEXTAS 2026 de bridage industriel à changement rapide. Vérifiez les cotes définies par plan sur le plan du modèle choisi. Demander le catalogue. Usine, catalogues et salons.
Réponses techniques
Réponses aux questions courantes sur les systèmes de bridage hydraulique sur mesure.
Un montage hydraulique sur mesure est construit sur le plan de cette pièce et le circuit de bridage. Les données sont le plan, les références et CTQ, l’enveloppe machine ou palette, et le plan d’automatisation. La pression hydraulique ferme les brides sur les appuis.
Les montages hydrauliques fournissent en général une force de serrage plus élevée et plus stable que les systèmes pneumatiques, avec un meilleur contrôle des pièces à paroi mince. Par rapport aux brides manuelles ou mécaniques, ils réduisent la variation entre opérateurs et améliorent la répétabilité sur les longues séries.
Selon la pièce, nous intégrons des brides pivotantes, de plaquage ou latérales, des supports hydrauliques, des vérins et des éléments anti-soulèvement. Le choix dépend de l’accès, du risque de déformation et des efforts de coupe.
Oui. Nous concevons souvent des appuis modulaires et des éléments de serrage interchangeables pour qu’un montage de base accepte des variantes de pièce avec un temps de changement minimal.
Nous équilibrons les points de serrage, contrôlons l’effort par le circuit hydraulique et plaçons les appuis autour des caractéristiques critiques pour la qualité. Sur les pièces à paroi mince, une répartition régulière de l’effort et des supports maintiennent la géométrie.
Plans de la pièce (2D/3D), opérations d’usinage, exigences de références et CTQ, contraintes machine ou palette, plan d’automatisation et objectifs de production (volume, temps de cycle). Plus les données sont complètes, plus vite le concept peut être confronté au plan.
Les montages pour changeurs de palettes et cellules robotisées peuvent intégrer des raccords, distributeurs et retours de présence, position ou pression, après validation des interfaces. Ces signaux pilotent le procédé et ne sont pas des fonctions de sécurité. Le fonctionnement sans opérateur dépend de l’évaluation des risques de la cellule complète, des protecteurs, interverrouillages, commandes de sécurité, états de défaillance et séquences de reprise validés par l’intégrateur.
Les contrôles courants portent sur les joints, les raccordements hydrauliques et l’état des capteurs. Un cheminement accessible et des plaques d’usure remplaçables rendent la maintenance préventive rapide et prévisible.
Revue technique guidée par le plan
Partagez un plan ou une description de pièce, les opérations d’usinage et la machine ou la palette. Nous pourrons examiner un concept de montage et préciser les prochaines données d’ingénierie.