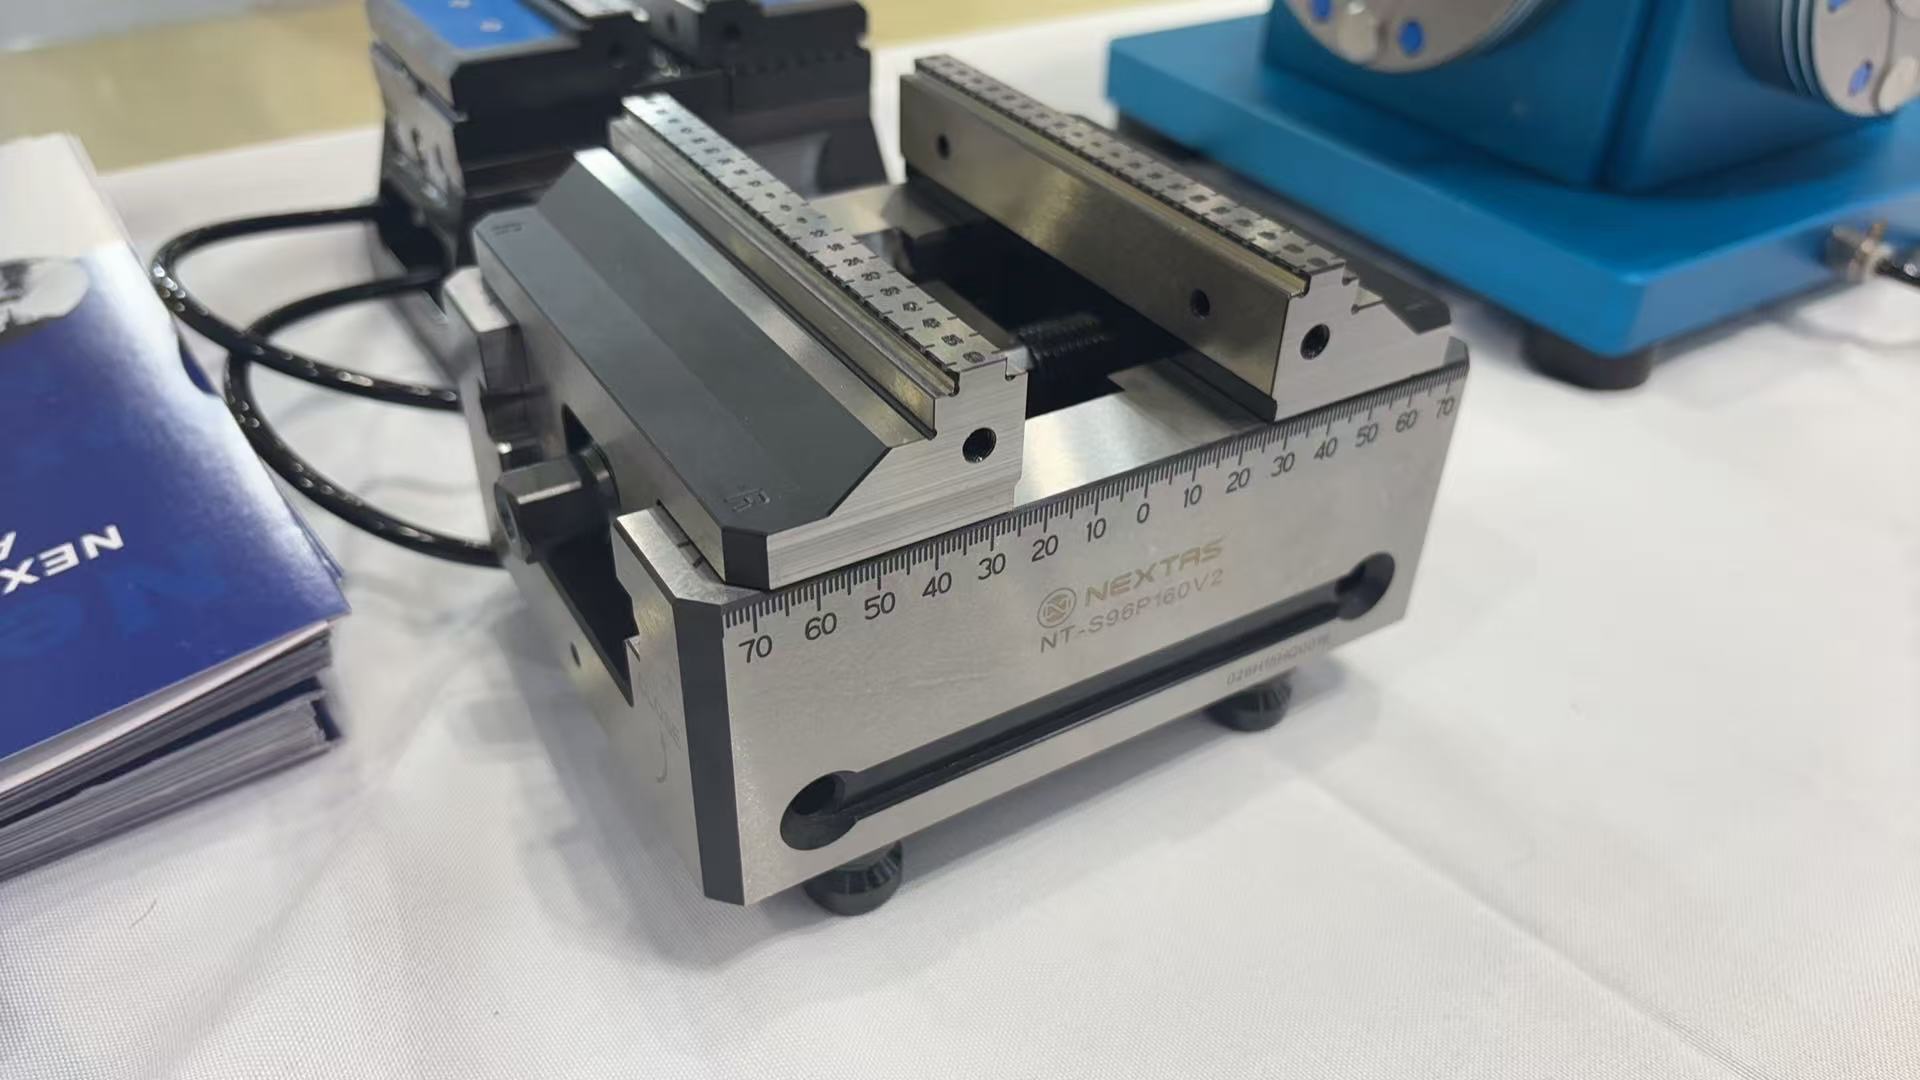
Фотография выше — снимок изделия и стенда. Её сделали на выставочном столе, не во время резания на станке. На ней самоцентрирующие тиски NEXTAS NT-S96P160V2 с читаемой табличкой, шкалой 70-0-70, зубчатыми ступенчатыми губками и четырьмя тяговыми штифтами. Справа синяя четвёртая ось и планшайба нулевой точки, слева сзади пневматическое приспособление с воздушными линиями.
Узкое место было в переналадке, не в траектории
На участке с высокой номенклатурой и малыми партиями (HMLV) узкое место редко сидит внутри программы резания. Современные траектории CAM и высокоскоростные шпиндели снимают алюминий и нержавеющую сталь 316 быстрее, чем раньше. Маржа уходит, когда зелёный свет становится красным: двери открываются, оператор берёт ключ и индикатор, а обрабатывающий центр за 250 000 долларов простаивает 45 минут между партиями по 15 штук.
Для производителя точных гидравлических и пневматических коллекторов, со сложными многопортовыми клапанными блоками, эта плата за переналадку дошла до предела. Цех работает на трёхосевых вертикальных обрабатывающих центрах (VMC) с делительными столами четвёртой оси. У каждого коллектора пять сторон, а соосность отверстий и истинное положение держатся в пределах ±0,015 мм.
Вместо привинченных обычных тисков цех перешёл на единую базу NEXTAS: самоцентрирующие пятиосевые тиски NT-S96P160V2 на собственной пневматической мостовой плите нулевой точки под четвёртую ось. Переналадка с задания на задание сократилась с 42 минут до менее 2,5 минуты. Загрузка шпинделя выросла с 51% до 84%.
До смены оснастки типичный коллектор из латуни или алюминия 7075-T6 требовал трёх отдельных установов на двух станках.
- Слишком большой припуск под зажим. Обычные плоские губки требовали не менее 10 мм и 12 мм материала под захват, чтобы черновая обработка не вырвала деталь. Этот буртик поднимал цену материала и время торцевания.
- Выверка на четвёртой оси. При каждом новом семействе деталей операторы снимали прежнее приспособление с планшайбы, ставили пару механических тисков, обкатывали неподвижную губку индикатором и заново брали нули X, Y и Z.
- Столкновения инструмента. Широкие корпуса с подвижной губкой заставляли брать удлинённые оправки, когда четвёртая ось индексировалась на ±90°. Лишний вылет давал вибрацию и заставлял снижать подачу на 30%.
«Мы не теряли деньги, пока шпиндель вращался», — объясняет руководитель производственной подготовки этого цеха. «Мы теряли их каждый раз, когда оператор полчаса обкатывал губку для партии, которая сама шла только 40 минут.»
Одна база 96 мм, от тележки до шпинделя
Вместо покупки ещё одного станка ради мощности команда вместе с NEXTAS зафиксировала стык стола и заготовки. Цель была постоянный механический ноль внутри рабочей зоны и подготовка вне станка.
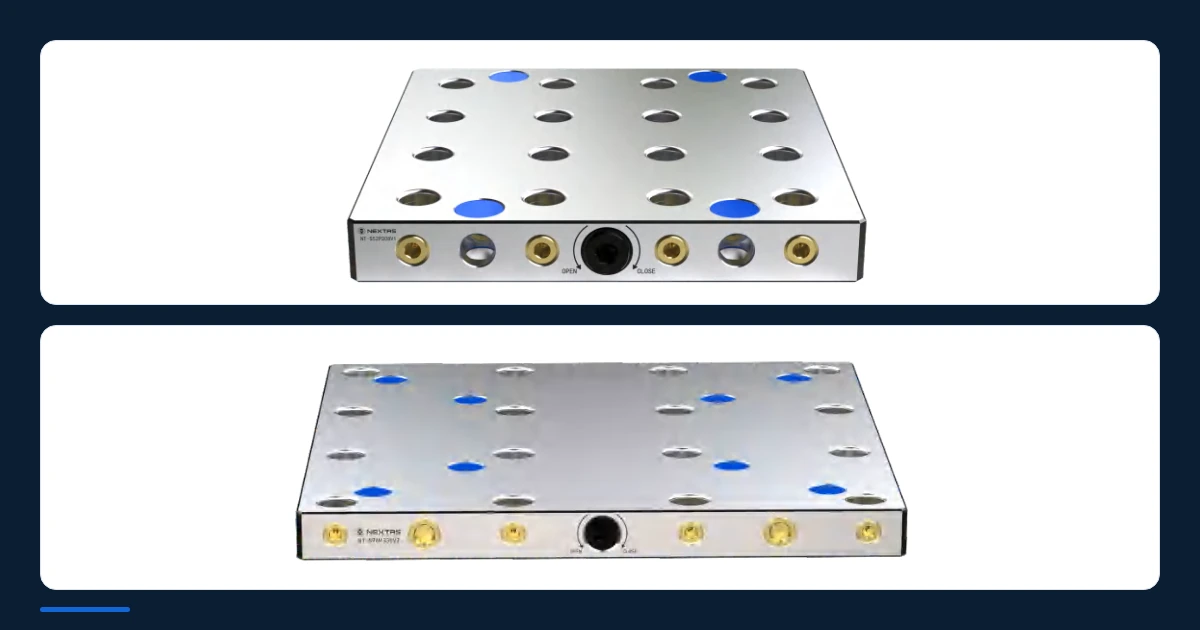
- Пневматический мост нулевой точки под четвёртую ось. NEXTAS сделал жёсткий мост Г-образной формы, поставленный прямо на поворотный стол четвёртой оси и на заднюю бабку. Две пневматические приёмные плиты нулевой точки с быстросъёмом воздуха остаются выверенными на станке. Повторяемость конических самозапирающихся приёмников — менее 0,005 мм. Встроенный обдув счищает стружку с посадочных мест штифтов при смене.
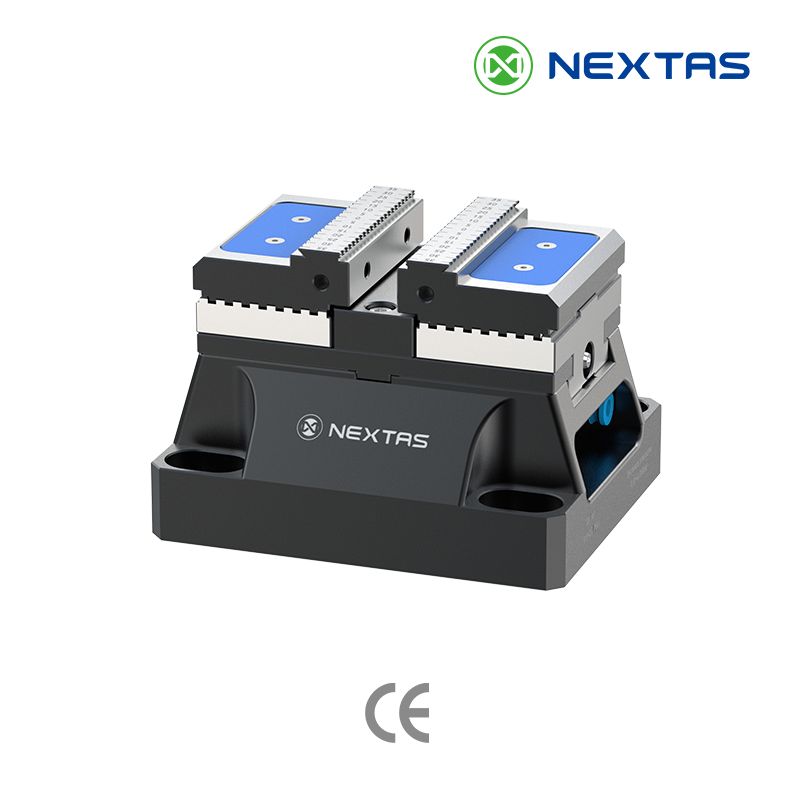
- Самоцентрирующие тиски NEXTAS NT-S96P160V2. Сверху цех стандартизировал NT-S96P160V2. Четыре закалённых тяговых штифта на основании сажают компактный корпус 160 мм в приёмники 96 мм без переходных плит.
- Доступ с пяти сторон и зубчатый зажим. У обычных тисков одна губка неподвижна, и центр детали смещается вместе с заготовкой. Винт NT-S96P160V2 ведёт обе губки симметрично к центральной базе. Зубчатые ступенчатые губки берут пиленую заготовку на высоте 3,5 мм. Корпус сужается внутрь и стоит на штифтах, поэтому при индексации четвёртой оси у шпинделя остаётся доступ к пяти сторонам.
- Раскрытие вне станка. Лазерная двойная шкала 70-0-70 мм на боку NT-S96P160V2 и деления верхней губки задают раствор на подготовительной тележке за секунды. Деталь уже на центре оси Y, прежде чем попадёт в станок.
- OP10 и OP20 на одном мосту. Чтобы убрать очередь незавершённого производства (WIP), две станции моста четвёртой оси идут одним поворотным циклом. Станция 1 держит заготовку в NT-S96P160V2 для черновой обработки пяти сторон и сверления портов. Это OP10, первая операция. Станция 2 использует пневматическое двухпозиционное приспособление NEXTAS с контурными мягкими губками, чтобы зажать готовый профиль и снять технологический буртик. Это OP20, вторая операция. Каждый цикл выдаёт один готовый коллектор.
Что цех записал до и после
Цифры в таблице — запись этого цеха по тискам NT-S96P160V2 и пневматическому мосту нулевой точки четвёртой оси.
| Что измеряли | Прежние привинченные тиски | Нулевая точка NEXTAS и NT-S96P160V2 | Записанный результат |
|---|---|---|---|
| Переналадка с задания на задание | 42 минуты, на станке | менее 2,5 минуты, подготовка вне станка | −94% простоя шпинделя |
| Повтор позиции | ±0,025 мм, ручная выверка | менее 0,005 мм, коническая нулевая точка | Брак первой детали устранён |
| Материал под зажим | 12 мм высоты буртика | 3,5 мм, зубчатые ступенчатые губки | 22% экономии материала |
| Установы на готовую деталь | 3 установа на 2 станках | 1 цикл, OP10 и OP20 на мосту четвёртой оси | Запас WIP устранён |
| Средний вылет инструмента | 115 мм, удлинённые оправки | 65 мм, обычная термоусадка | +35% к подаче |
| Загрузка шпинделя | 51% | 84% | Окупаемость за 3,5 месяца |
Тот же стык 96 мм для следующего станка
Более широкий выигрыш — в следующем шаге. Каждые тиски NT-S96P160V2 и каждое своё пневматическое приспособление теперь сидят на одном следе тяговых штифтов 96 мм.
Когда в следующем квартале компания добавит автоматический сменщик палет NEXTAS на две станции с фронтальной загрузкой (APC) или пятиосевую люлечную ячейку, новая оснастка не потребуется. Те же тиски NT-S96P160V2, которые сейчас работают на мосту четвёртой оси, можно перенести на захват робота или на стеллаж палет. Автоматизация начинается с одной базы, а не с нового комплекта тисков.
Тот же стык, на вашем поворотном столе
Похожая схема начинается с поворотного стола, который уже стоит на станке, и с переналадки, которую цех замеряет сегодня. Этот цех из 35 человек записал 42 минуты на станке и менее 2,5 минуты, когда тиски NT-S96P160V2 и пневматический мост получили одну базу 96 мм. Пришлите модель стола, габарит детали и нужно ли для OP20 пневматическое двухпозиционное приспособление.
Самоцентрирующие тиски · Системы нулевой точки · Пневматические тиски · Автоматический сменщик палет · Полный каталог 2026 в PDF
Тот же стык
Пришлите поворотный стол и сегодняшнюю переналадку
Назовите станок, модель четвёртой оси и размер партии. Инженеры проверят, подходит ли схема штифтов 96 мм, прежде чем речь зайдёт о ещё одном обрабатывающем центре.
Связаться с инженерами