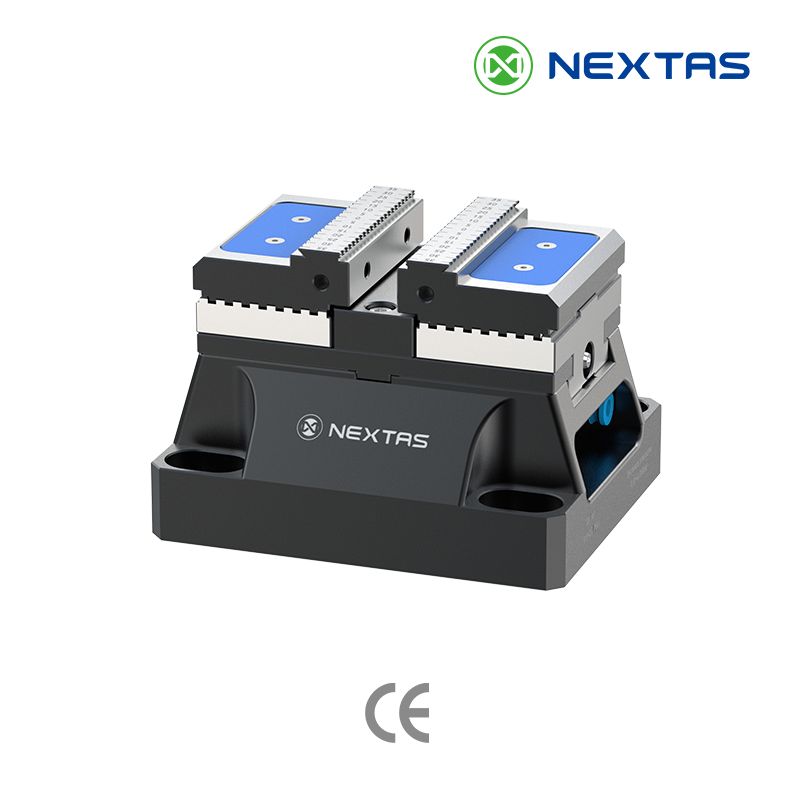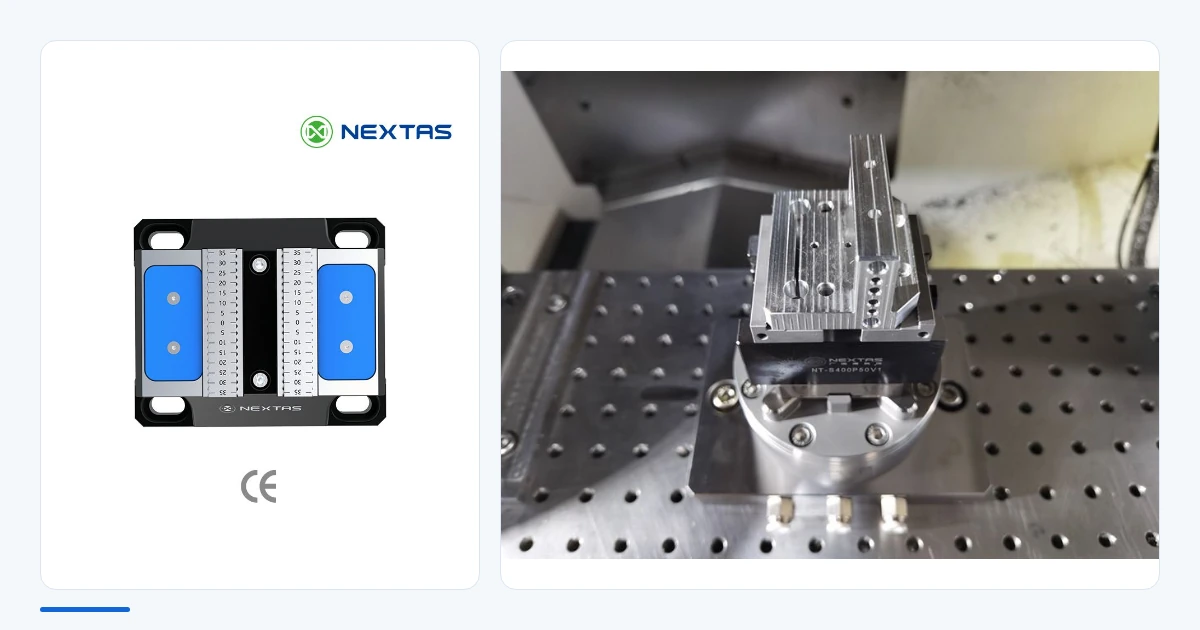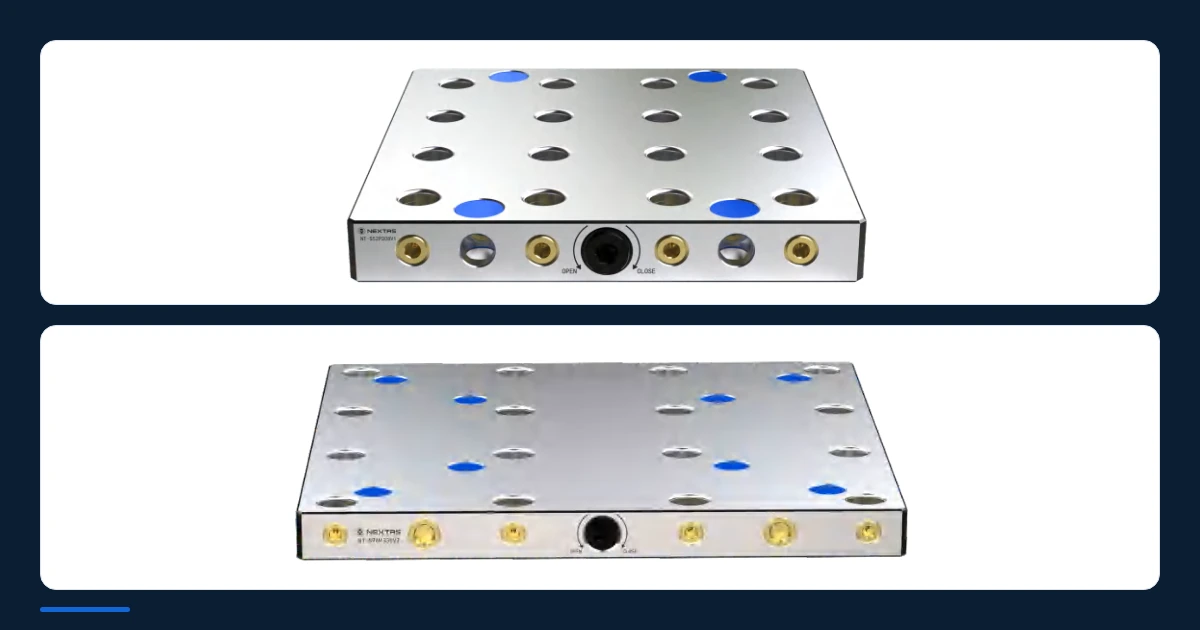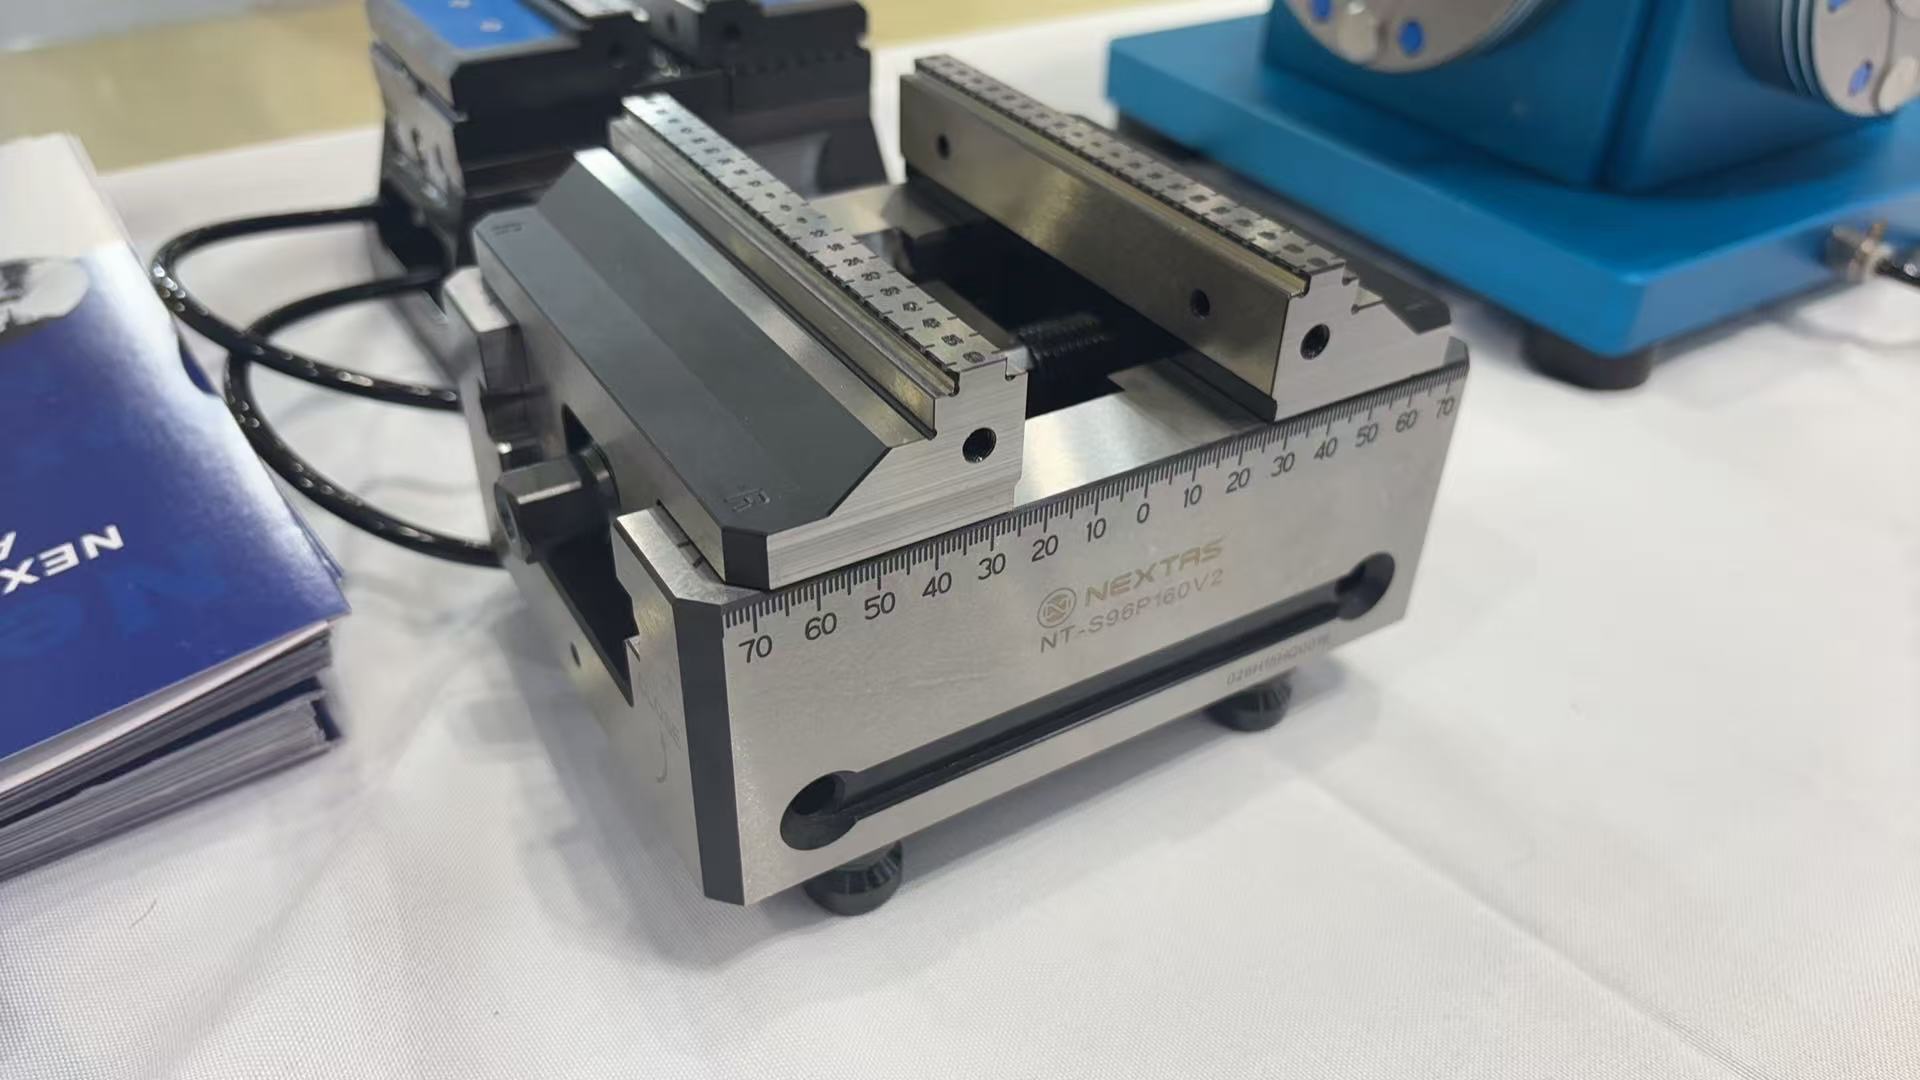
La photo ci-dessus est une photo produit et de stand. Elle a été prise sur une table d’exposition, pas pendant une coupe sur la machine. On y voit un étau autocentrant NEXTAS NT-S96P160V2 avec une plaque signalétique lisible, une échelle 70-0-70, des mors étagés dentelés et quatre tirants. À droite, un quatrième axe bleu et un plateau point zéro ; à l’arrière gauche, un montage pneumatique avec des conduites d’air.
Le goulet était le réglage, pas le parcours d’outil
Dans un atelier à fort mélange et faible volume (HMLV), le goulet est rarement dans le programme de coupe. Les parcours FAO et les broches à grande vitesse usinent l’aluminium et l’inox 316 plus vite qu’avant. La marge disparaît quand le voyant vert passe au rouge : les portes s’ouvrent, l’opérateur prend une clé et un comparateur, et un centre d’usinage à 250 000 dollars reste arrêté 45 minutes entre des lots de 15 pièces.
Pour un fabricant de collecteurs hydrauliques et pneumatiques de précision, avec des blocs à plusieurs orifices, cette pénalité de réglage avait atteint une limite. L’atelier fait tourner des centres d’usinage verticaux (VMC) à 3 axes équipés de diviseurs en quatrième axe. Chaque collecteur demande cinq faces, avec une concentricité des orifices et une position vraie dans ±0,015 mm.
En remplaçant les étaux boulonnés par une référence unique NEXTAS — des étaux autocentrants 5 axes NT-S96P160V2 sur un berceau pneumatique point zéro pour 4 axes — l’atelier a ramené le changement de série de 42 minutes à moins de 2,5 minutes et a porté l’utilisation broche de 51 % à 84 %.
Avant ce changement, un collecteur typique en laiton ou en aluminium 7075-T6 demandait trois montages séparés sur deux machines.
- Trop de matière de prise. Les mors plats classiques demandaient au moins 10 mm et 12 mm de matière de prise pour que l’ébauche ne sorte pas la pièce. Ce chapeau augmentait le coût matière et le temps de surfaçage.
- Alignement sur le quatrième axe. À chaque nouvelle famille, les opérateurs déboulonnaient le montage précédent du plateau, posaient une paire d’étaux mécaniques, balayaient le mors fixe au comparateur et reprenaient les origines X, Y et Z.
- Collisions d’outil. Les corps larges à mors mobile imposaient des porte-outils longs quand le quatrième axe indexait à ±90°. Ce porte-à-faux amenait du broutement et imposait une baisse de 30 % des avances.
« Nous ne perdions pas d’argent pendant que la broche tournait », explique le responsable ingénierie de production de l’atelier. « Nous en perdions chaque fois qu’un opérateur passait une demi-heure à balayer un mors pour un lot qui ne tournait que 40 minutes. »
Une référence de 96 mm, de l’établi à la broche
Plutôt que d’acheter une machine de plus pour gagner de la capacité, l’équipe a figé avec NEXTAS l’interface entre la table et la pièce. Le but était un zéro mécanique permanent dans le volume de travail, et la préparation hors machine.
- Berceau pneumatique point zéro pour 4 axes. NEXTAS a usiné un pont rigide en L, monté directement sur le plateau du quatrième axe et sur la contre-pointe. Deux plaques réceptrices pneumatiques point zéro, raccordées par des raccords rapides, restent alignées sur la machine. La répétabilité des récepteurs coniques autobloquants tient à moins de 0,005 mm. Un soufflage intégré dégage les sièges des tirants au changement.
- Étau autocentrant NEXTAS NT-S96P160V2. L’atelier a standardisé le bridage supérieur sur le NT-S96P160V2. Quatre tirants trempés sous le corps compact de 160 mm le posent dans les récepteurs de 96 mm, sans plaque d’adaptation.
- Accès sur cinq faces et prise dentelée. Sur un étau classique, un mors reste fixe et le centre de la pièce se déplace avec le brut. La vis du NT-S96P160V2 entraîne les deux mors de façon symétrique vers la référence centrale. Les mors supérieurs étagés et dentelés mordent un brut scié sur 3,5 mm de hauteur. Comme le corps se rétrécit et repose sur les tirants, la broche garde l’accès aux cinq faces quand le quatrième axe indexe.
- Ouverture hors machine. L’échelle double 70-0-70 mm gravée au laser sur le flanc du NT-S96P160V2, avec les graduations du mors supérieur, règle l’ouverture sur le chariot de préparation en quelques secondes. La pièce est au centre de l’axe Y avant d’entrer dans la machine.
- OP10 et OP20 sur le même pont. Pour vider la file d’en-cours (WIP), les deux postes du pont 4 axes tournent en un seul cycle. Le poste 1 tient le brut dans le NT-S96P160V2 pour l’ébauche cinq faces et le perçage des orifices. C’est l’OP10, la première opération. Le poste 2 utilise un montage pneumatique double poste NEXTAS, avec des mors tendres profilés, pour serrer le profil fini et dresser le chapeau de prise. C’est l’OP20, la seconde opération. Chaque cycle sort un collecteur fini.
Ce que l’atelier a noté avant et après
Les chiffres du tableau sont le relevé de cet atelier pour les étaux NT-S96P160V2 et le pont pneumatique point zéro 4 axes.
| Ce qui a été mesuré | Étau boulonné d’avant | Point zéro NEXTAS et NT-S96P160V2 | Résultat noté |
|---|---|---|---|
| Changement d’une série à l’autre | 42 minutes, sur la machine | moins de 2,5 minutes, préparation hors machine | −94 % d’arrêt broche |
| Position répétée | ±0,025 mm, alignement manuel | moins de 0,005 mm, point zéro conique | Rebut de la première pièce supprimé |
| Matière de prise | 12 mm de hauteur de chapeau | 3,5 mm, mors étagés dentelés | 22 % de matière brute en moins |
| Montages par pièce finie | 3 montages sur 2 machines | 1 cycle, OP10 et OP20 sur le pont 4 axes | Stock d’en-cours supprimé |
| Porte-à-faux moyen d’outil | 115 mm, porte-outils longs | 65 mm, frettage standard | +35 % d’avance |
| Utilisation de la broche | 51 % | 84 % | Retour en 3,5 mois |
La même interface de 96 mm pour la machine suivante
Le gain le plus large est la suite. Chaque étau NT-S96P160V2 et chaque montage pneumatique sur mesure partagent maintenant la même empreinte de tirants de 96 mm.
Quand l’entreprise ajoutera au prochain trimestre un changeur de palettes automatique NEXTAS à deux postes et chargement frontal (APC), ou une cellule 5 axes en berceau, aucun nouvel outillage ne sera nécessaire. Les mêmes étaux NT-S96P160V2 qui tournent aujourd’hui sur le pont 4 axes pourront passer sur une pince robot ou un rack de palettes. L’automatisation part d’une référence, pas d’un nouveau jeu d’étaux.
La même interface, sur votre plateau tournant
Une disposition proche part du plateau déjà sur la machine et du changement que l’atelier chronomètre aujourd’hui. Cet atelier de 35 personnes a noté 42 minutes sur la machine et moins de 2,5 minutes une fois que les étaux NT-S96P160V2 et le pont pneumatique partageaient une référence de 96 mm. Envoyez le modèle du plateau, l’enveloppe de la pièce, et si l’OP20 a besoin du montage pneumatique double poste.
Étau autocentrant · Systèmes point zéro · Étau pneumatique · Changeur automatique de palettes · Catalogue complet 2026 en PDF
La même interface
Envoyez le plateau et le changement du jour
Indiquez la machine, le modèle du quatrième axe et la taille de lot. L’ingénierie peut vérifier si le motif de tirants de 96 mm convient avant de parler d’un autre centre d’usinage.
Contacter l’ingénierie