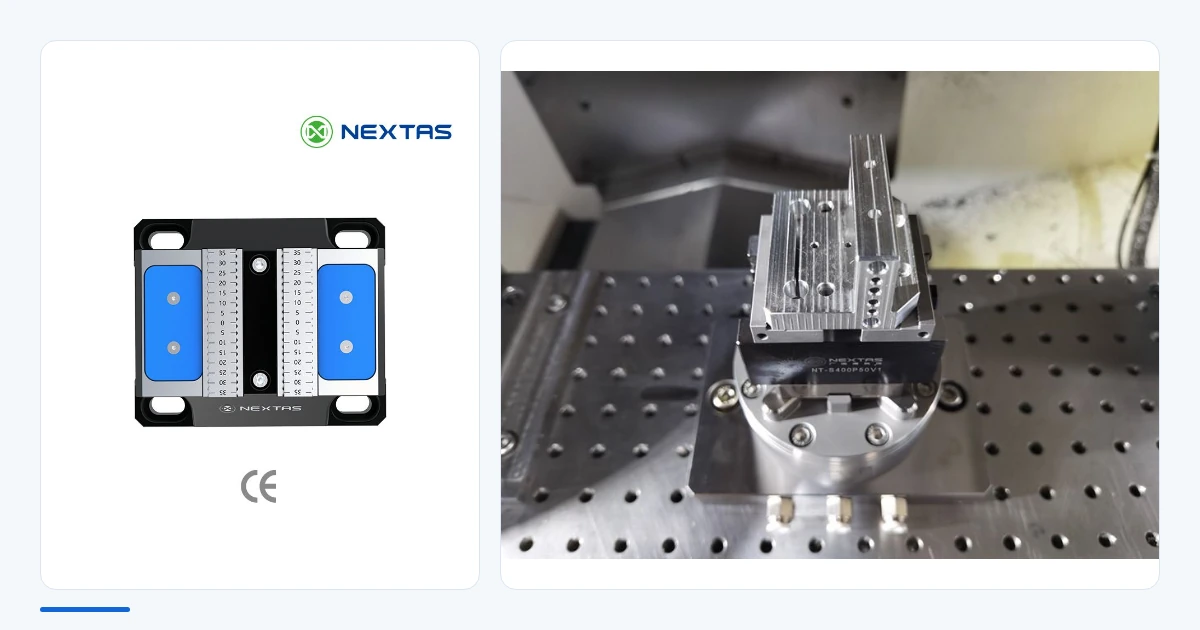
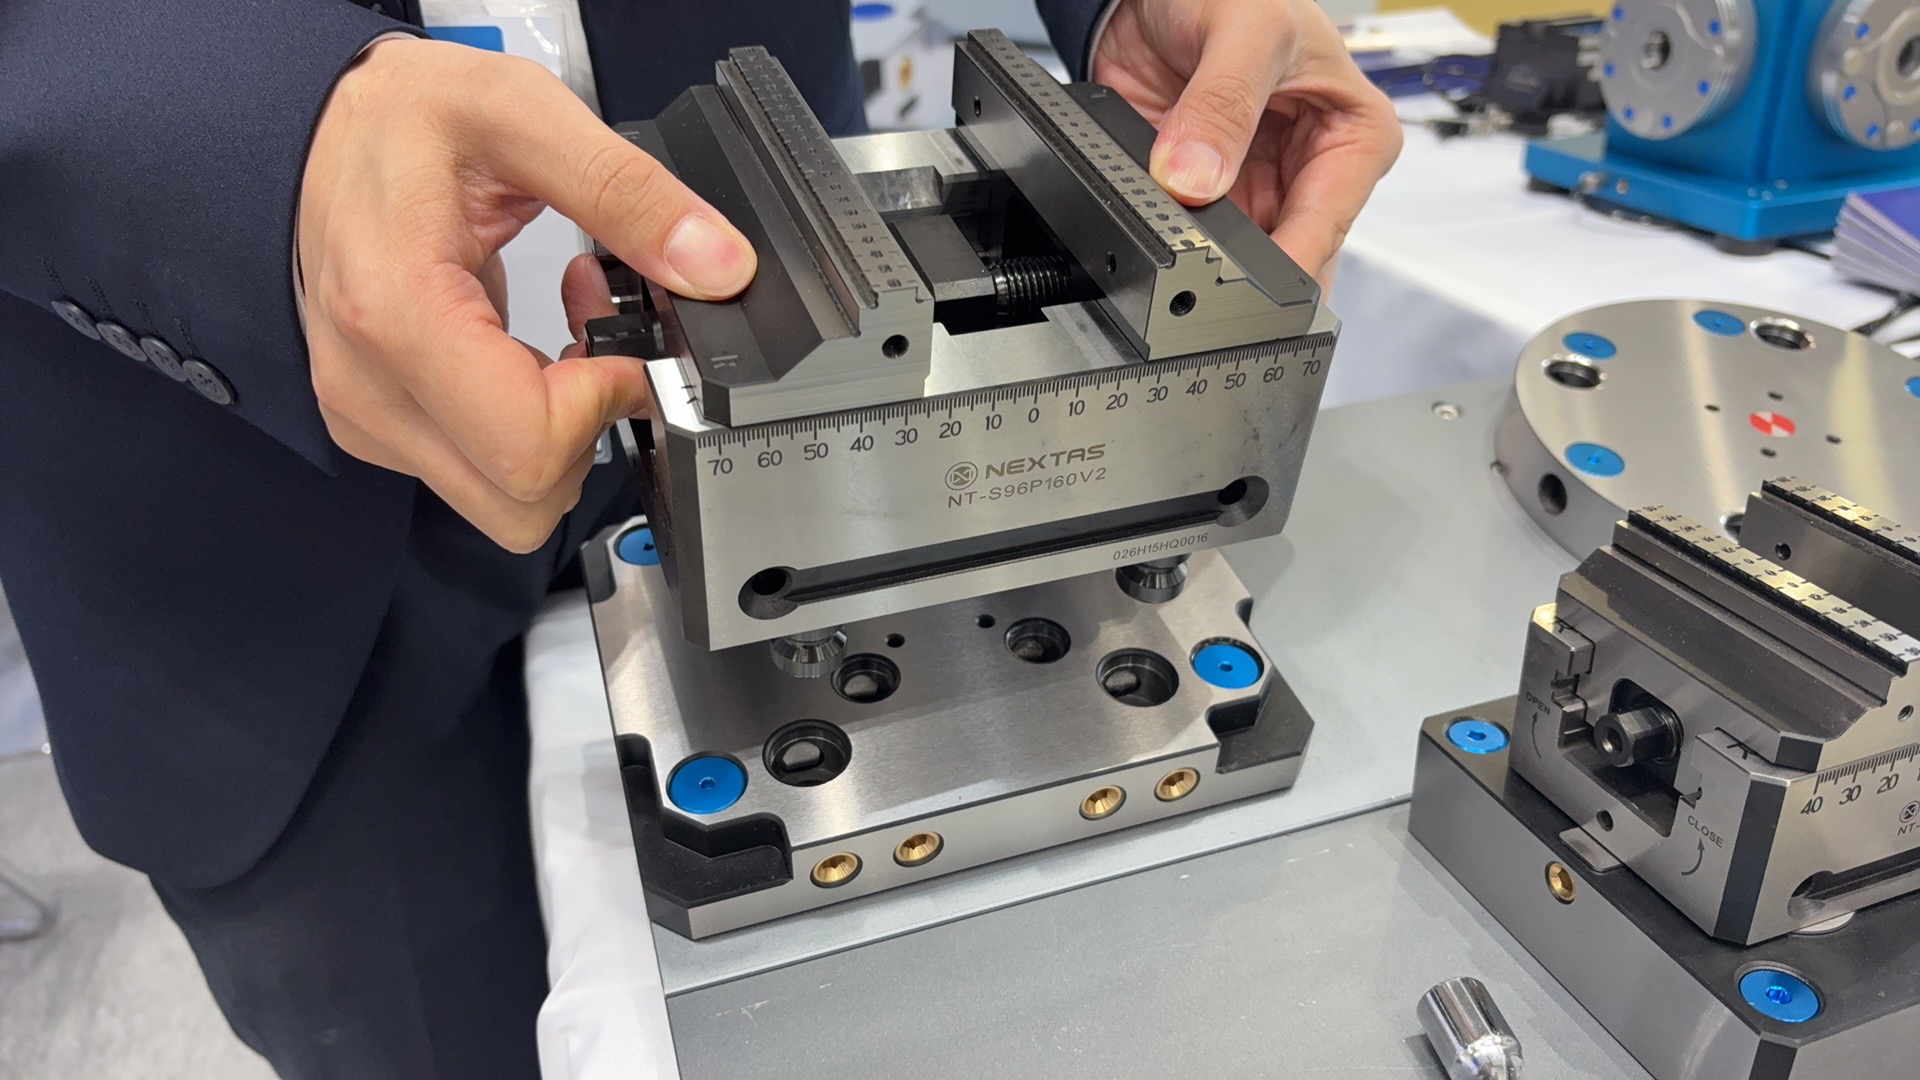
上面这张照片是在展台拍的,不是机床切削时拍的。双手把一台 NEXTAS NT-S96P160V2 自定心虎钳放到 96 mm 零点底板上。铭牌可以读到。钳身正面有 70-0-70 刻度和锯齿阶梯钳口。底板里是蓝色拉钉。同一张桌子上还有蓝色第四轴转盘和第二台虎钳。这家厂用的就是这种锯齿阶梯钳口,夹持高度是 3.5 mm。
瓶颈在换线:准备比加工循环更久
在多品种、小批量的数控车间里,最大的损失很少出在切削本身。现在的 CAM 刀路和高速主轴,切除铝和 316 不锈钢比以前更快。损失从灯变红、门打开的那一刻开始:一台六位数价位的加工中心要空等 42 分钟,操作员才用 T 型螺母、定位键和百分表,把 15 件的一批活找正。
对这家做复杂多孔液压、气动阀块的代工厂,这种换线已经到了临界点。厂里 35 人,这里不写厂名。设备是带四轴分度的三轴立式加工中心,每个阀块要在一次装夹里加工五个面,油口同心度和位置度保持在 ±0.015 mm 以内。
螺栓固定的机用虎钳造成三件事。拆夹具、清工作台槽里的切屑、再把下一台虎钳拉表找正,每次换线要 42 分钟。传统钳口太厚,四轴转到大角度时刀具让不开,一个阀块要在两台机床上分三次装夹,首件报废跟着上升。平口钳为了粗加工时工件不被拉出,要留 12 mm 夹持料,棒料被浪费,还多一道锯切。
改完之后,这家厂记下的换线是机床上 42 分钟,准备改到机外后少于 2.5 分钟,主轴停机缩短 94%。主轴稼动率从 51% 升到 84%。治具投资 3.5 个月收回。这些数字是这家厂自己的记录,见下面的表。
从回转桥板到钳口,只用一个基准
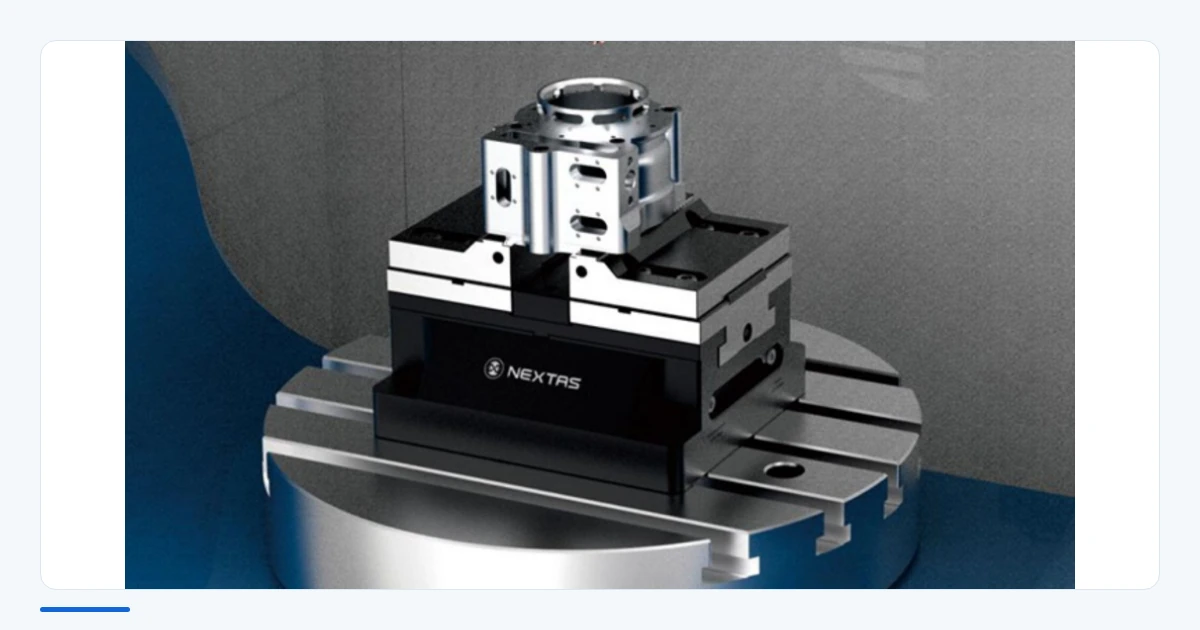
团队没有再买一台加工中心来补产能,而是把夹持改成一个 NEXTAS 基准。四轴转台装上定制的 NEXTAS 双工位零点桥板。上面的夹具统一到 96 mm 零点接口,底板用 NT-S96P192 系列,虎钳用 NEXTAS NT-S96P160V2 自定心虎钳。
落下即锁,准备在机外做完
淬火不锈钢零点接收器留在四轴桥板上。主轴还在切削时,操作员在机外小车上备下一件活,用 NT-S96P160V2 正面激光刻的 70-0-70 毫米刻度把两侧钳口对成对称。两件活之间,松开零点底板,握住侧面的手提槽把上一套夹具提出来,再把下一台虎钳落到锥形定位销上。机械自锁把这套夹持保持在最高 30,000 N。这套桥板上的重复定位小于 0.005 mm,虎钳不必再拉表。NEXTAS 目录里部分气动零点模块,包括 NT-S200P 系列,重复定位小于 0.003 mm。这是目录数据,不是这家厂测到的结果,也不是气动虎钳产品线的重复定位。
五面加工,夹持只留 3.5 mm
NT-S96P160V2 为多轴让刀而做:钳身有倾角,锯齿阶梯钳口可以换向。对向螺纹丝杆把工件中心保持在编程零点上。锯齿只需 3.5 mm 夹持料。相对原来的 12 mm 帽子,这家厂记下原材料少用 22%。普通 65 mm 热缩刀柄可以够到交叉油口,主轴鼻端不会碰到虎钳。
一块桥板上做完 OP10 和 OP20
96 mm 零点孔距按 4 × 90° 分度,左右工位都能装兼容夹具。左边放一台 NT-S96P160V2 做 OP10,加工五个面。右边放一套 NEXTAS 双腔气动夹具做 OP20,补上第六个面。每个循环在开门之前做完一个阀块。

用数字看前后
表里的数字是这家厂对 NT-S96P160V2 虎钳和四轴气动零点桥板的记录。
| 对比项 | 原来的螺栓虎钳 | NEXTAS 零点与 NT-S96P160V2 | 记录结果 |
|---|---|---|---|
| 活与活的换线 | 42 分钟,在机床上 | 少于 2.5 分钟,准备在机外 | 主轴停机 −94% |
| 重复定位 | ±0.025 mm,手工拉表 | 小于 0.005 mm,锥面零点 | 首件报废消除 |
| 夹持料 | 12 mm 帽子高度 | 3.5 mm,锯齿阶梯钳口 | 原材料节省 22% |
| 每件完工的装夹次数 | 两台机床、三次装夹 | 一个循环,桥板上做 OP10 和 OP20 | 在制品库存消除 |
| 刀具平均伸出 | 115 mm,加长刀柄 | 65 mm,普通热缩刀柄 | 进给提高 35% |
| 主轴稼动率 | 51% | 84% | 3.5 个月收回 |
下一台机床可以沿用同一套接口
更大的收获在下一台机床。每一台 NT-S96P160V2,以及每一套定制气动夹具,现在都是同一个 96 mm 拉钉接口。
下个季度如果加上 NEXTAS 双工位前装式自动托盘交换装置,或一台五轴摇篮单元,现在跑在四轴桥板上的虎钳可以直接转到机械手爪或托盘架上。这一步不必再做一套新虎钳。自动化从同一个基准开始。
同一个接口,用在你的转台上
类似的布置,从机床上现有的转台,以及你们今天实测的换线时间开始。这家 35 人的厂记下的是:机床上 42 分钟,NT-S96P160V2 和气动桥板共用一个 96 mm 基准之后少于 2.5 分钟。把转台型号、零件外形,以及 OP20 是否要用气动双工位夹具发过来即可。
自定心虎钳 · 零点定位系统 · 气动虎钳 · 自动托盘交换装置 · 索取 2026 年完整型录(PDF)
同一个接口
把转台和今天的换线时间发过来
写上机床、第四轴型号和批量。工程可以先看 96 mm 拉钉接口是否合适,再谈要不要再添一台加工中心。
联系工程