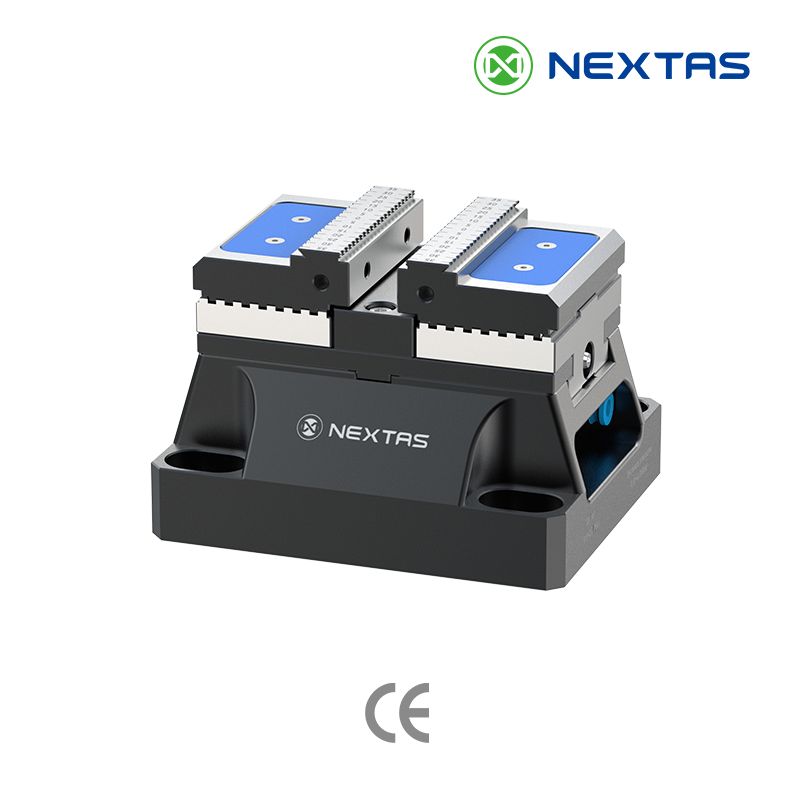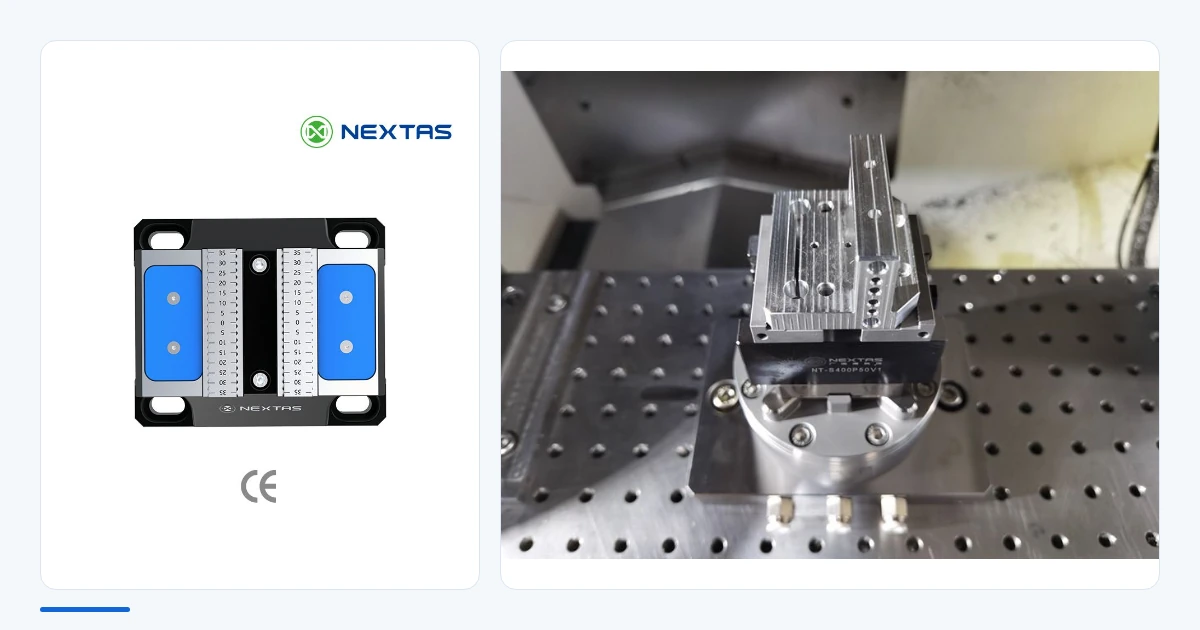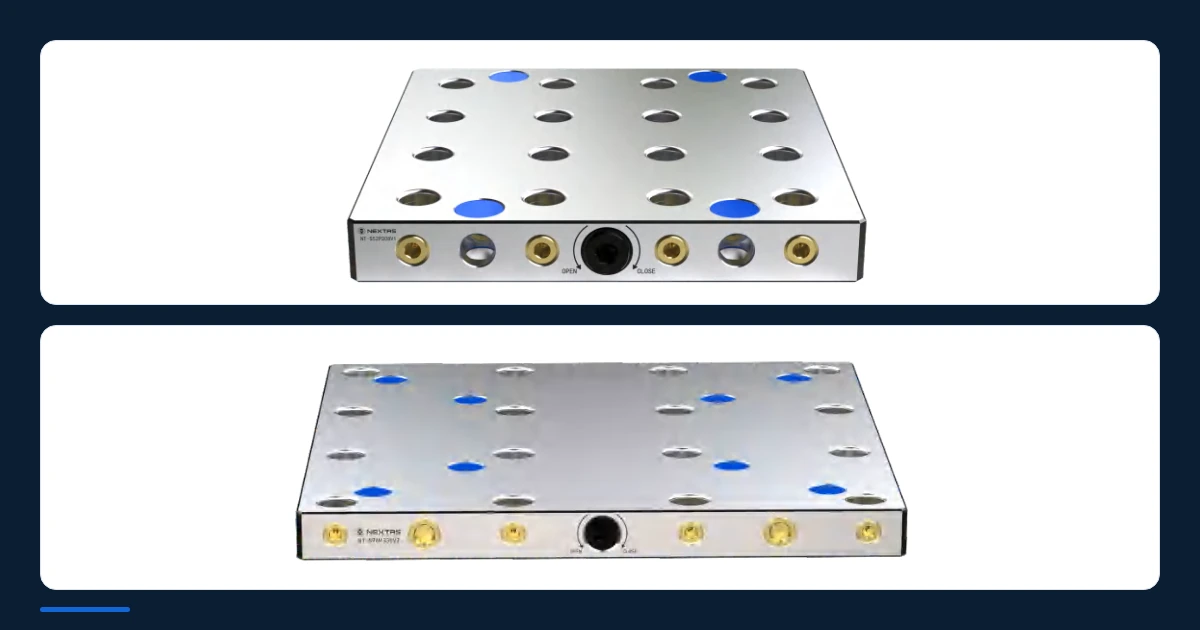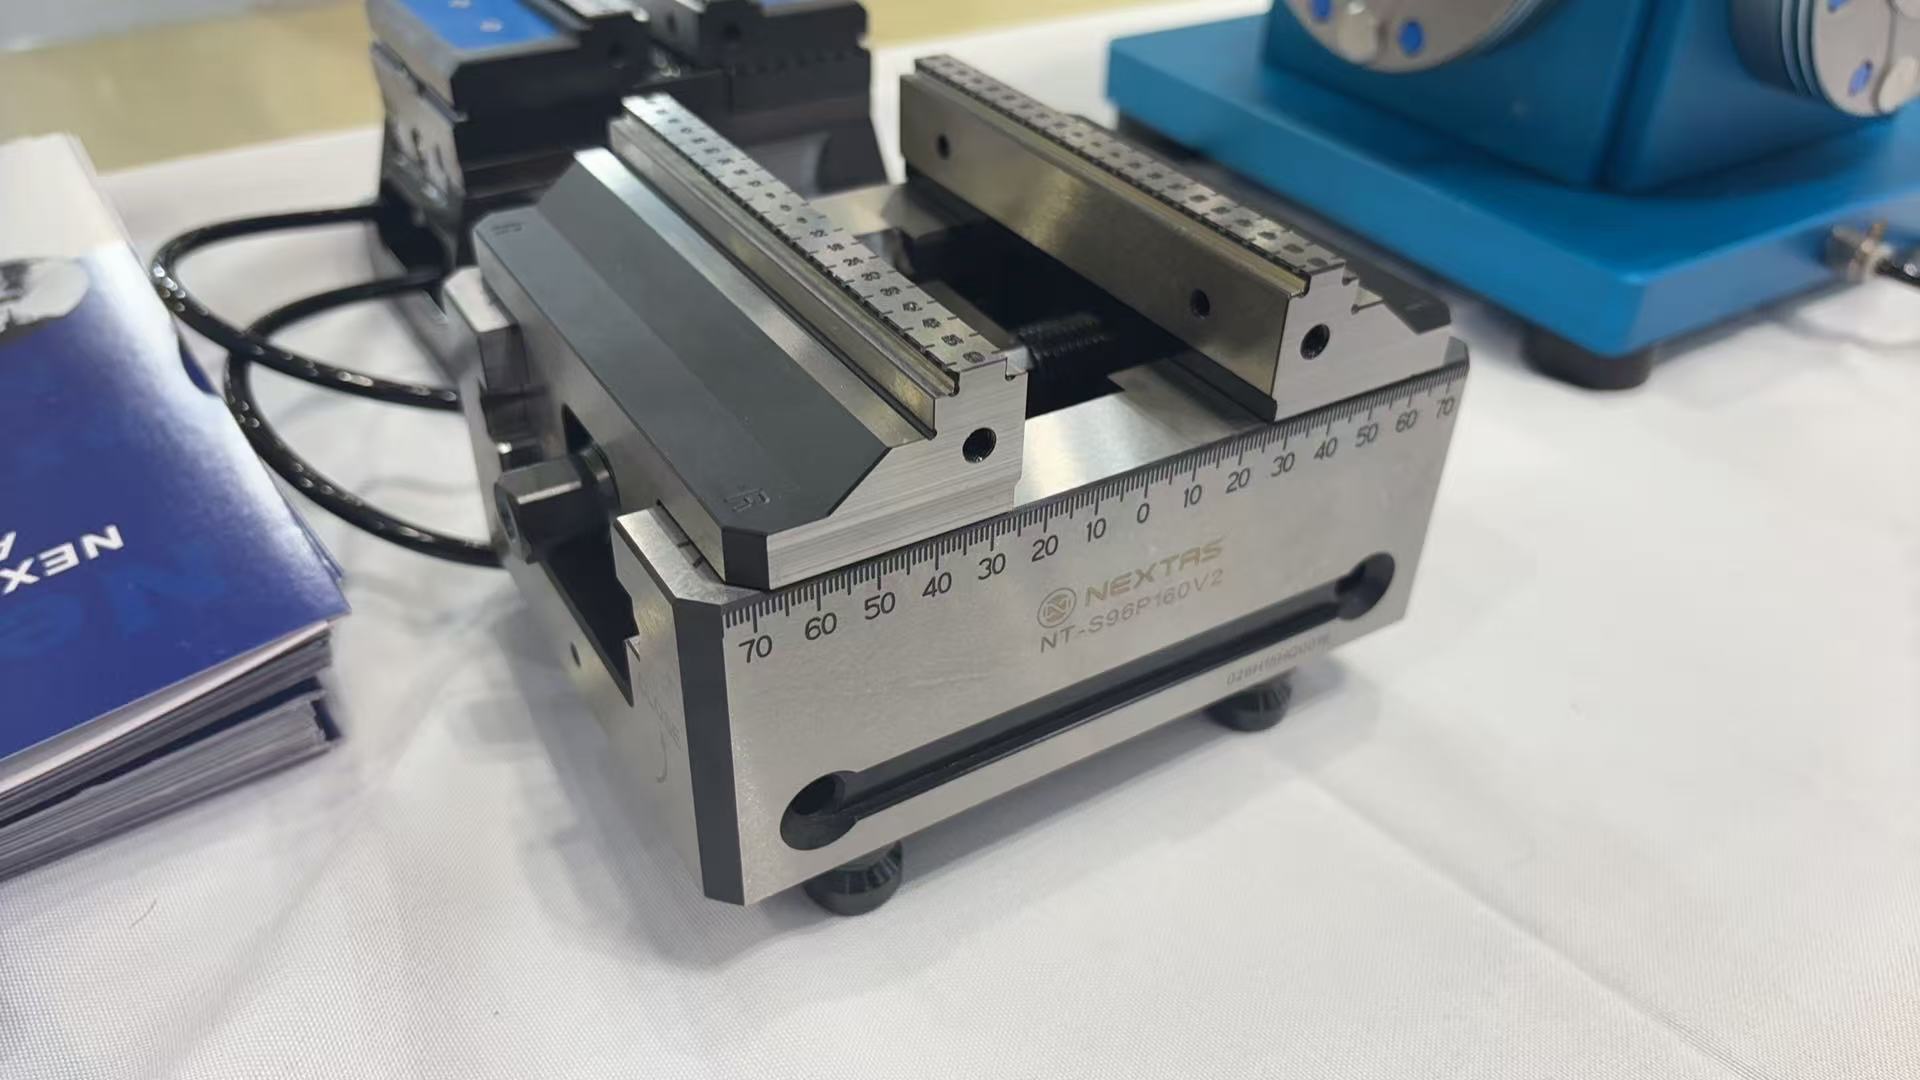
Zdjęcie powyżej to fotografia produktu i stoiska. Zrobiono je na stole wystawowym, nie podczas skrawania na maszynie. Widać imadło samocentrujące NEXTAS NT-S96P160V2 z czytelną tabliczką, skalą 70-0-70, zębatymi szczękami schodkowymi i czterema trzpieniami. Po prawej jest niebieska czwarta oś i tarcza punktu zerowego, z tyłu po lewej uchwyt pneumatyczny z przewodami powietrza.
Wąskie gardło było w przezbrojeniu, nie w ścieżce narzędzia
Na hali zakładu o dużej różnorodności i małych partiach (HMLV) wąskie gardło rzadko siedzi w programie skrawania. Nowoczesne ścieżki CAM i wrzeciona wysokoobrotowe skrawają aluminium i stal nierdzewną 316 szybciej niż wcześniej. Marża znika, gdy zielone światło robi się czerwone: drzwi się otwierają, operator sięga po klucz i czujnik, a centrum obróbcze za 250 000 dolarów stoi 45 minut między partiami po 15 sztuk.
Dla producenta precyzyjnych rozdzielaczy hydraulicznych i pneumatycznych, z wieloportowymi blokami zaworów, ta kara przezbrojenia doszła do ściany. Zakład pracuje na trójosiowych pionowych centrach obróbczych (VMC) z podzielnicami czwartej osi. Każdy rozdzielacz wymaga pięciu stron, przy współosiowości otworów i pozycji rzeczywistej w granicach ±0,015 mm.
Zamiast imadeł przykręcanych śrubami zakład przyjął jeden układ bazowy NEXTAS: imadła samocentrujące 5-osiowe NT-S96P160V2 na własnym pneumatycznym moście punktu zerowego pod czwartą oś. Przezbrojenie z pracy na pracę spadło z 42 minut do mniej niż 2,5 minuty. Wykorzystanie wrzeciona wzrosło z 51% do 84%.
Przed zmianą typowy rozdzielacz z mosiądzu albo aluminium 7075-T6 wymagał trzech osobnych mocowań na dwóch maszynach.
- Za duży naddatek do uchwycenia. Klasyczne szczęki płaskie potrzebowały co najmniej 10 mm oraz 12 mm materiału na uchwyt, żeby zgrubna obróbka nie wyciągnęła części. Ten kołnierz podnosił koszt materiału i czas planowania.
- Bazowanie na czwartej osi. Przy każdej nowej rodzinie części operatorzy odkręcali poprzedni przyrząd z tarczy, stawiali parę imadeł mechanicznych, omiatali szczękę stałą czujnikiem i na nowo brali offsety X, Y i Z.
- Kolizje narzędzia. Szerokie korpusy z ruchomą szczęką wymuszały długie oprawki, gdy czwarta oś indeksowała na ±90°. Większy wysięg dawał drgania i wymuszał obniżenie posuwu o 30%.
„Nie traciliśmy pieniędzy, kiedy wrzeciono się kręciło” — mówi kierownik inżynierii produkcji w tym zakładzie. „Traciliśmy je za każdym razem, gdy operator pół godziny omijał szczękę dla partii, która sama biegła tylko 40 minut.”
Jedna baza 96 mm, od wózka do wrzeciona
Zamiast kupować kolejną maszynę pod wydajność, zespół ujednolicił z NEXTAS styk stołu i przedmiotu. Celem było trwałe zero mechaniczne w przestrzeni roboczej i przygotowanie poza maszyną.
- Pneumatyczny most punktu zerowego pod czwartą oś. NEXTAS zrobił sztywny most w kształcie L, montowany wprost na stole obrotowym czwartej osi i na koniku. Dwie pneumatyczne płyty odbiorcze punktu zerowego, z szybkozłączami powietrza, zostają ustawione na maszynie. Powtarzalność stożkowych, samohamownych gniazd jest mniejsza niż 0,005 mm. Wbudowany przedmuch czyści gniazda trzpieni przy wymianie.
- Imadło samocentrujące NEXTAS NT-S96P160V2. U góry zakład ustandaryzował NT-S96P160V2. Cztery hartowane trzpienie w stopie pozwalają opuścić zwarty korpus 160 mm w gniazda 96 mm, bez płyt pośrednich.
- Dostęp z pięciu stron i chwyt zębaty. W klasycznym imadle jedna szczęka stoi, więc środek części wędruje wraz z półfabrykatem. Śruba NT-S96P160V2 prowadzi obie szczęki symetrycznie do bazy środkowej. Zębate szczęki schodkowe łapią przetarty półfabrykat na wysokości 3,5 mm. Korpus zwęża się do środka i stoi na trzpieniach, więc przy indeksowaniu czwartej osi wrzeciono nadal ma dostęp do pięciu stron.
- Rozstaw poza maszyną. Wygrawerowana laserowo podwójna skala 70-0-70 mm na boku NT-S96P160V2 oraz podziałka szczęki górnej ustawiają rozwarcie na wózku przygotowawczym w kilka sekund. Część jest na środku osi Y, zanim wjedzie na maszynę.
- OP10 i OP20 na jednym moście. Żeby zniknęła kolejka produkcji w toku (WIP), dwa stanowiska mostu czwartej osi idą jednym cyklem obrotowym. Stanowisko 1 trzyma półfabrykat w NT-S96P160V2 do obróbki zgrubnej pięciu stron i wiercenia portów. To OP10, pierwsza operacja. Stanowisko 2 używa pneumatycznego przyrządu dwustanowiskowego NEXTAS z profilowanymi szczękami miękkimi, żeby chwycić gotowy zarys i splanować kołnierz technologiczny. To OP20, druga operacja. Każdy cykl oddaje jeden gotowy rozdzielacz.
Co zakład zapisał przed zmianą i po niej
Liczby w tabeli są zapisem tego zakładu dla imadeł NT-S96P160V2 i pneumatycznego mostu punktu zerowego czwartej osi.
| Co mierzono | Dawne imadło przykręcane | Punkt zerowy NEXTAS i NT-S96P160V2 | Zapisany wynik |
|---|---|---|---|
| Przezbrojenie z pracy na pracę | 42 minuty, na maszynie | mniej niż 2,5 minuty, przygotowanie poza maszyną | −94% postoju wrzeciona |
| Pozycja powtarzalna | ±0,025 mm, ręczne bazowanie | mniej niż 0,005 mm, stożkowy punkt zerowy | Brak odpadu pierwszej sztuki |
| Materiał do uchwycenia | 12 mm wysokości kołnierza | 3,5 mm, zębate szczęki schodkowe | 22% mniej materiału |
| Mocowania na sztukę gotową | 3 mocowania na 2 maszynach | 1 cykl, OP10 i OP20 na moście czwartej osi | Zapas WIP usunięty |
| Średni wysięg narzędzia | 115 mm, długie oprawki | 65 mm, zwykły uchwyt termokurczliwy | +35% posuwu |
| Wykorzystanie wrzeciona | 51% | 84% | Zwrot w 3,5 miesiąca |
Ten sam styk 96 mm na następną maszynę
Większy zysk jest w następnym kroku. Każde imadło NT-S96P160V2 i każdy własny przyrząd pneumatyczny ma teraz ten sam rozstaw trzpieni 96 mm.
Gdy w następnym kwartale firma doda automatyczny zmieniacz palet NEXTAS o dwóch stanowiskach i załadunku od frontu (APC) albo celę pięcioosiową z kołyską, nowe oprzyrządowanie nie będzie potrzebne. Te same imadła NT-S96P160V2, które dziś pracują na moście czwartej osi, mogą przejść na chwytak robota albo na regał palet. Automatyzacja startuje od jednej bazy, nie od nowego kompletu imadeł.
Ten sam styk, na waszym stole obrotowym
Podobny układ zaczyna się od stołu obrotowego, który już stoi na maszynie, i od czasu przezbrojenia, który zakład mierzy dziś. Ten 35-osobowy zakład zapisał 42 minuty na maszynie i mniej niż 2,5 minuty, gdy imadła NT-S96P160V2 i most pneumatyczny dzieliły jedną bazę 96 mm. Przyślijcie model stołu, gabaryt części i informację, czy OP20 potrzebuje pneumatycznego przyrządu dwustanowiskowego.
Imadło samocentrujące · System punktu zerowego · Imadło pneumatyczne · Automatyczny zmieniacz palet · Pełny katalog 2026 w PDF
Ten sam styk
Wyślijcie stół obrotowy i dzisiejsze przezbrojenie
Podajcie maszynę, model czwartej osi i wielkość partii. Inżynieria sprawdzi, czy układ trzpieni 96 mm pasuje, zanim ktoś zacznie mówić o kolejnym centrum.
Kontakt z inżynierią